
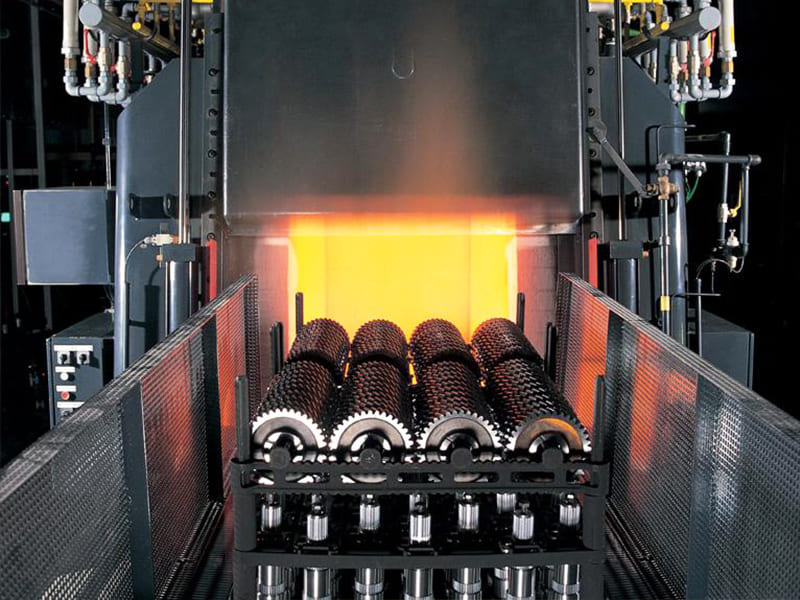
Resposta rápida: A têmpera superficial é um processo de tratamento térmico que cria uma camada externa dura e resistente ao desgaste (profundidade da camada tipicamente 0,1–3,0 mm) enquanto preserva um núcleo tenaz e dúctil — produzindo uma estrutura de propriedades duais que nem a têmpera plena nem o aço não tratado conseguem alcançar. Os principais métodos são cementação (difusão de carbono em aço de baixo carbono, dureza da camada 58–62 HRC), nitretação (difusão de nitrogênio em aço liga, dureza da camada 65–72 HRC, sem necessidade de têmpera), carbonitretação (difusão combinada de carbono e nitrogênio), têmpera por indução (aquecimento superficial localizado e têmpera) e têmpera por chama (aquecimento localizado por maçarico e têmpera). A seleção do método depende da profundidade da camada necessária, da composição do aço base, da distorção admissível e da geometria do componente. A têmpera superficial é essencial para engrenagens, eixos, cames, pinos e fixadores onde a resistência ao desgaste superficial e a tenacidade ao impacto do núcleo devem ser otimizadas simultaneamente.
O Que É Têmpera Superficial?
A têmpera superficial é uma família de processos de tratamento térmico que modificam apenas a camada externa de um componente metálico — criando uma superfície dura e resistente ao desgaste (a “camada”) enquanto deixa o interior (o “núcleo”) em condição relativamente macia e dúctil. Essa estrutura de propriedades duais é o objetivo de engenharia: a superfície dura resiste ao desgaste, à fadiga e às tensões de contato superficial; o núcleo tenaz absorve cargas de impacto e previne fratura frágil sob choque.
O valor de engenharia dessa abordagem torna-se claro quando comparada às alternativas:
Têmpera plena tempera todo o componente. O resultado é alta dureza em toda a peça — excelente resistência ao desgaste — mas fragilidade que torna o componente vulnerável a impacto, carregamento de choque e fratura frágil em concentrações de tensão. A têmpera plena é apropriada para ferramentas de corte e blocos de desgaste que não sofrem cargas de choque, mas inadequada para engrenagens, eixos e componentes de suporte de carga.
Sem têmpera (usando aço normalizado ou recozido) proporciona a tenacidade e usinabilidade do núcleo, mas resistência ao desgaste superficial inadequada para componentes em contato deslizante ou rolante.
Têmpera superficial alcança o que nenhuma alternativa consegue: alta dureza superficial (tipicamente 58–65+ HRC na superfície) combinada com a tenacidade de um núcleo de menor dureza (tipicamente 25–45 HRC). Essa combinação é a razão pela qual engrenagens, eixos de transmissão, pinos e cames com têmpera superficial rotineiramente alcançam vidas úteis que equivalentes temperados plenamente ou não temperados não conseguem igualar.
O Valor de Engenharia: Propriedades da Superfície vs Núcleo
O componente com têmpera superficial cria um gradiente deliberadamente projetado da superfície ao núcleo:
| Zona | Dureza | Propriedade Chave | Função de engenharia |
|---|---|---|---|
| Camada superficial (0–0,5 mm) | 58–72 HRC (dependendo do processo) | Resistência ao desgaste, resistência à fadiga | Resiste à abrasão, fadiga de contato, danos superficiais |
| Zona de transição (0,5–2 mm) | 35–55 HRC | Gradiente intermediário | Suporta a camada superficial sob tensão de contato |
| Núcleo | 20–40 HRC | Tenacidade, ductilidade | Absorve impacto, previne fratura frágil |
Este gradiente não é um defeito — é a intenção do projeto. As tensões residuais compressivas introduzidas na superfície pelo processo de endurecimento também melhoram significativamente a vida em fadiga: a tensão superficial compressiva neutraliza as tensões de tração provenientes de cargas de flexão, elevando o limite de fadiga. Componentes cementados e nitretados em ensaios de flexão rotativa rotineiramente demonstram limites de fadiga 30–100% superiores a componentes equivalentes não tratados ou temperados plenamente.
Dentes de engrenagem como exemplo canônico: A superfície do dente involuto requer dureza de 58–62 HRC para resistir ao desgaste por pitting sob tensão de contato hertziana. O corpo da engrenagem e a raiz do dente devem permanecer tenazes para absorver o carregamento de choque do engate e a tensão de flexão na raiz. A têmpera superficial fornece ambos simultaneamente — nenhum outro tratamento único alcança essa combinação.
Métodos de Têmpera Superficial: Perfis de Engenharia
Cementação (Cementação em Caixa, Gasosa e a Vácuo)
A cementação introduz carbono adicional na camada superficial de um aço de baixo carbono (tipicamente 0,1–0,25% de carbono base) expondo a peça a uma atmosfera rica em carbono a temperatura elevada. O carbono difunde-se na superfície do aço, elevando o teor local de carbono para aproximadamente 0,8–1,0% a uma profundidade controlada. A camada cementada é então temperada para produzir martensita — a fase dura e de alto carbono responsável pela dureza da camada.
Variantes do processo:
- Cementação gasosa: Método industrial mais comum. As peças são aquecidas a 850–950°C em uma atmosfera de gases hidrocarbonetos (metano, propano, gás endotérmico). A profundidade da camada é controlada pela temperatura e tempo — profundidades típicas de 0,5–3,0 mm requerem 4–24 horas na temperatura. A cementação gasosa permite controle preciso da atmosfera e é adequada para produção em grande volume.
- Cementação a vácuo (cementação de baixa pressão): Realizada a 900–1050°C em forno a vácuo com injeção pulsada de gás hidrocarboneto. Produz profundidades de camada muito uniformes, sem oxidação superficial e excelente repetibilidade para componentes de precisão. O padrão para engrenagens de transmissão automotiva e engrenagens aeroespaciais.
- Cementação em caixa: As peças são embutidas em um composto sólido rico em carbono em caixas seladas e aquecidas em forno. Lento, menos controlável, raramente usado na produção moderna.
Aços: A cementação requer aço de baixo carbono (0,10–0,25% C) — o baixo teor de carbono base garante que o núcleo permaneça tenaz após a têmpera. Graus padrão de cementação: 8620, 4118, 4320, 9310 (aeroespacial), 17CrNiMo6 (norma europeia para engrenagens de serviço pesado).
Profundidade e dureza da camada cementada:
- Profundidade da camada (até 50 HRC): 0,5–3,0 mm típico; engrenagens de serviço pesado podem especificar 1,5–2,5 mm
- Dureza superficial: 58–62 HRC
- Dureza do núcleo: 25–40 HRC (depende da liga e do tamanho da seção)
Operações pós-cementação: Após a cementação e têmpera, as peças normalmente passam por retificação e brunimento para recuperar a precisão dimensional perdida durante a distorção causada pela têmpera. Para engrenagens de precisão, a sequência é cementar → temperar → revenir (150–180°C para aliviar a fragilidade) → retificação dura da engrenagem para a geometria final dos dentes.
Nitretação (Nitretação Gasosa e Nitretação a Plasma)
A nitretação introduz nitrogênio na superfície do aço a uma temperatura relativamente baixa (480–570°C) sem têmpera subsequente. O nitrogênio combina-se com elementos de liga (cromo, alumínio, molibdênio, vanádio) para formar precipitados de nitreto extremamente duros dentro da camada superficial.
Distinção de engenharia fundamental em relação à cementação: Como a nitretação é realizada abaixo da temperatura crítica do aço e não requer têmpera, a distorção dimensional é drasticamente menor do que na cementação. Para componentes de precisão (carretéis de válvulas hidráulicas, fusos de precisão, cavidades de moldes de injeção), a preservação da forma quase líquida da nitretação é uma vantagem decisiva do processo.
Nitretação gasosa: As peças são mantidas a 480–550°C em uma atmosfera de amônia por 10–100+ horas. Tempos de ciclo longos são necessários porque a difusão do nitrogênio é mais lenta que a difusão do carbono. As profundidades de camada típicas são de 0,1–0,5 mm (camada fina, dureza superficial muito alta).
Nitretação a plasma (nitretação iônica): Utiliza uma descarga de plasma para acelerar o bombardeamento de íons de nitrogênio na superfície, possibilitando temperaturas mais baixas (350–550°C), tempos de ciclo mais curtos e melhor controle da camada de compostos de nitreto (camada branca) na superfície. O processo a plasma pode nitretar seletivamente áreas por meio de mascaramento com dispositivos metálicos e é particularmente útil para componentes de geometria complexa.
Aços: A nitretação funciona melhor em aços ligados contendo cromo, alumínio, molibdênio ou vanádio significativos — elementos que formam nitretos estáveis. Graus comuns: 4140, 4150 (após têmpera e revenimento para resistência do núcleo), Nitralloy 135M (H13 para ferramentaria), 31CrMoV9 (aço de nitretação padrão europeu).
Limitações: A nitretação não funciona bem em aço carbono sem elementos de liga significativos — a superfície resultante é relativamente macia. Além disso, a profundidade máxima de camada alcançável economicamente (< 0,5 mm) limita a aplicabilidade em aplicações de alto estresse de contato onde uma camada mais profunda é necessária.
Profundidade e dureza da camada cementada:
- Profundidade da camada: 0,1–0,5 mm (muito mais fina que a cementação)
- Dureza superficial: 65–72 HRC (superior à cementação)
- Dureza do núcleo: Depende do tratamento térmico prévio (tipicamente temperado e revenido para 28–35 HRC antes da nitretação)
Carbonitretação
A carbonitretação combina elementos da cementação e da nitretação — carbono e nitrogênio são simultaneamente difundidos na superfície a temperaturas de 700–900°C. A atmosfera combinada produz uma camada com dureza superior à cementação pura (o nitrogênio aumenta a temperabilidade) e melhor profundidade de camada que a nitretação pura.
A carbonitretação é tipicamente aplicada a camadas finas (0,05–0,75 mm) em aços de baixa liga ou aço carbono comum para aplicações que exigem profundidade de camada moderada sem o custo de capital de equipamentos de cementação gasosa. Aplicações comuns: fixadores, engrenagens pequenas, cames e estampados onde o acesso à linha de cementação é limitado.
Têmpera por Indução
A têmpera por indução utiliza indução eletromagnética para aquecer rapidamente apenas a camada superficial de um componente de aço acima da temperatura de austenitização, seguida de têmpera imediata. O processo não altera o teor de carbono do aço — o aço base deve ter carbono suficiente (tipicamente 0,40–0,55% C, aço de médio carbono) para atingir dureza superficial adequada na têmpera.
Engenharia do processo:
- Uma bobina de indução de cobre é posicionada ao redor ou adjacente à superfície da peça
- Corrente alternada em frequência controlada (1 kHz a 1 MHz) induz correntes de Foucault na superfície da peça
- As correntes de Foucault aquecem a camada superficial até a temperatura de austenitização (820–870°C para a maioria dos aços de médio carbono) em segundos
- A têmpera imediata em água ou polímero produz uma camada martensítica
Relação entre frequência e profundidade de camada: Frequência mais alta confina o aquecimento a uma camada mais rasa (profundidade de pele = menor em frequência mais alta). Frequências baixas (1–10 kHz) produzem aquecimento mais profundo para dentes de engrenagens maiores e eixos; frequências altas (100 kHz–1 MHz) produzem camadas rasas para peças de pequeno diâmetro e endurecimento superficial sem aquecimento total.
Profundidade e dureza da camada cementada:
- Profundidade da camada: 0,5–6 mm (ajustável por frequência e tempo de permanência)
- Dureza superficial: 55–65 HRC (dependente do teor de carbono e da liga)
- Dureza do núcleo: Inalterada em relação à condição de pré-tratamento
Vantagens: Muito rápido (segundos por zona versus horas para cementação); endurecimento seletivo de zonas específicas; distorção mínima em comparação com a cementação; pode ser totalmente automatizado para produção em alto volume. Amplamente utilizado para moentes de virabrequim automotivos, comando de válvulas, dentes de cremalheira de direção e eixos de transmissão.
Requisitos do aço: Aços de médio carbono (1040, 1045, 4140, 4340) são padrão para têmpera por indução. A peça deve ter carbono base adequado — tentar temperar por indução aço de cementação de baixo carbono produz dureza inadequada.
Têmpera por Chama
A têmpera por chama utiliza chama direta de oxi-combustível ou oxi-propano para aquecer a superfície do componente até a temperatura de austenitização, seguida de têmpera imediata. O processo é semelhante em princípio à têmpera por indução, mas utiliza calor de combustão em vez de indução.
Aplicações: A têmpera por chama é mais economicamente utilizada para componentes grandes, irregulares ou de formato único onde bobinas de indução personalizadas seriam caras (engrenagens grandes, guias, barras deslizantes) ou para endurecimento seletivo de pequenas áreas em peças grandes. É menos controlável e produz mais distorção e oxidação superficial do que a têmpera por indução.
Profundidade da Camada: Projeto e Especificação
A profundidade da camada é uma das especificações mais críticas do endurecimento superficial e deve ser apropriada para o estresse de contato e o tamanho da seção da aplicação.
Profundidade total da camada (TCD): A profundidade até o ponto onde a dureza cai para uma linha de base especificada (frequentemente a dureza do núcleo não tratado ou um valor definido como 50 HRC ou 25 HRC).
Profundidade efetiva da camada (ECD): A profundidade até um valor de dureza especificado, mais comumente 50 HRC conforme ISO 2639 ou 550 HV conforme normas automotivas europeias.
| Faixa de Profundidade da Camada Cementada | Aplicação típica | Processo |
|---|---|---|
| 0,1–0,3 mm | Camada fina, dureza superficial máxima, distorção mínima | Nitretação |
| 0,3–0,8 mm | Engrenagens de superfície moderada, pinos de precisão, fixadores | Cementação a gás/vácuo (ciclo curto) |
| 0,8–1,5 mm | Engrenagens automotivas padrão, eixos de transmissão, munhões de rolamento | Cementação a gás/vácuo |
| 1,5–3,0 mm | Engrenagens para serviço pesado, eixos grandes, transmissões off-road | Cementação de camada profunda |
| 2,0–6,0 mm | Grandes elementos de máquinas, virabrequins, superfícies de guia | Endurecimento por indução |
Regra de projeto para engrenagens: A profundidade efetiva da camada cementada deve ser aproximadamente 15–20% do módulo do dente (módulo = 25,4/passo diametral em engrenagens métricas). Para uma engrenagem de módulo 4, normalmente especifica-se profundidade efetiva da camada cementada de 0,6–0,8 mm.
Distorção na Têmpera Superficial: O Desafio Crítico de Fabricação
A distorção é o maior desafio prático na têmpera superficial e afeta diretamente os requisitos de usinagem pós-tratamento, tolerâncias e custos.
Por Que Ocorre a Distorção
Mudanças de volume por transformação de fase: Quando a austenita se transforma em martensita durante o resfriamento, o volume aumenta em aproximadamente 2–4% (dependendo do teor de carbono). Se essa transformação ocorrer de forma não uniforme (diferentes zonas resfriam a taxas diferentes devido à geometria), tensões de expansão diferenciais causam empenamento e mudança dimensional.
Gradientes térmicos: O gradiente acentuado de temperatura entre a superfície quente sendo temperada e o núcleo mais frio cria tensões térmicas tanto durante o aquecimento quanto durante o resfriamento que produzem distorção permanente.
Relaxamento de tensões residuais: Tensões residuais de operações de usinagem anteriores podem ser liberadas durante o aquecimento, causando a manifestação de distorção pré-existente.
Distorção por Processo
| Processo | Nível Típico de Distorção | Causa Principal |
|---|---|---|
| Cementação a gás/vácuo | Moderado a elevado | Resfriamento a alta temperatura a partir de ~850°C |
| Nitretação | Muito baixo | Abaixo da temperatura crítica, sem resfriamento |
| Nitretação por plasma | Muito baixo | Baixa temperatura, sem resfriamento |
| Endurecimento por indução | Baixo a moderado | Aquecimento localizado; resfriamento parcial |
| Têmpera por chama | Moderado | Menos controlada que a indução |
Para componentes de precisão (engrenagens de tolerância apertada, munhões de rolamento, eixos de precisão), a distorção da cementação é gerenciada por:
- Deixar sobremetal para retificação pós-têmpera (tipicamente 0,05–0,15 mm em superfícies de retificação, 0,1–0,3 mm em dentes de engrenagens)
- Usar dispositivos de fixação e resfriamento sob pressão para engrenagens finas e anéis
- Alívio de tensões pós-têmpera (revenimento a 150–180°C)
- Acabamento duro (retificação, brunimento) para recuperar as dimensões finais
A baixa distorção da nitretação a torna atraente para componentes que não podem aceitar retificação pós-tratamento — carretéis de válvulas de geometria complexa, moldes de precisão e peças onde o acesso para retificação é impossível.
Seleção de Aço para Têmpera Superficial
A composição do aço base determina qual processo de têmpera superficial é aplicável, quais durezas de camada e núcleo são alcançáveis e qual profundidade de camada é economicamente viável.
Graus de Aço para Cementação
| Nota | Teor de C | Teor de Liga | Aplicação típica |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Engrenagens automotivas padrão, pinos |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Engrenagens para serviço pesado, eixos |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Engrenagens aeroespaciais, alta tenacidade à fratura |
| 4118 | 0.18–0.23% | Cr, Mo | Cementação geral, fixadores |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Padrão europeu de engrenagens para serviço pesado |
Graus de Aço para Nitretação
| Nota | Teor de C | Teor de Liga | Aplicação típica |
|---|---|---|---|
| 4140 (temperado e revenido antes da nitretação) | 0.38–0.43% | Cr, Mo | Engenharia geral, componentes hidráulicos |
| 4150 | 0.48–0.53% | Cr, Mo | Requisito de dureza do núcleo mais elevado |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Grau dedicado para nitretação, máxima dureza superficial |
| Aço ferramenta H13 | 0.32–0.45% | Cr, Mo, V | Moldes para fundição sob pressão, ferramentas para extrusão |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Norma europeia de nitretação |
Aços de médio carbono para têmpera por indução/chama
| Nota | Teor de C | Aplicação típica |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Eixos gerais, pinos, cames |
| 4140 | 0.38–0.43% | Eixos de liga, virabrequins, engrenagens |
| 4340 | 0.38–0.43% | Eixos de alta resistência, aeroespacial |
Comparação de métodos de cementação
| Propriedade | Carburação | Nitretação | Carbonitretação | Têmpera por Indução | Têmpera por Chama |
|---|---|---|---|---|---|
| Dureza superficial | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Faixa de profundidade da camada cementada | 0,5–3,0 mm | 0,1–0,5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Temperatura do processo | 850–950°C | 480–570°C | 700–900°C | 820–870°C (superfície) | 820–870°C (superfície) |
| Têmpera necessária | Sim | Não | Sim | Sim | Sim |
| Nível de distorção | Moderado-Alto | Muito baixo | Moderado | Baixo–Moderado | Moderado |
| Requisito do aço base | Baixo carbono (0,1–0,25% C) | Liga (Cr, Mo, Al, V) | Carbono baixo a médio | Médio carbono (0,4–0,55% C) | Médio carbono |
| Usinagem pós-processo | Frequentemente necessário | Geralmente não necessário | Às vezes necessário | Às vezes necessário | Às vezes necessário |
| Tempo de ciclo típico | 4–24 horas | 10–100+ horas | 2–8 horas | Segundos a minutos | Minutos |
| Equipamento principal | Alto (forno, atmosfera) | Alto (forno) | Moderado | Moderado (unidade de indução) | Baixo |
Formulários
Transmissões Automotivas
Engrenagens cementadas e retificadas dominam as transmissões manuais, conjuntos de coroa e pinhão de diferencial e conjuntos de engrenagens planetárias em transmissões automáticas. A combinação de dureza superficial de 58–62 HRC (para resistência à fadiga de contato sob tensão hertziana) e núcleo tenaz (para fadiga de flexão na raiz do dente e carregamento de choque durante o engate) é alcançada de forma confiável somente através da cementação. A cementação a vácuo seguida de têmpera por prensagem e retificação de engrenagens duras é a sequência de produção padrão para engrenagens de transmissão automotiva de precisão.
Os munhões de virabrequim e comando de válvulas temperados por indução são padrão tanto em motores de veículos de passeio quanto comerciais — os munhões requerem 55–60 HRC para resistência ao desgaste adequada contra casquilhos de bucha, enquanto o corpo do virabrequim requer tenacidade para fadiga de flexão proveniente do carregamento de combustão.
Engrenagens Aeroespaciais
Engrenagens aeroespaciais — estágios planetários de transmissão de helicópteros, caixas de engrenagens acessórias de turbofan, engrenagens de acionamento de atuadores — especificam aço cementante 9310 (UNS G93106) ou graus premium similares com composição química rigorosamente controlada e teores muito baixos de enxofre e fósforo. A dureza da camada cementada de 58–62 HRC é especificada conforme AMS 2759/7, com profundidade efetiva da camada compatível com o módulo e a tensão de contato. Os requisitos de vida em fadiga excedem em muito os padrões automotivos, impulsionando o uso de aço fundido a duplo vácuo (fundido por indução a vácuo, refundido por arco a vácuo — VIM/VAR) e inspeção por partículas magnéticas 100% dos dentes de engrenagem acabados.
Maquinaria industrial
A nitretação é o processo padrão para carretéis de válvulas hidráulicas e componentes de bombas, cavidades de moldes de injeção de precisão, superfícies de roscas de extrusão e cilindros, e fusos de máquinas-ferramenta de precisão. A combinação de alta dureza superficial (65–72 HRC), distorção muito baixa (mantendo tolerâncias de forma obtidas por retificação prévia) e resistência à corrosão melhorada torna a nitretação ideal para componentes que não podem aceitar usinagem posterior ao tratamento.
Guias temperadas por indução, dentes de cremalheira e barras deslizantes de máquinas-ferramenta fornecem dureza superficial localizada onde necessário, sem endurecer toda a estrutura da máquina.
Considerações de DFM para Componentes Cementados
Deixe Sobremetal de Usinagem Pós-Têmpera
Para componentes cementados que serão retificados após a têmpera, especifique o sobremetal de retificação nas dimensões do desenho de pré-têmpera:
- Dentes de engrenagem: 0,1–0,3 mm de sobremetal por lado para retificação de engrenagens duras
- Munhões de rolamento: 0,05–0,15 mm de sobremetal de diâmetro para retificação cilíndrica
- Superfícies planas: 0,05–0,10 mm por lado para retificação plana
Não especifique dimensões finais no desenho de pré-têmpera sem identificar a tolerância de sobremetal de retificação — este é o erro mais comum em especificações de cementação para componentes de precisão.
Projete para Distorção Mínima
- Geometria simétrica distorce menos que assimétrica
- Seções finas distorcem mais que espessas (taxas de resfriamento diferenciais)
- Cantos vivos, chavetas e mudanças abruptas de seção criam pontos de concentração de distorção
- Para engrenagens anelares e engrenagens finas, dispositivos de têmpera por prensagem restringem a distorção durante a têmpera
Especifique a Profundidade de Camada Correta
Camada excessivamente profunda em seções finas pode causar têmpera total (eliminando o núcleo tenaz) e fragilidade. Como diretriz, a profundidade da camada não deve exceder 25% da espessura da seção para componentes cementados em seções finas. Para engrenagens de parede fina ou eixos esbeltos, a profundidade de camada reduzida deve ser especificada para preservar a ductilidade do núcleo.
Mascare Superfícies Que Não Devem Ser Endurecidas
Furos de rolamento, seções roscadas e recursos de ajuste por pressão que devem permanecer usináveis ou manter dureza controlada podem ser mascarados (galvanoplastia de cobre para cementação; mascaramento mecânico para nitretação) para prevenir a formação de camada em superfícies especificadas.
Pontos-chave
- A cementação cria um gradiente de dureza deliberadamente projetado: superfície dura (58–72 HRC dependendo do processo) combinada com núcleo tenaz (25–40 HRC) — uma combinação impossível com têmpera total ou sem tratamento.
- Carburação é o processo de cementação de maior volume: a difusão de carbono em aço de baixo carbono a 850–950°C produz profundidade de camada de 0,5–3,0 mm a 58–62 HRC, adequado para engrenagens, eixos e componentes de acionamento. Requer têmpera e retificação pós-tratamento.
- Nitretação fornece a maior dureza superficial (65–72 HRC), a camada mais fina (0,1–0,5 mm) e a menor distorção de qualquer processo — a escolha correta para componentes de precisão que não podem aceitar usinagem posterior ao tratamento.
- Endurecimento por indução é o processo mais rápido, adequado para aços de médio carbono com teor de carbono adequado existente, e permite endurecimento seletivo por zona sem tratar o componente inteiro.
- A distorção é o principal desafio de fabricação na cementação — o sobremetal de retificação pós-têmpera deve ser especificado antes da têmpera e o acabamento duro deve ser incorporado ao plano de produção.
- A seleção do aço depende do processo: aço de baixo carbono (0,10–0,25% C) para cementação; aço liga com Cr, Mo, Al ou V para nitretação; aço de médio carbono (0,40–0,55% C) para têmpera por indução e chama.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): as especificações de cementação nos desenhos de engenharia devem incluir método de processo, profundidade da camada (profundidade efetiva da camada até a dureza especificada), dureza superficial (HRC ou HV), dureza do núcleo, grau do aço base e norma de processo aplicável (AMS 2759/7 para cementação aeroespacial, AMS 2759/10 para nitretação, SAE J423 para automotivo).
perguntas frequentes
O que é cementação e por que é usada?
A cementação é um processo de tratamento térmico que endurece apenas a camada externa de um componente de aço — criando uma camada dura e resistente ao desgaste — enquanto preserva um núcleo tenaz e dúctil. É usada quando um componente deve simultaneamente resistir ao desgaste superficial e suportar cargas de impacto — requisitos que nem a têmpera total (que torna toda a peça frágil) nem o aço não tratado (que carece de dureza superficial) podem satisfazer. Engrenagens, eixos, cames, pinos e fixadores são as principais aplicações porque suas superfícies devem resistir ao desgaste e à fadiga de contato de rolamento, enquanto seus corpos devem absorver choques e prevenir fratura frágil. As tensões residuais compressivas introduzidas pela cementação também melhoram significativamente a vida em fadiga.
Qual é a diferença entre cementação e nitretação?
A cementação adiciona carbono à superfície de um aço de baixo carbono em alta temperatura (850–950°C), seguida de têmpera para produzir uma camada martensítica. Produz profundidades de camada de 0,5–3,0 mm e dureza superficial de 58–62 HRC. A têmpera produz distorção significativa, normalmente exigindo retificação pós-têmpera. A nitretação adiciona nitrogênio à superfície de um aço liga em baixa temperatura (480–570°C) sem têmpera subsequente. Produz camadas mais rasas (0,1–0,5 mm) com dureza superficial mais alta (65–72 HRC) e distorção muito baixa — normalmente nenhuma usinagem pós-têmpera é necessária. A cementação é selecionada quando camada profunda e distorção moderada são aceitáveis; a nitretação é selecionada quando distorção mínima, dureza superficial máxima e preservação de geometria complexa são necessárias.
Qual deve ser a profundidade da camada na têmpera superficial?
A profundidade da camada é especificada com base nas tensões de contato e na geometria da seção da aplicação. Como diretriz geral de engenharia: para engrenagens cementadas, a profundidade efetiva da camada deve ser aproximadamente 15–20% do módulo do dente (por exemplo, 0,6–0,8 mm para uma engrenagem de módulo 4). Para munhões de rolamentos, profundidade de camada de 0,8–1,5 mm é típica. Para engrenagens pesadas fora de estrada, profundidades de camada de 2,0–3,0 mm são especificadas. Para componentes nitretados, 0,1–0,3 mm é típico. A profundidade da camada não deve exceder aproximadamente 25% da espessura da seção fina da peça, para evitar têmpera total de características finas e eliminar o núcleo tenaz.
Quais aços são melhores para têmpera superficial?
A seleção do aço depende do processo. Para cementação, use aços liga de baixo carbono: 8620 (engrenagens automotivas padrão), 4320 (engrenagens pesadas), 9310 (engrenagens aeroespaciais que exigem máxima tenacidade à fratura). Para nitretação, use aços liga contendo elementos formadores de nitreto: 4140, 4150 (engenharia geral), Nitralloy 135M (dureza superficial máxima), H13 (ferramentaria). Para têmpera por indução, use aços de médio carbono: 1045 (eixos em geral), 4140 (eixos liga e virabrequins), 4340 (alta resistência aeroespacial e defesa). Usar o aço errado para o processo — tentar nitretar aço carbono comum ou temperar por indução um grau de cementação de baixo carbono — produz resultados inadequados que não podem ser corrigidos sem alterar o material.
Como a têmpera superficial afeta a precisão dimensional?
A têmpera superficial, particularmente a cementação, introduz mudanças dimensionais através da expansão volumétrica da transformação martensítica durante a têmpera, tensões térmicas do diferencial de temperatura entre superfície e núcleo, e liberação de tensões residuais de usinagem durante o aquecimento. Para engrenagens e eixos cementados, mudanças dimensionais de 0,05–0,3 mm por superfície são típicas — exigindo retificação pós-têmpera para atingir as dimensões finais do desenho. A nitretação produz distorção muito menor porque opera abaixo da temperatura crítica do aço sem têmpera — tipicamente < 0,025 mm de mudança dimensional em componentes bem preparados. A têmpera por indução produz níveis intermediários de distorção dependendo da geometria e do método de têmpera. Para componentes de precisão, a têmpera superficial deve ser incorporada ao plano de produção desde o início, com sobremetal de usinagem apropriado pré-têmpera e acabamento duro pós-têmpera.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC em componentes temperados superficialmente — engrenagens e eixos cementados, componentes hidráulicos nitretados e peças de acionamento temperadas por indução — para aplicações de fabricação automotiva, aeroespacial e industrial OEM. Referências técnicas: AMS 2759/7 (Cementação e Tratamento Térmico de Peças de Aço), AMS 2759/10 (Nitretação de Peças de Aço), SAE J423 (Métodos de Medição de Dureza para Peças Temperadas Superficialmente), ISO 2639 (Medição de Profundidade Efetiva de Camada), AGMA 2004 (Metalurgia de Engrenagens).
Precisa de componentes usinados CNC que exigem têmpera superficial?
Na CMS, coordenamos usinagem de precisão CNC e têmpera superficial em um único fluxo de trabalho gerenciado — especificando sobremetal de retificação pós-têmpera nas dimensões pré-têmpera, selecionando o processo de têmpera superficial apropriado para o material e geometria, e fornecendo acabamento duro (retificação, brunimento) até a dimensão final do desenho após o tratamento térmico. Cada especificação de têmpera superficial é revisada quanto à compatibilidade do grau de aço, profundidade de camada alcançável e gerenciamento de distorção antes do início da produção.
[Solicite uma revisão de DFM e orçamento de usinagem de componentes temperados superficialmente →]


