
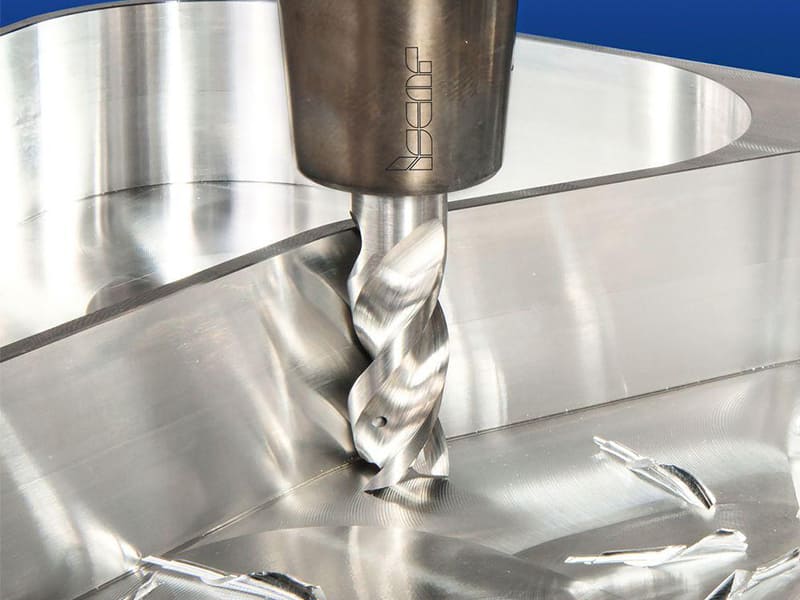
Resposta rápida: O fresamento angular e o fresamento de topo diferem na orientação de corte e na geometria da característica que cada um pode produzir de forma confiável. O fresamento angular utiliza uma fresa com perfil de corte pré-angulado — ângulo incluído de 30°, 45°, 60° ou 90° — integrado à geometria da ferramenta, permitindo que ranhuras em V, encaixes em cauda de andorinha e chanfros funcionais sejam cortados em uma única passada com tolerância angular de ±0,05° e tolerância dimensional de ±0,05 mm em Ra 1,6 µm. O fresamento de topo utiliza uma fresa cujo eixo é perpendicular à superfície usinada, sendo o processo correto para faces planas, cavidades, ranhuras, degraus e contornos com tolerâncias de ±0,05–0,10 mm e Ra 1,6–3,2 µm. O critério de seleção é a geometria da característica: superfícies anguladas onde o ângulo controla a função (vedação, ajuste deslizante, distribuição de carga) exigem fresamento angular; superfícies planas e prismáticas exigem fresamento de topo. Usar fresas de topo para aproximar características anguladas precisas em uma máquina de 3 eixos requer múltiplas fixações que introduzem erro de posicionamento cumulativo e aumentam o tempo de ciclo em 20–40%.
A Diferença Geométrica Fundamental
A distinção entre fresamento angular e fresamento de topo não se trata de um processo ser mais avançado — trata-se de como a ferramenta engata na peça de trabalho e qual geometria cada engate pode produzir com precisão.
Geometria do fresamento de topo: Uma fresa de topo gira em um eixo perpendicular à superfície principal usinada. Suas arestas periféricas cortam a parede lateral de uma característica; suas arestas de ponta cortam o fundo. A geometria produzida é definida no plano X-Y — faces planas, paredes verticais, cavidades, degraus e perfis contornados. O fresamento de topo não pode produzir uma superfície angulada precisa diretamente em uma máquina de 3 eixos: produzir uma face de 45° requer inclinar a peça de trabalho (fixação adicional), usar uma máquina 5-axis para inclinar o fuso (complexidade de programação adicional e erro angular cumulativo), ou fazer múltiplas passadas de aproximação (o que produz uma superfície facetada em vez de uma face plana verdadeira).
Geometria do fresamento angular: Uma fresa angular possui um perfil de corte cônico ou angulado usinado diretamente no corpo da ferramenta. As arestas de corte são inclinadas em um ângulo definido, de modo que quando a ferramenta é avançada na peça de trabalho com seu eixo na orientação padrão, ela produz uma superfície angulada correspondendo exatamente à geometria da ferramenta. A precisão do ângulo vem da geometria retificada da ferramenta — tipicamente mantida em ±0,05° ou melhor pelo fabricante da fresa — em vez do posicionamento dos eixos da máquina. Nenhuma fixação adicional ou rotação de eixo é necessária.
A consequência prática: Um bloco de válvula hidráulica com assento de vedação de 45° usinado com uma fresa de topo padrão exigiu duas fixações e ainda produziu vazamento intermitente porque o ângulo aproximado programaticamente estava fora do requisito funcional de ±0,1°. A troca para uma fresa angular de 45° produziu a geometria da face de assento em uma única passada com tolerância angular de ±0,05°, eliminando o vazamento. O ângulo era mecânico, não programático.
Por que isso importa para produção em máquinas de 3 eixos CNC: Em uma máquina de 3 eixos — que representa a maioria dos centros de usinagem CNC de produção — as fresas angulares fornecem acesso à geometria de características anguladas que de outra forma exigiria uma máquina de 4 ou 5-axis eixos ou múltiplas fixações. Para produção em lote onde a mesma característica angulada deve ser repetida consistentemente em muitas peças, o ângulo definido pela geometria da ferramenta no fresamento angular produz melhor consistência peça a peça do que qualquer abordagem dependente de fixação.
Comparação de Capacidade de Processo
| Parâmetro | Fresamento Angular | Fresamento de Topo |
|---|---|---|
| Tipo de característica | Ranhuras em V, cauda de andorinha, chanfros funcionais, superfícies de vedação inclinadas | Faces planas, cavidades, ranhuras, degraus, contornos externos |
| Produção de ângulo | Passada única; ângulo definido pela geometria da ferramenta | Requer multi-eixos ou múltiplas fixações para superfícies anguladas |
| Tolerância angular | ±0,05° (da geometria da ferramenta) | Dependente de fixação; erro cumulativo típico de 0,1–0,5° |
| Tolerância dimensional | ±0,05 mm em características anguladas | ±0,05–0,10 mm em características planas/contorno |
| Acabamento da superfície | Ra 1,6 µm alcançável em faces anguladas | Ra 1,6–3,2 µm em características planas/contorno |
| Rebaixo em cauda de andorinha | Sim (ferramenta pré-angulada acessa geometria de rebaixo) | Não (haste da ferramenta interfere antes de alcançar o rebaixo) |
| Custo da ferramenta | Maior (geometria especializada) | Menor (ferramentas padrão, amplamente disponíveis) |
| Tempo de ciclo (características planas) | Maior; ferramenta não otimizada para faces planas | Menor; processo padrão |
| Tempo de ciclo (características anguladas) | Menor; passada única | Maior; múltiplas fixações ou mudanças de eixo |
| Compatibilidade de material | Alumínio, aço carbono, aço liga, latão | Maioria dos metais e plásticos de engenharia |
Quando o Fresamento Angular É Necessário
O fresamento angular é necessário — não apenas preferido — quando a geometria da característica não pode ser produzida pelo fresamento de topo com precisão aceitável, ou quando produzi-la com fresamento de topo envolveria múltiplas fixações que introduzem erro cumulativo inaceitável.
Ranhuras em cauda de andorinha e geometria de rebaixo: Guias em cauda de andorinha, interfaces de troca de ferramenta e guias lineares requerem geometria de rebaixo — um perfil que se alarga abaixo da superfície, criando retenção mecânica. Uma fresa de topo padrão não consegue fisicamente produzir esta geometria numa máquina de 3 eixos porque o corpo da ferramenta contacta a peça antes que o gume de corte atinja a zona de rebaixo. Uma fresa angular com o ângulo incluído correto (tipicamente 55°–60° para guias em cauda de andorinha) entra por cima e corta o perfil completo de cauda de andorinha numa única passagem. Não há aproximação em múltiplos passos — a geometria de rebaixo é acessível apenas à fresa angular.
Superfícies funcionais de vedação e contacto em ângulos definidos: Em blocos hidráulicos, sedes de válvulas e componentes de manipulação de fluidos, superfícies de vedação angulares a 30°, 45° ou 60° devem ser mantidas a ±0,05° para distribuir a carga de vedação de forma consistente e prevenir trajetos de fuga sob ciclos de pressão. A fresagem de topo com múltiplas fixações introduz erros de posicionamento em cada reposicionamento (tipicamente 0,05–0,10 mm e 0,1–0,3° cumulativos), que podem exceder a tolerância funcional da superfície de vedação. A fresagem angular, produzindo o ângulo a partir da geometria da ferramenta numa única operação, evita este erro cumulativo.
Consistência em produção por lotes: Quando uma característica angular deve ser produzida de forma idêntica numa série de peças, a fresagem angular proporciona melhor consistência peça-a-peça porque o ângulo de cada peça é definido pela mesma geometria da ferramenta em vez da precisão de fixação de cada carregamento individual. A variação angular em lote na fresagem angular é limitada principalmente pela taxa de desgaste da ferramenta; na fresagem de topo com múltiplas fixações, inclui também a variação de posicionamento entre fixações.
Ranhuras em V e chanfros de precisão: Ranhuras em V para alinhamento, guias de luz e mecanismos de precisão requerem geometria de ranhura consistente ao longo do comprimento da característica. As fresas angulares produzem o perfil em V completo numa única passagem com ângulo incluído consistente. Chanfros funcionais — entradas de rosca, características de guia de montagem e biséis de suporte de carga — que sejam mais profundos que aproximadamente 3–5 mm e cujo ângulo afete diretamente a montagem ou a distribuição de carga pertencem à fresagem angular em vez de serem aproximados por passagens de fresa de chanfrar.
3 eixos CNC sem capacidade 5-axis: Quando o centro de maquinagem é de 3 eixos e a peça requer características angulares, as fresas angulares permitem que estas características sejam produzidas com precisão sem investimento em atualização da máquina. A fresa pré-angulada realiza numa máquina de 3 eixos o que de outra forma requereria capacidade de 4 ou 5-axis.
Quando a Fresagem de Topo É a Escolha Correta
A fresagem de topo é o processo padrão e correto para a maioria do trabalho de maquinagem CNC. Deve ser o processo predefinido para qualquer característica que não requeira especificamente engajamento angular ferramenta-peça.
Superfícies planas e fresagem de face: Qualquer característica definida por um plano horizontal ou vertical plano — faces de montagem, superfícies de referência, fundos de bolsas, faces de degrau — é produzida mais eficientemente por fresagem de topo. Fresas de face de grande diâmetro ou fresas de topo alcançam planicidade dentro de ±0,010–0,025 mm a altas taxas de remoção de material. Usar uma fresa angular em superfícies planas é geometricamente desperdiçador: o gume de corte angular produz uma área de contacto inconsistente numa superfície plana, gera maior desgaste da ferramenta e não melhora a qualidade superficial.
Bolsas, características fechadas e geometria interna: Bolsas, ranhuras em T (antes da passagem de rebaixo), chavetarias e contornos fechados requerem entrada por mergulho axial e avanço na direção Z — operações para as quais as fresas de topo são especificamente concebidas. As fresas angulares não são concebidas para entrada por mergulho e não conseguem alcançar geometria interna fechada de bolsas.
Remoção de material em alto volume: A fresagem de topo com parâmetros otimizados (alta velocidade do fuso, alta taxa de avanço, profundidade de corte total com trajetória trocoidal ou adaptativa) remove material a taxas substancialmente superiores à fresagem angular, que requer cargas de corte mais leves devido à geometria de engajamento angular. Para operações de desbaste — reduzir o stock para forma quase final antes do acabamento — a fresagem de topo é sempre a primeira escolha eficiente.
Peças sem superfícies angulares funcionais: Invólucros, suportes, placas estruturais e carcaças onde todas as características são planas ou seguem contornos no plano X-Y não têm requisito de fresagem angular. Especificar fresas angulares para estas peças adiciona custo de ferramentas e complexidade de fixação sem melhorar a qualidade da peça.
Estratégia de Processo Combinado para Peças de Geometria Mista
Para componentes de precisão que incluem tanto características prismáticas como superfícies angulares funcionais, a abordagem de produção padrão combina fresagem de topo para trabalho em massa e fresagem angular para passagens críticas de acabamento.
O fluxo de trabalho:
- A fresagem de topo remove a maioria do material e completa todas as superfícies planas, bolsas, furos passantes e características prismáticas — tipicamente 80–90% do tempo total de maquinagem.
- As fresas angulares completam as ranhuras em V, ranhuras em cauda de andorinha ou superfícies de vedação em passagens de acabamento dedicadas, usando superfícies fresadas de topo como referências de datum — tipicamente 10–20% do tempo total de maquinagem.
Esta combinação proporciona o menor custo total de ferramentas (fresas de topo padrão para a maioria das operações), o menor tempo de ciclo para o trabalho em massa e a precisão angular necessária nas superfícies funcionais.
Exemplos de produção que demonstram a abordagem combinada:
| Parte | Operações de Fresagem de Topo | Operações de Fresagem Angular | Resultado |
|---|---|---|---|
| Bloco de válvula hidráulica (aço ligado) | Desbaste de bolsa, todas as faces planas, furos de parafusos | Sede de vedação a 45° — passagem única de acabamento | Vedação sem fugas, tolerância angular ±0,05°, Ra 1,6 µm |
| Calha deslizante em cauda de andorinha (aço ligado) | Desbaste do perfil da calha, faces de montagem | Ranhura em cauda de andorinha — passagem angular única com ângulo incluído de 60° | Ajuste deslizante preciso; sem acabamento secundário |
| Base de fixação (alumínio 6061) | Bolsa profunda, características de degrau, contornos | Nenhuma necessária | Tolerância ±0,08 mm, tempo de ciclo otimizado |
| Invólucro eletrónico (alumínio) | Todas as características (degraus, bolsas, perfis) | Nenhuma necessária | Ra 3,2 µm, baixo custo de ferramentas |
Considerações de Design para Fresagem Angular (DFM)
Valores de ângulo padrão: As fresas angulares estão disponíveis comercialmente com ângulos incluídos de 30°, 45°, 60° e 90°. Esses ângulos padrão têm a maior disponibilidade de ferramentas e o menor custo. Ângulos não padronizados (35°, 52°, etc.) exigem ferramentas retificadas sob medida, aumentando o prazo de entrega e o custo em 3–5×. Projetar recursos angulares para ângulos padrão onde os requisitos funcionais permitirem reduz o custo de ferramental e o tempo de entrega.
Profundidade do recurso e rigidez da ferramenta: As fresas angulares estão disponíveis em diâmetros de aproximadamente 3 mm (para canais de encaixe de cauda de andorinha finos) a 100+ mm. Em profundidades superiores a aproximadamente 3–4× o diâmetro da fresa, a vibração e a deflexão aumentam. Para recursos profundos de cauda de andorinha, o diâmetro da fresa deve ser selecionado para manter a relação profundidade-diâmetro abaixo desse limite.
Folga de aproximação da ferramenta: Fresas angulares exigem folga de aproximação axial a partir da parte superior da característica, igual ao raio da ferramenta mais a profundidade de corte pretendida. Características na extremidade de um rasgo cego ou envolvidas por paredes que limitam a aproximação axial podem exigir modificação do projeto ou seleção de processo alternativo.
Indicação de ângulo nos desenhos: Desenhos que especificam características de fresamento angular devem incluir o ângulo incluído, a profundidade e a tolerância dimensional explicitamente na geometria angular. Um desenho que especifica apenas “chanfro de 45°” sem profundidade e tolerância não diferencia entre um quebra-canto decorativo (aceitável a ±2°) e uma superfície de vedação hidráulica (que requer ±0,05°), e o fornecedor não pode precificar ou planejar o processo correto sem essa informação.
Erros Comuns na Seleção do Processo de Fresamento
| Erro | Consequência | Abordagem correta |
|---|---|---|
| Usar fresas de topo padrão para aproximar características angulares precisas em uma máquina de 3 eixos | Desvio de ângulo de 0,1–0,5°; vedação deficiente, desalinhamento na montagem ou rejeição da peça | Usar fresa angular para qualquer característica onde a tolerância de ângulo < ±0,1° seja exigida |
| Usar fresas angulares para superfícies planas e cavidades | O contato de ferramenta especializada em superfície plana aumenta o desgaste da ferramenta; tempo de ciclo maior que o fresamento de topo | Reservar o fresamento angular para características que geometricamente o exijam; usar fresas de topo para características planas/prismáticas |
| Ignorar a compatibilidade ferramenta-material | Aço duro com geometria de corte de grau de alumínio causa desgaste rápido da aresta | Combinar o grau e o revestimento da fresa com o material da peça (revestimento TiAlN para aço, geometria afiada sem revestimento para alumínio) |
| Superdimensionar com interpolação 4/5-axis para características que uma fresa angular pode produzir de forma simples | Maior complexidade de programação, tempo de ciclo mais longo, risco de acúmulo de erro angular entre eixos | Usar fresa angular em máquina de 3 eixos para características de ângulo padrão; reservar 5-axis para ângulos compostos complexos |
| Especificar ângulos não padronizados sem verificar a disponibilidade da ferramenta | Prazo de entrega de ferramenta personalizada de 3–6 semanas; custo mais alto | Projetar para ângulos padrão (30°, 45°, 60°, 90°) onde os requisitos funcionais permitirem |
Pontos-chave
- O fresamento angular produz precisão de ângulo a partir da geometria da ferramenta, não do posicionamento da máquina: o ângulo incluído é retificado na fresa para ±0,05° ou melhor, tornando-o mais confiável para produção em lote de características angulares do que qualquer método dependente de setup.
- O fresamento de topo não pode produzir rebaixos em cauda de andorinha em uma máquina de 3 eixos: o corpo da ferramenta contata fisicamente a peça antes que a aresta de corte alcance a área do rebaixo. Uma fresa angular com o ângulo incluído correto é o único processo prático para rasgos em cauda de andorinha em equipamentos de 3 eixos.
- Para superfícies de vedação angulares e de contato funcional, a tolerância de ângulo determina diretamente a função: um assento hidráulico a 45° ± 0,5° pode produzir carga de vedação inconsistente; a 45° ± 0,05° de uma fresa angular, a geometria da face de assentamento é consistente e a função é confiável.
- A estratégia de produção padrão para peças de geometria mista é fresamento de topo para características prismáticas e fresamento angular para passes de acabamento angulares: isso minimiza o custo de ferramental e o tempo de ciclo, ao mesmo tempo que alcança a precisão exigida em superfícies funcionais. Os passes de fresamento angular representam uma pequena fração do tempo total de ciclo.
- Valores de ângulo padrão (30°, 45°, 60°, 90°) oferecem a melhor disponibilidade e custo de ferramental: ângulos não padronizados exigem ferramental personalizado que adiciona 3–5× de custo e prazo de entrega significativo. Projetar para ângulos padrão onde os requisitos funcionais permitirem reduz tanto o custo quanto o risco.
- O fresamento de topo é o processo padrão correto para a maioria dos trabalhos de usinagem CNC: superfícies planas, cavidades, rasgos, degraus e perfis contornados são todos produzidos de forma mais eficiente e com menor custo de ferramental com fresas de topo do que com fresas angulares.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): características de fresamento angular em desenhos de engenharia devem incluir o valor do ângulo, a profundidade e a tolerância explicitamente — incluindo se a tolerância de ângulo é ±0,05° (vedação funcional/ajuste deslizante) ou ±1–2° (chanfro decorativo ou quebra-canto). Sem essa especificação, o fornecedor de usinagem não pode determinar se o fresamento angular é necessário ou se uma aproximação por fresamento de topo é aceitável, o que leva tanto ao superdimensionamento do processo (custo mais alto) quanto ao subdimensionamento (não conformidade funcional).
perguntas frequentes
Qual é a diferença entre fresamento angular e fresamento de topo?
O fresamento angular usa uma fresa com um perfil de corte pré-angulado embutido na geometria da ferramenta, permitindo que ranhuras em V, rasgos em cauda de andorinha e chanfros funcionais sejam produzidos em um único passe com tolerância de ângulo de ±0,05°. A precisão do ângulo vem da geometria retificada da ferramenta, não do posicionamento dos eixos da máquina. O fresamento de topo usa uma fresa cujo eixo é perpendicular à superfície usinada, que é o processo eficiente para faces planas, cavidades, rasgos e contornos. O fresamento de topo não pode produzir superfícies angulares precisas diretamente em uma máquina de 3 eixos sem reposicionamento multi-eixo, o que introduz erro angular cumulativo e aumenta o tempo de ciclo em 20–40% para características angulares.
Quando o fresamento angular é necessário em vez do fresamento de topo?
O fresamento angular é necessário quando: a característica inclui um rebaixo (rasgo em cauda de andorinha) que é fisicamente inacessível a uma fresa de topo padrão devido à interferência do corpo da ferramenta; a característica é uma superfície angular funcional (assentamento hidráulico, cone de vedação, guia em V) onde o ângulo deve ser mantido a ±0,05–0,10° para a função; ou quando produzir a característica angular com fresamento de topo em uma máquina de 3 eixos exigiria múltiplas fixações introduzindo erro de posicionamento cumulativo inaceitável. Para chanfros rasos e não funcionais e quebra-cantos onde uma tolerância de ângulo de ±1–2° é aceitável, fresas de chanfro ou fresamento de topo com inclinação do eixo são adequados.
O fresamento de topo pode substituir o fresamento angular em uma máquina 5-axis?
Em uma máquina 5-axis, o fuso se inclina para produzir superfícies angulares usando fresas de topo padrão. Para protótipos e trabalhos de baixo volume, isso é prático. Para produção em lote que exige precisão angular consistente, a fresagem angular com uma fresa dedicada é tipicamente mais confiável: o ângulo entre peças depende da geometria da ferramenta, e não da repetibilidade do posicionamento angular da máquina e da precisão de setup. Uma fresa pré-angulada em uma máquina de 3 eixos frequentemente alcança melhor consistência angular em um lote do que a interpolação 5-axis, particularmente para produção de alto volume.
Quais tolerâncias angulares a fresagem angular pode alcançar?
Fresas angulares com ângulos incluídos precisamente retificados alcançam tolerâncias angulares de aproximadamente ±0,05° na geometria da superfície angular, com tolerância dimensional de ±0,05 mm e acabamento superficial Ra 1,6 µm em alumínio e aço carbono. Essas tolerâncias são suficientes para superfícies de vedação hidráulica, ajustes deslizantes de rabo de andorinha e guias em V de precisão. Para requisitos de ângulo abaixo de 0,05° em aplicações ópticas ou de metrologia, são necessárias fresas retificadas de precisão com setup e medição em temperatura controlada.
Como peças de geometria mista com características planas e angulares devem ser processadas?
A abordagem padrão é combinar fresagem de topo para características prismáticas com passes de acabamento de fresagem angular para superfícies angulares. A fresagem de topo completa faces planas, bolsões e contornos de forma eficiente — aproximadamente 80–90% do tempo total de usinagem. As fresas angulares então completam ranhuras em V, rasgos de rabo de andorinha e superfícies de vedação em passes únicos de acabamento, usando superfícies fresadas de topo como referências de datum — aproximadamente 10–20% do tempo total de ciclo. Essa combinação alcança a precisão angular necessária em características funcionais enquanto mantém a eficiência do tempo de ciclo e a economia de ferramental padrão para a maioria das operações.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em fresagem CNC produzindo guias de rabo de andorinha de precisão, manifolds hidráulicos, corpos de válvulas, dispositivos de fixação e componentes de geometria mista em ligas de alumínio, aço carbono, aço liga, aço inoxidável e plásticos de engenharia. Referências técnicas: Sandvik Coromant Milling Application Guide (Angular and Form Milling), Kennametal Special Form Milling Reference, Machinery’s Handbook (Milling Cutter Geometry and Application), Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capítulo Milling Operations).
Buscando componentes fresados CNC com características angulares ou de rabo de andorinha?
Na CMS, produzimos componentes fresados CNC de precisão, incluindo guias de rabo de andorinha, trilhos com ranhura em V, superfícies de vedação angulares e carcaças de geometria mista — com capacidade de fresagem angular para tolerância de ângulo de ±0,05° e inspeção dimensional de primeira peça CMM.
[Solicite uma revisão da especificação do processo de fresagem e um orçamento de usinagem CNC →]


