
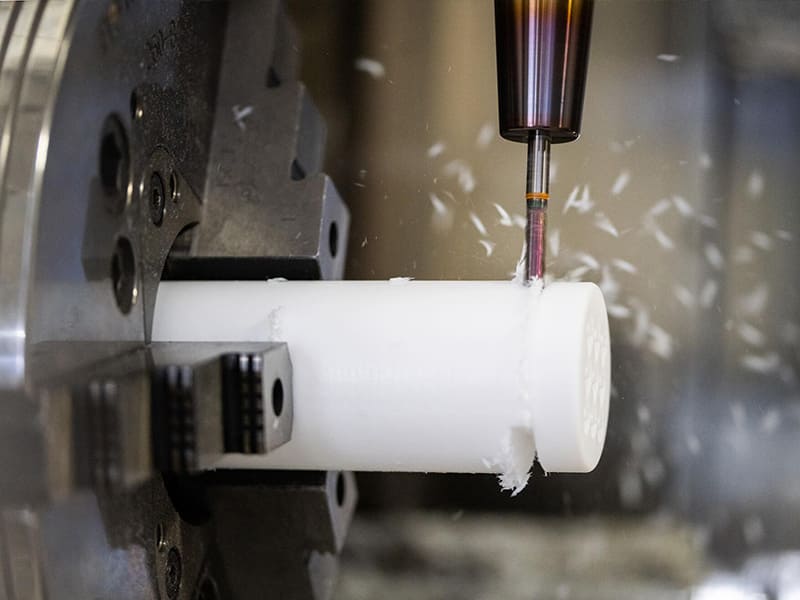
Resposta rápida: A usinagem de plásticos é um processo de fabricação subtrativo CNC que remove material de estoque sólido de plástico de engenharia — POM (Delrin), PEEK, Nylon, ABS, Policarbonato e outros — para produzir componentes precisos sem investimento em ferramental. A tolerância típica é de ±0,050 mm para peças gerais; ±0,010–0,020 mm é alcançável com materiais dimensionalmente estáveis (PEEK, POM) sob condições controladas. A usinagem de plásticos difere da usinagem de metais principalmente na sensibilidade ao calor — os plásticos têm baixa condutividade térmica e baixas temperaturas de fusão, exigindo ferramentas afiadas, altas velocidades de rotação e resfriamento a ar. É o processo de fabricação correto para protótipos, produções de pequeno a médio volume (1–1.000 peças) e componentes de precisão em plásticos de engenharia que não podem ser economicamente moldados por injeção em baixos volumes.
O Que É Usinagem de Plásticos?
A usinagem de plásticos é um processo de fabricação subtrativo no qual ferramentas de corte controladas por CNC removem material de estoque sólido de plástico (barra, chapa ou bloco) para produzir componentes com geometria definida, tolerâncias dimensionais e acabamento superficial. O processo aplica as mesmas operações fundamentais da usinagem de metais — fresamento, torneamento, furação, roscamento e mandrilamento — mas requer diferentes parâmetros de corte, abordagens de ferramental e controles de processo porque os plásticos de engenharia se comportam de maneira fundamentalmente diferente dos metais sob condições de corte.
O processo produz componentes diretamente do material sólido sem moldes, matrizes ou padrões. Isso elimina o investimento em ferramental e o prazo de entrega da moldagem por injeção — uma vantagem significativa para produção de baixo volume, protótipos e aplicações que exigem controle dimensional preciso que a contração da moldagem não consegue atingir de forma confiável.
Para engenheiros e equipes de compras OEM, a usinagem de plásticos é mais valiosa quando:
- O volume de produção é muito baixo para justificar o ferramental de molde de injeção (tipicamente 1–1.000 peças, dependendo do tamanho da peça e do custo do molde)
- Os requisitos de precisão dimensional excedem o que o controle de contração da moldagem pode entregar de forma confiável
- A aplicação requer um plástico de engenharia de alto desempenho (PEEK, POM, PTFE, UHMWPE) não disponível em formas padrão de moldagem por injeção para a geometria específica
- O design ainda está evoluindo e é necessária iteração rápida sem custos de modificação de ferramental
Usinagem de Plásticos vs Usinagem de Metais
Apesar de usar as mesmas categorias de equipamento CNC, a usinagem de plásticos e a usinagem de metais exigem estratégias de processo fundamentalmente diferentes devido às diferenças na dureza do material, condutividade térmica, temperatura de fusão e módulo de elasticidade.
O Problema do Calor
O desafio dominante na usinagem de plásticos é a gestão térmica. Os plásticos de engenharia têm:
Baixa condutividade térmica: Tipicamente 0,1–0,4 W/m·K, comparado a 50–200 W/m·K para metais. O calor gerado na interface de corte não pode dissipar através da peça ou do cavaco — ele se concentra na zona de contato ferramenta-peça.
Baixas temperaturas de fusão: A maioria dos plásticos de engenharia começa a amolecer entre 100–350°C. Nessas temperaturas, o material se espalha em vez de cortar limpo, produzindo bordas derretidas, superfícies rugosas e instabilidade dimensional.
Altos coeficientes de expansão térmica (CTE): A maioria dos plásticos de engenharia tem CTE de 50–150 µm/m·°C — 4–10× maior que o alumínio e 8–20× maior que o aço. Mudanças de temperatura durante a usinagem causam variações dimensionais que afetam a tolerância alcançável.
A consequência de engenharia: a usinagem de plásticos requer altas velocidades de rotação (para manter a velocidade de corte enquanto minimiza o tempo de contato), bordas de ferramenta afiadas (para minimizar a força de corte e o calor gerado por atrito) e resfriamento por jato de ar (para remover cavacos e calor sem os problemas de absorção de refrigerante que fluidos à base de água causam em plásticos higroscópicos).
Comparação de Usinagem de Plásticos vs Metais
| Fator | Usinagem de Plásticos | Usinagem de Metais |
|---|---|---|
| Desafio principal | Gestão térmica (risco de fusão) | Desgaste da ferramenta (dureza) |
| Velocidade de rotação | Alta (15.000–25.000+ RPM típico) | Mais baixa (varia por material) |
| Método de resfriamento | Jato de ar; a seco; refrigerante mínimo | Refrigerante em inundação; através da ferramenta |
| Borda da ferramenta | HSS ou metal duro afiado e polido | Metal duro revestido (TiAlN, AlCrN) |
| Comportamento do cavaco | Longo e fibroso (maioria); quebradiço (PEEK) | Segmentado a contínuo |
| Risco superficial | Bordas derretidas, espalhamento | Aresta postiça, acabamento ruim |
| Estabilidade dimensional | Variação por CTE; absorção de umidade | Alta (metais são estáveis) |
| Fixação | Cuidado (os plásticos deformam sob a carga de fixação) | Menos crítico |
Plásticos de Engenharia para Usinagem CNC
A seleção do material é a decisão mais consequente na usinagem de plásticos — ela determina a tolerância alcançável, o desempenho em serviço e o custo de usinagem.
POM (Polióximetileno — Delrin, Acetal)
O POM é o plástico de engenharia de referência para componentes usinados de precisão. Sua combinação de alta rigidez, baixo atrito, excelente estabilidade dimensional, absorção de umidade muito baixa (< 0,2%) e boa usinabilidade o torna a escolha padrão para peças mecânicas de precisão quando não é necessária resistência a altas temperaturas.
Propriedades principais:
- Resistência à tração: ~65 MPa (homopolímero) / ~62 MPa (copolímero)
- Módulo de flexão: ~2,8–3,1 GPa
- Temperatura máxima de serviço contínuo: ~90–105°C
- CTE: ~100–120 µm/m·°C
- Absorção de umidade: < 0,2% — excelente estabilidade dimensional após a usinagem
Usinabilidade: Excelente. O POM usina de forma limpa em altas velocidades de corte, produz cavacos curtos que se removem facilmente e mantém tolerâncias apertadas (±0,010–0,025 mm alcançáveis em produção).
Aplicações: Engrenagens de precisão, buchas, rolamentos, sedes de válvulas, componentes de bombas, componentes para processamento de alimentos.
PEEK (Poliéter Éter Cetona)
O PEEK é o plástico de engenharia comumente usinado de mais alto desempenho. Sua resistência extrema à temperatura, resistência química e propriedades mecânicas justificam seu custo de material (tipicamente $150–$500/kg de estoque bruto) em aplicações aeroespaciais, médicas e industriais de alto desempenho.
Propriedades principais:
- Resistência à tração: ~100 MPa (não preenchido); até 200+ MPa (preenchido com fibra de carbono)
- Temperatura máxima de serviço contínuo: 250°C (curto prazo até 310°C)
- CTE: ~50 µm/m·°C (relativamente baixo para plásticos)
- Resistência química: resiste a quase todos os solventes, ácidos e álcalis; excelente em vapor
- Absorção de umidade: ~0,5%
Usinabilidade: Bom. O PEEK é mais rígido que a maioria dos plásticos, produz cavacos curtos e quebradiços e mantém tolerâncias mais apertadas que materiais mais macios. Ferramentas de metal duro afiadas, altas velocidades, baixas profundidades de corte e jato de ar são padrão.
Aplicações: Suportes estruturais aeroespaciais, componentes de implantes médicos (graus biocompatíveis conforme ISO 10993), equipamentos semicondutores, sedes de válvulas de alta temperatura.
Náilon (PA6, PA66, PA12)
A combinação de resistência ao desgaste, tenacidade e propriedades autolubrificantes do náilon o torna padrão para aplicações de contato deslizante e rotativo. A limitação crítica para usinagem de precisão é a absorção de umidade — o náilon absorve 2–9% de umidade por peso dependendo do grau, causando expansão dimensional e redução de rigidez.
Propriedades principais:
- Resistência à tração: ~70–85 MPa (PA66 seco como moldado)
- Temperatura máxima de serviço contínuo: ~90–120°C
- CTE: ~80–100 µm/m·°C
- Absorção de umidade: PA6 ~3,5%; PA66 ~2,8%; PA12 ~1,4% a 50% UR — aproximadamente 0,1–0,3% de variação dimensional linear de seco a saturado
Usinabilidade: Bom, mas requer ferramentas afiadas e resfriamento a ar. Para usinagem de precisão de náilon: permita que o estoque se equilibre com a umidade de serviço antes de fazer as medições finais, e especifique tolerâncias considerando a equilibração de umidade pós-usinagem.
Aplicações: Engrenagens, roletes, rolamentos, guias de cabos, tiras de desgaste, componentes para manuseio de alimentos.
ABS (Acrilonitrila Butadieno Estireno)
O ABS é o material padrão de baixo custo para protótipos e modelos funcionais. Boa resistência ao impacto, rigidez adequada e excelente usinabilidade o tornam apropriado para protótipos, invólucros e componentes não estruturais onde o custo é a restrição primária.
Propriedades principais:
- Resistência à tração: ~40–50 MPa
- Temperatura máxima de serviço contínuo: ~80–100°C
- CTE: ~80–100 µm/m·°C
Aplicações: Invólucros, carcaças, modelos funcionais de protótipos, gabaritos e dispositivos de fixação.
Policarbonato (PC)
A excelente resistência ao impacto e clareza óptica do policarbonato o tornam padrão para coberturas protetoras transparentes, componentes ópticos e carcaças resistentes a impacto.
Propriedades principais:
- Resistência à tração: ~55–65 MPa
- Resistência ao impacto: ~850 J/m (Izod entalhado) — excepcional
- Temperatura máxima de serviço contínuo: ~115–120°C
- Clareza óptica: > 89% de transmissão de luz
Aplicações: Telas de segurança, proteções de máquinas, lentes ópticas, visores de nível, carcaças de dispositivos médicos.
Referência de Seleção de Material
| Material | Resistência à tração | Temp Máx | CTE (µm/m·°C) | Absorção de humidade | Custo relativo | Melhor Aplicação |
|---|---|---|---|---|---|---|
| POM (Delrin) | ~65 MPa | ~105 °C | 100–120 | < 0,2% | Médio | Engrenagens de precisão, buchas, mecânicos |
| OLHADINHA | ~100 MPa | 250 °C | ~50 | ~0.5% | Muito alto | Aeroespacial, médico, alta temp |
| Nylon PA66 | ~85 MPa | ~120 °C | 80-100 | ~2.8% | Baixo-Médio | Peças de desgaste, engrenagens, roletes |
| abdômen | ~45 MPa | ~90°C | 80-100 | < 0,3% | Baixo | Protótipos, carcaças |
| Policarbonato | ~60 MPa | ~120 °C | 65–70 | ~0.3% | Médio | Coberturas transparentes, ópticas |
| PTFE | ~30 MPa | 260°C | ~100 | < 0,01% | Alto | Resistência química, antiaderente |
| UHMWPE | ~40 MPa | ~80°C | 130–200 | < 0,01% | Médio | Desgaste extremo, contato com alimentos |
Usinagem de Plásticos vs Moldagem por Injeção
A escolha entre usinagem de plásticos e moldagem por injeção é principalmente uma função do volume de produção e da estabilidade do design.
Economia por Volume
Estrutura de custos da moldagem por injeção:
- Ferramental de molde: $5.000–$100.000+ dependendo do tamanho e complexidade
- Custo por unidade: muito baixo em alto volume
- Ponto de equilíbrio com usinagem: tipicamente 100–10.000 unidades dependendo do tamanho da peça e custo do molde
Estrutura de custos da usinagem de plásticos:
- Sem investimento em ferramental
- Custo por unidade inclui programação, setup, material e tempo de máquina
- Não atinge custos unitários de moldagem por injeção em alto volume
Diferenças Técnicas
Precisão dimensional: Peças moldadas por injeção encolhem à medida que o polímero solidifica — a retração típica é de 0,3–2,0%. As dimensões da peça podem variar ±0,1–0,5 mm do alvo mesmo em moldes bem otimizados. Peças usinadas em CNC não encolhem, atingindo ±0,050 mm padrão e ±0,010–0,020 mm com controle de processo.
Flexibilidade de design: A usinagem não impõe ângulos de saída, localização de gate ou requisitos de sistema de resfriamento. Rebaixos e características internas complexas podem ser usinados diretamente.
| Fator | Usinagem de Plásticos | Moldagem por injeção |
|---|---|---|
| Investimento em ferramental | Nenhum | $5.000–$100.000+ |
| Prazo de entrega | Dias | Semanas (fabricação do molde) |
| Volume econômico | 1–1.000 peças | > 1.000–10.000 peças |
| Precisão dimensional | ±0,010–0,050 mm | ±0,1–0,5 mm (retração) |
| Flexibilidade de projeto | Máximo | Limitado (ângulo de saída, gate, resfriamento) |
| Custo de alteração de design | Zero | Custo de modificação do molde |
Principais Desafios de Usinagem
Deformação Térmica e Fusão
O calor concentra-se na aresta da ferramenta porque os plásticos têm condutividade térmica muito baixa (0,1–0,4 W/m·K). Se a temperatura de corte exceder o ponto de amolecimento do material, a superfície da peça se espalha em vez de cortar — produzindo superfícies rugosas, dimensionalmente imprecisas e com aparência ruim.
Prevenção: arestas de corte afiadas (metal duro polido ou HSS recém-afiado); altas velocidades de corte; baixa profundidade de corte combinada com alta taxa de avanço; jato de ar direcionado à zona de corte. Refrigerantes à base de água causam inchaço em plásticos higroscópicos e geralmente são evitados.
Empenamento e Tensão Residual
O estoque de plástico de engenharia contém tensões residuais da extrusão ou prensagem. A remoção assimétrica de material libera essas tensões e pode causar empenamento — particularmente em placas finas e peças fortemente usinadas.
Estratégias de prevenção:
- Use estoque aliviado de tensões (recozido) quando disponível
- Usine em passes balanceados (remova quantidades iguais de ambos os lados)
- Permita que as peças descansem entre operações de desbaste e acabamento antes de tomar as dimensões finais
- Projete com espessura de parede uniforme para minimizar a liberação diferencial de tensões
Instabilidade de Tolerância por CTE e Umidade
Uma peça de Nylon PA66 medida a 20°C versus 30°C apresentará uma diferença de aproximadamente 80–100 µm/m·°C × 10°C = 0,8–1,0 mm/m — quase 1 mm por metro por 10°C de diferença de temperatura. Para peças plásticas de precisão, a medição deve ser realizada a uma temperatura de referência controlada (20°C conforme ISO 1 / ASME B89.6.2).
A absorção de umidade do Nylon causa variação dimensional pós-usinagem: o Nylon seco recém-usinado é menor que a mesma peça em equilíbrio de umidade. Se o ambiente de serviço for úmido e o ambiente de usinagem for seco, isso deve ser considerado nas dimensões de usinagem.
Tolerâncias Alcançáveis por Material
| Material | Tolerância Padrão | Precisão Alcançável | Fator Limitante Principal |
|---|---|---|---|
| POM (Delrin) | ±0,050 mm | ±0,010–0,020 mm | CTE, fixação |
| OLHADINHA | ±0,050 mm | ±0,010–0,020 mm | CTE (relativamente baixo), custo |
| Nylon (PA66) | ±0,100 mm | ±0,025–0,050 mm | Absorção de umidade, CTE elevado |
| abdômen | ±0,100 mm | ±0,050 mm | CTE, conformidade do material |
| Policarbonato | ±0,050 mm | ±0,020–0,030 mm | CTE, sensibilidade ao calor |
Para usinagem de plásticos de precisão (±0,020 mm ou melhor): controle de temperatura (20±1°C), umidade controlada para materiais higroscópicos, estoque com tensões aliviadas e medição à temperatura de referência antes e após a usinagem.
Diretrizes DFM para Usinagem de Plásticos
Raios de Cantos Internos
Cantos internos vivos são geometricamente impossíveis com ferramentas de corte rotativas — qualquer canto de cavidade tem um raio mínimo igual à metade do diâmetro da ferramenta. Mais praticamente, cantos vivos criam concentração de tensões. Projete cantos internos com o maior raio prático: mínimo ≥ 0,5–1,0 mm, preferencialmente 1,5–3,0 mm.
Espessura da parede
Espessura mínima de parede para usinagem confiável de plásticos:
- Materiais rígidos (PEEK, POM): ≥ 1,0–2,0 mm
- Materiais mais macios (Nylon, PC, ABS): ≥ 2,0–3,0 mm
- Evite grandes variações de espessura — a expansão térmica diferencial causa empenamento
Especificações de Rosca
Roscas plásticas são significativamente mais fracas ao cisalhamento que roscas metálicas e se desgastam mais rapidamente sob ciclos repetidos de montagem. Use insertos de rosca metálicos (latão ou aço inoxidável, termofixados ou prensados) para:
- Qualquer fixador sujeito a desmontagem regular
- Conexões que suportam cargas significativas de tração ou torque
- Aplicações onde a precisão da rosca deve ser mantida ao longo de muitos ciclos
Lista de Verificação DFM para Usinagem de Plásticos
| Decisão de Projeto | Recomendação |
|---|---|
| Raios de cantos internos | ≥ 0,5–1,0 mm mínimo; maior preferido |
| Espessura da parede | ≥ 1,0–2,0 mm (rígido); ≥ 2,0–3,0 mm (macio) |
| Furos profundos (cegos) | Broca de pica-pica para profundidade > 2× diâmetro |
| Especificações de rosca | Insertos metálicos para suporte de carga/montagem frequente |
| Especificação de tolerância | Compatível com o material: ±0,050 mm padrão; ±0,020 mm PEEK/POM controlado |
| Materiais higroscópicos | Especifique condições de equilíbrio; indique se dimensões secas ou condicionadas se aplicam |
| Risco de empenamento | Estoque com tensões aliviadas; usinagem balanceada; descanso entre operações |
| Fixação | Evite carregamento pontual — distribua a força de fixação sobre áreas maiores |
Aplicações da Usinagem de Plásticos
Aeroespacial
Suportes usinados em PEEK, conexões de fluidos e componentes de radome aparecem na aviação comercial e de defesa. Peças usinadas em PTFE e Kel-F são usadas em componentes de sistemas de fluidos que exigem compatibilidade química. A combinação da alta resistência específica do PEEK com capacidade de temperatura de 250°C justifica seu custo em aplicações críticas de peso.
Dispositivos médicos
Graus de PEEK biocompatíveis (ISO 10993, USP Classe VI) são usinados em componentes de implantes ortopédicos — corpos de gaiolas espinhais, placas cranianas, componentes femorais — onde a radiolucência (o PEEK é transparente a raios-X) o distingue do titânio para requisitos específicos de imagem pós-operatória. Cabos de instrumentos usinados, carcaças de dispositivos e componentes de trajeto de fluidos em equipamentos de diagnóstico são outras aplicações comuns.
Robótica e Automação
Engrenagens de POM, buchas de Nylon e corpos de válvula de PEEK são padrão em robôs industriais e sistemas de automação. Componentes plásticos usinados reduzem o peso do trem de acionamento (reduzindo a inércia para sistemas de alta aceleração), eliminam requisitos de lubrificação em ambientes de grau alimentício e sala limpa, e reduzem o ruído em relação a contatos metal-metal.
Eletrônica e Semicondutores
Componentes usinados em PEEK são padrão em equipamentos de fabricação de semicondutores (manuseio de wafers, câmaras de corrosão, sistemas de deposição) onde resistência química, capacidade de alta temperatura e estabilidade dimensional sob condições de processo são necessárias.
Pontos-chave
- A usinagem de plásticos produz componentes de precisão a partir de estoque sólido de plástico de engenharia sem investimento em ferramental — o processo correto para 1–1.000 peças, protótipos e aplicações que exigem melhor precisão dimensional do que a moldagem por injeção entrega de forma confiável.
- O gerenciamento térmico é o principal desafio técnico: plásticos têm baixa condutividade térmica (0,1–0,4 W/m·K) e baixas temperaturas de fusão, exigindo ferramentas afiadas, altas velocidades, baixas profundidades de corte e resfriamento por jato de ar.
- A seleção do material determina a tolerância alcançável: POM e PEEK oferecem a melhor estabilidade dimensional (±0,010–0,020 mm alcançáveis); a absorção de umidade do Nylon limita a tolerância a ±0,025–0,050 mm sem controle ambiental.
- Os valores de CTE para plásticos de engenharia (50–150 µm/m·°C) são 4–10× maiores que o alumínio — a temperatura de medição deve ser controlada e declarada (20°C conforme temperatura de referência padrão ISO 1).
- Usinagem de plástico vs moldagem por injeção é uma decisão de volume: a usinagem é economicamente superior para < 100–1.000 peças; a moldagem é superior acima de 1.000–10.000 peças dependendo do custo do molde.
- DFM para plástico: raio interno mínimo ≥ 0,5–1,0 mm; espessura mínima de parede 1–3 mm dependendo do material; insertos de rosca metálica para conexões de alta carga ou montadas com frequência; furação com pica-pau para furos cegos > 2× o diâmetro.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): especifique a classe do material (não apenas “plástico” ou “Nylon”), a temperatura de referência de medição (20°C), se dimensões secas ou condicionadas se aplicam para materiais higroscópicos, e se é necessário material com tensões aliviadas — estes são os elementos de especificação que mais afetam a conformidade de tolerância em peças plásticas usinadas.
perguntas frequentes
Quais materiais são melhores para usinagem de plástico CNC?
Os plásticos de engenharia mais amplamente usinados são POM (Delrin/acetal — melhor estabilidade dimensional e usinabilidade para peças mecânicas de precisão), PEEK (maior resistência térmica e química para aplicações aeroespaciais e médicas), Nylon PA6/PA66 (melhor resistência ao desgaste para peças deslizantes e rotativas, mas higroscópico), ABS (menor custo, melhor para protótipos e invólucros não estruturais), e Policarbonato (maior resistência ao impacto e clareza óptica para coberturas transparentes). A seleção do material deve corresponder à carga mecânica, temperatura, ambiente químico e requisitos de precisão dimensional da aplicação. Selecionar apenas com base no custo rotineiramente produz falhas funcionais.
Quais tolerâncias a usinagem de plástico pode alcançar?
A usinagem de plástico CNC padrão alcança tolerância geral de ±0,050 mm para a maioria dos plásticos de engenharia. A usinagem de precisão de materiais dimensionalmente estáveis (POM, PEEK) alcança ±0,010–0,020 mm sob condições controladas de temperatura e fixação. A absorção de umidade do Nylon limita a tolerância alcançável a aproximadamente ±0,025–0,050 mm sem controle ambiental completo. A tolerância alcançável depende do CTE do material, absorção de umidade, qualidade da fixação e estabilidade da temperatura do ambiente de usinagem — não simplesmente da precisão mecânica da máquina. Para peças plásticas de tolerância apertada, especifique medição a 20°C de temperatura de referência e declare se dimensões secas ou condicionadas se aplicam.
Quando devo escolher usinagem de plástico em vez de moldagem por injeção?
Escolha usinagem de plástico quando: o volume de produção é baixo (tipicamente < 1.000 peças); o design está evoluindo e iteração rápida sem custos de modificação de molde é necessária; os requisitos de precisão dimensional excedem o que a contração de moldagem entrega confiavelmente (a usinagem alcança ±0,010–0,050 mm versus moldagem ±0,1–0,5 mm); a aplicação requer um plástico de engenharia de alto desempenho (PEEK, PTFE, UHMWPE) não disponível na forma moldada necessária; ou a geometria da peça inclui características incompatíveis com moldagem (sem ângulo de saída, rebaixos, características internas que requerem ações laterais complexas). Escolha moldagem por injeção quando o volume excede o ponto de equilíbrio e o design é estável o suficiente para justificar o investimento em ferramental.
Quais são os principais desafios na usinagem de plásticos?
Os principais desafios são gerenciamento térmico (os plásticos amolecem a temperaturas relativamente baixas, exigindo ferramentas afiadas e resfriamento a ar para prevenir superfícies derretidas), instabilidade dimensional devido ao alto CTE (plásticos de engenharia expandem 4–10× mais que o alumínio por grau de mudança de temperatura), absorção de umidade em materiais higroscópicos (o Nylon absorve 2–9% de umidade causando expansão dimensional que afeta peças após a usinagem), e empenamento por liberação de tensões residuais (remoção assimétrica de material libera tensões internas no material, causando empenamento de peças finas e placas se não usinadas em passes balanceados).
Como a usinagem de plástico difere da usinagem de metal na prática?
A usinagem de plástico usa velocidades de fuso mais altas (15.000–25.000+ RPM) porque os plásticos amolecem em vez de endurecer por deformação — maior velocidade de corte reduz o tempo de contato e a temperatura do cavaco. Jato de ar ou corte a seco substitui o fluido de corte porque refrigerantes à base de água podem inchar plásticos higroscópicos. A fixação requer cuidado porque os plásticos deformam sob cargas de fixação pontuais que os metais suportam facilmente. A especificação de tolerância deve considerar os efeitos de CTE e umidade que são negligenciáveis na usinagem de metal. A geometria da ferramenta requer ângulos de saída positivos afiados e canais polidos para reduzir o atrito e prevenir adesão do plástico — a geometria que funciona bem para metal frequentemente produz resultados ruins em plástico.
Escrito pela equipe de engenharia CMS com mais de 15 anos de experiência em usinagem de precisão CNC em componentes de POM, PEEK, Nylon, ABS, Policarbonato, PTFE e UHMWPE para aplicações aeroespaciais, médicas, semicondutores, robótica e manufatura industrial OEM. Referências técnicas: ISO 1043 (Sistema de Designação de Plásticos), ASTM D638 (Propriedades de Tração de Plásticos), ISO 10993 (Avaliação Biológica — Biocompatibilidade do PEEK), ISO 1 (Temperatura de Referência Padrão para Medição Geométrica).
Precisa de Componentes Plásticos Usinados de Precisão CNC?
Na CMS, usinamos POM, PEEK, Nylon, ABS, Policarbonato, PTFE e outros plásticos de engenharia com tolerâncias apertadas, com orientação na seleção de materiais, revisão de DFM para espessura de parede e requisitos de insertos de rosca, e certificação de medição a 20°C de temperatura de referência. Cada trabalho de usinagem de plástico inclui uma revisão da classe do material, requisitos de equilíbrio de umidade e necessidades de alívio de tensões antes do início da produção.
[Solicite uma revisão de DFM e orçamento de usinagem de plástico →]


