
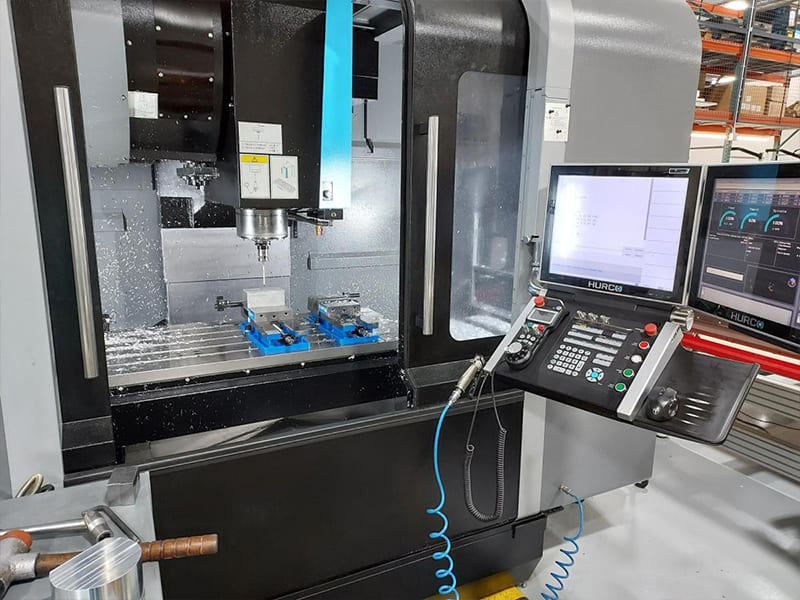
Uma oficina de usinagem orça uma carcaça de alumínio de 6 faces exigindo 4 configurações separadas em um VMC de 3 eixos — virar, re-fixar, re-indicar para cada face. Tempo total de setup: 45 minutos por peça. O acúmulo de tolerância do reposicionamento produz ±0,05 mm entre recursos em faces opostas. Mudar para um VMC 5-axis usina todas as 6 faces em uma única configuração — o tempo de setup cai para 8 minutos, a tolerância entre faces aperta para ±0,015 mm, e o custo por peça cai 35%. A máquina 5-axis custa 3× mais por hora, mas eliminar 3 configurações mais do que compensa. Otimizamos a seleção de VMC e a estratégia de setup em programas CNC regularmente. Um centro de usinagem vertical (VMC) é uma plataforma de fresamento CNC com fuso orientado verticalmente — as ferramentas se aproximam da peça por cima. Ele combina fresamento, furação, roscamento e mandrilamento em uma única configuração automatizada com troca automática de ferramentas, tornando-se a plataforma CNC mais amplamente utilizada para peças prismáticas de precisão em praticamente todos os setores de manufatura.
Este guia cobre como os VMCs funcionam, componentes principais, tipos (3 eixos até 5-axis), comparação com fresadoras CNC básicas e centros de usinagem horizontais, peças e materiais adequados, especificações principais para seleção, sistemas de ferramental, fatores de custo, vantagens e limitações, e uma estrutura de decisão prática.
Como Funciona um VMC
Um VMC coordena três eixos lineares (X, Y, Z) com um fuso rotativo sob controle CNC. O fuso segura e gira ferramentas de corte (fresas de topo, brocas, machos) em velocidades controladas (tipicamente 3.000–24.000+ RPM). A mesa de trabalho se move em X (esquerda-direita) e Y (frente-trás) enquanto o fuso se move em Z (cima-baixo), posicionando a ferramenta com precisão contra a peça fixada.
A remoção de material acontece quando a ferramenta rotativa engata a peça ao longo de trajetórias programadas (código G). O refrigerante reduz o calor, prolonga a vida da ferramenta e melhora o acabamento superficial. Um trocador automático de ferramentas (ATC) alterna entre ferramentas — tipicamente 16–60+ no magazine — permitindo múltiplas operações (fresamento de face, cavidades, furação, roscamento, mandrilamento) em uma única configuração sem intervenção manual.
Capacidade de precisão: ±0,01 mm ou melhor é padrão em VMCs modernos, com repetibilidade garantindo dimensões consistentes entre lotes de produção. Com base em nossos dados de produção, nossos programas de VMC alcançam ±0,01 mm em aproximadamente 90% dos recursos de precisão em alumínio e aço — os 10% restantes que exigem tolerância mais apertada usam retificação ou acabamento pós-usinagem.
Componentes Principais
| Componente | Função | Impacto na Seleção |
|---|---|---|
| Fuso | Gira ferramentas (velocidade + torque) | Determina capacidade de material e acabamento |
| Mesa de trabalho | Suporta peça/dispositivos | Define tamanho e peso máximos da peça |
| ATC | Troca ferramentas automaticamente | Afeta tempo de ciclo e capacidade multi-operação |
| Controle CNC | Executa programas de código G | Controla precisão e eficiência de programação |
| Porta-ferramenta (BT/CAT/HSK) | Conecta a ferramenta ao fuso | Afeta rigidez e estabilidade em alta velocidade |
| Sistema de refrigerante | Entrega refrigerante à zona de corte | Melhora a vida da ferramenta e a evacuação de cavacos |
Fuso
O núcleo de desempenho. A faixa de velocidade determina a adequação do material: 8.000–12.000 RPM para usinagem geral, 15.000–24.000+ RPM para trabalho de alumínio em alta velocidade. O torque em baixa RPM é crítico para desbaste de aço — um fuso de alta RPM sem torque adequado tem dificuldades em cortes pesados. Em nossa experiência de chão de fábrica, combinar a curva de torque do fuso com a mistura real de materiais importa mais do que a especificação de RPM máxima — um fuso de 20.000 RPM otimizado para alumínio tem desempenho inferior em programas de aço inoxidável onde 8.000 RPM com 2× o torque seria muito mais produtivo.
Porta-Ferramentas
BT/CAT (uso geral): Robusto, amplamente disponível, custo-efetivo. Padrão para fresamento e furação geral. HSK (alto desempenho): Haste oca com cone duplo + contato de face. Rigidez superior em alta RPM, melhor controle de excentricidade. Preferido para acabamento de alumínio em alta velocidade e trabalho de tolerância apertada. A rigidez do porta-ferramenta afeta diretamente o chatter, a vida da ferramenta e o acabamento superficial alcançável.
Sistemas ATC
Guarda-chuva/carrossel: Disco simples próximo ao cabeçote do fuso. Custo menor, troca de ferramenta mais lenta, menos ferramentas. Adequado para peças simples. Tipo braço de montagem lateral: Magazine separado com braço oscilante. Tempo de cavaco a cavaco mais rápido, capacidade de 24–60+ ferramentas. Melhor para peças complexas com múltiplas operações e ambientes de produção.
Tipos de VMCs
| Tipo | Configuração | Melhor para | Compromisso |
|---|---|---|---|
| 3 eixos | X, Y, Z | Chapas, suportes, peças simples | Múltiplas configurações para multifaces |
| 4 eixos | X, Y, Z + rotativo A | Peças cilíndricas, características laterais | Ângulos complexos limitados |
| 3+2 eixos | X, Y, Z + rotação indexada | Peças multifaces, características angulares | Sem contorno simultâneo |
| 5-axis completo | X, Y, Z + A, B/C contínuos | Aeroespacial, impulsores, formas livres | Custo mais alto + programação |
3 eixos é o padrão de referência — o mais amplamente utilizado, de menor custo, ideal para peças prismáticas usinadas em uma ou duas faces. 4 eixos adiciona indexação rotativa para peças cilíndricas e características laterais sem re-fixação. 3+2 (5-axis posicional) posiciona a peça em ângulos compostos, depois usina em 3 eixos — reduz drasticamente as configurações em peças multifaces. 5-axis completo permite o movimento simultâneo de todos os eixos — necessário para superfícies complexas de forma livre (impulsores, pás de turbina, componentes aerodinâmicos).
Lógica de seleção: Peças planas simples → 3 eixos. Peças que precisam de rotação → 4 eixos. Precisão multifaces → 3+2. Superfícies complexas de forma livre → 5-axis completo. Uma armadilha comum que vemos: especificar 5-axis para peças que só precisam de capacidade 3+2 — o 5-axis completo adiciona complexidade de programação e custo de máquina sem benefício quando o contorno simultâneo não é geometricamente necessário.
VMC vs Fresadora CNC Básica
| Aspeto | VMC | Fresadora CNC Básica |
|---|---|---|
| Automação | Alta (ATC, controlada por programa) | Inferior (frequentemente troca manual de ferramenta) |
| Troca de ferramenta | Automática (16–60+ ferramentas) | Manual ou semiautomática |
| Multioperação | Fresamento + furação + roscamento em uma configuração | Frequentemente requer múltiplas configurações |
| Melhor para | Produção em lote, peças complexas | Peças simples, prototipagem |
Todas as VMCs são fresadoras CNC — mas nem todas as fresadoras CNC são centros de usinagem. A VMC adiciona troca automática de ferramentas, área de usinagem fechada e capacidade de multioperação que possibilita produtividade e consistência em nível de produção.
VMC vs Centro de Usinagem Horizontal (HMC)
| Fator | VMC | HMC |
|---|---|---|
| Orientação do fuso | Vertical (de cima para baixo) | Horizontal (aproximação lateral) |
| Custo de configuração | Mais baixo | Mais alto |
| Evacuação de aparas | Moderada (cavacos se acumulam) | Melhor (assistida por gravidade) |
| Usinagem multilareral | Requer re-fixação ou 4/5-axis | Forte (pallet + tombstone) |
| Automação | Padrão | Frequentemente inclui trocadores de pallets |
| Melhor para | Volume baixo-médio, flexibilidade | Alto volume, peças multifaces |
Vantagens da VMC: Menor custo de equipamento e configuração. Melhor visibilidade e acesso do operador. Mudanças de configuração mais rápidas para produção de alta variedade. Pegada mais compacta. Vantagens da HMC: Evacuação superior de cavacos (a gravidade remove os cavacos). Melhor acesso multifaces com fixações tombstone. Trocadores de pallets possibilitam produção quase contínua. Maior utilização do fuso em produção de volume. Com base nos nossos dados de produção, as VMCs lidam com aproximadamente 80% dos nossos programas de fresamento CNC — a combinação de flexibilidade, menor custo e precisão adequada cobre a grande maioria dos requisitos de peças prismáticas. As HMCs são justificadas principalmente para produção multifaces de alto volume, onde a automação de pallets e o gerenciamento de cavacos proporcionam vantagem mensurável de custo por peça.
Peças e Materiais
Peças Típicas
| Indústria | Peças | Por que VMC |
|---|---|---|
| Automotivo | Suportes, carcaças, dispositivos | Usinagem rápida multi-operação |
| Aeroespacial | Placas estruturais, protótipos | Alta precisão, especialidade em alumínio |
| Médico | Peças para instrumentos, carcaças | Tolerâncias apertadas (±0,01 mm) |
| Eletrônicos | Dissipadores de calor, invólucros | Acabamento superficial + capacidade de paredes finas |
| Industrial | Placas base, adaptadores, blocos | Operações flexíveis em uma única fixação |
Os VMCs se destacam em geometria prismática — superfícies planas, cavidades, ranhuras, padrões de furos perfurados/roscados e perfis contornados. A capacidade multi-operação (fresar + perfurar + roscar + mandrilar) em uma única fixação reduz erros de alinhamento e prazos de entrega.
Materiais
| Material | Adequação do VMC | Notas |
|---|---|---|
| Alumínio (6061/7075) | Excelente | Alta velocidade, ótimo acabamento, menor custo |
| Aço carbono (1045, 4140) | Bom | Corte estável, ferramentas de metal duro com revestimento |
| Aço inoxidável (304/316) | Bom | Velocidades mais baixas, refrigerante potente necessário |
| Titânio | Moderado | Baixa velocidade, alto torque, controle rigoroso de calor |
| Latão / Cobre | Bom | Macio, gerenciar rebarbas |
| Plásticos de engenharia | Bom | Gerenciar calor e deformação por fixação |
Especificações principais
| Especificação | Por que é Importante |
|---|---|
| Curso X/Y/Z | Envelope máximo da peça |
| Tamanho e carga da mesa | Capacidade do dispositivo e peso máximo |
| Velocidade do fuso (RPM) | Capacidade de material (Al vs aço) |
| Torque do fuso (Nm) | Capacidade de desbaste em materiais duros |
| Capacidade do magazine de ferramentas | Complexidade multi-operação |
| Tipo de cone (BT/CAT/HSK) | Rigidez e capacidade de velocidade |
| Precisão posicional | Tolerâncias alcançáveis |
| Refrigerante (inundação vs TSC) | Operações de furo profundo e sensíveis ao calor |
Regra de correspondência de especificações: Combine a velocidade do fuso com a mistura de materiais (alumínio → alta RPM, aço → alto torque). Escolha o curso com margem de 20–30% sobre as maiores peças. Selecione o tamanho do magazine de ferramentas com base na contagem de operações por peça. Refrigerante através do fuso (TSC) é essencial para perfuração profunda e trabalho com inoxidável/titânio.
Fatores de Custo
| Fator | Impacto |
|---|---|
| Material | Mais duro = mais lento = mais caro |
| Tempo de usinagem | Principal fator de custo |
| Contagem de configurações | Mais fixações = maior custo de mão de obra + alinhamento |
| Ferramental | Ferramentas especializadas aumentam o custo |
| Tolerância / acabamento | Mais apertado = passes de acabamento mais lentos |
| Tamanho do lote | Maior volume = menor custo por peça |
| Tipo de máquina | 5-axis custa mais/hora, mas pode reduzir o total |
Insight principal de custo: Taxa horária da máquina × tempo de ciclo + custo de setup ÷ tamanho do lote = custo por peça. A máquina mais barata por hora nem sempre produz as peças mais baratas — um VMC 5-axis com o dobro da taxa horária que elimina 3 setups frequentemente entrega um custo por peça menor em componentes complexos de múltiplas faces. Em projetos que entregamos, peças otimizadas por DFM (menos setups, raios padrão, tolerâncias realistas) reduzem consistentemente o custo de usinagem VMC em 20–35% em comparação com designs superengenheirados.
Vantagens e limitações
| Vantagens | Limitações |
|---|---|
| Flexível para protótipos e lotes | Acúmulo de cavacos na peça de trabalho |
| Menor custo de setup e equipamento | Peças de múltiplos lados precisam de re-fixação (3 eixos) |
| Boa visibilidade/acesso do operador | Cavidades profundas desafiam o alcance da ferramenta |
| Ampla compatibilidade de materiais | Menor automação que HMC paletizado |
| Capacidade de fresamento de precisão | Altura da peça limitada pela folga do spindle |
Guia de Decisão
| Estado | Recomendação |
|---|---|
| Peças prismáticas (placas, suportes) | VMC (3 eixos) |
| Protótipo / baixo volume | VMC |
| Recursos multiface | VMC de 4 eixos ou 5-axis |
| Produção de alto volume em múltiplas faces | Comparar com HMC |
| Cavidade profunda / preocupações com cavacos | Otimizar refrigerante do VMC ou considerar HMC |
| Superfícies complexas de forma livre | VMC 5-axis completo |
| Sensível a custo, geometria padrão | VMC de 3 eixos com otimização DFM |
Dicas de DFM
Controle a profundidade da cavidade: Cavidades profundas exigem ferramentas longas → vibração, corte mais lento, custo mais alto. Mantenha a relação profundidade-largura ≤4:1 quando possível. Use raios padrão: Combine os raios dos cantos internos com tamanhos padrão de fresas de topo (R3, R5). Cantos internos vivos exigem usinagem lenta ou EDM. Minimize setups: Alinhe recursos para usinagem a partir de uma ou duas faces. Menos setups = melhor precisão + menor custo. Gerencie paredes finas: Evite paredes abaixo de 1,0–1,5 mm a menos que a função exija — recursos finos deformam sob as forças de corte. Especifique tolerâncias realistas: ±0,05 mm para recursos gerais, ±0,01 mm apenas onde o ajuste ou a função exigir. Tolerâncias excessivas aumentam o tempo de acabamento e o custo de inspeção sem benefício funcional.
Conclusão
O centro de usinagem vertical é a plataforma CNC mais versátil e amplamente utilizada para peças prismáticas de precisão — combinando fresamento, furação, roscamento e mandrilamento em operação automatizada de setup único. De 3 eixos para suportes simples a 5-axis completo para superfícies aerospaciais de forma livre, as configurações de VMC escalam para corresponder à complexidade da peça e ao volume de produção.
O custo é determinado pelo tempo de ciclo, número de setups, material e tolerância — não apenas pelo tipo de máquina. A otimização DFM (raios padrão, profundidade de cavidade controlada, tolerâncias realistas, setups minimizados) entrega 20–35% de redução de custo em programas típicos. Para a maioria das peças de precisão CNC em volumes baixos a médios, um VMC adequadamente selecionado proporciona o equilíbrio ideal de precisão, flexibilidade e eficiência de custo. Precisa de ajuda para selecionar a configuração de VMC correta ou otimizar suas peças para usinagem VMC? [Entre em contato com nossa equipe de engenharia] para revisão DFM, planejamento de processo e suporte de fabricação.
Perguntas frequentes
O que é um centro de usinagem vertical?
Uma plataforma de fresamento CNC com spindle vertical — as ferramentas se aproximam da peça de trabalho por cima. Combina fresamento, furação, roscamento e mandrilamento com troca automática de ferramentas em um único setup automatizado. A plataforma CNC mais amplamente utilizada para peças prismáticas de precisão.
VMC vs HMC — qual devo escolher?
VMC para flexibilidade, menor custo e produção de baixo a médio volume. HMC para produção de alto volume em múltiplas faces com automação de paletes e evacuação superior de cavacos. Os VMCs lidam com ~80% do trabalho típico de fresamento CNC.
Que peças um VMC pode fabricar?
Suportes, carcaças, placas, dispositivos, moldes, dissipadores de calor, componentes médicos e qualquer geometria prismática com cavidades, furos e superfícies planas. Funciona com alumínio, aço, inox, titânio e plásticos de engenharia.
3 eixos vs 5-axis — quando o 5-axis faz sentido?
Quando a peça tem recursos em múltiplas faces exigindo tolerância apertada entre faces, ou superfícies complexas de forma livre. O 5-axis elimina setups e melhora a precisão. Para peças planas simples, 3 eixos é mais econômico. Não especifique 5-axis quando o posicionamento 3+2 atinge o mesmo resultado.
Como reduzir o custo de usinagem VMC?
Minimize setups (projete para acesso de face única). Use raios internos padrão. Controle a profundidade da cavidade. Especifique tolerâncias apertadas apenas em recursos funcionais. Escolha o material adequado (alumínio usina 2–3× mais rápido que inox). A revisão DFM antes da produção normalmente economiza 20–35%.


