
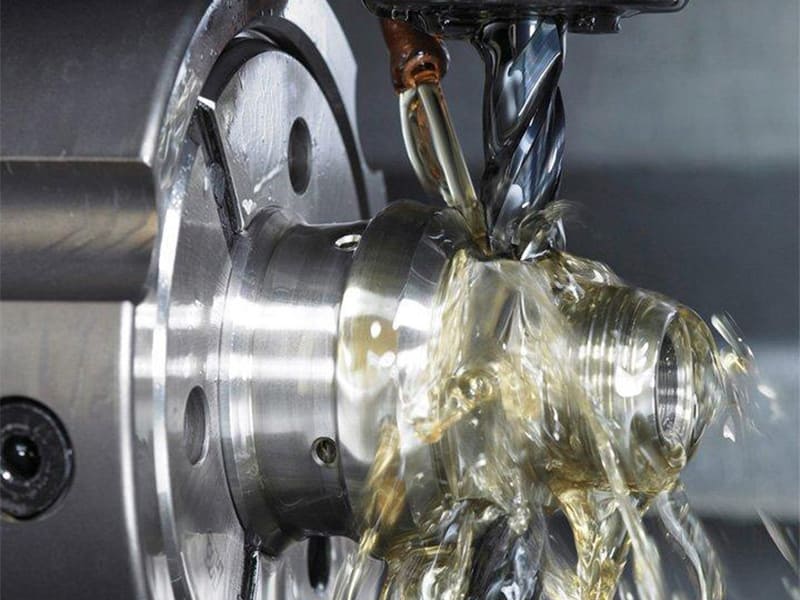
Troque um fluido de corte por outro no mesmo trabalho CNC e você pode ver uma diferença de 30–40% na vida útil da ferramenta, mudanças mensuráveis no acabamento superficial e deriva dimensional que empurra as peças para fora da tolerância. Já vimos oficinas perseguirem problemas de desgaste de ferramenta por semanas antes de perceberem que a causa raiz era a concentração degradada do refrigerante — não o grau do inserto, não os avanços e velocidades. O que é fluido de corte, realmente? Não é apenas água de resfriamento. É uma variável funcional do processo que afeta diretamente o comportamento da ferramenta, a integridade superficial e a economia da produção.
Este artigo aborda o fluido de corte sob uma perspectiva de engenharia e manufatura: o que ele faz, como funciona na interface ferramenta-cavaco, os principais tipos de fluidos e suas vantagens e desvantagens, como combinar fluidos com materiais e operações, métodos de aplicação em sistemas CNC, considerações de saúde e ambientais, e estratégias avançadas de otimização. Seja você um engenheiro de manufatura solucionando problemas de vida útil da ferramenta, um projetista definindo expectativas de acabamento superficial, ou um comprador avaliando os fatores de custo de produção, entender o fluido de corte em nível de sistema é essencial para uma usinagem CNC estável e previsível.
O Que É Fluido de Corte e O Que Ele Faz?
Definição
O fluido de corte (também chamado de refrigerante de usinagem) é um meio líquido ou semilíquido entregue à interface ferramenta–cavaco–peça durante o corte de metal. Seu propósito vai muito além da redução de temperatura. Um fluido de corte eficaz controla a geração de calor, o atrito, o fluxo de cavaco e a química da superfície na zona de corte — a região de maior energia do processo.
A distinção fundamental: o fluido de corte deve alcançar exatamente onde o corte ocorre, não apenas inundar a área geral de trabalho. O desempenho depende do método de aplicação, pressão, química e compatibilidade tanto com o material da ferramenta quanto com a liga da peça.
Funções Principais
| Função | Função de engenheiro | Problemas Resolvidos |
|---|---|---|
| Resfriamento | Remove calor da ferramenta e da peça | Amolecimento da ferramenta, distorção térmica |
| Lubrificação | Reduz o atrito na interface ferramenta–cavaco | Aresta postiça de corte, desgaste rápido do flanco |
| Evacuação de aparas | Remove cavacos da zona de corte | Recorte, danos à superfície |
| Proteção contra corrosão | Previne a oxidação de peças e máquinas | Ferrugem, contaminação superficial |
Essas funções são inter-relacionadas. Lubrificação insuficiente aumenta as forças de corte mesmo quando o resfriamento parece adequado. A evacuação deficiente de cavacos anula os benefícios de ambos. É por isso que a seleção do fluido de corte é uma decisão em nível de processo — não uma escolha secundária de acessório.
Como Funcionam os Fluidos de Corte? Resfriamento, Lubrificação e Tribologia
Geração de Calor na Usinagem
Durante o corte, o calor vem de duas fontes principais. A deformação por cisalhamento converte a energia de corte em calor dentro da zona de formação do cavaco. O atrito nas interfaces ferramenta–cavaco e ferramenta–peça gera carga térmica adicional — especialmente com materiais pegajosos como alumínio ou aços inoxidáveis austeníticos.
Na usinagem CNC de alta velocidade, as temperaturas localizadas na interface podem exceder 700–900°C, embora a peça como um todo permaneça muito mais fria. O fluido de corte transporta o calor para longe da aresta de corte, reduzindo o amolecimento térmico e limitando a deriva dimensional.
Lubrificação na Interface Ferramenta–Cavaco
A lubrificação na usinagem segue regimes tribológicos, não um simples fluxo de fluido. A lubrificação de contorno domina — um fino filme químico se forma diretamente na superfície da ferramenta, reduzindo o contato metal-metal sob pressão extrema. A lubrificação hidrodinâmica desempenha um papel limitado devido à alta pressão de contato, mas contribui para o fluxo de cavaco em zonas de menor carga.
Aditivos tensoativos também podem reduzir a energia superficial do material da peça (o efeito Rehbinder), facilitando a formação do cavaco e reduzindo as forças de corte na interface.
Aditivos EP e Antidesgaste
Sob cargas extremas, os fluidos de corte dependem de aditivos EP (Extrema Pressão) — tipicamente compostos de enxofre, fósforo ou cloro. Estes reagem quimicamente com superfícies metálicas quentes para formar filmes de contorno protetores. O resultado: desgaste reduzido do flanco e de cratera, aresta postiça de corte suprimida e vida útil da ferramenta prolongada sob condições agressivas.
No entanto, a química dos aditivos deve corresponder à aplicação. Reatividade excessiva pode danificar revestimentos da ferramenta ou manchar superfícies da peça — um trade-off que exige julgamento de engenharia, não apenas recomendações do fornecedor.
Principais Tipos de Fluidos de Corte
Cada tipo representa um trade-off diferente entre lubrificação, resfriamento, limpeza e controle de processo.
Óleos Integrais (Óleos Puros)
Fluidos não à base de água com base de óleo mineral e aditivos EP. Oferecem excelente lubrificação para operações de baixa velocidade e alta carga como roscamento, brochamento e corte de engrenagens. No entanto, a dissipação de calor é ruim, e o risco de fumaça/neblina é maior. Escolha óleos integrais quando a lubrificação importa mais que o resfriamento.
Óleos Solúveis e Emulsões
Emulsões de óleo em água equilibrando lubrificação e resfriamento. São a opção mais versátil para fresamento e torneamento CNC em geral. Um fator crítico: controle de concentração. Muito baixa causa corrosão e lubrificação deficiente. Muito alta deixa resíduo e reduz o resfriamento. Na nossa experiência de chão de fábrica, a deriva de concentração é a causa mais comum de problemas de usinagem relacionados a emulsões.
Fluidos Sintéticos e Semissintéticos
Fluidos sintéticos não contêm óleo mineral. Semissintéticos combinam pequeno teor de óleo com química sintética. Ambos oferecem excelente estabilidade térmica, limpeza e consistência — ideais para CNC de alta velocidade e produção automatizada. O trade-off é a menor lubricidade inerente, frequentemente exigindo aditivos EP para corte pesado.
MQL (Lubrificação em Quantidade Mínima)
O MQL fornece microdoses de lubrificante diretamente para a zona de corte. Minimiza o consumo de fluido e a limpeza, funcionando bem para usinagem de alumínio e operações de acabamento. No entanto, o MQL fornece refrigeração muito limitada e não é adequado para materiais com alta geração de calor ou cortes pesados.
| Tipo de Fluido | Resfriamento | Lubrificação | Limpeza | Melhor para |
|---|---|---|---|---|
| Óleos puros | Baixo | Muito elevado | Baixo | Roscamento, brochamento |
| Óleos solúveis | Alto | Moderado | Moderado | Usinagem CNC geral |
| Semi-sintético | Alto | Moderado | Alto | CNC de alta velocidade |
| Sintético | Muito elevado | Mais baixo | Muito elevado | Produção automatizada |
| MQL | Muito baixo | Direcionado | Muito elevado | Corte leve, alumínio |
Como a Seleção de Fluido de Corte Afeta o Desempenho do CNC
Vida Útil e Desgaste da Ferramenta
O desgaste da ferramenta acelera quando o fluido de corte falha em gerenciar o atrito e o calor localizado. O desgaste abrasivo e de flanco aumentam com lubrificação insuficiente. O lascamento da aresta resulta do choque térmico causado por resfriamento inconsistente. A aresta postiça de corte (BUE) se forma quando a química da lubrificação não corresponde a materiais dúcteis como alumínio ou aço inoxidável.
Com base nos nossos dados de produção, a troca de uma emulsão de uso geral por um fluido semissintético adequadamente compatibilizado em trabalhos com aço inoxidável 316L prolongou a vida útil do inserto em aproximadamente 35% — sem alterar nenhum parâmetro de corte.
Acabamento Superficial e Integridade
O fluido de corte afeta diretamente a qualidade superficial. Melhor lubrificação reduz rasgos e esfregaço, diminuindo os valores de Ra. O resfriamento eficaz limita as camadas superficiais afetadas pelo calor que podem alterar a dureza ou introduzir tensões residuais. O desempenho ruim do fluido frequentemente produz acabamentos inconsistentes dentro do mesmo lote — mesmo com parâmetros idênticos.
Precisão Dimensional
O excesso de calor causa crescimento da ferramenta, expansão da peça e distorção do dispositivo de fixação. A seleção adequada do refrigerante estabiliza a temperatura de corte e minimiza a deriva térmica durante ciclos longos. Na usinagem de alta precisão, até pequenas variações de temperatura podem exceder os limites de tolerância se o desempenho do fluido se degradar ao longo do tempo.
Quais Fluidos de Corte Funcionam Melhor para Diferentes Materiais?
Aço e Aço Liga
Óleos solúveis para torneamento e fresamento em geral. Semissintéticos para velocidades mais altas. Para aços liga mais duros, fluidos com aditivos EP ajudam a reduzir o desgaste da ferramenta e o lascamento da aresta. A proteção contra corrosão também é importante tanto para as peças quanto para as máquinas.
Alumínio e Ligas de Alumínio
O alumínio é propenso à aresta postiça de corte em vez de calor extremo. Use refrigerantes sintéticos ou semissintéticos com alta lubricidade. MQL funciona bem para acabamento e fresamento em alta velocidade. Evite aditivos EP excessivos — eles são desnecessários e podem manchar as superfícies.
Aço inoxidável
Os aços inoxidáveis combinam alta resistência, baixa condutividade térmica e forte comportamento de encruamento. Use óleos solúveis com pacotes EP fortes ou semissintéticos de alto desempenho. A consistência do fluido é crítica — a usinagem de inoxidável é altamente sensível à quebra da lubrificação.
Titânio e Ligas Resistentes ao Calor
O titânio concentra calor na aresta de corte e reage quimicamente com os materiais da ferramenta. Use emulsões de alta lubricidade ou óleos integrais com aditivos EP cuidadosamente compatibilizados. Na nossa experiência, a pressão de entrega do refrigerante e a direcionamento frequentemente importam mais do que o tipo de fluido em si para trabalhos com titânio.
| Material | Operações Típicas | Fluido Recomendado |
|---|---|---|
| Aço carbono / liga | Torneamento, fresamento | Óleo solúvel, semissintético |
| Ligas de alumínio | Fresamento, furação | Sintético, MQL |
| Aço inoxidável | Torneamento, furação | Emulsão com EP aprimorado |
| Ligas de titânio | Fresamento, torneamento | Emulsão / óleo de alta lubricidade |
Como os Fluidos de Corte São Entregues nos Sistemas CNC?
Refrigeração por Inundação
Fluxo contínuo de alto volume cobrindo a área de corte. Dissipação de calor confiável em massa e limpeza eficaz de cavacos para operações abertas. Simples e econômico. No entanto, a refrigeração por inundação tem dificuldade em penetrar em zonas de corte profundas e perde eficácia em velocidades de fuso muito altas.
Refrigeração por Jato de Alta Pressão (HPC)
Entrega refrigerante a 30–70+ bar diretamente na interface ferramenta-cavaco. Quebra de cavacos superior, melhor resfriamento da aresta e vida útil da ferramenta mais consistente em furação profunda e torneamento. A contrapartida: maior custo do sistema, ferramentas especializadas e requisitos de manutenção. HPC é padrão para aço inoxidável, aço liga e operações de furo profundo.
Refrigeração por Névoa e MQL
Consumo de fluido muito baixo, máquinas e peças mais limpas, custos de descarte reduzidos. A capacidade de resfriamento limitada restringe o uso à usinagem de alumínio e acabamento leve. Não adequado para materiais com alta geração de calor ou operações pesadas.
Usinagem a Seco
Elimina completamente o fluido de corte. Viável quando a geração de calor é baixa, os revestimentos da ferramenta toleram temperaturas elevadas e as tolerâncias não são termicamente sensíveis. Na prática, a usinagem a seco é limitada a ferro fundido e operações selecionadas com alumínio.
Considerações de Saúde, Segurança e Meio Ambiente
Saúde do Operador
Os fluidos de corte podem se aerosolizar em altas velocidades de fuso ou sob entrega de alta pressão. A inalação de névoa irrita o sistema respiratório ao longo do tempo. O contato da pele com refrigerantes degradados causa dermatite. Controles de engenharia — enclausuramentos, extração de névoa, EPI apropriado — são parte integrante de qualquer estratégia de refrigerante, não adições opcionais.
Manutenção do Refrigerante
O crescimento bacteriano prospera em refrigerantes à base de água estagnados, produzindo odores e irritantes para a pele. A deriva de pH degrada a lubrificação e a proteção contra corrosão. Óleos estranhos e cavacos finos desestabilizam a química. O monitoramento regular da concentração, pH e carga microbiana mantém tanto a consistência da usinagem quanto a segurança do operador.
Alternativas Sustentáveis
Muitos fabricantes estão adotando formulações sem boro e sem formaldeído, fluidos com biodegradabilidade melhorada e refrigerantes sintéticos com aditivos reduzidos. Combinados com MQL, usinagem a seco quando viável e revestimentos de ferramenta otimizados, essas abordagens minimizam o consumo de fluido sem comprometer o desempenho.
Estratégias Avançadas de Otimização
Intensificação do Resfriamento para Materiais Difíceis
Para aço inoxidável, titânio, Inconel e aços endurecidos, a otimização foca na eficácia do refrigerante em vez do volume. A entrega direcionada através da ferramenta alcança a interface de corte real. Fluidos de maior fluxo e menor viscosidade melhoram o transporte de calor. Química compatibilizada com o comportamento do material — EP forte para titânio, lubricidade controlada para inoxidável — estabiliza a temperatura de corte em vez de simplesmente reduzi-la.
Ajuste de Parâmetros em Sistemas CNC
As máquinas CNC modernas permitem controle fino sobre a pressão do refrigerante, taxa de fluxo e orientação do bico — configurações que a maioria das oficinas deixa nos padrões. Ajustar a pressão por operação (desbaste vs. acabamento), otimizar o ângulo do bico para prevenir deflexão em alta RPM e sincronizar o refrigerante com o engajamento da ferramenta melhoram a repetibilidade.
Produção em Pequenos Lotes e Personalizada
Na produção de baixo volume, a otimização do fluido de corte reduz desproporcionalmente o risco de retrabalho. Um comportamento de fluido estável, limpo e previsível reduz a tentativa e erro durante as execuções de primeira peça, melhora a consistência em geometrias variadas e prolonga a vida útil da ferramenta quando os parâmetros mudam com frequência. Na nossa experiência, oficinas experientes priorizam a estabilidade e limpeza do fluido em vez da máxima agressividade de corte — porque o desperdício custa mais em lotes pequenos.
Conclusão
O fluido de corte não é um consumível secundário — é uma parte integral do sistema de usinagem CNC que influencia diretamente o comportamento da ferramenta, a estabilidade térmica, a integridade superficial e a confiabilidade do processo. A seleção eficaz requer avaliar as propriedades do material, o tipo de operação, a severidade do corte e as restrições do sistema em conjunto. Um fluido que funciona para fresamento de alumínio pode falhar completamente em furação de aço inoxidável ou torneamento de titânio.
Quando corretamente selecionados, aplicados e mantidos, os fluidos de corte reduzem significativamente o risco de fabricação — especialmente em produção de alta precisão, de difícil usinagem ou em pequenos lotes. Para engenheiros e equipes de compras, compreender o fluido de corte em nível de sistema é essencial para resultados CNC estáveis, previsíveis e com bom custo-benefício. Precisa de ajuda para otimizar a estratégia de fluido de corte para o seu projeto CNC? [Entre em contato com nossa equipe de engenharia] para suporte de processo e serviços de usinagem de precisão.
Perguntas frequentes
O fluido de corte é sempre necessário na usinagem CNC?
Nem sempre — mas na maioria dos cenários de produção, sim. Você pode omitir o fluido para usinagem selecionada de ferro fundido, fresamento leve de alumínio ou operações projetadas especificamente para corte a seco com revestimentos avançados. No entanto, para altas velocidades, tolerâncias apertadas, materiais difíceis ou ciclos longos, o fluido de corte é essencial para controlar calor, atrito e variabilidade do processo.
Qual é a diferença entre refrigerante e fluido de corte?
“Refrigerante” enfatiza a remoção de calor. “Fluido de corte” é o termo de engenharia mais preciso — abrange resfriamento, lubrificação, evacuação de cavacos e proteção contra corrosão. Focar apenas no resfriamento ignora as funções tribológicas e químicas que afetam fortemente o desgaste da ferramenta e a integridade superficial.
O MQL pode substituir os fluidos de corte tradicionais?
Em aplicações específicas, sim — particularmente na usinagem de alumínio em alta velocidade ou operações de acabamento onde a lubrificação importa mais que o resfriamento. O MQL não consegue lidar com corte pesado, perfuração profunda, aço inoxidável ou usinagem de titânio, onde a concentração de calor e as demandas de evacuação de cavacos excedem sua capacidade.
Como o fluido de corte afeta a vida útil da ferramenta?
Direta e mensuravelmente. O fluido de corte reduz o atrito, diminui a temperatura de pico na aresta e previne a aresta postiça e o desgaste adesivo. A seleção inadequada do fluido ou condições degradadas do refrigerante aceleram o desgaste de flanco e o lascamento da aresta — mesmo quando os parâmetros de corte permanecem inalterados. Com base em nossos dados de produção, a correspondência adequada do fluido pode estender a vida útil da ferramenta em 25–40% em materiais difíceis.
Qual fluido de corte funciona melhor para alumínio vs. titânio?
Para alumínio: fluidos sintéticos ou semissintéticos com alta lubricidade e baixo risco de manchas. O MQL costuma ser eficaz. Para titânio: emulsões de alta lubricidade ou óleos integrais com aditivos EP cuidadosamente combinados e entrega direcionada de alta pressão. A escolha ideal depende do tipo de operação e do método de entrega, não apenas do material.


