
La lavorazione CNC è un approccio a controllo numerico per la rimozione precisa del materiale che traduce direttamente i dati CAD in parti ripetibili e ad alta precisione. Questo stretto legame tra progettazione ed esecuzione automatizzata è ciò che distingue la lavorazione CNC dai processi manuali e la rende centrale nella produzione moderna.
Oltre a produrre geometrie precise, la lavorazione CNC influenza le decisioni di ingegneria e approvvigionamento incidendo sulla scelta dei materiali, sulle tolleranze, sui tempi di consegna e sui costi. Comprendere come la lavorazione CNC influenzi la producibilità e il rischio di produzione aiuta i team a decidere quando è il processo giusto e come utilizzarlo efficacemente per la produzione personalizzata e scalabile.
Cos'è la Lavorazione CNC? Definizione e Principi Fondamentali
La lavorazione CNC si riferisce a un processo di produzione in cui le macchine utensili sono controllate da istruzioni digitali generate da modelli computerizzati. Da una prospettiva ingegneristica, CNC (Controllo Numerico Computerizzato) non è semplicemente automazione, ma un sistema a ciclo chiuso che converte i dati di progettazione in movimento fisico preciso e ripetibile. Posizione dell'utensile, velocità di avanzamento, velocità del mandrino e percorsi di taglio sono tutti definiti numericamente, riducendo al minimo la variabilità introdotta dall'operazione manuale.
Alla base, la lavorazione CNC appartiene alla produzione sottrattiva, il che significa che il materiale viene rimosso selettivamente da un pezzo solido per ottenere la geometria desiderata. A differenza dei processi formativi o additivi, la lavorazione CNC parte da materiale grezzo—come barre, piastre o billette—e rimuove il materiale in eccesso attraverso taglio controllato. Questo approccio rende la lavorazione CNC particolarmente adatta per tolleranze strette, riferimenti ben definiti e interfacce funzionali dove l'accuratezza dimensionale influisce direttamente su assemblaggio e prestazioni.
Dal punto di vista produttivo, il vantaggio distintivo della lavorazione CNC risiede nella separazione del giudizio umano dall'esecuzione. Gli ingegneri definiscono l'intento in CAD e nel software CAM; le macchine eseguono quell'intento con precisione costante. Questa distinzione ha effetti significativi a valle: la ripetibilità del processo migliora, la qualità diventa più misurabile e il rischio di produzione si sposta dall'abilità dell'operatore alle decisioni ingegneristiche come la selezione degli utensili, il fissaggio e la strategia di programmazione.
Le sezioni seguenti analizzano i principi fondamentali alla base della lavorazione CNC, iniziando da come funziona nella pratica il controllo numerico computerizzato e perché la produzione sottrattiva rimane critica nonostante l'ascesa di tecnologie produttive alternative.
Controllo Numerico Computerizzato Spiegato
Il controllo numerico computerizzato utilizza istruzioni codificate (comunemente codice G) per comandare i movimenti della macchina lungo più assi. Ogni movimento è definito numericamente, consentendo interpolazione, sincronizzazione e automazione precise che non sono ottenibili con il solo controllo manuale.
Produzione Sottrattiva vs Altri Processi
Come processo sottrattivo, la lavorazione CNC privilegia il controllo dimensionale e l'integrità superficiale. Rispetto ai metodi additivi o formativi, offre una consistenza di tolleranza superiore, proprietà dei materiali prevedibili e maggiore flessibilità per parti personalizzate con requisiti funzionali complessi.
Come Funziona la Lavorazione CNC? Dal CAD alle Parti Finite
La lavorazione CNC è spesso descritta come un flusso di lavoro lineare—CAD a CAM a macchina—ma in pratica è un sistema ingegneristico chiuso dove l'intento di progettazione, la pianificazione del processo e il comportamento della macchina interagiscono continuamente. Comprendere questa catena è fondamentale per ingegneri e acquirenti perché la maggior parte dei rischi di costo, tempi di consegna e qualità non origina dalla macchina, ma a monte nelle decisioni digitali.
Il flusso di lavoro inizia con un modello digitale, ma la parte finita è il risultato di quanto efficacemente quel modello viene tradotto in movimento di taglio controllato. Ogni tolleranza, requisito superficiale e caratteristica geometrica deve sopravvivere a più livelli di interpretazione: software, post-processing, dinamica della macchina, utensileria e fissaggio. La lavorazione CNC ha successo quando questi livelli sono allineati.
Modellazione CAD e Intento di Progettazione
Nella lavorazione CNC, il CAD non è solo geometria—codifica finalità progettuale. Spessore delle pareti, raggi di raccordo, profondità dei fori, selezione dei riferimenti e schemi di tolleranza influenzano direttamente l'accessibilità degli utensili e la stabilità della lavorazione. Ad esempio, uno spigolo interno vivo può essere facile da disegnare ma impossibile da lavorare senza operazioni secondarie. I modelli CAD ben preparati anticipano i vincoli sottrattivi, riducendo rilavorazioni a valle e complessità di programmazione.
Programmazione CAM e Generazione dei Percorsi Utensile
Il software CAM converte la geometria in percorsi utensile, definendo come il materiale viene rimosso passo dopo passo. È qui che domina il giudizio ingegneristico: selezione degli utensili, strategia di taglio, passo laterale, profondità di taglio e sequenziamento influenzano tutti la qualità superficiale, il tempo di ciclo e l'usura degli utensili. Due programmi CAM possono lavorare lo stesso modello CAD con risultati molto diversi in termini di accuratezza e costo, anche sulla stessa macchina.
Esecuzione del Codice G e Controllo della Macchina
L'output CAM viene tradotto in Codice G, che la macchina CNC esegue attraverso movimento coordinato degli assi. In questa fase, la rigidità della macchina, l'accuratezza di interpolazione degli assi, le prestazioni del mandrino e gli algoritmi di controllo determinano quanto il taglio reale corrisponda al piano digitale. Utensileria, fissaggio e calibrazione della macchina completano il sistema, trasformando i comandi numerici in parti fisiche.
Questa catena CAD–CAM–codice G spiega perché la lavorazione CNC non è semplicemente taglio automatizzato, ma un processo di produzione guidato dall'ingegneria dove le decisioni digitali modellano direttamente i risultati nel mondo reale.
Tipi di Macchine CNC e Operazioni di Lavorazione Tipiche
La lavorazione CNC non è un'unica capacità ma una famiglia di configurazioni di macchine, ciascuna con punti di forza e limitazioni geometriche distinti. La selezione del tipo di macchina appropriato influisce direttamente sulla fattibilità del pezzo, sulla precisione, sul tempo di ciclo e sul costo complessivo. Per ingegneri e team di approvvigionamento, comprendere queste differenze è essenziale quando si valutano la producibilità e le capacità del fornitore.
Fresatrici CNC
Le fresatrici CNC rimuovono materiale utilizzando utensili da taglio rotanti, che tipicamente agiscono su pezzi stazionari. La fresatura standard a 3 assi consente il movimento lungo gli assi X, Y e Z, rendendola adatta per pezzi prismatici con superfici piane, tasche, cave e profili superficiali complessi. La fresatura eccelle nella produzione di superfici piane e contorni complessi, ma le caratteristiche interne sono vincolate dal diametro dell'utensile e dalla direzione di accesso. Con l'aumentare della complessità geometrica, possono essere necessari più setup, introducendo rischio di disallineamento e costi aggiuntivi.
Tornitura e Torni CNC
La tornitura CNC opera su un principio fondamentalmente diverso: il pezzo ruota mentre gli utensili da taglio rimangono stazionari. Questa configurazione è ideale per pezzi assialsimmetrici come alberi, boccole e componenti filettati. La tornitura offre un'eccellente concentricità e finitura superficiale su caratteristiche cilindriche con elevata efficienza. Tuttavia, la sua geometria è intrinsecamente rotazionale e le caratteristiche non assialsimmetriche richiedono spesso operazioni di fresatura secondarie o utensili motorizzati.
Centri di Lavoro Multi-Assi
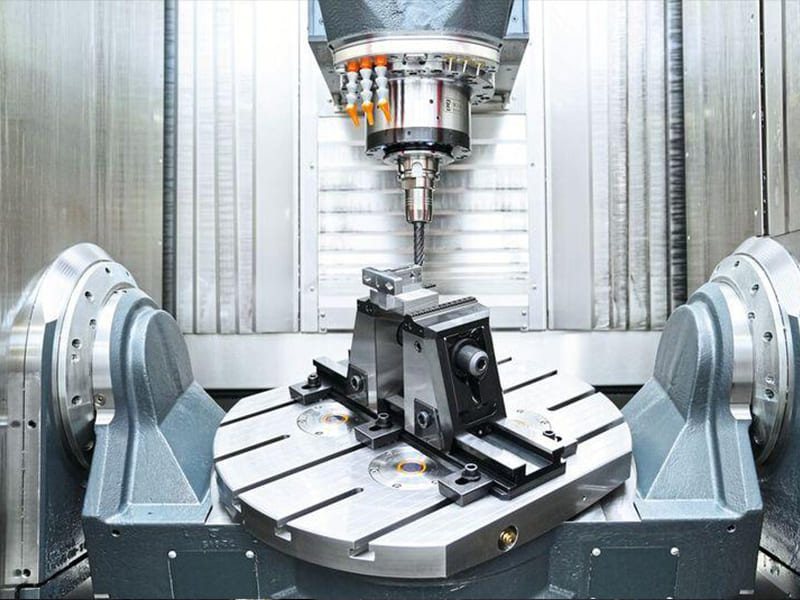
I centri di lavorazione multiasse—sistemi a 4 assi e 5-axis—estendono le capacità consentendo all'utensile o al pezzo di ruotare durante il taglio. Ciò consente accesso simultaneo multidirezionale, riducendo i setup e migliorando la precisione posizionale per geometrie complesse. La lavorazione a cinque assi è particolarmente preziosa per parti con angoli composti, cavità profonde o tolleranze strette su più superfici. Il compromesso è una maggiore complessità di programmazione e costi della macchina, che devono essere giustificati dalla geometria del pezzo e dal volume.
In pratica, la selezione della macchina definisce il limite superiore della geometria ottenibile, rendendola una decisione ingegneristica critica piuttosto che una semplice scelta di attrezzatura.
Flusso di lavoro della lavorazione CNC: cosa accade in officina
Sebbene la lavorazione CNC sia guidata digitalmente, la qualità effettiva del pezzo è determinata in officina. È qui che le decisioni di programmazione incontrano le realtà fisiche come la rigidità della macchina, il comportamento degli utensili e la stabilità del bloccaggio. Molti problemi di produzione attribuiti a “errori di lavorazione” derivano dal setup e dal controllo di processo piuttosto che dal codice.
Setup della macchina e fissaggio
Il fissaggio definisce come un pezzo viene vincolato durante la lavorazione e influisce direttamente sulla precisione dimensionale. Un setup rigido e ripetibile garantisce che le forze di taglio siano assorbite dal fissaggio piuttosto che dal pezzo stesso. Ogni setup aggiuntivo aumenta l'accumulo di tolleranze e il rischio di disallineamento, aggiungendo anche tempo di manodopera. Da un punto di vista ingegneristico, ridurre il numero di setup migliora la precisione posizionale; da una prospettiva di approvvigionamento, accorcia i tempi di consegna e riduce i costi. Le parti complesse spesso giustificano fissaggi avanzati o lavorazione multiasse per minimizzare i ri-bloccaggi.
Parametri di taglio: avanzamenti, velocità e profondità di passata
Avanzamenti, velocità e profondità di passata governano come il materiale viene rimosso e come calore e forze di taglio vengono gestiti. Parametri conservativi migliorano la finitura superficiale e la durata dell'utensile ma estendono il tempo di ciclo; parametri aggressivi riducono il tempo di lavorazione ma aumentano vibrazioni, usura dell'utensile e deriva dimensionale. Le impostazioni ottimali sono specifiche per il materiale e dipendono dalla geometria dell'utensile, dal rivestimento e dalla rigidità della macchina. Una scarsa selezione dei parametri può compromettere la tolleranza anche quando la programmazione è corretta.
Ripetibilità e controllo di processo
Prima della produzione, un' ispezione del primo articolo (FAI) valida che il setup e il programma producano parti entro specifica. I processi stabili si basano poi sul monitoraggio dell'usura degli utensili, sulle regolazioni degli offset e sui controlli in-process per mantenere la coerenza. Per la produzione in lotti, la ripetibilità—non la precisione assoluta—è spesso il fattore di successo determinante. Flussi di lavoro controllati garantiscono che le parti prodotte oggi corrispondano a quelle prodotte settimane dopo.
Questo flusso di lavoro in officina spiega perché la qualità della lavorazione CNC è in definitiva una disciplina di processo, non solo una capacità digitale.
Considerazioni sui materiali nella lavorazione CNC
La selezione dei materiali nella lavorazione CNC non è una scelta puramente meccanica—influisce direttamente su comportamento di taglio, stabilità del processo, durata dell'utensile e qualità finale del pezzo. Due parti con geometria identica possono richiedere strategie di lavorazione completamente diverse a seconda del materiale, motivo per cui i rischi legati ai materiali sono spesso sottovalutati nelle prime fasi di progettazione e nelle decisioni di approvvigionamento.
Metalli vs plastiche: differenze di lavorabilità
Metalli e plastiche rispondono alle forze di taglio in modi fondamentalmente diversi. I metalli si deformano plasticamente e generano forze di taglio e calore significativi, richiedendo fissaggi rigidi e un'evacuazione controllata dei trucioli. Le plastiche, al contrario, sono più elastiche e sensibili al calore; temperature di taglio eccessive possono causare fusione, formazione di bave o instabilità dimensionale dovuta al rilassamento delle tensioni. Da un punto di vista ingegneristico, i metalli richiedono la gestione di forza e calore, mentre le plastiche richiedono utensili affilati, temperature di taglio più basse e un supporto accurato per prevenire la deformazione.
Materiali CNC comuni e le loro sfide
-
Leghe di alluminio offrono un'ottima lavorabilità, alte velocità di taglio e bassa usura degli utensili, rendendoli ideali per parti personalizzate complesse. Tuttavia, le leghe morbide possono sbavare o grippare se l'evacuazione dei trucioli è scarsa.
-
Acciai al carbonio e legati offrono resistenza e stabilità dimensionale ma generano forze di taglio più elevate e accelerano l'usura degli utensili, soprattutto con tolleranze più strette.
-
Acciai inossidabili introducono sfide aggiuntive dovute all'incrudimento, richiedendo avanzamenti e velocità precisi per evitare danni superficiali e rottura dell'utensile.
-
Leghe di titanio combinano elevata resistenza con bassa conducibilità termica, concentrando il calore sul tagliente e richiedendo parametri conservativi e utensili di qualità superiore.
-
Materie plastiche per l'ingegneria come POM, Nylon o PEEK si lavorano in modo pulito se supportati correttamente ma sono sensibili all'accumulo di calore e alla distorsione da bloccaggio.
Calore, usura dell'utensile e integrità superficiale
Il calore di taglio influenza i tassi di usura dell'utensile, la finitura superficiale e le tensioni residue. Una scarsa gestione del calore può portare a micro-fessurazioni, strappi superficiali o deriva dimensionale dopo la lavorazione. Le decisioni ingegneristiche—come la selezione di rivestimenti, refrigeranti e strategie di taglio—sono spesso guidate dal materiale. Per i team di approvvigionamento, comprendere questi fattori spiega perché alcuni materiali comportano costi di lavorazione più elevati nonostante prezzi delle materie prime simili.
Nella lavorazione CNC, le proprietà del materiale definiscono la finestra di processo, rendendo essenziale l'allineamento precoce materiale-processo per una qualità prevedibile e un controllo dei costi.
Progettazione per la lavorazione CNC (DFM): linee guida chiave per gli ingegneri
La progettazione per la lavorazione CNC riguarda meno la semplificazione delle parti e più l'allineamento della geometria con i vincoli reali di lavorazione. Molti problemi di costi e tempi di consegna attribuiti a “limitazioni del fornitore” sono in realtà radicati in decisioni di progettazione iniziali che trascurano come utensili, macchine e fissaggi interagiscono. Un DFM efficace riduce il rischio di produzione prima ancora che un pezzo raggiunga l’officina.
Limiti Geometrici e Accessibilità degli Utensili
Ogni caratteristica tagliata con CNC deve essere raggiungibile da un utensile da taglio. Cavità profonde, fessure strette e angoli interni acuti spesso costringono all’uso di utensili lunghi e di piccolo diametro, soggetti a flessione e vibrazioni. Ciò incide direttamente sul controllo delle tolleranze, sulla finitura superficiale e sul tempo di ciclo. Da una prospettiva ingegneristica, aumentare i raggi degli angoli interni o ridurre i rapporti profondità-larghezza delle cavità può migliorare significativamente la stabilità e ridurre i tempi di lavorazione senza compromettere la funzione.
Spessore delle Pareti, Fori e Caratteristiche Interne
Pareti sottili possono soddisfare i requisiti di progettazione ma comportarsi male sotto le forze di taglio, portando a vibrazioni o distorsioni dimensionali. Come linea guida generale, pareti più sottili richiedono tagli più leggeri e passate di finitura aggiuntive, aumentando i costi. Anche la progettazione dei fori è importante: le dimensioni standard delle punte lavorano in modo più efficiente rispetto ai diametri personalizzati, e i fori ciechi con fondo piatto spesso richiedono operazioni secondarie. Allineare profondità e diametri dei fori con utensili standard migliora la coerenza e riduce la complessità di configurazione.
Scelte di Progettazione che Riducono Costi e Rischi
Piccole modifiche di progettazione possono produrre benefici manifatturieri sproporzionati. Evitare tolleranze strette non necessarie, raggruppare caratteristiche su piani comuni e selezionare materiali compatibili con la geometria prevista migliorano tutti la produttività. Per i team di approvvigionamento, i progetti guidati dal DFM si traducono in prezzi più prevedibili, tempi di consegna più brevi e tassi di accettazione più elevati da parte dei fornitori.
Nella lavorazione CNC, L'intento di progettazione definisce la producibilità. Le decisioni ingegneristiche prese nella fase CAD determinano in ultima analisi se un pezzo è efficiente da produrre—o intrinsecamente costoso da lavorare.
Tolleranze, Finitura Superficiale e Controllo Qualità
Nella lavorazione CNC, tolleranza e finitura superficiale non sono specifiche isolate—sono fattori diretti di costo e rischio. La sovra-specifica è una delle cause più comuni di spese di lavorazione non necessarie, mentre la sotto-specifica può portare a guasti funzionali o problemi di assemblaggio. Comprendere questo equilibrio è essenziale sia per gli ingegneri che per gli acquirenti.
Tolleranze Dimensionali nella Lavorazione CNC
Le tolleranze dimensionali definiscono la variazione ammessa nella geometria del pezzo. La lavorazione standard CNC raggiunge comunemente ±0,05 mm senza misure speciali; tolleranze più strette richiedono velocità di taglio più basse, passate di finitura aggiuntive, controllo termico e talvolta attrezzature specializzate. Ogni restringimento incrementale della tolleranza aumenta il tempo di ciclo, lo sforzo di ispezione e il rischio di scarto. Da un punto di vista ingegneristico, le tolleranze dovrebbero riflettere la necessità funzionale piuttosto che la precisione teorica. Per gli acquisti, tolleranze realistiche migliorano la resa del fornitore e la stabilità dei prezzi.
Finitura Superficiale e Requisiti Funzionali
La finitura superficiale influisce su più dell'aspetto—influenza l'attrito, le prestazioni di tenuta, la vita a fatica e il comportamento alla corrosione. Le superfici tipiche lavorate con CNC rientrano nell'intervallo Ra 1,6–3,2 µm, adatto alla maggior parte delle interfacce meccaniche. Finiture più fini richiedono operazioni secondarie come lucidatura o rettifica, che aggiungono costo e allungano i tempi di consegna. Specificare la rugosità superficiale solo dove la funzione lo richiede evita lavorazioni non necessarie.
Ispezione e Garanzia di Qualità
Il controllo qualità chiude il ciclo tra intento di progettazione e realtà produttiva. Le macchine di misura a coordinate (CMM), i sistemi ottici e la misurazione in-process verificano che i pezzi soddisfino le specifiche in modo coerente. L'ispezione del primo articolo stabilisce la capacità del processo, mentre i controlli continui garantiscono la ripetibilità lotto per lotto. Per i settori regolamentati, l'ispezione documentata è critica quanto la lavorazione stessa.
Nella lavorazione CNC, tolleranza, finitura e ispezione devono essere considerate insieme. Una specifica ponderata riduce il rischio di produzione preservando le prestazioni funzionali.
Applicazioni della Lavorazione CNC in Tutti i Settori
La lavorazione CNC è ampiamente adottata in tutti i settori dove precisione dimensionale, ripetibilità e integrità del materiale sono non negoziabili. La sua capacità di tradurre l'intento di progettazione digitale in pezzi fisici coerenti la rende particolarmente preziosa in settori con requisiti rigorosi di prestazioni e conformità normativa.
In aerospaziale, la lavorazione CNC è utilizzata per componenti strutturali, alloggiamenti, staffe e interfacce di precisione dove tolleranze strette e tracciabilità sono obbligatorie. I pezzi spesso presentano geometrie complesse, materiali ad alta resistenza specifica e bassa variazione ammessa. La lavorazione CNC supporta queste esigenze attraverso processi stabili, capacità multiasse e controllo qualità prevedibile.
In produzione di dispositivi medici, la lavorazione CNC consente la produzione di impianti, strumenti chirurgici e componenti di apparecchiature che richiedono materiali biocompatibili, finiture superficiali fini e ispezione documentata. Lotti di piccole dimensioni e frequenti iterazioni di progettazione rendono la lavorazione CNC adatta sia alla prototipazione che agli ambienti di produzione regolamentati.
Il industria automobilistica si affida alla lavorazione CNC per componenti di propulsione, attrezzature, utensileria e pezzi di precisione a volume basso-medio. Mentre i componenti ad alto volume possono utilizzare fusione o formatura, la lavorazione CNC rimane critica per i pezzi che richiedono tolleranze strette, modifiche rapide di progettazione o build di validazione.
In attrezzature industriali e automazione, la lavorazione CNC supporta pezzi personalizzati, componenti di ricambio e assemblaggi di precisione dove affidabilità e intercambiabilità sono essenziali. Qui, la lavorazione CNC offre flessibilità senza sacrificare la precisione.
In tutti questi settori, la lavorazione CNC è apprezzata non solo per la velocità, ma per la sua capacità di fornire risultati di produzione controllati e ripetibili in condizioni ingegneristiche impegnative.
Lavorazione CNC vs Altri Processi di Produzione
La lavorazione CNC è spesso valutata insieme a processi di produzione alternativi, in particolare produzione additiva e metodi basati su formatura come fusione o stampaggio a iniezione. La scelta ottimale dipende dal volume, dalla tolleranza, dai requisiti dei materiali e dallo stadio del ciclo di vita del pezzo.
Rispetto a Stampa 3D, la lavorazione CNC offre precisione dimensionale superiore, integrità superficiale e proprietà dei materiali. Mentre la produzione additiva eccelle nell'iterazione rapida e nelle geometrie interne complesse, tipicamente fornisce tolleranze più larghe e comportamento anisotropo dei materiali. La lavorazione CNC rimane l'opzione preferita quando superfici funzionali, accoppiamenti stretti o prestazioni portanti sono critici.
Se confrontata con fusione o stampaggio a iniezione, la lavorazione CNC serve una finestra produttiva diversa. I processi di formatura raggiungono un costo basso per pezzo ad alti volumi ma richiedono un investimento iniziale significativo in attrezzature e lunghi tempi di consegna. Per volumi bassi o medi, validazione del progetto o revisioni frequenti, la lavorazione CNC fornisce tempi di consegna più rapidi e maggiore flessibilità senza vincoli di attrezzaggio.
| Processo | Precisione | Costo iniziale | Caso d'uso ottimale |
| Lavorazione CNC | Alto | Basso | Pezzi personalizzati, volume basso–medio |
| Stampa 3D | Medio | Molto basso | Prototipazione, caratteristiche interne complesse |
| Fusione / Stampaggio | Medio | Alto | Produzione ad alto volume |
Da una prospettiva ingegneristica e di approvvigionamento, la lavorazione CNC occupa una posizione intermedia critica—combinando precisione e flessibilità senza l'impegno di attrezzature dedicate.
Tendenze Emergenti nella Lavorazione CNC e nella Produzione Intelligente
La lavorazione CNC si sta evolvendo dall'automazione isolata delle macchine verso sistemi di produzione interconnessi e guidati dai dati. Queste tendenze stanno rimodellando il modo in cui vengono prodotti i pezzi di precisione, in particolare in ambienti che richiedono un mix elevato, produzione a volume basso-medio.
Uno sviluppo chiave è movimentazione automatizzata dei materiali, inclusi sistemi robotizzati di carico e scarico. L'automazione riduce l'intervento manuale, stabilizza i tempi di ciclo e consente alle macchine di operare in modo continuo. Per i produttori, ciò migliora l'utilizzo; per gli acquirenti, si traduce in tempi di consegna più prevedibili e in una minore variabilità legata alla manodopera.
Un altro importante cambiamento è il monitoraggio dei processi in tempo reale. Le moderne macchine CNC integrano sempre più sensori che monitorano carico del mandrino, vibrazioni, temperatura e usura degli utensili. Questi dati consentono il rilevamento precoce di anomalie prima che si verifichino difetti, migliorando la resa e riducendo gli scarti. Nei settori regolamentati, la tracciabilità digitale rafforza anche la documentazione di qualità e la conformità.
I progressi nella programmazione intelligente e nella produzione digitale stanno ulteriormente riducendo il divario tra progettazione e produzione. Il software CAM assistito da IA può ottimizzare i percorsi utensile, selezionare i parametri di taglio e simulare i risultati della lavorazione prima dell'inizio del taglio. Se combinati con i gemelli digitali e la connettività di officina, la lavorazione CNC diventa parte di un ecosistema Industria 4.0 piuttosto che un processo isolato.
Queste tendenze non sostituiscono i principi fondamentali della lavorazione meccanica—esse migliorano la stabilità, la trasparenza e la scalabilità del processo, rafforzando il ruolo della lavorazione CNC nelle moderne strategie di produzione intelligente.
Sommario
La lavorazione CNC non è solo un metodo di produzione ma uno strumento decisionale che collega l'intento progettuale a risultati di produzione ripetibili. Geometria, tolleranze, materiali e scelte di processo sono strettamente collegati, e molti problemi di costo o qualità hanno origine nelle prime fasi di progettazione piuttosto che in officina.
Applicare il pensiero di producibilità e il controllo di processo fin dall'inizio riduce i rischi e migliora la coerenza. Quando ingegneri e acquirenti comprendono la logica della lavorazione CNC in anticipo, ottengono qualità, costi e tempi di consegna più prevedibili nella produzione di parti personalizzate.
FAQ
Quali tolleranze può raggiungere la lavorazione CNC?
La lavorazione CNC standard raggiunge tipicamente ±0,05 mm senza controlli speciali, il che è sufficiente per la maggior parte dei componenti meccanici. Tolleranze più strette—come ±0,01 mm o inferiori—sono ottenibili ma richiedono considerazioni aggiuntive, inclusi parametri di lavorazione controllati, fissaggio stabile, gestione della temperatura e ispezioni più approfondite. Dal punto di vista dei costi, tolleranze più strette aumentano il tempo di ciclo, l'usura degli utensili e il rischio di scarti, quindi dovrebbero essere specificate solo dove funzionalmente necessario.
La lavorazione CNC è adatta alla produzione a basso volume?
Sì. La lavorazione CNC è particolarmente adatta alla produzione a basso e medio volume, inclusi prototipi, lotti pilota e produzione ponte. Poiché non richiede attrezzature dedicate come stampi o matrici, i costi di attrezzaggio rimangono relativamente bassi. Ciò rende la lavorazione CNC ideale quando i progetti sono ancora in evoluzione o quando flessibilità e tempi di consegna brevi sono più importanti del costo unitario minimo.
In che modo i materiali influenzano il costo di lavorazione?
La scelta del materiale influenza significativamente il costo di lavorazione oltre al prezzo della materia prima. Fattori come forze di taglio, generazione di calore, usura degli utensili e tempo di ciclo variano ampiamente tra i materiali. Ad esempio, l'alluminio si lavora rapidamente con bassa usura degli utensili, mentre l'acciaio inossidabile e il titanio richiedono velocità di taglio più basse e cambi utensile più frequenti. Le materie plastiche tecniche possono richiedere fissaggi speciali per evitare deformazioni. Queste differenze spiegano perché parti di dimensioni e geometria simili possono avere costi di lavorazione molto diversi.
Quando scegliere CNC rispetto alla stampa 3D?
La lavorazione CNC dovrebbe essere preferita quando le parti richiedono tolleranze strette, buona integrità superficiale, proprietà isotrope del materiale o superfici di accoppiamento funzionali. Mentre la stampa 3D eccelle nella prototipazione rapida e nelle geometrie interne complesse, spesso è carente in termini di precisione dimensionale e coerenza meccanica. La lavorazione CNC è tipicamente la scelta migliore per componenti funzionali, parti portanti e progetti orientati alla produzione.
In che modo la lavorazione 5-axis riduce i fissaggi?
La lavorazione a cinque assi consente all'utensile da taglio o al pezzo di ruotare durante la lavorazione, permettendo l'accesso simultaneo a più superfici. Ciò riduce spesso il numero di fissaggi necessari per completare un pezzo. Meno fissaggi significano meno errori di allineamento cumulativi, migliore precisione posizionale tra le caratteristiche e tempi di consegna complessivi più brevi. Sebbene i costi di programmazione e macchina siano più elevati, la lavorazione 5-axis può ridurre il rischio complessivo di produzione per geometrie complesse.


