
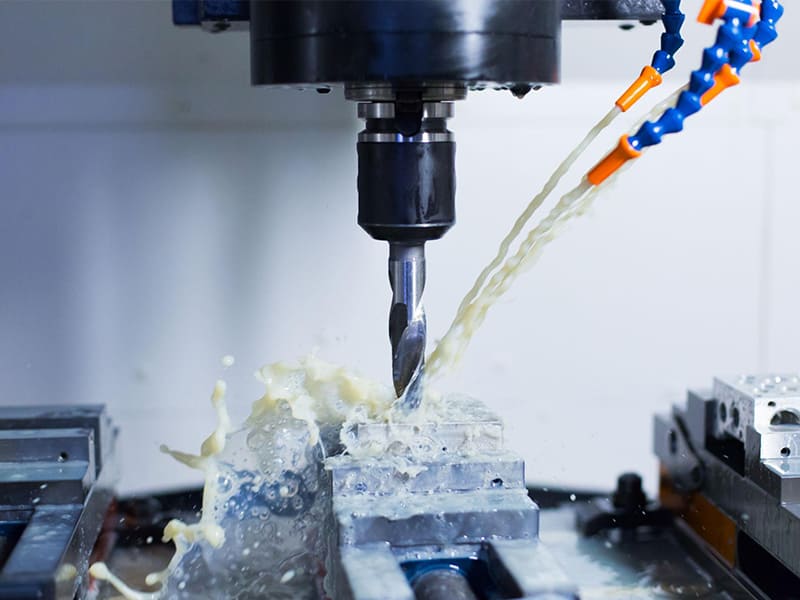
La fresatura CNC è un processo di produzione fondamentale che trasforma i progetti digitali in componenti precisi e ripetibili. È ampiamente utilizzata per la prototipazione, la validazione del design e la produzione a volumi bassi o medi, grazie alla sua flessibilità, precisione e tempi di consegna rapidi.
Rispetto alla fresatura manuale e ad altri processi di lavorazione, la fresatura CNC eccelle nella produzione di geometrie complesse con tolleranze strette e qualità costante. La sua capacità di passare senza soluzione di continuità dalla prototipazione alla produzione la rende una pietra miliare della moderna produzione di precisione.
Cos'è la fresatura CNC e come funziona realmente?
Definizione di fresatura CNC
Fresatura CNC è un produzione sottrattiva processo in cui il materiale viene rimosso da un pezzo solido utilizzando un utensile da taglio rotante controllato da un sistema a controllo numerico computerizzato (CNC). La macchina segue percorsi utensile programmati derivati dai dati CAD/CAM, muovendo con precisione l'utensile lungo più assi (X, Y, Z e talvolta altri) per creare la geometria richiesta. Da un punto di vista ingegneristico, la fresatura CNC è definita da tre elementi fondamentali: controllo digitale, utensili da taglio rotanti e movimento altamente ripetibile—che insieme consentono tolleranze strette e geometrie complesse difficili o impossibili da ottenere manualmente.
Fresatura CNC vs fresatura manuale
La differenza fondamentale tra fresatura CNC e fresatura manuale è controllo e costanza. Nella fresatura manuale, la precisione dipende fortemente dall'abilità dell'operatore e la ripetibilità diminuisce tra i lotti. La fresatura CNC sostituisce i volantini manuali con assi servoazionati, consentendo una precisione di posizionamento a livello di micron e risultati identici dal primo al millesimo pezzo. L'automazione consente inoltre la lavorazione non presidiata, tempi di ciclo prevedibili e una qualità stabile—fondamentale per la produzione di componenti di precisione.
Fresatura CNC vs tornitura CNC
La fresatura CNC e la tornitura CNC svolgono ruoli diversi ma complementari all'interno del processo di lavorazione CNC. La fresatura mantiene il pezzo fermo mentre l'utensile ruota e si muove, rendendola ideale per componenti prismatici con superfici piane, tasche e caratteristiche 3D complesse. La tornitura fa ruotare il pezzo stesso, risultando più efficiente per alberi, perni e componenti a simmetria rotazionale.
Fresatura vs tornitura — confronto ingegneristico
| Aspetto | Fresatura CNC | Tornitura CNC |
| Movimento primario | Utensile rotante | Pezzo rotante |
| Geometrie tipiche | Scatole, alloggiamenti, piastre | Alberi, boccole, perni |
| Capacità delle caratteristiche | Tasche, cave, contorni | Diametri, conicità, gole |
| Flessibilità progettuale | Molto alto | Moderata (assialsimmetrica) |
Comprendere queste differenze aiuta ingegneri e acquirenti a selezionare il processo più efficiente—o la combinazione giusta—per la produzione di componenti di precisione.
Processo di fresatura CNC: dal design al pezzo finito
Progettazione CAD e considerazioni DFM
Il processo di fresatura CNC inizia nella fase di progettazione CAD, dove le decisioni ingegneristiche influenzano direttamente la producibilità, i costi e i tempi di consegna. Da una prospettiva DFM (Design for Manufacturing), le caratteristiche dovrebbero essere progettate tenendo conto delle realtà della fresatura. Le considerazioni chiave includono spessore minimo della parete (per evitare vibrazioni e deformazioni), raggi degli angoli interni (le frese a candela non possono creare angoli interni netti), e accessibilità dell'utensile (tasche profonde o cave strette possono richiedere utensili lunghi che riducono la rigidità). Modelli CAD ben preparati riducono la complessità della CAM e minimizzano i rischi di lavorazione a valle.
Programmazione CAM e pianificazione dei percorsi utensile
Una volta finalizzato il design, il modello CAD viene importato nel software CAM, dove vengono generati i percorsi utensile. Questa fase definisce come come verrà lavorato il pezzo. Gli ingegneri in genere separano le operazioni in sgrossatura (elevato tasso di rimozione del materiale, taglio stabile) e finitura (bassa rimozione del materiale, elevata qualità superficiale). I percorsi utensile possono essere 2D (profili, tasche), 3D (superfici libere), o lavorazione indicizzata 3+2, dove il pezzo viene riposizionato tra le operazioni. Una corretta pianificazione CAM bilancia efficienza di taglio, durata utensile, finitura superficiale e precisione dimensionale.
Setup della macchina e fissaggio
Prima dell'inizio del taglio, il pezzo deve essere montato con precisione sulla macchina. Selezione del sistema di riferimento è fondamentale: tutte le dimensioni e tolleranze fanno riferimento a questi riferimenti durante la lavorazione e l'ispezione. La stabilità del fissaggio influisce direttamente sulla precisione—una rigidità di serraggio insufficiente può portare a vibrazioni, derive dimensionali o rottura dell'utensile. In ambienti di produzione, un fissaggio ripetibile garantisce anche coerenza tra più pezzi e setup, specialmente per operazioni di fresatura CNC multi-faccia.
Esecuzione della lavorazione e controllo in-process
Durante la lavorazione, il sistema CNC esegue i percorsi utensile programmati monitorando velocità del mandrino, avanzamento e movimento degli assi. Il controllo in-process può includere compensazione lunghezza utensile, offset di usura e cicli di tastatura per verificare le dimensioni critiche a metà processo.
Questo approccio a ciclo chiuso consente alla fresatura CNC di produrre costantemente parti di precisione che corrispondono all'intento CAD originale, anche quando i progetti passano dalla prototipazione alla produzione in serie.
Flusso di lavoro tipico della fresatura CNC Progettazione CAD → Programmazione CAM → Setup macchina e fissaggio → Lavorazione → Ispezione
Comprendere questo flusso di lavoro end-to-end aiuta ingegneri e team di approvvigionamento a valutare tempi di consegna, fattori di costo e rischi di qualità nella produzione di parti di precisione.
Fresatrici CNC e configurazioni degli assi
Componenti principali della macchina
Indipendentemente dal numero di assi, tutte le fresatrici CNC condividono diversi componenti critici che determinano precisione e affidabilità. Il mandrino fornisce potenza rotazionale e rigidità per il taglio, influenzando direttamente finitura superficiale e durata utensile. Il portautensile collega l'utensile da taglio al mandrino e deve mantenere la concentricità sotto carico per evitare eccentricità. Il sistema di controllo interpreta i programmi CNC e coordina il movimento degli assi con velocità del mandrino e avanzamento, costituendo il “cervello” della macchina. Nel frattempo, il sistema di raffreddamento gestisce calore, evacuazione dei trucioli e usura dell'utensile—particolarmente importante quando si lavorano alluminio, acciaio o leghe sensibili al calore.
Fresatura CNC a 3 assi, 4 assi e 5 assi
La configurazione degli assi definisce la capacità produttiva di una macchina. Fresatura CNC a 3 assi (X, Y, Z) è lo standard di settore e si adatta alla maggior parte delle parti prismatiche con caratteristiche accessibili da uno o due lati. L'aggiunta di un 4° asse (rotazionale) consente la lavorazione indicizzata attorno a una singola rotazione, migliorando l'efficienza per parti con caratteristiche su più facce. Fresatura CNC 5-axis introduce due assi rotazionali, consentendo all'utensile di avvicinarsi al pezzo da quasi qualsiasi direzione—ideale per geometrie complesse, cavità profonde e setup ridotti.
Confronto delle capacità degli assi
| Tipo di asse | Capacità di movimento | Applicazioni tipiche |
| 3 assi | Lineare X/Y/Z | Piastre, alloggiamenti, staffe |
| 4 assi | 3 assi + rotazione | Parti multi-faccia, indicizzazione |
| 5 assi | 3 assi + doppia rotazione | Superfici complesse, aerospaziale |
Fresatrici verticali vs orizzontali
Fresatrici verticali sono le più comuni nella produzione di parti di precisione grazie alla loro flessibilità e facilità di setup. Sono adatte per prototipi e produzione in piccoli e medi lotti. Fresatrici orizzontali, con mandrini montati lateralmente, offrono una evacuazione dei trucioli, superiore, una durata utensile, maggiore e una velocità di rimozione del materiale per ambienti di produzione. Sebbene meno comuni per i prototipi, eccellono nella fresatura CNC ad alto volume dove efficienza e stabilità sono priorità.
La selezione della corretta configurazione della macchina aiuta gli ingegneri a bilanciare complessità, costi ed efficienza produttiva nei progetti di fresatura CNC.
Operazioni comuni di fresatura CNC spiegate
Fresatura frontale e fresatura a tasca
Fresatura frontale comporta l'utensile da taglio che affronta il pezzo, con l'obiettivo primario di rimuovere materiale da superfici piane. È più comunemente utilizzata per creare superfici piane e lisce su parti come piastre, pannelli o staffe. I bordi taglienti dell'utensile entrano in contatto con la superficie e il materiale viene rimosso progressivamente. Le considerazioni chiave nella fresatura frontale includono il materiale dell'utensile, la velocità del mandrino e la velocità di avanzamento, che influenzano direttamente la qualità della finitura superficiale e l'efficienza di taglio.
Fresatura a tasca è un tipo di operazione di fresatura in cui l'utensile rimuove materiale dall'interno di una parte per creare cavità o tasche. Questa operazione è tipicamente utilizzata quando si producono parti con forme interne complesse, come alloggiamenti o contenitori. La profondità, le dimensioni e la complessità della tasca determinano la strategia del percorso utensile. Particolare attenzione deve essere prestata all'impegno dell'utensile, poiché tasche più profonde possono portare a un'usura eccessiva dell'utensile o addirittura al suo guasto.
Fresatura di scanalature, profili e contorni
Fresatura di scanalature è focalizzata sul taglio di canali stretti o scanalature all'interno di una parte. È comune nei settori in cui sono necessarie scanalature di precisione per l'assemblaggio o la funzionalità, come la creazione di scanalature per guide, elementi di fissaggio o cablaggi elettrici.
Fresatura di profili è un processo in cui l'utensile taglia lungo il contorno di una forma, spesso lungo i bordi o lungo un profilo specifico. È tipicamente utilizzata per creare forme come loghi, design o altri motivi personalizzati sulle parti. Sia la fresatura di scanalature e che la fresatura di profili richiedono un controllo preciso del percorso dell'utensile per ottenere tolleranze strette.
Fresatura di contorni, simile alla fresatura di profili, comporta il taglio attorno al profilo della parte ma può includere anche superfici curve o angolate. È essenziale per creare forme 2D e 3D complesse, specialmente in settori di ingegneria di precisione come automotive e aerospaziale.
Fresatura di superfici 3D e geometrie complesse
La fresatura di superfici 3D viene impiegata quando devono essere lavorate superfici complesse a forma libera, che non possono essere ottenute con operazioni di fresatura 2D convenzionali. Esempi includono pale di turbine, stampi o parti automobilistiche complesse. Questa operazione richiede 5 assi fresatrici, consentendo la rotazione dell'utensile lungo più assi per avvicinarsi al pezzo da diverse angolazioni. La generazione del percorso utensile è altamente complessa e deve essere ottimizzata per una rimozione efficiente del materiale e una minima usura dell'utensile.
La lavorazione di queste geometrie complesse richiede un'attenta considerazione della selezione dell'utensile, delle velocità di avanzamento e della calibrazione della macchina per garantire precisione ed evitare danni a caratteristiche delicate.
Fresatura ad alta efficienza e adattiva
La fresatura ad alta efficienza (HEM) è una strategia progettata per massimizzare la velocità di rimozione del materiale (MRR) mantenendo la geometria desiderata della parte. Le tecniche HEM comportano l'uso di passate più ampie e velocità di taglio più elevate con tagli più leggeri per mantenere l'impegno dell'utensile a un livello ottimale. Questo processo riduce le forze di taglio, migliorando così la durata dell'utensile e la produttività. È particolarmente efficace nella lavorazione di materiali più duri come titanio o acciaio inossidabile.
La fresatura adattiva comporta la regolazione dinamica dei parametri di lavorazione in base al feedback in tempo reale dalla parte o dall'utensile. Questo approccio aiuta a gestire le variazioni nella durezza del materiale o nella geometria della parte. La fresatura adattiva è spesso impiegata in situazioni in cui c'è un alto livello di incertezza nella consistenza del materiale, o quando si producono parti in grandi volumi.
Confronto delle operazioni di fresatura CNC
| Tipo di operazione | Applicazioni tipiche | Considerazioni di progettazione |
| Fresatura frontale | Superfici piane, lavorazione di pannelli | Scelta dell'utensile, finitura superficiale |
| Fresatura a tasca | Cavità, caratteristiche interne | Complessità del percorso utensile, impegno |
| Fresatura a scanalature | Scanalature e cave di precisione | Tolleranza, pianificazione del percorso utensile |
| Fresatura di profili | Contorni di forme, motivi personalizzati | Precisione, raggio dell'utensile |
| Fresatura di superfici 3D | Geometrie complesse, costruzione di stampi | Generazione del percorso utensile, configurazione della macchina |
| Fresatura ad alta efficienza | Lavorazione ad alto volume | Velocità, usura dell'utensile, velocità di rimozione del materiale |
Comprendendo e selezionando la corretta operazione di fresatura, i produttori possono ottimizzare i processi di lavorazione CNC sia per l'efficienza che per la precisione.
Parametri di taglio e prestazioni di lavorazione
Nella fresatura CNC, il raggiungimento di efficienza, precisione e qualità delle parti ottimali dipende dal controllo di vari i parametri di taglio. Questi parametri non influenzano solo i tempi e i costi di lavorazione, ma hanno anche un impatto diretto sulla finitura superficiale, durata utensile, e efficienza di taglio. Comprendere come regolare questi parametri in base ai materiali specifici e ai progetti dei pezzi è fondamentale per ingegneri, operatori di macchine e produttori che mirano a risultati di alta qualità a costi competitivi.
Velocità di taglio, avanzamento e profondità di passata
Questi tre parametri di taglio primari — velocità di taglio, velocità di avanzamento, e profondità di passata — influenzano significativamente sia l'efficienza di lavorazione e la qualità superficiale.
-
Velocità di taglio (V_c): La velocità con cui l'utensile taglia il materiale. Aumentare la velocità di taglio generalmente migliora i tassi di rimozione del materiale (MRR), ma comporta anche una maggiore generazione di calore. Una velocità di taglio ottimale garantisce la massima durata dell'utensile bilanciando l'efficienza di rimozione del materiale.
-
Avanzamento (F): La velocità con cui l'utensile si muove attraverso il materiale. Avanzamenti più elevati aumentano i tassi di rimozione del materiale ma possono portare a una qualità superficiale inferiore e a un'usura più rapida dell'utensile se non controllati attentamente.
-
Profondità di passata (d): La profondità del materiale tagliato in una singola passata. Una passata più profonda migliora l'efficienza aumentando il volume di materiale rimosso per passata, ma può aumentare l'usura dell'utensile e la generazione di calore, soprattutto per materiali più duri.
| Parametro | Effetto sull'efficienza | Effetto sulla finitura superficiale | Effetto sulla durata dell'utensile |
| Velocità di taglio | MRR aumentato con velocità più elevata | Può portare a superfici più ruvide se troppo elevata | Troppo elevata può ridurre la durata dell'utensile a causa del calore eccessivo |
| Velocità di avanzamento | Un avanzamento più elevato aumenta l'MRR | Può ridurre la qualità della finitura se troppo elevato | Avanzamenti più elevati possono aumentare l'usura dell'utensile |
| Profondità di taglio | Passate più profonde aumentano l'MRR | Possono creare superfici più ruvide a profondità elevate | Passate più profonde possono portare a maggiore usura dell'utensile e accumulo di calore |
Bilanciando attentamente questi parametri, i produttori possono ottenere un elevato tasso di rimozione del materiale (MRR) garantendo al contempo che le finiture superficiali rimangano entro le tolleranze richieste.
Materiali e rivestimenti degli utensili
Il materiale e rivestimento dell'utensile da taglio svolgono un ruolo critico nelle prestazioni di lavorazione, soprattutto in termini di durata utensile, resistenza al calore, e efficienza di taglio.
-
Utensili in carburo: Il carburo è uno dei materiali per utensili più comuni nella fresatura CNC. È noto per la sua elevata durezza e resistenza al calore, che lo rende ideale per la lavorazione di materiali più duri come acciaio e titanio. Gli utensili in carburo generalmente durano più a lungo, ma possono essere fragili e soggetti a scheggiature sotto impatti eccessivi.
-
Rivestimenti: Utensili rivestiti con materiali come TiAlN (Nitruro di Titanio e Alluminio) e DLC (Diamond-Like Carbon) vengono utilizzati per migliorare le prestazioni. Questi rivestimenti forniscono resistenza al calore, riducono l'attrito e migliorano la resistenza all'usura, tutti fattori che prolungano la durata dell'utensile e migliorano la qualità superficiale. Il TiAlN è particolarmente efficace per operazioni di taglio ad alta velocità, mentre i rivestimenti DLC sono spesso utilizzati per ridurre l'attrito in applicazioni che richiedono superfici estremamente lisce.
| Materiale/Rivestimento dell'utensile | Vantaggi principali | Ideale per | Limitazioni |
| Carburo | Elevata durezza, resistenza all'usura | Metalli più duri, lavorazione ad alta velocità | Fragile, soggetto a scheggiature |
| Rivestimento TiAlN | Eccellente resistenza al calore, maggiore durata dell'utensile | Lavorazione ad alta velocità di materiali duri | Può essere più costoso |
| Rivestimento DLC | Basso attrito, migliore finitura superficiale | Parti di precisione, lavorazione di materiali teneri | Costoso per alcune applicazioni |
Durata dell'utensile, Avanzamento del truciolo e Finitura superficiale
La durata dell'utensile e la finitura superficiale sono fattori interconnessi nella fresatura CNC, ed entrambi sono direttamente influenzati da carico del chip e i parametri di taglio.
-
Durata dell'utensile: Il sovraccarico di un utensile o l'uso di una velocità di avanzamento, velocità di taglio o profondità di taglio troppo elevate può causare usura prematura o rottura dell'utensile. Una corretta carico del chip, che è la quantità di materiale che l'utensile rimuove a ogni passata, è fondamentale per mantenere la durata dell'utensile. Avanzamenti del truciolo più elevati riducono l'usura ma possono aumentare la generazione di calore, che influisce sulla durata dell'utensile.
-
Carico del chip: Questo parametro rappresenta lo spessore del truciolo rimosso da ciascun dente dell'utensile. È essenziale abbinare l'avanzamento del truciolo al materiale da tagliare per evitare una forza eccessiva sull'utensile, che potrebbe portare a rottura o deformazione.
-
Finitura superficiale: Velocità di taglio elevate e velocità di avanzamento ridotte tendono a fornire migliori finiture superficiali creando tagli più lisci. Se la velocità di avanzamento è troppo elevata, l'utensile da taglio lascia solchi e segni più grandi, portando a una superficie più ruvida. D'altra parte, una geometria corretta dell'utensile e un avanzamento del truciolo adeguato forniranno una finitura più fine con meno lavorazioni post-processo richieste.
| Parametro | Effetto sulla durata dell'utensile | Effetto sulla finitura superficiale | Effetto sull'avanzamento del truciolo |
| Velocità di avanzamento | Velocità più elevate riducono la durata dell'utensile se eccessive | Velocità di avanzamento più elevate riducono la qualità superficiale | Un avanzamento del truciolo elevato può migliorare l'efficienza ma peggiorare la finitura superficiale |
| Velocità di taglio | La velocità ottimale prolunga la durata dell'utensile | Una velocità più elevata può migliorare la finitura superficiale se controllata | Una velocità più elevata può aumentare le forze di taglio, influenzando l'avanzamento del truciolo |
| Carico del chip | Avanzamenti del truciolo più elevati aumentano l'usura dell'utensile | Trucioli grandi possono portare a una finitura più ruvida | Un avanzamento del truciolo corretto migliora l'efficienza di lavorazione e la durata dell'utensile |
Effetti termici e controllo delle vibrazioni
Gli effetti termici e le vibrazioni sono alcuni dei fattori più critici che influenzano le prestazioni di taglio e durata utensile.
-
Effetti termici: Il calore eccessivo generato durante il taglio può influire significativamente sia sul durata utensile e il pezzo lavorato. Il la temperatura di taglio deve essere gestita regolando le velocità di taglio e le velocità di avanzamento e utilizzando un refrigerante adeguato per garantire che il materiale non si ammorbidisca o si deformi, il che può influire sulla precisione dimensionale del pezzo finito.
-
Controllo delle vibrazioni: Le vibrazioni durante la lavorazione, comunemente chiamate vibrazione, possono ridurre sia la durata dell'utensile che la qualità superficiale. La vibrazione si verifica quando le forze di taglio causano l'oscillazione dell'utensile, portando a tagli irregolari e potenzialmente danneggiando il pezzo lavorato. Può essere mitigata regolando i parametri di taglio, utilizzando configurazioni di utensili stabili e garantendo un corretto fissaggio.
| Parametro | Effetto sulla durata dell'utensile | Effetto sulla finitura superficiale | Effetto sulla vibrazione |
| Velocità di taglio | Una velocità eccessiva porta a calore elevato e usura dell'utensile | Una velocità impropria crea tagli irregolari | Una velocità elevata può portare a un aumento della vibrazione |
| Velocità di avanzamento | Può generare calore eccessivo se troppo elevata | Un'avanzata più elevata può portare a una scarsa finitura superficiale | Un'avanzata più elevata può esacerbare le vibrazioni |
| Geometria degli utensili | Una geometria corretta dell'utensile riduce l'accumulo di calore | Una geometria fine porta a tagli lisci | Una geometria errata può aumentare i rischi di vibrazione |
Nella fresatura CNC, ottenere i migliori risultati di lavorazione richiede un delicato equilibrio di questi parametri di taglio. Comprendendo e controllando velocità di taglio, velocità di avanzamento, i materiali degli utensili, e la gestione termica, i produttori possono garantire lavorazione ad alta efficienza e finiture superficiali superiori ottimizzando al contempo durata utensile. Queste ottimizzazioni sono fondamentali per ridurre i costi e garantire la longevità e la qualità dei componenti prodotti.
Materiali Adatti alla Fresatura CNC
Uno dei principali punti di forza della fresatura CNC è la sua ampia compatibilità con i materiali. Dall'alluminio facile da tagliare ai polimeri ad alte prestazioni e alle difficili leghe esotiche, la fresatura CNC può gestire un'ampia gamma di materiali ingegneristici, a condizione che utensili, parametri e strategia di processo siano selezionati correttamente.
Metalli Comuni
Metalli sono i materiali più frequentemente fresati con CNC nella produzione di componenti di precisione, soprattutto per componenti strutturali e funzionali.
-
Alluminio (es. 6061, 7075): Eccellente lavorabilità, basse forze di taglio e alti tassi di asportazione del materiale rendono l'alluminio ideale per prototipi e componenti di produzione. È ampiamente utilizzato in aerospaziale, involucri elettronici e assemblaggi meccanici.
-
Acciaio al carbonio: Offre elevata resistenza a un costo del materiale relativamente basso. La lavorabilità varia in base al grado e al trattamento termico; le forze di taglio e l'usura degli utensili sono superiori rispetto all'alluminio.
-
Acciaio inossidabile (es. 304, 316): Offre resistenza alla corrosione ma introduce sfide come l'incrudimento e la ritenzione del calore, richiedendo avanzamenti conservativi e configurazioni rigide.
-
Ottone: Uno dei metalli più facili da lavorare, produce trucioli puliti ed eccellenti finiture superficiali, comunemente utilizzato per raccordi, connettori e componenti di precisione.
Plastica e polimeri tecnici
La fresatura CNC è anche ampiamente utilizzata per materie plastiche e polimeri, soprattutto quando sono richieste tolleranze strette o produzione a basso volume.
-
addominali: Facile da lavorare ed economico, adatto per involucri e prototipi funzionali.
-
POM (Acetale/Delrin): Eccellente stabilità dimensionale e basso attrito, ideale per ingranaggi e componenti meccanici di precisione.
-
SBIRCIARE: Un polimero ad alte prestazioni con eccellente resistenza chimica e termica, spesso utilizzato in applicazioni mediche, aerospaziali e a semiconduttori. La lavorazione richiede utensili affilati e controllo del calore immesso.
Materiali Difficili da Lavorare ed Esotici
Alcune applicazioni richiedono materiali con proprietà estreme, ma questi comportano una maggiore complessità di lavorazione.
-
Leghe di titanio: Elevato rapporto resistenza/peso e resistenza alla corrosione, ma la bassa conducibilità termica porta a concentrazione di calore e rapida usura degli utensili.
-
Leghe a base di nichel (es. Inconel): Progettate per ambienti ad alta temperatura, estremamente impegnative per utensili e macchine.
-
Acciai temprati: Richiedono macchine rigide, utensili in carburo rivestito e parametri di taglio ridotti.
Panoramica sulla Selezione dei Materiali per la Fresatura CNC
| Materiale | Difficoltà di lavorazione | Sfide Tipiche | Utensileria Consigliata |
| Alluminio | Basso | Rimozione dei trucioli | Carburo, scanalature lucidate |
| Acciaio al carbonio | Medio | Forza di taglio, usura | Carburo rivestito |
| Acciaio inossidabile | Medio-alto | Incrudimento, calore | Carburo rivestito TiAlN |
| Ottone | Molto basso | Minimo | Carburo o HSS |
| ABS / POM | Basso | Fusione, bave | Carburo affilato |
| SBIRCIARE | Medio | Sensibilità al calore | Carburo affilato, basso calore |
| Titanio | Alto | Calore, usura utensile | Carburo rivestito premium |
Comprendere il comportamento dei materiali aiuta ingegneri e acquirenti a prevedere costi, tempi di consegna e rischi nei progetti di fresatura CNC. Selezionare la giusta combinazione di materiale, utensileria e strategia di processo è essenziale per una qualità costante nella produzione di componenti di precisione.
Tolleranze, Controllo Qualità e Ispezione
Raggiungere un'accuratezza affidabile nella fresatura CNC dipende non solo dalla capacità della macchina, ma anche da come le tolleranze vengono specificate, controllate e verificate durante la produzione. Una chiara definizione delle tolleranze e metodi di ispezione appropriati sono essenziali per evitare scarti, rilavorazioni e controversie tra fornitore e cliente.
Tolleranze Tipiche nella Fresatura CNC
Nelle operazioni standard di fresatura CNC, tolleranze generali di ±0,05 mm (±0,002 pollici) sono comunemente raggiungibili senza processi speciali. Con utensileria ottimizzata, fissaggi stabili e ambienti controllati, tolleranze più strette come ±0,01 mm (±0,0004 pollici) sono realistici per caratteristiche critiche. Tuttavia, tolleranze più strette aumentano direttamente i tempi di lavorazione, gli sforzi di ispezione e i costi. Da una prospettiva ingegneristica, le tolleranze dovrebbero riflettere requisiti funzionali, non valori predefiniti “il più stretti possibile”. La sovraspecificazione delle tolleranze è uno dei fattori di costo più comuni nella produzione di parti di precisione.
Considerazioni sul GD&T
La quotatura geometrica e le tolleranze (GD&T) svolgono un ruolo chiave nella fresatura CNC definendo requisiti di forma, orientamento e posizione, non solo dimensioni. Caratteristiche come planarità, perpendicolarità e posizione spesso contano più delle dimensioni lineari per il funzionamento del pezzo e l'assemblaggio. La corretta selezione dei riferimenti è fondamentale: i riferimenti devono riflettere come il pezzo viene fissato durante la lavorazione e come viene referenziato durante l'ispezione. Riferimenti disallineati portano frequentemente a parti che “rispettano il disegno” ma falliscono in assemblaggi reali.
Metodi di Ispezione e Misurazione
L'ispezione chiude il ciclo tra intento progettuale e realtà produttiva. Per le parti fresate, i metodi comuni includono:
-
CMM (macchina di misura a coordinate): Fornisce misurazioni ad alta precisione e ripetibilità di geometrie complesse e caratteristiche GD&T. Ideale per ispezioni di precisione e multi-caratteristica.
-
Calibri e Utensili Manuali: Calibri a corsoio, micrometri, calibri di altezza e calibri passa/non-passa sono efficienti per controlli rapidi e controllo in processo.
-
Sondaggio in Processo: Molte fresatrici CNC utilizzano sonde di tastatura per verificare riferimenti e dimensioni critiche durante la lavorazione, riducendo l'errore cumulativo.
Un controllo qualità efficace nella fresatura CNC non riguarda la misurazione di tutto—riguarda la misurazione delle caratteristiche giuste, al momento giusto, con il metodo giusto. Questo approccio garantisce coerenza, controlla i costi e crea fiducia sia per gli ingegneri che per i team di approvvigionamento.
Applicazioni della Fresatura CNC nella Produzione di Precisione
La fresatura CNC è ampiamente adottata in settori dove precisione dimensionale, ripetibilità e versatilità dei materiali sono critiche. La sua capacità di produrre geometrie complesse con tolleranze strette la rende un processo fondamentale nella moderna lavorazione di precisione.
Aerospaziale e Automotive
Nella nei settori aerospaziale e automotive, la fresatura CNC è utilizzata per produrre componenti sia strutturali che funzionali che devono soddisfare rigorosi standard di prestazione e sicurezza. Le applicazioni tipiche includono staffe, alloggiamenti, componenti motore, parti di trasmissione e attrezzature. Le parti aerospaziali richiedono spesso leghe di alluminio ad alta resistenza, titanio o acciaio inossidabile, combinate con tolleranze strette e piena tracciabilità. Le applicazioni automotive bilanciano precisione ed efficienza dei costi, utilizzando la fresatura CNC per prototipazione, attrezzature e produzione a volumi bassi o medi dove la flessibilità è essenziale.
Dispositivi Medici e Componenti di Precisione
Il il settore medico si affida fortemente alla fresatura CNC per componenti di precisione utilizzati in strumenti chirurgici, apparecchiature diagnostiche, impianti e alloggiamenti di dispositivi. Queste parti presentano spesso dimensioni ridotte, contorni complessi e requisiti impegnativi di finitura superficiale. Materiali come acciaio inossidabile, titanio e polimeri ad alte prestazioni (es. PEEK) sono comuni, e i processi di lavorazione devono supportare biocompatibilità e qualità costante. La fresatura CNC consente una produzione controllata e ripetibile che si allinea con i requisiti normativi e di ispezione nella produzione medica.
Elettronica, Attrezzature e Prototipazione
In nell'elettronica e nelle attrezzature industriali, la fresatura CNC è frequentemente utilizzata per produrre involucri, dissipatori di calore, connettori, maschere, attrezzature e componenti per stampi. Le leghe di alluminio e rame sono popolari grazie alle loro proprietà termiche ed elettriche. Per prototipazione e sviluppo di nuovi prodotti, la fresatura CNC colma il divario tra progettazione e produzione. Gli ingegneri possono validare forma, adattamento e funzione utilizzando materiali di grado produttivo prima di impegnarsi in attrezzature o produzione di massa.
In tutte queste applicazioni, la fresatura CNC supporta un obiettivo comune: trasformare progetti digitali in parti accurate e funzionali con qualità prevedibile. Questa versatilità è il motivo per cui la fresatura CNC rimane una tecnologia fondamentale nella produzione di precisione a livello mondiale.
Costi, Tempi di Consegna e Selezione del Processo
Per ingegneri e acquirenti, le decisioni sulla fresatura CNC raramente si basano solo sulla capacità. Costi, tempi di consegna e idoneità del processo determinano in ultima analisi se la fresatura CNC è la scelta produttiva giusta per un determinato pezzo.
Cosa Determina il Costo della Fresatura CNC
Il costo della fresatura CNC è influenzato principalmente da una combinazione di materiale, tempo di lavorazione, e complessità. I materiali più duri aumentano l'usura degli utensili e il tempo di ciclo. Tolleranze strette e finiture superficiali fini richiedono avanzamenti più lenti, passate di finitura aggiuntive e maggiore sforzo di ispezione. Altri fattori di costo includono il numero di configurazioni, la complessità delle attrezzature e se è richiesta la lavorazione multiasse. Da una prospettiva di approvvigionamento, semplificare la geometria ed evitare inutili strettezze di tolleranza spesso produce i maggiori risparmi sui costi.
Fresatura CNC vs Tornitura vs EDM
La selezione del processo giusto è critica per l'efficienza dei costi:
-
Fresatura CNC è ideale per parti prismatiche, tasche, cave e geometrie 3D complesse. Offre la maggiore flessibilità di progettazione ma può essere più costosa per caratteristiche puramente rotazionali.
-
Tornitura CNC è più conveniente per alberi, perni e componenti cilindrici grazie a tempi di ciclo più rapidi e configurazioni più semplici.
-
EDM (Lavorazione a scarica elettrica) viene utilizzata quando sono richieste precisione estrema, spigoli interni netti o materiali molto duri, ma comporta tempi di consegna più lunghi e costi più elevati.
Comprendere queste differenze aiuta gli ingegneri a evitare di utilizzare un processo sovradimensionato per caratteristiche semplici.
Strategia tra prototipo e produzione
La fresatura CNC eccelle in prototipazione e produzione a volumi bassi o medi, dove le modifiche di progettazione sono frequenti e l'investimento in attrezzature deve essere minimizzato. Lo stesso processo di fresatura CNC può spesso essere scalato per la produzione in piccoli lotti con modifiche minime. Per la produzione ad alto volume, la fresatura CNC può essere ancora utilizzata per caratteristiche critiche, attrezzature o operazioni secondarie, mentre fusione, stampaggio o tranciatura gestiscono la geometria di base.
Il risultato principale è che La fresatura CNC offre una flessibilità senza pari, ma la soluzione più conveniente deriva dall'allineare geometria del pezzo, volume e requisiti di tolleranza con il processo di lavorazione giusto fin dall'inizio.
Riepilogo — Quando è la scelta giusta la fresatura CNC?
La fresatura CNC è la scelta giusta quando i pezzi richiedono elevata precisione dimensionale, geometrie complesse e flessibilità dei materiali senza i tempi di consegna e i costi di attrezzature dedicate. Eccelle nella produzione di componenti prismatici, caratteristiche multi-faccia e contorni 3D in metalli e plastiche tecniche, rendendola ideale per prototipazione, produzione a volumi bassi o medi e applicazioni critiche in termini di precisione.
Da una prospettiva di progettazione, la fresatura CNC offre la libertà di iterare rapidamente mantenendo una precisione a livello produttivo. Per gli ingegneri, offre prestazioni prevedibili su un'ampia gamma di materiali e tolleranze. Per i team di approvvigionamento, la fresatura CNC bilancia costi, tempi di consegna e qualità, soprattutto quando i requisiti sono chiaramente definiti e allineati con i punti di forza del processo.
In pratica, la fresatura CNC non è solo un metodo di lavorazione; è uno strumento di produzione strategico che collega l'intento progettuale a una produzione affidabile. Quando flessibilità, precisione e velocità contano più del puro volume, la fresatura CNC rimane una delle soluzioni più efficaci nella produzione di precisione moderna.
FAQ
A cosa serve al meglio la fresatura CNC?
La fresatura CNC è utilizzata al meglio per produrre forme complesse, parti ad alta precisione e caratteristiche intricate in una varietà di materiali, inclusi metalli, plastiche e compositi. È ideale per creare parti con tolleranze strette, caratteristiche multidimensionali e geometrie personalizzate, spesso utilizzate in aerospaziale, automotive, dispositivi medici, e prototipazione.
Quanto è precisa la fresatura CNC?
La fresatura CNC può raggiungere tolleranze altamente precise, tipicamente comprese tra ±0,005 mm e ±0,1 mm, a seconda della macchina, dell'attrezzatura e del materiale. Per parti ad alta precisione, Fresatura CNC 5-axis può fornire tolleranze ancora più strette. La precisione è influenzata anche da fattori come usura dell'utensile, proprietà del materiale, e configurazione della macchina.
Quali materiali sono più facili da fresare?
Alluminio è uno dei materiali più facili da fresare, grazie alla sua eccellente lavorabilità, al basso usura degli utensili e alla sua natura relativamente morbida. Altri materiali comunemente fresati con facilità includono ottone, acciaio dolce, e alcuni materie plastiche come POM e addominali, che hanno anch'essi buone caratteristiche di lavorabilità.
3 assi vs 5-axis: come scegliere?
La scelta tra 3 assi e Fresatura 5-axis dipende dalla complessità del pezzo. Fresatura a 3 assi è adatta per forme semplici con caratteristiche piatte, mentre Fresatura 5-axis è preferita per geometrie più complesse, incluse parti con contorni intricati, angoli e lavorazioni multi-faccia. 5 assi consente maggiore precisione e flessibilità, ma è tipicamente più costosa.
La fresatura CNC è adatta per la produzione a basso volume?
Sì, Fresatura CNC è particolarmente adatta per produzione a basso volume. A differenza dei processi di produzione tradizionali che richiedono attrezzature costose, la fresatura CNC può gestire facilmente brevi cicli di produzione o prototipazione, rendendola una soluzione conveniente per piccoli lotti e iterazioni rapide in settori come produzione di dispositivi medici, aerospaziale, e automobilistico.


