
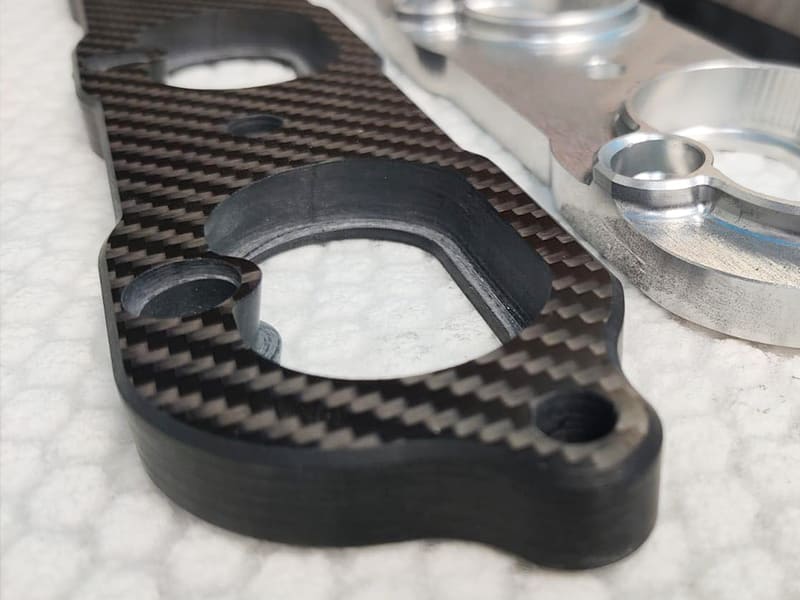
I compositi in fibra di carbonio sono molto resistenti, rigidi e leggeri, ma sono difficili da lavorare perché le loro fibre sono abrasive e sono costituiti da strati. Per ottenere bordi puliti, tolleranze strette e una qualità superficiale costante, sono necessari gli utensili giusti, i parametri di taglio appropriati e metodi per controllare la polvere.
Questa guida copre le pratiche ingegneristiche più importanti per la lavorazione CNC della fibra di carbonio, come la scelta degli utensili giusti, la pianificazione delle operazioni di lavorazione e il miglioramento della qualità superficiale. Questo ti aiuterà a realizzare componenti compositi accurati e affidabili.
Perché la lavorazione CNC è importante per i componenti in fibra di carbonio
I polimeri rinforzati con fibra di carbonio (CFRP) sono diventati uno dei materiali strutturali più avanzati nell'ingegneria moderna, noti per il loro eccezionale rapporto resistenza-peso, l'elevata rigidità e l'eccellente resistenza a fatica. Queste proprietà rendono il CFRP indispensabile in settori come aerospaziale, automotive, robotica, droni, dispositivi medici e attrezzature sportive ad alte prestazioni, dove prestazioni, precisione e design leggero sono critici.
Tuttavia, mentre i compositi in fibra di carbonio offrono vantaggi meccanici senza pari, la loro natura anisotropa e abrasiva presenta sfide uniche nella produzione. A differenza dei metalli, il CFRP non può essere formato o lavorato utilizzando metodi convenzionali senza rischio di delaminazione delle fibre, scheggiatura della resina o degrado termico. È qui che la tecnologia di lavorazione CNC gioca un ruolo cruciale—fornendo la precisione, la ripetibilità e il controllo di processo necessari per trasformare laminati o blocchi in fibra di carbonio in componenti complessi e dimensionalmente stabili.
Il ruolo della lavorazione CNC nella produzione di fibra di carbonio
La lavorazione CNC consente agli ingegneri di raggiungere una precisione a livello di micron nella profilatura, foratura, fresatura e rifilatura di parti in fibra di carbonio—operazioni essenziali per assemblaggi a tolleranza stretta come staffe aerospaziali, telai UAV, supporti ottici e giunti robotici. Utilizzando mandrini ad alta velocità, utensili rivestiti in diamante e sistemi di controllo adattivi, le macchine CNC possono mantenere la qualità dei bordi e la finitura superficiale anche in condizioni di elevata usura degli utensili.
I principali vantaggi della lavorazione CNC per il CFRP includono:
-
Realizzazione di geometrie complesse: Consente la creazione di contorni intricati, fori e ritagli che non possono essere ottenuti solo con lo stampaggio.
-
Coerenza dimensionale: Garantisce una precisione ripetibile tra i lotti di produzione, fondamentale per la certificazione aerospaziale e automobilistica.
-
Integrazione ibrida: Facilita la lavorazione secondaria su parti ibride fibra di carbonio-metallo, come inserti in titanio o fissaggi in alluminio.
-
Controllo della qualità superficiale: Mantiene tolleranze strette e minimizza l'estrazione delle fibre o la fessurazione della matrice attraverso parametri di taglio controllati.
Comprensione dei compositi in fibra di carbonio e del comportamento di lavorazione
Struttura e caratteristiche del materiale
I polimeri rinforzati con fibra di carbonio (CFRP) sono materiali compositi avanzati realizzati con fibre di carbonio ad alta resistenza incorporate in una matrice polimerica, tipicamente resine epossidiche, PEEK o BMI. Le fibre di carbonio forniscono rigidità e resistenza strutturale, mentre la resina lega e trasferisce il carico tra le fibre. Questa struttura stratificata offre un eccezionale rapporto resistenza-peso, superando di gran lunga quello di metalli come alluminio o acciaio.
La configurazione dell'impilamento delle fibre—come unidirezionale (UD), tessuto o quasi-isotropo—influenza significativamente la lavorabilità:
-
Laminati unidirezionali: Forniscono la massima resistenza lungo la direzione delle fibre ma sono soggetti a scheggiatura e delaminazione quando tagliati trasversalmente alle fibre.
-
Tessuti: Offrono una migliore stabilità dimensionale ma producono carichi irregolari sull'utensile a causa delle orientazioni alternate delle fibre.
-
Laminati quasi-isotropi: Raggiungono una resistenza bilanciata in più direzioni ma presentano comunque una formazione di trucioli variabile tra gli strati.
A causa della combinazione di resina fragile e fibre ad alta rigidità, la lavorazione del CFRP differisce fondamentalmente dai metalli. Le forze di taglio sono localizzate e discontinue, aumentando il rischio di estrazione delle fibre, fessurazione della matrice e delaminazione se non adeguatamente controllate.
Proprietà meccaniche e termiche
| Proprietà | Intervallo tipico | Implicazione per la lavorazione |
| Resistenza alla trazione | 500–1500 MPa | Elevata rigidità → Difficile da tagliare o tranciare |
| Modulo a flessione | 60–200 GPa | Bassa tenacità interlaminare → Rischio di delaminazione |
| Conduttività termica | 5–20 W/m·K | Scarsa dissipazione del calore → Danno termico localizzato |
| Densità | ~1,6 g/cm³ | Leggero → Maggiore sensibilità alle vibrazioni |
-
L'elevata resistenza e rigidità rendono il CFRP resistente alla deformazione, ma la mancanza di duttilità porta a frattura fragile piuttosto che a deformazione plastica durante il taglio.
-
La bassa conducibilità termica significa che il calore di taglio rimane concentrato vicino all'interfaccia utensile-pezzo, potenzialmente ammorbidendo o carbonizzando la matrice resinosa.
-
La bassa densità contribuisce alle vibrazioni del pezzo, che possono peggiorare la finitura superficiale e la precisione dimensionale nelle geometrie a parete sottile.
Nota tecnica: Per contrastare queste sfide, è essenziale un controllo preciso della velocità del mandrino, della velocità di avanzamento e della geometria dell'utensile, insieme a strategie di smorzamento delle vibrazioni e raffreddamento.
Sfide di lavorazione uniche del CFRP
La lavorazione del CFRP presenta una serie distinta di sfide non riscontrabili nei metalli o nelle plastiche:
-
Elevata abrasività: Le fibre di carbonio agiscono come elementi abrasivi microscopici, accelerando l'usura degli utensili—specialmente su utensili in carburo o HSS. Gli utensili rivestiti in diamante o PCD sono preferiti per una maggiore durata dell'utensile.
-
Delaminazione ed estrazione delle fibre: Parametri di taglio scarsamente ottimizzati o utensili smussati possono sollevare gli strati, riducendo l'integrità strutturale.
-
Generazione di polvere fine: La polvere di carbonio di dimensioni micrometriche comporta rischi per la salute e contaminazione delle apparecchiature; l'estrazione con vuoto e ambienti di lavorazione sigillati sono essenziali.
-
Degrado termico: Il calore eccessivo può causare ammorbidimento della matrice, microfessurazione della resina o scolorimento, specialmente nel CFRP a base epossidica.
In sintesi: I compositi in fibra di carbonio combinano eccezionali prestazioni meccaniche con complessità di lavorazione uniche. Una profonda comprensione della loro struttura anisotropa e del comportamento termico è fondamentale per selezionare la giusta strategia di lavorazione CNC, bilanciando precisione, durata dell'utensile e integrità superficiale.
Selezione degli utensili e parametri di taglio per la fibra di carbonio CNC
Tipi di utensili consigliati
| Tipo di utensile | Scenario applicativo | Vantaggi | Limitazioni |
| PCD (Diamante Policristallino) | Lavorazione ad alto volume / finitura | Resistenza all'usura estrema, taglio ultra-smooth | Costo molto elevato |
| Carburo rivestito in diamante CVD | Lavorazione di precisione generale | Eccellente equilibrio costo-prestazioni | Il rivestimento può delaminare sotto impatto o alte temperature |
| Carburo non rivestito | Prototipazione / produzioni a basso volume | Economico, facilmente disponibile | Usura rapida dovuta all'abrasività delle fibre |
Approfondimento tecnico: Per produzioni lunghe o CFRP di grado aerospaziale, gli utensili in PCD sono lo standard industriale, in grado di mantenere l'affilatura per decine di metri di lunghezza di taglio. Per lavorazioni generiche o a basso volume, gli utensili in carburo rivestiti di diamante CVD offrono il miglior compromesso tra durata e convenienza. Gli utensili in carburo non rivestito sono consigliati solo per brevi produzioni, prototipazione o prove di configurazione, dove il controllo dei costi prevale sulla longevità dell'utensile.
Anche la geometria dell'utensile gioca un ruolo decisivo:
-
Angoli di spoglia positiva (10–15°) minimizzano la delaminazione riducendo le forze di taglio.
-
Angoli d'elica elevati migliorano l'evacuazione dei trucioli nella fresatura e nella scanalatura.
-
“Punte ”Brad point" o a gradini aiutano a prevenire la rottura delle fibre durante le operazioni di foratura.
Linee guida sui parametri di taglio
| Processo | Velocità del mandrino (giri al minuto) | Velocità di avanzamento (mm/min) | Profondità di taglio (mm) |
| Fresatura | 15,000–30,000 | 800–1500 | 0.1–0.5 |
| Perforazione | 5,000–10,000 | 100–300 | 0.05–0.3 |
| Scanalatura / Contornatura | 10,000–20,000 | 500–1000 | 0.2–0.8 |
-
La fresatura in concordanza (fresatura a salire) è fortemente raccomandata per il CFRP poiché riduce il sollevamento delle fibre, la delaminazione e la sfilacciatura dei bordi applicando forze di taglio compressive sulla superficie del laminato.
-
Utilizzare lubrificazione a quantità minima (MQL) o raffreddamento ad aria fredda invece del tradizionale raffreddamento a liquido, poiché l'umidità eccessiva o le variazioni di temperatura possono danneggiare la matrice resinosa.
-
Il monitoraggio frequente delle condizioni dell'utensile è essenziale: i taglienti in PCD devono essere ispezionati al microscopio ogni poche ore di taglio per prevenire improvvisi guasti da delaminazione.
Risultati tipici di finitura superficiale: Con condizioni ottimizzate e utensili in PCD, è possibile ottenere Ra ≤ 1,6 µm per superfici fresate e rotondità dei fori ≤ 0,05 mm per le lavorazioni di foratura.
Bloccaggio e controllo delle vibrazioni
-
I tavoli a vuoto forniscono un bloccaggio uniforme senza stress meccanici, garantendo che i fogli o i laminati in CFRP rimangano piatti e stabili durante la lavorazione ad alta velocità.
-
Utilizzare basi smorzanti o piastre di supporto (ad es. resina fenolica o alluminio) sotto il pezzo per assorbire le vibrazioni e prevenire la rottura delle fibre sul lato di uscita.
-
Per componenti spessi o multistrato, supportare la parte inferiore utilizzando fissaggi morbidi o strati elastomerici per minimizzare lo stress interlaminare.
-
Le aree di contatto del fissaggio devono evitare l'esposizione diretta alle zone di calore di taglio, poiché l'aumento localizzato della temperatura può portare all'ammorbidimento o alla deformazione della matrice.
Considerazione tecnica: La lavorazione di successo della fibra di carbonio CNC dipende da un approccio olistico: scelta degli utensili diamantati giusti, mantenimento di velocità del mandrino e avanzamenti ottimizzati, e implementazione di sistemi di bloccaggio di precisione con smorzamento delle vibrazioni. Questa integrazione garantisce precisione dimensionale, danni minimi alle fibre e durata prolungata dell'utensile, elementi essenziali per la produzione aerospaziale e di compositi ad alte prestazioni.
Controllo della polvere, sicurezza e requisiti della macchina
Estrazione e filtrazione della polvere
La lavorazione CNC della fibra di carbonio genera particelle di polvere fini, conduttive e abrasive che possono danneggiare i componenti elettronici e comportare rischi per la salute. Pertanto, un sistema avanzato di controllo della polvere è essenziale per mantenere sia la sicurezza dell'operatore che la precisione di lavorazione.
-
Sistemi di filtrazione HEPA (High-Efficiency Particulate Air): Utilizzare unità a vuoto dotate di filtri HEPA (H13 o superiore) in grado di catturare ≥99,97% delle particelle fino a 0,3 μm.
-
Estrazione a pressione negativa: Mantenere una pressione dell'aria negativa continua all'interno della cabina di lavorazione per prevenire perdite di polvere nell'ambiente dell'officina.
-
Zone di separazione: Isolare fisicamente la camera di lavorazione dall'armadio elettronico del CNC e dai servoazionamenti per prevenire la contaminazione da polvere conduttiva, che potrebbe causare cortocircuiti o guasti all'isolamento.
-
Prefiltri ciclonici in linea possono essere utilizzati prima degli stadi HEPA per prolungare la durata dei filtri nelle operazioni ad alto volume.
⚙️ Buone pratiche: Integrare l'estrazione della polvere con la testa del mandrino o l'area del percorso utensile per catturare le particelle alla fonte, riducendo la dispersione nell'aria e migliorando l'affidabilità della macchina.
Sicurezza dell'operatore e ambientale
La lavorazione della fibra di carbonio richiede una stretta aderenza agli standard di salute occupazionale e sicurezza ambientale a causa della composizione fibrosa del materiale e dei pericoli delle particelle sospese nell'aria.
-
Dispositivi di protezione individuale (DPI): Gli operatori devono indossare respiratori con classificazione P3, occhiali protettivi e indumenti antistatici per prevenire l'inalazione e l'irritazione della pelle.
-
Camere di lavorazione chiuse: Macchine CNC completamente chiuse o celle robotiche sigillate sono fortemente raccomandate per la lavorazione dei compositi in carbonio.
-
Monitoraggio della qualità dell'aria: Misurare regolarmente la concentrazione di polvere di carbonio nell'aria per garantire la conformità ai limiti di esposizione sul posto di lavoro (ad es. standard OSHA o EU REACH).
-
Manutenzione ordinaria della macchina: Pulire settimanalmente i condotti di estrazione della polvere e sostituire i filtri secondo gli intervalli indicati dal produttore.
-
Sostituzione delle guarnizioni del mandrino: Ispezionare e sostituire regolarmente le guarnizioni del mandrino per prevenire l'ingresso di polvere che potrebbe causare usura dei cuscinetti o guasti al motore.
Configurazione e manutenzione della macchina
La lavorazione del CFRP richiede sistemi CNC ad alta velocità e alta rigidità in grado di mantenere una qualità di taglio costante nonostante le condizioni abrasive.
-
Mandrini ad alta velocità: Le macchine devono supportare velocità del mandrino >20.000 RPM, essenziali per il taglio fine e la riduzione della delaminazione durante fresatura e foratura.
-
Struttura rigida e smorzamento delle vibrazioni: La bassa densità della fibra di carbonio amplifica le vibrazioni; pertanto, le macchine CNC devono essere dotate di basi rinforzate, assi smorzati e guide lineari di precisione.
-
Taglio a secco o con raffreddamento ad aria: Evitare il liquido refrigerante: la polvere di fibra di carbonio mescolata al liquido forma una sospensione conduttiva che può danneggiare i componenti elettronici e degradare i legami della resina.
-
Ispezione regolare degli utensili: misurare l'usura dell'utensile e la rugosità superficiale ogni poche ore per rilevare precocemente deviazioni delle prestazioni. Gli utensili smussati aumentano drasticamente lo strappo delle fibre e la delaminazione.
-
Gestione del flusso d'aria pulito: mantenere aria filtrata e asciutta per il raffreddamento e l'evacuazione dei trucioli per prevenire contaminazione e accumulo di elettricità statica.
Ingegneria: la lavorazione della fibra di carbonio CNC richiede un ambiente controllato che bilanci precisione, pulizia e sicurezza. Un'efficace estrazione della polvere, involucri sigillati e una manutenzione disciplinata non solo proteggono operatori e attrezzature, ma garantiscono anche una qualità superficiale costante e una precisione dimensionale nella produzione avanzata di compositi.
Finitura superficiale, precisione dimensionale e controllo qualità
Integrità dei bordi e delle superfici
Ottenere una superficie di alta qualità su componenti in fibra di carbonio lavorati con CNC richiede un controllo preciso della strategia del percorso utensile, dell'orientamento delle fibre e dei parametri di taglio. Poiché il CFRP è anisotropo, la direzione di taglio rispetto all'allineamento delle fibre ha un impatto diretto sulla delaminazione e sulla scheggiatura dei bordi.
-
Angolo di taglio ottimale: mantenere un angolo di attacco di 45°–90° rispetto alla direzione delle fibre minimizza lo stress di trazione all'interfaccia fibra–matrice, riducendo il rischio di delaminazione e di estrazione delle fibre.
-
Finitura a passate multiple: utilizzare passate di finitura leggere e multiple (0,05–0,1 mm per passata) per migliorare la levigatezza superficiale e ridurre il danneggiamento localizzato delle fibre.
-
Parametri di rugosità superficiale: i componenti in fibra di carbonio di precisione raggiungono tipicamente Ra = 0,8–1,6 µm, a seconda dell'affilatura dell'utensile, della velocità di avanzamento e del tipo di fibra.
Nota tecnica: l'usura eccessiva dell'utensile o il taglio a bassi angoli possono esporre le fibre, causando “bordi sfilacciati” che degradano l'estetica e le prestazioni. Una strategia di finitura controllata garantisce bordi puliti e superfici di tenuta costanti per parti incollate o assemblate.
Ispezione e rilevamento dei difetti
I difetti nei componenti CFRP lavorati sono spesso microscopici o subsuperficiali e richiedono tecniche di ispezione specializzate non distruttive e microscopiche.
| Tipo di Difetto | Metodo di rilevamento | Note |
| Delaminazione | Prove ultrasoniche / Emissione acustica | Identifica la separazione interlaminare o i vuoti tra gli strati |
| Estrazione delle fibre | Microscopia ottica / SEM | Valuta l'integrità superficiale e l'adesione fibra–matrice |
| Segni di bruciatura / Danno termico | Ispezione visiva / Termografia a infrarossi | Rileva il degrado termico localizzato e lo scolorimento della resina |
Metodi aggiuntivi come la tomografia computerizzata a raggi X (scansione TC) possono essere utilizzati per parti aerospaziali avanzate per rilevare vuoti, sacche di resina e disomogeneità strutturali.
Suggerimento per i tecnici di produzione: implementare punti di controllo dell'ispezione dopo le fasi di sgrossatura e finitura per isolare i difetti indotti dal processo prima dell'assemblaggio finale.
Verifica dimensionale e strutturale
I componenti CFRP di alta precisione richiedono una validazione multidimensionale per confermare l'accuratezza geometrica e strutturale:
-
Macchina di misura a coordinate (CMM): fornisce una precisione di ±0,005 mm per posizioni dei fori, contorni e planarità di parti complesse.
-
Scansione laser / Profilazione ottica: consente una rapida verifica senza contatto di superfici CFRP grandi o curve senza sondaggio meccanico.
-
Verifica della composizione del materiale: seguire gli standard ASTM D3171 o EN 2563 per misurare la frazione volumetrica delle fibre (Vf), garantendo prestazioni meccaniche costanti tra i lotti di produzione.
Approfondimento tecnico: poiché il CFRP presenta anisotropia di espansione termica, tutte le ispezioni dimensionali devono essere eseguite in condizioni controllate di temperatura e umidità (tipicamente 20 °C ±1 °C, UR <50%) per mantenere l'accuratezza metrologica.
Considerazioni di progettazione e DFM per parti in fibra di carbonio CNC
Linee guida per la progettazione per la producibilità
Progettare componenti in fibra di carbonio lavorati con CNC richiede la comprensione della struttura anisotropa del materiale e del comportamento di frattura fragile. Poiché le fibre di carbonio sopportano il carico principalmente lungo la loro lunghezza, la geometria di progettazione e l'orientamento delle fibre influenzano direttamente la producibilità e l'integrità strutturale.
-
Progettazione dei fori: mantenere il diametro del foro ≥ 2× lo spessore del laminato per ridurre la delaminazione e la rottura delle fibre durante la foratura. Utilizzare supporti di rinforzo e fori pilota per diametri maggiori.
-
Trattamento dei bordi: applicare smussi o raggi (tipicamente R0,5–R1,0 mm) per minimizzare la concentrazione di stress e prevenire l'innesco di cricche nelle regioni ad alto carico.
-
Orientamento delle fibre: allineare la direzione principale delle fibre con il percorso di carico principale per ottenere il massimo rapporto rigidezza-peso e resistenza a fatica.
-
Evitare geometrie deboli: angoli interni acuti, fori di perforazione sovrapposti e sezioni a parete sottile (<1,0 mm) sono soggetti a cricche interlaminari e devono essere riprogettati con transizioni graduali.
-
Spessore minimo della parete: mantenere una distanza ≥ 1,5× il diametro del foro dai bordi per garantire continuità strutturale e stabilità di lavorazione.
Ingegneria: una parte CFRP ben progettata bilancia prestazioni strutturali, fattibilità di lavorazione ed efficienza dei costi. Una collaborazione DFM precoce tra progettisti e ingegneri di produzione previene costose rilavorazioni o scarti dovuti a delaminazione o tolleranze dimensionali scadenti.
Considerazioni ibride e di assemblaggio
Quando si integrano componenti in fibra di carbonio in assemblaggi con parti metalliche o plastiche, è necessario prestare attenzione alla disomogeneità di espansione termica e alla resistenza dell'interfaccia del giunto.
-
Compatibilità dei materiali: i compositi in fibra di carbonio presentano un coefficiente di espansione termica molto basso (CTE ≈ 0–2×10⁻⁶/K), mentre alluminio o acciaio si espandono 5–10 volte più velocemente. Questo può indurre stress sotto fluttuazioni di temperatura.
-
Metodi di giunzione:
-
Incollaggio adesivo: utilizzare adesivi epossidici o acrilici strutturali per giunti leggeri e continui.
-
Fissaggio meccanico: applicare inserti in titanio o acciaio inossidabile per prevenire la rottura della filettatura e lo stress localizzato.
-
Giunzione ibrida: combinare l'incollaggio adesivo con il fissaggio meccanico per ridondanza e resistenza a fatica.
-
-
Preparazione della superficie: per migliorare l'affidabilità dell'incollaggio, eseguire una levigatura fine (grana 320–600) seguita da pulizia al plasma o corona, garantendo che la matrice resinosa sia attivata per un'adesione ottimale.
🧩 Nota di progettazione: Considerare sempre la disomogeneità del CTE e il rischio di corrosione galvanica quando il CFRP è a contatto con alluminio o acciaio. Utilizzare rondelle isolanti, manicotti o rivestimenti per prevenire il degrado elettrochimico.
Post-lavorazione e rivestimenti
Le superfici in fibra di carbonio, sebbene strutturalmente resistenti, richiedono spesso post-lavorazione per durabilità, estetica o funzionalità.
-
Finiture estetiche e protettive:
-
Lucidatura / Rivestimento trasparente migliora la lucentezza superficiale e protegge la matrice epossidica da graffi e umidità.
-
Rivestimenti resistenti ai raggi UV (poliuretano o nano-ceramica) prevengono lo scolorimento a lungo termine e la degradazione della resina.
-
-
Rivestimenti funzionali:
-
Rivestimenti conduttivi—applicati per schermatura EMI o messa a terra in involucri elettronici.
-
Rivestimenti antistatici—utilizzati in componenti robotici e aerospaziali per prevenire l'accumulo di cariche statiche.
-
Sigillanti e strati idrofobici—applicati per prevenire l'assorbimento di umidità in ambienti umidi.
-
Approfondimento tecnico: La post-lavorazione non solo migliora le prestazioni estetiche e protettive, ma garantisce anche stabilità dimensionale a lungo termine e resistenza ambientale. Per applicazioni di alta gamma come telai UAV o involucri medicali, un processo di rivestimento controllato è una parte fondamentale del flusso di qualifica finale.
Applicazioni e casi d'uso industriali
Componenti aerospaziali e UAV
La lavorazione CNC della fibra di carbonio è diventata indispensabile nella produzione aerospaziale e nei veicoli aerei senza pilota (UAV) grazie all'eccezionale rapporto rigidezza-peso e alla stabilità dimensionale termica. Le applicazioni tipiche includono:
-
Staffe strutturali e involucri: Utilizzati per alloggiamenti avionici, superfici di controllo e telai di montaggio leggeri dove la deflessione minima e l'elevata resistenza alle vibrazioni sono critiche.
-
Pale dell'elica e componenti della cellula: La lavorazione CNC garantisce una geometria aerodinamica costante, mantenendo equilibrio ed efficienza nei sistemi multi-pala.
-
Pannelli strumentali e involucri satellitari: La bassa espansione termica e l'elevata precisione dimensionale della fibra di carbonio sono ideali per componenti esposti a ampie escursioni termiche e vibrazioni meccaniche.
Poiché le strutture aerospaziali richiedono tolleranze strette fino a ±0,02 mm, la lavorazione CNC fornisce la ripetibilità e il controllo geometrico necessari, in particolare per superfici complesse o multi-asse.
✈️ Approfondimento tecnico: La combinazione di rifilatura, foratura e svasatura CNC consente l'integrazione diretta di parti composite con raccordi o elementi di fissaggio metallici, garantendo assemblaggi pronti al volo senza rilavorazioni secondarie.
Settore automobilistico e robotica
Nell'ingegneria automobilistica e nella robotica industriale, le parti in fibra di carbonio lavorate con CNC offrono un'alternativa ad alte prestazioni ad alluminio e acciaio quando sono richiesti rigidezza leggera e stabilità dinamica.
-
Staffe leggere e bracci di sospensione: Utilizzati in veicoli ad alte prestazioni e robot autonomi per ridurre l'inerzia e migliorare la risposta di accelerazione.
-
Bracci robotici ed end-effector: La bassa massa e l'elevata rigidità della fibra di carbonio migliorano la precisione di movimento e riducono il carico sugli attuatori.
-
Pannelli esterni e involucri personalizzati: La lavorazione CNC consente un accoppiamento preciso per assemblaggi multi-materiale e flessibilità di progettazione per superfici aerodinamiche o coperture protettive.
Per la robotica, dove ripetibilità e controllo della risonanza strutturale sono fondamentali, le caratteristiche di smorzamento del CFRP aiutano a minimizzare la trasmissione delle vibrazioni, migliorando la precisione posizionale a lungo termine e l'efficienza del sistema di controllo.
⚙️ Nota applicativa: La lavorazione di precisione CNC di laminati in fibra di carbonio pre-polimerizzati garantisce posizioni esatte dei fori e superfici di accoppiamento lisce, essenziali per l'allineamento dei giunti robotici e l'integrazione nel telaio automobilistico.
Apparecchiature mediche e industriali
Nella tecnologia medica e nella strumentazione di precisione, i compositi in fibra di carbonio sono apprezzati per le loro proprietà non conduttive, radiotrasparenti e ad alta resistenza.
-
Dispositivi non conduttivi e dime chirurgiche: Forniscono isolamento elettrico e stabilità dimensionale durante operazioni di imaging o procedure elettroniche.
-
Componenti trasparenti ai raggi X: La fibra di carbonio consente la trasmissione delle radiazioni senza distorsione dell'immagine, rendendola ideale per tavoli di imaging, telai di scanner TC e strumenti radiologici.
-
Strutture di supporto industriali: Utilizzate per sistemi di misurazione di precisione, telai di manipolazione per semiconduttori e apparecchiature per camere bianche grazie alla bassa emissione di particelle e alla rigidità meccanica.
Prospettiva ingegneristica: La lavorazione CNC garantisce che le parti CFRP di grado medico rispettino severi standard di tolleranza e pulizia, tipicamente conformi a ISO 13485 o classe 10.000 per camere bianche, con bordi senza sbavature e superfici sigillate per prevenire l'esposizione delle fibre.
Sommario
La lavorazione della fibra di carbonio CNC è un processo ad alta precisione e alto rischio che richiede un controllo rigoroso di utensili, parametri di taglio, fissaggio e aspirazione della polvere. Per evitare delaminazione, estrazione delle fibre, usura degli utensili e rischi per la sicurezza, è necessario utilizzare utensili PCD o rivestiti in diamante, impostare velocità e avanzamenti corretti e rimuovere la polvere a livello HEPA. I controlli post-lavorazione, come l'ispezione ultrasonica o ottica, garantiscono una superficie liscia e rilevano difetti nascosti.
Gli ingegneri devono considerare l'orientamento dei laminati, la direzione del carico e i metodi di incollaggio nelle fasi iniziali di progettazione di parti affidabili come staffe aerospaziali, supporti medici e strutture robotiche. Per garantire che le dimensioni e la struttura siano corrette, è importante eseguire ispezioni multi-fase e verifica CMM. In definitiva, la lavorazione di successo della fibra di carbonio richiede una combinazione di conoscenza dei materiali, ingegneria di precisione e controllo qualità rigoroso per ottenere risultati sempre costanti e privi di difetti.
FAQ
D1: La fibra di carbonio può essere lavorata con CNC?
Sì. I compositi in fibra di carbonio possono essere lavorati efficacemente con CNC utilizzando mandrini ad alta velocità, utensili rivestiti in diamante e sistemi di aspirazione della polvere a circuito chiuso per garantire precisione e sicurezza.
D2: Qual è il miglior utensile per la lavorazione CNC della fibra di carbonio?
Gli utensili in PCD (diamante policristallino) o in carburo rivestito in diamante CVD sono ideali, offrendo un'ottima tenuta del filo, minima delaminazione e lunga durata dell'utensile rispetto alle frese non rivestite.
D3: Come prevenire la delaminazione durante la lavorazione?
Utilizzare la fresatura in concordanza, mantenere una velocità di avanzamento inferiore ed eseguire più passate di taglio poco profonde. Scegliere sempre utensili affilati e garantire un adeguato supporto del pezzo per minimizzare il sollevamento delle fibre e la separazione tra gli strati.
D4: Si può usare il refrigerante nella lavorazione della fibra di carbonio?
In generale, non si deve usare refrigerante liquido, poiché la resina può assorbire i fluidi e degradare l'integrità superficiale. La lavorazione a secco combinata con raffreddamento ad aria o a nebbia è preferita per controllare la temperatura e rimuovere i trucioli.
D5: Quali tolleranze sono raggiungibili con la lavorazione CNC della fibra di carbonio?
Tolleranze tipiche di ±0,05 mm per materiali in lastra o lamiera standard. Su configurazioni rigide con percorsi utensile e fissaggi ottimizzati, la precisione può raggiungere ±0,02 mm, adatta per applicazioni aerospaziali o robotiche.


