
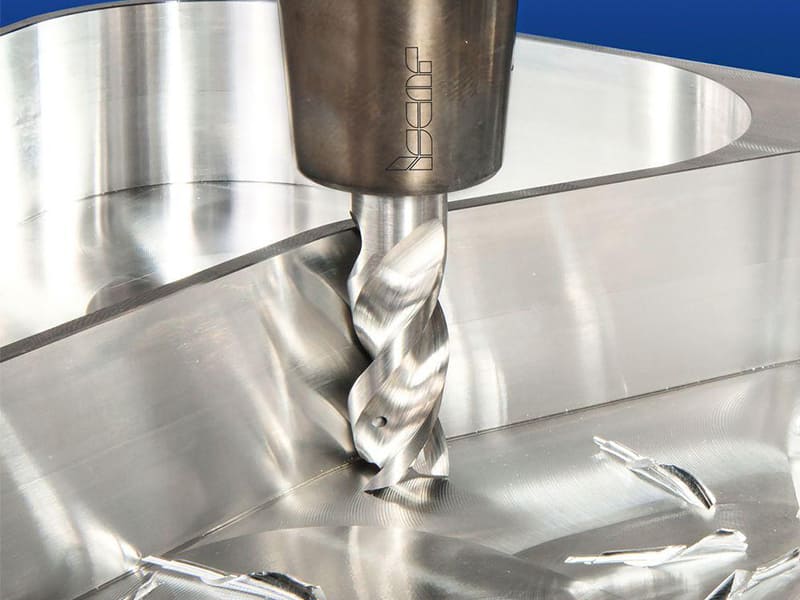
Risposta rapida: La fresatura angolare e la fresatura frontale differiscono nell'orientamento di taglio e nella geometria delle caratteristiche che ciascuna può produrre in modo affidabile. La fresatura angolare utilizza una fresa con profilo di taglio pre-angolato — angolo incluso di 30°, 45°, 60° o 90° — integrato nella geometria dell'utensile, consentendo di tagliare scanalature a V, sedi a coda di rondine e smussi funzionali in una singola passata con tolleranza angolare di ±0,05° e tolleranza dimensionale di ±0,05 mm a Ra 1,6 µm. La fresatura frontale utilizza una fresa il cui asse è perpendicolare alla superficie lavorata, che è il processo corretto per superfici piane, tasche, scanalature, gradini e contorni con tolleranze di ±0,05–0,10 mm e Ra 1,6–3,2 µm. Il criterio di selezione è la geometria della caratteristica: le superfici angolate in cui l'angolo controlla la funzione (tenuta, accoppiamento scorrevole, distribuzione del carico) richiedono la fresatura angolare; le superfici piane e prismatiche richiedono la fresatura frontale. L'uso di frese frontali per approssimare caratteristiche angolate precise su una macchina a 3 assi richiede più configurazioni che introducono errori di posizionamento cumulativi e aumentano il tempo di ciclo del 20–40%.
La Differenza Geometrica Fondamentale
La distinzione tra fresatura angolare e fresatura frontale non riguarda un processo più avanzato dell'altro — riguarda come l'utensile interagisce con il pezzo e quale geometria ciascun impegno può produrre con precisione.
Geometria della fresatura frontale: Una fresa frontale ruota su un asse perpendicolare alla superficie principale lavorata. Le sue scanalature periferiche tagliano la parete laterale di una caratteristica; le scanalature della punta tagliano il fondo. La geometria prodotta è definita nel piano X-Y — superfici piane, pareti verticali, tasche, gradini e profili contornati. La fresatura frontale non può produrre direttamente una superficie angolata precisa su una macchina a 3 assi: produrre una faccia a 45° richiede o l'inclinazione del pezzo (configurazione aggiuntiva), l'uso di una macchina a 5 assi per inclinare il mandrino (complessità di programmazione aggiuntiva ed errore angolare cumulativo), o l'esecuzione di più passate di approssimazione (che producono una superficie sfaccettata piuttosto che una vera faccia piana).
Geometria della fresatura angolare: Una fresa angolare ha un profilo di taglio conico o angolato lavorato direttamente nel corpo dell'utensile. I taglienti sono inclinati a un angolo definito, così che quando l'utensile viene avanzato nel pezzo con il suo asse in orientamento standard, produce una superficie angolata corrispondente esattamente alla geometria dell'utensile. La precisione angolare deriva dalla geometria rettificata dell'utensile — tipicamente mantenuta a ±0,05° o meglio dal produttore della fresa — piuttosto che dal posizionamento degli assi della macchina. Non è richiesta alcuna configurazione aggiuntiva o rotazione degli assi.
La conseguenza pratica: Un blocco valvola idraulico con una sede di tenuta a 45° lavorato con una fresa frontale standard ha richiesto due configurazioni e ha comunque prodotto perdite intermittenti perché l'angolo approssimato programmaticamente era fuori dal requisito funzionale di ±0,1°. Il passaggio a una fresa angolare a 45° ha prodotto la geometria della faccia di sede in una singola passata con tolleranza angolare di ±0,05°, eliminando le perdite. L'angolo era meccanico, non programmatico.
Perché questo è importante per la produzione a 3 assi: Su una macchina a 3 assi — che rappresenta la maggior parte dei centri di lavorazione di produzione — le frese angolari forniscono accesso a geometrie angolate che altrimenti richiederebbero una macchina a 4 o 5 assi o più configurazioni. Per la produzione in lotti in cui la stessa caratteristica angolata deve essere ripetuta in modo coerente su molti pezzi, l'angolo definito dalla geometria dell'utensile nella fresatura angolare produce una migliore coerenza pezzo-per-pezzo rispetto a qualsiasi approccio dipendente dalla configurazione.
Confronto delle Capacità di Processo
| Parametro | Fresatura Angolare | Fresatura Frontale |
|---|---|---|
| Tipo di caratteristica | Scanalature a V, code di rondine, smussi funzionali, superfici di tenuta inclinate | Superfici piane, tasche, scanalature, gradini, contorni esterni |
| Produzione dell'angolo | Singola passata; angolo definito dalla geometria dell'utensile | Richiede multi-assi o più configurazioni per superfici angolate |
| Tolleranza angolare | ±0,05° (dalla geometria dell'utensile) | Dipendente dalla configurazione; errore cumulativo tipico di 0,1–0,5° |
| Tolleranza dimensionale | ±0,05 mm su caratteristiche angolate | ±0,05–0,10 mm su caratteristiche piane/contornate |
| Finitura superficiale | Ra 1,6 µm ottenibile su facce angolate | Ra 1,6–3,2 µm su caratteristiche piane/contornate |
| Sottosquadro a coda di rondine | Sì (l'utensile pre-angolato accede alla geometria sottosquadro) | No (il gambo dell'utensile interferisce prima di raggiungere il sottosquadro) |
| Costo dell'utensile | Più alto (geometria specializzata) | Più basso (utensili standard, ampiamente disponibili) |
| Tempo di ciclo (caratteristiche piane) | Più lungo; l'utensile non è ottimizzato per facce piane | Più corto; processo standard |
| Tempo di ciclo (caratteristiche angolate) | Più corto; singola passata | Più lungo; più configurazioni o cambi di asse |
| Compatibilità dei materiali | Alluminio, acciaio al carbonio, acciaio legato, ottone | La maggior parte dei metalli e plastiche ingegneristiche |
Quando la Fresatura Angolare È Richiesta
La fresatura angolare è richiesta — non solo preferita — quando la geometria della caratteristica non può essere prodotta con fresatura frontale con precisione accettabile, o quando produrla con fresatura frontale comporterebbe più configurazioni che introducono errori cumulativi inaccettabili.
Sedie a coda di rondine e geometrie sottosquadro: Guide a coda di rondine, interfacce di cambio utensile e guide lineari richiedono geometrie sottosquadro — un profilo che si allarga sotto la superficie, creando ritenzione meccanica. Una fresa frontale standard non può produrre fisicamente questa geometria su una macchina a 3 assi perché il gambo dell'utensile contatta il pezzo prima che il tagliente raggiunga l'area sottosquadro. Una fresa angolare con il corretto angolo incluso (tipicamente 55°–60° per guide a coda di rondine) entra dall'alto e taglia il profilo completo della coda di rondine in una singola passata. Non c'è approssimazione in più fasi — la geometria sottosquadro è accessibile solo alla fresa angolare.
Superfici di tenuta funzionali e di contatto ad angoli definiti: Nei collettori idraulici, sedi di valvole e componenti per la movimentazione di fluidi, le superfici di tenuta inclinate a 30°, 45° o 60° devono essere mantenute entro ±0,05° per distribuire uniformemente il carico di tenuta e prevenire percorsi di perdita sotto cicli di pressione. La fresatura frontale con configurazioni multiple introduce errori di posizionamento del setup a ogni riposizionamento (tipicamente 0,05–0,10 mm e 0,1–0,3° cumulativi), che possono superare la tolleranza funzionale della superficie di tenuta. La fresatura angolare, che produce l'angolo dalla geometria dell'utensile in una singola operazione, evita questo errore cumulativo.
Coerenza della produzione in lotti: Quando una caratteristica angolare deve essere prodotta in modo identico su un lotto di pezzi, la fresatura angolare garantisce una migliore coerenza pezzo-per-pezzo perché l'angolo di ogni pezzo è definito dalla stessa geometria dell'utensile piuttosto che dalla precisione di setup di ogni singolo caricamento del pezzo. La variazione angolare del lotto nella fresatura angolare è limitata principalmente dal tasso di usura dell'utensile; nella fresatura frontale con configurazioni multiple, include anche la variazione di posizionamento da setup a setup.
Scanalature a V e smussi di precisione: Le scanalature a V per allineamento, guide luminose e meccanismi di precisione richiedono una geometria della scanalatura costante lungo tutta la lunghezza della caratteristica. Le frese angolari producono il profilo a V completo in una singola passata con angolo incluso costante. Gli smussi funzionali — ingressi di filettatura, elementi di guida per assemblaggio e smussi portanti — che sono più profondi di circa 3–5 mm e il cui angolo influisce direttamente sull'assemblaggio o sulla distribuzione del carico appartengono alla fresatura angolare piuttosto che essere approssimati con passate di frese per smussi.
3 assi CNC senza capacità 5-axis: Quando il centro di lavorazione è a 3 assi e il pezzo richiede caratteristiche angolate, le frese angolari consentono di produrre queste caratteristiche con precisione senza investimento in aggiornamenti della macchina. La fresa pre-angolata realizza su una macchina a 3 assi ciò che altrimenti richiederebbe capacità a 4 assi o 5-axis.
Quando la fresatura frontale è la scelta corretta
La fresatura frontale è il processo standard e corretto per la maggior parte dei lavori di lavorazione CNC. Dovrebbe essere il processo predefinito per qualsiasi caratteristica che non richieda specificamente un impegno angolato utensile-pezzo.
Superfici piane e fresatura di facce: Qualsiasi caratteristica definita da un piano orizzontale o verticale piatto — superfici di montaggio, superfici di riferimento, fondi di tasche, superfici a gradino — è prodotta nel modo più efficiente con la fresatura frontale. Le frese a piatto di grande diametro o le frese a manicotto raggiungono planarità entro ±0,010–0,025 mm ad alte velocità di rimozione del materiale. L'uso di una fresa angolare su superfici piane è geometricamente dispendioso: il tagliente angolato produce un'area di contatto incoerente su una superficie piana, genera maggiore usura dell'utensile e non migliora la qualità superficiale.
Tasche, caratteristiche chiuse e geometria interna: Tasche, slot a T (prima della passata di sottosquadro), cave per chiavette e contorni chiusi richiedono ingresso assiale a immersione e avanzamento in direzione Z — operazioni per le quali le frese frontali sono specificamente progettate. Le frese angolari non sono progettate per l'ingresso a immersione e non possono raggiungere la geometria interna di tasche chiuse.
Rimozione di materiale ad alto volume: La fresatura frontale con parametri ottimizzati (alta velocità del mandrino, alta velocità di avanzamento, profondità di taglio piena con percorso trocoidale o adattivo) rimuove materiale a velocità sostanzialmente superiori rispetto alla fresatura angolare, che richiede carichi di truciolo più leggeri a causa della geometria di impegno angolata. Per le operazioni di sgrossatura — riduzione del materiale a forma quasi netta prima della finitura — la fresatura frontale è sempre la prima scelta efficiente.
Parti senza superfici angolate funzionali: Involucri, staffe, piastre strutturali e alloggiamenti in cui tutte le caratteristiche sono piatte o seguono contorni nel piano X-Y non hanno requisiti di fresatura angolare. Specificare frese angolari per queste parti aggiunge costi di utensileria e complessità di configurazione senza migliorare la qualità del pezzo.
Strategia di processo combinata per parti a geometria mista
Per componenti di precisione che includono sia caratteristiche prismatiche che superfici angolate funzionali, l'approccio di produzione standard combina la fresatura frontale per il lavoro di massa e la fresatura angolare per le passate di finitura critiche.
Il flusso di lavoro:
- La fresatura frontale rimuove la maggior parte del materiale e completa tutte le superfici piane, tasche, fori passanti e caratteristiche prismatiche — tipicamente 80–90% del tempo totale di lavorazione.
- Le frese angolari completano le scanalature a V, le slot a coda di rondine o le superfici di tenuta in passate di finitura dedicate, utilizzando le superfici fresate frontalmente come riferimenti di datum — tipicamente 10–20% del tempo totale di lavorazione.
Questa combinazione fornisce il costo totale di utensileria più basso (frese frontali standard per la maggior parte delle operazioni), il tempo di ciclo più breve per il lavoro di massa e la precisione angolare richiesta sulle superfici funzionali.
Esempi di produzione che dimostrano l'approccio combinato:
| Parte | Operazioni di fresatura frontale | Operazioni di fresatura angolare | Risultato |
|---|---|---|---|
| Blocco valvola idraulica (acciaio legato) | Tasca di sgrossatura, tutte le facce piane, fori per bulloni | Sede di tenuta a 45° — singola passata di finitura | Tenuta senza perdite, tolleranza angolare ±0,05°, Ra 1,6 µm |
| Guida di scorrimento a coda di rondine (acciaio legato) | Profilo della guida di sgrossatura, superfici di montaggio | Slot a coda di rondine — singola passata angolare a 60° di angolo incluso | Accoppiamento scorrevole preciso; nessuna finitura secondaria |
| Base per attrezzatura (alluminio 6061) | Tasca profonda, caratteristiche a gradino, contorni | Nessuna richiesta | Tolleranza ±0,08 mm, tempo di ciclo ottimizzato |
| Alloggiamento elettronico (alluminio) | Tutte le caratteristiche (gradini, tasche, profili) | Nessuna richiesta | Ra 3,2 µm, basso costo di utensileria |
Considerazioni di progettazione per la fresatura angolare (DFM)
Valori angolari standard: Le frese angolari sono disponibili in commercio con angoli inclusi di 30°, 45°, 60° e 90°. Questi angoli standard hanno la più ampia disponibilità di utensili e il costo più basso. Gli angoli non standard (35°, 52°, ecc.) richiedono utensili rettificati su misura, aumentando i tempi di consegna e i costi di 3–5×. Progettare caratteristiche angolate con angoli standard dove i requisiti funzionali lo consentono riduce i costi di utensileria e i tempi di consegna.
Profondità della caratteristica e rigidità dell'utensile: Le frese angolari sono disponibili in diametri da circa 3 mm (per slot a coda di rondine fini) a oltre 100 mm. A profondità superiori a circa 3–4× il diametro della fresa, aumentano vibrazioni e deflessione. Per caratteristiche a coda di rondine profonde, il diametro della fresa deve essere selezionato per mantenere il rapporto profondità-diametro al di sotto di questo limite.
Spazio di avvicinamento dell'utensile: Le frese angolari richiedono uno spazio di avvicinamento assiale dall'alto della caratteristica pari al raggio dell'utensile più la profondità di taglio prevista. Le caratteristiche all'estremità di una slot cieca o racchiuse da pareti che limitano l'avvicinamento assiale possono richiedere una modifica progettuale o una selezione alternativa del processo.
Indicazione dell'angolo sui disegni: I disegni che specificano caratteristiche di fresatura angolare devono includere l'angolo incluso, la profondità e la tolleranza dimensionale esplicitamente sulla geometria angolare. Un disegno che specifica solo “smusso 45°” senza profondità e tolleranza non distingue tra una rottura di spigolo decorativa (accettabile a ±2°) e una superficie di tenuta idraulica (che richiede ±0,05°), e il fornitore non può quotare o pianificare il processo corretto senza queste informazioni.
Errori comuni nella selezione del processo di fresatura
| Errore | Conseguenza | L'approccio corretto |
|---|---|---|
| Utilizzare frese frontali standard per approssimare caratteristiche angolate precise su una macchina a 3 assi | Deviazione angolare 0,1–0,5°; scarsa tenuta, disallineamento in assemblaggio o scarto del pezzo | Utilizzare una fresa angolare per qualsiasi caratteristica in cui sia richiesta una tolleranza angolare < ±0,1° |
| Utilizzo di frese angolari per superfici piane e tasche | Il contatto specializzato dell'utensile su superfici piane aumenta l'usura dell'utensile; tempo di ciclo più lungo rispetto alla fresatura frontale | Riservare la fresatura angolare alle caratteristiche che la richiedono geometricamente; utilizzare frese frontali per caratteristiche piane/prismatiche |
| Ignorare la compatibilità utensile-materiale | Acciaio duro con geometria utensile per alluminio provoca usura rapida del tagliente | Abbinare il grado e il rivestimento dell'utensile al materiale del pezzo (rivestimento TiAlN per acciaio, geometria affilata non rivestita per alluminio) |
| Sovra-ingegnerizzazione con interpolazione 4/5-axis per caratteristiche che una fresa angolare può produrre semplicemente | Maggiore complessità di programmazione, tempo di ciclo più lungo, rischio di accumulo di errori angolari tra gli assi | Utilizzare una fresa angolare su macchina a 3 assi per caratteristiche angolari standard; riservare 5-axis per angoli composti complessi |
| Specificare angoli non standard senza verificare la disponibilità dell'utensile | Tempo di consegna per utensili personalizzati 3–6 settimane; costo più elevato | Progettare con angoli standard (30°, 45°, 60°, 90°) dove i requisiti funzionali lo consentono |
Punti di forza
- La fresatura angolare produce precisione angolare dalla geometria dell'utensile, non dal posizionamento della macchina: l'angolo incluso è rettificato nell'utensile con una tolleranza di ±0,05° o migliore, rendendolo più affidabile per la produzione in serie di caratteristiche angolari rispetto a qualsiasi metodo dipendente dal setup.
- La fresatura frontale non può produrre sottosquadri a coda di rondine su una macchina a 3 assi: il gambo dell'utensile entra fisicamente in contatto con il pezzo prima che il tagliente raggiunga l'area del sottosquadro. Una fresa angolare con il corretto angolo incluso è l'unico processo pratico per cave a coda di rondine su macchine a 3 assi.
- Per superfici di tenuta angolari e superfici di contatto funzionali, la tolleranza angolare determina direttamente la funzionalità: una sede idraulica a 45° ± 0,5° può produrre un carico di tenuta incoerente; a 45° ± 0,05° con una fresa angolare, la geometria della superficie di sede è coerente e la funzione è affidabile.
- La strategia di produzione standard per pezzi a geometria mista è la fresatura frontale per caratteristiche prismatiche e la fresatura angolare per passate di finitura angolari: questo minimizza il costo degli utensili e il tempo di ciclo, ottenendo al contempo la precisione richiesta sulle superfici funzionali. Le passate di fresatura angolare rappresentano una piccola frazione del tempo di ciclo totale.
- I valori angolari standard (30°, 45°, 60°, 90°) offrono la migliore disponibilità e il costo più basso degli utensili: gli angoli non standard richiedono utensili personalizzati che aggiungono un costo 3–5× e tempi di consegna significativi. Progettare con angoli standard dove i requisiti funzionali lo consentono riduce sia i costi che i rischi.
- La fresatura frontale è il processo predefinito corretto per la maggior parte dei lavori di lavorazione CNC: superfici piane, tasche, cave, gradini e profili contornati sono tutti prodotti in modo più efficiente e con costi utensili inferiori con frese frontali rispetto alle frese angolari.
- Per i team di approvvigionamento e progettazione OEM: le caratteristiche di fresatura angolare sui disegni tecnici devono includere esplicitamente il valore dell'angolo, la profondità e la tolleranza — inclusa la specifica se la tolleranza angolare è ±0,05° (tenuta funzionale/accoppiamento scorrevole) o ±1–2° (smusso decorativo o rottura spigolo). Senza questa specifica, il fornitore di lavorazioni non può determinare se sia richiesta la fresatura angolare o se sia accettabile un'approssimazione con fresatura frontale, il che porta a una sovra-ingegnerizzazione del processo (costo più elevato) o a una sotto-ingegnerizzazione (non conformità funzionale).
Domande frequenti
Qual è la differenza tra fresatura angolare e fresatura frontale?
La fresatura angolare utilizza una fresa con un profilo di taglio pre-angolato integrato nella geometria dell'utensile, consentendo di produrre scanalature a V, cave a coda di rondine e smussi funzionali in una singola passata con tolleranza angolare di ±0,05°. La precisione angolare deriva dalla geometria rettificata dell'utensile, non dal posizionamento degli assi della macchina. La fresatura frontale utilizza una fresa il cui asse è perpendicolare alla superficie lavorata, che è il processo efficiente per facce piane, tasche, cave e contorni. La fresatura frontale non può produrre superfici angolate precise direttamente su una macchina a 3 assi senza riposizionamento multi-assiale, che introduce errori angolari cumulativi e aumenta il tempo di ciclo del 20–40% per caratteristiche angolari.
Quando è richiesta la fresatura angolare invece della fresatura frontale?
La fresatura angolare è richiesta quando: la caratteristica include un sottosquadro (cava a coda di rondine) fisicamente inaccessibile a una fresa frontale standard a causa dell'interferenza del gambo; la caratteristica è una superficie angolata funzionale (sede idraulica, conicità di tenuta, guida a V) dove l'angolo deve essere mantenuto a ±0,05–0,10° per la funzionalità; o quando la produzione della caratteristica angolata con fresatura frontale su una macchina a 3 assi richiederebbe più setup introducendo errori di posizionamento cumulativi inaccettabili. Per smussi poco profondi e non funzionali e rotture di spigolo dove è accettabile una tolleranza angolare di ±1–2°, sono adeguati utensili per smusso o fresatura frontale con inclinazione dell'asse.
La fresatura frontale può sostituire la fresatura angolare su una macchina 5-axis?
Su una macchina 5-axis, il mandrino si inclina per produrre superfici angolate utilizzando frese frontali standard. Per prototipi e lavori a basso volume, questo è pratico. Per la produzione in serie che richiede una precisione angolare costante, la fresatura angolare con un utensile dedicato è tipicamente più affidabile: l'angolo da pezzo a pezzo dipende dalla geometria dell'utensile piuttosto che dalla ripetibilità del posizionamento angolare della macchina e dalla precisione del setup. Una fresa pre-angolata su una macchina a 3 assi spesso ottiene una migliore costanza angolare in una serie rispetto all'interpolazione 5-axis, in particolare per la produzione ad alto volume.
Quali tolleranze angolari può ottenere la fresatura angolare?
Le frese angolari con angoli inclusi rettificati con precisione ottengono tolleranze angolari di circa ±0,05° sulla geometria della superficie angolare, con tolleranza dimensionale di ±0,05 mm e finitura superficiale Ra 1,6 µm in alluminio e acciaio dolce. Queste tolleranze sono sufficienti per superfici di tenuta idrauliche, accoppiamenti scorrevoli a coda di rondine e guide a V di precisione. Per requisiti angolari inferiori a 0,05° in applicazioni ottiche o metrologiche, sono richieste frese rettificate con precisione con setup a temperatura controllata e misurazione.
Come dovrebbero essere lavorati i pezzi a geometria mista con caratteristiche sia piane che angolari?
L'approccio standard consiste nel combinare la fresatura frontale per le caratteristiche prismatiche con passate di finitura con fresatura angolare per le superfici angolate. La fresatura frontale completa facce piane, tasche e contorni in modo efficiente — circa l'80–90% del tempo totale di lavorazione. Le frese angolari completano poi scanalature a V, sedi a coda di rondine e superfici di tenuta in singole passate di finitura, utilizzando le superfici fresate frontalmente come riferimenti di base — circa il 10–20% del tempo totale di ciclo. Questa combinazione raggiunge la precisione angolare richiesta sulle caratteristiche funzionali mantenendo l'efficienza del tempo di ciclo e l'economia degli utensili standard per la maggior parte delle operazioni.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella fresatura CNC, producendo guide a coda di rondine di precisione, collettori idraulici, corpi valvola, attrezzature di fissaggio e componenti a geometria mista in leghe di alluminio, acciaio al carbonio, acciaio legato, acciaio inossidabile e materie plastiche tecniche. Riferimenti tecnici: Sandvik Coromant Milling Application Guide (Angular and Form Milling), Kennametal Special Form Milling Reference, Machinery's Handbook (Milling Cutter Geometry and Application), Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capitolo sulle operazioni di fresatura).
State cercando componenti fresati CNC con caratteristiche angolari o a coda di rondine?
Presso CMS, produciamo componenti fresati CNC di precisione, incluse guide a coda di rondine, guide a scanalatura a V, superfici di tenuta angolari e alloggiamenti a geometria mista — con capacità di fresatura angolare per tolleranze angolari di ±0,05° e ispezione dimensionale del primo articolo CMM.
[Richiedi una revisione delle specifiche del processo di fresatura e un preventivo di lavorazione CNC →]


