
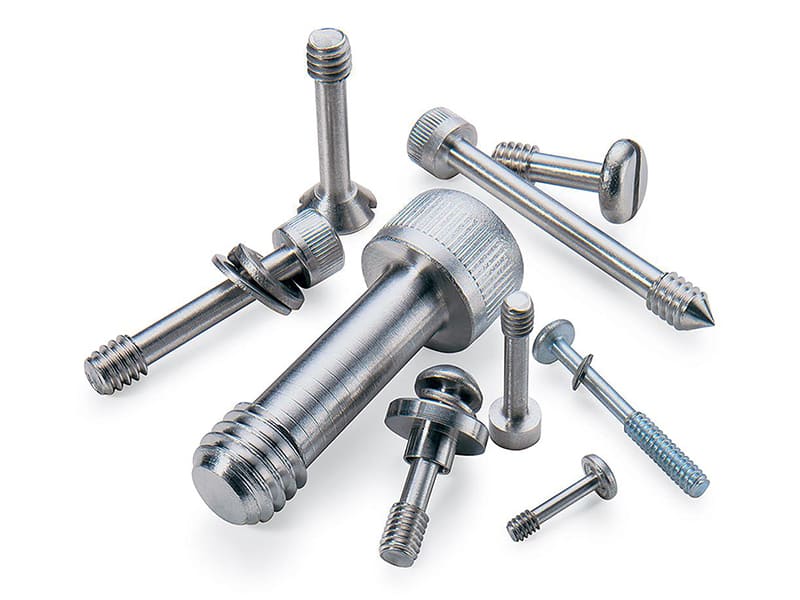
Risposta rapida: Le viti personalizzate sono elementi di fissaggio progettati per un'applicazione specifica quando le viti standard da catalogo (ISO, DIN, ANSI) non possono soddisfare in modo affidabile i requisiti dimensionali, di materiale, prestazionali o ambientali del progetto. I sette indicatori più chiari che indicano la necessità di viti personalizzate sono: (1) spazio di installazione limitato che richiede un'altezza della testa inferiore a 1,5 mm o una geometria della testa non standard; (2) la lunghezza richiesta cade tra gli incrementi standard e la discrepanza riduce la forza di serraggio di oltre il 15%; (3) le vibrazioni causano allentamenti della filettatura che i soli composti frenafiletti non possono prevenire in modo affidabile; (4) la corrosione appare entro mesi perché l'ambiente supera la capacità della zincatura standard; (5) la riduzione del peso è un obiettivo prestazionale primario; (6) è richiesta resistenza alla manomissione; o (7) i requisiti di tolleranza di assemblaggio sono più stretti di ±0,02 mm. Le viti personalizzate hanno tipicamente un prezzo unitario 5–10 volte superiore rispetto alle equivalenti standard, ma quando l'alternativa è un guasto in campo, rilavorazione dell'assemblaggio o non conformità alle tolleranze, il calcolo del costo totale favorisce costantemente la soluzione personalizzata.
Viti Standard vs Personalizzate: La Distinzione Ingegneristica
Le viti standard sono prodotte secondo specifiche predefinite — ISO 4762 (viti a testa cilindrica con esagono incassato), DIN 912, ANSI B18.3 e standard equivalenti definiscono dimensioni della testa, geometria della filettatura, classi di tolleranza e gradi di materiale. Questa standardizzazione consente disponibilità immediata, quantità minime di ordine basse e costo unitario contenuto. Per la maggior parte delle applicazioni di assemblaggio meccanico, le viti standard sono la scelta corretta.
Le viti personalizzate sono prodotte secondo una specifica specifica del cliente che si discosta dai cataloghi standard in uno o più parametri: geometria della testa, passo o profilo della filettatura, lunghezza esatta, grado di materiale, trattamento superficiale, tolleranza o caratteristiche funzionali aggiuntive. Il sovrapprezzo rispetto alle viti standard deriva dall'attrezzatura (utensili di formatura dedicati, filiere speciali), lotti di produzione più piccoli, ispezioni aggiuntive e, in molti casi, materiali di base più costosi.
La decisione ingegneristica tra standard e personalizzato non è una questione di preferenza — si tratta di stabilire se la vite standard soddisfa in modo affidabile i requisiti funzionali del progetto.
| Caratteristica | Viti Standard | Viti Personalizzate |
|---|---|---|
| Design della testa | Tipi fissi da catalogo (esagonale, a brugola, pan, svasata) | Qualsiasi geometria: profilo ultra-basso, flangiata, prigioniera, zigrinata |
| Geometria della filettatura | Passo standard secondo ISO/UNC/UNF | Passo personalizzato, profilo asimmetrico, modifiche autobloccanti |
| Lunghezza | Incrementi predefiniti (es., 6, 8, 10 mm) | Qualsiasi lunghezza esatta (es., 7,35 mm) |
| Materiale | Gradi comuni (acciaio al carbonio, acciaio inox 304) | Specifici per applicazione (316L, Ti-6Al-4V, Inconel, PEEK, ottone) |
| Trattamento superficiale | Zincatura, ossidazione nera | Dacromet, PTFE, passivazione, anodizzazione, rivestimenti personalizzati |
| Tolleranza | Tipicamente ±0,05–0,10 mm | ±0,010–0,025 mm ottenibili con lavorazione di precisione |
| Tipo di impronta | Phillips, Torx, esagono incassato | Geometrie di impronta personalizzate, design anti-manomissione |
| Caratteristiche funzionali | Solo fissaggio | Allineamento (viti a spallamento), tenuta (integrazione O-ring), trattenuta prigioniera |
Sette Indicatori Che le Viti Standard Sono Insufficienti
Spazio di Installazione Limitato
Il fattore scatenante più comune per la progettazione di viti personalizzate è un vincolo sull'altezza della testa, sul diametro della testa o sullo spazio per l'utensile di azionamento che le viti standard da catalogo non possono soddisfare.
Le viti standard a testa cilindrica con esagono incassato (ISO 4762) hanno altezze della testa di circa 0,6× il diametro nominale della filettatura — una vite M3 ha un'altezza della testa di circa 3 mm. In dispositivi elettronici compatti, dispositivi medici e robotica, questo può essere incompatibile con lo spazio disponibile. Quando l'altezza totale del pacco è vincolata a meno di 6–8 mm, una testa pan standard M2 o M3 con altezza di 1,5–2,0 mm può interferire con PCB, alloggiamenti o componenti adiacenti.
Viti personalizzate a profilo ultra-basso con altezze della testa di 0,5–1,0 mm sono disponibili con impronte micro-Torx o esagono interno progettate per spazi di azionamento corrispondentemente ridotti. L'accesso dell'utensile di azionamento — lo spazio che un cacciavite o una chiave a brugola necessita per impegnare l'impronta — è ugualmente importante e spesso trascurato. Un esagono incassato M3 richiede una chiave a L con uno spazio minimo di accesso che potrebbe non esistere in un assemblaggio confinato.
La Lunghezza Richiesta Cade Tra gli Incrementi Standard
Le lunghezze standard delle viti sono prodotte in incrementi fissi — tipicamente passi di 2 mm per le dimensioni piccole, passi di 5–10 mm per le dimensioni più grandi. Quando un progetto richiede una profondità di impegno specifica per ottenere la forza di serraggio target o per evitare danni alla filettatura, una lunghezza standard che è 0,5–1,5 mm troppo lunga o troppo corta crea un problema funzionale.
Una vite troppo lunga andrà a fondo in un foro filettato cieco — il gambo contatta la base del foro prima che la testa serri il giunto, impedendo il raggiungimento del precarico di progetto. Una vite troppo corta ha un impegno di filettatura insufficiente per sviluppare la capacità di trazione richiesta. In alluminio con impegno di 1,5× il diametro, ridurre l'impegno di 2 mm (da 9 mm a 7 mm per una filettatura M6) può ridurre la resistenza alla strappo della filettatura di circa il 20–30%.
Quando l'accumulo di tolleranze del progetto è stretto (±0,020–0,050 mm sulla dimensione assemblata), una vite che è 0,5 mm più lunga del nominale introduce uno scostamento dimensionale che si propaga attraverso l'assemblaggio.
Allentamento della Filettatura Sotto Vibrazione
Le geometrie standard delle filettature metriche non resistono intrinsecamente all'allentamento sotto carichi dinamici. I composti frenafiletti (equivalenti a Loctite 243, 262) sono adeguati per molti ambienti vibranti ma presentano limitazioni: non sono completamente reversibili, la loro efficacia si degrada con contaminazione e cicli termici, e richiedono un'applicazione accurata per garantire una copertura uniforme.
Quando la frequenza di vibrazione è superiore a circa 10–20 Hz e l'assemblaggio verrà smontato ripetutamente, le caratteristiche filettate personalizzate sono più affidabili:
- Patch in nylon preapplicato: Una patch in polimero di nylon su 2–3 passi di filettatura crea una coppia prevalente che resiste all'allentamento. La patch resiste a circa 10–15 cicli di assemblaggio prima che l'efficacia si degradi.
- Angolo di fianco della filettatura modificato: Un profilo di filettatura con una leggera asimmetria nell'angolo dell'elica produce un comportamento autobloccante sotto vibrazione senza composto chimico.
- Ottimizzazione della filettatura fine: Una filettatura a passo più fine (angolo di inclinazione del filetto maggiore) offre una migliore resistenza alle vibrazioni rispetto a una filettatura grossa, poiché l'angolo dell'elica più piccolo genera una componente di attrito maggiore lungo l'asse della filettatura.
Il test di vibrazione NAS3350 (Junker) è il metodo standard per quantificare la resistenza all'allentamento della filettatura — eseguito per un numero definito di cicli a una specifica ampiezza di vibrazione trasversale. Se le viti standard con composti frenafiletti non superano questo test, la progettazione personalizzata della filettatura è la risposta appropriata.
Corrosione che supera la capacità della placcatura standard
I fissaggi standard con zincatura elettrolitica (ASTM B633) raggiungono circa 72–120 ore prima della ruggine rossa nel test di nebbia salina ASTM B117. Per le apparecchiature da esterno in climi temperati, questo è marginale. Per ambienti costieri/marini, umidità continua o esposizione a sali antighiaccio stradali, la zincatura fallisce entro mesi di servizio.
Il percorso di miglioramento, in ordine crescente di resistenza alla corrosione e costo:
- Placcatura in lega di zinco-nichel: 300–500 ore di nebbia salina. Appropriata per sottoscocca automobilistico e applicazioni generali da esterno.
- Rivestimenti Dacromet / Geomet: 500–1.000+ ore di nebbia salina. Utilizzati in ambito automobilistico, infrastrutturale e apparecchiature da esterno. Nessun rischio di infragilimento da idrogeno (a differenza della zincatura elettrolitica su acciaio ad alta resistenza).
- Acciaio inossidabile 316L: Adatto per immersione marina continua, lavorazione chimica e ambienti di servizio alimentare dove il 304 è insufficiente.
- 316L passivato: La passivazione rimuove il ferro libero dalla superficie, estendendo le prestazioni in nebbia salina e riducendo l'innesco della corrosione per vaiolatura.
- Titanio (Ti-6Al-4V): Essenzialmente immune alla corrosione da acqua salata; utilizzato in applicazioni marine, aerospaziali e mediche dove sia la resistenza alla corrosione che il peso sono critici.
Il criterio di selezione è semplice: abbinare il materiale e il rivestimento alla richiesta di corrosione misurata dell'ambiente applicativo. Utilizzare acciaio al carbonio zincato perché è lo standard di catalogo, quando l'ambiente corrosivo dell'applicazione richiede acciaio inossidabile 316, è un errore di specifica progettuale.
La riduzione del peso è un obiettivo progettuale primario
Nelle applicazioni in cui il peso dei componenti influisce direttamente sulle prestazioni del sistema — tempo di volo dei droni, frazione di massa strutturale aerospaziale, macchinari rotanti ad alta velocità, dispositivi medici impiantabili — i fissaggi non sono una considerazione minore. I fissaggi possono costituire l'8–15% della massa strutturale dei componenti in assemblaggi complessi.
La sostituzione da acciaio a titanio riduce la massa dei fissaggi di circa il 40% (densità 4,43 g/cm³ per Ti-6Al-4V contro 7,85 g/cm³ per l'acciaio). Per un drone con 50 fissaggi strutturali di peso medio 2 g ciascuno (100 g totali in acciaio), la sostituzione con titanio consente di risparmiare circa 40 g — significativo per una piattaforma in cui ogni grammo influisce sull'autonomia.
Il costo dei fissaggi in titanio è tipicamente 5–8 volte quello dei fissaggi in acciaio equivalenti. La giustificazione ingegneristica è il miglioramento delle prestazioni, non il fissaggio in sé. Questa è una legittima applicazione di fissaggi personalizzati: i fissaggi standard in titanio sono disponibili in dimensioni e gradi limitati; l'intera gamma di dimensioni personalizzate, tipi di filettatura e geometrie di testa richiede produzione personalizzata.
Sicurezza e resistenza alla manomissione
Le geometrie di azionamento standard (esagono incassato, Torx, Phillips) sono accessibili con utensili disponibili in qualsiasi negozio di ferramenta. Per infrastrutture pubbliche, apparecchiature da esterno, prodotti di consumo soggetti ad accesso non autorizzato o sistemi di alto valore, questo crea una vulnerabilità di sicurezza.
Azionamenti personalizzati anti-manomissione — Torx con perno (Torx con perno centrale che richiede un inserto cavo), tri-wing, unidirezionali (facili da serrare, impossibili da rimuovere senza danni) o geometrie di azionamento completamente proprietarie — prevengono o scoraggiano significativamente la rimozione non autorizzata. L'effetto deterrente non richiede che un design proprietario sia impossibile da violare; richiede che violarlo sia lento, visibile o richieda attrezzature non standard che un attore opportunistico difficilmente porterebbe con sé.
La geometria di azionamento proprietaria — un design unico per un produttore e non disponibile negli utensili al dettaglio — è il livello più alto di resistenza alla manomissione ottenibile attraverso il solo design del fissaggio.
Precisione di assemblaggio più stretta della tolleranza standard
Le viti commerciali standard sono prodotte secondo le classi di tolleranza ISO 4759-1 che producono variazioni dimensionali di ±0,05–0,10 mm sulle dimensioni critiche. Per la maggior parte degli assemblaggi strutturali, questo è del tutto adeguato. Per applicazioni di allineamento di precisione — supporti ottici, strumenti di misura, apparecchiature per semiconduttori, dispositivi di imaging medico — questa variazione produce problemi funzionali.
Le viti a spallamento sono il principale strumento ingegneristico per l'allineamento di precisione basato su fissaggi. Una vite a spallamento ha un gambo cilindrico rettificato di precisione tra la filettatura e la testa, lavorato con tolleranze strette (tipicamente tolleranza dell'albero h6 o h7, equivalente a circa ±0,006–0,013 mm). Lo spallamento si inserisce in un foro alesato di precisione, fornendo una precisione di posizionamento indipendente dai giochi della filettatura.
Le viti a spallamento standard sono disponibili con diametri e lunghezze di spallamento ISO/ANSI standard. Quando il diametro, la lunghezza o il materiale dello spallamento richiesto non corrisponde a uno standard, è necessaria la produzione di viti a spallamento personalizzate. La lavorazione CNC di viti a spallamento personalizzate con tolleranza di ±0,010 mm è una pratica di routine.
Cosa può essere personalizzato
Ogni parametro dimensionale e di materiale di una vite è personalizzabile. La domanda rilevante è quali parametri devono essere personalizzati per risolvere il problema ingegneristico specifico — personalizzare parametri che non influenzano la modalità di guasto dell'applicazione aggiunge costi senza benefici.
Geometria della testa: Altezza della testa, diametro della testa, forma della testa (testa svasata piana per installazione a filo, testa flangiata per la distribuzione del carico su materiali morbidi, profilo ultra-basso per spazi ristretti) e geometria di azionamento. Negli involucri in plastica ABS, una testa pan con diametro standard concentra il carico su una piccola area di contatto; una testa flangiata distribuisce il carico su un'area 2–3 volte maggiore, riducendo la deformazione superficiale.
Geometria della filettatura: Passo della filettatura (grosso vs fine), profilo della filettatura (filettatura standard a V da 60° vs profili asimmetrici o a dente di sega modificati per specifiche applicazioni di resistenza all'estrazione o alle vibrazioni), design autofilettante per materiali termoplastici e geometria autoperforante per lamiera. Nei termoplastici (ABS, nylon, policarbonato), le viti autofilettanti che formano a freddo la filettatura di accoppiamento — anziché tagliarla — producono una filettatura con migliore resistenza a fatica e forza di estrazione rispetto alle filettature tagliate.
Materiale: Il materiale di base è tipicamente la prima variabile da considerare per applicazioni di corrosione e peso. Proprietà ingegneristiche chiave per materiale:
| Materiale | Resistenza alla trazione | Densità (g/cm³) | Vantaggio principale | Limitazione principale |
|---|---|---|---|---|
| Acciaio al carbonio Grado 10.9 | ~1.040 MPa | 7.85 | Miglior rapporto resistenza/costo | Si corrode senza rivestimento |
| Acciaio inox 304 | ~515 MPa | 7.93 | Resistenza generale alla corrosione | Insufficiente per ambienti marini/cloruri |
| Acciaio inox 316L | ~485 MPa | 7.98 | Resistenza alla corrosione marina | Resistenza inferiore rispetto al 304 |
| Ti-6Al-4V | ~896 MPa | 4.43 | Resistenza + peso minimo | Costo elevato, lavorazione difficile |
| Titanio grado 2 | ~345 MPa | 4.51 | Resistenza alla corrosione + leggerezza | Resistenza inferiore rispetto al Grado 5 |
| Ottone CW614 | ~370 MPa | 8.50 | Conducibilità elettrica; non magnetico | Bassa resistenza; senza ferro |
| SBIRCIARE | ~100 MPa | 1.31 | Isolamento elettrico; resistenza chimica; leggerezza | Bassa resistenza strutturale |
Trattamento superficiale: La scelta del rivestimento determina direttamente la durata alla corrosione, l'attrito di assemblaggio e, nelle applicazioni con contatti elettrici, la resistenza di contatto. I rivestimenti ingegneristici più comuni per elementi di fissaggio personalizzati e le loro prestazioni nel test di nebbia salina: zincatura elettrolitica (~72–120 ore ASTM B117), lega zinco-nichel (~300–500 ore), Dacromet (~500–1.000 ore), passivazione su acciaio inossidabile (estende la resistenza alla vaiolatura, non quantificata in ore di nebbia salina) e rivestimenti a base PTFE (~500+ ore con coefficiente di attrito ridotto, utile per serraggi controllati in coppia).
Caratteristiche funzionali: Viti prigioniere (la vite è trattenuta in un pannello e non può cadere durante l'assemblaggio o la manutenzione, tipicamente tramite un anello di ritegno o un sottosquadra sulla testa), viti di tenuta (un O-ring alloggiato in una scanalatura sotto la testa o sul gambo fornisce tenuta IP67/IP68 senza guarnizioni separate), viti a spallamento (riferimenti di allineamento di precisione) e azionamenti di sicurezza.
Analisi dei costi: quando le viti personalizzate riducono il costo totale del sistema
Il prezzo unitario delle viti personalizzate è superiore rispetto agli equivalenti standard di un fattore che varia da 3× (semplice modifica dimensionale in materiale standard) a 10–20× (materiale esotico, tolleranze strette, azionamento proprietario, piccoli volumi). La giustificazione ingegneristica per accettare questo sovrapprezzo richiede il calcolo del costo totale del sistema, non del costo unitario.
Le quattro categorie di costo in cui le viti personalizzate generano risparmi:
Manodopera di assemblaggio: Se gli operatori impiegano 5 secondi extra per assemblaggio per correggere un problema di adattamento causato da una lunghezza leggermente errata di una vite standard — aggiungendo una rondella, allineando manualmente un componente mal posizionato o applicando e polimerizzando un frenafiletti — il costo della manodopera a volume di produzione può superare l'intera differenza di costo degli elementi di fissaggio. Con 50.000 unità/anno e 5 secondi extra per unità, la manodopera accumula circa 70 ore-persona all'anno. A $25/ora di costo manodopera caricato, si tratta di $1.750/anno in costi di manodopera evitabili.
Garanzia e assistenza sul campo: Un guasto sul campo causato dalla corrosione di un elemento di fissaggio standard sottodimensionato costa il valore di sostituzione in garanzia del componente guasto più manodopera, logistica e costo reputazionale. Se il tasso di guasto è 3% e il costo di assistenza per incidente è $15, il costo annuale di garanzia su 50.000 unità è $22.500 — che un upgrade di materiale da $0,08/unità a una vite personalizzata resistente alla corrosione avrebbe eliminato con un costo totale di sovrapprezzo di $4.000.
Tasso di scarto in assemblaggio: Nelle applicazioni di precisione, le discrepanze di tolleranza tra le dimensioni delle viti standard e i requisiti di progetto producono scarti di assemblaggio. Ogni assemblaggio scartato ha un costo (materiali + manodopera + rilavorazione o rottamazione). Le viti personalizzate con dimensioni controllate secondo la tolleranza di progetto eliminano la discrepanza di tolleranza che causa questi scarti.
Coerenza produttiva: Le sostituzioni di viti standard (un fornitore spedisce una testa leggermente diversa o una classe di tolleranza del filetto diversa quando l'articolo specificato è esaurito) introducono variazioni. Le viti personalizzate con specifiche bloccate sono prodotte in modo coerente con la stessa geometria in ogni lotto.
Collaborazione con un produttore di viti personalizzate
La qualità di un progetto di viti personalizzate è determinata principalmente dalla completezza della specifica fornita al produttore, non solo dalla capacità di processo del produttore stesso.
Una specifica completa per viti personalizzate include:
- Diametro nominale e specifica del filetto (es., M3×0,5, classe di tolleranza 6g)
- Lunghezza esatta (non “circa X mm” — una dimensione specifica con tolleranza)
- Tipo di testa, altezza della testa e diametro della testa con tolleranze
- Tipo di azionamento e dimensione dell'azionamento
- Materiale e norma del materiale (es., 316L secondo ASTM A276)
- Trattamento superficiale e requisito prestazionale (es., zincatura zinco-nichel secondo ASTM B841, minimo 500 ore di nebbia salina)
- Tolleranze dimensionali critiche (oltre la classe di tolleranza del filetto)
- Requisiti funzionali (es., coppia prevalente se autobloccante, requisito di forza di estrazione)
- Quantità (prototipo vs produzione)
Feedback DFM dal produttore: Prima di impegnarsi nella produzione completa, un produttore competente di viti personalizzate esaminerà la specifica per la producibilità — identificando dimensioni teoricamente corrette ma difficili da mantenere in produzione (tolleranze molto strette su caratteristiche difficili da raggiungere), combinazioni di materiali che creano problemi di lavorazione e geometrie del filetto che richiedono utensili non standard. Questa revisione DFM è preziosa; le specifiche che superano la revisione DFM senza modifiche hanno meno problemi in produzione rispetto a quelle che procedono senza.
Validazione del prototipo: Produrre 10–50 viti prototipo prima di impegnarsi nel volume di produzione completo consente di testare in condizioni reali di assemblaggio: curva coppia vs. precarico, test alle vibrazioni (NAS3350 o equivalente), test di corrosione e verifica dimensionale in assemblaggio. I problemi trovati durante il test del prototipo richiedono tempo di progettazione ingegneristica per essere risolti. I problemi trovati dopo la produzione di massa costano sia tempo di progettazione ingegneristica che svalutazione dei materiali.
Punti di forza
- Le viti personalizzate non sono “migliori” delle viti standard in generale — sono soluzioni ingegnerizzate per applicazioni specifiche in cui le viti standard creano problemi misurabili: allentamento sotto vibrazione, discrepanza dimensionale, guasto per corrosione, eccesso di peso o non conformità di precisione.
- I sette indicatori più chiari per l'uso di viti personalizzate sono: spazio limitato per la testa, requisito di lunghezza non standard, allentamento per vibrazione, corrosione ambientale che supera la capacità della zincatura, obiettivi di riduzione del peso, requisiti di resistenza alla manomissione e requisiti di tolleranza di assemblaggio più stretti di ±0,02 mm.
- L'allentamento del filetto sotto vibrazione è meglio affrontato con un patch di nylon preapplicato, un angolo del fianco del filetto modificato o l'ottimizzazione del filetto fine — non stringendo eccessivamente le viti standard o affidandosi esclusivamente a fissativi chimici in assemblaggi ad alto ciclo.
- La selezione dei materiali per viti personalizzate segue la stessa logica di corrosione degli altri componenti: zincatura per ambienti interni/controllati; zinco-nichel o Dacromet per applicazioni esterne che richiedono 300–1.000+ ore di nebbia salina; 316L o Ti-6Al-4V per applicazioni marine, chimiche o impiantabili.
- La giustificazione dei costi per viti personalizzate non è quasi mai la riduzione del prezzo unitario: è l'eliminazione dei costi di garanzia, rilavorazione in assemblaggio, scarti di produzione o manodopera di assistenza che le viti standard generano su larga scala.
- La sovra-specifica è un costo reale.: personalizzare una dimensione o un materiale della vite che non ha alcuna relazione con la modalità di guasto aggiunge costi di attrezzatura, quantità minima d'ordine e tempi di consegna senza migliorare il prodotto. Personalizzare solo i parametri che affrontano direttamente il problema identificato.
- Per i team di approvvigionamento e progettazione OEM: quando si valuta un requisito di vite personalizzata, il documento di specifica è il principale risultato che determina l'esito. Una specifica completa — con dimensioni esatte, tolleranze, standard del materiale, requisito prestazionale del trattamento superficiale e requisito di prova funzionale — produce preventivi accurati e produzione costante. Una specifica incompleta (“M4 × 10 mm, acciaio inox, profilo basso”) produce preventivi con presupposti nascosti e produce primi articoli che richiedono molteplici cicli di revisione.
Domande frequenti
Quando si dovrebbero utilizzare viti personalizzate invece di viti standard?
Le viti personalizzate sono la scelta corretta quando le viti standard da catalogo creano un problema ingegneristico misurabile che non può essere risolto selezionando un'opzione standard diversa. I fattori scatenanti pratici: la geometria non si adatta (altezza della testa, lunghezza o spazio per l'azionamento incompatibili con l'ingombro di progetto); il materiale standard si guasta nell'ambiente operativo (corrosione entro la vita utile di progetto); la filettatura si allenta sotto vibrazione e i composti frenafiletti standard non sono una soluzione affidabile a lungo termine; il componente richiede un allineamento di precisione che supera la tolleranza standard; o il peso delle viti standard influisce materialmente sulle prestazioni del sistema. Il filo conduttore in tutti questi casi è che la modalità di guasto è identificabile e riconducibile a un parametro specifico della vite — e quel parametro può essere controllato in un progetto personalizzato.
Quanto costa far produrre viti personalizzate?
Il costo delle viti personalizzate dipende da complessità, materiale, volume e requisiti di tolleranza. Le viti personalizzate lavorate con CNC per prototipi e produzione a basso volume (10–500 pezzi) variano tipicamente da $0,50 a $5,00 per pezzo per materiali standard con tolleranze moderate. Geometrie complesse, materiali esotici (titanio, Inconel) o tolleranze strette (±0,010 mm) aumentano il costo unitario. A volumi di produzione superiori a 5.000–10.000 pezzi, i metodi di produzione a ricalcaggio a freddo e rullatura della filettatura diventano economici, riducendo il costo unitario a $0,10–$0,50 per la maggior parte delle applicazioni in acciaio inox e acciaio al carbonio. I costi di attrezzatura per stampi personalizzati di ricalcaggio a freddo variano tipicamente da $500 a $5.000 per articolo, ammortizzati sulla durata della produzione. Per la maggior parte dei programmi OEM, il confronto dei costi totali dovrebbe includere il costo di rilavorazione in assemblaggio, richieste di garanzia e assistenza sul campo che le viti standard creano — non solo il prezzo unitario del dispositivo di fissaggio.
Quali tolleranze sono raggiungibili sulle viti personalizzate?
Le viti personalizzate lavorate con CNC possono raggiungere tolleranze di ±0,010–0,025 mm sulle dimensioni critiche (diametro del gambo, diametro della spalla, lunghezza) con adeguati controlli di processo. Le classi di tolleranza della filettatura secondo ISO 4759 sono specificate separatamente — la classe 6g (esterna) e 6H (interna) sono standard; la classe 4g/4H è una classe più stretta disponibile per applicazioni di precisione. Per le viti a spalla utilizzate come elementi di allineamento di precisione, le tolleranze del diametro della spalla di h6 (circa −0,006 a 0 mm per una spalla da 6 mm) sono raggiunte regolarmente mediante rettifica CNC. Le viti ricalcate a freddo e rullate raggiungono una maggiore costanza dimensionale nella produzione ad alto volume rispetto alle equivalenti lavorate con CNC perché il processo di formatura è intrinsecamente ripetibile, ma offrono meno flessibilità nella geometria.
Qual è la quantità minima d'ordine per le viti personalizzate?
La quantità minima d'ordine dipende dal metodo di produzione. La lavorazione CNC non ha essenzialmente un minimo — quantità di prototipo di 10–50 pezzi sono producibili, con un costo unitario corrispondentemente più elevato dovuto all'ammortamento della configurazione. La testa ricalcata a freddo (per viti personalizzate di produzione in geometrie standard o leggermente modificate) richiede tipicamente un minimo di 1.000–5.000 pezzi per articolo per giustificare l'attrezzatura. La rullatura della filettatura, la pressofusione e altri processi ad alto volume hanno minimi più elevati. Per i programmi OEM, l'approccio tipico è produrre prototipi lavorati con CNC per la validazione (10–100 pezzi), quindi passare alla produzione ricalcata a freddo per il volume (1.000+ pezzi) una volta validata la specifica.
Come si specifica una vite personalizzata per evitare problemi di produzione?
Una specifica completa di vite personalizzata deve includere: la dimensione nominale della filettatura e lo standard (M3×0,5, ISO 261), la classe di tolleranza (6g), la lunghezza esatta con tolleranza (es. 7,35 ± 0,05 mm), il tipo di testa e le dimensioni con tolleranze (altezza testa 0,90 ± 0,05 mm), la geometria dell'azionamento, il materiale e il relativo standard del materiale, il trattamento superficiale con requisito prestazionale (es. rivestimento Dacromet, minimo 500 ore di nebbia salina secondo ASTM B117) e eventuali requisiti funzionali (es. intervallo di coppia prevalente, forza di estrazione minima). Specifiche incomplete — in particolare quelle che omettono le tolleranze, specificano i materiali con nome comune anziché grado standard, o descrivono il trattamento superficiale senza una specifica prestazionale — generano preventivi basati su presupposti del fornitore che potrebbero non corrispondere all'intento di progetto e producono primi articoli che richiedono molteplici cicli di revisione.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC e nella produzione di dispositivi di fissaggio personalizzati, che produce viti personalizzate in 304, 316L, Ti-6Al-4V, ottone, alluminio e PEEK per programmi di produzione OEM in dispositivi medici, aerospaziale, UAV, automazione industriale, elettronica di consumo e settore marino. Riferimenti tecnici: ISO 4762 (Viti a testa cilindrica con esagono incassato), ISO 4759-1 (Tolleranze per elementi di collegamento), ASTM B633 (Zincatura elettrolitica), ASTM B117 (Prova di nebbia salina), NAS3350 (Prova dei dispositivi di fissaggio autofrenanti — vibrazione Junker), Bickford J.H. — An Introduction to the Design and Behavior of Bolted Joints.
Approvvigionamento di viti personalizzate lavorate con CNC per applicazioni OEM?
Presso CMS produciamo viti personalizzate in materiali standard ed esotici — inclusi 316L, Ti-6Al-4V, ottone e PEEK — con lavorazione CNC a ±0,010 mm, coordinamento dei trattamenti superficiali, ispezione del primo articolo e revisione DFM in fase di preventivo.
[Richiedi una revisione della specifica della vite personalizzata e un preventivo per la lavorazione CNC →]


