
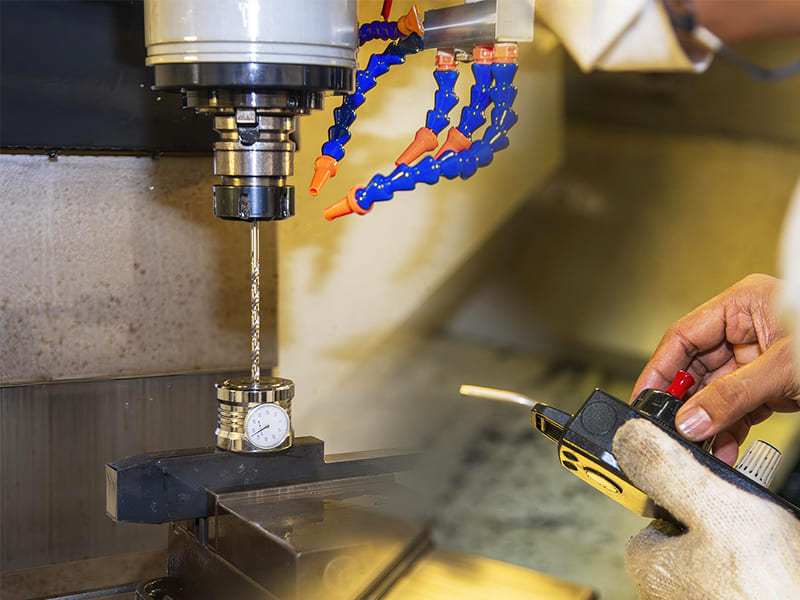
Risposta rapida: La calibrazione degli strumenti è il processo di confronto di uno strumento di misura con uno standard tracciabile, documentando la deviazione e correggendo (regolando) lo strumento se il suo errore supera la tolleranza consentita. La calibrazione non è la stessa cosa della regolazione — uno strumento può essere calibrato senza regolazione se è già entro tolleranza; il registro di calibrazione documenta tale fatto. Nella produzione, la calibrazione è richiesta da ISO 9001 (qualità generale), IATF 16949 (automotive) e ISO 13485 (medical) come base per il controllo di processo, la misurazione della capacità di processo (Cp/Cpk) e la conformità agli audit. Senza sistemi di misura calibrati, le specifiche di tolleranza sui disegni tecnici non sono applicabili — non è possibile verificare ciò che non si può misurare con precisione.
Cos'è la calibrazione degli strumenti?
La calibrazione degli strumenti è un confronto controllato e documentato dell'output di uno strumento di misura con uno standard di misura la cui accuratezza è tracciabile a un'autorità metrologica nazionale o internazionale (NIST negli Stati Uniti, PTB in Germania, NPL nel Regno Unito). Il processo quantifica l'errore e l'incertezza dello strumento al momento della calibrazione, documenta queste informazioni su un certificato di calibrazione e determina se le prestazioni dello strumento sono accettabili per l'uso previsto.
Il processo di calibrazione ha tre possibili esiti:
- Entro tolleranza — accettato: La deviazione dello strumento dallo standard è entro il limite accettabile definito. Lo strumento è documentato come calibrato e rimesso in servizio.
- Fuori tolleranza — regolato: Lo strumento viene corretto fisicamente o elettronicamente per ridurre il suo errore entro il limite accettabile, rimisurato e documentato.
- Fuori tolleranza — condannato: Lo strumento non può essere corretto entro tolleranza, viene rimosso dal servizio, etichettato “NON USARE” e sostituito.
Una distinzione fondamentale spesso fraintesa: la calibrazione è il processo di misurazione e documentazione; la regolazione è l'azione correttiva che può o meno seguire. Uno strumento può essere completamente e correttamente calibrato senza che venga eseguita alcuna regolazione. Un certificato di calibrazione documenta la condizione al ritrovamento (prima della regolazione), se la regolazione è stata eseguita e la condizione finale (dopo la regolazione, se applicabile).
Catena di tracciabilità
La credibilità di qualsiasi risultato di calibrazione dipende da una catena di tracciabilità ininterrotta — ogni standard di calibrazione utilizzato deve essere a sua volta calibrato contro uno standard di ordine superiore, con tale catena che collega in ultima analisi a uno standard metrologico nazionale (e attraverso accordi internazionali di mutuo riconoscimento, alle definizioni delle unità SI).
Una catena di tracciabilità pratica per un micrometro da officina:
- Unità SI (metro, definito dalla velocità della luce)
- Istituto nazionale di metrologia (NIST, PTB — calibrazione standard primaria)
- Laboratorio di calibrazione accreditato (accreditato ISO/IEC 17025 — calibrazione standard secondaria)
- Standard di riferimento del produttore (blocchi campione calibrati da laboratorio accreditato)
- Micrometro da officina (calibrato contro blocchi campione di riferimento)
Se manca un qualsiasi anello di questa catena o non è accreditato, la calibrazione non può essere considerata tracciabile — e non può soddisfare i requisiti ISO 9001, IATF 16949 o ISO 13485.
Perché la calibrazione è importante nella produzione di precisione
La cascata di errori di misurazione
Gli errori di misurazione nella produzione non sono eventi isolati — si propagano attraverso il processo di produzione e ispezione in modi che creano guasti sistematici alla qualità.
Scenario A: lo strumento legge in basso (misura i pezzi come più piccoli di quanto siano realmente)
- I pezzi che sono effettivamente all'estremità superiore della banda di tolleranza vengono misurati come entro tolleranza
- I pezzi che sono effettivamente leggermente sopra il limite di tolleranza superiore vengono misurati come conformi
- I pezzi non conformi vengono accettati → spediti al cliente → guasti in assemblaggio in servizio
Scenario B: lo strumento legge in alto (misura i pezzi come più grandi di quanto siano realmente)
- I pezzi che sono effettivamente entro tolleranza vengono misurati come fuori tolleranza
- I pezzi conformi vengono scartati → aumento dei costi di scarto e rilavorazione
- Processo regolato in modo errato sulla base di dati falsi → buon processo disturbato, creando problemi reali
Entrambe le modalità di guasto sono economicamente dannose. La natura sistematica degli errori di calibrazione — lo stesso errore applicato coerentemente a ogni misurazione — significa che il problema cresce con il volume di produzione. Un errore di lettura del micrometro di 0,02 mm applicato a 10.000 pezzi al mese non è un problema di 0,02 mm; è un rischio di qualità che interessa 10.000 decisioni al mese.
Impatto sulla capacità di processo: I valori Cp e Cpk calcolati dai dati di misurazione sono significativi solo se il sistema di misurazione stesso è capace e imparziale. La metodologia AIAG Measurement System Analysis (MSA) quantifica la capacità del sistema di misurazione attraverso studi Gauge R&R — misurando le componenti di ripetibilità (stesso operatore, misurazioni ripetute) e riproducibilità (operatori diversi, stessi pezzi) della variazione di misurazione. Un sistema di misurazione in cui la variazione del calibro supera il 10% della banda di tolleranza è considerato marginalmente accettabile; sopra il 30%, il sistema di misurazione non è adeguato e i dati di capacità di processo non sono affidabili. La calibrazione è la base che rende significativi gli studi Gauge R&R.
Il collegamento costo-qualità
L'argomentazione economica per la calibrazione è semplice ma spesso sottovalutata. Si consideri un'operazione di lavorazione aerospaziale di precisione che produce $800 componenti con tolleranza del foro di ±0,010 mm:
- Costo annuale di calibrazione per il calibro del foro: $400–$600
- Un singolo lotto di 100 pezzi non conformi spediti a causa di un calibro non calibrato: $80.000 in resi cliente, re-ispezione, rilavorazione e sostituzione accelerata
- Il costo di calibrazione è circa lo 0,5–0,75% del costo di un singolo evento di non conformità
Il rapporto è ancora più estremo per assemblaggi di alto valore, dove un errore dimensionale si propaga fino al guasto dell'assemblaggio — il costo di smontaggio, rottamazione e sostituzione dei componenti in un sistema assemblato può essere 10–100× il costo del singolo pezzo.
Calibrazione vs Verifica vs Validazione
Questi tre termini descrivono attività di qualità correlate ma distinte, e la confusione tra di essi porta a non conformità normative e a una falsa fiducia nei sistemi di misurazione.
Taratura
Cosa fa: Confronta uno strumento di misura con uno standard tracciabile, quantifica l'errore e l'incertezza e documenta i risultati. Può includere o meno la regolazione, a seconda che la condizione rilevata sia entro tolleranza.
Output: Certificato di calibrazione con dati as-found e as-left, dichiarazione di incertezza, riferimento di rintracciabilità, data di calibrazione e data di scadenza della calibrazione successiva.
Chi lo esegue: Tipicamente eseguito da un laboratorio di calibrazione accreditato (ISO/IEC 17025) o da una funzione di calibrazione interna con rintracciabilità documentata.
Frequenza: Secondo un programma di calibrazione definito basato sul tipo di strumento, sull'uso e sul rischio.
Verifica
Cosa fa: Controlla se uno strumento di misura soddisfa la specifica di prestazione richiesta in un momento specifico — tipicamente un controllo giornaliero o per turno prima dell'uso. La verifica non produce un certificato di calibrazione e non sostituisce la calibrazione.
Output: Determinazione di superato/non superato. Se lo strumento non supera la verifica, viene rimosso dal servizio e inviato per la calibrazione.
Esempio pratico: Un macchinista controlla un micrometro con un blocco di riscontro certificato prima del turno di produzione mattutino. Se la lettura è entro la tolleranza prevista, il micrometro supera la verifica e viene utilizzato. Questa verifica non sostituisce la calibrazione annuale programmata.
Chi lo esegue: Operatore o ispettore nel punto di utilizzo, seguendo una procedura di verifica documentata.
Validazione
Cosa fa: Conferma che un sistema di misura, un processo di ispezione o un processo di produzione produce risultati che soddisfano lo scopo previsto — non solo che i singoli strumenti siano accurati, ma che l'intero sistema funzioni correttamente dall'inizio alla fine.
Output: Documentazione di approvazione a livello di sistema. Nella produzione di dispositivi medici, la validazione di un processo di ispezione deve dimostrare che il processo rileva in modo affidabile tutte le non conformità sopra una soglia definita. Nel settore automobilistico, la validazione del sistema di misura include studi Gauge R&R che dimostrano una capacità adeguata.
Chi lo esegue: Ingegneria della qualità, utilizzando un protocollo di validazione pianificato.
Riepilogo comparativo
| Aspetto | Taratura | Verifica | Validazione |
|---|---|---|---|
| Ambito | Strumento individuale | Controllo di prontezza dello strumento | Sistema completo |
| Regolazione eseguita | Sì (se necessario) | No | No |
| Risultato | Certificato con dati | Superato/non superato | Approvazione del sistema |
| Rintracciabilità richiesta | Sì | Standard calibrati di riferimento | Sì |
| Frequenza | Intervalli programmati | Giornaliero/per turno | Tappe di progetto |
| Eseguito da | Laboratorio di calibrazione / QE | Operatore | Ingegneria della qualità |
Tipi di strumenti che richiedono calibrazione
Nella produzione, qualsiasi strumento che influenzi le decisioni di qualità — accettazione o rifiuto del prodotto, regolazione del processo o certificazione — deve essere calibrato. L'ambito si estende oltre i semplici strumenti di misura dimensionale.
Strumenti di misura dimensionale
La categoria più comune nella lavorazione di precisione:
- Micrometri (OD, ID, profondità): Calibrati con blocchi di riscontro (standard di estremità). Punti di calibrazione tipici: zero, intervallo nominale in più punti attraverso il campo di misura.
- Calibri (a corsoio, digitali, a comparatore): Precisione inferiore rispetto ai micrometri; calibrati con blocchi di riscontro o standard calibrati.
- Comparatori a quadrante e comparatori: Calibrati con blocchi di riscontro in più punti attraverso il campo di misura; verificate le condizioni dello stilo e il parallelismo dell'incudine.
- Blocchi di riscontro (standard di estremità): Standard dimensionali specifici per grado; calibrati essi stessi da un laboratorio accreditato con standard di riferimento di grado superiore.
- Calibri a passaggio (GO/NO-GO): Calibrati per diametro, cilindricità e finitura superficiale a intervalli definiti; verifica dell'usura a ogni utilizzo.
- Calibri ad anello (anelli di taratura, calibri ad anello lisci): Calibrati per diametro del foro e forma.
- Calibri di altezza: Calibrati a più altezze lungo l'intero campo di misura.
- Calibri per fori e sistemi di misurazione interna: Calibrati utilizzando anelli di taratura di diametro noto.
Macchine di misura a coordinate (CMM)
Le CMM sono sistemi di misurazione multiasse complessi la cui calibrazione comprende:
- Precisione volumetrica: Misurata utilizzando un manufatto calibrato o un laser tracker sull'intero volume di lavoro della macchina
- Calibrazione della sonda: Compensazione del raggio della punta dello stilo della sonda calibrata utilizzando una sfera di riferimento certificata
- Compensazione della temperatura: I sistemi CMM in ambienti a temperatura controllata eseguono un monitoraggio continuo della temperatura per la compensazione dimensionale
La calibrazione delle CMM viene tipicamente eseguita dall'organizzazione di assistenza del produttore o da un servizio di metrologia specializzato, seguendo gli standard ISO 10360 (requisiti di prestazione geometrica e collaudo delle CMM).
Calibrazione delle macchine utensili CNC
I centri di lavorazione CNC hanno una precisione di posizionamento degli assi che determina direttamente la precisione dimensionale dei pezzi. La calibrazione della macchina utensile include:
- Precisione di posizionamento lineare (secondo ISO 230-2): Misurazione con interferometro laser delle posizioni effettive rispetto a quelle comandate degli assi in più punti lungo l'intera corsa
- Ripetibilità bidirezionale: Avvicinamento da entrambe le direzioni; misura l'errore di inversione (gioco)
- Precisione geometrica: Perpendicolarità tra gli assi, oscillazione del mandrino e planarità (perpendicolarità del mandrino rispetto al tavolo)
- Verifica della compensazione termica: I sistemi di compensazione del coefficiente di temperatura richiedono una verifica periodica in condizioni di carico termico rappresentativo
I moderni centri di lavorazione CNC dispongono di sistemi di monitoraggio interni (sonde a contatto Renishaw o equivalenti per la misurazione di lunghezza e diametro utensile, monitoraggio del mandrino) che forniscono un monitoraggio continuo della deriva tra le calibrazioni formali. Tuttavia, il monitoraggio interno non sostituisce la calibrazione indipendente — il sistema di monitoraggio stesso è soggetto a deriva e deve essere calibrato.
Apparecchiature di collaudo e verifica dei materiali
- Durometri (Rockwell, Vickers, Brinell): Calibrati utilizzando blocchetti di durezza certificati per ogni scala di durezza utilizzata. Procedura di calibrazione secondo ASTM E18 (Rockwell), ASTM E384 (Vickers), ASTM E10 (Brinell).
- Rugosimetri: Calibrati utilizzando campioni di riferimento certificati con valori Ra/Rz noti.
- Macchine di prova a trazione: Calibrate per la precisione della cella di carico e lo spostamento della traversa secondo ASTM E4.
- Chiavi dinamometriche e utensili di serraggio: Calibrati sull'intero campo di coppia utilizzato — critici per le operazioni di fissaggio con requisiti di sicurezza.
- Manometri e trasduttori di pressione: Calibrati contro un banco a pesi morti o un riferimento calibrato.
- Termocoppie e sistemi di misurazione della temperatura: Calibrati a punti di temperatura fissi (punto di ghiaccio, punto di ebollizione o punti di riferimento del forno di calibrazione) secondo ASTM E220.
Standard di calibrazione e requisiti normativi
ISO 9001:2015 — Clausola 7.1.5
La ISO 9001 richiede che le organizzazioni determinino i requisiti di monitoraggio e misurazione, forniscano le risorse necessarie e mantengano la calibrazione con tracciabilità. Nello specifico:
- Tutte le apparecchiature di misurazione devono essere calibrate a intervalli specificati
- La calibrazione deve essere effettuata rispetto a standard di misura tracciabili a standard internazionali o nazionali
- Lo stato di calibrazione deve essere identificato (etichetta o targhetta di calibrazione)
- Le apparecchiature trovate fuori calibrazione durante l'ispezione devono attivare una valutazione della validità dei risultati di misurazione precedenti
- I registri di calibrazione devono essere conservati
Un registro di calibrazione privo di informazioni di tracciabilità, scaduto o relativo a uno strumento utilizzato per una misurazione critica è una non conformità comune negli audit ISO 9001. L'azione correttiva richiede tipicamente la re-ispezione del prodotto misurato con lo strumento fuori calibrazione.
IATF 16949:2016 — Supplemento Automotive
IATF 16949 aggiunge requisiti oltre alla ISO 9001 per i produttori automotive:
- Requisiti specifici del cliente per l'analisi dei sistemi di misura (studi Gauge R&R secondo il manuale AIAG MSA)
- I registri di calibrazione devono includere data di calibrazione, risultati, criteri di accettazione e data della calibrazione successiva
- Requisiti del laboratorio di calibrazione: i laboratori esterni devono essere accreditati secondo ISO/IEC 17025 o equivalente
- Monitoraggio dei sistemi di misura tramite carte di controllo (monitoraggio della stabilità)
- Le funzioni di calibrazione interna devono soddisfare requisiti specifici per competenza del personale, tracciabilità e controllo ambientale
ISO 13485:2016 — Dispositivi Medici
ISO 13485 per i produttori di dispositivi medici richiede:
- Gestione della calibrazione basata sul rischio — requisiti di calibrazione collegati all'impatto del rischio dei guasti di misurazione
- Registri di calibrazione mantenuti come parte della cronologia del dispositivo (DHR)
- Requisiti specifici per le condizioni ambientali durante la calibrazione
- Procedura di richiamo della calibrazione: quando uno strumento risulta fuori calibrazione, indagine documentata sull'impatto sui dispositivi precedentemente ispezionati e, se necessario, notifica ai clienti
ISO/IEC 17025:2017 — Competenza del Laboratorio di Calibrazione
ISO/IEC 17025 definisce i requisiti per la competenza del laboratorio di calibrazione, inclusi:
- Competenza tecnica del personale di calibrazione
- Stima e rendicontazione dell'incertezza di misura
- Condizioni ambientali per la calibrazione
- Tracciabilità metrologica degli standard di misura
- Imparzialità del laboratorio e requisiti di gestione
Quando un'azienda manifatturiera utilizza un servizio di calibrazione esterno, il servizio deve essere accreditato ISO/IEC 17025 per i parametri di misura specifici oggetto di calibrazione. L'ambito di accreditamento è importante — un laboratorio accreditato per la calibrazione dimensionale non è automaticamente accreditato per prove di durezza o calibrazione elettrica.
Frequenza di Calibrazione: Approccio Basato sul Rischio
Intervalli di calibrazione fissi (ad es., “tutti gli strumenti calibrati annualmente”) sono semplici da gestire ma non ottimali né conformi agli standard di qualità moderni. Un modello di frequenza di calibrazione basato sul rischio è più accurato e più economico.
Fattori che Determinano la Frequenza di Calibrazione
Intensità di utilizzo: Uno strumento utilizzato 8 ore al giorno, 5 giorni a settimana subisce molto più stress meccanico, usura e cicli termici rispetto a uno utilizzato occasionalmente. Gli strumenti ad alto utilizzo dovrebbero essere calibrati più frequentemente.
Condizioni ambientali: Variazioni di temperatura, umidità, vibrazioni e contaminazione influenzano tutte la stabilità degli strumenti di misura. Gli strumenti a livello pavimento in un ambiente di produzione subiscono condizioni più avverse rispetto agli strumenti da laboratorio in un ambiente controllato a 20°C.
Precisione della misura rispetto alla tolleranza: Uno strumento utilizzato per misurare un foro con tolleranza ±0,010 mm deve essere calibrato più frequentemente di uno utilizzato per misurare una posizione con tolleranza ±0,5 mm. Il rapporto tra la tolleranza dello strumento di misura e la tolleranza del prodotto (il “rapporto di accuratezza del test” o TAR) definisce quanto margine esiste per l'errore dello strumento — un TAR più piccolo richiede calibrazioni più frequenti per mantenere un margine adeguato.
Dati storici di calibrazione: Uno strumento che mostra costantemente una deriva minima su più cicli di calibrazione può tipicamente vedere esteso il suo intervallo. Uno strumento che richiede ripetutamente regolazioni in calibrazione dovrebbe vedere ridotto il suo intervallo. Questo aggiustamento basato sui dati della frequenza di calibrazione è sia ottimale in termini di costi che tecnicamente appropriato.
Criticità della misurazione: Le misurazioni utilizzate per accettare o rilasciare prodotto, per certificare proprietà dei materiali o per dimostrare la capacità del processo hanno poste in gioco più alte rispetto alle misurazioni utilizzate solo per il monitoraggio del processo. Una criticità maggiore giustifica intervalli più brevi.
Frequenza di Calibrazione Raccomandata per Classe di Strumento
| Tipo di Strumento | Categoria di Utilizzo | Intervallo Suggerito |
|---|---|---|
| CMM (ambiente di produzione) | Alto — uso quotidiano | 6–12 mesi (formale); verifica mensile |
| Calibri per fori di precisione | Alto — uso continuo | 3–6 mesi |
| Micrometri (uso a pavimento) | Medio-alto | 6 mesi |
| Calibri (uso a pavimento) | Alto | 3–6 mesi |
| Comparatori a quadrante (uso a pavimento) | Medio | 6 mesi |
| Blocchi di riscontro (riferimento) | Basso — conservazione protetta | 12–24 mesi |
| Durometro | Medio | 6–12 mesi |
| Chiavi dinamometriche (critiche per la sicurezza) | Alto | 3–6 mesi o ad ogni utilizzo |
| Sensori di temperatura (trattamento termico) | Continuo | 6–12 mesi |
Nota: Queste sono linee guida di partenza. Gli intervalli effettivi dovrebbero essere adattati in base ai dati storici di deriva provenienti dai registri di calibrazione per lo specifico strumento e ambiente.
Calibrazione nella lavorazione CNC: Controllo di misurazione integrato
La calibrazione in un ambiente di lavorazione CNC comprende tre sistemi interconnessi — la precisione di posizionamento della macchina CNC, il sistema di misurazione degli utensili da taglio e gli strumenti di ispezione utilizzati per verificare i pezzi finiti. Tutti e tre devono essere calibrati affinché la catena di controllo dimensionale sia completa.
Precisione di posizionamento della macchina utensile
La deriva della precisione di posizionamento degli assi nei centri di lavorazione CNC si verifica a causa di:
- Usura meccanica (usura delle viti a ricircolo di sfere, usura delle guide lineari)
- Espansione termica dovuta al riscaldamento della macchina (la crescita degli assi di 0,01–0,05 mm in 1–2 ore è tipica nelle macchine senza compensazione termica)
- Deriva dei parametri del sistema servo
La calibrazione con interferometro laser secondo ISO 230-2 a intervalli programmati (tipicamente 6–12 mesi per macchine di produzione) identifica il degrado della precisione di posizionamento prima che influisca sul prodotto. I protocolli di riscaldamento della macchina e i sistemi di compensazione termica riducono la deriva termica per l'uso in produzione tra le calibrazioni.
Misurazione degli utensili da taglio
La lunghezza e il diametro dell'utensile nel punto di utilizzo devono essere caratterizzati con precisione per lavorazioni CNC con tolleranze strette. Metodi:
- Presettatore utensile (offline): Lunghezza e diametro dell'utensile misurati prima del montaggio nella macchina, con i dati di offset caricati nel controller CNC. I presettatori utensile richiedono calibrazione rispetto a standard tracciabili.
- Sondaggio in macchina (in-process): I cicli di sonda a contatto (Renishaw, Blum e sistemi equivalenti) misurano lunghezza e diametro dell'utensile mentre è installato nel mandrino. Il sistema di sonda stesso richiede calibrazione.
Per lavorazioni con tolleranza inferiore a ±0,02 mm, la misurazione in-process (sondaggio del pezzo dopo la lavorazione delle caratteristiche critiche) fornisce una correzione a circuito chiuso che compensa sia la deriva della macchina che l'usura dell'utensile — l'approccio più affidabile per una produzione costante di parti di precisione.
Integrazione della strumentazione di ispezione
L'output di una macchina CNC calibrata è verificato da apparecchiature di ispezione calibrate. L'intera catena di misurazione richiede:
- Macchina CNC calibrata (precisione di posizionamento nota)
- Utensili da taglio misurati (errori di offset compensati)
- Misurazione in-process calibrata (feedback dimensionale in tempo reale)
- Strumentazione di ispezione finale calibrata (determinazione della conformità)
Una carenza in qualsiasi punto di questa catena interrompe la tracciabilità del risultato di misurazione finale. Per componenti di precisione (±0,005 mm o più stretti), tutti e quattro gli elementi devono essere gestiti simultaneamente.
Impostazione di una strategia di calibrazione efficace
Una strategia di calibrazione efficace bilancia i requisiti di precisione con costi e complessità operativa. Il seguente quadro fornisce un approccio sistematico.
Fase 1: Classificare gli strumenti per rischio
Assegnare a ciascuno strumento una categoria di rischio basata su:
- La tolleranza delle misurazioni che supporta (stretta = rischio più elevato)
- La conseguenza di un errore di misurazione non rilevato (critico per la sicurezza = rischio massimo)
- La frequenza di utilizzo
Classe A (Critico): Accettazione/rifiuto diretto del prodotto; misurazioni critiche per la sicurezza; applicazioni con tolleranze strette Classe B (Importante): Monitoraggio del processo; misurazioni con tolleranze medie; non critico per la sicurezza Classe C (Standard): Riferimento generale; tolleranze larghe; indicatori di processo
Fase 2: Impostare intervalli di calibrazione iniziali per classe
- Classe A: 1–3 mesi; verifica giornaliera o per turno
- Classe B: 3–6 mesi; verifica settimanale
- Classe C: 6–12 mesi; nessuna verifica formale richiesta
Fase 3: Regolare in base ai dati storici
Dopo 2–3 cicli di calibrazione, rivedere i dati "as-found" per ciascuno strumento:
- Strumenti costantemente trovati entro tolleranza con deriva minima → estendere l'intervallo del 25%
- Strumenti frequentemente trovati fuori tolleranza o al limite della tolleranza → ridurre l'intervallo del 25%
Questo aggiustamento basato sui dati è sia più accurato dei programmi fissi che più economico — riducendo calibrazioni non necessarie di strumenti stabili e prevenendo guasti di strumenti con tassi di deriva superiori al previsto.
Fase 4: Implementare la Verifica per gli Strumenti Critici
Per gli strumenti di Classe A, la verifica giornaliera o per turno (confronto con un artefatto di riferimento noto o un blocco campione) fornisce un avviso precoce di problemi degli strumenti tra i cicli di calibrazione formali. Il risultato della verifica viene registrato. Se una verifica fallisce, lo strumento viene rimosso dal servizio e inviato per la calibrazione formale prima che le misurazioni effettuate dall'ultima verifica riuscita vengano valutate per l'impatto sul prodotto accettato.
Punti di forza
- La calibrazione è il fondamento dell'affidabilità delle misurazioni — senza calibrazione tracciabile e documentata, le specifiche di tolleranza sui disegni tecnici non possono essere applicate, i dati di capacità di processo sono inaffidabili e la conformità agli audit di qualità non può essere dimostrata.
- Calibrazione e regolazione non sono la stessa cosa: la calibrazione è il processo di misurazione e documentazione; la regolazione è l'azione correttiva che può seguire. Uno strumento può essere correttamente calibrato senza regolazione se è già entro tolleranza.
- La tracciabilità è richiesta per tutta la conformità al sistema di qualità (ISO 9001, IATF 16949, ISO 13485): il certificato di calibrazione deve identificare lo standard utilizzato, il laboratorio accreditato e l'incertezza di misurazione — non solo le letture as-found e as-left.
- La frequenza di calibrazione dovrebbe essere basata sul rischio, non fissa: gli strumenti ad alto utilizzo, alta precisione e critici per la sicurezza necessitano di intervalli più brevi; regolare in base ai dati storici di deriva dai registri di calibrazione.
- Nella lavorazione CNC, la calibrazione è un sistema a tre livelli: precisione di posizionamento della macchina, misurazione degli utensili da taglio e controllo con calibri — tutti e tre devono essere controllati affinché la tracciabilità dimensionale sia completa.
- Il costo della calibrazione è di ordini di grandezza inferiore al costo di un guasto di misurazione non rilevato: un singolo lotto non conforme da un calibro non calibrato supera di routine il costo annuale di calibrazione per quello strumento.
- Per i team di approvvigionamento degli OEM: la capacità di calibrazione del fornitore dovrebbe essere valutata nella qualifica del fornitore e verificata durante gli audit — le domande chiave includono l'uso di laboratori di calibrazione accreditati ISO/IEC 17025, la documentazione degli intervalli di calibrazione, i risultati degli studi Gauge R&R per le misurazioni critiche e la procedura per la gestione dei risultati fuori calibrazione.
Domande frequenti
Cos'è la calibrazione degli utensili nella produzione?
La calibrazione degli utensili nella produzione è il confronto controllato e documentato di uno strumento di misurazione con uno standard tracciabile per determinare l'accuratezza dello strumento, registrare la sua deviazione e regolarlo se la deviazione supera la tolleranza consentita. La calibrazione si applica a strumenti di misurazione dimensionale (micrometri, calibri, CMM), strumenti di controllo di processo (sensori di temperatura, manometri, utensili dinamometrici) e apparecchiature di prova (durometri, macchine di trazione). È richiesta dagli standard di gestione della qualità tra cui ISO 9001, IATF 16949 e ISO 13485 come componente fondamentale del controllo delle misurazioni — senza strumenti calibrati, le specifiche di tolleranza non possono essere verificate, i dati di capacità di processo (Cp/Cpk) sono inaffidabili e la conformità agli audit di qualità non può essere dimostrata.
Con quale frequenza dovrebbero essere calibrati gli strumenti di misurazione?
La frequenza di calibrazione dovrebbe essere basata sul rischio piuttosto che fissa. Linee guida tipiche: strumenti ad alto utilizzo e precisione (calibri per fori, micrometri usati per la verifica di tolleranze critiche) dovrebbero essere calibrati ogni 3–6 mesi; strumenti per uso generale (calibri, comparatori a quadrante) ogni 6 mesi; standard di riferimento a basso utilizzo (blocchi campione) ogni 12–24 mesi. Gli intervalli effettivi dovrebbero essere regolati in base ai dati storici di calibrazione — gli strumenti che mostrano costantemente una deriva minima possono avere intervalli estesi; gli strumenti che richiedono frequentemente regolazione dovrebbero essere calibrati più spesso. Gli strumenti critici legati alla sicurezza (utensili dinamometrici su fissaggi critici per la sicurezza, sensori di temperatura nel trattamento termico) possono richiedere calibrazione ogni 1–3 mesi o dopo ogni utilizzo.
Qual è la differenza tra calibrazione e verifica?
La calibrazione è un confronto formale e documentato di uno strumento di misurazione con uno standard tracciabile che produce un certificato di calibrazione con deviazione quantificata, incertezza e dati di tracciabilità. Può includere una regolazione fisica se lo strumento è fuori tolleranza. La verifica è un controllo informale — confrontare lo strumento con un artefatto di riferimento prima dell'uso (ad esempio, controllare un micrometro con un blocco campione all'inizio di un turno di produzione) per confermare che funzioni ancora entro le aspettative. La verifica produce un risultato pass/fail, non un certificato di calibrazione. La verifica viene eseguita frequentemente (giornaliera o per turno) come salvaguardia operativa tra calibrazioni programmate; non sostituisce né estende gli intervalli di calibrazione.
Quali standard governano la calibrazione degli utensili?
Gli standard principali sono: ISO 9001:2015 (Clausola 7.1.5) — richiede la calibrazione di tutte le apparecchiature di monitoraggio e misurazione con tracciabilità agli standard nazionali, registri documentati e intervalli definiti; ISO/IEC 17025:2017 — definisce i requisiti per la competenza dei laboratori di calibrazione, inclusa la stima dell'incertezza di misurazione, la tracciabilità e le qualifiche del personale; IATF 16949:2016 — supplemento automobilistico che richiede studi Gauge R&R (secondo AIAG MSA), accreditamento esterno del laboratorio a ISO/IEC 17025 e grafici di controllo della calibrazione; ISO 13485:2016 — standard per dispositivi medici con requisiti di calibrazione basati sul rischio, integrazione della cronologia del dispositivo (DHR) e procedure documentate di richiamo di calibrazione per risultati fuori tolleranza. Standard aggiuntivi specifici per applicazione includono ASTM E18 (prove di durezza Rockwell), ISO 230-2 (CMM e accuratezza delle macchine utensili) e ASTM E4 (calibrazione delle macchine di prova a trazione).
Cosa succede se uno strumento di misurazione viene trovato fuori calibrazione?
Quando uno strumento di misurazione risulta fuori taratura (sia durante una calibrazione programmata che durante un controllo di verifica), deve essere seguito un procedimento di risposta definito. Lo strumento viene immediatamente rimosso dal servizio ed etichettato con “NON USARE — FUORI TARATURA.” È richiesta un’indagine per determinare il potenziale impatto delle misurazioni effettuate con lo strumento fuori taratura dall’ultima calibrazione valida nota — questo comporta tipicamente la revisione dei registri di produzione per identificare quali lotti sono stati ispezionati con lo strumento e la valutazione se l’entità dell’errore di taratura avrebbe potuto causare l’accettazione di prodotti non conformi. Se la valutazione del rischio determina che prodotti non conformi potrebbero essere stati rilasciati, i clienti interessati devono essere notificati e il prodotto deve essere richiamato o re-ispezionato. Questo processo — chiamato richiamo di taratura — è un requisito obbligatorio ai sensi di ISO 9001, IATF 16949 e ISO 13485, e la sua assenza costituisce una constatazione critica in sede di audit.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC secondo i sistemi di qualità ISO 9001 e IATF 16949, gestendo programmi di calibrazione per strumenti di misura dimensionali, CMM e calibrazione di macchine utensili per applicazioni di produzione OEM nei settori automotive, aerospaziale, medicale e industriale. Riferimenti tecnici: ISO 9001:2015 (Sistemi di Gestione per la Qualità — Clausola 7.1.5), ISO/IEC 17025:2017 (Requisiti Generali per i Laboratori di Taratura), IATF 16949:2016 (Gestione Qualità Automotive — Calibrazione e MSA), Manuale AIAG Measurement System Analysis (MSA) 4ª Edizione, ISO 230-2 (Prove di Macchine Utensili — Determinazione di Precisione e Ripetibilità).
Cerchi componenti lavorati con precisione CNC con controllo di calibrazione documentato?
Presso CMS, manteniamo un programma di calibrazione documentato per tutti gli strumenti di misura dimensionali, CMM e macchine utensili CNC secondo i requisiti ISO 9001, con laboratorio di taratura esterno accreditato ISO/IEC 17025. Ogni componente di precisione viene ispezionato con strumenti calibrati e la documentazione di tracciabilità della calibrazione è disponibile su richiesta per gli audit dei clienti.
[Richiedi una panoramica del sistema di qualità e un preventivo per la lavorazione CNC →]


