
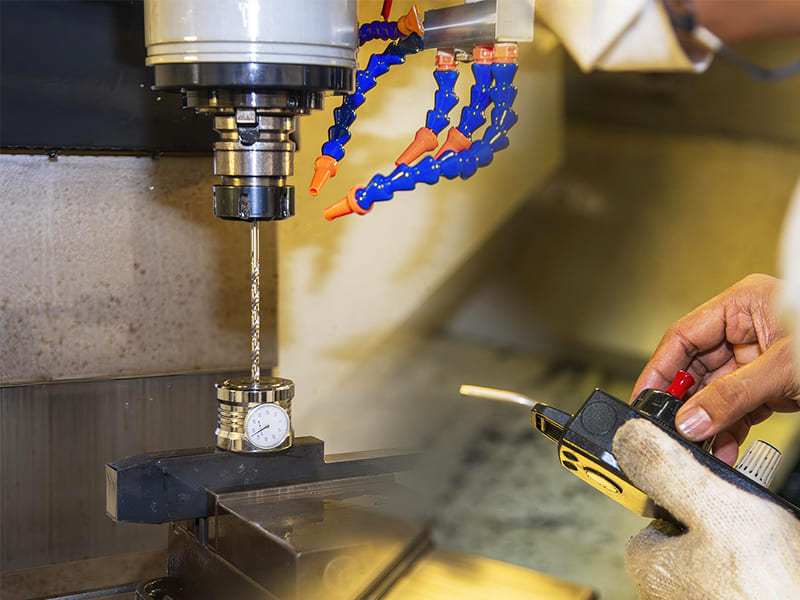
Réponse rapide : L'étalonnage d'outil est le processus de comparaison d'un instrument de mesure à un étalon traçable, de documentation de l'écart, et de correction (ajustement) de l'instrument si son erreur dépasse la tolérance admissible. L'étalonnage n'est pas la même chose que l'ajustement — un outil peut être étalonné sans ajustement s'il est déjà dans la tolérance ; le certificat d'étalonnage documente ce fait. En fabrication, l'étalonnage est exigé par l'ISO 9001 (qualité générale), l'IATF 16949 (automobile) et l'ISO 13485 (médical) comme fondement du contrôle de processus, de la mesure de la capabilité processus (Cp/Cpk) et de la conformité aux audits. Sans systèmes de mesure étalonnés, les spécifications de tolérance sur les dessins techniques sont inapplicables — on ne peut pas vérifier ce que l'on ne peut pas mesurer avec précision.
Qu'est-ce que l'étalonnage d'outil ?
L'étalonnage d'outil est une comparaison contrôlée et documentée de la sortie d'un instrument de mesure par rapport à un étalon de mesure dont la propre précision est traçable à une autorité métrologique nationale ou internationale (NIST aux États-Unis, PTB en Allemagne, NPL au Royaume-Uni). Le processus quantifie l'erreur et l'incertitude de l'instrument au moment de l'étalonnage, documente ces informations sur un certificat d'étalonnage et détermine si les performances de l'instrument sont acceptables pour son utilisation prévue.
Le processus d'étalonnage a trois résultats possibles :
- Dans la tolérance — accepté : L'écart de l'instrument par rapport à l'étalon est dans la limite admissible définie. L'instrument est documenté comme étalonné et remis en service.
- Hors tolérance — ajusté : L'instrument est corrigé physiquement ou électroniquement pour réduire son erreur dans la limite admissible, re-mesuré et documenté.
- Hors tolérance — condamné : L'instrument ne peut pas être corrigé dans la tolérance, est retiré du service, étiqueté “ NE PAS UTILISER ” et remplacé.
Une distinction fondamentale souvent mal comprise : l'étalonnage est le processus de mesure et de documentation ; l'ajustement est l'action corrective qui peut ou non suivre. Un instrument peut être entièrement et correctement étalonné sans qu'aucun ajustement ne soit effectué. Un certificat d'étalonnage documente l'état à la réception (avant ajustement), si un ajustement a été effectué, et l'état après intervention (après ajustement, le cas échéant).
Chaîne de traçabilité
La crédibilité de tout résultat d'étalonnage dépend d'une chaîne de traçabilité ininterrompue — chaque étalon d'étalonnage utilisé doit lui-même être étalonné par rapport à un étalon d'ordre supérieur, cette chaîne reliant finalement à un étalon métrologique national (et, par les accords internationaux de reconnaissance mutuelle, aux définitions des unités SI).
Une chaîne de traçabilité pratique pour un micromètre d'atelier :
- Unité SI (mètre, défini par la vitesse de la lumière)
- Institut national de métrologie (NIST, PTB — étalonnage des étalons primaires)
- Laboratoire d'étalonnage accrédité (accrédité ISO/CEI 17025 — étalonnage des étalons secondaires)
- Étalons de référence du fabricant (cales étalons étalonnées par un laboratoire accrédité)
- Micromètre d'atelier (étalonné par rapport aux cales étalons de référence)
Si un maillon de cette chaîne manque ou n'est pas accrédité, l'étalonnage ne peut pas être considéré comme traçable — et ne peut pas satisfaire aux exigences de l'ISO 9001, de l'IATF 16949 ou de l'ISO 13485.
Pourquoi l'étalonnage est important dans la fabrication de précision
La cascade d'erreurs de mesure
Les erreurs de mesure en fabrication ne sont pas des événements isolés — elles se propagent en cascade à travers le processus de production et d'inspection, créant des défaillances qualité systématiques.
Scénario A : L'instrument lit bas (mesure les pièces comme plus petites qu'elles ne le sont réellement)
- Les pièces qui sont en réalité à l'extrémité supérieure de la bande de tolérance sont mesurées comme étant dans la tolérance
- Les pièces qui sont en réalité légèrement au-dessus de la limite de tolérance supérieure sont mesurées comme conformes
- Les pièces non conformes sont acceptées → expédiées au client → défaillances d'assemblage en service
Scénario B : L'instrument lit haut (mesure les pièces comme plus grandes qu'elles ne le sont réellement)
- Les pièces qui sont en réalité dans la tolérance sont mesurées comme hors tolérance
- Les pièces conformes sont rejetées → augmentation des coûts de rebut et de reprise
- Le processus est ajusté incorrectement sur la base de données fausses → un bon processus est perturbé, créant de vrais problèmes
Les deux modes de défaillance sont économiquement nuisibles. La nature systématique des erreurs d'étalonnage — la même erreur appliquée de manière cohérente à chaque mesure — signifie que le problème croît avec le volume de production. Une erreur de lecture de 0,02 mm sur un micromètre appliquée à 10 000 pièces par mois n'est pas un problème de 0,02 mm ; c'est un risque qualité affectant 10 000 décisions par mois.
Impact sur la capabilité processus : Les valeurs Cp et Cpk calculées à partir des données de mesure ne sont significatives que si le système de mesure lui-même est capable et sans biais. La méthodologie d'analyse des systèmes de mesure (MSA) de l'AIAG quantifie la capabilité du système de mesure par des études Gauge R&R — mesurant les composantes de répétabilité (même opérateur, mesures répétées) et de reproductibilité (opérateurs différents, mêmes pièces) de la variation de mesure. Un système de mesure où la variation de l'instrument dépasse 10 % de la bande de tolérance est considéré comme marginalement acceptable ; au-dessus de 30 %, le système de mesure n'est pas adéquat et les données de capabilité processus ne sont pas fiables. L'étalonnage est le fondement qui rend les études Gauge R&R significatives.
Le lien coût-qualité
L'argument économique en faveur de l'étalonnage est simple mais souvent sous-estimé. Considérons une opération d'usinage aérospatial de précision produisant 1 800 composants avec une tolérance d'alésage de ±0,010 mm :
- Coût annuel d'étalonnage du comparateur d'alésage : 400 à 600 €
- Un seul lot de 100 pièces non conformes expédiées en raison d'un comparateur non étalonné : 80 000 € en retours clients, ré-inspections, reprises et remplacements accélérés
- Le coût d'étalonnage représente environ 0,5 à 0,75 % du coût d'un seul événement de non-conformité
Le ratio est encore plus extrême pour les assemblages de grande valeur où une erreur dimensionnelle se propage jusqu'à la défaillance de l'assemblage — le coût de démontage, de mise au rebut et de remplacement des composants dans un système assemblé peut être 10 à 100 fois le coût de la pièce individuelle.
Étalonnage vs Vérification vs Validation
Ces trois termes décrivent des activités qualité liées mais distinctes, et la confusion entre eux entraîne des non-conformités réglementaires et une fausse confiance dans les systèmes de mesure.
Étalonnage
Ce qu'il fait : Compare un instrument de mesure à un étalon traçable, quantifie l'erreur et l'incertitude, et documente les résultats. Peut inclure ou non un ajustement, selon que l'état initial est dans les limites de tolérance.
Sortie : Certificat d'étalonnage avec données as-found et as-left, déclaration d'incertitude, référence de traçabilité, date d'étalonnage et prochaine date d'échéance d'étalonnage.
Qui l'effectue : Généralement effectué par un laboratoire d'étalonnage accrédité (ISO/IEC 17025) ou une fonction d'étalonnage interne avec traçabilité documentée.
Fréquence : Selon un calendrier d'étalonnage défini en fonction du type d'instrument, de l'utilisation et du risque.
Vérification
Ce qu'il fait : Contrôle si un instrument de mesure respecte sa spécification de performance requise à un moment donné — généralement un contrôle quotidien ou par équipe avant utilisation. La vérification ne produit pas de certificat d'étalonnage et ne remplace pas l'étalonnage.
Sortie : Détermination réussite/échec. Si l'instrument échoue à la vérification, il est retiré du service et envoyé pour étalonnage.
Exemple concret : Un machiniste vérifie un micromètre contre un bloc de calibrage certifié avant l'équipe de production du matin. Si la lecture est dans la tolérance attendue, le micromètre passe la vérification et est utilisé. Cette vérification ne remplace pas l'étalonnage annuel planifié.
Qui l'effectue : Opérateur ou inspecteur au point d'utilisation, suivant une procédure de vérification documentée.
Validation
Ce qu'il fait : Confirme qu'un système de mesure, un processus d'inspection ou un processus de production produit des résultats qui remplissent l'objectif prévu — non seulement que les instruments individuels sont précis, mais que le système complet fonctionne correctement de bout en bout.
Sortie : Documentation d'approbation au niveau du système. Dans la fabrication de dispositifs médicaux, la validation d'un processus d'inspection doit démontrer que le processus détecte de manière fiable toutes les non-conformités au-dessus d'un seuil défini. Dans l'automobile, la validation du système de mesure inclut des études Gauge R&R démontrant une capacité adéquate.
Qui l'effectue : Ingénierie qualité, utilisant un protocole de validation planifié.
Résumé comparatif
| Aspect | Étalonnage | Vérification | Validation |
|---|---|---|---|
| Champ d'application | Instrument individuel | Contrôle de préparation de l'instrument | Système complet |
| Ajustement effectué | Oui (si nécessaire) | Non | Non |
| Sortie | Certificat avec données | Réussite/échec | Approbation du système |
| Traçabilité requise | Oui | Références aux étalons certifiés | Oui |
| Fréquence | Intervalles planifiés | Quotidien/par équipe | Jalons du projet |
| Effectué par | Laboratoire d'étalonnage / IQ | Opérateur | Ingénierie qualité |
Types d'instruments nécessitant un étalonnage
En fabrication, tout instrument qui influence les décisions qualité — acceptation ou rejet du produit, ajustement du processus ou certification — doit être étalonné. La portée s'étend au-delà des simples outils de mesure dimensionnelle.
Instruments de mesure dimensionnelle
La catégorie la plus courante en usinage de précision :
- Micromètres (DE, DI, profondeur) : Étalonnés contre des blocs de calibrage (étalons d'extrémité). Points d'étalonnage typiques : zéro, plage nominale à plusieurs points sur la plage de mesure.
- Pieds à coulisse (vernier, numériques, à cadran) : Précision inférieure aux micromètres ; étalonnés contre des blocs de calibrage ou des étalons certifiés.
- Comparateurs à cadran et comparateurs : Étalonnés contre des blocs de calibrage à plusieurs points sur la plage de mesure ; état du palpeur et parallélisme de l'enclume vérifiés.
- Blocs de calibrage (étalons d'extrémité) : Étalons dimensionnels spécifiques à une classe ; eux-mêmes étalonnés par un laboratoire accrédité contre des étalons de référence de qualité supérieure.
- Calibres tampons (GO/NO-GO) : Étalonnés pour le diamètre, la cylindricité et l'état de surface à des intervalles définis ; vérification de l'usure à chaque utilisation.
- Calibres à bagues (bagues de réglage, calibres à bagues lisses) : Étalonnés pour le diamètre d'alésage et la forme.
- Comparateurs de hauteur : Calibrés à plusieurs hauteurs sur toute la plage de mesure.
- Comparateurs d'alésage et systèmes de mesure interne : Calibrés à l'aide de bagues de réglage de diamètre connu.
Machines de mesure par coordonnées (CMM)
Les CMM sont des systèmes de mesure multi-axes complexes dont l'étalonnage comprend :
- Précision volumétrique : Mesurée à l'aide d'un artefact calibré ou d'un laser tracker sur tout le volume de travail de la machine.
- Étalonnage de la sonde : Compensation du rayon de la pointe du palpeur étalonnée à l'aide d'une sphère de référence certifiée.
- Compensation thermique : Les systèmes CMM dans des environnements à température contrôlée effectuent une surveillance continue de la température pour la compensation dimensionnelle.
L'étalonnage des CMM est généralement effectué par l'organisation de service du fabricant ou un service de métrologie spécialisé, conformément aux normes ISO 10360 (exigences de performance géométrique et essais des CMM).
Étalonnage des machines-outils CNC
Les centres d'usinage CNC ont une précision de positionnement des axes qui détermine directement la précision dimensionnelle des pièces. L'étalonnage des machines-outils comprend :
- Précision de positionnement linéaire (selon ISO 230-2) : Mesure par interféromètre laser des positions réelles par rapport aux positions commandées en plusieurs points sur toute la course de déplacement.
- Répétabilité bidirectionnelle : Approche depuis les deux directions ; mesure de l'erreur d'inversion (jeu).
- Précision géométrique : Perpendicularité entre les axes, faux-rond de la broche et équerrage (perpendicularité de la broche par rapport à la table).
- Vérification de la compensation thermique : Les systèmes de compensation par coefficient de température nécessitent une vérification périodique sous charge thermique représentative.
Les centres d'usinage CNC modernes disposent de systèmes de surveillance internes (palpeurs tactiles Renishaw ou équivalents pour la mesure de la longueur et du diamètre des outils, surveillance de la broche) qui assurent une surveillance continue de la dérive entre les étalonnages formels. Cependant, la surveillance interne ne remplace pas un étalonnage indépendant — le système de surveillance lui-même est sujet à la dérive et doit être étalonné.
Équipements d'essai et de vérification des matériaux
- Duromètres (Rockwell, Vickers, Brinell) : Calibrés à l'aide de blocs de dureté certifiés pour chaque échelle de dureté utilisée. Procédure d'étalonnage selon ASTM E18 (Rockwell), ASTM E384 (Vickers), ASTM E10 (Brinell).
- Rugosimètres de surface : Calibrés à l'aide d'échantillons de référence certifiés avec des valeurs Ra/Rz connues.
- Machines d'essai de traction : Calibrées pour la précision de la cellule de charge et le déplacement de la traverse selon ASTM E4.
- Clés dynamométriques et outils de serrage : Calibrés sur la plage de couple utilisée — essentiel pour les opérations de fixation critiques pour la sécurité.
- Manomètres et transducteurs de pression : Calibrés contre un poids mort ou une référence calibrée.
- Thermocouples et systèmes de mesure de température : Calibrés à des points de température fixes (point de glace, point d'ébullition ou points de référence du four d'étalonnage) selon ASTM E220.
Normes d'étalonnage et exigences réglementaires
ISO 9001:2015 — Clause 7.1.5
L'ISO 9001 exige que les organismes déterminent les exigences de surveillance et de mesure, fournissent les ressources nécessaires et maintiennent l'étalonnage avec traçabilité. Plus précisément :
- Tout équipement de mesure doit être étalonné à des intervalles spécifiés.
- L'étalonnage doit être effectué par rapport à des étalons de mesure traçables aux normes internationales ou nationales.
- Le statut d'étalonnage doit être identifié (autocollant ou étiquette d'étalonnage).
- Tout équipement trouvé hors d'étalonnage lors d'une inspection doit déclencher une évaluation de la validité des résultats de mesure antérieurs.
- Les enregistrements d'étalonnage doivent être conservés.
Un enregistrement d'étalonnage manquant d'informations de traçabilité, en retard, ou couvrant un outil utilisé pour une mesure critique est une constatation d'audit ISO 9001 courante. L'action corrective exige généralement une ré-inspection du produit mesuré avec l'instrument hors d'étalonnage.
IATF 16949:2016 — Supplément automobile
Le IATF 16949 ajoute des exigences au-delà de l'ISO 9001 pour les fabricants automobiles :
- Exigences spécifiques au client pour l'analyse des systèmes de mesure (études R&R des jauges selon le manuel MSA de l'AIAG).
- Les enregistrements d'étalonnage doivent inclure la date d'étalonnage, les résultats, les critères d'acceptation et la prochaine date d'étalonnage.
- Exigences du laboratoire d'étalonnage : les laboratoires externes doivent être accrédités selon ISO/CEI 17025 ou équivalent.
- Surveillance des systèmes de mesure à l'aide de cartes de contrôle (surveillance de la stabilité)
- Les fonctions d'étalonnage interne doivent satisfaire à des exigences spécifiques concernant la compétence du personnel, la traçabilité et le contrôle environnemental
ISO 13485:2016 — Dispositifs médicaux
ISO 13485 pour les fabricants de dispositifs médicaux exige :
- Gestion de l'étalonnage basée sur les risques — exigences d'étalonnage liées à l'impact des défaillances de mesure sur les risques
- Enregistrements d'étalonnage conservés dans le cadre de l'historique du dispositif (DHR)
- Exigences spécifiques concernant les conditions environnementales pendant l'étalonnage
- Procédure de rappel d'étalonnage : lorsqu'un instrument est trouvé hors étalonnage, enquête documentée sur l'impact sur les dispositifs précédemment inspectés et, si nécessaire, notification aux clients
ISO/IEC 17025:2017 — Compétence des laboratoires d'étalonnage
ISO/IEC 17025 définit les exigences relatives à la compétence des laboratoires d'étalonnage, notamment :
- Compétence technique du personnel d'étalonnage
- Estimation et rapport de l'incertitude de mesure
- Conditions environnementales pour l'étalonnage
- Traçabilité métrologique des étalons de mesure
- Exigences d'impartialité et de gestion du laboratoire
Lorsqu'une entreprise de fabrication utilise un service d'étalonnage externe, ce service doit être accrédité ISO/IEC 17025 pour les paramètres de mesure spécifiques en cours d'étalonnage. La portée de l'accréditation est importante — un laboratoire accrédité pour l'étalonnage dimensionnel n'est pas automatiquement accrédité pour les essais de dureté ou l'étalonnage électrique.
Fréquence d'étalonnage : approche basée sur les risques
Les intervalles d'étalonnage fixes (par exemple, “ tous les outils étalonnés annuellement ”) sont simples à administrer mais ni optimaux ni conformes aux normes de qualité modernes. Un modèle de fréquence d'étalonnage basé sur les risques est plus précis et plus économique.
Facteurs déterminant la fréquence d'étalonnage
Intensité d'utilisation : Un instrument utilisé 8 heures par jour, 5 jours par semaine subit beaucoup plus de contraintes mécaniques, d'usure et de cycles thermiques qu'un instrument utilisé occasionnellement. Les instruments très utilisés doivent être étalonnés plus fréquemment.
Conditions environnementales : Les variations de température, l'humidité, les vibrations et la contamination affectent toutes la stabilité des instruments de mesure. Les instruments au niveau du sol dans un environnement de production subissent des conditions plus défavorables que les instruments de laboratoire dans un environnement contrôlé à 20 °C.
Précision de mesure par rapport à la tolérance : Un instrument utilisé pour mesurer un alésage avec une tolérance de ±0,010 mm doit être étalonné plus fréquemment qu'un instrument utilisé pour mesurer une position de ±0,5 mm. Le rapport entre la tolérance de l'instrument de mesure et la tolérance du produit (le “ rapport de précision d'essai ” ou TAR) définit la marge disponible pour l'erreur de l'instrument — un TAR plus petit exige un étalonnage plus fréquent pour maintenir une marge adéquate.
Données d'étalonnage historiques : Un instrument qui montre constamment une dérive minimale sur plusieurs cycles d'étalonnage peut généralement voir son intervalle prolongé. Un instrument qui nécessite à plusieurs reprises un ajustement lors de l'étalonnage doit voir son intervalle raccourci. Cet ajustement de la fréquence d'étalonnage basé sur les données est à la fois optimal en termes de coûts et techniquement approprié.
Criticité de la mesure : Les mesures utilisées pour accepter ou libérer un produit, certifier les propriétés des matériaux ou démontrer la capacité du processus ont des enjeux plus élevés que les mesures utilisées uniquement pour la surveillance du processus. Une criticité plus élevée justifie des intervalles plus courts.
Fréquence d'étalonnage recommandée par classe d'instrument
| Type d'instrument | Catégorie d'utilisation | Intervalle suggéré |
|---|---|---|
| CMM (environnement de production) | Élevée — utilisation quotidienne | 6 à 12 mois (formel) ; vérification mensuelle |
| Alésomètres de précision | Élevée — utilisation continue | 3 à 6 mois |
| Micromètres (utilisation en atelier) | Moyenne-élevée | 6 mois |
| Pieds à coulisse (utilisation en atelier) | Élevé | 3 à 6 mois |
| Comparateurs à cadran (utilisation en atelier) | Moyen | 6 mois |
| Cales étalons (référence) | Faible — stockage protégé | 12 à 24 mois |
| Appareil d'essai de dureté | Moyen | 6 à 12 mois |
| Clés dynamométriques (critiques pour la sécurité) | Élevé | 3 à 6 mois ou à chaque utilisation |
| Capteurs de température (traitement thermique) | En continu | 6 à 12 mois |
Remarque : Ces valeurs sont des lignes directrices de départ. Les intervalles réels doivent être ajustés en fonction des données de dérive historiques issues des registres d'étalonnage pour l'instrument et l'environnement spécifiques.
Étalonnage dans l'usinage CNC : Contrôle de mesure intégré
L'étalonnage dans un environnement d'usinage CNC englobe trois systèmes interconnectés — la précision de positionnement de la machine CNC, le système de mesure des outils de coupe et les jauges d'inspection utilisées pour vérifier les pièces finies. Ces trois éléments doivent être étalonnés pour que la chaîne de contrôle dimensionnel soit complète.
Précision de positionnement de la machine-outil
La dérive de la précision de positionnement des axes dans les centres d'usinage CNC provient de :
- L'usure mécanique (usure des vis à billes, usure des glissières linéaires)
- La dilatation thermique due à la montée en température de la machine (une croissance des axes de 0,01 à 0,05 mm sur 1 à 2 heures est typique sur les machines sans compensation thermique)
- La dérive des paramètres du système d'asservissement
L'étalonnage par interféromètre laser selon la norme ISO 230-2 à intervalles planifiés (généralement 6 à 12 mois pour les machines de production) identifie la dégradation de la précision de positionnement avant qu'elle n'affecte le produit. Les protocoles de montée en température de la machine et les systèmes de compensation thermique réduisent la dérive thermique pour une utilisation en production entre les étalonnages.
Mesure des outils de coupe
La longueur et le diamètre de l'outil au point d'utilisation doivent être caractérisés avec précision pour les travaux CNC à tolérances serrées. Méthodes :
- Préréglage d'outil (hors ligne) : La longueur et le diamètre de l'outil sont mesurés avant le montage dans la machine, avec les données de décalage chargées dans le contrôleur CNC. Les prérégleurs d'outils nécessitent un étalonnage par rapport à des étalons traçables.
- Palpage sur machine (en cours de processus) : Les cycles de palpeur tactile (Renishaw, Blum et systèmes équivalents) mesurent la longueur et le diamètre de l'outil lorsqu'il est installé dans la broche. Le système de palpage lui-même nécessite un étalonnage.
Pour les travaux à tolérance inférieure à ±0,02 mm, le contrôle en cours de processus (palpage de la pièce après usinage des caractéristiques critiques) fournit une correction en boucle fermée qui compense à la fois la dérive de la machine et l'usure de l'outil — l'approche la plus fiable pour une production constante de pièces de précision.
Intégration des jauges d'inspection
La sortie d'une machine CNC étalonnée est vérifiée par un équipement d'inspection étalonné. La chaîne de mesure complète nécessite :
- Machine CNC étalonnée (précision de positionnement connue)
- Outils de coupe mesurés (erreurs de décalage compensées)
- Contrôle en cours de processus étalonné (retour dimensionnel en temps réel)
- Jauges d'inspection finale étalonnées (détermination de la conformité)
Une déficience à n'importe quel point de cette chaîne rompt la traçabilité du résultat de mesure final. Pour les composants de précision (±0,005 mm ou plus serré), les quatre éléments doivent être gérés simultanément.
Établir une stratégie d'étalonnage efficace
Une stratégie d'étalonnage efficace équilibre les exigences de précision avec le coût et la complexité opérationnelle. Le cadre suivant fournit une approche systématique.
Étape 1 : Classer les instruments par risque
Attribuer à chaque instrument une catégorie de risque en fonction de :
- La tolérance des mesures qu'il prend en charge (serrée = risque plus élevé)
- La conséquence d'une erreur de mesure non détectée (critique pour la sécurité = risque le plus élevé)
- La fréquence d'utilisation
Classe A (Critique) : Acceptation/rejet direct du produit ; mesures critiques pour la sécurité ; applications à tolérances serrées Classe B (Importante) : Surveillance du processus ; mesures à tolérance moyenne ; non critique pour la sécurité Classe C (Standard) : Référence générale ; tolérance large ; indicateurs de processus
Étape 2 : Définir les intervalles d'étalonnage initiaux par classe
- Classe A : 1 à 3 mois ; vérification quotidienne ou par équipe
- Classe B : 3 à 6 mois ; vérification hebdomadaire
- Classe C : 6 à 12 mois ; aucune vérification formelle requise
Étape 3 : Ajuster en fonction des données historiques
Après 2 à 3 cycles d'étalonnage, examiner les données « as-found » pour chaque instrument :
- Instruments systématiquement trouvés dans la tolérance avec une dérive minimale → prolonger l'intervalle de 25%
- Instruments fréquemment trouvés hors tolérance ou à la limite de la tolérance → raccourcir l'intervalle de 25%
Cet ajustement basé sur les données est à la fois plus précis que les calendriers fixes et plus économique — réduisant les étalonnages inutiles des instruments stables et prévenant les défaillances des instruments avec des taux de dérive plus élevés que prévu.
Étape 4 : Mettre en œuvre la vérification pour les instruments critiques
Pour les instruments de classe A, la vérification quotidienne ou par équipe (comparaison avec un artefact de référence connu ou un bloc de cales) fournit un avertissement précoce des problèmes d'instrument entre les cycles d'étalonnage formels. Le résultat de la vérification est consigné. Si une vérification échoue, l'instrument est retiré du service et envoyé pour étalonnage formel avant que les mesures effectuées depuis la dernière vérification réussie ne soient évaluées pour leur impact sur le produit accepté.
Principaux enseignements
- L'étalonnage est le fondement de la fiabilité des mesures — sans étalonnage traçable et documenté, les spécifications de tolérance sur les dessins techniques ne peuvent pas être appliquées, les données de capabilité processus sont peu fiables, et la conformité aux audits qualité ne peut pas être démontrée.
- L'étalonnage et l'ajustement ne sont pas la même chose: l'étalonnage est le processus de mesure et de documentation ; l'ajustement est l'action corrective qui peut s'ensuivre. Un instrument peut être correctement étalonné sans ajustement s'il est déjà dans la tolérance.
- La traçabilité est requise pour toute conformité au système qualité (ISO 9001, IATF 16949, ISO 13485) : le certificat d'étalonnage doit identifier l'étalon utilisé, le laboratoire accrédité, et l'incertitude de mesure — pas seulement les relevés d'état initial et d'état final.
- La fréquence d'étalonnage doit être basée sur le risque, et non fixe: les instruments à usage intensif, haute précision, et critiques pour la sécurité nécessitent des intervalles plus courts ; ajustez en fonction des données historiques de dérive issues des enregistrements d'étalonnage.
- En usinage CNC, l'étalonnage est un système à trois niveaux: précision de positionnement de la machine, mesure des outils de coupe, et contrôle par jauges — ces trois éléments doivent être maîtrisés pour que la traçabilité dimensionnelle soit complète.
- Le coût de l'étalonnage est inférieur de plusieurs ordres de grandeur au coût d'une défaillance de mesure non détectée: un seul lot non conforme issu d'une jauge non étalonnée dépasse régulièrement le coût annuel d'étalonnage de cet instrument.
- À l'attention des équipes d'approvisionnement des équipementiers: la capacité d'étalonnage du fournisseur doit être évaluée lors de la qualification du fournisseur et vérifiée lors des audits — les questions clés incluent l'utilisation d'un laboratoire d'étalonnage accrédité ISO/IEC 17025, la documentation des intervalles d'étalonnage, les résultats des études Gauge R&R pour les mesures critiques, et la procédure de gestion des écarts d'étalonnage.
Questions fréquemment posées
Qu'est-ce que l'étalonnage d'outils en fabrication ?
L'étalonnage d'outils en fabrication est la comparaison contrôlée et documentée d'un instrument de mesure par rapport à un étalon traçable afin de déterminer la précision de l'instrument, d'enregistrer son écart, et de l'ajuster si l'écart dépasse la tolérance admissible. L'étalonnage s'applique aux outils de mesure dimensionnelle (micromètres, pieds à coulisse, CMMs), aux instruments de contrôle de processus (capteurs de température, manomètres, outils de couple), et aux équipements d'essai (duromètres, machines de traction). Il est exigé par les normes de management de la qualité, notamment ISO 9001, IATF 16949, et ISO 13485, en tant que composant fondamental de la maîtrise des mesures — sans instruments étalonnés, les spécifications de tolérance ne peuvent pas être vérifiées, les données de capabilité processus (Cp/Cpk) sont peu fiables, et la conformité aux audits qualité ne peut pas être démontrée.
À quelle fréquence les outils de mesure doivent-ils être étalonnés ?
La fréquence d'étalonnage doit être basée sur le risque plutôt que fixe. Directives typiques : les instruments à usage intensif et de haute précision (alésomètres, micromètres utilisés pour la vérification de tolérances critiques) doivent être étalonnés tous les 3 à 6 mois ; les instruments à usage général (pieds à coulisse, comparateurs à cadran) tous les 6 mois ; les étalons de référence à faible usage (cales étalons) tous les 12 à 24 mois. Les intervalles réels doivent être ajustés en fonction des données d'étalonnage historiques — les instruments qui montrent constamment une dérive minimale peuvent voir leurs intervalles prolongés ; les instruments qui nécessitent fréquemment un ajustement doivent être étalonnés plus souvent. Les instruments critiques pour la sécurité (outils de couple sur fixations critiques, capteurs de température en traitement thermique) peuvent nécessiter un étalonnage tous les 1 à 3 mois ou après chaque utilisation.
Quelle est la différence entre l'étalonnage et la vérification ?
L'étalonnage est une comparaison formelle et documentée d'un instrument de mesure par rapport à un étalon traçable qui produit un certificat d'étalonnage avec écart quantifié, incertitude, et données de traçabilité. Il peut inclure un ajustement physique si l'instrument est hors tolérance. La vérification est un contrôle informel — comparer l'instrument à un artefact de référence avant utilisation (par exemple, vérifier un micromètre contre une cale étalon au début d'un quart de production) pour confirmer qu'il fonctionne toujours conformément aux attentes. La vérification produit un résultat de type passe/échec, et non un certificat d'étalonnage. La vérification est effectuée fréquemment (quotidiennement ou par quart) comme mesure de sécurité opérationnelle entre les étalonnages planifiés ; elle ne remplace ni ne prolonge les intervalles d'étalonnage.
Quelles normes régissent l'étalonnage des outils ?
Les normes principales sont : ISO 9001:2015 (Clause 7.1.5) — exige l'étalonnage de tous les équipements de surveillance et de mesure avec traçabilité aux étalons nationaux, des enregistrements documentés, et des intervalles définis ; ISO/IEC 17025:2017 — définit les exigences de compétence des laboratoires d'étalonnage, y compris l'estimation de l'incertitude de mesure, la traçabilité, et les qualifications du personnel ; IATF 16949:2016 — supplément automobile exigeant des études Gauge R&R (selon AIAG MSA), l'accréditation des laboratoires externes selon ISO/IEC 17025, et des cartes de contrôle d'étalonnage ; ISO 13485:2016 — norme pour dispositifs médicaux avec exigences d'étalonnage basées sur le risque, intégration dans l'historique de fabrication (DHR), et procédures documentées de rappel d'étalonnage pour les écarts hors tolérance. Des normes supplémentaires spécifiques aux applications incluent ASTM E18 (essai de dureté Rockwell), ISO 230-2 (précision des CMMs et des machines-outils), et ASTM E4 (étalonnage des machines d'essai de traction).
Que se passe-t-il si un outil de mesure est trouvé hors étalonnage ?
Lorsqu'un instrument de mesure est trouvé hors étalonnage (soit lors d'un étalonnage planifié, soit lors d'une vérification), une procédure de réponse définie doit être suivie. L'instrument est immédiatement retiré du service et étiqueté “ NE PAS UTILISER — HORS ÉTALONNAGE ”. Une enquête est requise pour déterminer l'impact potentiel des mesures effectuées avec l'instrument hors étalonnage depuis son dernier étalonnage valide connu — cela implique généralement l'examen des registres de production pour identifier les lots inspectés avec l'instrument et l'évaluation de l'ampleur de l'erreur d'étalonnage qui aurait pu entraîner l'acceptation de produits non conformes. Si l'évaluation des risques détermine que des produits non conformes ont pu être libérés, les clients concernés doivent être notifiés et le produit rappelé ou ré-inspecté. Ce processus — appelé rappel d'étalonnage — est une exigence obligatoire selon l'ISO 9001, l'IATF 16949 et l'ISO 13485, et son absence constitue une constatation critique d'audit.
Rédigé par l'équipe d'ingénierie de CMS avec plus de 15 ans d'expérience en usinage de précision sous les systèmes qualité ISO 9001 et IATF 16949, gérant les programmes d'étalonnage pour les instruments de mesure dimensionnelle, les machines CNC et l'étalonnage des machines-outils pour les applications de fabrication automobile, aérospatiale, médicale et industrielle. Références techniques : ISO 9001 (Systèmes de management de la qualité — Clause 7.1.5), ISO/IEC 17025:2017 (Exigences générales pour les laboratoires d'étalonnage), IATF 16949:2016 (Management de la qualité automobile — Étalonnage et MSA), Manuel AIAG d'analyse des systèmes de mesure (MSA) 4e édition, ISO 230-2 (Essais des machines-outils — Détermination de la précision et de la répétabilité).
Vous recherchez des composants usinés de précision avec un contrôle d'étalonnage documenté ?
Chez CMS, nous maintenons un programme d'étalonnage documenté pour tous les instruments de mesure dimensionnelle, les machines CNC et les machines-outils conformément aux exigences ISO 9001, avec un laboratoire d'étalonnage externe accrédité ISO/IEC 17025. Chaque composant de précision est inspecté avec des instruments étalonnés, et la documentation de traçabilité d'étalonnage est disponible sur demande pour les audits clients.
[Demander un aperçu du système qualité et un devis d'usinage →]


