
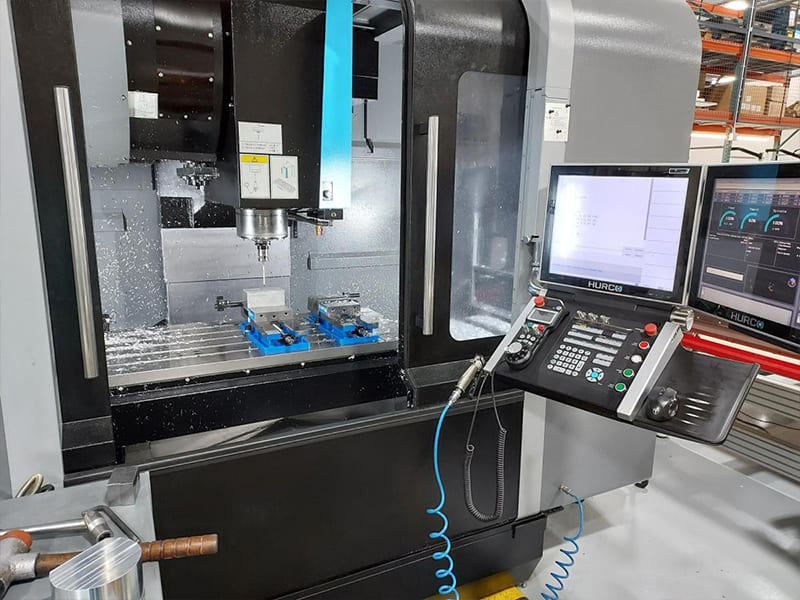
Un'officina meccanica presenta un preventivo per un alloggiamento in alluminio a 6 facce che richiede 4 configurazioni separate su un centro di lavoro verticale a 3 assi: rotazione, nuovo serraggio e nuova indicazione per ciascuna faccia. Tempo totale di configurazione: 45 minuti per pezzo. L’accumulo di tolleranze dovuto al riposizionamento produce uno scostamento di ±0,05 mm tra le caratteristiche sulle facce opposte. Passando a un centro di lavoro verticale (VMC) 5-axis, tutte e 6 le facce vengono lavorate in un unico set-up: il tempo di set-up scende a 8 minuti, la tolleranza tra le facce si riduce a ±0,015 mm e il costo per pezzo diminuisce del 35%. La macchina 5-axis costa 3 volte di più all’ora, ma l’eliminazione di 3 configurazioni compensa ampiamente questo costo. Ottimizziamo regolarmente la selezione dei centri di lavoro verticali (VMC) e la strategia di configurazione nei programmi CNC. Un centro di lavoro verticale (VMC) è una piattaforma di fresatura CNC con un mandrino orientato verticalmente: gli utensili si avvicinano al pezzo dall’alto. Combina fresatura, foratura, maschiatura e alesatura in un’unica configurazione automatizzata con cambio utensile automatico, rendendola la piattaforma CNC più utilizzata per i pezzi prismatici di precisione in praticamente tutti i settori manifatturieri.
La presente guida illustra il funzionamento dei centri di lavoro verticali (VMC), i componenti principali, le tipologie (da 3 assi fino a 5-axis), il confronto con le fresatrici di base CNC e i centri di lavoro orizzontali, i pezzi e i materiali adatti, le specifiche chiave per la scelta, i sistemi di utensili, i fattori di costo, i vantaggi e i limiti, nonché un quadro decisionale pratico.
Come funziona un centro di lavorazione verticale (VMC)
Un centro di lavoro a controllo numerico (VMC) coordina tre assi lineari (X, Y, Z) con un mandrino rotante controllato da un sistema CNC. Il mandrino supporta e fa ruotare gli utensili da taglio (fresette, punte, maschi) a velocità controllate (in genere da 3.000 a oltre 24.000 giri/min). Il piano di lavoro si sposta lungo l’asse X (sinistra-destra) e Y (davanti-dietro), mentre il mandrino si sposta lungo l’asse Z (su-giù), posizionando l’utensile con precisione contro il pezzo in lavorazione serrato.
La asportazione di materiale avviene quando l’utensile rotante entra in contatto con il pezzo lungo percorsi programmati (codice G). Il refrigerante riduce il calore, prolunga la durata dell’utensile e migliora la finitura superficiale. Un cambio utensili automatico (ATC) passa da un utensile all’altro — in genere da 16 a oltre 60 nel magazzino — consentendo di eseguire diverse operazioni (fresatura frontale, svasatura, foratura, maschiatura, alesatura) in un unico set-up senza intervento manuale.
Capacità di precisione: Una tolleranza di ±0,01 mm o migliore è lo standard sui moderni centri di lavoro verticali (VMC), con una ripetibilità che garantisce dimensioni costanti in tutti i lotti di produzione. Sulla base dei nostri dati di produzione, i nostri programmi per centri di lavoro verticali raggiungono una tolleranza di ±0,01 mm su circa il 90% delle caratteristiche di precisione su alluminio e acciaio; il restante 10%, che richiede tolleranze più strette, necessita di rettifica o finitura post-lavorazione.
Componenti principali
| Componente | Funzione | Impatto della selezione |
|---|---|---|
| Mandrino | Regola la rotazione degli utensili (velocità + coppia) | Determina le caratteristiche del materiale e la finitura |
| Tavolo da lavoro | Supporti per pezzi/dispositivi di fissaggio | Definisce le dimensioni e il peso massimi del pezzo |
| ATC | Cambia automaticamente gli strumenti | Influisce sulla durata del ciclo e sulla capacità di eseguire più operazioni |
| Controllo CNC | Esegue programmi in codice G | Precisione dei controlli ed efficienza nella programmazione |
| Portautensili (BT/CAT/HSK) | Collega l'utensile al mandrino | Influisce sulla rigidità e sulla stabilità alle alte velocità |
| Sistema di raffreddamento | Erogazione del refrigerante nella zona di taglio | Migliora la durata degli utensili e l'evacuazione dei trucioli |
Mandrino
Il cuore delle prestazioni. La gamma di velocità determina l’idoneità del materiale: 8.000–12.000 giri/min per la lavorazione generale, 15.000–24.000+ giri/min per la lavorazione ad alta velocità dell’alluminio. La coppia a regimi di rotazione più bassi è fondamentale per la sgrossatura dell’acciaio: un mandrino ad alto numero di giri senza una coppia adeguata fatica nei tagli pesanti. In base alla nostra esperienza in officina, l’adeguamento della curva di coppia del mandrino alla composizione effettiva dei materiali è più importante della specifica relativa al numero massimo di giri: un mandrino da 20.000 giri/min ottimizzato per l’alluminio offre prestazioni inferiori nei programmi di lavorazione dell’acciaio inossidabile, dove 8.000 giri/min con una coppia doppia sarebbero di gran lunga più produttivi.
Portautensili
BT/CAT (uso generico): Robusto, facilmente reperibile, conveniente. Lo standard per la fresatura e la foratura generiche. HSK (alte prestazioni): Gambo cavo con doppia conicità + contatto frontale. Rigidità superiore ad alti regimi, migliore controllo dell'eccentricità. Preferibile per la finitura ad alta velocità dell'alluminio e per lavorazioni con tolleranze strette. La rigidità del portautensile influisce direttamente sulle vibrazioni, sulla durata dell'utensile e sulla finitura superficiale ottenibile.
Sistemi ATC
Ombrello/carosello: Disco semplice vicino alla testa del mandrino. Costo inferiore, cambio utensili più lento, numero ridotto di utensili. Adatto a pezzi semplici. Tipo di braccio con montaggio laterale: Magazzino separato con braccio oscillante. Tempi di lavorazione da pezzo a pezzo più rapidi, capacità da 24 a oltre 60 utensili. Ideale per pezzi complessi che richiedono più operazioni e per ambienti di produzione.
Tipi di centri di lavoro verticali
| Tipo | Configurazione | Il migliore per | Compromesso |
|---|---|---|---|
| 3 assi | X, Y, Z | Piastre, staffe, componenti semplici | Configurazioni multiple per la lavorazione su più facce |
| 4 assi | X, Y, Z + rotante A | Parti cilindriche, caratteristiche laterali | Angoli complessi limitati |
| 3+2 assi | X, Y, Z + rotazione indicizzata | Parti con più facce, elementi angolari | Nessun contornamento simultaneo |
| 5-axis completo | X, Y, Z + A, B/C in continuo | Aerospaziale, giranti, forme libere | Costi più elevati + programmazione |
3 assi è lo standard di riferimento: il più diffuso, il più economico, ideale per pezzi prismatici lavorati su una o due facce. 4 assi aggiunge l'indicizzazione rotativa per pezzi cilindrici e caratteristiche laterali senza necessità di un nuovo serraggio. 3+2 (posizione 5-axis) posiziona il pezzo con angoli composti, quindi lo lavora su 3 assi — riducendo drasticamente le operazioni di attrezzaggio sui pezzi con più facce. 5-axis completo consente il movimento simultaneo di tutti gli assi — necessario per la realizzazione di superfici complesse a forma libera (giranti, pale di turbina, componenti aerodinamici).
Logica di selezione: Parti semplici e piatte → 3 assi. Parti che richiedono rotazione → 4 assi. Precisione su più facce → 3+2. Superfici complesse a forma libera → 5-axis completo. Un errore comune che riscontriamo spesso è specificare 5-axis per pezzi che richiedono solo la funzionalità 3+2: il 5-axis completo aumenta la complessità della programmazione e il costo della macchina senza alcun vantaggio, quando la lavorazione simultanea dei contorni non è geometricamente necessaria.
VMC contro fresatrice CNC di base
| Aspetto | VMC | Fresatrice CNC di base |
|---|---|---|
| Automazione | Alto (ATC, basato sul programma) | Parte inferiore (spesso con cambio utensile manuale) |
| Cambio utensile | Automatico (da 16 a oltre 60 utensili) | Manuale o semiautomatico |
| Multi-operazione | Fresatura + foratura + maschiatura in un unico ciclo di lavorazione | Spesso richiede diverse configurazioni |
| Il migliore per | Produzione in serie, pezzi complessi | Componenti semplici, prototipazione |
Tutte le VMC sono fresatrici CNC, ma non tutte le fresatrici CNC sono centri di lavoro. La VMC integra il cambio automatico degli utensili, un’area di lavorazione chiusa e la capacità di eseguire più operazioni, garantendo produttività e uniformità a livello industriale.
Centro di lavoro verticale (VMC) vs centro di lavoro orizzontale (HMC)
| Fattore | VMC | HMC |
|---|---|---|
| Orientamento del mandrino | Verticale (dall'alto verso il basso) | Orizzontale (avvicinamento laterale) |
| Costo di installazione | Più basso | Più alto |
| Rimozione dei trucioli | Moderato (i chip si accumulano) | Migliore (con l'ausilio della gravità) |
| Lavorazione su più lati | Richiede un nuovo montaggio o 4/5-axis | Robusto (pallet + base a forma di lapide) |
| Automazione | Standard | Spesso include dispositivi di cambio pallet |
| Il migliore per | Volume medio-basso, flessibilità | Pezzi complessi e con molte facce, prodotti in grandi volumi |
Vantaggi del VMC: Costi inferiori per le attrezzature e l'installazione. Migliore visibilità e accessibilità per l'operatore. Cambiamenti di configurazione più rapidi per la produzione ad alta varietà. Ingombro più compatto. Vantaggi di HMC: Eccellente evacuazione dei trucioli (grazie alla forza di gravità). Migliore accessibilità su più lati grazie ai dispositivi di fissaggio a “tombstone”. I sistemi di cambio pallet consentono una produzione quasi continua. Maggiore utilizzo del mandrino nella produzione in serie. Sulla base dei nostri dati di produzione, i centri di lavoro verticali (VMC) gestiscono circa l’80% dei nostri programmi di fresatura CNC: la combinazione di flessibilità, costi ridotti e precisione adeguata soddisfa la stragrande maggioranza delle esigenze relative ai pezzi prismatici. L’impiego dei centri di lavoro orizzontali (HMC) è giustificato principalmente nella produzione multifacciale ad alto volume, dove l’automazione dei pallet e la gestione dei trucioli offrono un vantaggio misurabile in termini di costo unitario.
Componenti e materiali
Parti tipiche
| Industria | Parti di ricambio | Perché VMC |
|---|---|---|
| Settore automobilistico | Staffe, alloggiamenti, supporti | Lavorazione rapida multi-operazione |
| Aerospaziale | Piastre strutturali, prototipi | Elevata precisione, competenza nel settore dell’alluminio |
| Medico | Parti di strumenti, alloggiamenti | Tolleranze ristrette (±0,01 mm) |
| Elettronica | Dissipatori di calore, involucri | Finitura superficiale + capacità di lavorare pareti sottili |
| Industriale | Piastre di base, adattatori, blocchi | Operazioni flessibili con un’unica configurazione |
Le macchine VMC eccellono nella lavorazione di geometrie prismatiche: superfici piane, cavità, scanalature, schemi di fori forati e filettati e profili sagomati. La capacità di eseguire più operazioni (fresatura + foratura + maschiatura + alesatura) in un unico set-up riduce gli errori di allineamento e i tempi di produzione.
Materiali
| Materiale | Idoneità VMC | Note |
|---|---|---|
| Alluminio (6061/7075) | Eccellente | Alta velocità, ottima finitura, costo minimo |
| Acciaio al carbonio (1045, 4140) | Buono | Utensili in carburo rivestiti per tagli stabili |
| Acciaio inossidabile (304/316) | Buono | Sono necessarie velocità ridotte e un refrigerante potente |
| Titanio | Moderato | Bassa velocità, coppia elevata, rigoroso controllo termico |
| Ottone / Rame | Buono | Morbido, elimina le sbavature |
| Materie plastiche per l'ingegneria | Buono | Gestione del calore e delle deformazioni da serraggio |
Caratteristiche tecniche principali
| Specifiche | Perché è importante |
|---|---|
| Corsa X/Y/Z | Ingombro massimo del pezzo |
| Dimensioni e carico del tavolo | Capacità di carico e peso massimo |
| Velocità del mandrino (giri al minuto) | Caratteristiche dei materiali (alluminio vs acciaio) |
| Coppia del mandrino (Nm) | Capacità di sgrossatura su materiali duri |
| Capacità del caricatore della rivista Tool | Complessità delle operazioni multiple |
| Tipo di cono (BT/CAT/HSK) | Rigidità e velocità massima |
| Precisione di posizionamento | Tolleranze realizzabili |
| Liquido di raffreddamento (a immersione vs TSC) | Operazioni su fori profondi e sensibili al calore |
Regola di corrispondenza delle specifiche: Adattare la velocità del mandrino alla composizione del materiale (alluminio → giri elevati, acciaio → coppia elevata). Scegliere una corsa con un margine di 20–30% rispetto ai pezzi più grandi. Selezionare le dimensioni del magazzino utensili in base al numero di operazioni per pezzo. Il refrigerante a mandrino passante (TSC) è essenziale per la foratura profonda e la lavorazione dell’acciaio inossidabile e del titanio.
Fattori di costo
| Autista | Impatto |
|---|---|
| Materiale | Più difficile = più lento = più costoso |
| Tempo di lavorazione | Fattore di costo primario |
| Numero di configurazioni | Più configurazioni = maggiori costi di manodopera e di allineamento |
| Utensili | Gli strumenti specializzati aumentano i costi |
| Tolleranza / finitura | Più stretto = passaggi di finitura più lenti |
| Dimensione del lotto | Maggiore volume = minore costo unitario |
| Tipo di macchina | 5-axis costa di più all'ora, ma potrebbe ridurre il costo totale |
Informazioni chiave sui costi: Tariffa oraria della macchina × tempo di ciclo + costo di attrezzaggio ÷ dimensione del lotto = costo unitario. La macchina con la tariffa oraria più bassa non sempre produce i pezzi più economici: un centro di lavoro verticale (VMC) 5-axis con una tariffa oraria doppia, ma che elimina 3 operazioni di attrezzaggio, spesso garantisce un costo unitario inferiore su componenti complessi con più facce. Nei progetti che abbiamo realizzato, i pezzi ottimizzati per la DFM (minor numero di configurazioni, raggi standard, tolleranze realistiche) riducono costantemente i costi di lavorazione con centro di lavoro verticale (VMC) del 20–35% rispetto ai progetti sovradimensionati.
Vantaggi e limiti
| Vantaggi | Limitazioni |
|---|---|
| Flessibile per prototipi e lotti | Accumulo di trucioli sul pezzo |
| Costi di installazione e attrezzatura inferiori | I pezzi con più facce richiedono un nuovo posizionamento (a 3 assi) |
| Buona visibilità e accessibilità per l'operatore | Le cavità profonde mettono alla prova la portata degli utensili |
| Ampia compatibilità con i materiali | Livello di automazione inferiore rispetto all'HMC pallettizzato |
| Capacità di fresatura di precisione | Altezza del pezzo limitata dal gioco del mandrino |
Guida alle decisioni
| Condizione | Raccomandazione |
|---|---|
| Elementi prismatici (piastre, staffe) | VMC (a 3 assi) |
| Prototipo / produzione in piccole serie | VMC |
| Caratteristiche multifacciali | Centro di lavorazione verticale a 4 assi o 5-axis |
| Produzione multifacciale ad alto volume | Confronta HMC |
| Preoccupazioni relative a cavità profonde / scheggiature | Ottimizzare il refrigerante per il VMC oppure prendere in considerazione l'HMC |
| Superfici complesse a forma libera | Centro di lavoro verticale 5-axis completo |
| Geometria standard a basso costo | Centro di lavoro a 3 assi con ottimizzazione DFM |
Consigli per la progettazione orientata alla fabbricazione (DFM)
Regolazione della profondità della tasca: Le cavità profonde richiedono utensili lunghi → vibrazioni, taglio più lento, costi più elevati. Mantenere, ove possibile, un rapporto profondità/larghezza ≤4:1. Utilizzare raggi standard: Adattare i raggi degli angoli interni alle dimensioni standard delle frese a testa cilindrica (R3, R5). Gli angoli interni acuti richiedono una lavorazione a bassa velocità o l’utilizzo della strategia EDM. Ridurre al minimo le configurazioni: Allineamento delle caratteristiche per la lavorazione da una o due facce. Meno operazioni di configurazione = maggiore precisione + costi inferiori. Gestione delle pareti sottili: Evitare pareti di spessore inferiore a 1,0–1,5 mm, a meno che la funzione non lo richieda: gli elementi sottili si deformano sotto l'azione delle forze di taglio. Specificare tolleranze realistiche: ±0,05 mm per le caratteristiche generali, ±0,01 mm solo laddove richiesto dall’adattamento o dalla funzionalità. Tolleranze eccessive aumentano i tempi di finitura e i costi di controllo senza apportare alcun vantaggio funzionale.
Conclusione
Il centro di lavorazione verticale è la piattaforma CNC più versatile e ampiamente utilizzata per i pezzi prismatici di precisione: combina fresatura, foratura, maschiatura e alesatura in un’unica operazione automatizzata. Dalle configurazioni a 3 assi per semplici staffe a quelle complete a 5-axis per superfici a forma libera nel settore aerospaziale, le configurazioni dei centri di lavoro verticali si adattano alla complessità dei pezzi e al volume di produzione.
Il costo dipende dal tempo di ciclo, dal numero di configurazioni, dal materiale e dalle tolleranze — non solo dal tipo di macchina. L’ottimizzazione DFM (raggi standard, profondità della tasca controllata, tolleranze realistiche, configurazioni ridotte al minimo) garantisce una riduzione dei costi del 20–35% su programmi tipici. Per la maggior parte dei pezzi di precisione CNC con volumi da bassi a medi, un centro di lavoro verticale (VMC) correttamente selezionato offre l’equilibrio ottimale tra precisione, flessibilità ed efficienza in termini di costi. Hai bisogno di aiuto per scegliere la giusta configurazione del VMC o per ottimizzare i tuoi pezzi per la lavorazione con VMC? [Contatta il nostro team di ingegneri] per una revisione DFM, la pianificazione del processo e il supporto alla produzione.
FAQ
Che cos’è un centro di lavorazione verticale?
Una piattaforma di fresatura CNC con mandrino verticale: gli utensili si avvicinano al pezzo dall’alto. Combina fresatura, foratura, maschiatura e alesatura con cambio utensili automatico in un’unica configurazione automatizzata. La piattaforma CNC più utilizzata per pezzi prismatici di precisione.
VMC o HMC: quale scegliere?
VMC per flessibilità, costi ridotti e produzione di volumi medio-bassi. HMC per la produzione multifacciale ad alto volume con automazione dei pallet e evacuazione dei trucioli ottimale. Le VMC gestiscono circa 80% di lavorazioni tipiche di fresatura CNC.
Quali componenti può realizzare un centro di lavoro a controllo numerico (VMC)?
Staffe, alloggiamenti, piastre, elementi di fissaggio, stampi, dissipatori di calore, componenti medicali e qualsiasi geometria prismatica con cavità, fori e superfici piane. Adatto per alluminio, acciaio, acciaio inossidabile, titanio e tecnopolimeri.
3 assi vs 5-axis — in quali casi è opportuno utilizzare il sistema 5-axis?
Quando il pezzo presenta elementi su più facce che richiedono tolleranze strette tra le facce o superfici complesse a forma libera, il metodo 5-axis elimina le operazioni di configurazione e migliora la precisione. Per pezzi semplici e piatti, la lavorazione a 3 assi è più conveniente. Non specificare il metodo 5-axis quando il posizionamento 3+2 consente di ottenere lo stesso risultato.
Come ridurre i costi di lavorazione con il centro di lavoro VMC?
Ridurre al minimo le operazioni di configurazione (progettare per l’accesso su un solo lato). Utilizzare raggi interni standard. Controllare la profondità delle cavità. Specificare tolleranze strette solo sulle caratteristiche funzionali. Scegliere il materiale appropriato (l’alluminio si lavora 2–3 volte più velocemente dell’acciaio inossidabile). La revisione DFM prima della produzione consente in genere un risparmio del 20–35%.


