
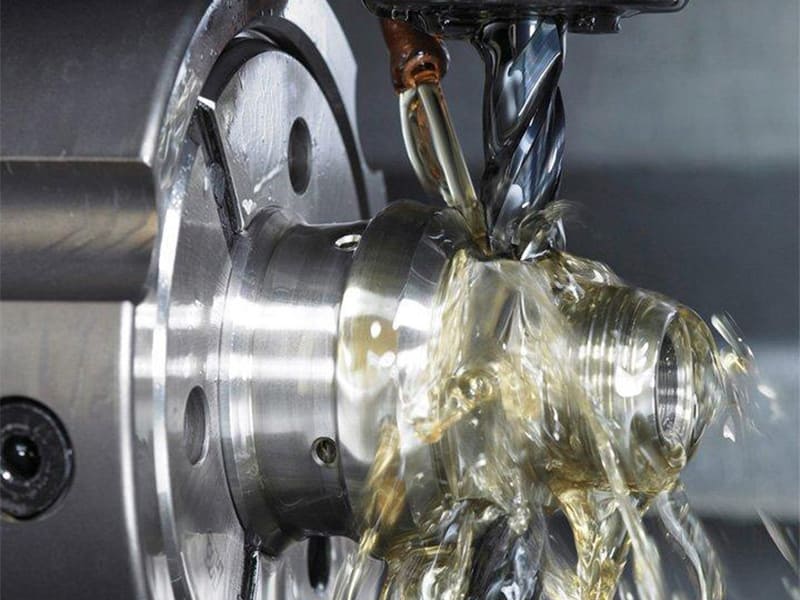
Sostituisci un fluido da taglio con un altro sulla stessa lavorazione CNC e puoi osservare una differenza del 30–40% nella durata dell'utensile, variazioni misurabili nella finitura superficiale e derive dimensionali che spingono i pezzi fuori tolleranza. Abbiamo visto officine inseguire problemi di usura dell'utensile per settimane prima di rendersi conto che la causa principale era una concentrazione del refrigerante degradata — non il grado dell'inserto, non gli avanzamenti e le velocità. Cos'è realmente il fluido da taglio? Non è solo acqua di raffreddamento. È una variabile di processo funzionale che influisce direttamente sul comportamento dell'utensile, sull'integrità superficiale e sull'economia di produzione.
Questo articolo tratta il fluido da taglio da una prospettiva ingegneristica e manifatturiera: cosa fa, come funziona all'interfaccia utensile-truciolo, i principali tipi di fluido e i loro compromessi, come abbinare i fluidi a materiali e operazioni, metodi di erogazione nei sistemi CNC, considerazioni su salute e ambiente e strategie avanzate di ottimizzazione. Che tu sia un ingegnere di produzione che risolve problemi di durata utensile, un progettista che definisce le aspettative di finitura superficiale o un acquirente che valuta i fattori di costo di produzione, comprendere il fluido da taglio a livello di sistema è essenziale per una lavorazione CNC stabile e prevedibile.
Cos'è il fluido da taglio e cosa fa?
Definizione
Il fluido da taglio (chiamato anche refrigerante per lavorazioni) è un mezzo liquido o semi-liquido erogato all'interfaccia utensile–truciolo–pezzo durante il taglio dei metalli. Il suo scopo va ben oltre la riduzione della temperatura. Un fluido da taglio efficace controlla la generazione di calore, l'attrito, il flusso del truciolo e la chimica superficiale nella zona di taglio — la regione a più alta energia del processo.
La distinzione chiave: il fluido da taglio deve raggiungere esattamente il punto in cui avviene il taglio, non solo inondare l'area di lavoro generale. Le prestazioni dipendono dal metodo di erogazione, dalla pressione, dalla chimica e dalla compatibilità sia con il materiale dell'utensile sia con la lega del pezzo.
Funzioni Principali
| Funzione | Ruolo ingegneristico | Problemi Affrontati |
|---|---|---|
| Raffreddamento | Rimuove il calore da utensile e pezzo | Ammorbidimento dell'utensile, distorsione termica |
| Lubrificazione | Riduce l'attrito all'interfaccia utensile-truciolo | Tagliente riportato, usura rapida del fianco |
| Rimozione dei trucioli | Elimina i trucioli dalla zona di taglio | Ritaglio, danni superficiali |
| Protezione dalla corrosione | Previene l'ossidazione di pezzi e macchine | Ruggine, contaminazione superficiale |
Queste funzioni sono interconnesse. Una lubrificazione insufficiente aumenta le forze di taglio anche quando il raffreddamento sembra adeguato. Una scarsa evacuazione dei trucioli annulla i benefici di entrambe. Ecco perché la selezione del fluido da taglio è una decisione a livello di processo — non una scelta accessoria secondaria.
Come funzionano i fluidi da taglio? Raffreddamento, lubrificazione e tribologia
Generazione di calore nella lavorazione
Durante il taglio, il calore proviene da due fonti primarie. La deformazione di taglio converte l'energia di taglio in calore all'interno della zona di formazione del truciolo. L'attrito alle interfacce utensile-truciolo e utensile-pezzo genera un carico termico aggiuntivo — soprattutto con materiali appiccicosi come alluminio o acciai inossidabili austenitici.
Nella lavorazione CNC ad alta velocità, le temperature localizzate all'interfaccia possono superare i 700–900°C anche se il pezzo nel suo complesso rimane molto più freddo. Il fluido da taglio trasporta via il calore dal tagliente, riducendo l'ammorbidimento termico e limitando la deriva dimensionale.
Lubrificazione all'interfaccia utensile-truciolo
La lubrificazione nella lavorazione segue regimi tribologici, non un semplice flusso di fluido. Domina la lubrificazione limite — una sottile pellicola chimica si forma direttamente sulla superficie dell'utensile, riducendo il contatto metallo-metallo sotto pressione estrema. La lubrificazione idrodinamica gioca un ruolo limitato a causa dell'elevata pressione di contatto, ma contribuisce al flusso del truciolo nelle zone a carico inferiore.
Gli additivi tensioattivi possono anche ridurre l'energia superficiale del materiale del pezzo (effetto Rehbinder), facilitando la formazione del truciolo e riducendo le forze di taglio all'interfaccia.
Additivi EP e Anti-Usura
Sotto carichi estremi, i fluidi da taglio si affidano ad additivi EP (Extreme Pressure) — tipicamente composti di zolfo, fosforo o cloro. Questi reagiscono chimicamente con le superfici metalliche calde per formare pellicole limite protettive. Il risultato: ridotta usura del fianco e del cratere, soppressione del tagliente riportato e durata utensile estesa in condizioni aggressive.
Tuttavia, la chimica degli additivi deve corrispondere all'applicazione. Un'eccessiva reattività può danneggiare i rivestimenti dell'utensile o macchiare le superfici del pezzo — un compromesso che richiede giudizio ingegneristico, non solo raccomandazioni del fornitore.
Principali tipi di fluidi da taglio
Ogni tipo rappresenta un diverso compromesso tra lubrificazione, raffreddamento, pulizia e controllo di processo.
Oli Integri (Oli Puri)
Fluidi non a base acqua con base di olio minerale e additivi EP. Offrono un'eccellente lubrificazione per operazioni a bassa velocità e alto carico come maschiatura, brocciatura e taglio di ingranaggi. Tuttavia, la dissipazione del calore è scarsa e il rischio di fumi/nebbia è più elevato. Scegli oli integri quando la lubrificazione conta più del raffreddamento.
Oli Solubili ed Emulsioni
Emulsioni olio-in-acqua che bilanciano lubrificazione e raffreddamento. Sono l'opzione più versatile per fresatura e tornitura CNC generali. Un fattore critico: il controllo della concentrazione. Troppo bassa causa corrosione e scarsa lubrificazione. Troppo alta lascia residui e riduce il raffreddamento. Nella nostra esperienza in officina, la deriva della concentrazione è la causa singola più comune di problemi di lavorazione legati alle emulsioni.
Fluidi Sintetici e Semi-Sintetici
I fluidi sintetici non contengono olio minerale. I semi-sintetici combinano un piccolo contenuto di olio con chimica sintetica. Entrambi offrono eccellente stabilità termica, pulizia e consistenza — ideali per CNC ad alta velocità e produzione automatizzata. Il compromesso è una lubrificità intrinseca inferiore, che spesso richiede additivi EP per il taglio pesante.
MQL (Lubrificazione a Quantità Minima)
L'MQL eroga micro-dosi di lubrificante direttamente nella zona di taglio. Riduce al minimo il consumo di fluido e la pulizia, funzionando bene per la lavorazione dell'alluminio e le operazioni di finitura. Tuttavia, l'MQL fornisce un raffreddamento molto limitato e non è adatto a materiali ad alta intensità termica o tagli pesanti.
| Tipo di Fluido | Raffreddamento | Lubrificazione | Pulizia | Il migliore per |
|---|---|---|---|---|
| Oli integri | Basso | Molto alto | Basso | Maschiatura, brocciatura |
| Oli solubili | Alto | Moderato | Moderato | Lavorazione generale CNC |
| Semi-sintetici | Alto | Moderato | Alto | CNC ad alta velocità |
| Sintetici | Molto alto | Più basso | Molto alto | Produzione automatizzata |
| MQL | Molto basso | Mirato | Molto alto | Taglio leggero, alluminio |
In che modo la selezione del fluido da taglio influisce sulle prestazioni CNC
Durata dell'utensile e usura
L'usura dell'utensile accelera quando il fluido da taglio non riesce a gestire l'attrito e il calore localizzato. L'usura abrasiva e quella sul fianco aumentano con una lubrificazione insufficiente. La scheggiatura del tagliente deriva dallo shock termico causato da un raffreddamento incoerente. Il tagliente riportato (BUE) si forma quando la chimica della lubrificazione non corrisponde a materiali duttili come alluminio o acciaio inossidabile.
In base ai nostri dati di produzione, il passaggio da un'emulsione generica a un fluido semi-sintetico correttamente abbinato su lavorazioni in acciaio inossidabile 316L ha esteso la durata dell'inserto di circa 35% — senza modificare alcun parametro di taglio.
Finitura superficiale e integrità
Il fluido da taglio influisce direttamente sulla qualità superficiale. Una migliore lubrificazione riduce strappi e sbavature, abbassando i valori Ra. Un raffreddamento efficace limita gli strati superficiali alterati dal calore che possono modificare la durezza o introdurre tensioni residue. Una scarsa prestazione del fluido produce spesso finiture incoerenti all'interno dello stesso lotto — anche con parametri identici.
Precisione dimensionale
Il calore eccessivo causa dilatazione dell'utensile, espansione del pezzo e deformazione del fissaggio. Una corretta selezione del refrigerante stabilizza la temperatura di taglio e minimizza la deriva termica durante cicli lunghi. Nella lavorazione di alta precisione, anche piccole variazioni di temperatura possono superare i limiti di tolleranza se le prestazioni del fluido si degradano nel tempo.
Quali fluidi da taglio funzionano meglio per i diversi materiali?
Acciaio e acciaio legato
Oli solubili per tornitura e fresatura generale. Semi-sintetici per velocità più elevate. Per acciai legati più duri, i fluidi con additivi EP aiutano a ridurre l'usura dell'utensile e la scheggiatura del tagliente. La protezione dalla corrosione è importante anche per pezzi e macchine.
Alluminio e leghe di alluminio
L'alluminio è soggetto a tagliente riportato piuttosto che a calore estremo. Utilizzare refrigeranti sintetici o semi-sintetici con elevata lubrificità. L'MQL funziona bene per finitura e fresatura ad alta velocità. Evitare additivi EP eccessivi — non sono necessari e possono macchiare le superfici.
Acciaio inossidabile
Gli acciai inossidabili combinano elevata resistenza, bassa conducibilità termica e forte comportamento all'incrudimento. Utilizzare oli solubili con pacchetti EP forti o semi-sintetici ad alte prestazioni. La consistenza del fluido è critica — la lavorazione dell'inossidabile è altamente sensibile al degrado della lubrificazione.
Titanio e leghe resistenti al calore
Il titanio concentra il calore sul tagliente e reagisce chimicamente con i materiali dell'utensile. Utilizzare emulsioni ad alta lubrificità o oli puri con additivi EP accuratamente abbinati. Nella nostra esperienza, la pressione di erogazione del refrigerante e il targeting spesso contano più del tipo di fluido stesso per la lavorazione del titanio.
| Materiale | Operazioni tipiche | Fluido consigliato |
|---|---|---|
| Acciaio al carbonio / legato | Tornitura, fresatura | Olio solubile, semi-sintetico |
| Leghe di alluminio | Fresatura, foratura | Sintetico, MQL |
| Acciaio inossidabile | Tornitura, foratura | Emulsione potenziata con EP |
| Leghe di titanio | Fresatura, tornitura | Emulsione / olio ad alta lubrificità |
Come vengono erogati i fluidi da taglio nei sistemi CNC?
Raffreddamento a inondazione
Flusso continuo ad alto volume che copre l'area di taglio. Dissipazione affidabile del calore di massa e rimozione efficace dei trucioli per operazioni aperte. Semplice ed economico. Tuttavia, il raffreddamento a inondazione fatica a penetrare nelle zone di taglio profonde e perde efficacia a velocità del mandrino molto elevate.
Raffreddamento a getto ad alta pressione (HPC)
Eroga refrigerante a 30–70+ bar direttamente nell'interfaccia utensile-truciolo. Rottura del truciolo superiore, migliore raffreddamento del tagliente e durata dell'utensile più costante in foratura profonda e tornitura. Il compromesso: costo di sistema più elevato, utensileria specializzata e requisiti di manutenzione. L'HPC è standard per acciaio inossidabile, acciaio legato e operazioni di foratura profonda.
Raffreddamento a nebbia e MQL
Consumo di fluido molto basso, macchine e pezzi più puliti, costi di smaltimento ridotti. La capacità di raffreddamento limitata restringe l'uso alla lavorazione dell'alluminio e alla finitura leggera. Non adatto a materiali ad alta intensità termica o operazioni pesanti.
Lavorazione a secco
Elimina completamente il fluido da taglio. Fattibile quando la generazione di calore è bassa, i rivestimenti dell'utensile tollerano temperature elevate e le tolleranze non sono termicamente sensibili. In pratica, la lavorazione a secco è limitata alla ghisa e ad alcune operazioni sull'alluminio.
Considerazioni su salute, sicurezza e ambiente
Salute dell'operatore
I fluidi da taglio possono aerosolizzarsi ad alte velocità del mandrino o con erogazione ad alta pressione. L'inalazione di nebbia irrita il sistema respiratorio nel tempo. Il contatto cutaneo con refrigeranti degradati causa dermatiti. I controlli ingegneristici — cappe, estrazione della nebbia, DPI appropriati — sono parte integrante di qualsiasi strategia sui refrigeranti, non aggiunte opzionali.
Manutenzione del refrigerante
La crescita batterica prospera nei refrigeranti a base acquosa stagnanti, producendo odori e irritanti cutanei. La deriva del pH degrada lubrificazione e protezione dalla corrosione. Gli oli di trascinamento e i trucioli fini destabilizzano la chimica. Il monitoraggio regolare di concentrazione, pH e carica microbica mantiene sia la consistenza della lavorazione che la sicurezza dell'operatore.
Alternative sostenibili
Molti produttori stanno adottando formulazioni senza boro e senza formaldeide, fluidi a migliore biodegradabilità e refrigeranti sintetici a ridotti additivi. Combinati con MQL, lavorazione a secco dove fattibile e rivestimenti utensile ottimizzati, questi approcci minimizzano il consumo di fluido senza compromettere le prestazioni.
Strategie avanzate di ottimizzazione
Intensificazione del raffreddamento per materiali difficili
Per acciaio inossidabile, titanio, Inconel e acciai temprati, l'ottimizzazione si concentra sull'efficacia del refrigerante piuttosto che sul volume. L'erogazione mirata attraverso l'utensile raggiunge l'effettiva interfaccia di taglio. Fluidi a flusso più elevato e viscosità inferiore migliorano il trasporto del calore. La chimica abbinata al comportamento del materiale — EP forte per il titanio, lubrificità controllata per l'inossidabile — stabilizza la temperatura di taglio piuttosto che semplicemente ridurla.
Regolazione dei parametri nei sistemi CNC
Le moderne macchine CNC consentono un controllo preciso di pressione del refrigerante, portata e orientamento dell'ugello — impostazioni che la maggior parte delle officine lascia ai valori predefiniti. La regolazione della pressione per operazione (sgrossatura vs. finitura), l'ottimizzazione dell'angolo dell'ugello per prevenire la deflessione ad alti RPM e la sincronizzazione del refrigerante con l'impegno dell'utensile migliorano tutti la ripetibilità.
Produzione di piccoli lotti e personalizzata
Nella produzione a basso volume, l'ottimizzazione del fluido da taglio riduce in modo sproporzionato il rischio di rilavorazione. Un comportamento del fluido stabile, pulito e prevedibile riduce i tentativi durante le prime lavorazioni, migliora la consistenza su geometrie variabili e prolunga la durata dell'utensile quando i parametri cambiano frequentemente. Nella nostra esperienza, le officine esperte privilegiano stabilità e pulizia del fluido rispetto alla massima aggressività di taglio — perché lo scarto costa di più nei piccoli lotti.
Conclusione
Il fluido da taglio non è un consumabile secondario — è una parte integrante del sistema di lavorazione CNC che influenza direttamente il comportamento dell'utensile, la stabilità termica, l'integrità superficiale e l'affidabilità del processo. Una selezione efficace richiede di valutare insieme le proprietà del materiale, il tipo di operazione, la severità del taglio e i vincoli di sistema. Un fluido che funziona per la fresatura dell'alluminio può fallire completamente nella foratura dell'acciaio inossidabile o nella tornitura del titanio.
Quando selezionati, applicati e mantenuti correttamente, i fluidi da taglio riducono significativamente il rischio di produzione — specialmente nella produzione ad alta precisione, difficile da lavorare o a piccoli lotti. Per ingegneri e team di approvvigionamento, comprendere il fluido da taglio a livello di sistema è essenziale per ottenere risultati CNC stabili, prevedibili ed economicamente efficienti. Hai bisogno di aiuto per ottimizzare la strategia del fluido da taglio per il tuo progetto CNC? [Contatta il nostro team di ingegneria] per supporto di processo e servizi di lavorazione di precisione.
FAQ
Il fluido da taglio è sempre necessario nella lavorazione CNC?
Non sempre — ma nella maggior parte degli scenari produttivi, sì. Si può omettere il fluido per selezionate lavorazioni di ghisa, fresature leggere di alluminio o operazioni progettate specificamente per il taglio a secco con rivestimenti avanzati. Tuttavia, per alte velocità, tolleranze strette, materiali difficili o cicli lunghi, il fluido da taglio è essenziale per controllare calore, attrito e variabilità di processo.
Qual è la differenza tra refrigerante e fluido da taglio?
“Refrigerante” enfatizza la rimozione del calore. “Fluido da taglio” è il termine ingegneristico più accurato — copre raffreddamento, lubrificazione, evacuazione del truciolo e protezione dalla corrosione. Concentrarsi solo sul raffreddamento trascura le funzioni tribologiche e chimiche che influenzano fortemente l'usura dell'utensile e l'integrità superficiale.
Il MQL può sostituire i fluidi da taglio tradizionali?
In applicazioni specifiche, sì — in particolare nella lavorazione ad alta velocità dell'alluminio o in operazioni di finitura dove la lubrificazione conta più del raffreddamento. Il MQL non può gestire tagli pesanti, forature profonde, acciaio inossidabile o lavorazioni di titanio dove la concentrazione di calore e le richieste di evacuazione del truciolo superano la sua capacità.
In che modo il fluido da taglio influisce sulla durata dell'utensile?
Direttamente e in modo misurabile. Il fluido da taglio riduce l'attrito, abbassa la temperatura massima del tagliente e previene il tagliente di riporto e l'usura adesiva. Una scarsa selezione del fluido o condizioni di refrigerante degradato accelerano l'usura sul fianco e la scheggiatura del tagliente — anche quando i parametri di taglio rimangono invariati. In base ai nostri dati di produzione, una corretta corrispondenza del fluido può estendere la durata dell'utensile del 25–40% su materiali difficili.
Quale fluido da taglio funziona meglio per alluminio vs. titanio?
Per l'alluminio: fluidi sintetici o semisintetici con elevata lubrificazione e basso rischio di macchie. Il MQL è spesso efficace. Per il titanio: emulsioni ad alta lubrificazione o oli puri con additivi EP accuratamente abbinati e erogazione ad alta pressione mirata. La scelta ottimale dipende dal tipo di operazione e dal metodo di erogazione, non solo dal materiale.


