
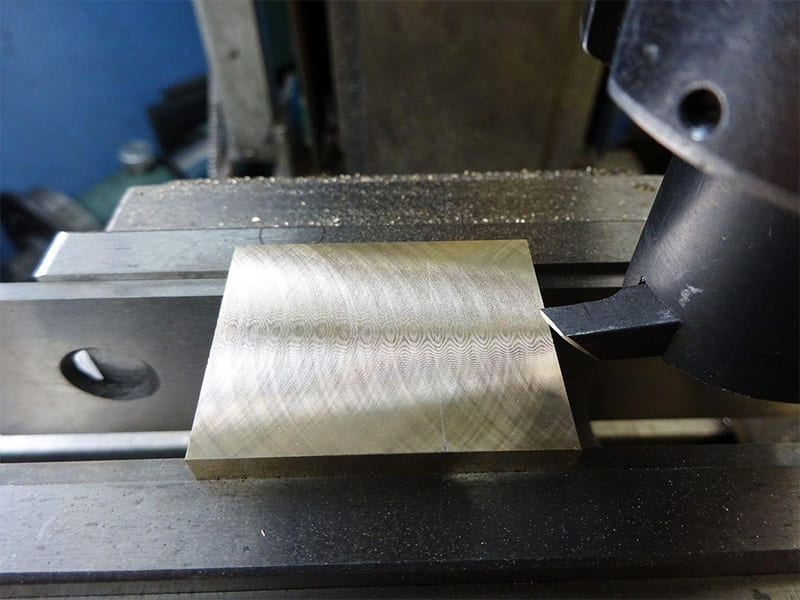
Un’officina di prototipazione richiede un valore Ra di 0,6 µm su una piastra di fissaggio in alluminio 6061-T6 da 200 × 150 mm. La fresa frontale da 50 mm con 5 inserti intercambiabili produce un Ra di 1,4 µm: due inserti posizionati 0,015 mm più in alto rispetto agli altri creano un motivo ripetitivo visibile su tutta la superficie. Passando a una fresa a punta singola con la stessa velocità di avanzamento, il Ra scende a 0,5 µm in un unico passaggio. Nessuna variazione di altezza degli inserti, nessun motivo a più taglienti: un solo tagliente produce una scanalatura uniforme per ogni giro. Eseguiamo regolarmente questo confronto su prototipi e piastre di fissaggio. La geometria a punta singola della fresa a filo elimina la variazione da inserto a inserto che le frese frontali a più denti non riescono a evitare completamente, producendo superfici piane più lisce e uniformi sull’alluminio a un costo di utensili inferiore rispetto a qualsiasi alternativa con inserti intercambiabili.
Una fresa rotante è un utensile di fresatura rotante a una o due punte, progettato per la finitura di superfici piane. Questa guida illustra il funzionamento delle frese rotanti, quali tipi sono adatti a quali applicazioni, l’impostazione dei parametri di taglio, la compatibilità con i materiali, la geometria dell’utensile, la prevenzione delle vibrazioni, la programmazione CAM e quando scegliere una fresa rotante anziché una fresa frontale.
Come funziona una fresa a lama rotante
Uno o due taglienti sono montati su un braccio regolabile e scorrono lungo il pezzo da lavorare descrivendo un ampio arco circolare. Ogni giro produce una scanalatura da un tagliente con una geometria costante.
| Caratteristica | Fresa a lama rotante | Fresa a candela | Fresatrice frontale |
|---|---|---|---|
| Bordi | Uno o due | Canali multipli | Inserimenti multipli |
| Azione di taglio | Periodico a punto singolo | Multipunto continuo | Multipunto continuo |
| Formazione della superficie | Una scanalatura/rivoluzione costante | Segni lasciati dall'utensile lungo il percorso | È possibile inserire un motivo |
| Regolabilità | Posizione del braccio regolabile | Geometria fissa | Geometria fissa dell'inserto |
| Uso principale | Finitura su grandi superfici piane | Contorni, tasche | Rivestimento per grandi volumi |
Il motivo a conchiglia
Ogni giro lascia una scanalatura poco profonda. Con una fresa a faccia, gli inserti multipli a altezze leggermente diverse creano scanalature sovrapposte non uniformi. Con una fresa a filo, un unico tagliente produce una scanalatura per ogni giro a una profondità costante. La velocità di avanzamento e il raggio della fresa determinano insieme l'altezza della scanalatura:
Altezza della scanalatura ≈ f² / (8 × r) (f = avanzamento/giro, r = raggio della punta)
Mantenere un avanzamento ridotto e un raggio ampio → l’altezza della scanalatura scende al punto in cui la rugosità superficiale diventa una funzione della geometria del tagliente piuttosto che della cinematica. In base ai nostri dati di produzione, una fresa a mosca ben regolata su 6061-T6 raggiunge un valore Ra compreso tra 0,4 e 0,8 µm in un’unica passata di finitura.
Tipi di frese a fly
| Tipo | Caratteristiche | Migliore applicazione |
|---|---|---|
| A punto singolo | Semplice, prevedibile | Componenti in alluminio, prototipi |
| A due inserti | Migliore equilibrio, MRR più elevato | Superfici più estese, leghe medie |
| Braccio regolabile | Raggio flessibile | Lavori di sviluppo, finiture personalizzate |
| Indexabile | Geometria ripetibile dell'inserto | Produzione in serie, cambio formato rapido |
| Eliche / speciali | Vibrazioni ridotte, inserimento più fluido | Lamiere sottili, finitura ad alta velocità |
Punto singolo: Un solo tagliente. Configurazione semplicissima, comportamento della fresa a smerlo più prevedibile. Ideale per la finitura dell’alluminio e per macchine più leggere, dove la rigidità del mandrino limita l’uso di modelli a due inserti.
Doppio inserto: Migliore equilibrio e MRR — ma solo quando entrambi gli inserti presentano una differenza di altezza inferiore a 0,01 mm. Anche una differenza di soli 0,02 mm reintroduce la variazione che vanifica lo scopo della fresatura a volo. Secondo la nostra esperienza in officina, i modelli a due inserti premiano un’attenta configurazione e penalizzano le scorciatoie.
Braccio regolabile: Lama riposizionabile per altezze specifiche delle scanalature e larghezze parziali. Utile in fase di sviluppo. Compromesso: richiede la verifica dell'altezza prima di ogni ciclo.
Indicizzabile: L'inserimento dello swap ripristina la geometria senza necessità di regolazioni. Negli ambienti di produzione in cui la stessa operazione viene eseguita ripetutamente, riduce la variazione da ciclo a ciclo.
Eliciale: Il tagliente inclinato distribuisce l'impatto iniziale su un arco di contatto più ampio. Riduce le vibrazioni sulle parti a pareti sottili e nella finitura dell'alluminio ad alta velocità.
Fresa a lama rotante vs. Fresa frontale
| Fattore | Fresa a lama rotante | Fresatrice frontale |
|---|---|---|
| Finitura superficiale | Eccellente — nessuna variazione nell'inserto | Buono — dipende dall'uniformità dell'inserto |
| MRR | Basso-moderato | Alto |
| Costi di attrezzaggio | Basso | Più alto |
| Potenza della macchina | Basso — adatto a mulini più leggeri | Più alto — richiede mandrini rigidi |
| Flessibilità di processo | Alto | Più basso |
Quando Fly Cutter vince
Qualità della superficie sull’alluminio. Su piastre di fissaggio in 6061-T6, pezzi prototipali e superfici piane in cui la finitura è fondamentale, la geometria a punta singola offre prestazioni costantemente superiori rispetto agli utensili a inserti multipli. Funziona bene anche su macchine con potenza del mandrino limitata, dove le fresette frontali di grandi dimensioni tenderebbero a vibrare.
Per lavori di piccolo volume, il fattore costo rafforza la validità tecnica della scelta: un corpo di fresa a fly con inserti in acciaio rapido (HSS) o in carburo costa una frazione del prezzo di una fresa frontale a inserti intercambiabili comparabile.
Quando la fresatura frontale è la scelta migliore
Produzione ad alto volume, materiali duri e sgrossatura. L’impatto intermittente a punto singolo che garantisce una finitura liscia sull’alluminio diventa un ostacolo sull’acciaio con parametri aggressivi, poiché concentra le forze, accelera l’usura e provoca vibrazioni. Quando la produttività è fondamentale e gli obiettivi di finitura sono raggiungibili con una fresa frontale, è consigliabile utilizzare la fresa frontale.
Parametri di taglio
Con un solo spigolo, ogni parametro viene mappato direttamente sulla superficie — senza media su più spigoli. È fondamentale impostare correttamente i parametri.
Velocità del mandrino
Giri al minuto = (SFM × 12) / (π × diametro effettivo)
Effettuare il calcolo in base al diametro di rotazione massimo, non al gambo. Una rotazione di 100 mm su 6061-T6 a 800 SFM ≈ 764 giri/min — un valore più prudente del previsto. Un numero di giri eccessivo aumenta gli effetti di squilibrio e l’usura dei bordi senza migliorare la finitura.
Velocità di avanzamento
L'avanzamento per giro è il fattore principale che determina la qualità della superficie. Minore è l'avanzamento, più superficiali saranno le scanalature e più liscia risulterà la finitura. La relazione è diretta e prevedibile con un unico tagliente. Iniziare con un valore molto basso e aumentarlo man mano, monitorando la texture.
Profondità di taglio
Le frese a filo sono utensili di finitura. I tagli profondi aumentano il carico d'urto, sollecitano i cuscinetti e compromettono la finitura. Quasi sempre vengono regolate per ottenere tagli meno profondi.
| Materiale | SFM | Alimentazione/Rev | DOC |
|---|---|---|---|
| Alluminio 6061 | 600–1,000 | 0,02–0,05 mm/giro | 0,05–0,25 mm |
| Acciaio al carbonio | 200–350 | 0,01–0,03 mm/giro | 0,05–0,15 mm |
| Acciaio inossidabile 316L | 150-250 | 0,01–0,02 mm/giro | 0,03–0,10 mm |
Regolare prima l'avanzamento Se la finitura non è soddisfacente, prima di modificare il numero di giri al minuto (RPM) o il DOC, verificare l’equilibratura prima di ogni ciclo di lavorazione. Effettuare una passata di prova prima di procedere sulla superficie completa.
Compatibilità dei materiali
| Materiale | Idoneità | Motivazione |
|---|---|---|
| Alluminio 6061/7075 | ★★★★★ Eccellente | Bassa resistenza, chip stabili, elevata conduttività |
| Carbonio / acciaio bassolegato | ★★★☆☆ Con riserva | Adatto a finiture leggere con configurazione rigida |
| Acciaio inossidabile 316L | ★★☆☆☆ In edizione limitata | L'indurimento da deformazione introduce una variabilità nella forza |
| Ghisa / leghe dure | ★☆☆☆☆ Non consigliato | Punte abrasive e da impatto |
L'alluminio è la scelta più naturale. La bassa resistenza al taglio consente di mantenere le forze sotto controllo anche su mandrini di potenza moderata. I trucioli si formano in modo pulito. La geometria dei bordi rimane costante da una passata all’altra, garantendo valori Ra ripetibili. Sul 7075-T6 (maggiore durezza), ridurre l’avanzamento di 15–20% rispetto al 6061 per ottenere una finitura equivalente.
Acciaio inossidabile 316L: È possibile, ma non consigliabile. Si verifica un indurimento da lavorazione se il tagliente sfrega anziché tagliare. Se necessario: inserto in carburo affilato, angolo di spoglia positivo, nessuna pausa, profondità di taglio (DOC) ≤ 0,08 mm. Un errore comune che si riscontra spesso: tentare la lavorazione a volo sull’acciaio inossidabile con gli stessi parametri utilizzati per l’alluminio — indurimento da lavorazione immediato e finitura compromessa.
Geometria degli utensili
Angolo di inclinazione
Angolo di inclinazione positivo (da +5° a +15°) per l’alluminio: riduce lo sforzo, migliora il deflusso dei trucioli e garantisce una finitura pulita. Da neutro a leggermente negativo (da 0° a −5°) per l’acciaio: aumenta la resistenza del tagliente ma aumenta il rischio di vibrazioni. Maggiore è l’angolo di inclinazione, migliore è la finitura ma minore è la durata del tagliente.
Angolo di sfioro
Impedisce lo sfregamento del fianco sulla superficie appena tagliata. Se l’angolo è troppo piccolo → accumulo di calore, sbavature sulla superficie. Se l’angolo è troppo grande → bordo fragile, scheggiature in caso di urto. Standard: 6°–10° (più basso per l’acciaio, più alto per l’alluminio).
Raggio del naso
Determina direttamente l'altezza della scanalatura: Scallop ≈ f² / (8r). Raggio maggiore → scanalatura più profonda a parità di avanzamento. 0,4–1,0 mm per finiture a specchio. Compromesso: un raggio maggiore aumenta la forza radiale → maggiore rigidità richiesta alla macchina.
HSS contro carburo
HSS: Bordi più affilati, angolo di inclinazione positivo maggiore, migliore resistenza agli urti. Vantaggioso per macchine leggere e nella finitura dell’alluminio. Resistenza all’usura limitata. Carburo: Sebbene presentino una maggiore resistenza all'usura, la geometria più smussata aumenta le forze. Sulle fresatrici leggere CNC, le frese a lama mobile in carburo possono causare vibrazioni che le frese in acciaio rapido (HSS), a parità di parametri, eviterebbero.
Prevenzione delle chiacchiere
Il vibratore è la causa più comune di guasto delle frese a volute — ed è il motivo per cui le officine smettono di utilizzare questo utensile. L’impegno intermittente su un unico punto amplifica qualsiasi deformazione della configurazione, squilibrio o risonanza.
Approccio sistematico (in ordine):
- Ridurre al minimo lo sbalzo dell'utensile — ogni mm di sporgenza moltiplica la deflessione
- Ottimizzare il contatto con il sistema di serraggio — su tutta la superficie di un supporto piano; evitare i supporti a sbalzo. Per le lastre sottili di alluminio, l’uso del nastro biadesivo su granito di precisione è una pratica standard nella realizzazione di prototipi
- Verificare il bilanciamento dell'utensile dopo ogni sostituzione dell'inserto o regolazione del braccio
- Ridurre innanzitutto l'avanzamento per giro — riduce il carico d'urto
- Ridurre il DOC di un secondo — riduce la forza necessaria per ogni innesto
- Regolare il numero di giri al minuto (RPM) al terzo livello — spostare di ±10% per allontanarsi dalla risonanza
- Utilizzare la fresatura a scalare — l'inserimento più fluido riduce l'impatto rispetto ai modelli convenzionali
Per finiture a specchio: Privilegia un avanzamento ridotto rispetto a un numero elevato di giri al minuto. È meglio effettuare due passate leggere piuttosto che una sola più pesante. Effettua una prova su una superficie di 50 mm prima di procedere con la lavorazione completa.
Programmazione CAM
Definizione del diametro effettivo
Inserire nella libreria utensili il diametro di oscillazione completo, non quello del gambo. Diametro errato → calcolo errato della velocità superficiale → simulazione del numero di giri al minuto (RPM) e della finitura priva di significato. Definire inoltre esplicitamente il raggio della punta per il calcolo dell’altezza della scanalatura.
Strategia del percorso utensile
Stepover: Di dimensioni notevoli rispetto al diametro effettivo: le frese a fly coprono ampie aree in modo efficiente. Indicazioni: Rampetta per un ingresso più agevole. Voce: Transizioni graduali, non immersioni dirette: è il singolo bordo ad assorbire da solo l'intero impatto. Profondità Z: Costante per tutta la durata del passaggio — una profondità variabile comporta una forza variabile e una conclusione incostante.
Lista di controllo CAM: Confermare il numero di giri al minuto (RPM) in base al diametro effettivo. Impostare lo stepover in modo che corrisponda all'obiettivo di finitura. Programmare passate parallele uniformi. Simulare l'altezza della scanalatura prima dell'esecuzione.
Sicurezza
Le frese a lama meritano maggiore attenzione di quanto lasci intendere la loro struttura semplice. L’ampio diametro di rotazione a velocità elevate genera una notevole forza centrifuga su un utensile intrinsecamente asimmetrico.
Rischi principali: Elevata velocità periferica anche a regimi moderati. La massa asimmetrica genera una forza di rotazione che aumenta con il quadrato del numero di giri. Rischio di espulsione dell'inserto se la coppia di serraggio è insufficiente.
Protocollo: Prima di ogni ciclo di funzionamento, verificare il corretto posizionamento dell'inserto e la coppia di serraggio dei dispositivi di fissaggio. Assicurarsi che il numero di giri al minuto rientri nei limiti di velocità nominale indicati dal produttore per il diametro di oscillazione. Durante i passaggi di prova, mantenersi a debita distanza. Interrompere immediatamente il funzionamento se si verificano vibrazioni anomale.
Non utilizzare le frese a lama rotante per: Sgrossatura pesante, tagli interrotti (cavità con gradini), materiali duri/abrasivi o lavorazione non presidiata.
Conclusione
Le frese a lama occupano un ruolo specifico CNC: la finitura di precisione di superfici piane su alluminio e leghe non ferrose, dove la qualità della superficie è più importante della produttività. Il loro meccanismo a punta singola — sensibile alla qualità della regolazione ma in grado di ottenere finiture che le frese frontali faticano a eguagliare — produce un Ra compreso tra 0,4 e 0,8 µm sull’alluminio 6061-T6 se applicato correttamente.
In pratica: le frese a lama mobile premiano il buon senso ingegneristico e penalizzano le scorciatoie. Una configurazione rigida, il numero di giri corretto in base al diametro effettivo, un avanzamento ridotto per giro, un bilanciamento verificato e una messa a punto metodica fanno la differenza tra una finitura a specchio e una superficie danneggiata dalle vibrazioni. Hai bisogno di aiuto per scegliere le frese a lama mobile o per ottimizzare la finitura superficiale CNC dei tuoi componenti? [Contatta il nostro team di ingegneri] per ricevere consulenza sugli utensili e assistenza nella produzione.
FAQ
Una fresa a lama rotante è migliore di una fresa frontale per la finitura?
Per la finitura dell’alluminio — spesso sì. La fresatura a punta singola elimina le variazioni di altezza dell’inserto, consentendo di ottenere un Ra compreso tra 0,4 e 0,8 µm sul 6061-T6. Compromesso: minore MRR e maggiore sensibilità alla regolazione. Le frese frontali sono più vantaggiose in termini di produttività e lavorazione di materiali duri.
È possibile utilizzare le frese volanti sul modello CNC?
Sì — la massima efficacia si ottiene con configurazione CNC, in cui l'avanzamento e il numero di giri al minuto (RPM) vengono mantenuti con precisione. Inserire il diametro effettivo di oscillazione (non il gambo) nel CAM per un corretto calcolo della velocità. Programmare passate parallele uniformi con fresatura in salita.
Qual è il numero di giri al minuto (RPM) per una fresa a lama?
Calcolo in base al diametro effettivo: giri/min = (SFM × 12) / (π × diametro). Per l’alloy 6061-T6 a 800 SFM con raggio di oscillazione di 100 mm ≈ 764 giri/min. Iniziare con impostazioni prudenti, verificare la finitura in un passaggio di prova, regolare l’avanzamento prima di modificare il numero di giri al minuto.
Perché le frese a lama rotante producono una finitura a specchio?
Un solo bordo, una geometria uniforme, una scanalatura per ogni giro. Nessuna discrepanza nell’altezza dell’inserto. L'altezza della scanalatura è controllata direttamente dall'avanzamento per giro e dal raggio della punta. Su 6061-T6 con angolo di spoglia positivo, raggio della punta di 0,4–0,8 mm e avanzamento inferiore a 0,03 mm/giro → superficie riflettente uniforme.
Le frese a lama rotante sono sicure ad alta velocità?
Entro i limiti nominali, sì. Diametro elevato + velocità = forza centrifuga elevata. Verificare la coppia di serraggio dell’inserto, assicurarsi che il numero di giri al minuto rientri nella velocità nominale prevista per il raggio di rotazione e tenersi a debita distanza durante i primi passaggi. Se si verificano vibrazioni dovute a squilibrio, arrestare immediatamente il funzionamento.


