
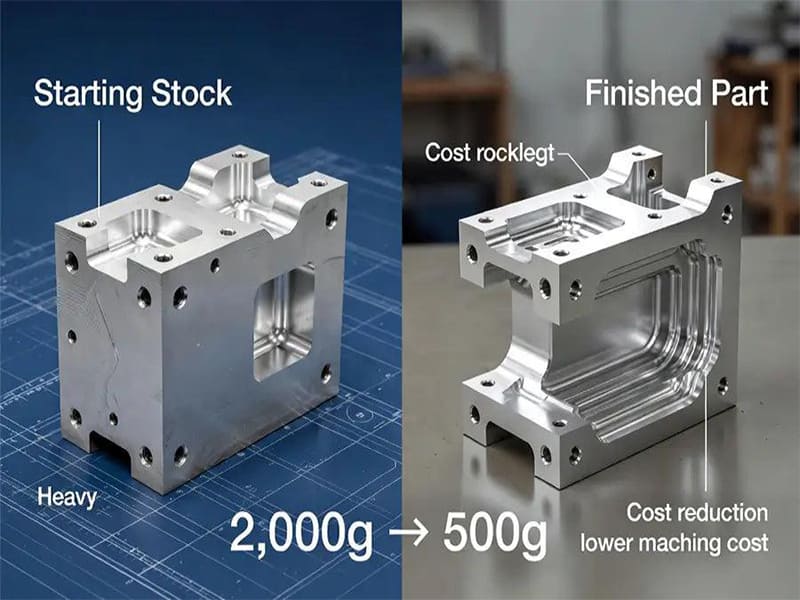
La maggior parte dei problemi di producibilità non emerge durante la revisione del progetto. Si manifestano solo in fase di lavorazione: quando una cavità profonda richiede un utensile speciale che aggiunge tre giorni al preventivo, oppure quando una tolleranza uniforme di ±0,01 mm su un componente in acciaio inossidabile 316L raddoppia i tempi di lavorazione senza alcuna giustificazione funzionale. La progettazione per la produzione (DFM) serve proprio a individuare questi problemi prima che raggiungano l’officina. Non si tratta di semplificare i progetti o di limitare le intenzioni ingegneristiche, ma di garantire che il progetto approvato possa essere effettivamente realizzato, in modo coerente e a un costo prevedibile.
Questo articolo si concentra in particolare sul DFM (Design for Manufacturing) per i componenti personalizzati lavorati con la tecnologia CNC, dove ogni scelta progettuale si riflette direttamente sul tempo di ciclo, sul numero di configurazioni e sulla resa. I principi qui illustrati si applicano sia alla produzione di prototipi che a quella di volumi medi, e sono rivolti a ingegneri, progettisti e team di approvvigionamento che necessitano di indicazioni pratiche, non di metodologie astratte.
Che cos’è il “Design for Manufacturing” (DFM) in termini ingegneristici?
Il DFM è una metodologia ingegneristica strutturata che valuta i vincoli di producibilità durante la fase di progettazione — non dopo l'approvazione dei disegni. Il suo obiettivo è chiaro: garantire che un componente possa essere prodotto in modo affidabile, ripetibile ed economico utilizzando un processo definito, senza ricorrere a soluzioni alternative a valle o a costose misure di compensazione del processo.
Un errore comune è ritenere che il DFM significhi semplicemente semplificare la geometria. In pratica, esso comprende una serie più ampia di decisioni: accessibilità delle caratteristiche, strategia dei punti di riferimento, assegnazione delle tolleranze, comportamento del materiale, requisiti di finitura superficiale e ipotesi sul volume di produzione. Un pezzo geometricamente semplice può comunque non superare i criteri DFM se specifica tolleranze più strette di quelle che il processo è in grado di garantire in modo coerente, oppure se impone configurazioni multiasse che aumentano i costi e i rischi senza apportare alcun valore aggiunto in termini di funzionalità. Il DFM riguarda la producibilità prevedibile, non solo l’eleganza geometrica.
È inoltre opportuno distinguere il DFM dalle metodologie correlate. Il Design for Assembly (DFA) si concentra sul numero di componenti e sull’efficienza dell’assemblaggio a livello di sistema. Il Design for Manufacturing and Assembly (DFMA) combina entrambi questi aspetti. Il DFM, da solo, si concentra sul processo di fabbricazione — che è proprio dove risiedono i veri fattori di costo nella lavorazione personalizzata CNC.
Perché è importante integrare il DFM nelle prime fasi dello sviluppo del prodotto
Il valore del DFM è direttamente legato al momento in cui viene applicato. Nella fase di Engineering Validation Test (EVT), le ipotesi relative alla geometria, ai materiali e ai processi sono ancora flessibili. Introdurre il DFM in questa fase non comporta quasi alcun costo e consente di evitare problemi che altrimenti verrebbero individuati molto più tardi, con costi molto più elevati.
Man mano che il progetto entra nella fase di Design Validation Test (DVT), i concetti relativi agli stampi e la selezione dei fornitori iniziano a concretizzarsi. Il DFM può ancora identificare i rischi, ma le correzioni richiedono ora riprogettazioni parziali, revisioni dei disegni e nuovi cicli di convalida. Al momento del Test di convalida della produzione (PVT), qualsiasi riscontro relativo alla producibilità genera in genere un ordine di modifica tecnica (ECO) formale: costoso, dirompente e che spesso richiede una nuova qualificazione del processo produttivo.
Oltre ai costi interni, l’integrazione precoce del DFM migliora direttamente la stabilità della catena di fornitura. I progetti basati su attrezzature standard, materiali comuni e processi di lavorazione prevedibili consentono di elaborare preventivi più accurati, garantiscono tempi di approvvigionamento più rapidi e riducono il rischio di imprevisti durante l’ispezione del primo articolo.
| Aspetto | DFM iniziale (EVT) | DFM tardivo (TVP / TEV) |
|---|---|---|
| Flessibilità progettuale | Alto | Limitato |
| Costo delle modifiche | Basso | Alto |
| Impatto sui tempi di consegna | Minimo | Ritardi significativi |
| Rischio fornitore | Controllato | Elevato |
| Controllo dei costi complessivi | Proattivo | Reattivo |
Se applicato in una fase iniziale, il DFM è uno strumento di ingegneria preventiva. Se applicato in una fase avanzata, serve solo a limitare i danni.
Principi fondamentali della progettazione per la produzione
Per i componenti personalizzati lavorati con il processo CNC, il DFM si basa su quattro principi ingegneristici. Ciascuno di essi, se ignorato, comporta conseguenze misurabili nelle fasi successive del processo.
Semplificazione della progettazione e riduzione della complessità
La complessità che non è al servizio della funzionalità aumenta i costi senza aggiungere valore. Caratteristiche quali tasche profonde e strette, angoli interni acuti o superfici a forma libera prive di giustificazione funzionale richiedono utensili speciali, parametri di taglio ridotti e configurazioni multiple. Il risultato è un tempo di ciclo più lungo, una maggiore usura degli utensili e una minore uniformità dimensionale. Una geometria semplificata consente maggiori velocità di asportazione del materiale, un migliore accesso degli utensili e risultati di lavorazione più prevedibili: ecco perché la semplificazione è una disciplina ingegneristica, non una scorciatoia.
Standardizzazione dei materiali e delle caratteristiche
La scelta di materiali non standard o di dimensioni personalizzate delle caratteristiche introduce variabilità sia nel comportamento di lavorazione che nelle catene di approvvigionamento. Le dimensioni standard dei fori, le forme comuni delle filettature, i raggi facilmente reperibili e le dimensioni standard dei materiali in stock consentono ai produttori di riutilizzare utensili collaudati e parametri di taglio consolidati. Per i componenti personalizzati a volume medio-basso, in cui non vi è alcun costo di ammortamento degli utensili, la standardizzazione rappresenta uno dei modi più efficaci per controllare il costo unitario e i tempi di consegna.
Design Thinking orientato ai processi
Ogni decisione progettuale implica una strategia di lavorazione. Una buona progettazione orientata alla fabbricabilità (DFM) richiede agli ingegneri di riflettere in modo esplicito sul numero di configurazioni, sulla strategia di fissaggio, sulle direzioni di approccio degli utensili e sul fatto che la lavorazione a 4 assi o 5-axis sia funzionalmente necessaria o semplicemente conveniente. I progetti che ignorano questi aspetti comportano configurazioni aggiuntive, accumulano errori di allineamento tra le operazioni e aumentano i tempi di movimentazione manuale. Quando la geometria si allinea a una sequenza di lavorazione chiara e definita, i pezzi avanzano nella produzione più rapidamente e con minore variabilità.
Tolleranze per la producibilità
Le tolleranze strette su tutta la linea rappresentano uno dei fallimenti più comuni — e più costosi — nella progettazione di parti personalizzate dal punto di vista del DFM. Nella lavorazione pratica CNC, le operazioni standard a 3 assi mantengono in modo affidabile una tolleranza di ±0,05 mm sull’alluminio 6061 con buoni sistemi di fissaggio e utensili stabili. Raggiungere una tolleranza di ±0,01 mm sull’acciaio inossidabile 316L richiede velocità di taglio più basse, un maggior numero di passate di finitura e un’attenta gestione termica, poiché l’acciaio inossidabile austenitico subisce un incrudimento da taglio in condizioni di lavorazione aggressive e può causare uno scostamento delle dimensioni fuori specifica tra una passata e l’altra.
Il principio è semplice: le tolleranze devono essere assegnate in base alle esigenze funzionali e alla capacità di processo verificata, non applicate in modo uniforme come impostazione predefinita. Ogni tolleranza inutilmente stretta comporta un aumento dei tempi di lavorazione, un maggiore impegno nelle ispezioni e un rischio di scarto, senza migliorare le prestazioni del pezzo.
Come si applica il DFM alla lavorazione CNC: regole specifiche
Nella lavorazione CNC, il DFM non è un concetto astratto. Le scelte progettuali si traducono direttamente in tempi di lavorazione, numero di configurazioni e rischio di processo. Le seguenti aree sono quelle in cui le decisioni relative al DFM hanno l’impatto di primo ordine più evidente.
Accessibilità delle funzionalità e portata degli strumenti
Ogni elemento lavorato richiede un utensile da taglio con portata e rigidità adeguate per la sua realizzazione. Cavità profonde, scanalature strette e tasche ostruite impongono l’uso di utensili lunghi e di piccolo diametro — che si deformano sotto i carichi di taglio, generano vibrazioni e aumentano la variazione dimensionale. Come linea guida pratica, rapporti profondità/diametro superiori a 4:1 per le frese frontali aumentano significativamente il rischio di deflessione dell’utensile. Oltre il rapporto di 6:1, gli utensili standard spesso non riescono affatto a rispettare le tolleranze senza ricorrere a soluzioni personalizzate a raggio d’azione esteso.
I progetti compatibili con il CNC danno priorità all'accesso libero agli utensili, a profondità delle cavità ragionevoli e a direzioni di approccio che consentano l'utilizzo di utensili corti e rigidi. Questo unico principio — progettare in funzione della portata degli utensili — elimina gran parte dei comuni problemi di producibilità legati al CNC.
Raggi degli angoli, spessore delle pareti e rapporti di aspetto
Gli angoli interni a raggio zero sono incompatibili con gli utensili da taglio rotanti. Un angolo interno acuto richiede l’uso del processo EDM (costoso e lento) oppure la sbavatura manuale (incostante e laboriosa). L’approccio DFM corretto consiste nello specificare raggi interni che corrispondano alle dimensioni standard delle frese — in genere 1 mm, 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm e 10 mm — anziché valori arbitrari che richiedono utensili su misura.
Lo spessore delle pareti e il rapporto di aspetto sono importanti per un motivo correlato: le pareti sottili e gli elementi alti e slanciati si flettono sotto l’azione delle forze di taglio. Per i pezzi in alluminio, pareti con spessore inferiore a 1,5 mm e rapporti altezza/spessore superiori a 5:1 causano spesso vibrazioni e scostamenti dimensionali. Per l’acciaio, queste soglie sono ancora più restrittive. Sostenere gli elementi sottili dal basso, aggiungere nervature o ispessire le pareti alla base migliora la rigidità e riduce significativamente il rischio di scarti.
Dispositivi di fissaggio, strategia dei punti di riferimento e riduzione dei tempi di configurazione
Il numero di cambi di configurazione è un fattore che incide direttamente sui costi nella lavorazione CNC. Ogni cambio di configurazione aggiuntivo allunga i tempi di fissaggio, introduce un nuovo errore di allineamento (in genere 0,02–0,05 mm per ogni riposizionamento) e crea un’ulteriore possibilità di spostamento del punto di riferimento tra le operazioni. I pezzi progettati senza chiare superfici di riferimento primarie — o che richiedono la lavorazione su cinque o sei facce indipendenti — costringono le officine a realizzare attrezzature complesse e costose oppure a eseguire manualmente più operazioni.
Un DFM efficace definisce superfici di riferimento chiare e piane che facilitano sia l’allineamento durante la lavorazione che quello durante l’ispezione. Quando i punti di riferimento di lavorazione corrispondono allo schema di riferimento utilizzato per l’ispezione, i pezzi possono essere verificati rispetto allo stesso riferimento utilizzato per la loro realizzazione — il che elimina una delle cause più comuni di controversie relative alla conformità nella produzione di pezzi su misura.
Per la lavorazione con 5-axis in particolare, il DFM assume un’importanza ancora maggiore. Sebbene le configurazioni 5-axis consentano di lavorare caratteristiche complesse in un unico serraggio, la tolleranza ottenibile dipende in larga misura dalla precisione di posizionamento del pezzo e dalla stabilità del dispositivo di fissaggio durante gli angoli di approccio inclinati. Una staffa aerospaziale in alluminio lavorata su un centro 5-axis con un dispositivo di fissaggio ben progettato può garantire con affidabilità una tolleranza di ±0,01 mm sui fori critici. Lo stesso pezzo, con una configurazione instabile, potrebbe presentare una variazione di ±0,05 mm dovuta interamente al dispositivo di fissaggio piuttosto che alle capacità della macchina.
Scelte progettuali che influenzano i tempi di lavorazione
Alcune caratteristiche hanno un impatto sproporzionato sul tempo di ciclo rispetto al loro valore funzionale. Le cavità profonde con fondo piatto richiedono percorsi di entrata elicoidali, più passate in profondità e passate di rifinitura degli angoli. Specifiche di finitura superficiale inutilmente rigorose (Ra 0,4 µm rispetto a Ra 1,6 µm) raddoppiano o triplicano il tempo di finitura su superfici estese. Profondità di filettatura superiori a 1,5 volte il diametro aumentano il carico sul maschio e il rischio di rottura senza migliorare le prestazioni di serraggio. Il DFM aiuta gli ingegneri a riconoscere queste caratteristiche e a eliminarle o giustificarle sulla base di criteri funzionali.
| Aspetto progettuale | Design compatibile con CNC | CNC - Design poco intuitivo |
|---|---|---|
| Accesso agli strumenti | Aperto, senza ostacoli | Lineamenti marcati e sporgenti |
| Angoli interni | Raggi standard | Angoli interni acuti |
| Spessore della parete | Rigido, uniforme | Pareti sottili e alte |
| Allestimento | Dati chiari, stabili | Ambiguo o instabile |
| Numero di configurazioni | Minimo | Riprogrammazioni multiple |
| Tempo di lavorazione | Prevedibile, ottimizzato | Lungo e variabile |
DFM nei diversi processi di produzione
I principi del DFM sono universali, ma la loro applicazione è specifica per ciascun processo. Le regole valide per la lavorazione CNC non sono direttamente applicabili alla fusione, allo stampaggio a iniezione o alla lavorazione della lamiera — e applicare una logica DFM errata a un processo costituisce di per sé un errore.
Fusione e pressofusione
Il DFM nella fusione si concentra sul flusso del materiale, sul comportamento di solidificazione e sulla prevenzione dei difetti. L’uniformità dello spessore delle pareti, gli angoli di sformo, i raccordi generosi e il posizionamento della linea di divisione sono le principali variabili di progettazione. Le transizioni interne brusche e le sezioni spesse isolate creano porosità da ritiro e tensioni residue che non possono essere eliminate con la lavorazione meccanica. A differenza del processo CNC, in cui la rimozione di materiale è sempre un’opzione, i difetti di fusione sono intrinseci: vengono affrontati in fase di progettazione, non nella post-lavorazione.
Stampaggio a iniezione
Il DFM nello stampaggio a iniezione è determinato dal flusso del polimero, dall’efficienza di raffreddamento e dalla complessità dello stampo. Uno spessore uniforme delle pareti previene la deformazione; angoli di sformo adeguati garantiscono un’espulsione pulita; la posizione del punto di iniezione influisce sulla qualità estetica e sulla posizione della linea di saldatura. A differenza della lavorazione CNC, in cui il tempo di ciclo varia in base alla quantità di materiale asportato, l’economia dello stampaggio è determinata dal costo degli stampi e dalla ripetibilità del ciclo. Un stampo con un DFM inadeguato è costoso da riparare — e la riparazione comporta solitamente l’estrazione e la modifica degli inserti dello stampo in acciaio temprato.
Lavorazione della lamiera
Il DFM della lamiera si concentra sulla geometria delle piegature, sulla direzione delle fibre del materiale e sui limiti degli utensili. I fori ravvicinati in prossimità delle pieghe, i raggi di piegatura inferiori allo spessore del materiale e le caratteristiche che richiedono un'eccessiva formatura secondaria aumentano il rischio di fessurazioni e di variazioni dimensionali. A differenza della lavorazione meccanica, dove la complessità comporta un aumento dei tempi in modo approssimativamente lineare, la complessità della lamiera spesso comporta un aumento dei costi in modo non lineare a causa dell'accumulo di operazioni secondarie e di rilavorazioni.
| Processo di produzione | Obiettivo principale del DFM | Rischi tipici in assenza di DFM |
|---|---|---|
| Lavorazione CNC | Accesso agli utensili, regolazioni, tolleranze | Tempo di ciclo lungo, scarti |
| Fusione / Pressofusione | Uniformità delle pareti, correnti d’aria, raccordi | Porosità, deformazione |
| Stampaggio a iniezione | Portata, raffreddamento, complessità degli utensili | Deformazioni, impronte di affossamento |
| Lavorazione della lamiera | Regole di curvatura, distanza tra i fori | Crepe, rilavorazione |
In che modo i materiali e il trattamento termico influenzano le decisioni relative alla DFM
La scelta dei materiali e la strategia di trattamento termico sono indissolubilmente legate alla producibilità. Una stessa geometria può essere lavorata in modi completamente diversi a seconda del materiale di cui è composta, e ignorare questo aspetto in fase di progettazione porta a una sottostima dei costi e a tempi di consegna non rispettati.
Lavorabilità dei materiali: differenze pratiche
L’alluminio 6061-T6 rappresenta il massimo in termini di lavorabilità tra i metalli strutturali. Con utensili standard in carburo è possibile raggiungere velocità di taglio comprese tra 300 e 500 m/min nella tornitura e tra 500 e 1.000 m/min nella fresatura ad alta velocità. La formazione del truciolo è stabile, il carico termico è gestibile e, con un buon sistema di fissaggio e utensili affilati, è possibile ottenere regolarmente tolleranze comprese tra ±0,005 e 0,010 mm.
L’acciaio inossidabile 316L rappresenta invece un caso completamente diverso. L'acciaio inossidabile austenitico subisce un incallimento da lavorazione durante il taglio — il che significa che ogni passata successiva crea uno strato più duro di quello precedente. Le velocità di taglio sono in genere limitate a 100–180 m/min nella tornitura per controllare il calore ed evitare la formazione di incrostazioni sul tagliente dell'utensile. Raggiungere una tolleranza di ±0,010 mm su un pezzo in 316L richiede passate di finitura prudenti (profondità di taglio di 0,15–0,25 mm), un flusso costante di refrigerante e utensili affilati sostituiti secondo programma anziché utilizzati fino al cedimento. Il DFM per il 316L implica l’integrazione di questi vincoli nelle specifiche di tolleranza e nelle stime dei tempi di lavorazione sin dall’inizio, anziché individuarli solo durante la lavorazione del primo articolo.
Gli acciai al carbonio si collocano in una posizione intermedia. L’AISI 1045 si lavora in modo prevedibile a velocità moderate con un’usura degli utensili gestibile. Il 4140 allo stato pre-temprato (28–32 HRC) richiede velocità più basse e utensili in carburo con un’adeguata gestione del carico di truciolo, ma produce risultati stabili e costanti. Il problema di lavorabilità dell’acciaio al carbonio è solitamente legato alla sequenza dei trattamenti termici, non al materiale così com’è.
| Categoria di materiale | Lavorabilità relativa | Aspetti chiave da considerare nella produzione |
|---|---|---|
| Leghe di alluminio (6061-T6) | Alto | Taglio veloce, bassa distorsione, precisione raggiungibile di ±0,005 mm |
| Acciaio al carbonio (1045/4140) | Medio | Forze di taglio più elevate: la sequenza dei trattamenti termici è fondamentale |
| Acciaio inossidabile (316L) | Medio-basso | Inharding, parametri conservativi, tolleranze più strette |
| Materie plastiche per l'ingegneria | Variabile | Sensibilità al calore, instabilità dimensionale sotto carico di taglio |
Sequenza dei trattamenti termici: stabilire l’ordine corretto
Il trattamento termico modifica sia le proprietà meccaniche che lo stato di sollecitazione interna. Se un pezzo viene sottoposto a lavorazione di finitura secondo le tolleranze finali prima del trattamento termico, la deformazione dimensionale derivante dalla trasformazione di fase può rendere non conformi le caratteristiche soggette a tolleranze strette — e non c’è modo di risolvere il problema senza una nuova lavorazione, il che comporta un dispendio di tempo e il rischio di dover scartare completamente il pezzo.
L'approccio DFM standard è il seguente: lavorazione di sgrossatura → trattamento termico → lavorazione di finitura. La lavorazione di sgrossatura rimuove la maggior parte del materiale e libera le principali tensioni residue prima del trattamento termico. Il trattamento termico consente di ottenere le proprietà meccaniche desiderate. La lavorazione di finitura garantisce quindi il rispetto delle tolleranze dimensionali finali su un semilavorato stabile, sottoposto a trattamento termico e sottoposto a distensione. Questa sequenza comporta un numero maggiore di operazioni, ma produce risultati prevedibili. Saltare alcune fasi per risparmiare tempo comporta quasi sempre costi di rilavorazione superiori al tempo risparmiato.
Le tensioni residue presenti nei pezzi forgiati o laminati rappresentano un altro fattore da considerare. L’asportazione asimmetrica di materiale da semilavorati sottoposti a forte forgiatura provoca un rilascio non uniforme delle tensioni e può causare una distorsione misurabile durante la lavorazione — talvolta visibile come un “sollevamento” del pezzo dal dispositivo di fissaggio durante la sgrossatura profonda. I progetti che tengono conto dei principi del DFM (Design for Manufacturing) prevedono margini di sgrossatura che tengono conto di questo comportamento ed evitano la rimozione di ampie sezioni asimmetriche in un’unica operazione.
Misurazione e convalida del DFM nella produzione reale
La qualità del DFM non è un giudizio espresso in fase di progettazione, ma viene verificata attraverso le prestazioni di produzione. Quattro indicatori chiave di prestazione (KPI) riflettono in modo affidabile il grado di allineamento di un progetto con l'effettiva capacità di processo.
Tempo di lavorazione è l'indicatore più diretto. I progetti con una buona DFM garantiscono tempi di ciclo costanti e prevedibili, poiché le caratteristiche sono accessibili e i parametri di taglio possono essere ottimizzati. Un tempo di lavorazione eccessivo o variabile è indice di una progettazione inadeguata delle caratteristiche, di tolleranze troppo strette o di una geometria che impone percorsi utensile inefficienti.
Resa di primo passaggio (tasso di accettazione dei primi articoli) rivela se le ipotesi relative alle tolleranze e ai punti di riferimento fossero realistiche. Un elevato tasso di accettazione dei primi articoli indica che il progetto era realizzabile secondo le specifiche. Una bassa resa al primo passaggio — in particolare per quanto riguarda le dimensioni relative alle caratteristiche di riferimento, alle tolleranze strette o alle caratteristiche sottoposte a trattamento termico — indica chiaramente la presenza di problemi irrisolti relativi alla progettabilità per la produzione (DFM).
Tasso di rilavorazione e di scarto misura la robustezza del processo. Una frequenza elevata di rilavorazioni indica che il progetto sta spingendo al limite le capacità del processo. Per i componenti personalizzati prodotti in piccole serie, un tasso di rilavorazione superiore a ~5% è un chiaro segnale che la progettazione orientata alla produzione (DFM) non è stata applicata in modo adeguato durante la fase di progettazione.
Variazione dei costi tra i lotti è un indicatore a valle di una DFM carente. Un costo unitario stabile su più cicli di produzione indica che il progetto è compatibile con attrezzature standard e processi ripetibili. Le forti oscillazioni di costo tra i lotti sono in genere riconducibili all’instabilità delle attrezzature, a regolazioni che dipendono dall’operatore o a caratteristiche che si collocano ai limiti della capacità di processo.
Come il DFM si integra con il DFMA e il Design for Inspection (DFI)
Nei flussi di lavoro ingegneristici consolidati, il DFM non è un approccio a sé stante. Opera di pari passo con il Design for Assembly (DFA) e il Design for Inspection (DFI) nell’ambito di un approccio DFX coordinato — e ciascuna disciplina affronta un rischio di guasto diverso.
DFM chiede: È possibile realizzare questo componente in modo affidabile entro i limiti della capacità di processo?
Il DFA chiede: È possibile assemblare questi componenti in modo efficiente e ripetibile a livello di sistema?
DFI chiede: È possibile misurare le caratteristiche critiche in modo accurato e coerente con le apparecchiature di ispezione disponibili?
Un componente può essere pienamente conforme ai principi del DFM — lavorabile entro le tolleranze — e tuttavia causare problemi se il suo assemblaggio è ambiguo (fallimento del DFA) o se le sue dimensioni critiche non possono essere verificate mediante CMM senza l’ausilio di attrezzature speciali (fallimento del DFI). Questi tre tipi di non conformità possono sembrare diversi, ma sono tutti riconducibili a un coordinamento insufficiente in fase di progettazione.
Il DFI assume particolare importanza man mano che le tolleranze si restringono. Un foro in acciaio inossidabile 316L con tolleranza specificata a ±0,005 mm è teoricamente realizzabile da un’officina ben attrezzata. Tuttavia, se lo schema dei punti di riferimento di ispezione richiede una complessa configurazione dell’attrezzatura per accedere a tale foro con una sonda CMM, l’incertezza di misura da sola può consumare 30–50% del margine di tolleranza — rendendo di fatto la dimensione non verificabile in produzione. Allineare fin dall’inizio i punti di riferimento di lavorazione con quelli di ispezione elimina questo problema prima che si manifesti.
Errori comuni di DFM nella progettazione di componenti personalizzati
La maggior parte dei problemi di producibilità relativi ai componenti personalizzati non sono questioni ingegneristiche complesse. Si tratta sempre degli stessi pochi errori che si ripetono su componenti e progetti diversi.
| Errore di DFM | Conseguenze sulla produzione | Come evitarlo |
|---|---|---|
| Tolleranze strette in ogni ambito | Tempi di lavorazione lunghi, bassa resa al primo passaggio, costi di ispezione elevati | Applicare tolleranze strette solo alle caratteristiche fondamentali per il funzionamento |
| Ignorare l'accessibilità degli strumenti | Utensili lunghi e flessibili; vibrazioni; instabilità dimensionale | Verificare le traiettorie di avvicinamento e i rapporti profondità-diametro nel CAM |
| Angoli interni acuti | È necessaria la finitura EDM o manuale | Specificare i raggi corrispondenti alle dimensioni standard delle frese |
| Pareti sottili o elementi alti e slanciati | Deformazione sotto l'azione di forze di taglio; dimensioni non uniformi | Ispessire le pareti o aggiungere nervature strutturali alla base |
| Mancanza di una strategia chiara in materia di dati | Configurazioni multiple, errori di allineamento, controversie relative alle ispezioni | Definire i punti di riferimento di lavorazione che supportino anche l'ispezione CMM |
| Progettare senza un piano di lavoro | Configurazioni 5-axis superflue o operazioni manuali | Progettazione basata su uno specifico processo CNC e su una sequenza di configurazione |
La causa alla base della maggior parte di questi errori è la stessa: la producibilità è stata considerata una verifica successiva alla progettazione anziché un elemento da integrare nella fase di progettazione. Una volta approvati i disegni, correggere questi problemi richiede emittenti di modifiche (ECO), cicli di riqualificazione e, spesso, specifiche compromesse — tutte operazioni costose e destabilizzanti rispetto alla loro risoluzione in fase di progettazione.
Conclusione
La progettazione orientata alla produzione (Design for Manufacturing, DFM) offre il massimo valore quando viene considerata parte integrante del processo di ingegnerizzazione, anziché una fase di revisione a valle. Le decisioni che incidono maggiormente sui tempi di lavorazione, sul numero di configurazioni, sulla resa al primo passaggio e sul costo unitario vengono prese nelle prime fasi di progettazione, quando la geometria, le tolleranze e le ipotesi sui materiali sono ancora facilmente modificabili. Aspettare fino alle fasi di DVT o PVT per individuare i problemi legati al DFM comporta inevitabilmente costi più elevati, tempi di consegna più lunghi e componenti più difficili da scalare.
Per quanto riguarda in particolare i componenti personalizzati lavorati con il processo CNC, un DFM efficace si riduce a una serie di principi pratici: progettare tenendo conto dell’accessibilità degli utensili, applicare tolleranze basate sulle esigenze funzionali e sulla capacità di processo specifica del materiale, stabilire chiare strategie di riferimento che supportino sia la lavorazione che l’ispezione, e sequenziare correttamente il trattamento termico all’interno della catena di processo di produzione. Quando questi elementi sono ben definiti, i componenti avanzano nella produzione in modo prevedibile — e il divario tra ciò che è stato progettato e ciò che viene realizzato rimane sufficientemente ridotto da essere rilevante.
FAQ
Il DFM è rilevante solo per la produzione di massa?
Niente affatto. Per i componenti personalizzati prodotti in volumi medio-bassi, il DFM è probabilmente più importante di quanto non lo sia per la produzione in grandi volumi. In assenza di costi di attrezzaggio da ammortizzare, il costo unitario dipende quasi interamente dal tempo di lavorazione, dal numero di configurazioni e dalle rilavorazioni. Un buon DFM tiene sotto controllo tutti e tre questi fattori.
In quale fase è opportuno applicare il DFM?
Già nella fase di progettazione e definizione del layout, quando le ipotesi relative alla geometria e ai processi sono ancora in fase di definizione. In fase di EVT, le modifiche relative al DFM non comportano quasi alcun costo. In fase di DVT o PVT, le stesse modifiche richiedono l’emissione di ECO e una nuova convalida. Il moltiplicatore temporale è una realtà.
Quali sono le tolleranze realistiche per la lavorazione CNC?
Per l’alluminio 6061, con attrezzature e utensili adeguati, è possibile ottenere tolleranze comprese tra ±0,005 e 0,010 mm per fori e caratteristiche critiche. Per l’acciaio inossidabile 316L, tolleranze comprese tra ±0,010 e 0,020 mm sono più realistiche su caratteristiche con tolleranze strette senza un controllo di processo specializzato. Per le caratteristiche standard non critiche su entrambi i materiali è possibile mantenere abitualmente una tolleranza di ±0,05 mm. Il DFM (Design for Manufacturing) consiste nell’assegnare tolleranze strette solo laddove la funzione lo richieda realmente.
In che modo il DFM consente di ridurre i costi senza compromettere la qualità?
Eliminando le complessità superflue e le tolleranze eccessive, il DFM riduce i tempi di lavorazione e lo sforzo di ispezione senza compromettere le prestazioni funzionali. I progetti che rispettano la capacità di processo garantiscono costantemente una resa al primo passaggio più elevata e tassi di scarto più bassi — il che si traduce in un costo totale inferiore e in una qualità più costante, senza che vi sia un compromesso tra i due aspetti.
Il DFM può essere applicato ai prototipi?
Sì — ed è proprio a livello dei prototipi che il DFM consente di evitare i cicli di riprogettazione più costosi. Un prototipo realizzato secondo i principi del DFM produce componenti che rispecchiano il comportamento effettivo in produzione, il che significa che i dati di convalida del progetto sono effettivamente rilevanti per come si svolgerà la produzione. I prototipi realizzati senza il DFM spesso richiedono una riprogettazione significativa prima di poter essere prodotti in volumi reali.


