
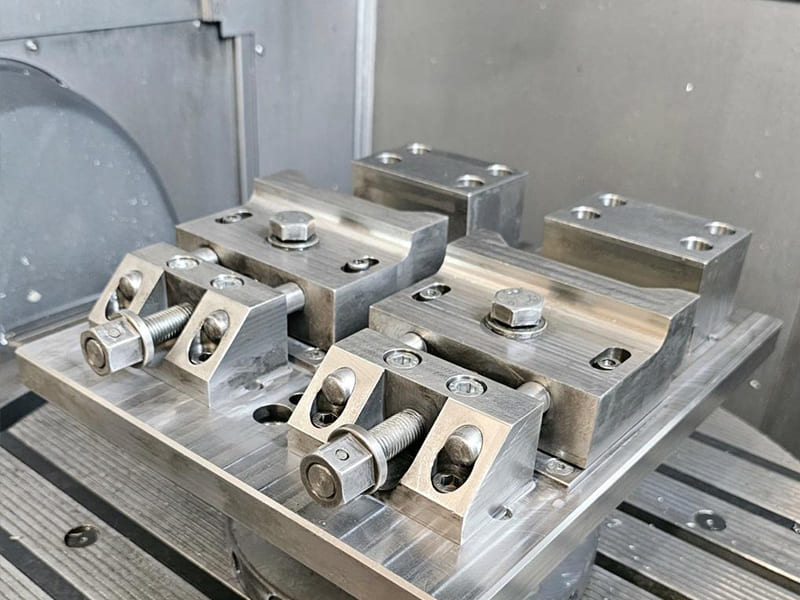
Nella lavorazione CNC, il merito va in gran parte alla macchina utensile — così come la colpa, quando i pezzi non risultano corretti. Ma gli operai esperti sanno che è solitamente nel sistema di serraggio che si nascondono i veri problemi. Un centro di lavorazione 5-axis con ripetibilità di posizionamento sub-micronica può comunque produrre pezzi fuori tolleranza se il dispositivo di fissaggio consente uno spostamento di 0,05 mm sotto l’azione delle forze di taglio. Le maschere e i dispositivi di fissaggio costituiscono l’anello di congiunzione tra uno schema di riferimento CAD e un pezzo fisico, e un errore in questo anello di congiunzione comporta costi elevati.
Questo articolo è incentrato sul funzionamento effettivo delle maschere e dei dispositivi di fissaggio negli ambienti di produzione CNC, trattando le differenze ingegneristiche tra i due, i tipi di dispositivi di fissaggio in base all’operazione, le regole fondamentali di progettazione — tra cui il principio di posizionamento 3-2-1 —, la scelta dei materiali, gli errori di progettazione più comuni e come la strategia relativa ai dispositivi di fissaggio cambi in funzione dei volumi di produzione. Se state definendo i sistemi di serraggio per una nuova famiglia di pezzi o risolvendo un problema di ripetibilità, questo è il quadro di riferimento da cui partire.
Cosa sono le maschere e i dispositivi di fissaggio? Definizioni ingegneristiche che contano davvero
Sia le maschere che i dispositivi di fissaggio sono strumenti di serraggio, ma risolvono problemi diversi. Confonderli porta a decisioni errate in materia di specifiche.
Che cos’è una maschera di posizionamento nella lavorazione CNC?
Una maschera guida l'utensile da taglio. La sua funzione principale è il controllo del percorso dell'utensile: fornisce un riferimento fisico che indica il punto in cui una punta, un maschio o un alesatore penetra nel pezzo. Il pezzo può essere fissato in modo meno rigido, poiché lo scopo della maschera è garantire la precisione dell'utensile, non la posizione assoluta del pezzo.
Nelle moderne officine CNC, le maschere hanno un ruolo più limitato rispetto al passato. Le macchine CNC definiscono i percorsi utensile tramite codice G, quindi la guida dell’utensile è gestita in gran parte dal programma. Le maschere rimangono utili per le operazioni secondarie — come l’aggiunta di fori a pezzi già lavorati, la rilavorazione, la riparazione o i lavori a basso volume in cui la realizzazione di un dispositivo di fissaggio completo non è giustificata. Il compromesso è la dipendenza dall’operatore: le operazioni basate su maschere richiedono un maggiore intervento manuale e producono una maggiore variazione da ciclo a ciclo rispetto alle operazioni basate su dispositivi di fissaggio.
Che cos’è un attrezzo nella lavorazione CNC?
Un dispositivo di fissaggio controlla il pezzo. Esso posiziona il pezzo con precisione rispetto al sistema di coordinate della macchina, lo blocca per impedirne il movimento sotto l’azione delle forze di taglio e lo mantiene stabile durante ogni ciclo di una serie. Il dispositivo di fissaggio costituisce il sistema di riferimento secondario che trasferisce la precisione di posizionamento della macchina al pezzo.
I dispositivi di fissaggio rappresentano la soluzione di serraggio ideale per la lavorazione in serie CNC. Riducono la dipendenza dall’operatore, consentono l’automazione e controllano direttamente la capacità di processo. Nelle lavorazioni di alta precisione — staffe per l’industria aerospaziale, impianti medici, componenti del gruppo motopropulsore automobilistico — la progettazione dei dispositivi di fissaggio è curata con la stessa attenzione riservata al pezzo stesso.
| Caratteristica | Maschera | Calendario delle partite |
|---|---|---|
| Funzione principale | Guida per utensile da taglio | Posiziona e blocca il pezzo |
| Dipendenza dall'operatore | Superiore — richiede una configurazione manuale | Inferiore — progettato per garantire la ripetibilità |
| Meccanismo di precisione | Controllo del percorso utensile | Controllo della posizione del pezzo |
| Applicazione CNC | Interventi secondari o a basso volume | Produzione, lavorazioni automatizzate e ad alta precisione |
| Compatibilità con i sistemi di automazione | Limitato | Componente fondamentale delle celle automatizzate |
Maschere vs dispositivi di fissaggio: in che modo ciascuno di essi influisce sulla precisione di lavorazione
La distinzione non è puramente teorica: influisce direttamente sul livello di precisione raggiungibile e sull’uniformità dei risultati all’interno di un lotto.
Guida dell'utensile vs. controllo del pezzo
Una maschera migliora la precisione controllando il percorso dell’utensile. Ciò è utile quando il percorso fisico dell’utensile è la principale fonte di errore — come nella foratura manuale, dove un trapano non supportato tende a deviare. Nel CNC, la macchina controlla già con precisione il percorso dell’utensile. Ciò che il sistema CNC non è in grado di controllare autonomamente è la posizione del pezzo. A questo servono le maschere di fissaggio.
Nelle operazioni pratiche CNC, la ripetibilità del dispositivo di fissaggio — definita come la costanza con cui il pezzo occupa la stessa posizione ciclo dopo ciclo — è il fattore principale che determina la coerenza dimensionale nella produzione in serie. Un dispositivo di fissaggio con una ripetibilità di posizionamento di ±0,01 mm consente ai pezzi di rispettare in modo affidabile tolleranze posizionali di ±0,02 mm. Una morsa con un contatto irregolare delle ganasce potrebbe causare variazioni da pezzo a pezzo comprese tra ±0,05 e 0,10 mm, anche con programmi CNC identici.
Stabilità del processo e dipendenza dall'operatore
Le operazioni basate su maschere richiedono che un operatore carichi, allinei e verifichi ogni ciclo. La variazione deriva dalla tecnica di caricamento, dalla sequenza di serraggio e dal feedback tattile. Per lavori a basso volume — ad esempio, 5–20 pezzi — ciò è accettabile e spesso più veloce rispetto alla realizzazione di un dispositivo di fissaggio dedicato. Per lotti di oltre 500 pezzi, tale variazione si accumula in un indice di capacità statistica del processo (Cpk) ben al di sotto di quanto accettato dalla maggior parte dei sistemi di qualità.
I dispositivi di fissaggio riducono questo rischio. Una volta convalidato un dispositivo di fissaggio, la posizione del pezzo viene determinata dalla geometria del dispositivo stesso, non dalla cura con cui l’operatore ha caricato quel particolare pezzo. È proprio questo che rende i dispositivi di fissaggio scalabili e indispensabili nelle celle automatizzate in cui non è presente alcun operatore.
Tipi di dispositivi CNC e quando utilizzare ciascuno di essi
Le diverse operazioni di lavorazione richiedono diverse configurazioni dei dispositivi di fissaggio. La scelta del tipo di dispositivo di fissaggio corretto è importante quanto la precisione dimensionale dello stesso.
Attrezzature per fresatura
I dispositivi di fissaggio per la fresatura assicurano i pezzi durante la fresatura frontale, la fresatura di profili e le operazioni su più superfici, in cui le forze di taglio variano di direzione man mano che l’utensile entra in contatto con diverse caratteristiche del pezzo. Una buona progettazione dei dispositivi di fissaggio per la fresatura tiene conto di tre fattori che spesso vengono sottovalutati:
Controllo delle vibrazioni: La fresatura ad alta velocità genera forze di taglio dinamiche. I dispositivi di fissaggio devono garantire uno smorzamento sufficiente a prevenire le vibrazioni, in particolare nelle operazioni con raggio d'azione esteso o nella lavorazione di elementi con pareti sottili. I dispositivi di fissaggio in alluminio 6061 per pezzi in alluminio sono generalmente adeguati; per i pezzi in acciaio sottoposti a tagli pesanti, i corpi dei dispositivi di fissaggio in acciaio offrono una maggiore rigidità dinamica.
Accesso multiassiale all'utensile: Nella fresatura a 4 assi e 5-axis, il dispositivo di fissaggio deve consentire al mandrino di avvicinarsi alle caratteristiche da più angolazioni senza causare collisioni. La geometria del dispositivo di fissaggio — in particolare l'altezza dei morsetti e la posizione dei montanti di supporto — deve essere verificata tramite simulazione CAM prima della sua realizzazione.
Precisione di localizzazione sulla superficie: Per i pezzi con tolleranze posizionali ristrette tra le caratteristiche fresate, la precisione di posizionamento della maschiatura sulle facce di riferimento deve essere superiore alla tolleranza posizionale di almeno un fattore compreso tra 3 e 5. Un pezzo che richiede una tolleranza di posizione delle caratteristiche pari a ±0,05 mm necessita di una precisione di posizionamento della maschiatura compresa tra ±0,010 e 0,015 mm.
Attrezzature per tornitura e torni
I dispositivi di fissaggio per tornitura affrontano un problema diverso rispetto a quelli per fresatura: mantenere la coassialità tra l’asse di rotazione del pezzo e l’asse centrale del mandrino della macchina. Qualsiasi disallineamento tra questi due assi produce pezzi eccentrici, ovvero con diametri esterni non allineati rispetto ai fori o con facce non perpendicolari all’asse.
I mandrini a tre ganasce standard sono adeguati per la tornitura generale di barre tonde. Non sono adeguati nei seguenti casi: il pezzo non è cilindrico, il punto di riferimento è una caratteristica precedentemente lavorata con un asse specifico, il pezzo è asimmetrico (causando problemi di bilanciamento e vibrazioni alle alte velocità) oppure i requisiti di eccentricità sono inferiori a circa 0,02 mm.
I dispositivi di fissaggio personalizzati per tornio utilizzati in questi casi si avvalgono di fori di posizionamento dedicati, superfici di contatto rettificate con precisione e una distribuzione equilibrata della massa. Per la tornitura ad alta velocità di componenti quali alberi di pompe o parti di mandrini, dove le tolleranze di eccentricità sono comprese tra 0,005 e 0,010 mm, è prassi comune utilizzare mandrini a quattro ganasce con regolazione tramite comparatore o dispositivi di serraggio a pinza di precisione.
Dispositivi per foratura e maschiatura
I dispositivi di fissaggio per la foratura risultano particolarmente utili nella produzione in serie, dove è richiesta l’uniformità della posizione dei fori su numerosi pezzi, oppure quando la disposizione dei fori rispetto a elementi già lavorati deve rispettare tolleranze posizionali che l’impostazione manuale non è in grado di garantire in modo affidabile.
Considerazione fondamentale nella progettazione: la tolleranza del diametro della boccola rispetto a quella del trapano determina l’errore di posizionamento effettivo. Una boccola con una tolleranza del foro di +0,02 mm su un trapano con una tolleranza del diametro di −0,01 mm consente un movimento teorico di 0,015 mm prima che si verifichi qualsiasi errore di posizionamento del pezzo. Per fori che richiedono una tolleranza di posizionamento di ±0,1 mm, ciò è sufficiente. Per ±0,03 mm, invece, non lo è: in questo caso sono necessarie boccole rettificate con tolleranze più strette.
L'integrazione con i centri di lavorazione CNC ha in gran parte sostituito le maschere di foratura autonome per le operazioni primarie. Le maschere di foratura continuano a essere utilizzate per le operazioni secondarie, le rilavorazioni e gli ambienti di produzione in cui macchine foratrici dedicate (anziché centri di lavorazione) gestiscono schemi di foratura ad alto volume.
Apparecchi modulari
I sistemi di fissaggio modulari — piastre con scanalature a T, griglie di fori di precisione ed elementi di posizionamento standardizzati — garantiscono la riutilizzabilità su diversi pezzi, combinando componenti standard in configurazioni specifiche per ogni lavorazione. Il vantaggio principale riguarda i costi e i tempi di consegna: una configurazione modulare può essere assemblata in poche ore utilizzando componenti già disponibili a magazzino, mentre per una maschera di fissaggio lavorata su misura occorrono settimane.
Il compromesso in termini di prestazioni riguarda la precisione di posizionamento. I sistemi modulari raggiungono in genere una ripetibilità compresa tra ±0,02 e 0,05 mm, a seconda della qualità del sistema e della cura con cui viene effettuato il montaggio. Le attrezzature dedicate lavorate a macchina possono raggiungere valori compresi tra ±0,005 e 0,015 mm. Per la realizzazione di prototipi, la produzione in piccole serie e i componenti con tolleranze nell’ordine di ±0,05 mm, i dispositivi di fissaggio modulari rappresentano spesso la scelta economicamente più vantaggiosa. Per la produzione ad alta precisione, costituiscono invece un compromesso.
In quali ambiti le maschere continuano ad apportare valore aggiunto nelle officine CNC
Le maschere non sono scomparse: il loro ruolo si è semplicemente spostato verso applicazioni in cui l'investimento in attrezzature fisse non è giustificato.
Maschere di foratura per operazioni secondarie
Una volta che un pezzo ha completato la lavorazione principale CNC, talvolta è necessario aggiungere elementi secondari: fori trasversali a cui non era possibile accedere nella configurazione originale, fori filettati su una superficie utilizzata come punto di riferimento per l’attrezzatura, oppure elementi aggiunti in seguito a modifiche tecniche successive alla realizzazione dell’attrezzatura di produzione.
Le maschere di foratura gestiscono queste situazioni in modo efficiente. Una semplice maschera a piastra con boccole e perni di posizionamento correttamente disposti può aggiungere caratteristiche con una precisione di posizionamento compresa tra ±0,15 e 0,20 mm — adeguata per la maggior parte delle caratteristiche secondarie non critiche — senza i costi e i tempi di consegna di una nuova attrezzatura. L’operatore carica il pezzo, lo blocca contro la maschera ed esegue la foratura. Per lotti da 10 a 50 pezzi, questo metodo risulta più veloce rispetto alla modifica del dispositivo di produzione.
Maschere di indicizzazione e modelli
Le maschere di indicizzazione consentono di realizzare schemi di fori equidistanti — cerchi di bulloni, elementi distribuiti in modo uniforme — senza richiedere una complessa programmazione CNC per ogni elemento. La maschera ruota il pezzo in ciascuna posizione angolare mentre una punta o un maschio fisso esegue l'operazione.
Questo approccio risulta particolarmente indicato su macchine manuali o su semplici configurazioni CNC, dove l’aggiunta di un asse di rotazione nel programma richiederebbe modifiche al sistema di serraggio o un codice G più complesso. Su un centro di lavoro 5-axis, l’uso di maschere di indicizzazione è raramente giustificato. Su una foratrice a 2 assi CNC, questi dispositivi aggiungono notevoli capacità a basso costo.
Regole fondamentali di progettazione: cosa distingue gli impianti efficaci dai problemi costosi
La maggior parte dei guasti alle attrezzature non è causata da materiali scadenti o da una lavorazione difettosa. Deriva piuttosto da un’applicazione errata dei principi di posizionamento e serraggio in fase di progettazione.
Il principio di localizzazione 3-2-1
Ogni corpo rigido nello spazio presenta sei gradi di libertà (DOF): tre traslazionali (X, Y, Z) e tre rotazionali (rotazione attorno a X, Y, Z). Un dispositivo di fissaggio deve vincolare tutti e sei i gradi di libertà per definire in modo deterministico la posizione del pezzo. Il metodo 3-2-1 è l'approccio ingegneristico standard:
- 3 punti di riferimento sulla superficie di riferimento primaria: vincolare la traslazione lungo l'asse Z e due rotazioni (in genere la superficie più estesa e più piatta)
- 2 punti di riferimento sulla superficie di riferimento secondaria: vincolare la traslazione in Y e una rotazione
- 1 punto di riferimento sulla superficie di riferimento terziaria: vincolare la traslazione in X
Ciò garantisce un posizionamento con vincoli precisi e senza ridondanza. L'aggiunta di un quarto elemento di posizionamento a un piano primario crea una geometria sovracostretta: il pezzo oscilla tra i quattro elementi di posizionamento a seconda di quali tre entrano in contatto, producendo una variazione di posizione che nessuna forza di serraggio, per quanto elevata, è in grado di eliminare. Si tratta di un errore di progettazione dei dispositivi di fissaggio molto comune che si manifesta con risultati incoerenti sul primo articolo.
L'allineamento dei punti di riferimento del dispositivo di fissaggio con lo schema di riferimento CAD non è facoltativo. Se il disegno indica il punto di riferimento A come faccia inferiore, il punto di riferimento B come faccia laterale e il punto di riferimento C come faccia frontale, sono proprio queste le superfici che devono definire la posizione del dispositivo di fissaggio. L’utilizzo di una faccia diversa come riferimento di posizionamento, anche se più comoda, introduce errori di spostamento dei piani di riferimento che si traducono direttamente in deviazioni posizionali sul pezzo.
Strategia di serraggio: meno forza, posizionamento migliore
Un errore comune nella progettazione dei dispositivi di fissaggio è ritenere che una maggiore forza di serraggio garantisca una maggiore stabilità. In realtà, un serraggio eccessivo provoca deformazioni, in particolare nei componenti in alluminio, nelle parti con pareti sottili e nei profili lunghi.
Si consideri una staffa in alluminio 6061 di 300 mm × 80 mm × 15 mm lavorata in una morsa. L’applicazione di una forza di serraggio di 2.000 N su una sezione non sostenuta della parete provoca una deflessione elastica del pezzo lavorato di entità misurabile durante la lavorazione. Il pezzo ritorna nella posizione iniziale una volta sbloccato e le dimensioni lavorate risultano spostate. La macchina ha eseguito esattamente quanto previsto dal programma; il pezzo si è spostato.
Un serraggio efficace segue tre regole:
- Fissare i morsetti in direzione dei punti di riferimento, non lungo le campate non sostenute
- Applicare i morsetti nei punti in cui il pezzo è sostenuto strutturalmente dal basso
- Utilizzare la forza di serraggio minima necessaria a impedire qualsiasi movimento in presenza delle forze di taglio di picco — calcolata in genere in base al modello delle forze di taglio, non in base al principio “il più stretto possibile”
Nel caso dei componenti aerospaziali in alluminio a pareti sottili, le forze di serraggio vengono spesso calcolate in modo esplicito e applicate tramite morsetti idraulici a controllo di coppia, al fine di garantire l’uniformità tra gli operatori e i turni.
Rigidità, spazio libero per gli utensili e evacuazione dei trucioli
La rigidità del dispositivo di fissaggio deve resistere alle forze dinamiche di taglio senza deformarsi, ma al contempo il dispositivo non deve ostacolare l'utensile. Questi due requisiti sono in contrasto tra loro e devono essere risolti tramite simulazione CAM prima della produzione del dispositivo di fissaggio.
Nella lavorazione 5-axis, il mandrino si inclina secondo diverse angolazioni per raggiungere superfici complesse. I pilastri di supporto, i corpi di serraggio e le pareti della maschera devono tutti lasciare spazio libero al gruppo utensile (portautensile + utensile) in ogni orientamento programmato. Una collisione rilevata in simulazione non comporta alcun costo di riparazione. La stessa collisione rilevata sulla macchina danneggia l’attrezzatura, il pezzo e potenzialmente il mandrino, con costi considerevoli.
L’evacuazione dei trucioli è l’altro fattore spesso trascurato. Le cavità nei dispositivi di fissaggio che raccolgono i trucioli causano il ritaglio, l’aumento della temperatura superficiale e l’usura accelerata dell’utensile. I dispositivi di fissaggio ben progettati presentano fessure, fori o superfici inclinate che consentono ai trucioli di cadere lontano dalla zona di taglio. Nella lavorazione dell’alluminio con raffreddamento a flusso continuo, questo aspetto è meno critico; nella lavorazione a secco dell’acciaio, invece, la gestione dei trucioli può influire in modo significativo sulla finitura superficiale e sulla durata dell’utensile.
Materiali e processi di produzione per maschere e attrezzature CNC
La scelta dei materiali per gli utensili è una decisione ingegneristica di natura pratica, determinata dal volume di produzione, dalla precisione richiesta e dalla velocità di lavorazione.
Acciaio per utensili
Per le attrezzature destinate a volumi di produzione elevati, forze di taglio intense o sollecitazioni ripetute che causerebbero l’usura di materiali più teneri, è prescritto l’uso di acciaio per utensili (P20, H13 o D2 a seconda dell’applicazione). I dispositivi di fissaggio in acciaio per utensili temprato mantengono le dimensioni delle superfici di posizionamento per decine di migliaia di cicli — un aspetto fondamentale quando i fori dei perni di posizionamento e le piastre di riferimento devono rimanere entro una tolleranza di ±0,005 mm per tutta la durata di un ciclo di produzione.
Il sovrapprezzo è notevole: la lavorazione dell’acciaio temprato richiede più tempo, utensili più resistenti e spesso comporta operazioni di rettifica per ottenere la finitura superficiale e la planarità necessarie nei punti di riferimento. Per la produzione in grandi volumi, dove la durata delle attrezzature di fissaggio e la stabilità dimensionale giustificano l’investimento, questa è la specifica corretta.
Alluminio (6061-T6 o 7075-T6)
I supporti in alluminio dominano gli ambienti di produzione CNC per una buona ragione. Il 6061-T6 offre una rigidità adeguata per la maggior parte delle applicazioni di fresatura e tornitura, si lavora rapidamente e garantisce un’eccellente finitura superficiale. Un dispositivo di fissaggio che richiede 8 ore di lavorazione in acciaio 4140 ne richiede 2–3 in 6061, con una precisione dimensionale equivalente allo stato grezzo.
Per le attrezzature destinate alla lavorazione di pezzi più duri o a tagli più pesanti, l’alluminio 7075-T6 offre un limite di snervamento più elevato (~503 MPa contro ~276 MPa per il 6061) con una lavorabilità simile. Le tasche per inserti nei punti di posizionamento — inserti in acciaio temprato inseriti a pressione nei corpi delle attrezzature in alluminio — proteggono le superfici di posizionamento dall’usura senza i costi e i tempi di consegna di una struttura interamente in acciaio.
Tecnopolimeri (POM, nylon, UHMW-PE)
Gli elementi in plastica presenti nei dispositivi di fissaggio svolgono funzioni specifiche piuttosto che ruoli strutturali. I cuscinetti di contatto in POM (Delrin) e UHMW-PE impediscono il danneggiamento delle superfici rifinite o estetiche. I blocchi di posizionamento in nylon garantiscono l'isolamento elettrico quando necessario. Le ganasce morbide in Delrin o alluminio consentono un leggero serraggio sulle superfici rifinite senza causarne il danneggiamento.
Questi materiali non possono sostituire i corpi dei dispositivi di fissaggio in metallo nelle applicazioni soggette a carichi. Il loro modulo di elasticità inferiore (POM ~3 GPa contro ~69 GPa dell'alluminio) fa sì che, sottoposti alle tipiche forze di taglio, si deformino in modi diversi rispetto al metallo.
Metodi di produzione
Lavorazione CNC è lo standard per le maschere di produzione. È possibile ottenere regolarmente una precisione dimensionale compresa tra ±0,005 e 0,010 mm sugli elementi di posizionamento, e il processo si integra direttamente con i flussi di lavoro di progettazione delle maschere CAD/CAM.
Stampa 3D (FDM o SLA) svolge un ruolo legittimo ma limitato: verifica del progetto, controllo dell’adattamento prima del taglio del metallo e realizzazione di attrezzature temporanee per operazioni molto leggere o ausili ergonomici di posizionamento. I dispositivi di fissaggio stampati in genere non presentano una rigidità o una resistenza all’usura sufficienti per le operazioni di produzione CNC; tuttavia, come strumento di convalida del progetto prima di passare al metallo, consentono di risparmiare tempo e costi.
Strategia di pianificazione in funzione dei volumi di produzione
Le decisioni relative alla progettazione delle attrezzature non possono essere prese a prescindere dal contesto produttivo. Il sistema di serraggio adeguato per 10 pezzi raramente lo è per 10.000.
Prototipi e piccole serie (1–50 pezzi)
In questa fase, la velocità e la flessibilità contano più dell’ottimizzazione. Morse morbide, dispositivi di fissaggio modulari e morse standard sono sufficienti per la maggior parte delle lavorazioni prototipali. La priorità è quella di produrre rapidamente i pezzi per la validazione, non quella di ridurre al minimo i tempi di ciclo o di raggiungere gli obiettivi di capacità di processo previsti per la produzione.
Approccio accettabile: dispositivo di fissaggio modulare o ganasce morbide in una morsa da fresatura, impostazione manuale del punto di riferimento con verifica tramite indicatore, serraggio regolato dall’operatore. Una ripetibilità di posizionamento di ±0,05 mm è solitamente sufficiente quando ogni pezzo viene verificato con CMM dopo la lavorazione.
Volume medio-alto (da 500 a 50.000 pezzi)
L’utilizzo di maschere dedicate diventa economicamente giustificato all’aumentare dei volumi. Il costo della maschera si ammortizza in base al numero di pezzi: una maschera da $3.000 su una tiratura di 5.000 pezzi aggiunge $0,60/pezzo, consentendo al contempo un risparmio potenziale di 2-3 minuti di tempo di configurazione per pezzo (significativo su larga scala) e migliorando il Cpk da un valore limite a uno accettabile per la produzione.
A questi volumi, la progettazione delle maschere di fissaggio dovrebbe puntare a una ripetibilità di posizionamento compresa tra ±0,010 e 0,020 mm, con sequenze di serraggio convalidate e specifiche di coppia standardizzate. Gli studi di capacità di processo condotti sul primo ciclo di produzione stabiliscono se il sistema composto da maschera e macchina raggiunge il Cpk richiesto, tipicamente ≥1,33 per l’avvio della produzione.
Celle CNC automatizzate e robotizzate
Nelle celle di lavorazione "lights-out", i dispositivi di fissaggio sono componenti attivi del sistema, non semplici supporti passivi. Essi richiedono:
Sistemi di serraggio a punto zero: Montaggio standardizzato che consente la sostituzione dei pallet tramite robot o cambi pallet con una precisione di posizionamento ripetibile di ±0,003–0,005 mm, senza necessità di verifica manuale del posizionamento.
Sensori di presenza dei pezzi e di conferma del serraggio: Sensori induttivi o pneumatici integrati nel dispositivo di fissaggio che verificano che il pezzo sia posizionato correttamente e che i morsetti siano innestati prima dell’avvio del ciclo. Un pezzo mancante o un pezzo posizionato in modo errato che passa inosservato in un ciclo di taglio provoca collisioni e scarti.
Verifica della compatibilità: Molte celle automatizzate utilizzano la sonda integrata nella macchina per verificare la posizione del pezzo prima del taglio, compensando così le lievi variazioni delle maschere di fissaggio. Le maschere di fissaggio devono consentire alla sonda di accedere alle caratteristiche di riferimento senza causare collisioni.
Errori comuni nella progettazione degli impianti fissi e come evitarli
I tre errori seguenti sono all'origine della maggior parte dei problemi di qualità legati agli accessori nella produzione CNC:
Serraggio eccessivo su sezioni sottili o flessibili: Il pezzo si deforma durante la lavorazione, torna alla forma originale una volta sbloccato e subisce variazioni dimensionali. La macchina ha funzionato correttamente; il pezzo no. Soluzione: calcolare la forza di serraggio necessaria in base ai dati relativi alla forza di taglio, posizionare i morsetti in punti strutturalmente rinforzati e sostenere le sezioni sottili dal basso anziché serrarle trasversalmente.
Trascurando la dilatazione termica e le sollecitazioni residue: I tempi di lavorazione prolungati su pezzi di grandi dimensioni generano calore. Un pezzo in alluminio fissato che si espande di 0,05 mm durante un ciclo di fresatura di 2 ore accumula tensioni che si liberano sotto forma di distorsione geometrica quando vengono rimossi i morsetti. Soluzione: consentire una libertà termica controllata nelle direzioni dell’asse lungo, sequenziare le operazioni di sgrossatura e finitura con un tempo di riposo tra una e l’altra e considerare la compatibilità del coefficiente di dilatazione termica (CTE) del materiale del dispositivo di fissaggio con quello del pezzo.
Progettare attrezzature senza definire contemporaneamente i percorsi utensile: Elementi di serraggio che ostacolano gli angoli di avvicinamento del mandrino 5-axis, montanti di supporto che intrappolano i trucioli o pareti del dispositivo di fissaggio che impediscono l'accesso della sonda: questi problemi emergono solo nella simulazione CAM. Soluzione: la progettazione del dispositivo di fissaggio e la programmazione CAM devono procedere in parallelo, con la verifica delle collisioni come fase obbligatoria prima della produzione del dispositivo stesso.
Conclusione
Le prestazioni di lavorazione CNC sono il risultato dell'interazione di tre fattori: le capacità della macchina, la strategia di taglio e il sistema di serraggio. Tra questi, il sistema di serraggio — in particolare le maschere e i dispositivi di fissaggio — è la variabile che l'ingegnere può controllare più direttamente e quella che più spesso viene sottovalutata. Un dispositivo di fissaggio progettato correttamente trasforma la ripetibilità di posizionamento della macchina in precisione effettiva del pezzo. Uno progettato male introduce variazioni che nessuna calibrazione della macchina o abilità di programmazione può compensare.
Le maschere mantengono il loro valore per le operazioni secondarie, le rilavorazioni e le configurazioni flessibili a basso volume. I dispositivi di fissaggio regolano tutto il resto nella produzione CNC: fresatura, tornitura, foratura e funzionamento delle celle automatizzate. Progettare correttamente le maschere — applicando correttamente il principio di posizionamento 3-2-1, controllando la forza di serraggio per evitare deformazioni, garantendo lo spazio libero per utensili e trucioli, selezionando il materiale adeguato al volume di produzione — è ciò che distingue le officine che rispettano costantemente le tolleranze da quelle che devono costantemente risolvere problemi.
FAQ
Si utilizzano ancora le maschere nella lavorazione CNC?
Sì, in determinate situazioni. Le maschere sono particolarmente utili per le operazioni secondarie successive alla lavorazione principale — come l’aggiunta di fori a pezzi già finiti, le rilavorazioni o i lavori a ciclo rapido e a basso volume, in cui la realizzazione di un dispositivo di fissaggio dedicato non è giustificata dal punto di vista dei costi. Per le operazioni primarie CNC che richiedono ripetibilità e automazione, i dispositivi di fissaggio hanno in gran parte sostituito le maschere.
Qual è la differenza tra un dispositivo di fissaggio CNC e una morsa?
Una morsa è un utensile di serraggio per uso generico ottimizzato per garantire flessibilità e rapidità di configurazione. Un dispositivo di fissaggio CNC è progettato appositamente per posizionare un pezzo specifico in una posizione di riferimento specifica, in modo ripetibile, ciclo dopo ciclo. Le morse si affidano all’abilità dell’operatore per garantire un posizionamento costante; i dispositivi di fissaggio, invece, integrano tale posizionamento nella loro geometria. La differenza di precisione — ±0,05–0,10 mm per una morsa contro ±0,005–0,020 mm per un dispositivo di fissaggio di precisione — è di fondamentale importanza nei lavori di produzione con tolleranze strette.
Come si progetta un dispositivo di fissaggio personalizzato per la fresatura CNC?
Partire dallo schema dei punti di riferimento del pezzo riportato nel disegno tecnico. Applicare il principio di posizionamento 3-2-1 per vincolare tutti e sei i gradi di libertà a partire da tali punti di riferimento. Progettare il sistema di serraggio in modo che agisca verso i dispositivi di posizionamento in punti strutturalmente supportati. Verificare lo spazio libero per l'utensile e l'evacuazione dei trucioli nella simulazione CAM prima di produrre la maschera. Convalidare la ripetibilità del posizionamento con un CMM prima del rilascio in produzione.
Quali sono i materiali più adatti per gli impianti CNC a lungo termine?
Acciaio per utensili (P20 o D2 temprato) per la produzione in serie, dove la resistenza all’usura e la stabilità dimensionale a lungo termine sono fondamentali. Alluminio 6061-T6 o 7075-T6 per lavorazioni di media produzione in cui la velocità di lavorazione e l'efficienza in termini di costi sono prioritarie — utilizzare inserti temprati nei punti di posizionamento per gestire l'usura. Tecnopolimeri per le superfici di contatto in cui è richiesta la protezione dei pezzi.
I dispositivi di fissaggio possono migliorare l'uniformità della tolleranza CNC?
Assolutamente sì — ed è uno dei miglioramenti più convenienti disponibili in un processo CNC. La ripetibilità determinata dall’attrezzatura influisce direttamente sul Cpk. Migliorando la ripetibilità di posizionamento da ±0,05 mm a ±0,010 mm su una caratteristica con una tolleranza di ±0,05 mm, il Cpk passa da circa 0,67 a ben oltre 1,33: la differenza tra un processo che produce scarti e uno che è idoneo alla produzione.


