
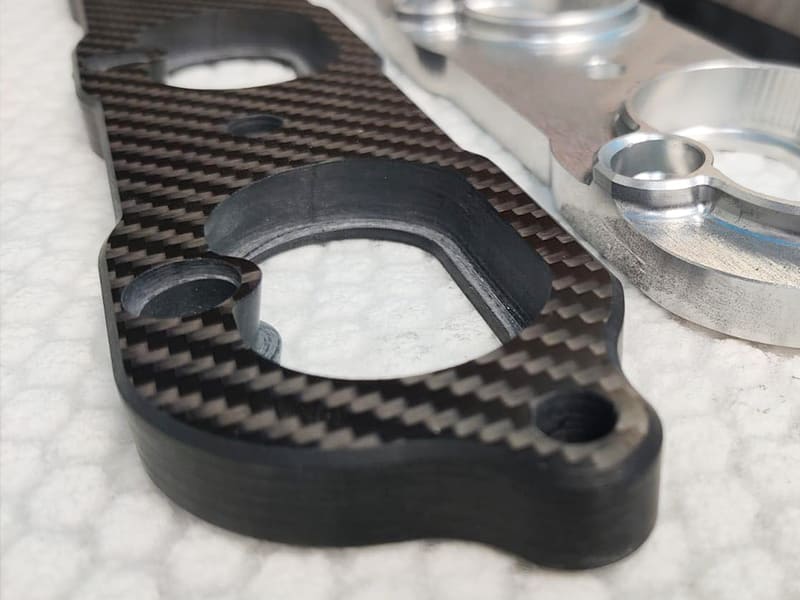
Les composites en fibre de carbone sont très résistants, rigides et légers, mais ils sont difficiles à usiner car leurs fibres sont abrasives et ils sont constitués de couches. Pour obtenir des bords nets, des tolérances serrées et une qualité de surface constante, vous avez besoin des bons outils, des paramètres de coupe appropriés et de méthodes de contrôle des poussières.
Ce guide couvre les pratiques d'ingénierie les plus importantes pour l'usinage CNC de la fibre de carbone, telles que le choix des bons outils, la planification des opérations d'usinage et l'amélioration de la qualité de surface. Cela vous aidera à fabriquer des pièces composites précises et fiables.
Pourquoi l'usinage CNC est important pour les composants en fibre de carbone
Les polymères renforcés de fibres de carbone (PRFC) sont devenus l'un des matériaux structurels les plus avancés de l'ingénierie moderne, réputés pour leur rapport résistance/poids exceptionnel, leur rigidité élevée et leur excellente résistance à la fatigue. Ces propriétés rendent les PRFC indispensables dans des secteurs tels que l'aérospatiale, l'automobile, la robotique, les drones, les dispositifs médicaux et les équipements sportifs haute performance, où la performance, la précision et la conception légère sont essentielles.
Cependant, bien que les composites en fibre de carbone offrent des avantages mécaniques inégalés, leur nature anisotrope et abrasive présente des défis uniques en matière de fabrication. Contrairement aux métaux, les PRFC ne peuvent pas être formés ou usinés à l'aide de méthodes conventionnelles sans risque de délaminage des fibres, d'écaillage de la résine ou de dégradation thermique. C'est là que la technologie d'usinage CNC joue un rôle crucial—en fournissant la précision, la répétabilité et le contrôle de processus nécessaires pour transformer des stratifiés ou des blocs de fibre de carbone en composants complexes et dimensionnellement stables.
Le rôle de l'usinage CNC dans la fabrication de la fibre de carbone
L'usinage CNC permet aux ingénieurs d'atteindre une précision au niveau du micron dans le contournage, le perçage, le fraisage et l'ébavurage des pièces en fibre de carbone—des opérations essentielles pour les assemblages à tolérances serrées tels que les supports aérospatiaux, les cadres de drones, les supports optiques et les articulations robotiques. En utilisant des broches à haute vitesse, des outils diamantés et des systèmes de contrôle adaptatifs, les machines CNC peuvent maintenir la qualité des bords et l'état de surface même dans des conditions d'usure élevée des outils.
Les principaux avantages de l'usinage CNC pour les PRFC comprennent :
-
Réalisation de géométries complexes : Permet de créer des contours, des trous et des découpes complexes qui ne peuvent pas être obtenus par le seul moulage.
-
Cohérence dimensionnelle : Garantit une précision répétable sur les lots de production, essentielle pour la certification aérospatiale et automobile.
-
Intégration hybride : Facilite l'usinage secondaire sur des pièces hybrides fibre de carbone–métal, telles que des inserts en titane ou des fixations en aluminium.
-
Contrôle de la qualité de surface : Maintient des tolérances serrées et minimise l'arrachement des fibres ou la fissuration de la matrice grâce à des paramètres de coupe contrôlés.
Comprendre les composites en fibre de carbone et leur comportement d'usinage
Structure et caractéristiques des matériaux
Les polymères renforcés de fibres de carbone (PRFC) sont des matériaux composites avancés fabriqués à partir de fibres de carbone haute résistance intégrées dans une matrice polymère, généralement des résines époxy, PEEK ou BMI. Les fibres de carbone fournissent la rigidité et la résistance structurelles, tandis que la résine lie et transfère la charge entre les fibres. Cette structure en couches offre un rapport résistance/poids exceptionnel, dépassant de loin celui des métaux comme l'aluminium ou l'acier.
La configuration du drapage des fibres—telle que unidirectionnelle (UD), tissée ou quasi-isotrope—affecte considérablement l'usinabilité :
-
Stratifiés unidirectionnels : Offrent une résistance maximale dans le sens des fibres mais sont sujets à l'éclatement et au délaminage lors de la coupe transversale des fibres.
-
Tissus tissés : Offrent une meilleure stabilité dimensionnelle mais produisent des charges d'outil irrégulières en raison des orientations alternées des fibres.
-
Stratifiés quasi-isotropes : Atteignent une résistance équilibrée dans plusieurs directions mais présentent toujours une formation de copeaux variable à travers les couches.
En raison de la combinaison de résine fragile et de fibres à haute rigidité, l'usinage des PRFC diffère fondamentalement de celui des métaux. Les forces de coupe sont localisées et discontinues, augmentant le risque d'arrachement des fibres, de fissuration de la matrice et de délaminage s'ils ne sont pas correctement contrôlés.
Propriétés mécaniques et thermiques
| Propriété | Gamme typique | Implication pour l'usinage |
| Résistance à la traction | 500–1500 MPa | Rigidité élevée → Difficile à cisailler ou à couper |
| Module de flexion | 60–200 GPa | Faible ténacité interlaminaire → Risque de délaminage |
| Conductivité thermique | 5–20 W/m·K | Mauvaise dissipation de la chaleur → Dommages thermiques localisés |
| Densité | ~1,6 g/cm³ | Léger → Sensibilité accrue aux vibrations |
-
La résistance et la rigidité élevées rendent les PRFC résistants à la déformation, mais le manque de ductilité conduit à une rupture fragile plutôt qu'à une déformation plastique lors de la coupe.
-
La faible conductivité thermique signifie que la chaleur de coupe reste concentrée près de l'interface outil–pièce, ce qui peut ramollir ou carboniser la matrice de résine.
-
La faible densité contribue aux vibrations de la pièce, ce qui peut détériorer l'état de surface et la précision dimensionnelle dans les géométries à parois minces.
Note d'ingénierie : Pour contrer ces défis, un contrôle précis de la vitesse de broche, de l'avance et de la géométrie de l'outil est essentiel, ainsi que des stratégies d'amortissement des vibrations et de refroidissement.
Défis d'usinage spécifiques aux PRFC
L'usinage des PRFC présente un ensemble de défis distincts que l'on ne rencontre pas avec les métaux ou les plastiques :
-
Abrasivité élevée : Les fibres de carbone agissent comme des éléments de meulage microscopiques, accélérant l'usure des outils—en particulier sur les outils en carbure ou en acier rapide (HSS). Les outils diamantés ou en PCD sont préférés pour une durée de vie prolongée.
-
Délaminage et arrachement des fibres : Des paramètres de coupe mal optimisés ou des outils émoussés peuvent séparer les couches, réduisant l'intégrité structurelle.
-
Génération de poussières fines : Les poussières de carbone de taille micronique présentent des risques pour la santé et la contamination des équipements ; l'extraction par aspiration et les environnements d'usinage scellés sont essentiels.
-
Dégradation thermique : Une chaleur excessive peut provoquer un ramollissement de la matrice, des microfissures de la résine ou une décoloration, en particulier dans les PRFC à base d'époxy.
En résumé : Les composites en fibre de carbone allient des performances mécaniques exceptionnelles à des complexités d'usinage uniques. Une compréhension approfondie de leur structure anisotrope et de leur comportement thermique est essentielle pour choisir la bonne stratégie d'usinage CNC—en équilibrant précision, durée de vie des outils et intégrité de surface.
Sélection des outils et paramètres de coupe pour la fibre de carbone CNC
Types d'outils recommandés
| Type d'outil | Scénario d’application | Avantages | Limites |
| PCD (diamant polycristallin) | Usinage de finition / grands volumes | Résistance à l'usure extrême, coupe ultra-lisse | Coût très élevé |
| Carbure revêtu de diamant CVD | Usinage général de précision | Excellent équilibre coût-performance | Le revêtement peut se délaminer sous impact ou à haute température |
| Carbure non revêtu | Prototypage / séries de faible volume | Économique, facilement disponible | Usure rapide due à l'abrasivité des fibres |
Aperçu technique : Pour les longues séries de production ou le CFRP de qualité aérospatiale, les outils PCD sont la norme de l'industrie, capables de maintenir leur tranchant sur des dizaines de mètres de longueur de coupe. Pour l'usinage général ou de faible volume, les outils en carbure revêtus de diamant CVD offrent le meilleur compromis entre durabilité et coût abordable. Les outils en carbure non revêtus ne sont recommandés que pour les séries courtes, le prototypage ou les essais de réglage, où le contrôle des coûts prime sur la durée de vie de l'outil.
La géométrie de l'outil joue également un rôle décisif :
-
Les angles de coupe positifs (10–15°) minimisent le délaminage en réduisant les efforts de coupe.
-
Les angles d'hélice élevés améliorent l'évacuation des copeaux en fraisage et en rainurage.
-
“Les forets à ” pointe Brad » ou à gradins aident à prévenir l'arrachage des fibres lors des opérations de perçage.
Directives relatives aux paramètres de coupe
| Processus | Vitesse de rotation de la broche (tr/min) | Vitesse d'avance (mm/min) | Profondeur de coupe (mm) |
| Fraisage | 15,000–30,000 | 800–1500 | 0.1–0.5 |
| Forage | 5,000–10,000 | 100–300 | 0.05–0.3 |
| Rainurage / Contournage | 10,000–20,000 | 500–1000 | 0.2–0.8 |
-
Le fraisage en avalant (fraisage en concordance) est fortement recommandé pour le CFRP car il réduit le soulèvement des fibres, le délaminage et l'effilochage des bords en appliquant des efforts de coupe en compression sur la surface du stratifié.
-
Utilisez une lubrification minimale (MQL) ou un refroidissement à air froid plutôt qu'un arrosage conventionnel, car une humidité excessive ou des variations de température peuvent endommager la matrice de résine.
-
Une surveillance fréquente de l'état de l'outil est essentielle — les arêtes PCD doivent être inspectées au microscope toutes les quelques heures de coupe afin de prévenir les défaillances soudaines par délaminage.
Résultats typiques d'état de surface : Avec des conditions optimisées et un outillage PCD, un Ra ≤ 1,6 µm est réalisable pour les surfaces fraisées et une circularité de trou ≤ 0,05 mm pour les caractéristiques percées.
Fixation et contrôle des vibrations
-
Les tables à vide offrent un serrage uniforme sans contrainte mécanique, garantissant que les plaques ou stratifiés CFRP restent plats et stables pendant l'usinage à haute vitesse.
-
Utilisez des bases amortissantes ou des plaques de support (par exemple, en résine phénolique ou en aluminium) sous la pièce pour absorber les vibrations et prévenir l'arrachage des fibres sur le côté de sortie.
-
Pour les composants épais ou multicouches, soutenez la face inférieure à l'aide de fixations souples ou de couches élastomères afin de minimiser les contraintes interlaminaires.
-
Les zones de contact de la fixation doivent éviter toute exposition directe aux zones de chaleur de coupe, car une élévation localisée de la température peut entraîner un ramollissement ou une déformation de la matrice.
Conclusion technique : La réussite de l'usinage des fibres de carbone CNC repose sur une approche holistique — choix du bon outillage diamanté, maintien d'une vitesse de broche et d'avances optimisées, et mise en œuvre d'une fixation de précision avec amortissement des vibrations. Cette intégration garantit la précision dimensionnelle, un endommagement minimal des fibres et une durée de vie prolongée de l'outil, essentiels pour la fabrication aérospatiale et les composites haute performance.
Contrôle des poussières, sécurité et exigences des machines
Extraction et filtration des poussières
L'usinage CNC des fibres de carbone génère des particules de poussière fines, conductrices et abrasives qui peuvent endommager les composants électroniques et présenter des risques pour la santé. Par conséquent, un système avancé de contrôle des poussières est essentiel pour maintenir à la fois la sécurité des opérateurs et la précision d'usinage.
-
Systèmes de filtration HEPA (air à haute efficacité particulaire) : Utilisez des unités d'aspiration équipées de filtres HEPA (H13 ou supérieur) capables de capturer ≥99,97% des particules jusqu'à 0,3 μm.
-
Extraction à pression négative : Maintenez une pression d'air négative continue à l'intérieur de l'enceinte d'usinage pour empêcher les fuites de poussière dans l'environnement de l'atelier.
-
Zones de séparation : Isolez physiquement la chambre d'usinage du boîtier électronique de la CNC et des servocommandes afin d'éviter toute contamination par la poussière conductrice, qui pourrait entraîner des courts-circuits ou des défaillances d'isolation.
-
Des préfiltres cycloniques en ligne peuvent également être utilisés avant les étages HEPA pour prolonger la durée de vie des filtres dans les opérations à grand volume.
⚙️ Bonnes pratiques : Intégrez l'extraction des poussières à la tête de broche ou à la zone du trajet d'outil pour capturer les particules à la source, réduisant ainsi la dispersion aéroportée et améliorant la fiabilité de la machine.
Sécurité des opérateurs et environnementale
L'usinage des fibres de carbone exige le respect strict des normes de santé au travail et de sécurité environnementale en raison de la composition fibreuse du matériau et des risques liés aux particules aéroportées.
-
Équipement de protection individuelle (EPI) : Les opérateurs doivent porter des respirateurs de classe P3, des lunettes de protection et des vêtements antistatiques pour prévenir l'inhalation et l'irritation cutanée.
-
Chambres d'usinage fermées : Les machines CNC entièrement fermées ou les cellules robotisées scellées sont fortement recommandées pour le traitement des composites de carbone.
-
Surveillance de la qualité de l'air : Mesurez régulièrement la concentration de poussière de carbone aéroportée pour garantir la conformité aux limites d'exposition professionnelle (par exemple, normes OSHA ou EU REACH).
-
Maintenance de routine de la machine : Nettoyez les conduits d'extraction des poussières chaque semaine et remplacez les filtres selon les intervalles du fabricant.
-
Remplacement des joints de broche : Inspectez et remplacez régulièrement les joints de broche pour empêcher l'ingression de poussière pouvant provoquer l'usure des roulements ou une défaillance du moteur.
Configuration et maintenance de la machine
L'usinage du CFRP nécessite des systèmes CNC à haute vitesse et haute rigidité capables de maintenir une qualité de coupe constante malgré des conditions abrasives.
-
Broches à haute vitesse : Les machines doivent supporter des vitesses de broche supérieures à 20 000 tr/min, essentielles pour une coupe fine et une réduction du délaminage lors du fraisage et du perçage.
-
Structure rigide et amortissement des vibrations : La faible densité des fibres de carbone amplifie les vibrations ; ainsi, les machines CNC doivent comporter des bases renforcées, des axes amortis et des guides linéaires de précision.
-
Coupe à sec ou refroidie à l'air : Évitez le liquide de refroidissement — la poussière de fibres de carbone mélangée au liquide forme une boue conductrice qui peut endommager les composants électroniques et dégrader les liaisons de résine.
-
Inspection régulière des outils : Mesurez l'usure de l'outil et la rugosité de surface toutes les quelques heures pour détecter rapidement les écarts de performance. Les outils émoussés augmentent considérablement l'arrachage des fibres et le délaminage.
-
Gestion propre du flux d'air : Maintenez un air filtré et sec pour le refroidissement et l'évacuation des copeaux afin de prévenir la contamination et l'accumulation d'électricité statique.
Enseignement technique : L'usinage de la fibre de carbone CNC nécessite un environnement contrôlé qui équilibre précision, propreté et sécurité. Une extraction de poussière robuste, des enceintes scellées et une maintenance rigoureuse protègent non seulement les opérateurs et les équipements, mais garantissent également une qualité de surface constante et une précision dimensionnelle dans la fabrication de composites avancés.
Finition de surface, précision dimensionnelle et contrôle qualité
Intégrité des arêtes et des surfaces
L'obtention d'une surface de haute qualité sur les pièces en fibre de carbone usinées par CNC nécessite un contrôle précis de la stratégie de trajectoire d'outil, de l'orientation des fibres et des paramètres de coupe. Étant donné que le CFRP est anisotrope, la direction de coupe par rapport à l'alignement des fibres a un impact direct sur le délaminage et l'écaillage des bords.
-
Angle de coupe optimal : le maintien d'un angle d'approche de 45° à 90° par rapport à la direction des fibres minimise la contrainte de traction à l'interface fibre–matrice, réduisant ainsi le risque de délaminage et d'arrachement.
-
Finition en plusieurs passes : utilisez des passes de finition légères et multiples (0,05 à 0,1 mm par passe) pour améliorer la douceur de surface et réduire les dommages localisés aux fibres.
-
Références de rugosité de surface : les composants en fibre de carbone de précision atteignent généralement Ra = 0,8 à 1,6 µm, selon l'affûtage de l'outil, la vitesse d'avance et le type de fibre.
Note d'ingénierie : une usure excessive de l'outil ou une coupe à faible angle peut exposer les fibres, provoquant des “ bords flous ” qui dégradent l'esthétique et les performances. Une stratégie de finition contrôlée garantit des bords nets et des surfaces d'étanchéité cohérentes pour les pièces collées ou assemblées.
Inspection et détection des défauts
Les défauts des composants CFRP usinés sont souvent microscopiques ou sous-surfaciques, nécessitant des techniques d'inspection spécialisées non destructives et microscopiques.
| Type de défaut | Méthode de détection | Notes |
| Délamination | Tests par ultrasons / Émission acoustique | Identifie la séparation interlaminaire ou les vides entre les plis |
| Arrachement de fibres | Microscopie optique / MEB | Évalue l'intégrité de surface et l'adhésion fibre–matrice |
| Marques de brûlure / Dommages thermiques | Inspection visuelle / Thermographie infrarouge | Détecte la dégradation thermique localisée et la décoloration de la résine |
Des méthodes supplémentaires telles que la tomographie par rayons X (scan CT) peuvent être utilisées pour les pièces aérospatiales avancées afin de détecter les vides, les poches de résine et les inhomogénéités structurelles.
Conseil pour les ingénieurs de production : mettez en place des points de contrôle d'inspection après les étapes d'ébauche et de finition pour isoler les défauts induits par le processus avant l'assemblage final.
Vérification dimensionnelle et structurelle
Les composants CFRP de haute précision nécessitent une validation multidimensionnelle pour confirmer la précision géométrique et structurelle :
-
Machine à mesurer tridimensionnelle (CMM) : fournit une précision de ±0,005 mm pour les positions de trous, les contours et la planéité des pièces complexes.
-
Balayage laser / Profilage optique : permet une vérification rapide sans contact des surfaces CFRP grandes ou incurvées sans palpage mécanique.
-
Vérification de la composition du matériau : suivez les normes ASTM D3171 ou EN 2563 pour mesurer la fraction volumique des fibres (Vf), garantissant des performances mécaniques cohérentes entre les lots de production.
Aperçu d'ingénierie : étant donné que le CFRP présente une anisotropie de dilatation thermique, toutes les inspections dimensionnelles doivent être effectuées sous température et humidité contrôlées (généralement 20 °C ±1 °C, HR <50%) pour maintenir la précision métrologique.
Considérations de conception et de DFM pour les pièces CNC en fibre de carbone
Directives de conception pour la fabricabilité
La conception de composants en fibre de carbone usinés par CNC nécessite de comprendre la structure anisotrope du matériau et son comportement de rupture fragile. Étant donné que les fibres de carbone supportent la charge principalement le long de leur longueur, la géométrie de conception et l'orientation des fibres affectent directement la fabricabilité et l'intégrité structurelle.
-
Conception des trous : maintenez un diamètre de trou ≥ 2× l'épaisseur du stratifié pour réduire le délaminage et l'éclatement des fibres lors du perçage. Utilisez un support arrière et des trous pilotes pour les diamètres plus grands.
-
Traitement des bords : appliquez des chanfreins ou des rayons (généralement R0,5 à R1,0 mm) pour minimiser la concentration de contraintes et prévenir l'initiation de fissures dans les zones à forte charge.
-
Orientation des fibres : alignez la direction principale des fibres avec le chemin de charge principal pour un rapport rigidité/poids maximal et une résistance à la fatigue optimale.
-
Évitez les géométries faibles : les angles internes vifs, les trous de perçage qui se chevauchent et les sections à parois minces (<1,0 mm) sont sujets aux fissures interlaminaires et doivent être redessinés avec des transitions progressives.
-
Épaisseur de paroi minimale : maintenez un dégagement ≥ 1,5× le diamètre du trou par rapport aux bords pour garantir la continuité structurelle et la stabilité d'usinage.
Conclusion d'ingénierie : une pièce CFRP bien conçue équilibre les performances structurelles, la faisabilité d'usinage et l'efficacité des coûts. Une collaboration DFM précoce entre les concepteurs et les ingénieurs de fabrication évite les reprises ou rejets coûteux dus au délaminage ou à une mauvaise tolérance dimensionnelle.
Considérations hybrides et d'assemblage
Lors de l'intégration de composants en fibre de carbone dans des assemblages avec des pièces métalliques ou en plastique, une attention particulière doit être accordée à la différence de dilatation thermique et à la résistance de l'interface de joint.
-
Compatibilité des matériaux : les composites en fibre de carbone présentent un coefficient de dilatation thermique très faible (CTE ≈ 0–2×10⁻⁶/K), tandis que l'aluminium ou l'acier se dilate 5 à 10 fois plus rapidement. Cela peut induire des contraintes sous les fluctuations de température.
-
Méthodes d'assemblage :
-
Collage adhésif : utilisez des adhésifs époxy ou acryliques structurels pour des joints continus et légers.
-
Fixation mécanique : appliquez des inserts en titane ou en acier inoxydable pour éviter le dénudage des filetages et les contraintes localisées.
-
Assemblage hybride : combinez le collage adhésif avec une fixation mécanique pour la redondance et la résistance à la fatigue.
-
-
Préparation de surface : pour améliorer la fiabilité du collage, effectuez un ponçage fin (grain 320 à 600) suivi d'un nettoyage plasma ou corona, garantissant que la matrice de résine est activée pour une adhésion optimale.
🧩 Note de conception : Tenez toujours compte de la différence de CTE et du risque de corrosion galvanique lorsque le CFRP est en contact avec l'aluminium ou l'acier. Utilisez des rondelles isolantes, des manchons ou des revêtements pour prévenir la dégradation électrochimique.
Post-traitement et revêtements
Les surfaces en fibre de carbone, bien que structurellement résistantes, nécessitent souvent un post-traitement pour la durabilité, l'esthétique ou la fonctionnalité.
-
Finitions cosmétiques et protectrices :
-
Le polissage / le revêtement transparent améliore la brillance de surface et protège la matrice époxy des rayures et de l'humidité.
-
Revêtements résistants aux UV (polyuréthane ou nano-céramique) préviennent la décoloration à long terme et la dégradation de la résine.
-
-
Revêtements fonctionnels :
-
Revêtements conducteurs — appliqués pour le blindage EMI ou la mise à la terre dans les boîtiers électroniques.
-
Revêtements antistatiques — utilisés dans les composants robotiques et aérospatiaux pour empêcher l’accumulation de charges statiques.
-
Scellants et couches hydrophobes — appliqués pour empêcher l’absorption d’humidité dans les environnements humides.
-
Aperçu technique : Le post-traitement améliore non seulement les performances esthétiques et protectrices, mais garantit également une stabilité dimensionnelle à long terme et une résistance environnementale. Pour les applications haut de gamme telles que les cadres de drones ou les boîtiers médicaux, un processus de revêtement contrôlé est un élément clé du flux de qualification final.
Applications et cas d’utilisation industriels
Composants aérospatiaux et UAV
L’usinage de fibre de carbone CNC est devenu indispensable dans la fabrication aérospatiale et des véhicules aériens sans pilote (UAV) en raison de son rapport rigidité/poids exceptionnel et de sa stabilité dimensionnelle thermique. Les applications typiques incluent :
-
Supports structurels et boîtiers : Utilisés pour les enceintes avioniques, les surfaces de contrôle et les cadres de montage légers où une déflexion minimale et une résistance élevée aux vibrations sont critiques.
-
Pales d’hélices et composants de cellule : L’usinage CNC garantit une géométrie aérodynamique cohérente, maintenant l’équilibre et l’efficacité sur les systèmes multi-pales.
-
Panneaux d’instruments et boîtiers satellites : La faible dilatation thermique et la haute précision dimensionnelle de la fibre de carbone sont idéales pour les composants exposés à de larges plages de température et aux vibrations mécaniques.
Étant donné que les structures aérospatiales exigent des tolérances aussi serrées que ±0,02 mm, l’usinage CNC offre la répétabilité et le contrôle géométrique nécessaires, en particulier pour les surfaces complexes profilées ou multi-axes.
✈️ Point de vue technique : La combinaison de l’ébavurage, du perçage et du fraisage CNC permet l’intégration directe de pièces composites avec des fixations ou attaches métalliques, garantissant des assemblages prêts à voler sans retouche secondaire.
Automobile et robotique
Dans l’ingénierie automobile et la robotique industrielle, les pièces en fibre de carbone usinées par CNC offrent une alternative haute performance à l’aluminium et à l’acier lorsque la rigidité légère et la stabilité dynamique sont requises.
-
Supports légers et bras de suspension : Utilisés dans les véhicules de performance et les robots autonomes pour réduire l’inertie et améliorer la réponse d’accélération.
-
Bras robotiques et effecteurs finaux : La faible masse et la haute rigidité de la fibre de carbone améliorent la précision de mouvement et réduisent la charge des actionneurs.
-
Panneaux extérieurs et boîtiers personnalisés : L’usinage CNC permet un ajustement précis pour les assemblages multi-matériaux et une flexibilité de conception pour les surfaces aérodynamiques ou les capots de protection.
Pour la robotique, où la répétabilité et le contrôle de la résonance structurelle sont essentiels, les caractéristiques d’amortissement du CFRP aident à minimiser la transmission des vibrations, améliorant la précision positionnelle à long terme et l’efficacité du système de contrôle.
⚙️ Note d’application : L’usinage de précision CNC des stratifiés de fibre de carbone pré-durcis garantit des emplacements de trous exacts et des surfaces d’accouplement lisses, essentiels pour l’alignement des articulations robotiques et l’intégration des châssis automobiles.
Équipements médicaux et industriels
Dans la technologie médicale et l’instrumentation de précision, les composites en fibre de carbone sont appréciés pour leurs propriétés non conductrices, radiotransparentes et à haute résistance.
-
Fixations non conductrices et gabarits chirurgicaux : Fournissent une isolation électrique et une stabilité dimensionnelle pendant les opérations d’imagerie ou électroniques.
-
Composants transparents aux rayons X : La fibre de carbone permet la transmission des radiations sans distorsion d’image, ce qui la rend idéale pour les tables d’imagerie, les cadres de scanners CT et les outils de radiologie.
-
Structures de support industrielles : Utilisées pour les systèmes de mesure de précision, les cadres de manipulation de semi-conducteurs et les équipements de salle blanche en raison de la faible émission de particules et de la rigidité mécanique.
Perspective technique : L’usinage CNC garantit que les pièces CFRP de qualité médicale répondent aux normes strictes de tolérance et de propreté, généralement conformes à la classe ISO 13485 ou à la salle blanche classe 10 000, avec des bords sans bavures et des surfaces scellées pour empêcher l’exposition des fibres.
Résumé
L’usinage de la fibre de carbone CNC est un processus de haute précision et à haut risque qui nécessite un contrôle strict des outils, des paramètres de coupe, du bridage et de l’extraction des poussières. Pour éviter le délaminage, l’arrachage des fibres, l’usure des outils et les risques de sécurité, vous devez utiliser des outils PCD ou à revêtement diamant, régler les bonnes vitesses et avances, et éliminer la poussière au niveau HEPA. Les contrôles après usinage, comme l’inspection ultrasonique ou optique, garantissent une surface lisse et détectent les défauts cachés.
Les ingénieurs doivent réfléchir à l’orientation du stratifié, à la direction des charges et aux méthodes de liaison dès le début lors de la conception de pièces fiables telles que les supports aérospatiaux, les supports médicaux et les structures robotiques. Pour s’assurer que les dimensions et la structure sont correctes, il est important d’effectuer des inspections multi-étapes et une vérification CMM. En fin de compte, un usinage réussi de la fibre de carbone nécessite une combinaison de connaissances des matériaux, d’ingénierie de précision et d’un contrôle qualité strict pour obtenir des résultats toujours identiques et sans défauts.
FAQ
Q1 : La fibre de carbone peut-elle être usinée par CNC ?
Oui. Les composites en fibre de carbone peuvent être usinés efficacement par CNC en utilisant des broches à haute vitesse, des outils à revêtement diamant et des systèmes d’extraction de poussière en circuit fermé pour garantir précision et sécurité.
Q2 : Quel est le meilleur outil pour l’usinage CNC de la fibre de carbone ?
Les outils en carbure à pointe PCD (diamant polycristallin) ou à revêtement CVD diamant sont idéaux, offrant une excellente tenue d’arête, un délaminage minimal et une longue durée de vie par rapport aux fraises non revêtues.
Q3 : Comment empêcher le délaminage pendant l’usinage ?
Utilisez le fraisage en avalant, maintenez une avance plus faible et effectuez plusieurs passes de coupe peu profondes. Choisissez toujours des outils tranchants et assurez un support approprié de la pièce pour minimiser le soulèvement des fibres et la séparation intercouches.
Q4 : Peut-on utiliser du liquide de refroidissement dans l’usinage de la fibre de carbone ?
En général, aucun liquide de refroidissement ne doit être utilisé, car la résine peut absorber les fluides et dégrader l’intégrité de surface. L’usinage à sec combiné à un refroidissement par air ou par brumisation est préféré pour contrôler la température et évacuer les copeaux.
Q5 : Quelles tolérances sont réalisables avec l’usinage CNC de la fibre de carbone ?
Les tolérances typiques sont de ±0,05 mm pour les plaques ou feuilles standard. Sur des configurations rigides CNC avec des trajectoires d'outil et un bridage optimisés, la précision peut atteindre ±0,02 mm, adaptée aux applications aérospatiales ou robotiques.


