
Réponse rapide : Le fraisage angulaire et le fraisage en bout diffèrent par l'orientation de coupe et la géométrie de la pièce que chacun peut produire de manière fiable. Le fraisage angulaire utilise une fraise dont le profil de coupe est pré-incliné — angle inclus de 30°, 45°, 60° ou 90° — intégré dans la géométrie de l'outil, permettant de réaliser des rainures en V, des queues d'aronde et des chanfreins fonctionnels en une seule passe avec une tolérance angulaire de ±0,05° et une tolérance dimensionnelle de ±0,05 mm à Ra 1,6 µm. Le fraisage en bout utilise une fraise dont l'axe est perpendiculaire à la surface usinée, ce qui est le procédé approprié pour les faces planes, les poches, les rainures, les épaulements et les contours avec des tolérances de ±0,05–0,10 mm et Ra 1,6–3,2 µm. Le critère de sélection est la géométrie de la pièce : les surfaces inclinées où l'angle contrôle la fonction (étanchéité, ajustement glissant, répartition de charge) nécessitent un fraisage angulaire ; les surfaces planes et prismatiques nécessitent un fraisage en bout. L'utilisation de fraises en bout pour approximer des caractéristiques angulaires précises sur une machine 3 axes nécessite plusieurs montages qui introduisent des erreurs de positionnement cumulatives et augmentent le temps de cycle de 20 à 40 %.
La Différence Géométrique Fondamentale
La distinction entre le fraisage angulaire et le fraisage en bout ne concerne pas le fait qu'un procédé soit plus avancé — il s'agit de la manière dont l'outil engage la pièce, et de la géométrie que chaque engagement peut produire avec précision.
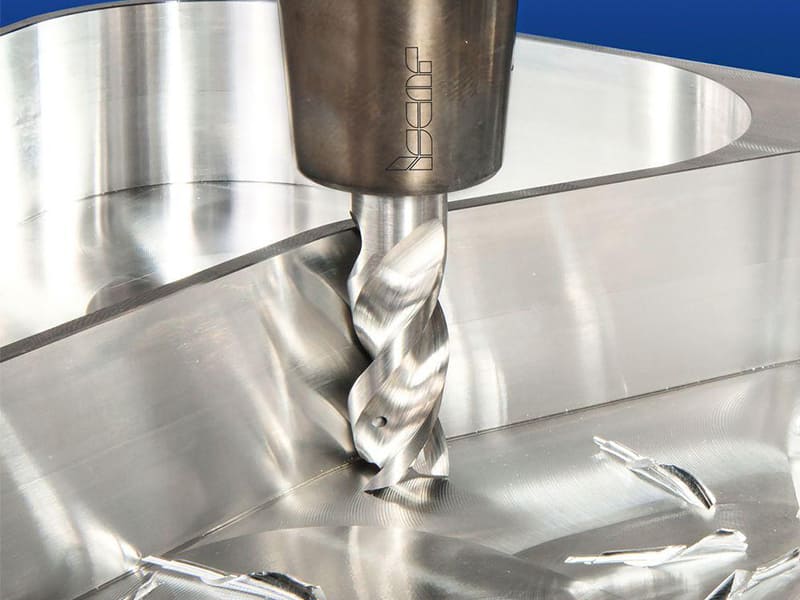
Géométrie du fraisage en bout : Une fraise en bout tourne sur un axe perpendiculaire à la surface usinée principale. Ses cannelures périphériques coupent la paroi latérale d'une caractéristique ; ses cannelures d'extrémité coupent le fond. La géométrie produite est définie dans le plan X-Y — faces planes, parois verticales, poches, épaulements et profils contournés. Le fraisage en bout ne peut pas produire directement une surface inclinée précise sur une machine 3 axes : produire une face à 45° nécessite soit d'incliner la pièce (montage supplémentaire), soit d'utiliser une machine à 5 axes pour incliner la broche (complexité de programmation supplémentaire et erreur angulaire cumulative), soit d'effectuer plusieurs passes d'approximation (ce qui produit une surface facettée plutôt qu'une véritable face plane).
Géométrie du fraisage angulaire : Une fraise angulaire possède un profil de coupe conique ou incliné usiné directement dans le corps de l'outil. Les arêtes de coupe sont inclinées à un angle défini de sorte que lorsque l'outil est avancé dans la pièce avec son axe en orientation standard, il produit une surface inclinée correspondant exactement à la géométrie de l'outil. La précision angulaire provient de la géométrie rectifiée de l'outil — généralement maintenue à ±0,05° ou mieux par le fabricant de la fraise — plutôt que du positionnement des axes de la machine. Aucun montage supplémentaire ni rotation d'axe n'est requis.
La conséquence pratique : Un bloc de distributeur hydraulique avec un siège d'étanchéité à 45° usiné avec une fraise en bout standard a nécessité deux montages et produisait encore des fuites intermittentes car l'angle approximé par programmation était hors de l'exigence fonctionnelle de ±0,1°. Le passage à une fraise angulaire à 45° a produit la géométrie de la face d'appui en une seule passe avec une tolérance angulaire de ±0,05°, éliminant les fuites. L'angle était mécanique, non programmatique.
Pourquoi cela importe pour la production sur machines 3 axes : Sur une machine 3 axes — qui représente la majorité des centres d'usinage de production — les fraises angulaires donnent accès à des géométries de pièces inclinées qui nécessiteraient autrement une machine 4 ou 5 axes ou plusieurs montages. Pour la production par lots où la même caractéristique angulaire doit être répétée de manière cohérente sur de nombreuses pièces, l'angle défini par la géométrie de l'outil en fraisage angulaire produit une meilleure cohérence pièce à pièce que toute approche dépendante du montage.
Comparaison des Capacités de Procédé
| Paramètre | Fraisage Angulaire | Fraisage en bout |
|---|---|---|
| Type de caractéristique | Rainures en V, queues d'aronde, chanfreins fonctionnels, surfaces d'étanchéité inclinées | Faces planes, poches, rainures, épaulements, contours externes |
| Production de l'angle | Passe unique ; angle défini par la géométrie de l'outil | Nécessite un multi-axes ou plusieurs montages pour les surfaces inclinées |
| Tolérance angulaire | ±0,05° (à partir de la géométrie de l'outil) | Dépendante du montage ; erreur cumulative de 0,1–0,5° typique |
| Tolérance dimensionnelle | ±0,05 mm sur les caractéristiques angulaires | ±0,05–0,10 mm sur les caractéristiques planes/contournées |
| Finition de surface | Ra 1,6 µm atteignable sur les faces inclinées | Ra 1,6–3,2 µm sur les caractéristiques planes/contournées |
| Contre-dépouille en queue d'aronde | Oui (l'outil pré-incliné accède à la géométrie en contre-dépouille) | Non (la queue de l'outil interfère avant d'atteindre la contre-dépouille) |
| Coût de l'outil | Plus élevé (géométrie spécialisée) | Plus faible (outils standard, largement disponibles) |
| Temps de cycle (caractéristiques planes) | Plus long ; l'outil n'est pas optimisé pour les faces planes | Plus court ; procédé standard |
| Temps de cycle (caractéristiques angulaires) | Plus court ; passe unique | Plus long ; plusieurs montages ou changements d'axe |
| Compatibilité des matériaux | Aluminium, acier au carbone, acier allié, laiton | La plupart des métaux et plastiques techniques |
Quand le Fraisage Angulaire Est Requis
Le fraisage angulaire est requis — pas seulement préféré — lorsque la géométrie de la pièce ne peut pas être produite par fraisage en bout avec une précision acceptable, ou lorsque sa production par fraisage en bout impliquerait plusieurs montages introduisant une erreur cumulative inacceptable.
Rainures en queue d'aronde et géométries en contre-dépouille : Les glissières en queue d'aronde, les interfaces de changement d'outil et les rails de guidage linéaires nécessitent une géométrie en contre-dépouille — un profil qui s'élargit sous la surface, créant une rétention mécanique. Une fraise en bout standard ne peut pas physiquement produire cette géométrie sur une machine 3 axes car la queue de l'outil entre en contact avec la pièce avant que l'arête de coupe n'atteigne la zone en contre-dépouille. Une fraise angulaire avec le bon angle inclus (généralement 55°–60° pour les glissières en queue d'aronde) entre par le dessus et coupe le profil complet de la queue d'aronde en une seule passe. Il n'y a pas d'approximation en plusieurs étapes — la géométrie en contre-dépouille n'est accessible qu'à la fraise angulaire.
Surfaces d'étanchéité fonctionnelles et de contact à angles définis : Dans les blocs hydrauliques, les sièges de vannes et les composants de traitement de fluides, les surfaces d'étanchéité inclinées à 30°, 45° ou 60° doivent être maintenues à ±0,05° pour répartir la charge d'étanchéité de manière cohérente et empêcher les chemins de fuite sous cyclage de pression. Le fraisage en bout multi-montages introduit des erreurs de positionnement de montage à chaque repositionnement (généralement 0,05–0,10 mm et 0,1–0,3° cumulés), ce qui peut dépasser la tolérance fonctionnelle de la surface d'étanchéité. Le fraisage angulaire, produisant l'angle à partir de la géométrie de l'outil en une seule opération, évite cette erreur cumulative.
Cohérence de production par lots : Lorsqu'une caractéristique angulaire doit être produite de manière identique sur un lot de pièces, le fraisage angulaire offre une meilleure cohérence pièce à pièce, car l'angle de chaque pièce est défini par la même géométrie d'outil plutôt que par la précision de montage de chaque chargement individuel de pièce. La variation d'angle entre les lots en fraisage angulaire est principalement limitée par le taux d'usure de l'outil ; en fraisage de bout avec montages multiples, elle inclut également la variation de positionnement d'un montage à l'autre.
Rainures en V et chanfreins de précision : Les rainures en V pour l'alignement, les guides de lumière et les mécanismes de précision nécessitent une géométrie de rainure constante sur toute la longueur de la fonction. Les fraises à angle produisent le profil complet en V en une seule passe avec un angle inclus constant. Les chanfreins fonctionnels — entrées de filetage, fonctions de guidage d'assemblage et biseaux porteurs — qui sont plus profonds qu'environ 3 à 5 mm et dont l'angle affecte directement l'assemblage ou la répartition de la charge relèvent du fraisage angulaire plutôt que d'être approximés par des passes de fraise à chanfreiner.
3 axes CNC sans capacité 5-axis : Lorsque le centre d'usinage est à 3 axes et que la pièce nécessite des fonctions angulaires, les fraises à angle permettent de produire ces fonctions avec précision sans investissement dans une mise à niveau de la machine. La fraise pré-angulée réalise sur une machine à 3 axes ce qui nécessiterait autrement une capacité 4 axes ou 5-axis.
Quand le fraisage en bout est le bon choix
Le fraisage en bout est le processus standard et correct pour la majorité des travaux d'usinage CNC. Il doit être le processus par défaut pour toute fonction qui ne nécessite pas spécifiquement un engagement angulaire outil-pièce.
Surfaces planes et surfaçage : Toute fonction définie par un plan horizontal ou vertical — faces de montage, surfaces de référence, fonds de poches, faces en gradins — est produite plus efficacement par fraisage en bout. Les fraises à surfacer de grand diamètre ou les fraises à queue atteignent une planéité de ±0,010 à 0,025 mm à des taux d'enlèvement de matière élevés. L'utilisation d'une fraise à angle sur des surfaces planes est géométriquement inefficace : l'arête de coupe angulée produit une zone de contact incohérente sur une surface plane, génère une usure d'outil plus élevée et n'améliore pas la qualité de surface.
Poches, fonctions fermées et géométrie interne : Les poches, les rainures en T (avant la passe de contre-dépouille), les clavettes et les contours fermés nécessitent une entrée en plongée axiale et une avance en Z — des opérations pour lesquelles les fraises en bout sont spécifiquement conçues. Les fraises à angle ne sont pas conçues pour l'entrée en plongée et ne peuvent pas atteindre la géométrie interne des poches fermées.
Enlèvement de matière à grand volume : Le fraisage en bout avec des paramètres optimisés (vitesse de broche élevée, avance élevée, profondeur de passe totale avec trajectoire trochoïdale ou adaptative) enlève la matière à des taux nettement supérieurs au fraisage angulaire, qui nécessite des charges de copeaux plus légères en raison de la géométrie d'engagement angulée. Pour les opérations d'ébauche — réduire la matière à une forme quasi finale avant la finition — le fraisage en bout est toujours le premier choix efficace.
Pièces sans surfaces angulaires fonctionnelles : Les boîtiers, supports, plaques structurelles et carters où toutes les fonctions sont planes ou suivent des contours dans le plan X-Y n'ont aucune exigence de fraisage angulaire. Spécifier des fraises à angle pour ces pièces ajoute des coûts d'outillage et de la complexité de configuration sans améliorer la qualité de la pièce.
Stratégie de processus combinée pour les pièces à géométrie mixte
Pour les composants de précision qui incluent à la fois des fonctions prismatiques et des surfaces angulaires fonctionnelles, l'approche de production standard combine le fraisage en bout pour le travail de masse et le fraisage angulaire pour les passes de finition critiques.
Le flux de travail :
- Le fraisage en bout enlève la majorité de la matière et réalise toutes les surfaces planes, poches, trous traversants et fonctions prismatiques — généralement 80 à 90% du temps d'usinage total.
- Les fraises à angle réalisent les rainures en V, les queues d'aronde ou les surfaces d'étanchéité lors de passes de finition dédiées, en utilisant les surfaces fraisées en bout comme références — généralement 10 à 20% du temps d'usinage total.
Cette combinaison offre le coût d'outillage total le plus bas (fraises en bout standard pour la plupart des opérations), le temps de cycle le plus court pour le travail de masse et la précision d'angle requise sur les surfaces fonctionnelles.
Exemples de production démontrant l'approche combinée :
| Partie | Opérations de fraisage en bout | Opérations de fraisage angulaire | Résultat |
|---|---|---|---|
| Bloc de distributeur hydraulique (acier allié) | Ébauche de poche, toutes faces planes, trous de boulons | Siège d'étanchéité à 45° — passe de finition unique | Étanchéité sans fuite, tolérance d'angle ±0,05°, Ra 1,6 µm |
| Rail de guidage à queue d'aronde (acier allié) | Ébauche du profil du rail, faces de montage | Rainure en queue d'aronde — passe angulaire unique à 60° d'angle inclus | Ajustement coulissant précis ; aucune finition secondaire |
| Base de montage (aluminium 6061) | Poche profonde, fonctions en gradins, contours | Aucune requise | Tolérance ±0,08 mm, temps de cycle optimisé |
| Boîtier électronique (aluminium) | Toutes les fonctions (gradins, poches, profils) | Aucune requise | Ra 3,2 µm, coût d'outillage faible |
Considérations de conception pour le fraisage angulaire (DFM)
Valeurs d'angle standard : Les fraises à angle sont disponibles commercialement avec des angles inclus de 30°, 45°, 60° et 90°. Ces angles standard offrent la plus large disponibilité d'outils et le coût le plus bas. Les angles non standard (35°, 52°, etc.) nécessitent un outillage rectifié sur mesure, augmentant le délai et le coût de 3 à 5×. Concevoir des fonctions angulaires avec des angles standard lorsque les exigences fonctionnelles le permettent réduit le coût d'outillage et le délai de livraison.
Profondeur de fonction et rigidité de l'outil : Les fraises à angle sont disponibles en diamètres d'environ 3 mm (pour les fines rainures en queue d'aronde) à plus de 100 mm. À des profondeurs supérieures à environ 3 à 4× le diamètre de la fraise, les vibrations et la déflexion augmentent. Pour les fonctions profondes en queue d'aronde, le diamètre de la fraise doit être sélectionné pour maintenir le rapport profondeur/diamètre sous cette limite.
Dégagement d'approche de l'outil : Les fraises à angle nécessitent un dégagement d'approche axial au-dessus de la fonction égal au rayon de l'outil plus la profondeur de coupe prévue. Les fonctions à l'extrémité d'une rainure borgne ou entourées de parois qui limitent l'approche axiale peuvent nécessiter une modification de conception ou une sélection de processus alternative.
Cotation d'angle sur les dessins : Les dessins spécifiant des fonctions de fraisage angulaire doivent inclure l'angle inclus, la profondeur et la tolérance dimensionnelle explicitement sur la géométrie angulaire. Un dessin qui spécifie uniquement “ chanfrein à 45° ” sans profondeur ni tolérance ne fait pas la distinction entre une cassure d'arête décorative (acceptable à ±2°) et une surface d'étanchéité hydraulique (exigeant ±0,05°), et le fournisseur ne peut pas chiffrer ou planifier le processus correct sans ces informations.
Erreurs courantes dans la sélection du processus de fraisage
| Erreur | Conséquence | La bonne approche |
|---|---|---|
| Utilisation de fraises en bout standard pour approximer des fonctions angulaires précises sur une machine à 3 axes | Déviation angulaire de 0,1 à 0,5° ; mauvaise étanchéité, désalignement d'assemblage ou rejet de la pièce | Utilisez une fraise angulaire pour toute caractéristique nécessitant une tolérance d'angle < ±0,1° |
| Utilisation de fraises angulaires pour les surfaces planes et les poches | Le contact d'outil spécialisé sur une surface plane augmente l'usure de l'outil ; le temps de cycle est plus long qu'avec le fraisage en bout | Réservez le fraisage angulaire aux caractéristiques qui l'exigent géométriquement ; utilisez des fraises en bout pour les caractéristiques planes/prismatiques |
| Ignorer la compatibilité outil-matière | L'acier dur avec une géométrie de fraise de qualité aluminium provoque une usure rapide des arêtes | Adaptez la qualité et le revêtement de la fraise au matériau de la pièce (revêtement TiAlN pour l'acier, géométrie tranchante non revêtue pour l'aluminium) |
| Sur-ingénierie avec interpolation 4/5-axis pour des caractéristiques qu'une fraise angulaire peut produire simplement | Complexité de programmation plus élevée, temps de cycle plus long, risque d'accumulation d'erreurs angulaires sur les axes | Utilisez une fraise angulaire sur une machine 3 axes pour les caractéristiques d'angle standard ; réservez le 5-axis pour les angles composés complexes |
| Spécification d'angles non standard sans vérifier la disponibilité des outils | Délai d'outillage personnalisé de 3 à 6 semaines ; coût plus élevé | Concevez avec des angles standard (30°, 45°, 60°, 90°) lorsque les exigences fonctionnelles le permettent |
Principaux enseignements
- Le fraisage angulaire produit la précision d'angle à partir de la géométrie de l'outil, et non du positionnement de la machine: l'angle inclus est meulé dans la fraise à ±0,05° ou mieux, ce qui le rend plus fiable pour la production en série de caractéristiques angulaires que toute méthode dépendante du montage.
- Le fraisage en bout ne peut pas produire de contre-dépouilles en queue d'aronde sur une machine 3 axes: la tige de l'outil entre physiquement en contact avec la pièce avant que l'arête de coupe n'atteigne la zone de contre-dépouille. Une fraise angulaire avec le bon angle inclus est le seul procédé pratique pour les rainures en queue d'aronde sur un équipement 3 axes.
- Pour les surfaces d'étanchéité et de contact fonctionnel inclinées, la tolérance d'angle détermine directement la fonction: un siège hydraulique à 45° ± 0,5° peut produire une charge d'étanchéité incohérente ; à 45° ± 0,05° avec une fraise angulaire, la géométrie de la face d'assise est cohérente et la fonction est fiable.
- La stratégie de production standard pour les pièces à géométrie mixte est le fraisage en bout pour les caractéristiques prismatiques et le fraisage angulaire pour les passes de finition inclinées: cela minimise le coût d'outillage et le temps de cycle tout en atteignant la précision requise sur les surfaces fonctionnelles. Les passes de fraisage angulaire représentent une petite fraction du temps de cycle total.
- Les valeurs d'angle standard (30°, 45°, 60°, 90°) offrent la meilleure disponibilité et le meilleur coût d'outillage: les angles non standard nécessitent un outillage personnalisé qui ajoute 3 à 5 fois le coût et un délai important. Concevoir avec des angles standard lorsque les exigences fonctionnelles le permettent réduit à la fois le coût et le risque.
- Le fraisage en bout est le processus par défaut correct pour la majorité des travaux d'usinage CNC: les surfaces planes, les poches, les rainures, les gradins et les profils contournés sont tous produits plus efficacement et à moindre coût d'outillage avec des fraises en bout qu'avec des fraises angulaires.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: les caractéristiques de fraisage angulaire sur les dessins techniques doivent inclure explicitement la valeur de l'angle, la profondeur et la tolérance — y compris si la tolérance d'angle est de ±0,05° (étanchéité fonctionnelle/ajustement glissant) ou de ±1–2° (chanfrein décoratif ou cassure d'arête). Sans cette spécification, le fournisseur d'usinage ne peut pas déterminer si le fraisage angulaire est requis ou si une approximation par fraisage en bout est acceptable, ce qui conduit soit à une sur-ingénierie du processus (coût plus élevé), soit à une sous-ingénierie (non-conformité fonctionnelle).
Questions fréquemment posées
Quelle est la différence entre le fraisage angulaire et le fraisage en bout ?
Le fraisage angulaire utilise une fraise avec un profil de coupe pré-incliné intégré dans la géométrie de l'outil, permettant de produire des rainures en V, des rainures en queue d'aronde et des chanfreins fonctionnels en une seule passe avec une tolérance d'angle de ±0,05°. La précision de l'angle provient de la géométrie meulée de l'outil, et non du positionnement des axes de la machine. Le fraisage en bout utilise une fraise dont l'axe est perpendiculaire à la surface usinée, ce qui est le processus efficace pour les faces planes, les poches, les rainures et les contours. Le fraisage en bout ne peut pas produire directement des surfaces inclinées précises sur une machine 3 axes sans repositionnement multi-axes, ce qui introduit une erreur angulaire cumulative et augmente le temps de cycle de 20 à 40% pour les caractéristiques inclinées.
Quand le fraisage angulaire est-il requis à la place du fraisage en bout ?
Le fraisage angulaire est requis lorsque : la caractéristique comprend une contre-dépouille (rainure en queue d'aronde) physiquement inaccessible à une fraise en bout standard en raison de l'interférence de la tige ; la caractéristique est une surface inclinée fonctionnelle (siège hydraulique, cône d'étanchéité, guide en V) où l'angle doit être maintenu à ±0,05–0,10° pour la fonction ; ou lorsque la production de la caractéristique inclinée avec un fraisage en bout sur une machine 3 axes nécessiterait plusieurs montages introduisant une erreur de positionnement cumulative inacceptable. Pour les chanfreins peu profonds non fonctionnels et les cassures d'arête où une tolérance d'angle de ±1–2° est acceptable, les outils à chanfreiner ou le fraisage en bout avec inclinaison d'axe sont adéquats.
Le fraisage en bout peut-il remplacer le fraisage angulaire sur une machine 5-axis ?
Sur une machine 5-axis, la broche s'incline pour produire des surfaces inclinées avec des fraises en bout standard. Pour les prototypes et les travaux à faible volume, cela est pratique. Pour la production en série nécessitant une précision d'angle constante, le fraisage angulaire avec une fraise dédiée est généralement plus fiable : l'angle pièce à pièce dépend de la géométrie de l'outil plutôt que de la répétabilité du positionnement angulaire et de la précision de montage de la machine. Une fraise pré-inclinée sur une machine 3 axes atteint souvent une meilleure constance d'angle sur une série qu'une interpolation 5-axis, en particulier pour la production à grand volume.
Quelles tolérances d'angle le fraisage angulaire peut-il atteindre ?
Les fraises angulaires avec des angles inclus précisément meulés atteignent des tolérances d'angle d'environ ±0,05° sur la géométrie de la surface angulaire, avec une tolérance dimensionnelle de ±0,05 mm et une finition de surface Ra 1,6 µm dans l'aluminium et l'acier doux. Ces tolérances sont suffisantes pour les surfaces d'étanchéité hydrauliques, les ajustements glissants en queue d'aronde et les guides en V de précision. Pour les exigences d'angle inférieures à 0,05° dans les applications optiques ou métrologiques, des fraises meulées de précision avec un montage et une mesure à température contrôlée sont requises.
Comment les pièces à géométrie mixte avec des caractéristiques planes et inclinées doivent-elles être traitées ?
L'approche standard consiste à combiner le fraisage en bout pour les caractéristiques prismatiques avec des passes de finition au fraisage angulaire pour les surfaces inclinées. Le fraisage en bout réalise efficacement les faces planes, les poches et les contours — environ 80–90 % du temps d'usinage total. Les fraises angulaires complètent ensuite les rainures en V, les queues d'aronde et les surfaces d'étanchéité en une seule passe de finition, en utilisant les surfaces fraisées en bout comme références de datum — environ 10–20 % du temps de cycle total. Cette combinaison atteint la précision angulaire requise sur les caractéristiques fonctionnelles tout en maintenant l'efficacité du temps de cycle et l'économie d'outillage standard pour la majorité des opérations.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en fraisage CNC produisant des guides à queue d'aronde de précision, des manifolds hydrauliques, des corps de vannes, des montages d'outillage et des composants à géométrie mixte en alliages d'aluminium, acier au carbone, acier allié, acier inoxydable et plastiques techniques. Références techniques : Sandvik Coromant Milling Application Guide (Angular and Form Milling), Kennametal Special Form Milling Reference, Machinery's Handbook (Milling Cutter Geometry and Application), Kalpakjian S. et Schmid S.R. — Manufacturing Engineering and Technology (chapitre sur les opérations de fraisage).
Vous recherchez des composants fraisés CNC avec des caractéristiques angulaires ou en queue d'aronde ?
Chez CMS, nous produisons des composants fraisés CNC de précision, notamment des guides à queue d'aronde, des rails à rainure en V, des surfaces d'étanchéité angulaires et des boîtiers à géométrie mixte — avec une capacité de fraisage angulaire pour une tolérance d'angle de ±0,05° et une inspection dimensionnelle de première pièce CMM.
[Demander un examen de spécification du processus de fraisage et un devis d'usinage CNC →]


