
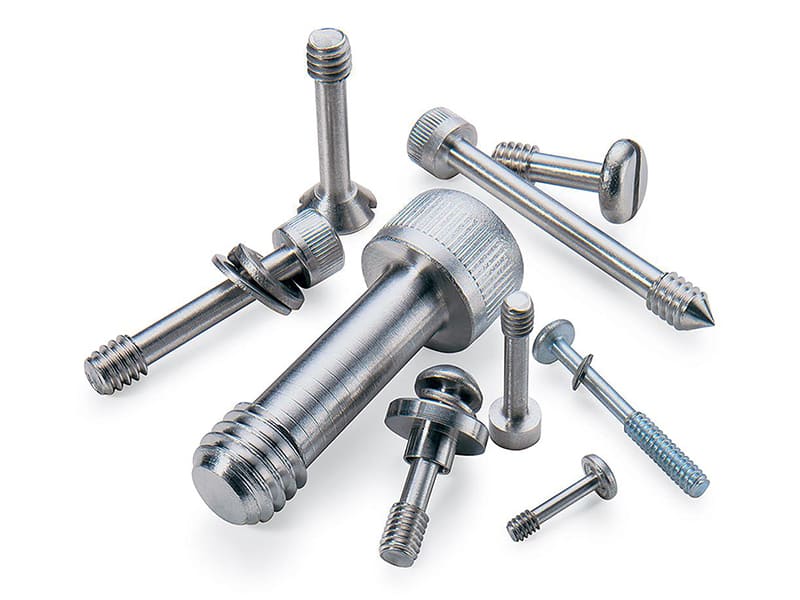
Réponse rapide : Les vis sur mesure sont des fixations conçues pour une application spécifique lorsque les vis standard du catalogue (ISO, DIN, ANSI) ne peuvent pas répondre de manière fiable aux exigences dimensionnelles, matérielles, de performance ou environnementales du design. Les sept indicateurs les plus clairs indiquant qu’une vis sur mesure est nécessaire : (1) un espace d’installation limité exige une hauteur de tête inférieure à 1,5 mm ou une géométrie de tête non standard ; (2) la longueur requise se situe entre les incréments standard et l’écart réduit la force de serrage de plus de 15 % ; (3) les vibrations provoquent un desserrage du filetage que les produits de freinage seuls ne peuvent pas empêcher de manière fiable ; (4) la corrosion apparaît en quelques mois car l’environnement dépasse la capacité du zingage standard ; (5) la réduction de poids est un objectif de performance principal ; (6) une résistance à l’altération est requise ; ou (7) les exigences de tolérance d’assemblage sont plus strictes que ±0,02 mm. Les vis sur mesure coûtent généralement 5 à 10 fois plus cher que les équivalents standard, mais lorsque l’alternative est une défaillance sur le terrain, une reprise d’assemblage ou une non-conformité de tolérance, le calcul du coût total favorise systématiquement la solution sur mesure.
Vis standard vs vis sur mesure : la distinction technique
Les vis standard sont produites selon des spécifications prédéfinies — ISO 4762 (vis à tête cylindrique à six pans creux), DIN 912, ANSI B18.3 et normes équivalentes définissent les dimensions de tête, la géométrie du filetage, les classes de tolérance et les nuances de matériaux. Cette standardisation permet une disponibilité immédiate, des quantités minimales de commande faibles et un coût unitaire réduit. Pour la majorité des applications d’assemblage mécanique, les vis standard sont le bon choix.
Les vis sur mesure sont produites selon une spécification propre au client qui s’écarte des catalogues standard sur un ou plusieurs paramètres : géométrie de tête, pas ou profil de filetage, longueur exacte, nuance de matériau, traitement de surface, tolérance ou caractéristiques fonctionnelles ajoutées. Le surcoût par rapport aux vis standard provient de l’outillage (outils de formage dédiés, matrices spéciales), de lots de production plus petits, de contrôles supplémentaires et, dans de nombreux cas, de matériaux de base plus coûteux.
La décision technique entre standard et sur mesure ne relève pas de la préférence — il s’agit de savoir si la vis standard répond de manière fiable aux exigences fonctionnelles du design.
| Fonctionnalité | Vis standard | Vis sur mesure |
|---|---|---|
| Conception de la tête | Types fixes du catalogue (hexagonale, à six pans creux, à tête cylindrique bombée, à tête fraisée) | Toute géométrie : profil ultra-bas, à collerette, captive, moletée |
| Géométrie du filetage | Pas standard selon ISO/UNC/UNF | Pas personnalisé, profil asymétrique, modifications autobloquantes |
| Longueur | Incréments prédéfinis (par ex., 6, 8, 10 mm) | Toute longueur exacte (par ex., 7,35 mm) |
| Matériel | Nuances courantes (acier au carbone, inox 304) | Spécifique à l’application (316L, Ti-6Al-4V, Inconel, PEEK, laiton) |
| Traitement de surface | Zingage, oxydation noire | Dacromet, PTFE, passivation, anodisation, revêtements personnalisés |
| Tolérance | Généralement ±0,05–0,10 mm | ±0,010–0,025 mm réalisable avec un usinage de précision |
| Type d’entraînement | Phillips, Torx, six pans creux | Géométries d’entraînement personnalisées, conceptions inviolables |
| Caractéristiques fonctionnelles | Fixation pure | Alignement (vis à épaulement), étanchéité (intégration de joint torique), retenue captive |
Sept indicateurs que les vis standard sont insuffisantes
Espace d’installation limité
Le déclencheur le plus courant pour la conception de vis sur mesure est une contrainte sur la hauteur de tête, le diamètre de tête ou le dégagement de l’outil d’entraînement que les vis standard du catalogue ne peuvent pas satisfaire.
Les vis à tête cylindrique à six pans creux standard (ISO 4762) ont des hauteurs de tête d’environ 0,6× le diamètre nominal du filetage — une vis M3 a une hauteur de tête d’environ 3 mm. Dans l’électronique compacte, les dispositifs médicaux et la robotique, cela peut être incompatible avec l’enveloppe de dégagement disponible. Lorsque la hauteur totale de l’empilement est contrainte à moins de 6–8 mm, une tête cylindrique bombée standard M2 ou M3 avec une hauteur de tête de 1,5–2,0 mm peut interférer avec les PCB, boîtiers ou composants adjacents.
Des vis sur mesure à profil ultra-bas avec des hauteurs de tête de 0,5–1,0 mm sont disponibles avec des entraînements micro-Torx ou six pans creux internes conçus pour des dégagements d’outil correspondants. L’accès de l’outil d’entraînement — l’espace dont un tournevis ou une clé Allen a besoin pour engager la fonction d’entraînement — est tout aussi important et souvent négligé. Un six pans creux M3 nécessite une clé en L avec un dégagement minimal d’accès qui peut ne pas exister dans un assemblage confiné.
Longueur requise entre les incréments standard
Les longueurs de vis standard sont produites par incréments fixes — généralement des pas de 2 mm pour les petites tailles, des pas de 5–10 mm pour les grandes tailles. Lorsqu’un design exige une profondeur d’engagement spécifique pour atteindre la force de serrage cible ou éviter d’endommager le filetage, une longueur standard trop longue ou trop courte de 0,5–1,5 mm crée un problème fonctionnel.
Une vis trop longue touchera le fond d’un trou taraudé borgne — la tige entre en contact avec la base du trou avant que la tête ne serre l’assemblage, empêchant d’atteindre la précharge prévue. Une vis trop courte n’a pas un engagement de filetage suffisant pour développer la capacité de traction requise. Dans l’aluminium avec un engagement de 1,5× le diamètre, réduire l’engagement de 2 mm (de 9 mm à 7 mm pour un filetage M6) peut réduire la résistance à l’arrachement du filetage d’environ 20 à 30 %.
Lorsque l’empilement des tolérances d’un design est serré (±0,020–0,050 mm sur la dimension assemblée), une vis plus longue de 0,5 mm que la nominale introduit un décalage dimensionnel qui se propage dans l’assemblage.
Desserrage du filetage sous vibration
Les géométries de filetage métriques standard ne résistent pas intrinsèquement au desserrage sous charge dynamique. Les produits de freinage (équivalents Loctite 243, 262) sont adaptés à de nombreux environnements vibratoires mais ont des limites : ils ne sont pas entièrement réversibles, leur efficacité se dégrade avec la contamination et les cycles de température, et ils nécessitent une application soignée pour garantir une couverture constante.
Lorsque la fréquence de vibration est supérieure à environ 10–20 Hz et que l’assemblage sera démonté à plusieurs reprises, les caractéristiques de filetage personnalisées sont plus fiables :
- Patch en nylon pré-appliqué : Un patch de polymère nylon sur 2–3 pas de filetage crée un couple résistant qui s’oppose au desserrage. Le patch survit à environ 10–15 cycles d’assemblage avant que son efficacité ne se dégrade.
- Angle de flanc de filetage modifié : Un profil de filet avec une légère asymétrie de l'angle d'hélice produit un comportement autobloquant sous vibration sans composé chimique.
- Optimisation du filet fin : Un filet à pas plus fin (angle de pas de filet plus élevé) offre une meilleure résistance aux vibrations qu'un filet grossier, car le plus petit angle d'hélice génère une composante de friction plus élevée le long de l'axe du filet.
Le test de vibration NAS3350 (Junker) est la méthode standard pour quantifier la résistance au desserrage des filets — exécuté sur un nombre défini de cycles à une amplitude de vibration transversale spécifiée. Si les vis standard avec composés de freinage de filet échouent à ce test, la conception de filet personnalisée est la réponse appropriée.
La corrosion dépasse les capacités du placage standard
Les fixations standard en zinc électrolytique (ASTM B633) atteignent environ 72 à 120 heures avant l'apparition de rouille rouge lors du test de brouillard salin ASTM B117. Pour les équipements extérieurs en climat tempéré, cela est marginal. Pour les environnements côtiers/marins, l'humidité continue ou l'exposition aux sels de déglaçage routier, le placage au zinc échoue en quelques mois de service.
La voie d'amélioration, par ordre croissant de résistance à la corrosion et de coût :
- Placage en alliage zinc-nickel : 300 à 500 heures de brouillard salin. Adapté aux applications automobiles sous caisse et aux applications extérieures générales.
- Revêtements Dacromet / Geomet : 500 à 1 000+ heures de brouillard salin. Utilisé dans l’automobile, les infrastructures et les équipements extérieurs. Aucun risque de fragilisation par hydrogène (contrairement à l’électrozingage sur acier à haute résistance).
- Acier inoxydable 316L : Convient à l’immersion marine continue, au traitement chimique et aux environnements de service alimentaire où le 304 est insuffisant.
- 316L passivé : La passivation élimine le fer libre de la surface, prolongeant les performances au brouillard salin et réduisant l’initiation de la corrosion par piqûres.
- Titane (Ti-6Al-4V) : Essentiellement immunisé contre la corrosion en eau salée ; utilisé dans les applications marines, aérospatiales et médicales où la résistance à la corrosion et le poids sont critiques.
Le critère de sélection est simple : faire correspondre le matériau et le revêtement à la demande de corrosion mesurée de l’environnement d’application. Utiliser de l’acier au carbone zingué parce que c’est la norme du catalogue, lorsque l’environnement de corrosion de l’application exige de l’inox 316, est une erreur de spécification de conception.
La réduction de poids est un objectif de conception principal
Dans les applications où le poids des composants affecte directement les performances du système — temps de vol des drones, fraction de masse structurelle aérospatiale, machines rotatives à grande vitesse, dispositifs médicaux implantables — les fixations ne sont pas une considération mineure. Les fixations peuvent constituer 8 à 15% de la masse des composants structurels dans les assemblages complexes.
La substitution acier-titane réduit la masse des fixations d’environ 40% (densité 4,43 g/cm³ pour Ti-6Al-4V contre 7,85 g/cm³ pour l’acier). Pour un drone avec 50 fixations structurelles pesant en moyenne 2 g chacune (100 g au total en acier), la substitution par le titane économise environ 40 g — significatif pour une plateforme où chaque gramme affecte l’endurance.
Le coût des fixations en titane est généralement 5 à 8× celui des fixations en acier équivalentes. La justification technique est l’amélioration des performances, pas la fixation elle-même. C’est une application légitime de fixation personnalisée : les fixations en titane standard sont disponibles en tailles et qualités limitées ; la gamme complète de tailles personnalisées, de types de filetage et de géométries de tête nécessite une production personnalisée.
Sécurité et résistance à la falsification
Les géométries d’entraînement standard (six pans creux, Torx, Phillips) sont accessibles avec des outils disponibles dans n’importe quelle quincaillerie. Pour les infrastructures publiques, les équipements extérieurs, les produits de consommation sujets à un accès non autorisé, ou les systèmes de grande valeur, cela crée une vulnérabilité de sécurité.
Les entraînements inviolables personnalisés — Torx à ergot (Torx avec une broche centrale nécessitant un embout creux), tri-wing, unidirectionnel (facile à serrer, impossible à retirer sans dommage), ou géométries d’entraînement entièrement propriétaires — empêchent ou dissuadent significativement le retrait non autorisé. L’effet dissuasif ne nécessite pas qu’un design propriétaire soit impossible à vaincre ; il nécessite que le vaincre soit lent, visible, ou exige un équipement non standard qu’un acteur opportuniste est peu susceptible de transporter.
Géométrie d’entraînement propriétaire — un design unique à un fabricant et non disponible dans les outils de détail — est le niveau le plus élevé de résistance à la falsification réalisable par la conception de fixation seule.
Précision d’assemblage plus stricte que la tolérance standard
Les vis commerciales standard sont produites selon les classes de tolérance ISO 4759-1 qui produisent une variation dimensionnelle de ±0,05 à 0,10 mm sur les dimensions critiques. Pour la plupart des assemblages structurels, cela est tout à fait adéquat. Pour les applications d’alignement de précision — supports optiques, instruments de mesure, équipements semi-conducteurs, dispositifs d’imagerie médicale — cette variation produit des problèmes fonctionnels.
Les vis à épaulement sont l’outil d’ingénierie principal pour l’alignement de précision basé sur les fixations. Une vis à épaulement possède une tige cylindrique rectifiée de précision entre le filetage et la tête, usinée à des tolérances serrées (généralement tolérance d’arbre h6 ou h7, équivalant à environ ±0,006 à 0,013 mm). L’épaulement s’insère dans un alésage alésé de précision, fournissant une précision de positionnement indépendante des jeux de filetage.
Les vis à épaulement standard sont disponibles en diamètres et longueurs d’épaulement standard ISO/ANSI. Lorsque le diamètre, la longueur ou le matériau d’épaulement requis ne correspond pas à un standard, une production personnalisée de vis à épaulement est nécessaire. L’usinage CNC de vis à épaulement personnalisées à une tolérance de ±0,010 mm est courant.
Ce qui peut être personnalisé
Chaque paramètre dimensionnel et matériau d’une vis est personnalisable. La question pertinente est de savoir quels paramètres doivent être personnalisés pour résoudre le problème d’ingénierie spécifique — personnaliser des paramètres qui n’affectent pas le mode de défaillance de l’application ajoute du coût sans bénéfice.
Géométrie de tête : Hauteur de tête, diamètre de tête, forme de tête (fraisée plate pour installation affleurante, à collerette pour répartition de charge sur matériaux souples, profil ultra-bas pour espaces restreints), et géométrie d’entraînement. Dans les boîtiers en plastique ABS, une tête bombée de diamètre standard concentre la charge sur une petite surface de contact ; une tête à collerette répartit la charge sur 2 à 3× la surface, réduisant la déformation de surface.
Géométrie de filetage : Pas de filetage (grossier vs fin), forme de filet (filet V standard à 60° vs profils trapézoïdaux modifiés ou asymétriques pour des applications spécifiques de résistance à l’arrachement ou aux vibrations), conception de filetage autoformant pour matériaux thermoplastiques, et géométrie autotaraudeuse pour tôle. Dans les thermoplastiques (ABS, nylon, polycarbonate), les vis autoformantes qui forment à froid le filetage correspondant — plutôt que de le couper — produisent un filet avec une meilleure résistance à la fatigue et à l’arrachement que les filets coupés.
Matériau : Le matériau de base est généralement la première variable à traiter pour les applications de corrosion et de poids. Propriétés d’ingénierie clés par matériau :
| Matériel | Résistance à la traction | Densité (g/cm³) | Avantage principal | Limitation principale |
|---|---|---|---|---|
| Acier au carbone Grade 10.9 | ~1 040 MPa | 7.85 | Meilleur rapport résistance/coût | Se corrode sans revêtement |
| Inox 304 | ~515 MPa | 7.93 | Résistance générale à la corrosion | Insuffisant pour milieu marin/chlorure |
| acier inoxydable 316L | ~485 MPa | 7.98 | Résistance à la corrosion marine | Résistance inférieure au 304 |
| Ti-6Al-4V | ~896 MPa | 4.43 | Résistance + poids minimal | Coût élevé, usinage difficile |
| Titane de grade 2 | ~345 MPa | 4.51 | Résistance à la corrosion + léger | Résistance inférieure au Grade 5 |
| Laiton CW614 | ~370 MPa | 8.50 | Conductivité électrique ; non magnétique | Faible résistance ; sans fer |
| COUP D'OEIL | ~100 MPa | 1.31 | Isolation électrique ; résistance chimique ; léger | Faible résistance structurelle |
Traitement de surface : Le choix du revêtement détermine directement la durée de vie en corrosion, le frottement d’assemblage et, dans les applications de contact électrique, la résistance de contact. Les revêtements techniques les plus courants pour les fixations personnalisées et leurs performances au test de brouillard salin : électrozingage (~72–120 heures ASTM B117), alliage zinc-nickel (~300–500 heures), Dacromet (~500–1 000 heures), passivation sur inox (améliore la résistance aux piqûres, non quantifiée en heures de brouillard salin), et revêtements à base de PTFE (~500+ heures avec coefficient de frottement réduit utile pour le serrage contrôlé en couple).
Caractéristiques fonctionnelles : Vis captives (la vis est retenue dans un panneau et ne peut pas tomber librement lors de l’assemblage ou de la maintenance, généralement à l’aide d’une bague de retenue ou d’une gorge sous la tête), vis d’étanchéité (un joint torique logé dans une gorge sous la tête ou sur la tige assure une étanchéité IP67/IP68 sans joint séparé), vis à épaulement (dispositifs d’alignement de précision) et entraînements de sécurité.
Analyse des coûts : quand les vis personnalisées réduisent le coût total du système
Le prix unitaire des vis personnalisées est supérieur à celui des équivalents standard par un facteur allant de 3× (simple modification dimensionnelle en matériau standard) à 10–20× (matériau exotique, tolérance serrée, entraînement propriétaire, petit volume). La justification technique pour accepter cette prime nécessite de calculer le coût total du système, et non le coût unitaire.
Les quatre catégories de coûts où les vis personnalisées génèrent des économies :
Main-d’œuvre d’assemblage : Si les opérateurs passent 5 secondes supplémentaires par assemblage à corriger un problème d’ajustement causé par une longueur de vis standard légèrement incorrecte — ajout d’une rondelle, alignement manuel d’un composant mal positionné, ou application et durcissement d’un frein-filet — le coût de main-d’œuvre en volume de production peut dépasser l’intégralité de l’écart de coût des fixations. À 50 000 unités/an avec 5 secondes supplémentaires par unité, la main-d’œuvre s’accumule à environ 70 heures-personnes par an. À un coût de main-d’œuvre chargé de 25 €/heure, cela représente 1 750 €/an en coût de main-d’œuvre évitable.
Garantie et service après-vente : Une défaillance sur le terrain causée par la corrosion d’une fixation standard sous-dimensionnée coûte la valeur de remplacement sous garantie du composant défaillant, plus la main-d’œuvre, plus la logistique, plus le coût de réputation. Si le taux de défaillance est de 3 % et que le coût de service par incident est de 15 €, le coût annuel de garantie sur 50 000 unités est de 22 500 € — qu’une mise à niveau matérielle de 0,08 €/unité vers une vis personnalisée résistante à la corrosion aurait éliminée pour un coût total de prime de 4 000 €.
Taux de rejet à l’assemblage : Dans les applications de précision, les écarts de tolérance entre les dimensions des vis standard et les exigences de conception produisent des rejets d’assemblage. Chaque assemblage rejeté a un coût (matériaux + main-d’œuvre + retouche ou rebut). Les vis personnalisées avec des dimensions contrôlées selon la tolérance de conception éliminent l’écart de tolérance qui entraîne ces rejets.
Cohérence de production : Les substitutions de vis standard (un fournisseur livre un style de tête ou une classe de tolérance de filetage légèrement différent lorsque l’article spécifié est en rupture de stock) introduisent des variations. Les vis personnalisées avec des spécifications verrouillées sont produites de manière cohérente avec la même géométrie à chaque lot.
Travailler avec un fabricant de vis personnalisées
La qualité d’un projet de vis personnalisées est principalement déterminée par l’exhaustivité de la spécification fournie au fabricant, et non par la seule capacité de processus du fabricant.
Une spécification complète de vis personnalisées comprend :
- Diamètre nominal et spécification de filetage (par exemple, M3×0,5, classe de tolérance 6g)
- Longueur exacte (pas “ environ X mm ” — une dimension spécifique avec tolérance)
- Type de tête, hauteur de tête et diamètre de tête avec tolérances
- Type d’entraînement et dimension d’entraînement
- Matériau et norme de matériau (par exemple, 316L selon ASTM A276)
- Traitement de surface et exigence de performance (par exemple, placage zinc-nickel selon ASTM B841, minimum 500 heures de brouillard salin)
- Tolérances des dimensions critiques (au-delà de la classe de tolérance du filetage)
- Exigences fonctionnelles (par exemple, couple résistant si autofreinée, exigence de force d’arrachement)
- Quantité (prototype vs production)
Retour DFM du fabricant : Avant de s’engager dans la production complète, un fabricant compétent de vis personnalisées examinera la spécification pour la fabricabilité — identifiant les dimensions théoriquement correctes mais difficiles à tenir en production (tolérances très serrées sur des caractéristiques difficiles d’accès), les combinaisons de matériaux qui créent des problèmes de traitement, et les géométries de filetage nécessitant un outillage inhabituel. Cette revue DFM est précieuse ; les spécifications qui passent la revue DFM sans modification présentent moins de problèmes en production que celles qui avancent sans elle.
Validation du prototype : Produire 10 à 50 vis prototypes avant de s’engager dans le volume de production complet permet de tester dans des conditions d’assemblage réelles : courbe couple vs précharge, test de vibration (NAS3350 ou équivalent), test de corrosion et vérification dimensionnelle à l’assemblage. Les problèmes découverts lors des tests de prototype coûtent du temps d’ingénierie de conception à résoudre. Les problèmes découverts après la production de masse coûtent à la fois du temps d’ingénierie de conception et la mise au rebut des matériaux.
Principaux enseignements
- Les vis personnalisées ne sont pas “ meilleures ” que les vis standard en général — ce sont des solutions techniques pour des applications spécifiques où les vis standard créent des problèmes mesurables: desserrage sous vibration, écart dimensionnel, défaillance par corrosion, excès de poids ou non-conformité de précision.
- Les sept indicateurs les plus clairs pour des vis personnalisées sont: espace de tête limité, exigence de longueur non standard, desserrage par vibration, corrosion environnementale dépassant la capacité du placage de zinc, objectifs de réduction de poids, exigences de résistance à l’altération et exigences de tolérance d’assemblage plus serrées que ±0,02 mm.
- Le desserrage du filetage sous vibration est mieux traité avec un patch de nylon pré-appliqué, un angle de flanc de filetage modifié ou une optimisation du filetage fin — pas en sur-serrant les vis standard ou en s’appuyant uniquement sur des freins-filet chimiques dans les assemblages à cycles élevés.
- La sélection des matériaux pour les vis personnalisées suit la même logique de corrosion que les autres composants: galvanisation pour environnements intérieurs/contrôlés ; zinc-nickel ou Dacromet pour applications extérieures nécessitant 300 à 1 000+ heures de brouillard salin ; 316L ou Ti-6Al-4V pour applications marines, chimiques ou implantables.
- La justification du coût des vis sur mesure n'est presque jamais la réduction du prix unitaire: c'est l'élimination des coûts de garantie, des reprises d'assemblage, des rebuts de production ou de la main-d'œuvre de service que les vis standard génèrent à grande échelle.
- La surspécification est un coût réel: personnaliser une dimension ou un matériau de vis sans rapport avec le mode de défaillance ajoute des coûts d'outillage, une quantité minimale de commande et des délais sans améliorer le produit. Personnalisez uniquement les paramètres qui répondent directement au problème identifié.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de l'évaluation d'un besoin de vis sur mesure, le document de spécification est le livrable principal qui détermine le résultat. Une spécification complète — avec dimensions exactes, tolérances, norme de matériau, exigence de performance du traitement de surface et exigence de test fonctionnel — produit des devis précis et une production cohérente. Une spécification incomplète (“ M4 × 10 mm, inox, profil bas ”) produit des devis avec des hypothèses cachées et des premiers articles nécessitant plusieurs cycles de révision.
Questions fréquemment posées
Quand devez-vous utiliser des vis sur mesure au lieu de vis standard ?
Les vis sur mesure sont le bon choix lorsque les vis standard du catalogue créent un problème d'ingénierie mesurable qui ne peut être résolu en sélectionnant une autre option standard. Les déclencheurs pratiques : la géométrie ne convient pas (hauteur de tête, longueur ou dégagement d'entraînement incompatible avec l'enveloppe de conception) ; le matériau standard échoue dans l'environnement d'exploitation (corrosion dans la durée de vie de conception) ; le filetage se desserre sous vibration et les composés de freinage standard ne sont pas une solution fiable à long terme ; la pièce nécessite un alignement de précision dépassant la tolérance standard ; ou le poids des vis standard affecte matériellement les performances du système. Le point commun à tous ces cas est que le mode de défaillance est identifiable et attribuable à un paramètre spécifique de la vis — et ce paramètre peut être contrôlé dans une conception sur mesure.
Combien coûte la fabrication de vis sur mesure ?
Le coût des vis sur mesure dépend de la complexité, du matériau, du volume et des exigences de tolérance. Les vis sur mesure usinées CNC pour la production de prototypes et de faibles volumes (10 à 500 pièces) se situent généralement entre $0,50 et $5,00 par pièce pour des matériaux standard avec des tolérances modérées. Les géométries complexes, les matériaux exotiques (titane, Inconel) ou les tolérances serrées (±0,010 mm) augmentent le coût unitaire. À des volumes de production supérieurs à 5 000 à 10 000 pièces, les méthodes de production par forgeage à froid et roulage de filetage deviennent économiques, réduisant le coût unitaire à $0,10–$0,50 pour la plupart des applications en acier inoxydable et en acier au carbone. Les coûts d'outillage pour les matrices de forgeage à froid sur mesure varient généralement de $500 à $5 000 par article, amortis sur la série de production. Pour la plupart des programmes OEM, la comparaison des coûts totaux doit inclure le coût des reprises d'assemblage, des réclamations de garantie et du service sur site que les vis standard génèrent — pas seulement le prix unitaire de la fixation.
Quelles tolérances sont réalisables sur les vis sur mesure ?
Les vis personnalisées usinées par CNC peuvent atteindre des tolérances de ±0,010–0,025 mm sur les dimensions critiques (diamètre de tige, diamètre d’épaulement, longueur) avec des contrôles de processus appropriés. Les classes de tolérance de filetage selon ISO 4759 sont spécifiées séparément — la classe 6g (externe) et 6H (interne) est standard ; la classe 4g/4H est une classe plus serrée disponible pour les applications de précision. Pour les vis à épaulement utilisées comme éléments d’alignement de précision, les tolérances de diamètre d’épaulement de h6 (environ −0,006 à 0 mm pour un épaulement de 6 mm) sont couramment obtenues par rectification CNC. Les vis formées à froid et filetées par roulage atteignent une cohérence dimensionnelle plus serrée en production à grand volume que les équivalents usinés par CNC, car le processus de formage est intrinsèquement répétable, mais offrent moins de flexibilité géométrique.
Quelle est la quantité minimale de commande pour les vis personnalisées ?
La quantité minimale de commande dépend de la méthode de fabrication. L’usinage CNC n’a essentiellement aucun minimum — des quantités de prototypes de 10 à 50 pièces sont produisibles, avec un coût unitaire correspondant plus élevé en raison de l’amortissement de la configuration. Le frappage à froid (pour les vis personnalisées en volume de production avec des géométries standard ou légèrement modifiées) nécessite généralement un minimum de 1 000 à 5 000 pièces par article pour justifier l’outillage. Le roulage de filets, le moulage sous pression et d’autres processus à grand volume ont des minimums plus élevés. Pour les programmes OEM, l’approche typique consiste à produire des prototypes usinés par CNC pour validation (10 à 100 pièces), puis à passer à la production par formage à froid pour le volume (1 000+ pièces) une fois la spécification validée.
Comment spécifier une vis personnalisée pour éviter les problèmes de fabrication ?
Une spécification complète de vis personnalisée doit inclure : la taille de filetage nominale et la norme (M3×0,5, ISO 261), la classe de tolérance (6g), la longueur exacte avec tolérance (par exemple, 7,35 ± 0,05 mm), le type de tête et les dimensions avec tolérances (hauteur de tête 0,90 ± 0,05 mm), la géométrie d’entraînement, le matériau et la norme matérielle applicable, le traitement de surface avec exigence de performance (par exemple, revêtement Dacromet, minimum 500 heures de brouillard salin selon ASTM B117), et toute exigence fonctionnelle (par exemple, plage de couple résiduel, force d’arrachement minimale). Des spécifications incomplètes — en particulier celles qui omettent les tolérances, spécifient les matériaux par nom courant plutôt que par grade standard, ou décrivent le traitement de surface sans spécification de performance — génèrent des devis basés sur des hypothèses du fournisseur qui peuvent ne pas correspondre à l’intention de conception et produisent des premiers articles nécessitant plusieurs cycles de révision.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC et en fabrication de fixations personnalisées, produisant des vis personnalisées en 304, 316L, Ti-6Al-4V, laiton, aluminium et PEEK pour des programmes de fabrication OEM dans les dispositifs médicaux, l’aérospatiale, les drones, l’automatisation industrielle, l’électronique grand public et le secteur marin. Références techniques : ISO 4762 (Vis à tête cylindrique à six pans creux), ISO 4759-1 (Tolérances des fixations), ASTM B633 (Zingage), ASTM B117 (Essai de brouillard salin), NAS3350 (Essai des fixations autofreinées — vibration Junker), Bickford J.H. — An Introduction to the Design and Behavior of Bolted Joints.
Vous recherchez des vis usinées CNC personnalisées pour des applications OEM ?
Chez CMS, nous produisons des vis personnalisées en matériaux standard et exotiques — y compris 316L, Ti-6Al-4V, laiton et PEEK — avec usinage CNC à ±0,010 mm, coordination du traitement de surface, inspection du premier article et revue DFM à l’étape de devis.
[Demander une revue de spécification de vis personnalisée et un devis d’usinage CNC →]


