
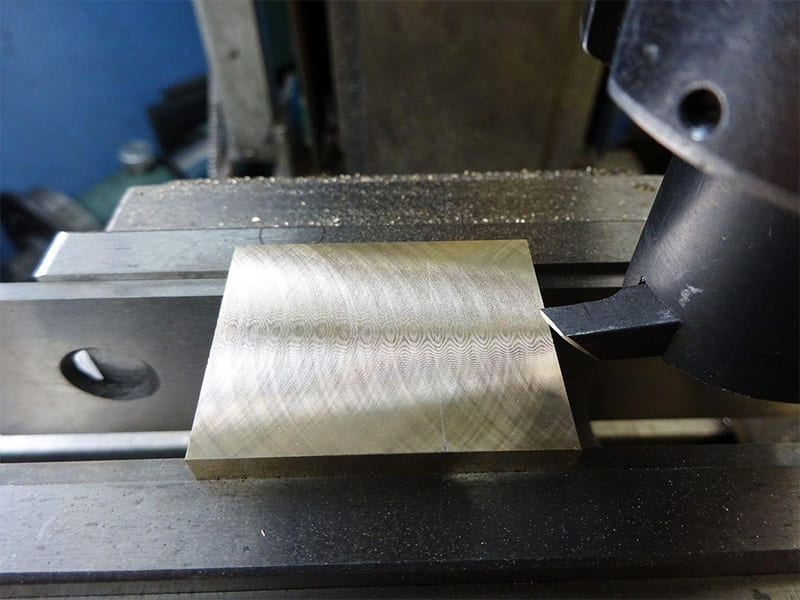
Un atelier de prototypage doit obtenir une rugosité Ra de 0,6 µm sur une plaque de fixation en aluminium 6061-T6 de 200 × 150 mm. La fraise à surfacer de 50 mm équipée de 5 plaquettes indexables produit un Ra de 1,4 µm : deux plaquettes situées 0,015 mm plus haut que les autres créent un motif répétitif visible sur toute la surface. Le passage à une fraise à une seule pointe, à la même vitesse d'avance, permet de ramener le Ra à 0,5 µm en un seul passage. Aucune variation de hauteur des plaquettes, aucun motif à arêtes multiples : une seule arête de coupe produit une dentelure régulière à chaque tour. Nous effectuons régulièrement cette comparaison sur des prototypes et des plaques de fixation. La géométrie à pointe unique d’une fraise à ailettes élimine les variations d’une plaquette à l’autre auxquelles les fraises à surfacer à plusieurs dents ne peuvent pas entièrement échapper — produisant ainsi des surfaces planes plus lisses et plus uniformes sur l’aluminium, à un coût d’outillage inférieur à celui de toute alternative à plaquettes amovibles.
Une fraise à ailettes est un outil de fraisage rotatif à une ou deux pointes, conçu pour la finition de surfaces planes. Ce guide explique le fonctionnement des fraises à ailettes, les types adaptés à chaque application, le réglage des paramètres de coupe, la compatibilité avec les matériaux, la géométrie de l'outil, la prévention des vibrations, la programmation CAM, ainsi que les critères permettant de choisir entre une fraise à ailettes et une fraise à face.
Fonctionnement d'une fraise à rainurer
Une ou deux arêtes de coupe sont montées sur un bras réglable et balayent la pièce à usiner en décrivant un large arc de cercle. Chaque tour permet de réaliser une encoche à partir d’une arête, selon une géométrie constante.
| Fonctionnalité | Fraise à ailettes | Fraise en bout | Fraiseuse frontale |
|---|---|---|---|
| Bords | Un ou deux | Plusieurs cannelures | Inserts multiples |
| Action de coupe | Mesure ponctuelle périodique | Multipoint continu | Multipoint continu |
| Formation de la surface | Une passe de scalage/révision cohérente | Traces d'outils le long du tracé | Possibilité d'insérer un motif |
| Réglabilité | Position du bras réglable | Géométrie fixe | Géométrie fixe de l'insert |
| Utilisation principale | Finition de grandes surfaces planes | Contours, poches | Revêtement à haut débit |
Le motif en coquille Saint-Jacques
Chaque tour de coupe laisse une arête peu profonde. Avec une fraise à face, les multiples plaquettes situées à des hauteurs légèrement différentes créent des dentelures qui se chevauchent de manière irrégulière. Avec une fraise à ailettes, une seule arête produit une dentelure par tour de coupe à une profondeur constante. La vitesse d'avance et le rayon de la fraise déterminent ensemble la hauteur de la dentelure :
Hauteur de la conque ≈ f² / (8 × r) (f = avance/tour, r = rayon de l'extrémité)
Maintenez une avance faible et un rayon important → la hauteur des festons diminue jusqu’à ce que la rugosité de surface devienne fonction de la géométrie des arêtes plutôt que de la cinématique. D’après nos données de production, une fraise à ailettes bien réglée sur de l’aluminium 6061-T6 permet d’atteindre une rugosité Ra comprise entre 0,4 et 0,8 µm en une seule passe de finition.
Types de fraises à rainurer
| Type | Caractéristiques | Meilleure application |
|---|---|---|
| À point unique | Simple, prévisible | Pièces en aluminium, prototypes |
| À deux inserts | Un meilleur équilibre, un MRR plus élevé | Grandes surfaces, alliages moyens |
| Bras réglable | Rayon de courbure | Travaux de développement, finitions sur mesure |
| Indexable | Géométrie d'insert réutilisable | Production en série, changement rapide de modèle |
| Hélicoïdales / spéciales | Vibrations réduites, entrée plus en douceur | Tôles fines, finition à grande vitesse |
Point unique : Une seule arête. Configuration très simple, comportement de rainurage très prévisible. Idéal pour la finition de l’aluminium et les machines plus légères où la rigidité de la broche limite l’utilisation de modèles à deux plaquettes.
Double encart : Meilleur équilibre et meilleur MRR — mais uniquement lorsque les deux plaquettes présentent un écart de hauteur inférieur à 0,01 mm. Même un écart de 0,02 mm réintroduit la variation qui va à l'encontre de l'objectif du fraisage en vol. D'après notre expérience en atelier, les conceptions à deux plaquettes récompensent un réglage minutieux et pénalisent les raccourcis.
Bras réglable : Lame repositionnable permettant d'obtenir des hauteurs de festons et des largeurs de passage spécifiques. Utile pour la mise au point. Inconvénient : nécessite une vérification de la hauteur avant chaque cycle.
Indexable : L'insertion par permutation rétablit la géométrie sans ajustement. Dans les environnements de production où la même opération est effectuée de manière répétée, cela permet de réduire les variations d'un cycle à l'autre.
Hélical : Le tranchant incliné répartit l'impact d'entrée sur un arc de contact plus long. Cela permet de réduire les vibrations lors de l'usinage de pièces à parois minces et de la finition de l'aluminium à grande vitesse.
Fraise à rainurer vs fraise à surfacer
| Facteur | Fraise à ailettes | Fraiseuse frontale |
|---|---|---|
| Finition de surface | Excellent — aucune variation de l'insert | Bon — sous réserve de la régularité des inserts |
| MRR | Faible à modéré | Élevé |
| Coût de l'outillage | Faible | Supérieur |
| Puissance de la machine | Faible — convient aux usines plus légères | Plus haut — nécessite des broches rigides |
| Flexibilité des processus | Élevé | Inférieur |
Quand Fly Cutter gagne
Qualité de surface sur l'aluminium. Sur les plaques de fixation en 6061-T6, les pièces prototypes et les surfaces planes pour lesquelles la finition est essentielle, la géométrie à pointe unique offre systématiquement de meilleurs résultats que les outils à inserts multiples. Elle donne également de bons résultats sur les machines dont la puissance de broche est limitée, là où les grandes fraises à face provoqueraient des vibrations.
Pour les petits volumes de production, le coût vient étayer l'argument technique : un corps de fraise à rainurer équipé de plaquettes en acier rapide (HSS) ou en carbure ne coûte qu'une fraction du prix d'une fraise à surfacer à plaquettes interchangeables comparable.
Quand le fraisage frontal est préférable
Production à grand volume, matériaux durs et ébauche. L’impact intermittent en un seul point, qui permet d’obtenir une finition lisse sur l’aluminium, devient un inconvénient sur l’acier lorsque les paramètres sont agressifs : il concentre les forces, accélère l’usure et provoque des vibrations. Lorsque le débit est primordial et que les objectifs de finition peuvent être atteints avec une fraise à surfacer, utilisez une fraise à surfacer.
Paramètres de découpe
Avec une seule arête, chaque paramètre correspond directement à la surface — pas de calcul de moyenne sur plusieurs arêtes. Il est essentiel de bien définir les paramètres.
Vitesse de rotation de la broche
RPM = (SFM × 12) / (π × diamètre effectif)
Effectuez le calcul à partir du diamètre de rotation maximal, et non à partir de la tige. Une rotation de 100 mm sur un 6061-T6 à 800 SFM ≈ 764 tr/min — une valeur plus prudente que prévu. Une vitesse excessive accentue les effets de déséquilibre et l'usure des arêtes sans pour autant améliorer la finition.
Vitesse d'avance
L'avance par tour est le principal facteur déterminant la qualité de surface. Une avance plus faible = des rainures moins profondes = une finition plus lisse. Cette relation est directe et prévisible avec une seule arête de coupe. Commencez par une avance très faible, puis augmentez-la tout en surveillant la texture.
Profondeur de coupe
Les fraises à volée sont des outils de finition. Les coupes profondes augmentent les charges d'impact, sollicitent davantage les roulements et nuisent à la qualité de la finition. On les règle donc presque toujours pour obtenir des coupes moins profondes.
| Matériel | SFM | Alimentation/Régime | DOC |
|---|---|---|---|
| Aluminium 6061 | 600–1,000 | 0,02–0,05 mm/tour | 0,05 à 0,25 mm |
| Acier Carbone | 200–350 | 0,01–0,03 mm/tour | 0,05 à 0,15 mm |
| Acier inoxydable 316L | 150–250 | 0,01–0,02 mm/tour | 0,03–0,10 mm |
Réglez d'abord l'avance Si le résultat n'est pas satisfaisant, vérifiez l'équilibrage avant de modifier le régime (RPM) ou le DOC. Vérifiez l'équilibrage avant chaque passage. Effectuez un passage d'essai avant de traiter toute la surface.
Compatibilité des matériaux
| Matériel | Adéquation | Justification |
|---|---|---|
| Aluminium 6061/7075 | ★★★★★ Excellent | Faible résistance, puces stables, haute conductivité |
| Acier au carbone / acier faiblement allié | ★★★☆☆ Sous certaines conditions | Convient pour une finition légère avec un montage rigide |
| Acier inoxydable 316L | ★★☆☆☆ Édition limitée | L'écrouissage augmente la variabilité des forces |
| Fonte / alliages durs | ★☆☆☆☆ À éviter | Éléments abrasifs, pointes d'impact |
L'aluminium est le choix qui s'impose naturellement. La faible résistance au cisaillement permet de maîtriser les forces, même sur des broches de puissance modérée. Les copeaux se forment proprement. La géométrie des arêtes reste constante d'un passage à l'autre, ce qui permet d'obtenir des valeurs Ra reproductibles. Sur le 7075-T6 (dureté plus élevée), réduisez l'avance de 15 à 20% par rapport au 6061 pour obtenir une finition équivalente.
Acier inoxydable 316L : C'est possible, mais ce n'est pas recommandé. Un durcissement par écrouage se produit lorsque l'arête frotte au lieu de couper. Si nécessaire : carbure tranchant, angle de coupe positif, pas de temps de pause, profondeur de coupe (DOC) ≤ 0,08 mm. Une erreur courante que l'on constate souvent : tenter un usinage en vol sur de l'inox avec les mêmes paramètres que ceux utilisés pour l'aluminium — ce qui entraîne un durcissement par écrouage immédiat et une finition dégradée.
Géométrie de l'outil
Angle d'inclinaison
Angle de coupe positif (+5° à +15°) pour l'aluminium : réduit l'effort, améliore l'évacuation des copeaux et permet d'obtenir une finition propre. Angle neutre à légèrement négatif (0° à −5°) pour l'acier : renforce la résistance des arêtes de coupe mais augmente le risque de vibrations. Plus l'angle de coupe est élevé, meilleure est la finition, mais plus la durée de vie des arêtes de coupe est réduite.
Angle de dépouille
Empêche le frottement du flanc contre la surface fraîchement coupée. Angle trop faible → accumulation de chaleur, maculage de la surface. Angle trop élevé → arête fragile, ébréchures en cas de choc. Valeur standard : 6°–10° (plus faible pour l'acier, plus élevé pour l'aluminium).
Rayon du nez
Détermine directement la hauteur de la moulure : Scallop ≈ f² / (8r). Plus le rayon est grand, plus le feston est faible à vitesse d'avance égale. 0,4 à 1,0 mm pour les finitions miroir. Compromis : un rayon plus grand augmente la force radiale, ce qui impose une rigidité plus élevée à la machine.
HSS ou carbure ?
HSS : Arêtes plus tranchantes, angle de coupe positif plus important, meilleure résistance aux chocs. Avantage sur les machines légères et pour la finition de l'aluminium. Résistance à l'usure limitée. Carbure : Bien qu’elles offrent une meilleure résistance à l’usure, leur géométrie moins tranchante augmente les efforts. Sur les fraiseuses légères de type CNC, les fraises à carbure peuvent provoquer des vibrations que les fraises en acier rapide (HSS), avec les mêmes paramètres, permettraient d’éviter.
Prévention des bavardages
Le vibrement est le mode de défaillance le plus courant des fraises à rainurer — et la raison pour laquelle les ateliers renoncent à utiliser cet outil. L'engagement intermittent en un seul point amplifie tout jeu de montage, tout déséquilibre ou toute résonance.
Approche systématique (par ordre) :
- Réduire au minimum le porte-à-faux de l'outil — chaque millimètre de saillie multiplie la déformation
- Optimiser le contact avec le dispositif de serrage — sur toute la surface d’un support plat ; éviter les portées en porte-à-faux. Pour les plaques d’aluminium fines, l’utilisation de ruban adhésif double face sur du granit de précision est une pratique courante dans la fabrication de prototypes.
- Vérifier l'équilibrage de l'outil après chaque changement d'insert ou chaque réglage du bras
- Commencez par réduire l'avance par tour — réduit la charge d'impact
- Réduire le DOC de une seconde — réduit la force nécessaire par engagement
- Régler le régime moteur (troisième) — décaler de ±10% pour s'éloigner de la résonance
- Utiliser le fraisage en montée — une entrée plus en douceur réduit l'impact par rapport aux modèles classiques
Pour les finitions brillantes : Privilégiez une avance lente à un régime élevé. Mieux vaut effectuer deux passes légères qu’une seule passe plus intense. Testez sur 50 mm avant de traiter toute la surface.
Programmation FAO
Définir le diamètre effectif
Saisissez le diamètre total de la lame dans la bibliothèque d'outils, et non celui de la tige. Un diamètre erroné entraîne un calcul incorrect de la vitesse de surface, ce qui rend la simulation du régime et de la finition sans fondement. Définissez également explicitement le rayon de la pointe pour le calcul de la hauteur de la dentelure.
Stratégie de parcours d'outil
Stepover : De grande taille par rapport au diamètre effectif — les fraises à rainurer couvrent efficacement de larges surfaces. Direction : Utilisez le « Climb Mill » pour une entrée plus en douceur. Entrée : Des entrées en douceur, pas de plongeons brutaux : la lame unique absorbe seule tout l'impact. Profondeur Z : Une profondeur constante tout au long du passage — une profondeur variable entraîne une force variable et une finition irrégulière.
Liste de contrôle CAM : Vérifiez la vitesse de rotation (RPM) en fonction du diamètre effectif. Réglez le pas de passe en fonction de l'objectif de finition. Programmez des passes parallèles régulières. Simulez la hauteur des festons avant l'usinage.
Sécurité
Les fraises à ailettes méritent davantage d'attention que ne le laisse supposer leur conception simple. Un grand diamètre d'oscillation à grande vitesse génère une force centrifuge importante sur un outil intrinsèquement asymétrique.
Principaux risques : Vitesse périphérique élevée, même à un régime modéré. La masse asymétrique génère une force de rotation qui augmente avec le carré du régime. Risque d'éjection de la vis si le couple de serrage est insuffisant.
Protocole : Vérifiez la bonne mise en place de l'insert et le couple de serrage des fixations avant chaque cycle. Assurez-vous que le régime de rotation se situe dans la plage de vitesse nominale indiquée par le fabricant pour le diamètre de balancement. Restez sur le côté pendant les essais. Arrêtez immédiatement l'appareil si des vibrations inhabituelles apparaissent.
N'utilisez pas de fraises à rainurer dans les cas suivants : Ébauche lourde, coupes interrompues (poches à gradins), matériaux durs ou abrasifs, ou usinage sans surveillance.
Conclusion
Les fraises à ailettes jouent un rôle spécifique : la finition de précision de surfaces planes sur l'aluminium et les alliages non ferreux, lorsque la qualité de surface prime sur le rendement. Leur mécanisme à pointe unique — sensible à la qualité du réglage mais capable d'obtenir des finitions que les fraises à surfacer peinent à égaler — permet d'atteindre un Ra de 0,4 à 0,8 µm sur du 6061-T6 lorsqu'il est correctement utilisé.
Conclusion pratique : les fraises à ailettes récompensent le bon jugement technique et pénalisent les raccourcis. Un montage rigide, une vitesse de rotation adaptée au diamètre effectif, une avance faible par tour, un équilibrage vérifié et un réglage méthodique font la différence entre une finition miroir et une surface endommagée par les vibrations. Vous avez besoin d’aide pour choisir des fraises à ailettes ou pour optimiser la finition de surface CNC de vos composants ? [Contactez notre équipe d'ingénieurs] pour obtenir des conseils en matière d'outillage et une assistance à la fabrication.
FAQ
Une fraise à rainurer est-elle plus efficace qu'une fraise à surfacer pour la finition ?
Pour la finition de l'aluminium, c'est souvent le cas. L'usinage à pointe unique élimine les variations de hauteur de l'insert, permettant d'atteindre un Ra de 0,4 à 0,8 µm sur le 6061-T6. Compromis : un taux de retrait de matière (MRR) plus faible et une plus grande sensibilité au réglage. Les fraises à surfacer s'imposent en termes de débit et pour les matériaux durs.
Peut-on utiliser des fraises volantes sur une machine CNC ?
Oui — cette méthode est particulièrement efficace sur les machines CNC où l'avance et la vitesse de rotation sont maintenues avec précision. Saisissez le diamètre d'oscillation effectif (et non celui de la tige) dans CAM pour obtenir un calcul correct de la vitesse. Programmez des passes parallèles régulières avec le fraisage en montée.
Quelle vitesse de rotation (RPM) pour une fraise à rainurer ?
Calcul à partir du diamètre effectif : RPM = (SFM × 12) / (π × diamètre). Pour l'alliage 6061-T6 à 800 SFM avec un diamètre de coupe de 100 mm ≈ 764 RPM. Commencez par une valeur prudente, vérifiez la finition lors d'un passage d'essai, puis ajustez l'avance avant de modifier la vitesse de rotation.
Pourquoi les fraises à ailettes permettent-elles d'obtenir une finition miroir ?
Une seule arête, une géométrie homogène, une dentelure par tour. Aucun décalage de hauteur des plaquettes. Hauteur de la denture contrôlée directement par l'avance par tour et le rayon de la pointe. Sur l'alliage 6061-T6 avec angle de coupe positif, un rayon de pointe de 0,4 à 0,8 mm et une avance inférieure à 0,03 mm/tour → surface réfléchissante uniforme.
Les fraises à rainurer sont-elles sûres à grande vitesse ?
Dans les limites nominales, oui. Grand diamètre + vitesse = force centrifuge élevée. Vérifiez le couple de serrage de l'insert, assurez-vous que le régime reste dans les limites nominales pour le rayon de rotation, et tenez-vous à l'écart lors des premiers passages. Si des vibrations dues à un déséquilibre apparaissent, arrêtez immédiatement.


