
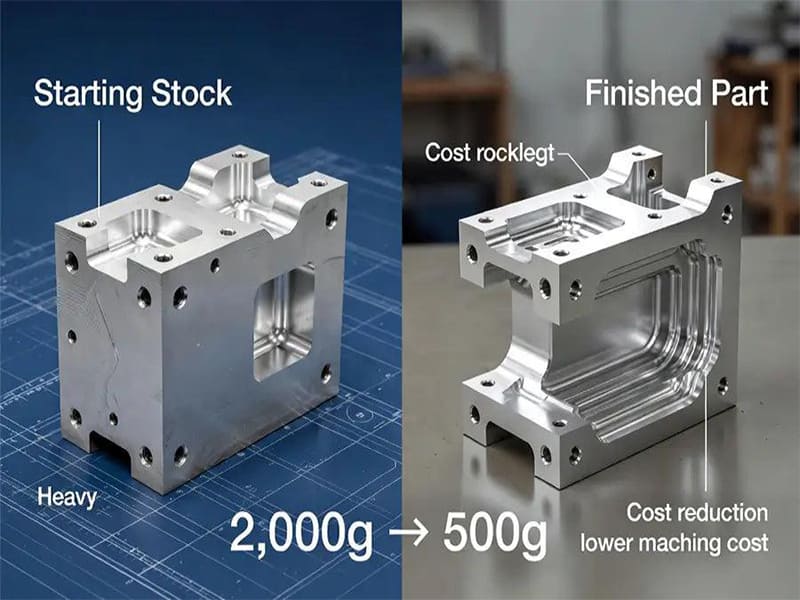
La plupart des problèmes de fabricabilité n'apparaissent pas lors de la revue de conception. Ils apparaissent à la machine — lorsqu'une poche profonde nécessite un outil spécial qui ajoute trois jours au devis, ou lorsqu'un tolérancement uniforme de ±0,01 mm sur une pièce en acier inoxydable 316L double le temps d'usinage sans raison fonctionnelle. La Conception pour la Fabrication (DFM) existe pour détecter ces problèmes avant qu'ils n'atteignent l'atelier. Il ne s'agit pas de simplifier les conceptions ou de limiter l'intention d'ingénierie — il s'agit de garantir que la conception que vous publiez peut réellement être fabriquée, de manière cohérente et à un coût prévisible.
Cet article se concentre spécifiquement sur la DFM pour les pièces personnalisées usinées CNC, où chaque décision de conception se traduit directement en temps de cycle, nombre de montages et rendement. Les principes ici s'appliquent également aux séries de prototypage et à la production en volume moyen, et ils sont rédigés pour les ingénieurs, les concepteurs et les équipes d'approvisionnement qui ont besoin de conseils pratiques — pas de méthodologie abstraite.
Qu'est-ce que la Conception pour la Fabrication (DFM) en termes d'ingénierie ?
La DFM est une méthodologie d'ingénierie structurée qui évalue les contraintes de fabricabilité pendant la phase de conception — pas après la publication des dessins. Son objectif est simple : garantir qu'une pièce peut être produite de manière fiable, répétable et économique en utilisant un processus défini, sans recourir à des solutions de contournement en aval ou à des compensations de processus coûteuses.
Une idée fausse courante est que la DFM signifie simplement simplifier la géométrie. En pratique, elle couvre un ensemble plus large de décisions : accessibilité des caractéristiques, stratégie de référence, allocation des tolérances, comportement des matériaux, exigences de finition de surface et hypothèses de volume de production. Une pièce géométriquement simple peut encore échouer à la DFM si elle spécifie des tolérances plus serrées que ce que le processus peut maintenir de manière cohérente, ou si elle impose des configurations multi-axes qui ajoutent du coût et du risque sans ajouter de fonction. La DFM concerne la fabricabilité prévisible — pas seulement l'élégance géométrique.
Il vaut également la peine de distinguer la DFM des méthodologies connexes. La Conception pour l'Assemblage (DFA) cible le nombre de pièces et l'efficacité d'assemblage au niveau du système. La Conception pour la Fabrication et l'Assemblage (DFMA) combine les deux. La DFM seule se concentre sur le processus de fabrication — c'est là que se trouvent les véritables facteurs de coût dans l'usinage personnalisé CNC.
Pourquoi la DFM doit avoir lieu tôt dans le développement de produits
La valeur de la DFM est directement liée au moment où elle est appliquée. Au stade de la Validation Technique d'Ingénierie (EVT), la géométrie, les matériaux et les hypothèses de processus sont encore flexibles. Introduire la DFM ici ne coûte presque rien et prévient des problèmes qui seraient autrement découverts beaucoup plus tard, à un coût beaucoup plus élevé.
À mesure que le projet passe à la Validation de Conception (DVT), les concepts d'outillage et les sélections de fournisseurs commencent à se solidifier. La DFM peut encore identifier les risques, mais les corrections nécessitent désormais des refontes partielles, des révisions de dessins et des cycles de re-validation. Au stade de la Validation de Production (PVT), toute constatation de fabricabilité génère généralement un ordre de modification technique formel (ECO) — coûteux, perturbateur et nécessitant souvent une re-qualification du processus de production.
Au-delà des coûts internes, une DFM précoce améliore directement la stabilité de la chaîne d'approvisionnement. Les conceptions basées sur des outils standard, des matériaux courants et des processus d'usinage prévisibles sont plus faciles à chiffrer avec précision, plus rapides à approvisionner et moins susceptibles de générer des surprises lors de l'inspection du premier article.
| Aspect | DFM précoce (EVT) | DFM tardive (DVT / PVT) |
|---|---|---|
| Flexibilité de conception | Élevé | Limité |
| Coût des modifications | Faible | Élevé |
| Impact sur les délais | Minime | Retards significatifs |
| Risque fournisseur | Maîtrisé | Élevé |
| Contrôle global des coûts | Proactif | Réactif |
Appliquée tôt, la DFM est un outil d'ingénierie préventif. Appliquée tard, c'est du contrôle des dégâts.
Principes fondamentaux de la Conception pour la Fabrication
Pour les pièces personnalisées usinées CNC, la DFM repose sur quatre principes d'ingénierie. Chacun a des conséquences mesurables en aval lorsqu'il est ignoré.
Simplification de la conception et réduction de la complexité
La complexité qui ne sert pas la fonction ajoute du coût sans ajouter de valeur. Des caractéristiques comme les poches profondes et étroites, les angles internes vifs ou les surfaces de forme libre sans justification fonctionnelle nécessitent des outils spéciaux, des paramètres de coupe réduits et des configurations multiples. Le résultat est un temps de cycle plus long, une usure d'outil accrue et une cohérence dimensionnelle réduite. Une géométrie simplifiée permet des taux d'enlèvement de matière plus élevés, un meilleur accès des outils et des résultats d'usinage plus prévisibles — c'est pourquoi la simplification est une discipline d'ingénierie, pas un raccourci.
Standardisation des matériaux et des caractéristiques
Spécifier des matériaux non standard ou des dimensions de caractéristiques personnalisées introduit de la variabilité à la fois dans le comportement d'usinage et dans les chaînes d'approvisionnement. Les tailles de trous standard, les formes de filetage courantes, les rayons facilement disponibles et les tailles de matériau en stock permettent aux fabricants de réutiliser des outils éprouvés et des paramètres de coupe établis. Pour les pièces personnalisées de volume faible à moyen où il n'y a pas de coût d'outillage amorti, la standardisation est l'un des moyens les plus efficaces de contrôler le coût unitaire et les délais.
Pensée de conception orientée processus
Chaque décision de conception implique une stratégie d'usinage. Une bonne DFM exige que les ingénieurs réfléchissent explicitement au nombre de configurations, à la stratégie de fixation, aux directions d'approche des outils et à savoir si l'usinage 4 axes ou 5-axis est fonctionnellement nécessaire ou simplement pratique. Les conceptions qui ignorent cela forcent des configurations supplémentaires, accumulent des erreurs d'alignement entre les opérations et ajoutent du temps de manipulation manuelle. Lorsque la géométrie s'aligne sur une séquence d'usinage claire et définie, les pièces traversent la production plus rapidement et avec moins de variabilité.
Tolérancement pour la fabricabilité
Des tolérances serrées sur toute la pièce constituent l’un des échecs de DFM les plus courants — et les plus coûteux — dans la conception de pièces sur mesure. En usinage CNC pratique, les opérations standard à 3 axes maintiennent de manière fiable ±0,05 mm sur l’aluminium 6061 avec de bons montages et des outils stables. Atteindre ±0,01 mm sur l’acier inoxydable 316L nécessite des vitesses de coupe plus lentes, davantage de passes de finition et une gestion thermique minutieuse, car l’acier inoxydable austénitique s’écrouit sous une coupe agressive et peut faire dériver les dimensions hors tolérance entre les passes.
Le principe est simple : les tolérances doivent être attribuées en fonction du besoin fonctionnel et de la capacité de processus vérifiée — et non appliquées uniformément par défaut. Chaque tolérance inutilement serrée ajoute du temps d’usinage, des efforts d’inspection et un risque de rebut sans améliorer les performances de la pièce.
Comment la DFM s’applique à l’usinage CNC : règles spécifiques
En usinage CNC, la DFM n’est pas abstraite. Les choix de conception se traduisent directement en temps d’usinage, en nombre de montages et en risque de processus. Les domaines suivants sont ceux où les décisions de DFM ont l’impact de premier ordre le plus clair.
Accessibilité des caractéristiques et portée des outils
Chaque caractéristique usinée nécessite un outil de coupe avec une portée et une rigidité adéquates pour la produire. Les cavités profondes, les fentes étroites et les poches obstruées imposent l’utilisation d’outils longs et de petit diamètre — qui fléchissent sous les charges de coupe, produisent du broutement et augmentent la variation dimensionnelle. En règle pratique, des rapports profondeur/diamètre supérieurs à 4:1 pour les fraises en bout augmentent considérablement le risque de déflexion de l’outil. Au-delà de 6:1, l’outillage standard ne peut souvent plus maintenir les tolérances du tout sans solutions personnalisées à portée étendue.
Les conceptions favorables à l’usinage CNC privilégient un accès ouvert aux outils, des profondeurs de cavité raisonnables et des directions d’approche permettant à des outils courts et rigides de faire le travail. Ce principe unique — concevoir pour la portée de l’outil — élimine une grande partie des problèmes courants d’usinabilité en CNC.
Rayons de coin, épaisseur de paroi et rapports d’aspect
Les coins internes à rayon nul sont incompatibles avec les outils de coupe rotatifs. Un coin interne vif nécessite soit de l’électroérosion (coûteuse et lente), soit un ébavurage manuel (incohérent et exigeant en main-d’œuvre). La bonne approche DFM consiste à spécifier des rayons internes correspondant aux tailles de fraises standard — généralement 1 mm, 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm et 10 mm — plutôt que des valeurs arbitraires nécessitant un outillage personnalisé.
L’épaisseur de paroi et le rapport d’aspect comptent pour une raison connexe : les parois minces et les éléments élancés et hauts fléchissent sous les forces de coupe. Pour les pièces en aluminium, les parois de moins de 1,5 mm d’épaisseur et les rapports hauteur/épaisseur supérieurs à 5:1 produisent fréquemment du broutement et une dérive dimensionnelle. Pour l’acier, ces seuils se resserrent davantage. Soutenir les caractéristiques minces par le dessous, ajouter des nervures ou épaissir les parois à la base améliore la rigidité et réduit considérablement le risque de rebut.
Montage, stratégie de référence et réduction des configurations
Le nombre de montages est un facteur de coût direct en usinage CNC. Chaque montage supplémentaire ajoute du temps de fixation, introduit une nouvelle erreur d’alignement (typiquement 0,02–0,05 mm par repositionnement) et crée une autre opportunité de décalage de référence entre les opérations. Les pièces conçues sans surfaces de référence primaires claires — ou qui nécessitent un usinage sur cinq ou six faces indépendantes — obligent les ateliers à construire des montages complexes et coûteux ou à exécuter plusieurs opérations manuellement.
Une DFM efficace établit des surfaces de référence planes et claires qui soutiennent à la fois l’alignement d’usinage et d’inspection. Lorsque les références d’usinage correspondent au schéma de référence d’inspection, les pièces peuvent être vérifiées par rapport à la même référence utilisée pour les fabriquer — ce qui élimine l’une des sources les plus courantes de litiges de conformité dans la production de pièces sur mesure.
Pour l’usinage 5 axes en particulier, la DFM gagne en importance. Bien que les configurations 5 axes puissent usiner des caractéristiques complexes en un seul serrage, la tolérance atteignable dépend fortement de la qualité de positionnement de la pièce et de la stabilité du montage lors des angles d’approche inclinés. Un support aérospatial en aluminium usiné sur un centre 5 axes avec un montage bien conçu peut maintenir de manière fiable ±0,01 mm sur les alésages critiques. La même pièce avec un montage instable pourrait présenter une variation de ±0,05 mm entièrement due au montage plutôt qu’à la capacité de la machine.
Choix de conception qui augmentent le temps d’usinage
Certaines caractéristiques ont un impact disproportionné sur le temps de cycle par rapport à leur valeur fonctionnelle. Les poches profondes à fond plat nécessitent des trajectoires d’entrée hélicoïdales, plusieurs passes en profondeur et des passes de finition dans les coins. Des exigences de finition de surface inutilement fines (Ra 0,4 µm contre Ra 1,6 µm) doublent ou triplent le temps de finition sur les grandes surfaces. Les profondeurs de filetage au-delà de 1,5× le diamètre ajoutent de la charge sur le taraud et un risque de casse sans améliorer les performances de serrage. La DFM aide les ingénieurs à reconnaître ces caractéristiques et soit à les éliminer, soit à les justifier sur des bases fonctionnelles.
| Aspect de conception | Conception favorable au CNC | Conception défavorable au CNC |
|---|---|---|
| Accès à l’outil | Ouvert, sans obstruction | Caractéristiques profondes et bloquées |
| Coins internes | Rayons standard | Angles internes aigus |
| Épaisseur de paroi | Rigide, uniforme | Parois minces et hautes |
| Fixation | Références claires, stable | Ambigu ou instable |
| Nombre de montages | Minime | Multiples reconfigurations |
| Durée d'usinage | Prévisible, optimisé | Long et variable |
DFM à travers différents procédés de fabrication
Les principes du DFM sont universels, mais leur application est spécifique au procédé. Les règles qui s'appliquent à l'usinage CNC ne se transfèrent pas directement au moulage, au moulage par injection ou à la tôlerie — et appliquer une logique DFM incorrecte à un procédé constitue en soi une erreur.
Moulage et moulage sous pression
Le DFM pour le moulage se concentre sur l'écoulement des matériaux, le comportement de solidification et la prévention des défauts. L'uniformité de l'épaisseur des parois, les angles de dépouille, les congés généreux et le positionnement du plan de joint sont les principales variables de conception. Les transitions internes nettes et les sections épaisses isolées créent une porosité de retrait et des contraintes résiduelles qui ne peuvent pas être éliminées par usinage. Contrairement au CNC, où l'enlèvement de matière est toujours une option, les défauts de moulage sont inhérents — ils sont traités à la conception, pas en post-traitement.
Moulage par injection
Le DFM pour le moulage par injection est dicté par l'écoulement du polymère, l'efficacité du refroidissement et la complexité de l'outillage. Une épaisseur de paroi uniforme prévient le gauchissement ; des angles de dépouille appropriés assurent une éjection propre ; l'emplacement du point d'injection affecte la qualité esthétique et la position des lignes de soudure. Contrairement à l'usinage CNC où le temps de cycle évolue avec l'enlèvement de matière, l'économie du moulage est dominée par le coût de l'outillage et la répétabilité du cycle. Un moule avec un mauvais DFM est coûteux à corriger — et la correction implique généralement le retrait et la modification d'inserts en acier trempé.
Fabrication de tôlerie
Le DFM pour la tôlerie se concentre sur la géométrie de pliage, le sens du grain du matériau et les limites de l'outillage. Des trous rapprochés près des plis, des rayons de pliage plus serrés que l'épaisseur du matériau et des caractéristiques nécessitant un formage secondaire excessif augmentent tous le risque de fissuration et la variation dimensionnelle. Contrairement à l'usinage, où la complexité ajoute du temps approximativement linéairement, la complexité de la tôlerie ajoute souvent des coûts de manière non linéaire car les opérations secondaires et les reprises s'accumulent.
| Processus de fabrication | Objectif principal du DFM | Risques typiques sans DFM |
|---|---|---|
| Usinage CNC | Accès aux outils, configurations, tolérances | Temps de cycle long, rebuts |
| Moulage / Moulage sous pression | Uniformité des parois, dépouille, congés | Porosité, distorsion |
| Moulage par injection | Écoulement, refroidissement, complexité de l'outillage | Gauchissement, marques de retrait |
| Fabrication de tôlerie | Règles de pliage, espacement des trous | Fissuration, reprise |
Comment les matériaux et le traitement thermique affectent les décisions DFM
La sélection des matériaux et la stratégie de traitement thermique sont indissociables de la fabricabilité. La même géométrie s'usine complètement différemment selon le matériau dont elle est faite — et ignorer cela lors de la conception conduit à des coûts sous-estimés et des délais dépassés.
Usinabilité des matériaux : différences pratiques
L'aluminium 6061-T6 représente le haut de gamme de l'usinabilité pour les métaux structurels. Des vitesses de coupe de 300 à 500 m/min en tournage et de 500 à 1 000 m/min en fraisage à haute vitesse sont réalisables avec un outillage carbure standard. La formation de copeaux est stable, la charge thermique est gérable, et des tolérances de ±0,005 à 0,010 mm sont couramment atteintes avec de bons montages et des outils affûtés.
L'acier inoxydable 316L est une situation entièrement différente. L'acier inoxydable austénitique s'écrouit sous la coupe — ce qui signifie que chaque passe successive usine une couche plus dure que la précédente. Les vitesses de coupe sont généralement limitées à 100–180 m/min en tournage pour contrôler la chaleur et prévenir l'arête rapportée sur l'outil. Atteindre ±0,010 mm sur une pièce en 316L nécessite des passes de finition conservatrices (profondeur de coupe de 0,15 à 0,25 mm), un arrosage abondant continu et un outillage affûté remplacé selon un calendrier plutôt que poussé jusqu'à la rupture. Le DFM pour le 316L signifie intégrer ces contraintes dans les spécifications de tolérance et les estimations de délais dès le départ — pas les découvrir lors de l'usinage de la première pièce.
Les aciers au carbone se situent entre les deux. L'AISI 1045 s'usine de manière prévisible à des vitesses modérées avec une usure d'outil gérable. Le 4140 à l'état pré-trempé (28–32 HRC) nécessite des vitesses plus lentes et un outillage carbure avec une gestion appropriée de la charge de copeau, mais produit des résultats stables et cohérents. Le problème d'usinabilité de l'acier au carbone est généralement le séquencement du traitement thermique, pas le matériau tel que reçu lui-même.
| Catégorie de matériaux | Usinabilité relative | Considérations clés de fabrication |
|---|---|---|
| Alliages d'aluminium (6061-T6) | Élevé | Coupe rapide, faible distorsion, ±0,005 mm réalisable |
| Acier au carbone (1045/4140) | Moyen | Forces de coupe plus élevées, le séquencement du traitement thermique est important |
| Acier inoxydable (316L) | Faible à moyen | Écrouissage, paramètres conservateurs, tolérance serrée plus difficile |
| Plastiques techniques | Variable | Sensibilité à la chaleur, instabilité dimensionnelle sous charge de coupe |
Séquencement du traitement thermique : obtenir le bon ordre
Le traitement thermique modifie à la fois les propriétés mécaniques et l'état de contrainte interne. Si une pièce est usinée en finition à la tolérance finale avant le traitement thermique, la distorsion dimensionnelle due à la transformation de phase peut rendre les caractéristiques à tolérance serrée non conformes — et il n'y a aucun moyen de corriger cela sans ré-usinage, ce qui coûte du temps et risque de rebuter la pièce entièrement.
L'approche DFM standard est : usinage d'ébauche → traitement thermique → usinage de finition. L'usinage d'ébauche enlève la majeure partie de la matière et libère les contraintes résiduelles majeures avant le traitement thermique. Le traitement thermique atteint les propriétés mécaniques cibles. L'usinage de finition atteint ensuite les tolérances dimensionnelles finales sur un brut traité thermiquement, stabilisé et détensionné. Cette séquence ajoute des opérations mais produit des résultats prévisibles. Sauter des étapes pour gagner du temps coûte presque toujours plus en reprise que le temps gagné.
Les contraintes résiduelles des barres forgées ou laminées sont une autre considération. L'enlèvement de matière asymétrique sur des bruts fortement forgés libère les contraintes de manière non uniforme et peut provoquer une distorsion mesurable pendant l'usinage — parfois visible lorsque la pièce “ se soulève ” du montage pendant l'ébauche profonde. Les conceptions conscientes du DFM incluent des surépaisseurs d'ébauche qui tiennent compte de ce comportement et évitent d'enlever de grandes sections asymétriques en une seule opération.
Mesure et validation de la DFM en production réelle
La qualité de la DFM n'est pas un jugement de phase de conception — elle se valide par la performance de fabrication. Quatre KPI reflètent de manière fiable la concordance entre la conception et la capacité réelle des procédés.
Durée d'usinage est l'indicateur le plus direct. Les conceptions avec une bonne DFM produisent des temps de cycle constants et prévisibles, car les caractéristiques sont accessibles et les paramètres de coupe peuvent être optimisés. Un temps d'usinage excessif ou variable signale une mauvaise conception des caractéristiques, des tolérances trop serrées, ou une géométrie qui impose des trajectoires d'outil inefficaces.
Taux de réussite au premier passage (taux d'acceptation du premier article) révèle si les hypothèses de tolérance et de référence étaient réalistes. Un taux d'acceptation élevé sur les premiers articles indique que la conception était fabricable telle que spécifiée. Un faible taux de réussite au premier passage — en particulier sur les dimensions liées aux éléments de référence, aux tolérances serrées ou aux caractéristiques traitées thermiquement — pointe directement vers des problèmes de DFM non résolus.
Taux de reprise et de rebut mesure la robustesse du procédé. Des reprises fréquentes signifient que la conception pousse les limites du procédé. Pour les pièces personnalisées à faible volume, un taux de reprise supérieur à environ 5% est un signal fort que la DFM n'a pas été correctement appliquée lors de la conception.
Variation des coûts entre les lots est un indicateur en aval d'une DFM faible. Un coût unitaire stable sur plusieurs séries de production indique que la conception est compatible avec l'outillage standard et les procédés répétables. De fortes variations de coûts entre les lots proviennent généralement d'une instabilité de l'outillage, de configurations dépendantes de l'opérateur, ou de caractéristiques situées à la limite de la capacité du procédé.
Comment la DFM s'intègre avec la DFMA et la Conception pour l'Inspection (DFI)
Dans les flux de travail d'ingénierie matures, la DFM ne fonctionne pas seule. Elle travaille aux côtés de la Conception pour l'Assemblage (DFA) et de la Conception pour l'Inspection (DFI) dans le cadre d'une approche DFX coordonnée — et chaque discipline traite un risque de défaillance différent.
La DFM demande : Cette pièce peut-elle être fabriquée de manière fiable dans les limites de la capacité du procédé ?
La DFA demande : Ces pièces peuvent-elles être assemblées efficacement et de manière répétable au niveau du système ?
La DFI demande : Les caractéristiques critiques peuvent-elles être mesurées avec précision et constance avec l'équipement d'inspection disponible ?
Une pièce peut être entièrement conforme à la DFM — usinable dans les tolérances — et poser néanmoins problème si elle s'assemble de manière ambiguë (défaillance DFA) ou si ses dimensions critiques ne peuvent pas être vérifiées par CMM sans montage spécial (défaillance DFI). Ces trois défaillances semblent différentes mais toutes remontent à une coordination insuffisante lors de la conception.
La DFI devient particulièrement importante à mesure que les tolérances se resserrent. Un alésage en acier inoxydable 316L spécifié à ±0,005 mm est théoriquement réalisable par un atelier bien équipé. Mais si le système de référence d'inspection nécessite un montage complexe pour accéder à cet alésage avec une sonde CMM, l'incertitude de mesure seule peut consommer 30–50% du budget de tolérance — rendant effectivement la dimension invérifiable en production. Aligner les références d'usinage avec les références d'inspection dès le départ élimine ce problème avant qu'il ne se développe.
Erreurs de DFM courantes dans la conception de pièces personnalisées
La plupart des défaillances de fabricabilité dans les pièces personnalisées ne sont pas des problèmes d'ingénierie exotiques. Ce sont les mêmes quelques erreurs répétées à travers différentes pièces et différents programmes.
| Erreur de DFM | Conséquence de fabrication | Comment l'éviter |
|---|---|---|
| Tolérances serrées partout | Temps d'usinage long, faible taux de réussite au premier passage, coût d'inspection élevé | Appliquer des tolérances serrées uniquement aux caractéristiques critiques pour la fonction |
| Ignorer l'accessibilité des outils | Outils longs et flexibles ; broutage ; instabilité dimensionnelle | Vérifier les trajectoires d'approche et les rapports profondeur/diamètre en FAO |
| Angles internes aigus | EDM ou finition manuelle requise | Spécifier des rayons adaptés aux tailles d'outils standard |
| Parois minces ou caractéristiques hautes et élancées | Déflexion sous les efforts de coupe ; dimensions incohérentes | Épaissir les parois ou ajouter des nervures structurelles à la base |
| Aucune stratégie de référence claire | Montages multiples, erreurs d'alignement, litiges d'inspection | Définir des références d'usinage qui supportent également l'inspection CMM |
| Concevoir sans plan de procédé | Montages 5-axis ou opérations manuelles inutiles | Concevoir autour d'un procédé CNC spécifique et d'une séquence de montage |
La cause sous-jacente de la plupart de ces erreurs est la même : la fabricabilité a été traitée comme une vérification post-conception plutôt que comme une donnée d'entrée de la conception. Au moment où les plans sont publiés, corriger ces problèmes nécessite des ECO, des cycles de re-qualification, et souvent des spécifications compromises — tout cela étant coûteux et perturbateur par rapport à un traitement au stade de la conception.
Conclusion
La Conception pour la Fabrication est la plus précieuse lorsqu'elle est traitée comme partie intégrante du processus d'ingénierie — et non comme une étape de revue en aval. Les décisions qui affectent le plus le temps d'usinage, le nombre de montages, le taux de réussite au premier passage et le coût unitaire sont prises lors de la conception préliminaire, lorsque la géométrie, les tolérances et les hypothèses de matériau sont encore faciles à modifier. Attendre le DVT ou le PVT pour faire apparaître les problèmes de DFM produit systématiquement des coûts plus élevés, des délais plus longs et des pièces plus difficiles à mettre à l'échelle.
Pour les pièces personnalisées usinées par CNC spécifiquement, une DFM efficace se résume à quelques disciplines pratiques : concevoir pour l'accessibilité des outils, appliquer des tolérances basées sur le besoin fonctionnel et la capacité du procédé spécifique au matériau, établir des stratégies de référence claires qui supportent à la fois l'usinage et l'inspection, et séquencer correctement le traitement thermique dans la chaîne de processus de fabrication. Lorsque ces éléments sont en place, les pièces traversent la production de manière prévisible — et l'écart entre ce qui a été conçu et ce qui est fabriqué reste suffisamment faible pour avoir de l'importance.
FAQ
La DFM est-elle uniquement pertinente pour la production de masse ?
Pas du tout. Pour les pièces personnalisées à volume faible à moyen, la DFM est sans doute plus importante que pour la production à grand volume. Sans coût d'outillage à amortir, le coût unitaire est déterminé presque entièrement par le temps d'usinage, le nombre de montages et les reprises. Une bonne DFM contrôle ces trois éléments.
À quel stade la DFM doit-elle être appliquée ?
Dès le stade de concept et de mise en page, lorsque la géométrie et les hypothèses de processus sont encore flexibles. À l'EVT, les modifications de DFM ne coûtent presque rien. À la DVT ou à la PVT, les mêmes modifications exigent des ECO et une re-validation. Le multiplicateur de délai est bien réel.
Quelles tolérances sont réalistes pour l'usinage CNC ?
Pour l'aluminium 6061 avec de bons montages et outils, ±0,005–0,010 mm est réalisable pour les alésages et les caractéristiques critiques. Pour l'acier inoxydable 316L, ±0,010–0,020 mm est plus réaliste sur les caractéristiques serrées sans contrôle de processus spécialisé. Les caractéristiques standard non critiques sur l'un ou l'autre matériau peuvent être maintenues à ±0,05 mm en routine. La DFM consiste à attribuer les tolérances serrées uniquement là où la fonction l'exige réellement.
Comment le DFM réduit-il les coûts sans réduire la qualité ?
En éliminant la complexité inutile et le sur-tolérancement, le DFM réduit le temps d'usinage et l'effort d'inspection sans modifier les performances fonctionnelles. Les conceptions qui respectent la capacité des procédés produisent systématiquement un meilleur rendement de premier passage et des taux de rebut plus faibles — ce qui signifie un coût total inférieur et une qualité plus constante, et non un compromis entre les deux.
Le DFM peut-il s'appliquer aux pièces prototypes ?
Oui — et c'est sur les prototypes que le DFM évite les cycles de reconception les plus coûteux. Un prototype conçu selon les principes du DFM produit des pièces qui reflètent un comportement de production réaliste, ce qui signifie que les données de validation de conception sont réellement pertinentes par rapport à ce que sera la production. Les prototypes conçus sans DFM nécessitent souvent une reconception importante avant d'être fabricables à un volume réel.


