
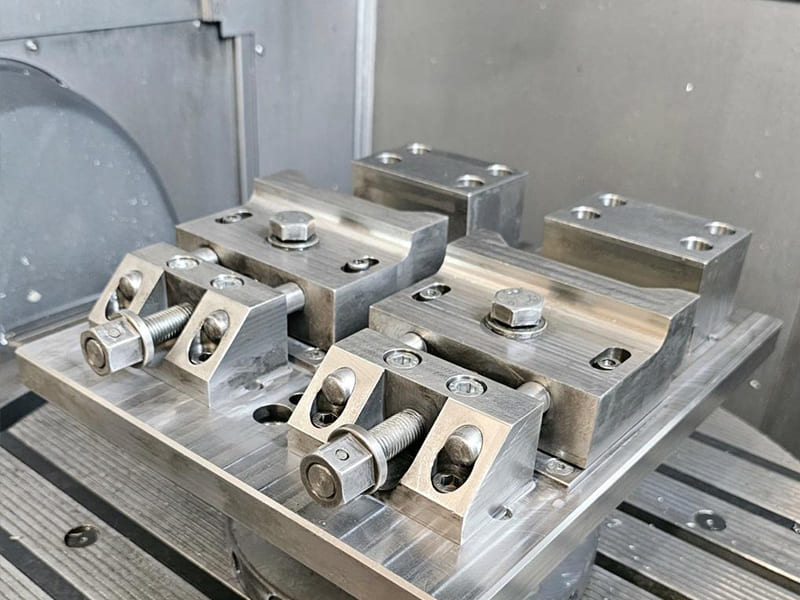
Dans l’usinage CNC, c’est la machine-outil qui s’attribue la plupart des mérites — et qui endosse la plupart des reproches lorsque les pièces ne sont pas conformes. Mais les opérateurs expérimentés savent que c’est généralement dans le système de serrage que se cachent les véritables problèmes. Un centre d’usinage 5-axis offrant une répétabilité de positionnement inférieure au micron peut tout de même produire des pièces hors tolérance si le dispositif de serrage autorise un déplacement de 0,05 mm sous l’effet des forces d’usinage. Les gabarits et les dispositifs de serrage constituent le lien entre un système de référence CAD et une pièce physique, et une erreur au niveau de ce lien coûte cher.
Cet article s'articule autour du fonctionnement concret des gabarits et des dispositifs de fixation dans les environnements de production CNC. Il aborde les différences techniques entre les deux, les types de dispositifs de fixation en fonction de l'opération, les règles de conception fondamentales (notamment le principe de positionnement 3-2-1), le choix des matériaux, les erreurs de conception courantes, ainsi que l'évolution de la stratégie de fixation en fonction des volumes de production. Que vous soyez amené à définir un système de serrage pour une nouvelle famille de pièces ou à résoudre un problème de répétabilité, ce cadre constitue une base de travail indispensable.
Que sont les gabarits et les montages ? Des définitions techniques qui comptent vraiment
Les gabarits et les dispositifs de fixation sont tous deux des dispositifs de serrage, mais ils répondent à des besoins différents. Les confondre conduit à des choix erronés en matière de spécifications.
Qu'est-ce qu'un gabarit dans l'usinage CNC ?
Un gabarit guide l'outil de coupe. Sa fonction principale est de contrôler la trajectoire de l'outil : il sert de référence physique qui détermine l'endroit où une perceuse, un taraud ou un alésoir pénètre dans la pièce. La pièce peut être moins rigoureusement maintenue, car le rôle du gabarit est d'assurer la précision de l'outil, et non le positionnement absolu de la pièce.
Dans les ateliers CNC modernes, les gabarits jouent un rôle moins important qu’auparavant. Les machines CNC définissent les trajectoires d’outils via le code G ; le guidage de l’outil est donc en grande partie pris en charge par le programme. Les gabarits restent utiles pour les opérations secondaires : perçage de trous sur des pièces déjà usinées, retouches, réparations ou petites séries pour lesquelles la fabrication d'un dispositif de serrage complet ne se justifie pas. Le compromis réside dans la dépendance vis-à-vis de l'opérateur : les opérations basées sur des gabarits nécessitent davantage d'intervention manuelle et entraînent davantage de variations d'un cycle à l'autre que celles basées sur des dispositifs de serrage.
Qu'est-ce qu'un dispositif de fixation dans l'usinage CNC ?
Un dispositif de serrage assure le maintien de la pièce. Il positionne celle-ci avec précision par rapport au système de coordonnées de la machine, la serre pour empêcher tout déplacement sous l’effet des forces d’usinage et la maintient de manière constante tout au long de chaque cycle d’un lot. Le dispositif de serrage constitue le système de référence secondaire qui permet de transposer la précision de positionnement de la machine à la pièce.
Les dispositifs de serrage constituent la solution de maintien des pièces pour l'usinage en série CNC. Ils réduisent la dépendance vis-à-vis de l'opérateur, permettent l'automatisation et contrôlent directement la capacité du processus. Dans les travaux de haute précision — supports aérospatiaux, implants médicaux, composants de groupes motopropulseurs automobiles —, la conception du dispositif de serrage fait l'objet d'une attention technique aussi grande que celle accordée à la pièce elle-même.
| Fonctionnalité | Gabarit | Calendrier des matchs |
|---|---|---|
| Fonction principale | Guide pour outil de coupe | Permet de positionner et de maintenir la pièce à usiner |
| Dépendance vis-à-vis de l'opérateur | Plus élevé — configuration manuelle requise | Partie inférieure — conçue pour garantir la répétabilité |
| Mécanisme de précision | Contrôle de la trajectoire de l'outil | Contrôle de la position de la pièce à usiner |
| Application CNC | Opérations secondaires ou à faible volume | Production, automatisation, travaux de haute précision |
| Compatibilité avec l'automatisation | Limité | Composant essentiel des cellules automatisées |
Gabarits ou dispositifs de fixation : leur incidence respective sur la précision d'usinage
Cette distinction n’est pas purement théorique : elle a une incidence directe sur le niveau de précision pouvant être atteint et sur la cohérence des résultats au sein d’un lot.
Guidage de l'outil ou contrôle de la pièce ?
Un gabarit améliore la précision en contrôlant la trajectoire de l'outil. Cela s'avère utile lorsque la trajectoire physique de l'outil est la principale source d'erreur — comme dans le perçage manuel, où un foret non stabilisé a tendance à dévier. Dans le procédé CNC, la machine contrôle déjà la trajectoire de l'outil avec précision. Ce que le CNC ne peut pas contrôler de lui-même, c’est la position de la pièce. C’est là qu’interviennent les dispositifs de fixation.
Dans la pratique des opérations CNC, la répétabilité du dispositif de fixation — définie comme la capacité de la pièce à occuper systématiquement la même position cycle après cycle — est le principal facteur garantissant la cohérence dimensionnelle dans la production en série. Un dispositif de fixation présentant une répétabilité de positionnement de ±0,01 mm permet aux pièces de respecter de manière fiable des tolérances de position de ±0,02 mm. Un étau dont le contact entre les mâchoires n’est pas constant peut entraîner des variations de ±0,05 à 0,10 mm d’une pièce à l’autre, même avec des programmes CNC identiques.
Stabilité du processus et dépendance vis-à-vis de l'opérateur
Les opérations réalisées à l'aide d'un gabarit nécessitent qu'un opérateur charge, aligne et vérifie chaque cycle. Des variations apparaissent en raison de la technique de chargement, de la séquence de serrage et du retour tactile. Pour les petites séries — disons, entre 5 et 20 pièces —, cela reste acceptable et s’avère souvent plus rapide que la fabrication d’un gabarit dédié. Pour les lots de plus de 500 pièces, ces variations s’accumulent et entraînent une capacité statistique du processus (Cpk) bien inférieure à ce que la plupart des systèmes qualité acceptent.
Les gabarits permettent de réduire ce risque. Une fois qu’un gabarit est validé, la position de la pièce est déterminée par la géométrie du gabarit — et non par le soin avec lequel l’opérateur a chargé cette pièce en particulier. C’est ce qui rend les gabarits évolutifs et indispensables dans les cellules automatisées où aucun opérateur n’est présent.
Types de montages CNC et quand les utiliser
Les différentes opérations d'usinage nécessitent des architectures de fixation différentes. Le choix du type de fixation approprié est tout aussi important que la précision dimensionnelle de celle-ci.
Dispositifs de fraisage
Les dispositifs de fixation pour le fraisage maintiennent les pièces en place lors du fraisage frontal, du fraisage de profil et des opérations multi-surfaces, où les forces de coupe varient de direction à mesure que l'outil vient en contact avec différentes caractéristiques de la pièce. Une conception efficace des dispositifs de fixation pour le fraisage tient compte de trois facteurs qui sont souvent sous-estimés :
Contrôle des vibrations : Le fraisage à grande vitesse génère des forces de coupe dynamiques. Les dispositifs de serrage doivent offrir un amortissement suffisant pour éviter les vibrations, en particulier lors d'opérations à grande portée ou lors de l'usinage de pièces à parois minces. Les dispositifs de serrage en aluminium 6061 sont généralement adaptés aux pièces en aluminium ; pour les pièces en acier soumises à des conditions de coupe difficiles, les corps de serrage en acier offrent une meilleure rigidité dynamique.
Accès aux outils sur plusieurs axes : Dans le fraisage à 4 axes et 5-axis, le dispositif de fixation doit permettre à la broche d'approcher les éléments sous plusieurs angles sans risque de collision. La géométrie du dispositif — en particulier la hauteur des pinces et l'emplacement des montants de soutien — doit être vérifiée lors d'une simulation FAO avant la fabrication du dispositif.
Précision de localisation en surface : Pour les pièces présentant des tolérances de position serrées entre les éléments usinés, la précision de positionnement du dispositif de fixation au niveau des faces de référence doit être supérieure à la tolérance de position d'au moins un facteur de 3 à 5. Une pièce nécessitant une tolérance de position de ±0,05 mm pour ses éléments doit bénéficier d'une précision de positionnement du dispositif de fixation comprise entre ±0,010 et 0,015 mm.
Dispositifs de tournage et de tournage sur tour
Les dispositifs de tournage répondent à un problème différent de celui des dispositifs de fraisage : maintenir la coaxialité entre l'axe de rotation de la pièce et l'axe de la broche de la machine. Tout décalage entre ces deux axes entraîne la production de pièces excentriques, c'est-à-dire dont le diamètre extérieur n'est pas aligné par rapport aux alésages, ou dont les faces ne sont pas perpendiculaires à l'axe.
Les mandrins à trois mors standard conviennent aux barres rondes dans le cadre d'un tournage général. Ils ne conviennent pas lorsque : la pièce n’est pas cylindrique, le repère est une surface déjà usinée présentant un axe spécifique, la pièce est asymétrique (ce qui entraîne des problèmes d’équilibrage et de vibrations à vitesse élevée), ou les exigences en matière de faux-rond sont inférieures à environ 0,02 mm.
Les dispositifs de serrage sur mesure pour ces applications utilisent des alésages de centrage spécifiques, des surfaces de contact rectifiées avec précision et une répartition équilibrée de la masse. Pour le tournage à grande vitesse de composants tels que les arbres de pompe ou les éléments de broche, pour lesquels les tolérances de faux-rond sont comprises entre 0,005 et 0,010 mm, on utilise couramment des mandrins à quatre mors à réglage par comparateur à cadran ou des dispositifs de serrage à pince de précision.
Dispositifs de perçage et de taraudage
Les dispositifs de perçage s'avèrent particulièrement utiles dans la production en série, où la cohérence de la position des trous est requise sur un grand nombre de pièces, ou lorsque la disposition des trous par rapport à des éléments déjà usinés doit respecter des tolérances de position qu'un réglage manuel ne permet pas d'atteindre de manière fiable.
Considération clé en matière de conception : c'est l'écart entre la tolérance de diamètre de la douille et celle du foret qui génère l'erreur de positionnement réelle. Une douille de perçage présentant une tolérance d'alésage de +0,02 mm sur un foret dont la tolérance de diamètre est de −0,01 mm permet un déplacement théorique de 0,015 mm avant qu'une erreur de positionnement de la pièce ne vienne s'y ajouter. Pour les alésages nécessitant une tolérance de positionnement de ±0,1 mm, cela est suffisant. Pour une tolérance de ±0,03 mm, ce n’est pas le cas : des douilles rectifiées présentant des tolérances plus serrées sont alors nécessaires.
L'intégration aux centres d'usinage CNC a largement remplacé les gabarits de perçage autonomes pour les opérations primaires. Les gabarits de perçage restent toutefois utilisés pour les opérations secondaires, les retouches et les environnements de production où des perceuses spécialisées (plutôt que des centres d'usinage) traitent des schémas de perçage à grand volume.
Éclairages modulaires
Les systèmes de fixation modulaires — plaques à rainures en T, grilles de perçage de précision et éléments de positionnement normalisés — permettent une réutilisation pour différentes pièces grâce à l’assemblage de composants standard en configurations adaptées à chaque tâche. Leur principal avantage réside dans le coût et les délais de fabrication : un dispositif modulaire peut être assemblé en quelques heures à partir de composants disponibles en stock, alors qu’il faut compter plusieurs semaines pour un dispositif usiné sur mesure.
Le compromis en termes de performances concerne la précision de positionnement. Les systèmes modulaires offrent généralement une répétabilité de ±0,02 à 0,05 mm, en fonction de la qualité du système et du soin apporté au montage. Les gabarits usinés sur mesure peuvent atteindre une répétabilité de ±0,005 à 0,015 mm. Pour la fabrication de prototypes, les petites séries et les pièces dont les tolérances se situent dans une fourchette de ±0,05 mm, les fixations modulaires constituent souvent le choix le plus économique. Pour les travaux de production de haute précision, elles représentent un compromis.
Les domaines dans lesquels les gabarits apportent encore une valeur ajoutée dans les ateliers CNC
Les gabarits n'ont pas disparu : leur rôle a simplement évolué vers des applications où l'investissement dans des dispositifs de fixation n'est pas justifié.
Gabarits de perçage pour opérations secondaires
Une fois que la pièce a fait l'objet de son opération principale CNC, il est parfois nécessaire d'ajouter des caractéristiques secondaires : des alésages transversaux inaccessibles dans la configuration d'origine, des alésages filetés sur une face qui servait de référence pour le gabarit, ou encore des caractéristiques ajoutées à la suite de modifications techniques intervenues après la fabrication du gabarit de production.
Les gabarits de perçage permettent de gérer efficacement ces situations. Un simple gabarit à plaque, doté de douilles et de goupilles de positionnement correctement placées, permet de réaliser des perçages avec une précision de positionnement de ±0,15 à 0,20 mm — suffisante pour la plupart des perçages secondaires non critiques — sans le coût ni le délai de fabrication d’un nouveau dispositif de fixation. L’opérateur charge la pièce, la serre contre le gabarit, puis procède au perçage. Pour des séries de 10 à 50 pièces, cette méthode est plus rapide que la modification du dispositif de production.
Gabarits d'indexation et de mise en page
Les gabarits d'indexation permettent de réaliser des réseaux de trous régulièrement espacés — cercles de boulonnage, éléments répartis de manière uniforme — sans avoir à recourir à une programmation CNC complexe pour chaque élément. Le gabarit fait pivoter la pièce vers chaque position angulaire tandis qu'un foret ou un taraud fixe effectue l'opération.
Cette approche est particulièrement indiquée sur les machines manuelles ou les configurations simples de type CNC, où l'ajout d'un axe de rotation dans le programme nécessiterait de modifier le serrage de la pièce ou d'utiliser un code G plus complexe. Sur un centre d'usinage 5-axis, l'utilisation de gabarits d'indexage se justifie rarement. Sur une perceuse CNC à 2 axes, ils apportent un gain de capacité significatif à faible coût.
Principes fondamentaux de conception : ce qui distingue les équipements efficaces des problèmes coûteux
La plupart des défaillances des dispositifs de fixation ne sont pas dues à des matériaux de mauvaise qualité ou à un usinage défectueux. Elles résultent d’une mauvaise application des principes de positionnement et de serrage dès la phase de conception.
Le principe de localisation « 3-2-1 »
Tout corps rigide dans l'espace possède six degrés de liberté (DOF) : trois de translation (X, Y, Z) et trois de rotation (rotation autour des axes X, Y, Z). Un dispositif de fixation doit contraindre ces six degrés de liberté afin de définir la position de la pièce de manière déterministe. La méthode 3-2-1 constitue l'approche technique standard :
- 3 points de repère sur la surface de référence principale : contraindre la translation en Z et deux rotations (il s'agit généralement de la surface la plus grande et la plus plane)
- 2 points de repère sur la surface de référence secondaire : contraindre la translation en Y et une rotation
- 1 point de repère sur la surface de référence tertiaire : contraindre la translation en X
Cela permet un positionnement soumis à des contraintes précises, sans redondance. L'ajout d'un quatrième repère à un plan principal crée une géométrie sur-contrainte : la pièce oscille entre les quatre repères en fonction des trois qui sont en contact, ce qui entraîne une variation de position qu'aucune force de serrage ne peut éliminer. Il s'agit d'une erreur très courante dans la conception des montages, qui se traduit par des résultats incohérents lors du contrôle du premier article.
L’alignement des repères du dispositif de fixation sur le schéma de repères CAD n’est pas facultatif. Si le plan indique que le repère A correspond à la face inférieure, le repère B à une face latérale et le repère C à une face d’extrémité, ce sont ces surfaces qui doivent définir la position du dispositif de fixation. L'utilisation d'une autre face comme référence de positionnement, même si celle-ci est plus pratique, entraîne des erreurs de décalage des repères qui se traduisent directement par des écarts de position sur la pièce.
Stratégie de serrage : moins de force, un meilleur positionnement
Une idée fausse courante concernant la conception des dispositifs de fixation est que plus la force de serrage est élevée, plus la stabilité est grande. En réalité, un serrage excessif entraîne une déformation, en particulier au niveau des composants en aluminium, des éléments à parois minces et des profilés longs.
Prenons l'exemple d'une équerre en aluminium 6061 de 300 mm × 80 mm × 15 mm usinée dans un étau. L'application d'une force de serrage de 2 000 N sur une partie non soutenue de la paroi provoque une déformation élastique mesurable de la pièce pendant l'usinage. La pièce reprend sa forme initiale lorsqu’elle est desserrée, et les cotes usinées sont décalées. La machine a fait exactement ce que le programme lui demandait ; c’est la pièce qui a bougé.
Un serrage efficace repose sur trois règles :
- Fixez les colliers en direction des repères, et non en travers des portées non soutenues
- Placez des serre-joints aux endroits où la pièce est soutenue structurellement par le dessous
- Utilisez la force de serrage minimale permettant d'empêcher tout mouvement lors des pics de force de coupe — généralement calculée à partir du modèle de force de coupe, et non en serrant “ aussi fort que possible ”.”
Pour les pièces aérospatiales en aluminium à parois minces, les forces de serrage sont souvent calculées de manière explicite et appliquées à l'aide de serre-joints hydrauliques à contrôle de couple, afin de garantir une uniformité entre les opérateurs et les équipes.
Rigidité, dégagement de l'outil et évacuation des copeaux
La rigidité du dispositif de serrage doit lui permettre de résister aux forces de coupe dynamiques sans se déformer — mais ce dispositif ne doit pas non plus gêner le passage de l'outil. Ces deux exigences sont contradictoires et doivent être conciliées lors de la simulation FAO avant la fabrication du dispositif de serrage.
Dans l'usinage 5-axis, la broche s'incline selon différents angles pour accéder à des surfaces composées. Les piliers de support, les corps de serrage et les parois du dispositif de fixation doivent tous laisser un dégagement suffisant pour l'ensemble outil (porte-outil + outil) dans chaque orientation programmée. Une collision détectée en simulation ne coûte rien à corriger. En revanche, la même collision détectée sur la machine endommage le dispositif de fixation, la pièce et potentiellement la broche, ce qui entraîne des coûts considérables.
L'évacuation des copeaux est l'autre facteur souvent négligé. Les cavités dans les gabarits qui retiennent les copeaux entraînent un réusinage, une élévation de la température de surface et une usure accélérée de l'outil. Les dispositifs de fixation bien conçus comportent des fentes, des trous ou des faces inclinées qui permettent aux copeaux de s'écouler hors de la zone de coupe. Pour l'usinage de l'aluminium avec arrosage intensif, cet aspect est moins critique ; en revanche, pour l'usinage à sec de l'acier, la gestion des copeaux peut avoir une incidence significative sur l'état de surface et la durée de vie de l'outil.
Matériaux et fabrication des gabarits et des dispositifs de fixation pour le CNC
Le choix des matériaux pour les gabarits relève d'une décision technique pratique qui dépend du volume de production, de la précision requise et de la vitesse d'usinage.
Acier à outils
L'acier à outils (P20, H13 ou D2 selon l'application) est recommandé pour les gabarits destinés à des volumes de production élevés, soumis à des forces de coupe importantes ou à des sollicitations répétées susceptibles d'user des matériaux plus tendres. Les gabarits en acier à outils trempé conservent les cotes de leurs surfaces de positionnement pendant des dizaines de milliers de cycles — ce qui est essentiel lorsque les alésages des goupilles de positionnement et les surfaces de référence doivent rester dans une tolérance de ±0,005 mm tout au long d'un cycle de production.
Le surcoût est important : l'usinage de l'acier trempé prend plus de temps, nécessite des outils plus résistants et implique souvent des opérations de rectification pour obtenir l'état de surface et la planéité requis au niveau des repères de positionnement. Pour la production en grande série, où la durée de vie des gabarits et la stabilité dimensionnelle justifient l'investissement, c'est le choix technique qui s'impose.
Aluminium (6061-T6 ou 7075-T6)
Les gabarits en aluminium dominent les environnements de production CNC, et ce à juste titre. L'alliage 6061-T6 offre une rigidité suffisante pour la plupart des applications de gabarits de fraisage et de tournage, se usine rapidement et permet d'obtenir un excellent état de surface. Un dispositif dont l'usinage prend 8 heures en acier 4140 ne nécessite que 2 à 3 heures en 6061, avec une précision dimensionnelle équivalente à l'état brut d'usinage.
Pour les dispositifs de fixation destinés à des pièces plus dures ou à des usinages plus intensifs, l'alliage 7075-T6 offre une limite d'élasticité plus élevée (~503 MPa contre ~276 MPa pour le 6061) tout en conservant une usinabilité similaire. Des logements pour plaquettes aux points de positionnement — des plaquettes en acier trempé enfoncées dans des corps de gabarits en aluminium — protègent les surfaces de positionnement contre l'usure sans le coût ni les délais de fabrication d'une construction entièrement en acier.
Plastiques techniques (POM, nylon, UHMW-PE)
Les éléments en plastique présents dans les dispositifs de fixation ont une fonction spécifique plutôt qu’un rôle structurel. Les patins de contact en POM (Delrin) et en UHMW-PE empêchent l’abîment des surfaces finies ou esthétiques. Les blocs de positionnement en nylon assurent une isolation électrique lorsque cela est nécessaire. Les mâchoires souples en Delrin ou en aluminium permettent un serrage léger sur les surfaces finies sans les endommager.
Ces matériaux ne peuvent pas se substituer aux corps de fixations métalliques dans les applications soumises à des charges. En raison de leur module de ressort plus faible (POM : environ 3 GPa contre environ 69 GPa pour l'aluminium), ils se déforment sous l'effet des forces de coupe habituelles d'une manière que le métal ne fait pas.
Méthodes de fabrication
Usinage CNC Il s'agit de la norme en matière de gabarits de production. Une précision dimensionnelle de ±0,005 à 0,010 mm peut être obtenue systématiquement sur les repères de positionnement, et le processus s'intègre directement aux flux de travail de conception de gabarits CAD/CAM.
Impression 3D (FDM ou SLA) joue un rôle légitime mais limité : vérification de la conception, contrôle de l'ajustement avant l'usinage du métal, et réalisation de gabarits temporaires pour des opérations très légères ou d'aides au positionnement ergonomiques. Les gabarits imprimés ne présentent généralement pas une rigidité ni une résistance à l’usure suffisantes pour les opérations de production CNC — mais en tant qu’outil de validation de conception avant de passer au métal, ils permettent de gagner du temps et de réduire les coûts.
Stratégie de planification des moyens de production en fonction des volumes de production
Les choix relatifs à la conception des montages ne peuvent être envisagés indépendamment du contexte de production. Un système de serrage adapté à 10 pièces l’est rarement pour 10 000.
Prototypes et petites séries (1 à 50 pièces)
À ce stade, la rapidité et la flexibilité priment sur l'optimisation. Des mâchoires souples, des dispositifs de serrage modulaires et des étaux standard suffisent amplement pour l'usinage de la plupart des prototypes. La priorité est de produire rapidement des pièces à des fins de validation, et non de réduire au minimum la durée du cycle ou d'atteindre les objectifs de capabilité du processus applicables à la production.
Approche acceptable : dispositif de fixation modulaire ou mâchoires souples dans un étau de fraisage, réglage manuel du point de référence avec vérification à l'aide d'un comparateur, serrage réglé par l'opérateur. Une répétabilité de positionnement de ±0,05 mm est généralement suffisante lorsque chaque pièce est vérifiée à l'aide d'un CMM après l'usinage.
Volume moyen à élevé (500 à 50 000 pièces)
Les gabarits dédiés deviennent rentables à mesure que le volume augmente. Le coût du gabarit s'amortit sur le nombre de pièces : un gabarit $3 000 pour une série de 5 000 pièces ajoute $0,60/pièce, tout en permettant de gagner potentiellement 2 à 3 minutes de temps de réglage par pièce (ce qui est significatif à grande échelle) et d’améliorer le Cpk, le faisant passer d’un niveau limite à un niveau acceptable pour la production.
À ce volume de production, la conception des gabarits doit viser une répétabilité de positionnement de ±0,010 à 0,020 mm, avec des séquences de serrage validées et des spécifications de couple normalisées. Les études de capabilité du processus menées sur le premier lot de production permettent de déterminer si le système « gabarit + machine » atteint le Cpk requis, généralement ≥ 1,33 pour le lancement de la production.
Cellules CNC automatisées et robotisées
Dans les cellules d'usinage sans surveillance, les dispositifs de fixation sont des composants actifs du système, et non de simples supports passifs. Ils doivent :
Systèmes de serrage à point zéro : Fixation standardisée permettant le remplacement des palettes par un robot ou un changeur de palettes, avec une précision de positionnement répétable de ±0,003 à 0,005 mm — sans vérification manuelle du positionnement.
Capteurs de présence des pièces et de confirmation du serrage : Des capteurs inductifs ou pneumatiques intégrés au dispositif de fixation permettent de vérifier que la pièce est correctement positionnée et que les pinces sont bien enclenchées avant le démarrage du cycle. Une pièce manquante ou une pièce mal positionnée qui passerait inaperçue avant le début d'un cycle de découpe entraînerait des collisions et des rebuts.
Vérification de la compatibilité : De nombreuses cellules automatisées ont recours à un palpage intégré à la machine pour vérifier la position de la pièce avant l'usinage, ce qui permet de compenser les légères variations au niveau des dispositifs de serrage. Ces dispositifs doivent permettre au palpeur d'accéder aux repères de référence sans risque de collision.
Erreurs courantes dans la conception des luminaires et comment les éviter
Les trois erreurs suivantes sont à l'origine de la plupart des problèmes de qualité liés aux gabarits dans la production CNC :
Serrage excessif sur des sections minces ou souples : La pièce se déforme pendant l'usinage, reprend sa forme initiale une fois le serrage relâché, et ses dimensions varient. La machine a fonctionné correctement ; ce n'est pas le cas de la pièce. Solution : calculer la force de serrage nécessaire à partir des données relatives à la force de coupe, positionner les pinces à des endroits structurellement renforcés et soutenir les sections minces par le dessous plutôt que de les serrer transversalement.
Sans tenir compte de la dilatation thermique et des contraintes résiduelles : Les cycles deusinage longs sur des pièces de grande taille génèrent de la chaleur. Une pièce en aluminium contrainte qui se dilate de 0,05 mm au cours d’un cycle de fraisage de 2 heures accumule des contraintes qui se libèrent sous forme de déformation géométrique lorsque les serre-joints sont retirés. Solution : permettre une liberté thermique contrôlée dans les directions des axes longs, enchaîner les opérations d’ébauche et de finition en prévoyant un temps de repos entre chacune d’elles, et tenir compte de la compatibilité du coefficient de dilatation thermique (CTE) du matériau du dispositif de fixation avec celui de la pièce.
Concevoir des préparations sans définir simultanément les trajectoires d’outils : Les corps de serrage qui bloquent les angles d'approche de la broche 5-axis, les montants qui retiennent les copeaux ou les parois du dispositif de fixation qui empêchent l'accès des sondes : ces problèmes n'apparaissent que lors de la simulation FAO. Solution : la conception du dispositif de fixation et la programmation FAO doivent se dérouler en parallèle, la vérification des collisions constituant une étape obligatoire avant la fabrication du dispositif.
Conclusion
Les performances d'usinage CNC résultent de la combinaison de trois facteurs : les capacités de la machine, la stratégie de coupe et le serrage des pièces. Parmi ceux-ci, le serrage des pièces — en particulier les gabarits et les montages — est la variable sur laquelle l'ingénieur exerce le contrôle le plus direct, mais aussi celle qui est le plus souvent négligée. Un dispositif de fixation correctement conçu permet de traduire la répétabilité de positionnement de la machine en une précision réelle de la pièce. Un dispositif mal conçu introduit des variations qu'aucun étalonnage de la machine ni aucune compétence en programmation ne peuvent compenser.
Les gabarits conservent leur utilité pour les opérations secondaires, les retouches et les configurations flexibles à faible volume. Les montages régissent tous les autres aspects de la production CNC : fraisage, tournage, perçage et fonctionnement des cellules automatisées. Réussir la conception des montages — en appliquant correctement la règle de positionnement « 3-2-1 », en contrôlant la force de serrage pour éviter toute déformation, en garantissant un dégagement suffisant pour l’outil et les copeaux, et en choisissant un matériau adapté au volume de production — : voilà ce qui distingue les ateliers qui respectent systématiquement les tolérances de ceux qui passent leur temps à résoudre des problèmes.
FAQ
Utilise-t-on encore des gabarits dans l'usinage CNC ?
Oui, dans certaines situations spécifiques. Les gabarits sont particulièrement utiles pour les opérations secondaires menées après l'usinage principal : perçage de trous sur des pièces finies, retouches ou commandes à faible volume et à délai de livraison court, pour lesquelles la fabrication d'un dispositif de fixation dédié ne se justifie pas d'un point de vue économique. Pour les opérations primaires CNC nécessitant répétabilité et automatisation, les dispositifs de fixation ont largement remplacé les gabarits.
Quelle est la différence entre un dispositif de fixation CNC et un étau ?
Un étau est un outil de serrage polyvalent, optimisé pour offrir flexibilité et rapidité de mise en place. Un gabarit CNC est spécialement conçu pour positionner une pièce spécifique à une position de référence précise, de manière répétable, cycle après cycle. La régularité du positionnement d’un étau dépend de la compétence de l’opérateur ; les gabarits, quant à eux, intègrent ce positionnement dans leur géométrie. La différence de précision — ±0,05 à 0,10 mm pour un étau contre ±0,005 à 0,020 mm pour un dispositif de fixation de précision — revêt une importance considérable dans les travaux de production à tolérances serrées.
Comment concevoir un dispositif de fixation sur mesure pour le fraisage CNC ?
Commencez par définir le référentiel de la pièce à partir du plan technique. Appliquez le principe de positionnement « 3-2-1 » pour contraindre les six degrés de liberté à partir de ces repères. Concevez le système de serrage de manière à ce qu’il agisse vers les éléments de positionnement situés à des emplacements structurellement soutenus. Vérifiez le dégagement de l'outil et l'évacuation des copeaux lors d'une simulation FAO avant de fabriquer le dispositif de fixation. Validez la répétabilité du positionnement à l'aide d'un test CMM avant le lancement de la production.
Quels sont les matériaux les plus adaptés aux installations CNC destinées à une utilisation à long terme ?
Acier à outils (P20 ou D2 trempé) pour la production en grande série où la résistance à l'usure et la stabilité dimensionnelle à long terme sont essentielles. Aluminium 6061-T6 ou 7075-T6 pour les productions de volume moyen où la vitesse d’usinage et la rentabilité sont prioritaires — utiliser des inserts trempés aux points de contact pour limiter l’usure. Plastiques techniques pour les surfaces de contact où la protection des pièces est nécessaire.
Les dispositifs de fixation peuvent-ils améliorer la régularité de la tolérance CNC ?
Tout à fait — et c’est l’une des améliorations les plus rentables possibles dans un processus CNC. La répétabilité liée au gabarit a une incidence directe sur le Cpk. Améliorer la répétabilité de positionnement de ±0,05 mm à ±0,010 mm sur une caractéristique présentant une tolérance de ±0,05 mm fait passer le Cpk d’environ 0,67 à bien plus de 1,33 — ce qui fait la différence entre un processus générant des rebuts et un processus viable en production.


