
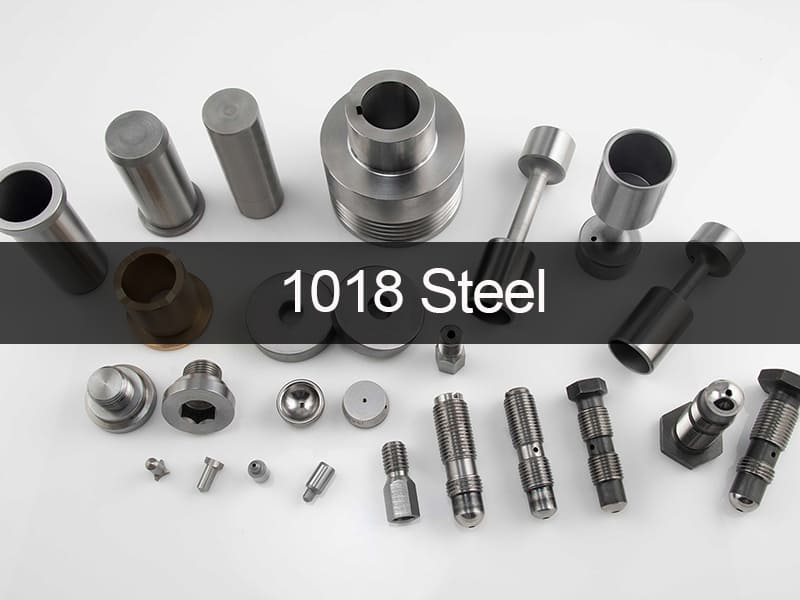
Lorsque les ingénieurs et les fabricants ont besoin d'un matériau prévisible, économique et compatible avec tout, ils choisissent généralement l'acier 1018. Le 1018 est un acier à faible teneur en carbone (souvent appelé acier doux). Il n'est pas choisi parce qu'il possède une propriété extrême qui le distingue, mais parce qu'il offre un bon équilibre entre usinabilité, soudabilité et constance mécanique, répondant à un large éventail de besoins industriels.
En matière de fabrication, l'acier au carbone 1018 fonctionne bien pour l'usinage CNC, le perçage, le tournage et le fraisage. Sa faible teneur en carbone signifie que les copeaux se forment de manière stable, que les outils s'usent moins rapidement et que l'état de surface est bon sans nécessiter d'outils spéciaux ni de paramètres de coupe agressifs. Parallèlement, il est facile à souder avec des méthodes courantes comme le MIG et le TIG, ce qui le rend adapté aux assemblages, aux cadres et aux pièces devant être assemblées après usinage.
Il est important de rappeler que le 1018 n'est pas un choix de matériau “ générique ” ou négligent. Les ingénieurs le choisissent délibérément lorsqu'ils n'ont pas besoin d'une résistance élevée, d'une dureté extrême ou de performances d'alliage avancées. L'acier 1018 est mieux adapté aux arbres, supports, plaques et pièces structurelles où le contrôle des coûts, la constance dimensionnelle et l'efficacité de fabrication sont plus importants que les propriétés mécaniques maximales.
Ce guide examine l'acier 1018 sous trois angles différents : les bases du matériau, son comportement pendant la fabrication et la logique derrière son choix pour les projets d'ingénierie. Cela aidera les concepteurs, les ingénieurs et les équipes d'approvisionnement à comprendre non seulement ce qu'il est, mais aussi quand et pourquoi il est pertinent de l'utiliser.
Qu'est-ce que l'acier 1018 ? — Normes et définitions des nuances
La nuance d'acier laminé à froid la plus courante au monde est l'acier 1018. Le système de classification des aciers au carbone AISI/SAE en donne une définition.
-
“ 10 ” : Cela signifie que l'acier est un acier au carbone ordinaire et ne contient aucun élément d'alliage majeur.
-
“ 18 ” signifie que la teneur en carbone est d'environ 0,18%.
Le 1018 est définitivement un acier doux en raison de son niveau de carbone si faible. “ Acier doux ” ne signifie pas faible qualité dans le domaine de l'ingénierie. Il fait plutôt référence aux aciers conçus pour rester ductiles, formables et soudables, contrairement aux nuances à haute teneur en carbone, qui sont cassantes.
Normes mondiales et leurs équivalents
Le 1018 est similaire à ces normes pour l'approvisionnement international :
-
UNS : G10180
-
ASTM : A108 (Norme pour les barres d'acier finies à froid, carbone et alliage)
-
EN / DIN : C15E / 1.1141
-
JIS : S15C ou S20C
Perspectives techniques : Le 1018 diffère des nuances d'acier structurel comme l'A36 car sa limite d'élasticité est ce qui le définit. Cela facilite l'usinage de pièces à tolérances serrées car son comportement est plus stable et prévisible.
La composition chimique de l'acier 1018 et ce qu'elle signifie pour l'ingénierie
Pour comprendre pourquoi le 1018 se comporte comme il le fait, il faut connaître la chimie. Il nécessite une chimie “ propre ” avec peu d'impuretés pour garantir que le traitement soit toujours identique.
Tableau 1 : Composition chimique courante (wt%)
| Élément | Quantité moyenne | Poste d'ingénieur |
| Carbone (C) | 0.15–0.20 | Le principal durcisseur. Maintenu à un niveau bas pour garantir ductilité et soudabilité. |
| Manganèse (Mn) | 0.60–0.90 | Augmente la trempabilité et la résistance à la traction ; aide à la désoxydation. |
| Phosphore (P) | ≤ 0,040 | Impureté. Maintenue à un niveau bas pour éviter la fragilité. |
| Soufre (S) | ≤ 0,050 | Impureté. Maintenue à un niveau bas pour préserver la soudabilité (mais un peu plus de soufre aide à l'usinage). |
| Fer (Fe) | Solde | Base métallique. |
Pourquoi une faible teneur en carbone est importante
La teneur en carbone de 0,18% est la zone “ idéale ” pour la plupart des types de fabrication :
-
Excellent pour le soudage : La faible teneur en carbone réduit le risque de formation de martensite fragile dans la zone affectée thermiquement (ZAT), donc aucun préchauffage n'est nécessaire.
-
Il reste suffisamment ductile pour être plié, laminé ou refoulé sans se rompre.
-
Potentiel de cémentation : Il ne peut pas être durci en profondeur (trempe et revenu), mais c'est un excellent candidat pour la cémentation, qui crée une couche externe dure résistant à l'usure tout en conservant un noyau résistant.
Qu'est-ce que la microstructure ferrite-perlite ?
La microstructure de l'acier 1018 est la meilleure façon de comprendre son comportement d'un point de vue ingénierie.
Le 1018 est composé des éléments suivants à température ambiante :
-
Ferrite : (Les grains clairs) Fer pur. Il est mou, flexible et magnétique. C'est la majeure partie de la matrice.
-
Perlite : (Les grains sombres) Couches de cémentite (carbure de fer) et de ferrite. Cela lui confère sa résistance.
Il n'y a pas beaucoup de perlite car la teneur en carbone est faible. Cette structure, principalement composée de ferrite, explique pourquoi le 1018 est
-
Facile à usiner : La ferrite molle facilite la formation des copeaux.
-
Non fragile : Au lieu de se propager, les fissures ont tendance à s'émousser dans la ferrite molle.
Laminage à froid vs. laminage à chaud
La méthode de traitement affecte le fonctionnement de la structure des grains :
-
Acier 1018 laminé à chaud : Les grains sont tous de la même taille (aléatoire). Moins de contraintes, mais plus de marge d'erreur sur les dimensions.
-
Acier 1018 étiré à froid : Les grains s'allongent dans le sens de l'étirage. Cet écrouissage augmente considérablement la limite d'élasticité et la dureté de surface, et rend les dimensions plus précises (rectitude et diamètre). Les barres étirées à froid sont ce que la plupart des gens utilisent pour l'usinage.
Propriétés physiques de l'acier 1018
Les ingénieurs ne choisissent pas souvent le 1018 pour des pièces soumises à de fortes contraintes. Il est choisi parce qu'il est fiable pour des applications à contraintes faibles à moyennes.
Valeurs courantes des propriétés mécaniques (étiré à froid)
Tableau 2 : Propriétés mécaniques
| Propriété | Valeur (typique) | Interprétation technique |
| Résistance à la traction | ~440–485 MPa (64–70 ksi) | Suffisant pour un usage structurel général. |
| Limite d'élasticité | ~370 MPa (54 ksi) | L'écrouissage le rend beaucoup plus résistant que le laminé à chaud (environ 30 ksi). |
| Étirements | 15–20% | Bonne ductilité ; il se plie avant de se rompre. |
| Dureté | environ 126 HB (Brinell) | Assez doux pour être usiné à très haute vitesse. |
| Usinabilité | environ 70 % (B1112 = 100 %) | C'est ce que l'on considère comme la norme de “ bonne ” usinabilité dans l'acier. |
Point de conception important : L'étirage à froid augmente la limite d'élasticité de près de 50 % par rapport au laminage à chaud. Spécifiez toujours du 1018 fini à froid (CF) si vous fabriquez un arbre qui doit résister à la flexion.
Caractéristiques physiques
-
Densité : 7,87 g/cm³
-
Module d'élasticité : 200 GPa (29 000 ksi). Gardez à l'esprit que le 1018 est aussi rigide que les aciers alliés à haute résistance. Changer la forme de l'acier ne réduira pas la déflexion ; seul l'utilisation d'un acier plus résistant le fera.
Facilité d'usinage et compatibilité avec le soudage
Beaucoup de gens pensent que le 1018 est l'un des aciers les plus faciles à travailler. C'est l'acier de référence auquel on compare les autres aciers.
Pourquoi le 1018 est simple à usiner
-
Formation de copeaux stable : La structure ferrite-perlite fait que les copeaux se cassent assez bien, mais ils peuvent être “ collants ” par rapport aux aciers au plomb comme le 12L14.
-
Non abrasif : il n'use donc pas rapidement les outils. Les outils standard en acier rapide (HSS) ou en carbure non revêtu durent longtemps.
-
Constance : Contrairement à l'A36, ce grade est chimiquement défini, donc les machinistes ne rencontrent pas de “ points durs ” dans le matériau.
Directives d'usinage CNC
-
Tournage : Fonctionne bien à des vitesses moyennes. Si la finition se déchire parce que le matériau est trop collant, augmentez la vitesse de surface (SFM) et assurez-vous que le rayon de bec d'outil est bien affûté.
-
Perçage : Il se perce très facilement. Pour les trous profonds, il est préférable d'utiliser un perçage par à-coups pour évacuer les copeaux qui reviennent.
-
Liquide de refroidissement : Un liquide de refroidissement hydrosoluble standard suffit pour maintenir la chaleur sous contrôle et évacuer les copeaux.
Note sur la stabilité dimensionnelle : Le 1018 étiré à froid présente des contraintes résiduelles dues au processus d'étirage. Si vous usinez une rainure de clavette dans un arbre long, l'arbre peut se déformer lorsque les contraintes sont libérées. Pensez à utiliser une barre détensionnée ou à tourner entre pointes pour les arbres nécessitant une grande précision.
Points à considérer pour le soudage et la fabrication
Le 1018 est “ l'ami du soudeur ”. Certains disent que c'est l'acier au carbone le plus soudable du marché.
Pourquoi il adhère si bien
La faible teneur en carbone (<0,20 %) empêche la zone de soudure de former de la martensite dure et fragile lors du refroidissement du métal.
-
Préchauffage : Généralement pas nécessaire pour les pièces de moins de 2 pouces d'épaisseur.
-
Pas nécessaire : Traitement thermique après soudage (PWHT).
-
Procédés : Fonctionne très bien pour le soudage MIG (GMAW), TIG (GTAW), à l'électrode enrobée (SMAW) et oxyacétylénique.
Conseils de fabrication
-
Cintrage : Il est plus difficile de plier le 1018 étiré à froid que le laminé à chaud. Utilisez une barre laminée à chaud ou recuite pour éviter que le rayon extérieur ne fissure lors de pliages à rayon serré.
-
Le soudage ajoute de la chaleur, ce qui modifie la forme. Un soudage intensif sur un seul côté d'une plaque peut provoquer un gauchissement car le 1018 est souvent utilisé sous des formes qui ne soulagent pas les contraintes.
Différentes méthodes de traitement thermique de l'acier 1018
Le 1018 ne peut pas être “ durci ” de la manière habituelle (par trempe et revenu) pour obtenir un cœur résistant, mais c'est le meilleur matériau pour la cémentation.
Cémentation (durcissement de la couche superficielle)
Le 1018 ne contient pas assez de carbone pour durcir par lui-même, il faut donc ajouter du carbone à la surface.
-
Processus : Chauffez la pièce dans une atmosphère riche en carbone. Le carbone se diffuse dans la couche externe de la surface.
-
Trempe : Refroidissez rapidement la pièce. La surface, qui contient beaucoup de carbone, devient très dure (Rc 55-60), mais le cœur, qui contient moins de carbone, reste résistant et flexible.
Utilisation : Engrenages, goupilles et plaques d’usure où une surface dure résiste à l’usure et un cœur résistant empêche la pièce de se casser lors d’un impact.
Normalisation vs. Recuit
-
Recuit : Cela rend l’acier aussi mou que possible pour le façonnage.
-
Normalisation : Rend la structure du grain plus homogène en l’affinant. Cela est souvent effectué sur les pièces forgées en 1018 pour garantir une usinage toujours constant.
Utilisations courantes de l’acier 1018 dans la fabrication
Le 1018 est le “ joueur polyvalent ” des métaux.
-
Arbres et goupilles sont les utilisations les plus courantes des barres en 1018 étiré à froid. Arbres pour pompes, moteurs et goupilles de positionnement.
-
Gabarits et montages : Ils sont beaucoup utilisés dans les ateliers d’usinage pour fabriquer des plaques de base, des brides et des blocs de réglage.
-
Boulons à faible résistance, goujons et tirants sont des exemples de fixations.
-
Supports structurels : Supports de montage soudés pour machines.
-
Pièces cémentées : Cliquets, engrenages et pignons bon marché.
Lequel choisir : acier 1018 ou A36 ?
C’est l’erreur la plus courante. L’A36 est la norme pour les formes structurelles comme les poutres en I et les cornières, tandis que le 1018 est la norme pour les barres.
Tableau 3 : Comparaison A36 vs. 1018
| Fonctionnalité | 1018 Acier | Acier A36 | Définition du choix Logique |
| Définition | Composition chimique | La limite d’élasticité est une propriété mécanique. | Le 1018 garantit la chimie, et l’A36 garantit la résistance. |
| Finition de surface | Étiré à froid : lisse et brillant | Rugueux et écailleux (laminé à chaud) | Utilisez le 1018 pour les pièces nécessitant de la précision ou visibles. |
| Usinabilité | Cohérente, bonne | Incohérente (“ points durs ”) | Utilisez le 1018 pour les pièces CNC. |
| Disponibilité des formes | Barre, tige, fil | Plaque, poutre et cornière | L’A36 est le type de forme structurelle le plus courant. |
| Prix | Un peu plus élevé | Le plus bas | L’A36 est l’acier pour la construction en gros. |
La règle pour prendre une décision :
-
Usinez-vous une pièce nécessitant une grande précision, comme un arbre ou un boulon ? -> Choisissez le 1018.
-
Soudez-vous une table ou un cadre de bâtiment ? -> Choisissez l’A36.
Quand ne pas utiliser l’acier 1018 : limites de conception
Le 1018 est flexible, mais il a ses limites.
-
Haute résistance requise : Si vous avez besoin d’une limite d’élasticité élevée sans trop de volume, passez au 1045 (acier à moyen carbone) ou au 4140 (acier allié). Le 1018 se déformera simplement.
-
Trempe à cœur : Le 1018 ne peut pas durcir toute la pièce, seulement la surface. Utilisez de l’acier à outils ou du 4140.
-
Résistance à la corrosion : Le 1018 rouille immédiatement dans des conditions humides. Si vous ne pouvez pas le peindre ou le plaquer, utilisez de l’acier inoxydable 304 ou de l’aluminium à la place.
-
Charges de fatigue élevées : Le 1018 n’est pas un bon choix pour les pièces cycliques soumises à de fortes contraintes (comme les vilebrequins) car il a moins de résistance et plus d’impuretés.
Résumé : Ce que les ingénieurs doivent savoir sur l’acier 1018
L’acier 1018 est la norme sûre et économique pour la conception mécanique.
-
Usinabilité : C’est la norme pour le tournage et le fraisage CNC fiable.
-
Fabrication : Il est facile à souder sans étapes compliquées.
-
Durcissement de surface : La cémentation produit des pièces très résistantes à l’usure.
-
Prix : C’est l’un des métaux les moins chers que vous puissiez acheter.
Meilleure pratique : Pour les arbres, les axes et autres pièces usinées, utilisez la barre étirée à froid 1018. Utilisez le 1018 laminé à chaud uniquement si l’état de surface n’a pas d’importance ou si vous prévoyez beaucoup de soudage. Si vous avez besoin de plus de résistance, utilisez du 1045 ou du 4140.
FAQ
Q : Peut-on souder l’acier 1018 ?
R : Oui, très bien. Grâce à sa faible teneur en carbone, c’est l’un des aciers les plus faciles à souder. Pour la plupart des usages, il n’a pas besoin d’être préchauffé ou traité après soudage.
Q : L’acier 1018 rouille-t-il ?
R : Oui, très rapidement. Il ne résiste pas à la rouille. Pour l’empêcher de rouiller, il doit être peint, revêtu par poudre, zingué ou huilé.
Q : Quelle est la différence entre le 1018 et le 1045 ?
R : La teneur en carbone. Il y a environ 0,18% de carbone dans le 1018 et environ 0,45% de carbone dans le 1045. Le 1045 est plus résistant et peut être durci à cœur, mais il est plus difficile à souder et à usiner.
Q : Est-il possible de durcir l’acier 1018 ?
R : Vous ne pouvez pas le tremper à cœur (trempe et revenu) car il n’a pas assez de carbone. Vous pouvez uniquement le cémenter (carburation) pour durcir l’extérieur tout en gardant l’intérieur souple.
Q : Le 1018 est-il meilleur que l’A36 ?
R : Oui, le 1018 est plus propre et plus constant pour l’usinage. L’A36 est généralement moins cher et suffisant pour le soudage structurel, comme la fabrication d’un rack.


