
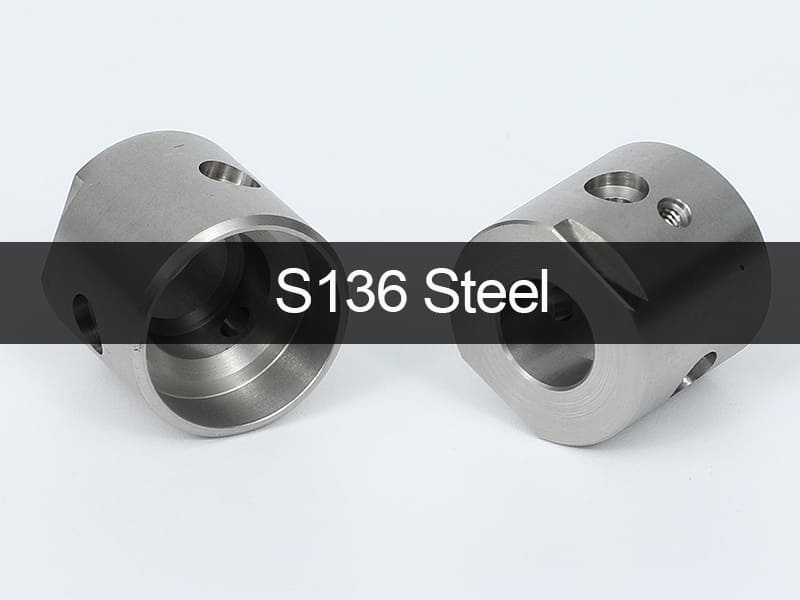
El S136 es un acero inoxidable martensítico para moldes con un alto contenido en cromo. Es muy resistente a la oxidación, presenta una buena dureza y se puede pulir muy bien. Se utiliza a menudo para moldes en los sectores médico, alimentario, óptico y de acabados de alto brillo, donde es importante que la superficie ofrezca un rendimiento estable y requiera poco mantenimiento.
¿Qué es el acero S136? — Normas, definiciones y clasificaciones
El acero S136 es un tipo de acero inoxidable martensítico para moldes, fabricado específicamente para aplicaciones de utillaje que requieren resistencia a la corrosión, facilidad de pulido y estabilidad dimensional. Desde el punto de vista de la ingeniería de materiales, el S136 se sitúa en la encrucijada entre los aceros inoxidables y los aceros para moldes. Posee las propiedades de ambos tipos de acero y puede someterse a un tratamiento térmico para alcanzar los niveles de dureza necesarios para moldes de inyección y cavidades de precisión.
Clasificación del acero y de las familias de materiales
El S136 es un tipo de acero inoxidable martensítico para herramientas con alto contenido en cromo. Debido a su elevado contenido en cromo (normalmente alrededor de 13%), es capaz de formar una capa de óxido pasivo que protege contra el óxido, las picaduras y la corrosión provocada por el agua, fenómenos habituales en entornos de moldeo.
Esto hace que el S136 sea muy diferente de:
-
Aceros convencionales para moldes de carbono Son fáciles de mecanizar y rentables, pero se corroen con facilidad y pierden calidad superficial en condiciones de humedad o en entornos agresivos.
-
Aceros para moldes preendurecidos son más fáciles de trabajar, pero no tienen la resistencia a la corrosión ni la capacidad de pulido que se requieren para aplicaciones médicas, alimentarias u ópticas.
El S136 puede endurecerse mediante tratamiento térmico, lo que permite controlar el equilibrio entre dureza, resistencia mecánica y resistencia a la corrosión más adecuado para un uso prolongado de los moldes. Esto no ocurre con los aceros inoxidables austeníticos.
Normas y equivalentes del acero de todo el mundo
La S136 se conoce con muchos nombres en todo el mundo, entre ellos:
-
DIN / EN 1.2083
-
AISI 420
-
JIS SUS420J2
-
DIN X42Cr13
A menudo se piensa que estos grados son iguales, pero no lo son exactamente. La pulibilidad, la resistencia a la corrosión y la tenacidad de un material pueden variar en función del contenido de carbono, la pureza, el control de inclusiones y las prácticas habituales de tratamiento térmico.
Nota de ingeniería: Cuando la calidad de la superficie, la resistencia a la corrosión o la vida útil del molde son factores muy importantes, la especificación exacta del acero S136 y la calidad del proveedor revisten mayor importancia que la equivalencia nominal entre calidades.
La composición química del acero S136 y cómo influye en las aleaciones
El acero S136 resulta adecuado como acero inoxidable para moldes, ya que cuenta con un sistema de aleación cuidadosamente equilibrado que lo hace resistente a la corrosión, fácil de pulir y lo suficientemente resistente como para someterse a un tratamiento térmico. El S136 no utiliza aceros de molde con carbono; en su lugar, se basa en la pasivación impulsada por el cromo y en la pureza microestructural para mantener estable la calidad de la superficie a lo largo del tiempo en entornos de moldeo exigentes.
Composición química típica del acero S136 (wt%)
| Elemento | Rango normal (%) | Puesto principal |
| Carbono (C) | 0.35–0.45 | Posible dureza, posible formación de martensita |
| Cromo (Cr) | 12.5–13.5 | protege contra la corrosión y la pasivación |
| Silicio (Si) | ≤ 1.0 | Desoxidación y estabilidad de la matriz |
| Manganeso (Mn) | ≤ 1.0 | Contribuye a que las cosas sean más difíciles |
| Molibdeno (Mo) | ≤ 0,5 (opcional) | Resistencia a la corrosión por picaduras, estabilidad del temple |
| Níquel (Ni) | ≤ 0,6 (opcional) | favorece la resistencia y contrarresta la corrosión. |
Los límites exactos varían en función de los distintos fabricantes y procesos de fundición.
Cómo la adición de otros metales hace que un material sea resistente a la corrosión y fácil de pulir
Alto contenido en cromo — Mecanismo de corrosión El cromo es el componente más importante del acero S136. En la superficie se forma una película pasiva estable de óxido de cromo cuando el contenido de cromo es de aproximadamente 13%. Esta película protege el acero del óxido, del agua de refrigeración y de los aditivos plásticos corrosivos (como los halógenos).
-
Efecto microestructural: El cromo mantiene estable la martensita y, al mismo tiempo, permite la pasivación.
-
El resultado de la ingeniería se traduce en menos picaduras y manchas, un mantenimiento menos frecuente y una mayor vida útil del molde en condiciones húmedas o corrosivas.
Contenido de carbono: dureza frente a capacidad de pulido El carbono determina la dureza que puede alcanzar un material tras el tratamiento térmico, pero también influye en la formación de carburos.
-
Lógica de equilibrio: El S136 utiliza una cantidad moderada de carbono para conseguir la dureza necesaria del molde sin añadir demasiado carburo, lo que dificultaría el pulido.
-
Resultado técnico: Un acabado superficial más liso y uniforme que el de los aceros para trabajo en frío con mayor contenido en carbono.
Mo y Ni — Ajuste secundario del rendimiento El molibdeno aumenta la resistencia a la corrosión localizada y la estabilidad al calor, mientras que el níquel puede aumentar la dureza sin reducir la resistencia a la corrosión. Esto resulta útil para los insertos y núcleos de moldes de mayor tamaño.
Fusión ESR/VD — Control de inclusiones y acabado espejo Premium Calidades S136. La refundición por electroescoria (ESR) o la desgasificación al vacío son dos métodos de fabricación.
-
Efecto microestructural: Menos inclusiones no metálicas y límites de grano más limpios.
-
Resultado técnico: mejor capacidad de pulido a espejo, menos imperfecciones de pulido y mayor resistencia a la fatiga en la superficie.
El diseño de la aleación del acero para herramientas S136 sigue una lógica clara: elemento → microestructura → rendimiento. Por eso es la opción preferida cuando la resistencia a la corrosión y la calidad de la superficie de grado óptico son tan importantes como la resistencia mecánica.
La microestructura y el mecanismo de corrosión del acero S136.
La capacidad del acero S136 para ser a la vez resistente a la corrosión y lo suficientemente duro como para la fabricación de moldes se debe a su microestructura y a su pureza, y no solo a su contenido en cromo. Conocer cómo cambia su microestructura tras el tratamiento térmico ayuda a explicar por qué el S136 mantiene estable el rendimiento de su superficie a lo largo de largos ciclos de producción.
Microestructura tras el tratamiento térmico
Cuando el S136 se austenitiza, se templa y se revena correctamente, desarrolla una microestructura compuesta principalmente por martensita revenida. Esta matriz martensítica proporciona a las cavidades y a los núcleos de los moldes la resistencia y la dureza que necesitan. Por otra parte, el revenido controlado alivia las tensiones internas y hace que las dimensiones sean más estables.
El S136 contiene los siguientes carburos:
-
Debido a su contenido moderado en carbono, son relativamente finas y están distribuidas de manera uniforme.
-
Presentes en cantidades menores que en los aceros de alta contenido en carbono para trabajo en frío
Esta distribución de los carburos es muy importante. Un exceso de carburos o unos carburos demasiado rugosos dañan la superficie y le restan brillo. Por otro lado, la distribución controlada de carburos del S136 favorece tanto el acabado espejo como la integridad estructural. En los grados de alta calidad fabricados mediante fundición ESR o VD, las inclusiones no metálicas se reducen al mínimo. Esto hace que la superficie sea más uniforme y disminuye el número de puntos en los que pueden iniciarse grietas.
Por qué el S136 sigue siendo resistente a la corrosión tras el endurecimiento
El S136 no pierde su capacidad de resistir la corrosión al endurecerse, a diferencia de los aceros al carbono para moldes. Esto se debe a que su microestructura favorece una pasivación estable del cromo.
-
Formación de una película pasiva: El S136 contiene aproximadamente 13% de cromo disuelto en la matriz martensítica, lo que da lugar a una fina capa de óxido de cromo con capacidad de autorreparación en la superficie. Esta película pasiva impide la entrada de humedad, agua de refrigeración y subproductos poliméricos corrosivos.
-
Papel de la uniformidad microestructural: Una estructura martensítica limpia y uniforme garantiza que el cromo esté presente de manera uniforme en la superficie. Los carburos de gran tamaño o las inclusiones pueden eliminar el cromo de determinadas zonas y provocar la aparición de corrosión; la estructura refinada del S136 reduce este riesgo.
-
Efecto del tratamiento térmico: Una austenización y un temple correctos evitan que el cromo se separe y que se forme un exceso de carburo, lo que permite mantener la resistencia a la corrosión sin perder dureza.
Ingeniería para llevar: El hecho de que el acero para herramientas S136 no se oxide no es una coincidencia. Presenta una microestructura martensítica uniformemente endurecida y un alto grado de pureza, lo que le confiere una gran durabilidad para la pasivación. Esto convierte al S136 en una buena opción para moldes que se utilizan en entornos húmedos, corrosivos o en los que la higiene es fundamental.
Las propiedades físicas y mecánicas del acero S136
Las propiedades mecánicas y físicas del acero S136 están diseñadas para garantizar una larga vida útil de los moldes en entornos corrosivos y en los que se requiere una alta calidad de superficie. El S136 se diferencia de los aceros para trabajo en frío, que se centran en la resistencia al desgaste. Este acero se centra en la resistencia a la corrosión, la capacidad de pulido y la estabilidad dimensional, sin dejar de ser lo suficientemente duro para su uso en el moldeo por inyección.
Propiedades mecánicas tras el recocido y el endurecimiento
| Condición | Dureza normal | Ingeniería Significado |
| Recocido | ~190–230 HB | Ideal para el desbaste de cavidades y núcleos |
| Templado y revenido | 48–54 HRC | un buen equilibrio entre resistencia mecánica, resistencia a la oxidación y facilidad para pulir |
Interpretación en ingeniería:
-
Las máquinas S136 funcionan de forma fiable cuando se someten a un proceso de recocido, lo que permite dar forma a cavidades complejas con muy poca tensión residual.
-
El rango habitual de 48-54 HRC ofrece la dureza suficiente para resistir la deformación plástica bajo la presión de inyección tras el tratamiento térmico, sin dejar de ser tenaz y resistente a la corrosión. Superar este rango de dureza a menudo no aporta ninguna ventaja y puede dificultar el pulido o aumentar la probabilidad de que se produzcan grietas.
El acero S136 requiere un tratamiento térmico, pero ofrece una mejor calidad superficial y una mayor estabilidad a largo plazo en entornos adversos que los aceros para moldes preendurecidos.
Capacidad para mantener las dimensiones y el acabado de las superficies
| Propiedad | Cómo afecta a los moldes en la vida real |
| Templado al aire o templado controlado | reduce el riesgo de distorsión. |
| Estructura martensítica templada | con una geometría estable en series largas |
| Bajo contenido en inclusiones (calidades ESR/VD) | y un pulido de espejo de mayor calidad |
| Una expansión térmica moderada | Un control del tamaño fácil de predecir |
-
Estabilidad dimensional: Tras el tratamiento térmico, la respuesta de endurecimiento del S136 y la precipitación controlada de carburos contribuyen a mantener unas dimensiones muy estables. Esto resulta especialmente importante en el caso de las cavidades, los núcleos y las zonas de cierre, que deben ser muy precisas. Un alivio de tensiones adecuado y varios ciclos de revenido también ayudan a reducir el movimiento tras el endurecimiento.
-
Capacidad para dar acabado a las superficies: La microestructura limpia del acero y su escaso contenido en carburos permiten obtener acabados de alto brillo y de calidad óptica. Esto resulta muy importante para piezas transparentes, carcasas de uso cosmético y piezas médicas, en las que los defectos superficiales suponen desechos o la necesidad de reelaboración.
Qué significa esto para la vida y el cuidado de Mold
-
Intervalos de mantenimiento más largos: La resistencia a la corrosión se traduce en menos tiempo de inactividad y menos necesidad de pulir.
-
Calidad constante de las piezas: Las dimensiones uniformes garantizan que la compuerta, la válvula de ventilación y la válvula de cierre sigan funcionando correctamente con el paso del tiempo.
-
Menor coste del ciclo de vida: El aumento de los costes de los materiales y del tratamiento térmico se compensa con un menor número de reparaciones y unos programas de mantenimiento previsibles.
Las propiedades del acero S136 son ideales para moldes en los que la resistencia a la corrosión, la calidad de la superficie y la estabilidad dimensional son factores importantes. Esto lo convierte en una buena opción para aplicaciones de moldeo que requieran un alto brillo, precisión y un alto nivel de higiene.
Las etapas y la lógica metalúrgica que subyacen al tratamiento térmico del acero S136
El tratamiento térmico del acero S136 es una etapa muy importante que influye no solo en su dureza y resistencia, sino también en su capacidad para resistir la corrosión, ser pulido y mantener sus dimensiones. El S136 es un acero inoxidable martensítico para moldes, por lo que el tratamiento térmico debe encontrar un equilibrio entre el rendimiento mecánico y la integridad de la superficie. Se trata de una disyuntiva que a menudo se simplifica en exceso en las referencias generales, pero que resulta muy importante en el uso real de los moldes.
El ciclo estándar de tratamiento térmico
Los siguientes pasos forman parte de un proceso normal de tratamiento térmico del acero S136:
-
Recocido se realiza tras la forja o antes de realizar un gran número de operaciones de mecanizado.
-
El objetivo es ablandar el acero, conseguir una estructura más homogénea y reducir la tensión residual.
-
Beneficio de ingeniería: facilita el mecanizado y reduce la deformación durante el endurecimiento.
-
-
Austenitización Se lleva a cabo a alta temperatura para mezclar carbono y otros metales en la austenita.
-
Lógica: Para obtener una matriz martensítica resistente tras el temple, es necesario disolver una cantidad suficiente de material, pero sin excederse, ya que ello provocaría una precipitación excesiva de carburos, lo que dificultaría el pulido.
-
-
Una forma habitual de endurecer el S136 tras el temple consiste en utilizar templado al vacío con enfriamiento por gas o refrigeración por aire controlada.
-
¿Por qué utilizar el endurecimiento al vacío? Detiene la oxidación y la descarburación en la superficie; mantiene el acabado superficial y una alta resistencia a la corrosión.
-
Nota: El enfriamiento con gas es más adecuado para cavidades de precisión, mientras que el enfriamiento con aceite no suele recomendarse, ya que puede provocar deformaciones.
-
-
Templado Se realiza justo después del temple, normalmente una o dos veces, dependiendo del grado de dureza que se desee conseguir.
Factores importantes y control del rendimiento
Elección de la temperatura para la austenización
-
Demasiado bajo → no es lo suficientemente duro y es menos resistente al desgaste
-
Demasiado alto significa un exceso de austenita retenida, menor tenacidad y menor facilidad para el pulido.
Cómo templar
El templado elimina las tensiones provocadas por el enfriamiento rápido y estabiliza la estructura martensítica.
-
Un templado frente a dos templados:
-
En el caso de piezas con una dureza moderada, puede bastar con un solo templado.
-
El doble templado hace que los moldes sean más estables en cuanto a sus dimensiones y más duros, lo cual es especialmente importante en el caso de los moldes de alta precisión.
-
-
Equilibrio entre dureza, resistencia a la corrosión y facilidad de pulido. Llevar el S136 a su nivel máximo de dureza no siempre mejora el funcionamiento del molde, a diferencia de lo que ocurre con los aceros al carbono para herramientas. Una dureza excesiva puede:
-
Centra más la atención en el interior
-
Favorecer la formación de microfisuras durante el pulido
-
La segregación del cromo reduce la resistencia a la corrosión.
-
En la mayoría de las aplicaciones de moldes se puede utilizar el rango de 48-54 HRC, que es un buen término medio.
Riesgos de los tratamientos térmicos habituales
-
Distorsión: Esto ocurre cuando el calentamiento es desigual, la forma no es simétrica o el enfriamiento es demasiado brusco. Mitigación: Antes del endurecimiento y del temple al vacío o con gas, se realiza un tratamiento de alivio de tensiones.
-
Agrietamiento: A menudo se debe a que no se controla el estrés lo suficientemente bien o a que no se calma con la suficiente firmeza. Mitigación: rampas de calentamiento controladas y templado inmediato.
-
La dureza y la capacidad de pulido no están equilibradas: El S136 que sea demasiado duro o que no esté bien templado puede alcanzar los objetivos de dureza, pero no conseguir un acabado espejo. Mitigación: A la hora de elegir una estrategia de templado, no te limites a tener en cuenta la dureza; ten en cuenta también los requisitos de acabado superficial.
Lo más importante para los ingenieros es que el objetivo del tratamiento térmico del acero S136 no es conseguir la mayor dureza posible, sino controlar la microestructura para que sea resistente a la corrosión, mantenga sus dimensiones estables y presente un buen acabado superficial, todo ello al mismo tiempo. Esto es lo que determina la vida útil y el rendimiento del molde.
Aspectos a tener en cuenta al mecanizar, rectificar y pulir el acero S136
Para fabricar correctamente el acero S136, es necesario ser muy riguroso en cuanto a su mecanizado, rectificado y pulido. Esto se debe a que la integridad de la superficie influye directamente en su resistencia a la corrosión, en su aspecto y en su durabilidad.
Mecanizabilidad tras el recocido
El S136 se mecaniza mejor cuando está recocido (aproximadamente entre 190 y 230 HB), ya que en ese estado las fuerzas de corte son fáciles de controlar y el desgaste de las herramientas es fácil de predecir.
-
Parámetros y herramientas para el corte:
-
Utiliza herramientas de carburo recubiertas para el fresado y el torneado. Los filos afilados y los ángulos de inclinación positivos ayudan a evitar que el filo adquiera un grosor excesivo.
-
Para evitar el endurecimiento por deformación y que se desgarre la superficie, lo mejor es cortar a velocidades moderadas con avances estables.
-
La refrigeración por inundación o MQL ayuda a mantener la temperatura estable y una alta calidad de la superficie.
-
-
Plan para el proceso:
-
Realiza el desbaste y el semiacabado antes del endurecimiento, y deja material de reserva incluso para el acabado tras el tratamiento térmico.
-
No dejes esquinas afiladas en el interior; los radios amplios reducen la tensión residual y los defectos de pulido que puedan aparecer posteriormente.
-
-
Control de costes: Un mecanizado eficaz en estado recocido reduce el tiempo necesario para el rectificado tras el endurecimiento, que es el principal factor de coste en los moldes de alto acabado.
Técnicas de esmerilado y pulido a espejo
El rectificado y el pulido determinan el rendimiento final tras el endurecimiento (normalmente entre 48 y 54 HRC).
-
Aspectos que hay que tener en cuenta al rectificar:
-
El sobrecalentamiento localizado puede hacer que el S136 sea más susceptible a las quemaduras por esmerilado, lo que puede reducir su resistencia a la corrosión y provocar la aparición de microfisuras.
-
Utiliza muelas de grano fino, pasadas ligeras, rectificado regular y abundante líquido de refrigeración. Es muy importante controlar la temperatura.
-
-
En qué medida se puede pulir hasta conseguir un acabado de espejo:
-
Para conseguir acabados ópticos o de alto brillo, la microestructura debe estar limpia y libre de partículas. Los grados ESR/VD de alta calidad reducen considerablemente el tiempo de pulido y la probabilidad de que se produzcan defectos.
-
Avanza con pasos de pulido controlados; no realices cambios bruscos que puedan revelar defectos ocultos bajo la superficie.
-
-
Integridad de la superficie: Cualquier capa que haya resultado afectada por el calor o por cualquier tensión de tracción residual puede reducir la resistencia a la corrosión y acortar los intervalos de mantenimiento.
La lección de ingeniería es que el S136 se adapta mejor a una estrategia de mecanizado que comience con un recocido y un control térmico minucioso durante el rectificado, lo que da lugar a métodos de pulido que se ajustan a la pureza del acero. Si se realizan correctamente, estos pasos te permitirán aprovechar las mejores propiedades del S136: la capacidad de conseguir un acabado espejo, la resistencia a la oxidación y la estabilidad a largo plazo del molde.
Usos habituales del acero S136 en ingeniería
Cuando la resistencia a la corrosión y la integridad de la superficie son tan importantes como la resistencia mecánica, se utiliza el acero S136 en aplicaciones de moldes. Cuando los aceros estándar para moldes se oxidan, se manchan o pierden su brillo con el paso del tiempo, queda patente lo valioso que es este material para la ingeniería.
Moldes de soplado e inyección para plástico
Muchas personas utilizan el S136 para fabricar moldes de inyección y moldes de soplado de plástico que se utilizan con polímeros sensibles a la humedad o a los productos químicos.
-
Plásticos corrosivos (PVC, materiales ignífugos): Estos materiales desprenden cloro u otros subproductos corrosivos cuando se procesan.
-
Por qué es necesaria la S136: Un alto contenido en cromo crea una capa pasiva estable que impide la corrosión por picaduras y el ataque superficial que desgastarían rápidamente los aceros al carbono o los aceros para moldes preendurecidos.
-
-
En entornos con mucha humedad o agua de refrigeración, la condensación y las fugas de agua son frecuentes en los moldes de gran tamaño y en la producción de alto ciclo.
-
Por qué es necesaria la S136: Las auténticas propiedades del acero inoxidable reducen al mínimo la aparición de óxido, lo que se traduce en menos tiempo dedicado a limpiar, pulir o realizar otras tareas de mantenimiento.
-
Implicaciones para la ingeniería: Cuando se utilizan aceros para moldes que no son de acero inoxidable en estas situaciones, a menudo hay que reparar la superficie con frecuencia y las piezas no siempre funcionan bien. El S136 hace que la vida útil de un molde deje de estar limitada por el mantenimiento para pasar a estarlo por el proceso.
Moldes para uso médico, alimentario y óptico
En los sectores en los que la higiene y el aspecto son fundamentales, el S136 es el mejor material para moldes.
-
Moldes para alimentos y medicamentos:
-
Por qué es necesaria la S136: La resistencia a la corrosión facilita la limpieza y la esterilización, y contribuye a que la superficie se mantenga en buen estado con el paso del tiempo, sin ensuciarse ni mancharse.
-
-
Moldes ópticos y de alto brillo se utilizan para fabricar lentes, carcasas transparentes y piezas estéticas.
-
Por qué es necesaria la S136: Su estructura martensítica pura y su bajo contenido en inclusiones permiten pulirlo hasta obtener un acabado de espejo con pocos defectos subsuperficiales.
-
En estos casos, el deterioro de la superficie implica que el producto se descarte, que se corra el riesgo de incumplir la normativa o que se rechace por motivos estéticos. El S136 garantiza superficies duraderas que ofrecen siempre el mismo rendimiento.
Un punto de vista desde la ingeniería
Cuando se elige S136, es porque:
-
El riesgo de corrosión repercute directamente en la calidad de las piezas y en la vida útil de los moldes.
-
Los aceros al carbono para moldes no pueden cumplir de forma fiable los requisitos de acabado superficial.
-
Los largos intervalos de mantenimiento y el rendimiento constante en el pulido hacen que los mayores costes de material y procesamiento merezcan la pena.
Ingeniería para llevar: El acero S136 no se elige por su dureza, sino cuando la resistencia a la corrosión y la calidad de la superficie son requisitos imprescindibles para proyectos de moldeo de precisión.
Modos de fallo y límites de diseño del acero S136
El acero S136 no es la mejor opción para todo el mundo, aunque presente una combinación única de resistencia a la corrosión y facilidad de pulido. Para tomar decisiones de diseño realistas y garantizar que un molde tenga una larga vida útil, es necesario saber cómo puede fallar y qué materiales no es capaz de soportar.
Fisuración por tensión y fatiga por corrosión
El S136 es resistente a la corrosión general, pero puede ser propenso a la fatiga por corrosión cuando se combinan la tensión de tracción, las cargas cíclicas y los medios corrosivos.
-
Causas fundamentales: Las microfisuras pueden aparecer cuando las tensiones de tracción residuales derivadas del tratamiento térmico, las marcas de esmerilado o las capas de refundición EDM entran en contacto con la humedad o con plásticos agresivos.
-
Comportamiento en caso de fallo: Las grietas suelen aparecer en la superficie y extenderse lentamente, por lo que es posible que no se detecten hasta que la calidad de la superficie empeore.
-
Implicaciones para el diseño: Para mantener la resistencia a la corrosión a lo largo del tiempo, es importante controlar la tensión mediante un templado adecuado, un esmerilado suave y un pulido tras el proceso EDM.
Relación entre desgaste y resistencia
El acero S136 no se desgasta fácilmente.
-
Limitación: Su resistencia al desgaste no es tan buena como la de los aceros de alto contenido en carbono para trabajo en frío, como el SKD11/D2, a los niveles normales de dureza de trabajo (≈48-54 HRC).
-
Lógica de compensación: Hacer que algo resulte más difícil de fabricar para que dure más tiempo puede hacer que sea menos resistente y que resulte más difícil de pulir o de que resista la corrosión.
-
Repercusiones en el ámbito de la ingeniería: Si los moldes presentan un desgaste por deslizamiento importante, erosión de las entradas de inyección o contienen polímeros reforzados con fibra de vidrio, el S136 puede desgastarse más rápido de lo esperado, a menos que se utilicen tratamientos superficiales o insertos.
Cuándo el S136 NO es la opción adecuada
Cuándo habría que volver a plantearse la S136:
-
El desgaste por abrasión es la principal causa de la reducción de la vida útil de las herramientas (por ejemplo, en el caso de los plásticos con gran cantidad de fibras de vidrio).
-
El impacto o la fuerza de sujeción elevada son factores importantes, por lo que se requiere una mayor tenacidad.
-
La gente es muy sensible al precio, y los requisitos en cuanto a corrosión y acabado superficial son moderados.
-
Los aceros simples preendurecidos pueden satisfacer las necesidades de rendimiento con un menor coste de procesamiento.
En estas situaciones, los distintos aceros para moldes o los diseños híbridos (cavidades de S136 con insertos resistentes al desgaste) suelen ofrecer una mejor relación calidad-precio.
Ingeniería para llevar: El acero S136 es la mejor opción cuando la resistencia a la corrosión y la integridad de la superficie son factores importantes. Cuando el desgaste, los impactos o el coste se convierten en los factores más importantes, sus ventajas se reducen, por lo que tomar una decisión fundamentada sobre qué material utilizar suele ser la mejor opción desde el punto de vista de la ingeniería.
Acero S136 frente a otros aceros para moldes: cómo elegir
Al comparar el S136 con otros aceros para moldes de uso habitual, resulta más fácil tomar una decisión, ya que presentan diferencias en cuanto a las modalidades de suministro, la resistencia a la corrosión y las posibilidades de acabado superficial. Las comparaciones que figuran a continuación se basan en compensaciones técnicas que influyen en el plazo de entrega, el coste de fabricación y la vida útil del molde, y no solo en las denominaciones de los grados.
S136 frente a S136H (preentrenado): Plazo de entrega frente al mejor rendimiento
| Aspecto | S136 (templado tras el mecanizado) | S136H (preentrenado) |
| Estado de la entrega | Recocido | preendurecido |
| Dureza típica | 48–54 HRC (tras el tratamiento térmico) | 34-38 HRC |
| Mecanizado | Desbaste → HT → acabado | Terminar directamente |
| Plazo de entrega | Más largo (necesita HT) | más corto |
| Límite máximo para el acabado superficial | El más alto | Alto (pero con un límite máximo más bajo) |
La lógica en la ingeniería:
-
El S136H facilita el procesamiento y la entrega de moldes de precisión media o programas rápidos.
-
El S136 presenta una mayor dureza final, una mejor estabilidad dimensional tras un tratamiento térmico adecuado y un mayor potencial de pulido para piezas ópticas o cosméticas.
En conclusión, Elige el S136H si lo que más te importa es la velocidad y la facilidad de uso. Elige el S136 si necesitas la mejor calidad de superficie y la mayor vida útil.
S136 frente a P20/718: ¿Cuál es mejor para resistir la corrosión y ahorrar dinero?
El S136 y el P20 / 718 son dos cosas diferentes.
-
Alta resistencia a la corrosión (acero inoxidable) frente a baja resistencia a la corrosión
-
La dureza habitual oscila entre 48 y 54 HRC, frente a entre 28 y 34 HRC.
-
Posibilidad de pulido: Excelente frente a normal
-
Precio: Más alto frente a más bajo
-
Mantenimiento: Menos mantenimiento (menos óxido) frente a más mantenimiento (óxido, pulido)
La lógica en la ingeniería:
-
El P20/718 es barato y fácil de mecanizar, y funciona bien con plásticos que no se corroen y que no requieren mucho acabado.
-
En lugares húmedos o en presencia de plásticos corrosivos, el S136 evita la aparición de óxido, las manchas y la pérdida de brillo.
Conclusión: Si necesitas un programa económico con un acabado sencillo, opta por el P20/718. Si necesitas un acabado de alto brillo o te preocupa la corrosión, opta por el S136.
Pureza del acero y vida útil del molde: S136 frente al AISI 420 estándar
| Aspecto | S136 (Premium) | Norma 420 |
| Calidad de la fusión | Opciones ESR/VD | Convencional |
| Control de la inclusión | Alta | Variable |
| Capacidad de pulido | Mejor | no siempre |
| Estabilidad frente a la corrosión | Alta | moderado-alto |
| Coherencia del servicio | Fiable | en función del proveedor |
Lógica de ingeniería: Ambos son aceros inoxidables martensíticos, pero el S136 se fabrica con controles de pureza más estrictos. Esto influye directamente en el tiempo que se tarda en pulir un espejo, en el riesgo de que aparezcan defectos y en la vida útil a fatiga de la superficie.
Decisión definitiva: Utiliza el S136 para cavidades de precisión y acabados ópticos. El 420 estándar puede ser suficiente para moldes que no sean tan importantes y que no requieran una calidad superficial tan elevada.
Resumen de las opciones de ingeniería
-
Cuando la calidad de la superficie y la resistencia a la corrosión sean factores importantes, elige el S136.
-
Elige el S136H para reducir los plazos de entrega sin renunciar a un buen rendimiento.
-
Elige el modelo P20/718 cuando la velocidad y el coste sean más importantes que el acabado y la protección contra la corrosión.
-
Elige el S136 en lugar del 420 genérico si quieres un molde que dure mucho tiempo y sea fácil de pulir.
Al final, el S136 merece la pena el gasto adicional, ya que dura más tiempo y requiere menos mantenimiento, menos desechos y menos tiempo de inactividad a lo largo de la vida útil del molde.
En resumen
A la gente le gusta el acero S136 porque no se oxida y mantiene su estabilidad superficial durante mucho tiempo, no porque sea muy duro o resistente al desgaste. Este acero inoxidable martensítico para moldes no se oxida, no presenta picaduras ni se degrada en la superficie cuando está expuesto a la humedad, al agua de refrigeración o cuando se utiliza para moldear plásticos corrosivos. Posee una microestructura limpia que facilita su pulido hasta alcanzar un alto brillo y un acabado óptico. Esto lo hace perfecto para aplicaciones médicas, alimentarias y de plástico transparente, en las que la calidad de la superficie influye directamente en el buen funcionamiento de la pieza.
El S136 está diseñado con un rango de dureza equilibrado de 48 a 54 HRC para mantener sus dimensiones estables y su superficie intacta durante largos ciclos de vida útil. Para obtener estas ventajas, es necesario aplicar el tratamiento térmico y el acabado adecuados. Cuando la vida útil del molde depende de la resistencia a la corrosión y del acabado superficial, el S136 es una excelente opción. Sin embargo, no resulta tan adecuado para materiales muy abrasivos, herramientas que golpean con fuerza o aplicaciones en las que el coste es más importante que la calidad de la superficie.
FAQ
¿Para qué se utiliza el acero S136?
El acero S136 se utiliza principalmente para moldes de inyección y soplado que deben ser resistentes a la corrosión y mantener una superficie estable con el paso del tiempo. Algunos usos habituales son la fabricación de moldes para dispositivos médicos, artículos en contacto con alimentos, piezas ópticas, piezas transparentes y estuches de cosméticos. También se elige para fabricar moldes que trabajan con plásticos corrosivos como el PVC y compuestos ignífugos, o para su uso en lugares con alta humedad y agua de refrigeración, donde los aceros para moldes habituales se oxidan o se manchan.
¿El acero S136 es resistente a la oxidación?
Sí. El S136 es un tipo de acero inoxidable martensítico para moldes que contiene aproximadamente un 13% de cromo. Esto permite formar una capa de óxido pasivo estable. Es una buena forma de evitar la oxidación, la corrosión por picaduras y la corrosión provocada por el agua, tan habitual en los talleres de moldeo. Cuando el tratamiento térmico se realiza correctamente, la resistencia a la corrosión se mantiene tras el endurecimiento. Los grados ESR/VD de alta calidad garantizan una resistencia a la corrosión aún más uniforme, al reducir el número de inclusiones y las zonas con bajo contenido en cromo.
¿Qué dureza tiene el acero S136?
El acero S136 suele alcanzar un rango de dureza de entre 48 y 54 HRC tras el tratamiento térmico.
Extremo inferior (48-50 HRC): mayor tenacidad y menor riesgo de agrietamiento por tensión; adecuado para moldes más grandes y cavidades más complejas.
Rango superior (52-54 HRC): Ofrece una mayor resistencia al desgaste y a la deformación plástica, sin dejar de ser pulible y resistente a la corrosión. Aumentar la dureza más allá de este punto no suele alargar la vida útil de los moldes y puede empeorar el acabado superficial o el comportamiento frente a la corrosión.
¿El S136 es lo mismo que el AISI 420?
Tanto el AISI 420 como el S136 son aceros inoxidables martensíticos químicamente similares, pero a menudo se considera que el S136 es una versión de mayor calidad del AISI 420, destinada a la fabricación de moldes. Sin embargo, en la práctica no se comportan de la misma manera. El S136 suele fabricarse con un mejor control de la composición y procesos de fundición más limpios (normalmente ESR/VD), lo que lo hace más fácil de pulir, más resistente a la corrosión y le confiere una mayor vida útil como molde. El AISI 420 estándar puede servir para moldes que no sean muy importantes, pero la calidad de la superficie depende en mayor medida del proveedor.
¿Cuál debería elegir, el S136 o el S136H?
La elección depende del tiempo que se tarde en llegar, de cómo se vaya a procesar y del tipo de superficie que se necesite:
Si necesitas un plazo de entrega más corto, un mecanizado más sencillo y un acabado superficial moderado, elige el S136H (pretemperado). Su dureza suele oscilar entre 34 y 38 HRC.
Elige el S136 (recocido y posteriormente templado) cuando necesites una superficie que se pueda pulir hasta obtener un brillo intenso, que sea muy dura y que se mantenga estable con el paso del tiempo. Esto es especialmente importante para aplicaciones médicas, ópticas o que requieran un alto brillo.


