
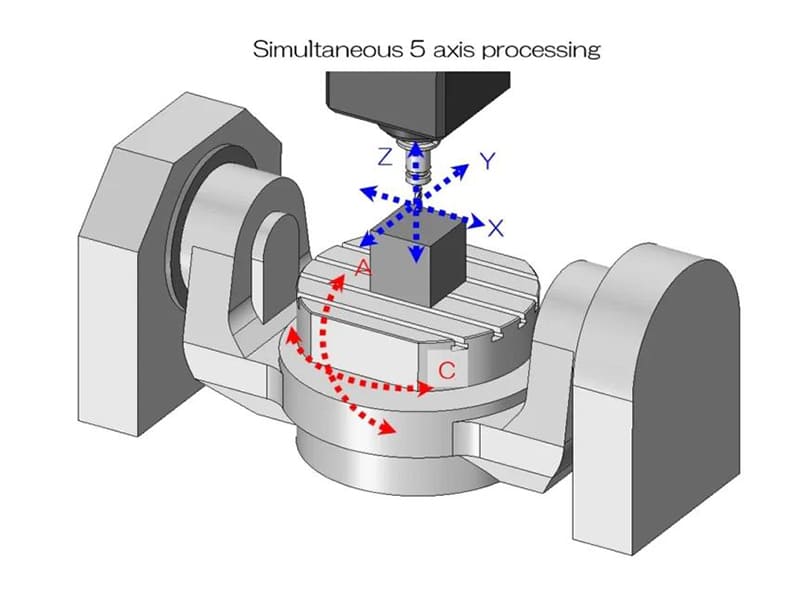
Respuesta rápida: El mecanizado multieje añade ejes rotativos (A, B o C) a los tres ejes lineales estándar (X, Y, Z), lo que permite que la herramienta de corte se acerque a la pieza desde múltiples ángulos en una sola configuración. El mecanizado de 4 ejes añade un eje rotativo (típicamente el eje A, rotación alrededor de X) para características circunferenciales en piezas cilíndricas; el mecanizado de 5-axis añade dos ejes rotativos, lo que permite que la herramienta se acerque desde prácticamente cualquier dirección. La justificación principal de ingeniería para el mecanizado multieje es la reducción de configuraciones: cada re-sujeción en el mecanizado de 3 ejes introduce un error de desplazamiento de referencia de 0.010–0.030 mm por reposicionamiento. Un proceso de 3 ejes que requiere cinco configuraciones puede acumular 0.050–0.150 mm de error posicional entre características en caras no adyacentes. El mecanizado de 5-axis completa las mismas características en una o dos configuraciones, reduciendo el error acumulado a la incertidumbre de sujeción de una sola configuración de 0.005–0.015 mm. La tarifa horaria de la máquina de 5-axis es 1.5–3× mayor que la de un centro de 3 ejes comparable, pero el costo total de fabricación en piezas complejas de múltiples caras es frecuentemente 25–40% menor porque el tiempo de configuración, el costo de fijación y el tiempo de inspección se reducen todos.
Por qué el mecanizado de 3 ejes tiene limitaciones inherentes en piezas complejas
El mecanizado de 3 ejes es altamente capaz para la geometría para la que está diseñado: componentes prismáticos cuyas características críticas son accesibles desde un pequeño número de orientaciones fijas. La limitación no es la precisión de características individuales — un centro de mecanizado de 3 ejes bien mantenido mantiene ±0.010–0.020 mm por característica sin dificultad. La limitación es la accesibilidad y las consecuencias acumulativas de múltiples configuraciones.
El problema del desplazamiento de referencia: Cada vez que una pieza se retira de la fijación y se reinstala en una orientación diferente, se debe establecer una nueva referencia. Incluso con una configuración cuidadosa, la precisión de posicionamiento repetible de un tornillo de banco o fijación típico es ±0.010–0.030 mm. Si una característica de precisión mecanizada en la primera configuración debe relacionarse con una característica mecanizada en la cuarta configuración con una posición real de ±0.020 mm, esas dos configuraciones juntas consumen todo el presupuesto de tolerancia antes de que se añada cualquier error de mecanizado. Cualquier variación de mecanizado por encima de cero produce una pieza no conforme.
El problema de acceso de la herramienta: Las características que no son perpendiculares al eje Z de la máquina — agujeros angulados, superficies de curvatura compuesta, socavados — requieren fijaciones anguladas especiales (que introducen sus propias incertidumbres de posicionamiento y deben diseñarse a medida por pieza), herramientas de forma especial con alcance limitado, o rediseño de geometría para eliminar la característica inaccesible. El mecanizado de 5-axis convierte “inaccesible desde una dirección vertical de herramienta” en “alcanzable inclinando el eje de la herramienta al ángulo de aproximación requerido”.”
El problema del tiempo de ciclo: Cinco configuraciones requieren cinco ciclos de producción completos: cargar pieza, sondear referencia, confirmar alineación, ejecutar programa, descargar, inspeccionar, recargar en nueva orientación. Para una pieza que requiere 15 minutos de tiempo de corte real en todas las configuraciones, el tiempo total de producción puede ser de 45–70 minutos cuando se incluye la sobrecarga de configuración e inspección — lo que significa que el corte real representa solo el 25–35% del tiempo de producción. La consolidación de configuraciones de 5-axis elimina la mayor parte de esta sobrecarga.
Mecanizado de 3 ejes, 4 ejes y 5 ejes: lo que cada uno hace realmente
| Factor | 3 ejes | 4 ejes | 5 ejes |
|---|---|---|---|
| Movimiento de herramienta | X, Y, Z solo lineal | X, Y, Z + un rotativo (A) | X, Y, Z + dos rotativos (A+B o A+C) |
| Número típico de configuraciones | Alto (uno por cara/orientación) | Medio | Bajo (a menudo 1–2 para pieza completa) |
| Precisión multifacial | ±0.020–0.050 mm (configuraciones acumulativas) | ±0,010–0,025 mm | ±0,005–0,015 mm |
| Capacidad de geometría | Prismático, caras accesibles | Características cilíndricas + circunferenciales | Curvas complejas, socavados, ángulos compuestos |
| Tarifa de máquina | Referencia | ~1.2–1.5× | ~1.5–3× |
| Complejidad de programación | Bajo | Medio | Alta (especialmente 5-axis simultáneo) |
Mecanizado de 3 ejes
El mecanizado de 3 ejes mueve la herramienta en X (izquierda/derecha), Y (adelante/atrás) y Z (arriba/abajo). La pieza permanece en una orientación fija para cada configuración. Cada característica debe ser accesible desde la única dirección activa de la herramienta — directamente hacia abajo para fresado de caras, horizontal para mandrinado.
Mejores aplicaciones: Placas planas, carcasas con características en una o dos caras, soportes prismáticos estándar y recintos, y cualquier pieza donde todas las características críticas puedan accederse en dos o menos configuraciones con tolerancia posicional entre características de ±0.025 mm o más holgada. El mecanizado de 3 ejes es la opción más económica cuando sus restricciones de acceso no son factores limitantes — programación más simple, tarifa de máquina más baja y tiempo de configuración predecible.
Mecanizado de 4 ejes
El 4 ejes añade un eje rotativo A (rotación alrededor del eje X). El cuarto eje permite que la pieza rote continuamente mientras la herramienta corta, o que se indexe a posiciones angulares definidas y se bloquee antes de mecanizar con los tres ejes lineales.
Operación continua de 4 ejes produce características helicoidales, perfiles de leva y ranuras envueltas que requerirían múltiples configuraciones imprácticas en 3 ejes. Indexado de 4 ejes presenta la pieza en múltiples posiciones angulares sin retirarla — para una pieza cilíndrica con características a 0°, 90°, 180° y 270°, el indexado de 4 ejes completa las cuatro posiciones en un solo amarre, eliminando el error posicional de cuatro configuraciones separadas.
Mejores aplicaciones: Ejes y componentes redondos con características circunferenciales (planos, agujeros, chaveteros, ranuras en posiciones angulares definidas); carcasas donde las características en la parte inferior y los lados pueden accederse rotando la pieza; y piezas que son predominantemente cilíndricas y no requieren la libertad angular completa de 5-axis.
Mecanizado de 5 ejes
El 5-axis añade dos ejes rotativos — típicamente A y B (inclinación de mesa en un centro de mecanizado horizontal) o A y C (inclinación de cabezal en un centro de mecanizado vertical). La combinación permite que la herramienta se aproxime a la pieza desde prácticamente cualquier dirección dentro del rango cinemático de la máquina (típicamente ±90°–110° por eje rotativo).
Posicionamiento 3+2 (5-axis indexado): Los dos ejes rotativos inclinan la pieza a una orientación fija, se bloquean, y la pieza se mecaniza con movimiento lineal de 3 ejes en esa orientación inclinada. Esto es efectivamente mecanizado de 3 ejes en múltiples estaciones dentro de un solo ciclo de máquina. El 3+2 reduce pero no elimina el desplazamiento de referencia, porque cada posición bloqueada aún establece una nueva referencia efectiva con su propia precisión de posicionamiento rotativo (típicamente ±0.005–0.015 mm).
5-axis simultáneo (5-axis continuo): Los cinco ejes se mueven simultáneamente. La punta de la herramienta sigue la trayectoria de superficie programada mientras la orientación del eje de la herramienta se ajusta continuamente para mantener la relación angular especificada con la superficie de la pieza. Esto es necesario para el perfilado de álabes de turbina, el mecanizado de impulsores y superficies de forma libre donde el ángulo de corte óptimo cambia continuamente a lo largo de la trayectoria. El 5-axis simultáneo requiere software CAM avanzado con cinemática inversa y es sustancialmente más complejo de programar que el 3+2.
Mejores aplicaciones: Componentes estructurales aeroespaciales con superficies de ángulos compuestos; álabes de turbina e impulsores; implantes médicos con geometría orgánica contorneada; núcleos y cavidades de moldes con superficies 3D complejas; bloques hidráulicos con puertos transversales perforados en ángulo; y cualquier pieza donde se requerirían tres o más configuraciones de 3 ejes con tolerancias entre características más estrictas que ±0.020 mm.
Cuándo se justifica el mecanizado multieje: la decisión de ingeniería
La decisión entre mecanizado de 3 ejes y multieje es un análisis económico. La tarifa horaria más alta de la máquina debe compensarse con reducciones en tiempo de configuración, costo de fijación y gastos de inspección — y la tolerancia mejorada reduce desechos y retrabajos.
Umbral de número de configuraciones: Cuando el análisis de una pieza muestra cuatro o más configuraciones de 3 ejes requeridas, el 5-axis es casi siempre económicamente competitivo. Con cuatro configuraciones y un desplazamiento promedio de referencia de 0.015 mm cada una, el error posicional acumulado solo por fijación es de aproximadamente ±0.030–0.060 mm (combinación estadística). Cualquier tolerancia de dibujo más estricta que este valor acumulado no puede lograrse de manera confiable mediante mecanizado de 3 ejes con múltiples configuraciones sin una inversión excepcional en fijación.
Umbral de tolerancia entre caras: Las tolerancias que especifican posición, paralelismo o perpendicularidad entre características en caras que requerirían diferentes configuraciones de 3 ejes deben contemplar el error de configuración acumulado más el error de mecanizado. Si la suma del error posicional de configuración alcanzable y la variación de mecanizado excede la tolerancia del dibujo, se requiere 5-axis — o la tolerancia debe ampliarse con aprobación de ingeniería.
| Factor decisivo | Favorece 3 ejes | Favorece 5 ejes |
|---|---|---|
| Número de instalaciones | 1–2 configuraciones adecuadas | Se requieren 3+ configuraciones |
| Accesibilidad de características | Accesible desde arriba + 1–2 lados | Características en múltiples superficies anguladas o curvas |
| Tolerancia posicional entre características | ±0.025 mm o más amplia | ±0.010–0.015 mm entre múltiples caras |
| Tipo de geometría | Prismático, bolsillos estándar | Superficies curvas, socavados, ángulos compuestos |
| Requisito de fijación | Mordaza estándar o placa | Requeriría múltiples fijaciones personalizadas |
| Volumen de producción | Piezas simples de alto volumen | Piezas complejas de volumen bajo a medio |
Cómo el mecanizado multieje mejora la precisión y el acabado superficial
La mejora de precisión del mecanizado 5-axis proviene principalmente de la reducción de configuraciones, no de una diferencia inherente en la precisión de posicionamiento de la máquina. Un centro de mecanizado 5-axis de calidad de construcción comparable a un centro de 3 ejes tiene precisión de posicionamiento de ejes similar (típicamente ±0.003–0.008 mm para máquinas de precisión). Lo que el 5-axis elimina es el error adicional introducido por múltiples fijaciones.
Reducción del error de configuración cuantificada: Si el mecanizado de 3 ejes de una pieza compleja requiere cinco configuraciones con un desplazamiento promedio de referencia de 0.015 mm cada una, el presupuesto de error posicional acumulado estadístico solo por configuraciones es de aproximadamente ±0.033 mm (suma RMS). El mecanizado 5-axis en una sola configuración reduce esto a la incertidumbre de fijación de una sola configuración de ±0.005–0.015 mm — una mejora de aproximadamente 3–7× en el error posicional solo de esta fuente.
Mejora de rigidez de la herramienta para características profundas: La rigidez de la herramienta disminuye con el cubo de la longitud. Una herramienta que sobresale 100 mm del husillo es 8× menos rígida que la misma herramienta a 50 mm. El mecanizado 5-axis puede inclinar la pieza para abordar características profundas con herramientas más cortas y rígidas — una característica que requiere una herramienta de 100 mm en 3 ejes puede ser alcanzable con una herramienta de 50 mm en 5-axis. El aumento de rigidez de 8× reduce directamente el error dimensional inducido por deflexión de la herramienta y la vibración.
Acabado superficial en geometría curva: Al mecanizar una superficie curva en 3 ejes, la herramienta se aproxima desde una dirección vertical fija. A medida que la normal de la superficie se aleja de la vertical, la herramienta se acopla a la superficie en un ángulo cada vez más subóptimo, cambiando la carga de viruta y el acabado superficial. En el mecanizado 5-axis, el eje de la herramienta se ajusta continuamente para mantener un acoplamiento consistente con la normal de la superficie, produciendo un acabado más uniforme. En superficies aeroespaciales y médicas de forma libre, esto típicamente logra Ra 0.8–1.6 µm directamente del mecanizado, donde el 3 ejes requeriría pulido posterior al mecanizado para cumplir la misma especificación.
Análisis de costos del mecanizado multieje
Ejemplo — soporte aeroespacial complejo que requiere cinco configuraciones de 3 ejes:
| Elemento de coste | 3 ejes (5 configuraciones) | 5 ejes (1 configuración) |
|---|---|---|
| Tarifa de máquina | Referencia (1×) | 2× tarifa de máquina |
| Tiempo de corte | 120 min | 70 min |
| Tiempo de preparación | 5 × 25 min = 125 min | 1 × 30 min = 30 min |
| Tiempo de inspección (por configuración) | 5 × 15 min = 75 min | 1 × 20 min = 20 min |
| Tiempo total | ~320 min | ~120 min |
| Costo total relativo | Referencia | ~65–75% del total de 3 ejes |
En este ejemplo, la máquina de 5 ejes a 2× la tarifa horaria completa la pieza en aproximadamente el 38% del tiempo total de producción en 3 ejes. La tarifa horaria más alta se compensa con creces por la reducción en preparación, fijación e inspección. El ahorro total de costos es de aproximadamente 25–40% a pesar de la tarifa horaria más alta.
Cuando el 3 ejes sigue siendo más económico: Para piezas que requieren solo una o dos preparaciones, los mecanismos de reducción de costos del 5 ejes (menos preparaciones, menos fijación, menos inspección) no aplican. La tarifa horaria más alta produce entonces un mayor costo por pieza sin beneficio compensatorio. Carcasas simples, soportes planos y componentes prismáticos estándar que pueden mecanizarse en dos preparaciones o menos deben permanecer en máquinas de 3 ejes.
La consideración del costo de programación: La programación CAM de 5 ejes — particularmente trayectorias continuas simultáneas de 5 ejes en superficies de forma libre — requiere sustancialmente más tiempo de ingeniería que la programación de 3 ejes. Para volúmenes de producción muy bajos (por debajo de aproximadamente 3–5 piezas), esta inversión en programación puede no recuperarse en ahorros de tiempo de mecanizado. Para pedidos repetidos, el costo de programación se amortiza entre todas las piezas y se vuelve insignificante.
Características de piezas que típicamente requieren mecanizado multieje
Superficies curvas complejas: Álabes de turbina, contornos estructurales aeroespaciales e implantes médicos con geometría orgánica requieren que la herramienta mantenga una relación angular consistente con la superficie mientras sigue la trayectoria 3D. El mecanizado de 3 ejes no puede ajustar el ángulo de la herramienta, por lo que las condiciones de corte efectivas cambian a medida que la superficie se curva alejándose de la vertical, produciendo un acabado superficial inconsistente y, en superficies empinadas, una precisión dimensional degradada.
Cavidades profundas: Núcleos de moldes, carcasas de dispositivos médicos y cavidades de troqueles con relaciones de profundidad a diámetro altas requieren herramientas largas en el mecanizado de 3 ejes. El mecanizado de 5 ejes puede inclinar la pieza de trabajo para permitir que la cavidad se aborde desde un ángulo menos pronunciado, permitiendo herramientas más cortas. La deflexión de la herramienta en una cavidad profunda disminuye con el cubo de la reducción de longitud — acortar la herramienta de 80 mm a 40 mm (inclinando la pieza 30°) aumenta la rigidez de la herramienta en 8×.
Múltiples características angulares que se intersectan: Bloques de manifolds hidráulicos con puertos taladrados cruzados en múltiples ángulos no ortogonales requieren una preparación separada de 3 ejes para cada ángulo no estándar. Un manifold con seis puertos angulados requiere seis preparaciones, acumulando error posicional entre puertos que afecta directamente el rendimiento de sellado. El 5 ejes completa todos los puertos en una o dos preparaciones con precisión posicional consistente.
Socavados y características inaccesibles: Las características con geometría reentrante (ranuras internas, perfiles de contra-corte) son imposibles de alcanzar con una herramienta vertical recta y requieren herramientas de forma especial o acceso multieje. El mecanizado de 5 ejes puede orientar la herramienta para abordar desde la dirección requerida.
Tolerancias estrechas entre caras: Cualquier pieza donde las tolerancias del dibujo vinculen características en caras que requerirían preparaciones separadas de 3 ejes — tolerancias posicionales, paralelismo, perpendicularidad — se beneficia del mecanizado de 5 ejes en una sola preparación. El sistema de coordenadas único elimina el desplazamiento de datum entre preparaciones como fuente de error.
Consideraciones de DFM para mecanizado multieje
Diseño para consolidación de preparaciones: Las piezas destinadas al mecanizado de 5 ejes se diseñan mejor de modo que todas las dimensiones críticas referencien un datum común accesible desde el punto cero de sujeción de la máquina. Las características que referencian datums establecidos independientemente en diferentes preparaciones anulan el beneficio de consolidación de preparaciones del 5 ejes.
Ángulos de acceso de herramienta dentro del rango de la máquina: Las máquinas de 5 ejes tienen un rango finito de ejes rotativos (típicamente ±90°–110°). Las características que requieren ángulos de aproximación de herramienta más allá de este rango aún requieren re-fijación. La revisión de diseño debe identificar características con requisitos de acceso extremos y evaluar si pueden reposicionarse o rediseñarse dentro del envelope cinemático de la máquina.
Radios internos mínimos y límites de longitud de herramienta: El mecanizado de 5 ejes mejora el acceso a características profundas, pero el espacio físico de la herramienta y el portaherramientas en el envelope de la máquina aún limita lo que es alcanzable. Las características con relaciones de profundidad a ancho superiores a 5:1 y aberturas de entrada pequeñas pueden aún requerir herramientas especiales de cuello reducido incluso con capacidad de 5 ejes. Señale estas características en la revisión de DFM.
Amortización del tiempo de programación: Para piezas de bajo volumen, incluya el tiempo de programación de 5 ejes en la comparación de costos totales. La programación compleja simultánea de 5 ejes puede requerir 4–12 horas de ingeniería CAM para un solo componente complejo. A una tarifa de programación de $80–$120/hora, esto añade $320–$1,440 al costo de la primera pieza — una inversión que se recupera rápidamente en pedidos repetidos pero debe considerarse para piezas únicas.
Industrias que usan el mecanizado multieje más extensivamente
Aeroespacial: Los componentes estructurales de aeronaves combinan geometría compleja (superficies de doble curvatura, bolsillos de reducción de peso con paredes delgadas, patrones de sujetadores angulados) con tolerancias estrechas entre múltiples caras (±0.005–0.010 mm). Ambos requisitos impulsan la adopción del 5 ejes. Los componentes de turbina — álabes, impulsores, discos con perfiles complejos de raíz de árbol de Navidad — requieren 5 ejes simultáneo como proceso estándar.
Productos sanitarios: Los implantes ortopédicos (vástagos de cadera, componentes de rodilla, jaulas espinales) tienen geometría orgánica que coincide con la anatomía humana y requisitos de acabado superficial de Ra ≤0.8 µm. La geometría es inherentemente de forma libre y no puede describirse con operaciones estándar de 3 ejes. Los mangos de instrumentos quirúrgicos, carcasas y plantillas de precisión usan igualmente 5 ejes para geometría compacta de múltiples caras.
Defensa y óptica de precisión: Carcasas de sistemas de puntería, componentes de bancos ópticos y conjuntos de cardanes requieren tolerancias de alineación de ±0.003–0.005 mm en múltiples caras — alcanzables solo mediante mecanizado multieje de una sola preparación o fijación multipreparación excepcionalmente precisa.
Robótica y automatización: Las carcasas compactas de articulaciones robóticas, cuerpos de actuadores y efectores finales combinan características en todas las caras en un espacio reducido. El mecanizado multieje produce estas piezas completas en uno o dos montajes, manteniendo las estrechas relaciones característica-a-característica que determinan la precisión de ensamblaje.
Moldes y troqueles: Las cavidades de moldes se desbastan con fresado de 3 ejes antes del temple (donde la tasa de remoción de material es más crítica), y luego se terminan con mecanizado de 5-axis o EDM después del temple. Las superficies contorneadas de la cavidad y los detalles finos de nervaduras que definen la geometría final de la pieza requieren acabado superficial con 5-axis para lograr Ra ≤0,8 µm y una precisión geométrica de cavidad de ±0,010–0,020 mm.
Principales conclusiones
- El beneficio principal del mecanizado multieje es la reducción de montajes, no la precisión inherente de la máquina: cada re-sujeción en 3 ejes introduce un desplazamiento de referencia de 0,010–0,030 mm; el mecanizado con 5-axis en un solo montaje elimina el error acumulado de múltiples reposicionamientos. El error posicional total en cinco montajes de 3 ejes es de aproximadamente ±0,033–0,075 mm solo por fijación; un montaje con 5-axis reduce esto a ±0,005–0,015 mm.
- El mecanizado de 4 ejes es la opción correcta para piezas cilíndricas con características circunferenciales: ejes con planos, chaveteros y agujeros en posiciones angulares definidas se completan de manera más eficiente y precisa con indexado de 4 ejes que con múltiples montajes de 3 ejes.
- El mecanizado con 5-axis se justifica cuando la pieza requiere tres o más montajes de 3 ejes, tiene tolerancias posicionales entre caras más estrictas que ±0,020 mm, o tiene geometría que el 3 ejes no puede acceder de manera eficiente: superficies curvas complejas, socavados, características profundas que requieren herramientas cortas, y piezas con características anguladas en múltiples caras son todos candidatos principales para 5-axis.
- El costo total de fabricación — no la tarifa horaria de la máquina — es la base de comparación correcta: a 2× la tarifa de la máquina de 3 ejes, el 5-axis produce una pieza compleja de cinco montajes en aproximadamente 38% del tiempo total de producción en 3 ejes, resultando en un costo total aproximadamente 25–40% menor a pesar de la tarifa más alta.
- El posicionamiento 3+2 (5-axis indexado) no es equivalente al 5-axis simultáneo: el 3+2 reduce el número de montajes pero aún mecaniza con cinemática de 3 ejes en cada posición bloqueada; el 5-axis simultáneo se requiere para superficies continuamente curvas donde la orientación óptima de la herramienta cambia a lo largo de la trayectoria.
- El mecanizado con 5-axis mejora el acabado superficial en superficies curvas y contorneadas al mantener una interacción consistente herramienta-superficie durante todo el corte, logrando Ra 0,8–1,6 µm directamente del mecanizado donde el 3 ejes requeriría pulido posterior al mecanizado.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): al solicitar cotizaciones para piezas complejas, especifique las tolerancias posicionales críticas entre características y los requisitos de acabado superficial, y confirme si el proceso del proveedor es de 3 ejes con múltiples configuraciones, 3+2 indexado o simultáneo de 5-axis. Estos son procesos significativamente diferentes para geometrías complejas con distintas precisiones alcanzables y costos totales. Los proveedores que cotizan programación 5-axis deben incluir el tiempo de programación CAM en su estimación de plazo de entrega, no solo el tiempo de máquina.
Preguntas frecuentes
¿Qué es el mecanizado multieje y en qué se diferencia del de 3 ejes?
El mecanizado multieje añade ejes rotativos a los tres ejes lineales estándar (X, Y, Z), lo que permite que la herramienta de corte se aproxime a la pieza desde múltiples direcciones sin retirarla y volver a fijarla. El mecanizado de 3 ejes mantiene la pieza en una orientación fija y solo puede mecanizar características accesibles desde la dirección actual de la herramienta; las características en otras caras o en ángulos requieren configuraciones separadas con el consiguiente error de cambio de referencia (0.010–0.030 mm por reposicionamiento). El mecanizado de 4 ejes añade rotación alrededor de un eje (típicamente A) para características cilíndricas y circunferenciales; el 5-axis añade dos ejes rotativos para una dirección de aproximación de la herramienta esencialmente sin restricciones. La consecuencia práctica es que una pieza compleja de múltiples caras que requiere cinco configuraciones de 3 ejes (acumulando ±0.033–0.075 mm de error posicional por fijación) puede completarse en una o dos configuraciones 5-axis con ±0.005–0.015 mm.
¿Cuándo requiere realmente una pieza mecanizado 5-axis?
Una pieza requiere o se beneficia significativamente del mecanizado 5-axis cuando: se necesitarían tres o más configuraciones de 3 ejes, haciendo que los errores acumulados de cambio de referencia sean el riesgo de precisión dominante; las tolerancias posicionales entre características son más estrictas que aproximadamente ±0.020 mm entre características en diferentes caras; la geometría incluye superficies continuamente curvadas donde la aproximación de la herramienta en 3 ejes produce condiciones superficiales inconsistentes; las características profundas requerirían herramientas largas y flexibles en 3 ejes, pero pueden abordarse con herramientas cortas y rígidas inclinando la pieza; o la complejidad de fijación para múltiples configuraciones de 3 ejes requeriría varios dispositivos personalizados. Las piezas simples que requieren una o dos configuraciones típicamente no se benefician del mecanizado 5-axis: la tarifa de máquina más alta añade costo sin los ahorros de reducción de configuraciones que lo justifiquen.
¿Es el mecanizado 5-axis siempre más preciso que el de 3 ejes?
No para características individuales, pero sustancialmente más preciso para piezas de múltiples características y múltiples caras. Un centro de mecanizado 5-axis tiene una precisión de posicionamiento de eje individual similar a un centro de 3 ejes comparable (típicamente ±0.003–0.008 mm para máquinas de precisión). La ventaja de precisión del 5-axis proviene de eliminar el refijado. Cuando un proceso de 3 ejes requiere cinco configuraciones con ±0.015 mm de cambio de referencia cada una, el presupuesto de error posicional estadístico solo por configuraciones es de aproximadamente ±0.033 mm. Un proceso 5-axis de una sola configuración reduce esto a ±0.005–0.015 mm. Para piezas donde todas las características se producen en una sola configuración, la precisión de 3 ejes y 5-axis es esencialmente equivalente.
¿Cuánto cuesta el mecanizado 5-axis en comparación con el de 3 ejes?
La tarifa horaria de máquina para un centro de mecanizado 5-axis es típicamente 1.5–3× mayor que un centro de 3 ejes comparable. Sin embargo, el costo total de la pieza para piezas complejas de múltiples configuraciones frecuentemente favorece al 5-axis: el tiempo de máquina a tarifa 2× se reduce de 120 a 70 minutos; el tiempo de configuración se reduce de 125 minutos (cinco configuraciones) a 30 minutos (una configuración); el tiempo de inspección se reduce de 75 minutos a 20 minutos. El tiempo total de producción cae de aproximadamente 320 minutos a aproximadamente 120 minutos. Incluso a 2× la tarifa de máquina, el costo total es aproximadamente 25–40% menor. Para piezas simples que requieren una o dos configuraciones, el 3 ejes es más económico porque no hay ahorros de reducción de configuraciones disponibles para compensar la tarifa de máquina más alta.
¿Cuál es la diferencia entre el posicionamiento 3+2 y el mecanizado 5-axis simultáneo?
El posicionamiento 3+2 (también llamado 5-axis posicional o indexado) utiliza los dos ejes rotativos para inclinar la pieza a una orientación angular fija, luego los bloquea y mecaniza con los tres ejes lineales. Es esencialmente mecanizado de 3 ejes multiestación de alta precisión dentro de un solo ciclo de máquina: reduce el número de configuraciones y mejora la consistencia en relación con configuraciones separadas de 3 ejes, pero cada posición bloqueada aún establece una nueva referencia efectiva con su propia precisión de posicionamiento rotativo. El mecanizado 5-axis simultáneo mueve los cinco ejes concurrentemente: la punta de la herramienta sigue la trayectoria de la superficie mientras la orientación del eje de la herramienta se ajusta continuamente para mantener la relación especificada con la superficie de la pieza. El 5-axis simultáneo se requiere para el perfilado de álabes de turbina, impulsores y superficies de forma libre donde el ángulo de corte óptimo cambia continuamente a lo largo de la trayectoria. El 3+2 es adecuado para la mayoría de componentes prismáticos de múltiples caras y es más simple y menos costoso de programar.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado CNC, incluyendo producción de 3 ejes, 4 ejes y 5-axis de soportes aeroespaciales, implantes médicos, manifolds hidráulicos, componentes robóticos, núcleos de moldes y carcasas ópticas en aluminio, titanio, acero inoxidable, Inconel y plásticos de ingeniería. Referencias técnicas: Guía de aplicación de mecanizado de 5 ejes de Sandvik Coromant, Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics (capítulos de mecanizado multieje), SME Tool and Manufacturing Engineers Handbook (mecanizado multieje), Machinery’s Handbook (máquinas herramienta y herramientas CNC).
¿Buscando componentes mecanizados CNC que requieran capacidad multieje?
En CMS, proporcionamos mecanizado CNC de 3 ejes, 4 ejes y 5-axis — con orientación en la selección de procesos en la etapa de cotización, revisión DFM para optimización de configuraciones, inspección CMM de tolerancias posicionales entre características y documentación de calidad para programas aeroespaciales y médicos.
[Solicitar una revisión DFM y cotización de mecanizado multieje →]


