
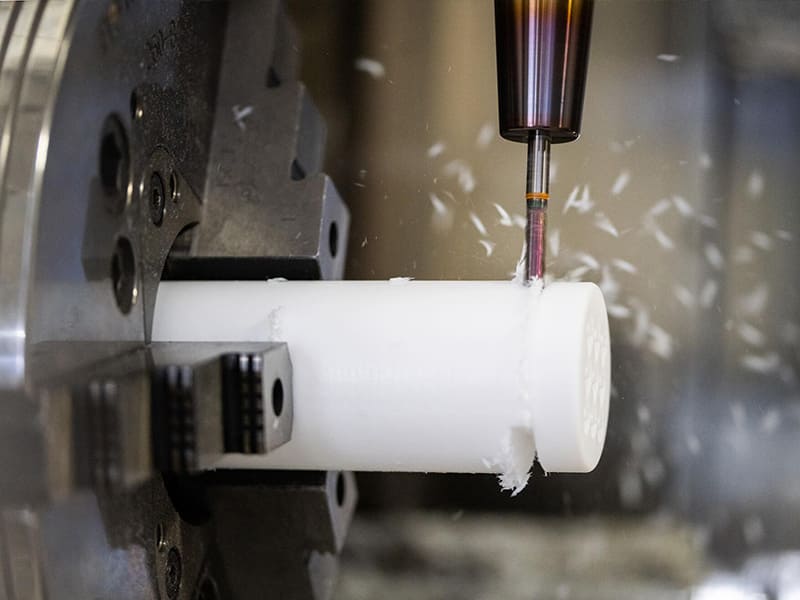
Respuesta rápida: El mecanizado de plásticos es un proceso de fabricación sustractiva CNC que elimina material de stock de plástico de ingeniería sólido — POM (Delrin), PEEK, Nylon, ABS, Policarbonato y otros — para producir componentes precisos sin inversión en herramientas. La tolerancia típica es de ±0.050 mm para piezas generales; ±0.010–0.020 mm es alcanzable con materiales dimensionalmente estables (PEEK, POM) bajo condiciones controladas. El mecanizado de plásticos difiere del mecanizado de metales principalmente en la sensibilidad al calor — los plásticos tienen baja conductividad térmica y bajas temperaturas de fusión, lo que requiere herramientas afiladas, altas velocidades de husillo y enfriamiento por aire. Es el proceso de fabricación correcto para prototipos, series de producción pequeñas a medianas (1–1,000 piezas) y componentes de precisión en plásticos de ingeniería que no pueden moldearse por inyección de manera económica en volúmenes bajos.
¿Qué es el Mecanizado de Plásticos?
El mecanizado de plásticos es un proceso de fabricación sustractiva en el que herramientas de corte controladas por CNC eliminan material de stock de plástico sólido (barra, lámina o bloque) para producir componentes con geometría definida, tolerancias dimensionales y acabado superficial. El proceso aplica las mismas operaciones fundamentales que el mecanizado de metales — fresado, torneado, taladrado, roscado y mandrinado — pero requiere diferentes parámetros de corte, enfoques de herramientas y controles de proceso porque los plásticos de ingeniería se comportan fundamentalmente diferente de los metales bajo condiciones de corte.
El proceso produce componentes directamente de material sólido sin moldes, troqueles o patrones. Esto elimina la inversión en herramientas y el tiempo de entrega del moldeo por inyección — una ventaja significativa para producción de bajo volumen, prototipos y aplicaciones que requieren control dimensional preciso que la contracción del moldeo no puede lograr de manera confiable.
Para ingenieros y equipos de adquisiciones OEM, el mecanizado de plásticos es más valioso cuando:
- El volumen de producción es demasiado bajo para justificar herramientas de moldeo por inyección (típicamente 1–1,000 piezas, dependiendo del tamaño de la pieza y el costo del molde)
- Los requisitos de precisión dimensional exceden lo que el control de contracción del moldeo puede entregar de manera confiable
- La aplicación requiere un plástico de ingeniería de alto rendimiento (PEEK, POM, PTFE, UHMWPE) no disponible en formas estándar de moldeo por inyección para la geometría específica
- El diseño aún está en evolución y se necesita iteración rápida sin costos de modificación de herramientas
Mecanizado de Plásticos vs Mecanizado de Metales
A pesar de usar las mismas categorías de equipos CNC, el mecanizado de plásticos y el mecanizado de metales requieren estrategias de proceso fundamentalmente diferentes debido a las diferencias en dureza del material, conductividad térmica, temperatura de fusión y módulo elástico.
El Problema del Calor
El desafío dominante en el mecanizado de plásticos es la gestión térmica. Los plásticos de ingeniería tienen:
Baja conductividad térmica: Típicamente 0.1–0.4 W/m·K, en comparación con 50–200 W/m·K para metales. El calor generado en la interfaz de corte no puede disiparse a través de la pieza de trabajo o la viruta — se concentra en la zona de contacto herramienta-pieza.
Bajas temperaturas de fusión: La mayoría de los plásticos de ingeniería comienzan a ablandarse entre 100–350°C. A estas temperaturas, el material se mancha en lugar de cortar limpiamente, produciendo bordes fundidos, superficies rugosas e inestabilidad dimensional.
Altos coeficientes de expansión térmica (CTE): La mayoría de los plásticos de ingeniería tienen CTE de 50–150 µm/m·°C — 4–10× más alto que el aluminio y 8–20× más alto que el acero. Los cambios de temperatura durante el mecanizado causan cambios dimensionales que afectan la tolerancia alcanzable.
La consecuencia de ingeniería: el mecanizado de plásticos requiere altas velocidades de husillo (para mantener la velocidad de corte mientras se minimiza el tiempo de contacto), bordes de herramienta afilados (para minimizar la fuerza de corte y el calor generado por fricción) y enfriamiento por soplado de aire (para eliminar virutas y calor sin los problemas de absorción de refrigerante que los fluidos a base de agua causan en plásticos higroscópicos).
Comparación de Mecanizado de Plásticos vs Metales
| Factor | Mecanizado de Plásticos | Mecanizado de Metales |
|---|---|---|
| Desafío principal | Gestión del calor (riesgo de fusión) | Desgaste de herramienta (dureza) |
| Velocidad del cabezal | Alta (15,000–25,000+ RPM típico) | Menor (varía según el material) |
| Método de enfriamiento | Soplado de aire; seco; refrigerante mínimo | Refrigerante por inundación; a través de la herramienta |
| Borde de herramienta | HSS o carburo afilado y pulido | Carburo recubierto (TiAlN, AlCrN) |
| Comportamiento de viruta | Largas y fibrosas (la mayoría); frágiles (PEEK) | Segmentada a continua |
| Riesgo superficial | Bordes fundidos, manchado | Filo recrecido, mal acabado |
| Estabilidad dimensional | Variación impulsada por CTE; absorción de humedad | Alta (los metales son estables) |
| Fijación | Cuidadoso (los plásticos se deforman bajo carga de sujeción) | Menos crítico |
Plásticos de Ingeniería para Mecanizado CNC
La selección de materiales es la decisión más consecuente en el mecanizado de plásticos — determina la tolerancia alcanzable, el rendimiento en servicio y el costo de mecanizado.
POM (Polioximetileno — Delrin, Acetal)
El POM es el plástico de ingeniería de referencia para componentes mecanizados de precisión. Su combinación de alta rigidez, bajo coeficiente de fricción, excelente estabilidad dimensional, muy baja absorción de humedad (< 0,2%) y buena maquinabilidad lo convierte en la opción predeterminada para piezas mecánicas de precisión cuando no se requiere resistencia a altas temperaturas.
Propiedades clave:
- Resistencia a la tracción: ~65 MPa (homopolímero) / ~62 MPa (copolímero)
- Módulo de flexión: ~2,8–3,1 GPa
- Temperatura máxima de servicio continuo: ~90–105°C
- CTE: ~100–120 µm/m·°C
- Absorción de humedad: < 0,2% — excelente estabilidad dimensional después del mecanizado
Mecanizabilidad: Excelente. El POM se mecaniza limpiamente a altas velocidades de corte, produce virutas cortas que se evacuan fácilmente y mantiene tolerancias ajustadas (±0,010–0,025 mm alcanzables en producción).
Aplicaciones: Engranajes de precisión, casquillos, cojinetes, asientos de válvulas, componentes de bombas, componentes para procesamiento de alimentos.
PEEK (Poliéter éter cetona)
El PEEK es el plástico de ingeniería mecanizado de mayor rendimiento más común. Su extrema resistencia a la temperatura, resistencia química y propiedades mecánicas justifican su costo de material (típicamente $150–$500/kg de materia prima) en aplicaciones aeroespaciales, médicas e industriales de alto rendimiento.
Propiedades clave:
- Resistencia a la tracción: ~100 MPa (sin relleno); hasta 200+ MPa (relleno de fibra de carbono)
- Temperatura máxima de servicio continuo: 250°C (a corto plazo hasta 310°C)
- CTE: ~50 µm/m·°C (relativamente bajo para plásticos)
- Resistencia química: resiste casi todos los disolventes, ácidos y álcalis; excelente en vapor
- Absorción de humedad: ~0,5%
Mecanizabilidad: Buena. El PEEK es más rígido que la mayoría de los plásticos, produce virutas cortas y quebradizas, y mantiene tolerancias más ajustadas que los materiales más blandos. Se utilizan herramientas de carburo afiladas, altas velocidades, bajas profundidades de corte y soplado de aire como estándar.
Aplicaciones: Soportes estructurales aeroespaciales, componentes de implantes médicos (grados biocompatibles según ISO 10993), equipos semiconductores, asientos de válvulas de alta temperatura.
Nylon (PA6, PA66, PA12)
La combinación de resistencia al desgaste, tenacidad y propiedades autolubricantes del nailon lo hace estándar para aplicaciones de contacto deslizante y rotativo. La limitación crítica para el mecanizado de precisión es la absorción de humedad: el nailon absorbe entre 2 y 9% de humedad en peso según el grado, lo que provoca expansión dimensional y reducción de rigidez.
Propiedades clave:
- Resistencia a la tracción: ~70–85 MPa (PA66 seco moldeado)
- Temperatura máxima de servicio continuo: ~90–120°C
- CTE: ~80–100 µm/m·°C
- Absorción de humedad: PA6 ~3,5%; PA66 ~2,8%; PA12 ~1,4% al 50% de HR — aproximadamente 0,1–0,3% de cambio dimensional lineal de seco a saturado
Mecanizabilidad: Buena, pero requiere herramientas afiladas y enfriamiento por aire. Para el mecanizado de precisión del nailon: permita que el material se equilibre con la humedad del servicio antes de tomar las mediciones finales, y especifique tolerancias que consideren el equilibrio de humedad posterior al mecanizado.
Aplicaciones: Engranajes, rodillos, cojinetes, guías de cables, tiras de desgaste, componentes para manipulación de alimentos.
ABS (Acrilonitrilo Butadieno Estireno)
El ABS es el material estándar de bajo costo para prototipos y modelos funcionales. Buena resistencia al impacto, rigidez adecuada y excelente maquinabilidad lo hacen apropiado para prototipos, carcasas y componentes no estructurales donde el costo es la restricción principal.
Propiedades clave:
- Resistencia a la tracción: ~40–50 MPa
- Temperatura máxima de servicio continuo: ~80–100°C
- CTE: ~80–100 µm/m·°C
Aplicaciones: Carcasas, alojamientos, modelos funcionales de prototipos, plantillas y accesorios.
Policarbonato (PC)
La excepcional resistencia al impacto y la claridad óptica del policarbonato lo hacen estándar para cubiertas protectoras transparentes, componentes ópticos y carcasas resistentes a impactos.
Propiedades clave:
- Resistencia a la tracción: ~55–65 MPa
- Resistencia al impacto: ~850 J/m (Izod con muesca) — excepcional
- Temperatura máxima de servicio continuo: ~115–120°C
- Claridad óptica: > 89% de transmisión de luz
Aplicaciones: Pantallas de seguridad, protectores de máquinas, lentes ópticos, mirillas de nivel, carcasas de dispositivos médicos.
Referencia de Selección de Materiales
| Material | Resistencia a la tracción | Temperatura máxima | CTE (µm/m·°C) | Absorción de humedad | Coste relativo | Mejor aplicación |
|---|---|---|---|---|---|---|
| POM (Delrin) | ~65 MPa | ~105°C | 100–120 | < 0,2% | Medio | Engranajes de precisión, casquillos, mecánicos |
| OJEADA | ~100 MPa | 250°C | ~50 | ~0.5% | Muy alta | Aeroespacial, médico, alta temperatura |
| Nailon PA66 | ~85 MPa | ~120°C | 80–100 | ~2.8% | Bajo-medio | Piezas de desgaste, engranajes, rodillos |
| abdominales | ~45 MPa | ~90°C | 80–100 | < 0,3% | Bajo | Prototipos, carcasas |
| Policarbonato | ~60 MPa | ~120°C | 65–70 | ~0.3% | Medio | Cubiertas transparentes, ópticos |
| PTFE | ~30 MPa | 260 °C | ~100 | < 0.01% | Alta | Resistencia química, antiadherente |
| UHMWPE | ~40 MPa | ~80 °C | 130–200 | < 0.01% | Medio | Desgaste extremo, contacto con alimentos |
Mecanizado de plásticos vs. moldeo por inyección
La selección entre mecanizado de plásticos y moldeo por inyección es principalmente una función del volumen de producción y la estabilidad del diseño.
Economía por volumen
Estructura de costos del moldeo por inyección:
- Herramientas de molde: $5,000–$100,000+ según tamaño y complejidad
- Costo por unidad: muy bajo en alto volumen
- Punto de equilibrio con mecanizado: típicamente 100–10,000 unidades según tamaño de pieza y costo del molde
Estructura de costos del mecanizado de plásticos:
- Sin inversión en herramientas
- El costo por unidad incluye programación, configuración, material y tiempo de máquina
- No alcanza los costos unitarios del moldeo por inyección en alto volumen
Diferencias técnicas
Precisión dimensional: Las piezas moldeadas por inyección se encogen a medida que el polímero se solidifica — la contracción típica es de 0.3–2.0%. Las dimensiones de la pieza pueden variar ±0.1–0.5 mm del objetivo incluso en moldes bien optimizados. Las piezas mecanizadas con CNC no se encogen, logrando ±0.050 mm estándar y ±0.010–0.020 mm con control de proceso.
Flexibilidad de diseño: El mecanizado no impone ángulos de desmoldeo, ubicación de compuerta ni requisitos de sistema de enfriamiento. Los socavados y las características internas complejas se pueden mecanizar directamente.
| Factor | Mecanizado de Plásticos | Moldeo por inyección |
|---|---|---|
| Inversión en herramientas | Ninguno | $5.000–$100.000+ |
| Plazo de entrega | Días | Semanas (fabricación de moldes) |
| Volumen económico | 1–1,000 piezas | > 1,000–10,000 piezas |
| Precisión dimensional | ±0.010–0.050 mm | ±0.1–0.5 mm (contracción) |
| Flexibilidad de diseño | Máxima | Limitada (desmoldeo, compuerta, enfriamiento) |
| Coste del cambio de diseño | Cero | Costo de modificación del molde |
Desafíos clave del mecanizado
Deformación térmica y fusión
El calor se concentra en el filo de la herramienta porque los plásticos tienen muy baja conductividad térmica (0.1–0.4 W/m·K). Si la temperatura de corte supera el punto de ablandamiento del material, la superficie de la pieza se mancha en lugar de cortarse — produciendo superficies rugosas, dimensionalmente inexactas y con mala apariencia.
Prevención: filos de corte afilados (carburo pulido o HSS recién afilado); altas velocidades de corte; baja profundidad de corte combinada con alta velocidad de avance; chorro de aire dirigido a la zona de corte. Los refrigerantes a base de agua causan hinchazón en plásticos higroscópicos y generalmente se evitan.
Alabeo y tensión residual
El material plástico de ingeniería contiene tensiones residuales del extrusión o prensado. La eliminación asimétrica de material libera estas tensiones y puede causar alabeo — particularmente en placas delgadas y piezas muy mecanizadas.
Estrategias de prevención:
- Utilice material aliviado de tensiones (recoctado) cuando esté disponible
- Mecanice en pasadas equilibradas (elimine cantidades iguales de ambos lados)
- Permita que las piezas descansen entre operaciones de desbaste y acabado antes de tomar dimensiones finales
- Diseñe con espesor de pared uniforme para minimizar la liberación diferencial de tensiones
Inestabilidad de tolerancia por CTE y humedad
Una pieza de Nylon PA66 medida a 20°C versus 30°C diferirá aproximadamente 80–100 µm/m·°C × 10°C = 0.8–1.0 mm/m — casi 1 mm por metro por cada 10°C de diferencia de temperatura. Para piezas de plástico de precisión, la medición debe realizarse a una temperatura de referencia controlada (20°C según ISO 1 / ASME B89.6.2).
La absorción de humedad del Nylon causa cambios dimensionales post-mecanizado: el Nylon seco recién mecanizado es más pequeño que la misma pieza en equilibrio de humedad. Si el entorno de servicio es húmedo y el entorno de mecanizado es seco, esto debe tenerse en cuenta en las dimensiones de mecanizado.
Tolerancias alcanzables por material
| Material | Tolerancia estándar | Precisión alcanzable | Factor limitante principal |
|---|---|---|---|
| POM (Delrin) | ±0,050 mm | ±0.010–0.020 mm | CTE, fijación |
| OJEADA | ±0,050 mm | ±0.010–0.020 mm | CTE (relativamente bajo), costo |
| Nailon (PA66) | ±0,100 mm | ±0,025–0,050 mm | Absorción de humedad, CTE alto |
| abdominales | ±0,100 mm | ±0,050 mm | CTE, cumplimiento del material |
| Policarbonato | ±0,050 mm | ±0.020–0.030 mm | CTE, sensibilidad al calor |
Para mecanizado de plásticos de precisión (±0.020 mm o mejor): control de temperatura (20±1°C), humedad controlada para materiales higroscópicos, stock aliviado de tensiones y medición a temperatura de referencia antes y después del mecanizado.
Guías de DFM para mecanizado de plásticos
Radios de esquinas internas
Las esquinas internas afiladas son geométricamente imposibles con herramientas de corte rotativas: cualquier esquina de cavidad tiene un radio mínimo igual a la mitad del diámetro de la herramienta. Más prácticamente, las esquinas afiladas crean concentración de tensiones. Diseñe esquinas internas con el mayor radio práctico: mínimo ≥ 0.5–1.0 mm, preferiblemente 1.5–3.0 mm.
Espesor de pared
Espesor mínimo de pared para mecanizado confiable de plásticos:
- Materiales rígidos (PEEK, POM): ≥ 1.0–2.0 mm
- Materiales más blandos (Nylon, PC, ABS): ≥ 2.0–3.0 mm
- Evite grandes variaciones de espesor: la expansión térmica diferencial causa deformación
Especificaciones de roscas
Las roscas de plástico son significativamente más débiles en corte que las roscas de metal y se desgastan más rápido bajo ciclos de ensamblaje repetidos. Use insertos de rosca metálicos (latón o acero inoxidable, de ajuste térmico o a presión) para:
- Cualquier sujetador sometido a desmontaje regular
- Conexiones que soportan cargas significativas de tracción o torsión
- Aplicaciones donde la precisión de la rosca debe mantenerse durante muchos ciclos
Lista de verificación de DFM para mecanizado de plásticos
| Decisión de diseño | Recomendación |
|---|---|
| Radios de esquinas internas | ≥ 0.5–1.0 mm mínimo; mayor preferible |
| Espesor de pared | ≥ 1.0–2.0 mm (rígido); ≥ 2.0–3.0 mm (blando) |
| Agujeros profundos (ciegos) | Taladrado por picoteo para profundidad > 2× diámetro |
| Especificaciones de roscas | Insertos metálicos para cargas de soporte/ensamblaje frecuente |
| Especificación de tolerancias | Ajustar al material: ±0.050 mm estándar; ±0.020 mm PEEK/POM controlado |
| Materiales higroscópicos | Especifique condiciones de equilibrio; indique si aplican dimensiones secas o acondicionadas |
| Riesgo de deformación | Stock aliviado de tensiones; mecanizado equilibrado; reposo entre operaciones |
| Fijación | Evite carga puntual: distribuya la fuerza de sujeción sobre áreas más grandes |
Aplicaciones del mecanizado de plásticos
Aeroespacial
Soportes mecanizados de PEEK, accesorios de fluidos y componentes de radomo aparecen en aviación comercial y de defensa. Piezas mecanizadas de PTFE y Kel-F se utilizan en componentes de sistemas de fluidos que requieren compatibilidad química. La combinación de la alta resistencia específica del PEEK y su capacidad de temperatura de 250°C justifica su costo en aplicaciones críticas de peso.
Productos sanitarios
Los grados biocompatibles de PEEK (ISO 10993, USP Clase VI) se mecanizan en componentes de implantes ortopédicos: cuerpos de jaulas espinales, placas craneales, componentes femorales, donde la radiolucidez (el PEEK es transparente a los rayos X) lo distingue del titanio para requisitos específicos de imagen postoperatoria. Mangos de instrumentos mecanizados, carcasas de dispositivos y componentes de vías de fluidos en equipos de diagnóstico son otras aplicaciones comunes.
Robótica y automatización
Engranajes de POM, casquillos de Nylon y cuerpos de válvulas de PEEK son estándar en robots industriales y sistemas de automatización. Los componentes plásticos mecanizados reducen el peso del tren de transmisión (reduciendo la inercia para sistemas de alta aceleración), eliminan requisitos de lubricación en entornos de grado alimenticio y salas limpias, y reducen el ruido en comparación con contactos metal-metal.
Electrónica y semiconductores
Los componentes mecanizados de PEEK son estándar en equipos de fabricación de semiconductores (manejo de obleas, cámaras de grabado, sistemas de deposición) donde se requieren resistencia química, capacidad de alta temperatura y estabilidad dimensional bajo condiciones de proceso.
Principales conclusiones
- El mecanizado de plásticos produce componentes de precisión a partir de stock de plástico de ingeniería sólido sin inversión en herramientas: el proceso correcto para 1–1,000 piezas, prototipos y aplicaciones que requieren mejor precisión dimensional de la que el moldeo por inyección ofrece de manera confiable.
- La gestión del calor es el principal desafío técnico: los plásticos tienen baja conductividad térmica (0.1–0.4 W/m·K) y bajas temperaturas de fusión, lo que requiere herramientas afiladas, altas velocidades, bajas profundidades de corte y enfriamiento por chorro de aire.
- La selección del material determina la tolerancia alcanzable: POM y PEEK ofrecen la mejor estabilidad dimensional (±0.010–0.020 mm alcanzable); la absorción de humedad del Nylon limita la tolerancia a ±0.025–0.050 mm sin control ambiental.
- Los valores de CTE para plásticos de ingeniería (50–150 µm/m·°C) son 4–10× más altos que el aluminio — la temperatura de medición debe controlarse y declararse (20°C según la temperatura de referencia estándar ISO 1).
- El mecanizado de plásticos vs. el moldeo por inyección es una decisión de volumen: el mecanizado es económicamente superior para < 100–1,000 piezas; el moldeo es superior por encima de 1,000–10,000 piezas dependiendo del costo del molde.
- DFM para plásticos: radio interno mínimo ≥ 0.5–1.0 mm; espesor de pared mínimo 1–3 mm según el material; insertos de rosca metálicos para conexiones de alta carga o ensamblaje frecuente; taladrado por picoteo para agujeros ciegos > 2× diámetro.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): especifique el grado del material (no solo “plástico” o “Nylon”), la temperatura de referencia de medición (20°C), si aplican dimensiones secas o acondicionadas para materiales higroscópicos, y si se requiere stock aliviado de tensiones: estos son los elementos de especificación que más afectan el cumplimiento de tolerancias en piezas plásticas mecanizadas.
Preguntas frecuentes
¿Qué materiales son mejores para el mecanizado de plásticos CNC?
Los plásticos de ingeniería más mecanizados son el POM (Delrin/acetal — mejor estabilidad dimensional y mecanibilidad para piezas mecánicas de precisión), el PEEK (mayor resistencia a la temperatura y química para aplicaciones aeroespaciales y médicas), el Nylon PA6/PA66 (mejor resistencia al desgaste para piezas deslizantes y giratorias, pero higroscópico), el ABS (menor costo, ideal para prototipos y carcasas no estructurales) y el Policarbonato (mayor resistencia al impacto y claridad óptica para cubiertas transparentes). La selección del material debe coincidir con la carga mecánica, la temperatura, el entorno químico y los requisitos de precisión dimensional de la aplicación. Seleccionar solo por costo produce fallas funcionales de manera rutinaria.
¿Qué tolerancias se pueden lograr en el mecanizado de plásticos?
El mecanizado estándar CNC de plásticos logra una tolerancia general de ±0.050 mm para la mayoría de los plásticos de ingeniería. El mecanizado de precisión de materiales dimensionalmente estables (POM, PEEK) alcanza ±0.010–0.020 mm bajo condiciones controladas de temperatura y fijación. La absorción de humedad del Nylon limita la tolerancia alcanzable a aproximadamente ±0.025–0.050 mm sin control ambiental completo. La tolerancia alcanzable depende del CTE del material, la absorción de humedad, la calidad de la fijación y la estabilidad de temperatura del entorno de mecanizado — no simplemente de la precisión mecánica de la máquina. Para piezas de plástico con tolerancias ajustadas, especifique la medición a una temperatura de referencia de 20°C e indique si aplican dimensiones en estado seco o acondicionado.
¿Cuándo debo elegir el mecanizado de plásticos sobre el moldeo por inyección?
Elija el mecanizado de plásticos cuando: el volumen de producción sea bajo (típicamente < 1,000 piezas); el diseño esté en evolución y se necesite iteración rápida sin costos de modificación de moldes; los requisitos de precisión dimensional superen lo que la contracción moldeada ofrece de manera confiable (el mecanizado logra ±0.010–0.050 mm frente a ±0.1–0.5 mm moldeado); la aplicación requiera un plástico de ingeniería de alto rendimiento (PEEK, PTFE, UHMWPE) no disponible en la forma moldeada requerida; o la geometría de la pieza incluya características incompatibles con el moldeo (sin ángulos de salida, socavados, características internas que requieran acciones laterales complejas). Elija el moldeo por inyección cuando el volumen supere el punto de equilibrio y el diseño sea lo suficientemente estable para justificar la inversión en herramientas.
¿Cuáles son los principales desafíos en el mecanizado de plásticos?
Los desafíos principales son la gestión térmica (los plásticos se ablandan a temperaturas relativamente bajas, requiriendo herramientas afiladas y enfriamiento por aire para prevenir superficies fundidas), la inestabilidad dimensional debido al alto CTE (los plásticos de ingeniería se expanden 4–10× más que el aluminio por grado de cambio de temperatura), la absorción de humedad en materiales higroscópicos (el Nylon absorbe 2–9% de humedad causando expansión dimensional que afecta las piezas después del mecanizado) y la deformación por liberación de tensiones residuales (la eliminación asimétrica de material libera tensiones internas en el stock, causando que piezas delgadas y placas se deformen si no se mecanizan en pasadas equilibradas).
¿En qué se diferencia el mecanizado de plásticos del mecanizado de metales en la práctica?
El mecanizado de plásticos utiliza velocidades de husillo más altas (15,000–25,000+ RPM) porque los plásticos se ablandan en lugar de endurecerse por trabajo — una mayor velocidad de corte reduce el tiempo de contacto y la temperatura de la viruta. El soplado de aire o el corte en seco reemplazan el refrigerante por inundación porque los refrigerantes a base de agua pueden hinchar los plásticos higroscópicos. La fijación requiere cuidado porque los plásticos se deforman bajo cargas de sujeción puntuales que los metales soportan fácilmente. La especificación de tolerancias debe tener en cuenta los efectos de CTE y humedad que son despreciables en el mecanizado de metales. La geometría de la herramienta requiere ángulos de ataque positivos afilados y canales pulidos para reducir la fricción y prevenir la adhesión del plástico — la geometría que funciona bien para metal a menudo produce resultados deficientes en plástico.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC de componentes de POM, PEEK, Nylon, ABS, Policarbonato, PTFE y UHMWPE para aplicaciones de fabricación aeroespacial, médica, semiconductores, robótica e industrial OEM. Referencias técnicas: ISO 1043 (Sistema de Designación de Plásticos), ASTM D638 (Propiedades de Tracción de Plásticos), ISO 10993 (Evaluación Biológica — Biocompatibilidad del PEEK), ISO 1 (Temperatura de Referencia Estándar para Medición Geométrica).
¿Buscando componentes de plástico mecanizados de precisión CNC?
En CMS, mecanizamos POM, PEEK, Nylon, ABS, Policarbonato, PTFE y otros plásticos de ingeniería con tolerancias ajustadas, con orientación en la selección de materiales, revisión de DFM para espesores de pared y requisitos de insertos roscados, y certificación de medición a una temperatura de referencia de 20°C. Cada trabajo de mecanizado de plásticos incluye una revisión del grado del material, los requisitos de equilibrado de humedad y las necesidades de alivio de tensiones antes de comenzar la producción.
[Solicite una revisión de DFM y una cotización de mecanizado de plásticos →]


