
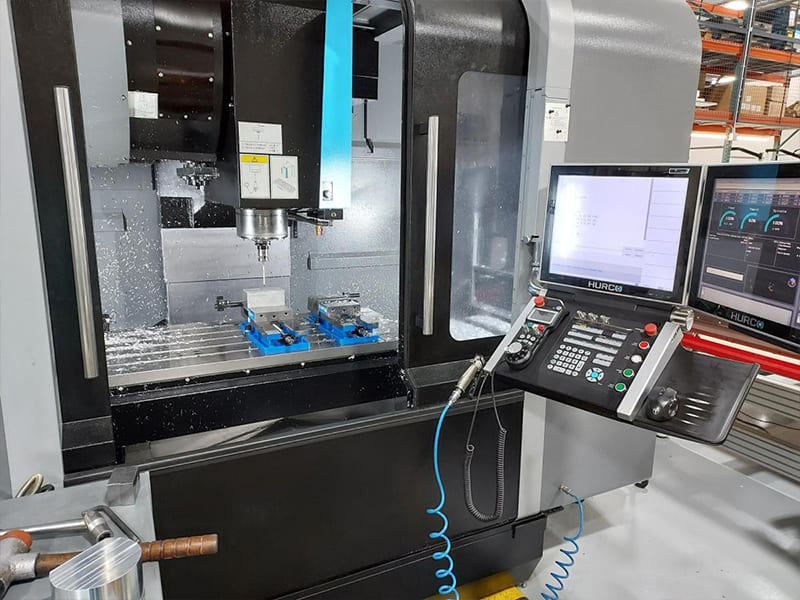
Un taller de mecanizado presupuestó una carcasa de aluminio de seis caras que requería cuatro configuraciones distintas en un centro de mecanizado vertical de tres ejes: dar la vuelta, volver a sujetar y volver a referenciar para cada cara. Tiempo total de preparación: 45 minutos por pieza. La acumulación de tolerancias derivada del reposicionamiento produce una desviación de ±0,05 mm entre los elementos de las caras opuestas. Al pasar a un centro de mecanizado vertical (VMC) 5-axis, se mecanizan las seis caras en una sola configuración: el tiempo de configuración se reduce a 8 minutos, la tolerancia entre caras se reduce a ±0,015 mm y el coste por pieza se reduce en un 35%. La máquina 5-axis cuesta tres veces más por hora, pero la eliminación de tres configuraciones lo compensa con creces. Optimizamos periódicamente la selección de centros de mecanizado vertical (VMC) y la estrategia de configuración en programas CNC. Un centro de mecanizado vertical (VMC) es una plataforma de fresado CNC con un husillo orientado verticalmente: las herramientas se acercan a la pieza de trabajo desde arriba. Combina fresado, taladrado, roscado y mandrinado en una única configuración automatizada con cambio automático de herramientas, lo que la convierte en la plataforma CNC más utilizada para piezas prismáticas de precisión en prácticamente todos los sectores industriales.
Esta guía aborda el funcionamiento de los centros de mecanizado vertical (VMC), sus componentes principales, los distintos tipos (desde los de 3 ejes hasta los 5-axis), la comparación con las fresadoras básicas CNC y los centros de mecanizado horizontales, las piezas y materiales adecuados, las especificaciones clave para la selección, los sistemas de herramientas, los factores de coste, las ventajas y limitaciones, así como un marco práctico para la toma de decisiones.
Cómo funciona un centro de mecanizado vertical (VMC)
Un centro de mecanizado vertical (VMC) coordina tres ejes lineales (X, Y, Z) con un husillo giratorio controlado por el sistema CNC. El husillo sujeta y hace girar las herramientas de corte (fresas, brocas, machos) a velocidades controladas (normalmente entre 3.000 y 24.000+ RPM). La mesa de trabajo se desplaza en los ejes X (izquierda-derecha) e Y (delante-detrás), mientras que el husillo se desplaza en el eje Z (arriba-abajo), lo que permite posicionar la herramienta con precisión frente a la pieza de trabajo sujeta.
El arranque de material se produce cuando la herramienta giratoria entra en contacto con la pieza de trabajo siguiendo las trayectorias programadas (código G). El refrigerante reduce el calor, prolonga la vida útil de la herramienta y mejora el acabado superficial. Un cambiador automático de herramientas (ATC) alterna entre las herramientas —normalmente entre 16 y más de 60 en el almacén— lo que permite realizar múltiples operaciones (fresado frontal, fresado de cavidades, taladrado, roscado y mandrinado) en una sola configuración sin intervención manual.
Capacidad de precisión: Una precisión de ±0,01 mm o superior es habitual en los centros de mecanizado verticales (VMC) modernos, y la repetibilidad garantiza unas dimensiones uniformes en todos los lotes de producción. Según nuestros datos de producción, nuestros programas de machi-centros alcanzan una tolerancia de ±0,01 mm en aproximadamente el 90,1 % de las características de precisión en aluminio y acero; el 10,1 % restante, que requiere una tolerancia más ajustada, se somete a rectificado o a un acabado posterior al mecanizado.
Componentes principales
| Componente | Función | Repercusión de la selección |
|---|---|---|
| Husillo | Hace girar las herramientas (velocidad + par) | Determina las prestaciones y el acabado del material |
| Mesa de trabajo | Soportes para piezas de trabajo y accesorios | Define el tamaño y el peso máximos de las piezas |
| ATC | Cambia de herramienta automáticamente | Influye en la duración del ciclo y en la capacidad de realizar múltiples operaciones |
| Control CNC | Ejecuta programas en código G | Precisión de los controles y eficiencia en la programación |
| Portaherramientas (BT/CAT/HSK) | Conecta la herramienta al husillo | Influye en la rigidez y la estabilidad a alta velocidad |
| Sistema de refrigeración | Suministra líquido refrigerante a la zona de corte | Mejora la vida útil de la herramienta y la evacuación de virutas |
Husillo
El núcleo de rendimiento. El rango de velocidad determina la idoneidad del material: 8.000-12.000 rpm para el mecanizado general, 15.000-24.000+ rpm para el mecanizado de aluminio a alta velocidad. El par a bajas revoluciones es fundamental para el desbaste del acero: un husillo de altas revoluciones sin el par adecuado tiene dificultades en cortes pesados. Según nuestra experiencia en el taller, adaptar la curva de par del husillo a la combinación real de materiales es más importante que la especificación de revoluciones máximas: un husillo de 20.000 RPM optimizado para el aluminio ofrece un rendimiento inferior en programas de acero inoxidable, en los que 8.000 RPM con el doble de par resultarían mucho más productivos.
Portaherramientas
BT/CAT (uso general): Resistente, fácil de encontrar y económico. Es el estándar para el fresado y el taladrado en general. HSK (alto rendimiento): Vástago hueco con doble conicidad + contacto frontal. Rigidez superior a altas revoluciones, mejor control de la excentricidad. Recomendado para el acabado de aluminio a alta velocidad y trabajos con tolerancias ajustadas. La rigidez del portaherramientas influye directamente en las vibraciones, la vida útil de la herramienta y el acabado superficial que se puede conseguir.
Sistemas ATC
Paraguas/carrusel: Disco sencillo situado cerca del cabezal del husillo. Menor coste, cambio de herramienta más lento, menos herramientas. Adecuado para piezas sencillas. Tipo de brazo de montaje lateral: Cargador independiente con brazo oscilante. Tiempo de cambio de pieza a pieza más rápido; capacidad de 24 a 60+ herramientas. Ideal para piezas complejas que requieren múltiples operaciones y entornos de producción.
Tipos de centros de mecanizado verticales
| Escribe | Configuración | Lo mejor para | Compensación |
|---|---|---|---|
| 3 ejes | X, Y, Z | Placas, soportes, piezas sencillas | Varias configuraciones para la función «multifaceta» |
| 4 ejes | X, Y, Z + A giratorio | Piezas cilíndricas, características laterales | Ángulos complejos limitados |
| 3+2 ejes | X, Y, Z + rotación indexada | Piezas con múltiples caras, elementos en ángulo | Sin contorneado simultáneo |
| 5-axis completo | X, Y, Z + A, B/C continuos | Aeroespacial, impulsores, formas libres | Mayor coste + programación |
3 ejes Es el estándar de referencia: el más utilizado, el más económico e ideal para piezas prismáticas mecanizadas a partir de una o dos caras. 4 ejes añade indexación rotativa para piezas cilíndricas y elementos laterales sin necesidad de volver a sujetarlas. 3+2 (posicional 5-axis) coloca la pieza en ángulos compuestos y, a continuación, la mecaniza en tres ejes, lo que reduce drásticamente las operaciones de preparación en piezas con múltiples caras. 5-axis completo permite el movimiento simultáneo de todos los ejes, algo imprescindible para superficies complejas de forma libre (impulsores, álabes de turbina, componentes aerodinámicos).
Lógica de selección: Piezas planas sencillas → 3 ejes. Piezas que requieren rotación → 4 ejes. Precisión multifacial → 3+2. Superficies complejas de forma libre → 5-axis completo. Un error habitual que observamos: especificar 5-axis para piezas que solo necesitan la capacidad 3+2; el 5-axis completo añade complejidad a la programación y aumenta el coste de la máquina sin aportar ningún beneficio cuando el contorneado simultáneo no es geométricamente necesario.
Centro de mecanizado vertical frente a fresadora básica CNC
| Aspecto | VMC | Molino básico CNC |
|---|---|---|
| Automatización | Alto (ATC, controlado por programa) | Inferior (a menudo con cambio manual de herramienta) |
| Cambio de herramienta | Automática (16–60+ herramientas) | Manual o semiautomático |
| Multioperación | Fresado + taladrado + roscado en una sola operación | A menudo requiere varias configuraciones |
| Ideal para | Producción en serie, piezas complejas | Piezas sencillas, creación de prototipos |
Todas las VMC son fresadoras CNC, pero no todas las fresadoras CNC son centros de mecanizado. La VMC incorpora cambio automático de herramientas, un área de mecanizado cerrada y capacidad para realizar múltiples operaciones, lo que permite un rendimiento y una uniformidad propios de la producción en serie.
Centro de mecanizado vertical (VMC) frente a centro de mecanizado horizontal (HMC)
| Factor | VMC | HMC |
|---|---|---|
| Orientación del husillo | Vertical (de arriba abajo) | Horizontal (acceso lateral) |
| Coste de instalación | Baja | Más alto |
| Evacuación de virutas | Moderado (se acumulan las fichas) | Mejor (asistido por gravedad) |
| Mecanizado en varias caras | Requiere un nuevo montaje o 4/5-axis | Resistente (palé + lápida) |
| Automatización | Estándar | A menudo incluye cambiadores de palés |
| Ideal para | Volumen bajo-medio, flexibilidad | Piezas de gran volumen y con múltiples caras |
Ventajas del VMC: Menores costes de equipamiento y puesta a punto. Mejor visibilidad y acceso para el operario. Cambios de configuración más rápidos para la producción de gran variedad de productos. Ocupación más compacta. Ventajas de HMC: Evacuación superior de virutas (la gravedad se encarga de eliminarlas). Mejor acceso a múltiples caras con fijaciones tipo «tombstone». Los cambiadores de palés permiten una producción casi continua. Mayor aprovechamiento del husillo en la producción en serie. Según nuestros datos de producción, los centros de mecanizado vertical (VMC) gestionan aproximadamente el 80% de nuestros programas de fresado CNC; la combinación de flexibilidad, menor coste y precisión adecuada cubre la gran mayoría de los requisitos de las piezas prismáticas. El uso de los centros de mecanizado horizontal (HMC) se justifica principalmente en la producción de gran volumen de piezas con múltiples caras, donde la automatización de palés y la gestión de virutas aportan una ventaja cuantificable en el coste por pieza.
Piezas y materiales
Piezas habituales
| Industria | Piezas | ¿Por qué VMC? |
|---|---|---|
| Automotor | Soportes, carcasas, accesorios | Mecanizado rápido de múltiples operaciones |
| Aeroespacial | Placas estructurales, prototipos | Alta precisión, experiencia en aluminio |
| Médico | Piezas de instrumentos, carcasas | Tolerancias estrictas (±0,01 mm) |
| Electrónica | Disipadores de calor, carcasas | Acabado superficial + capacidad para paredes delgadas |
| Industrial | Placas base, adaptadores, bloques | Operaciones flexibles en una sola configuración |
Las máquinas de control numérico (VMC) destacan en la mecanización de geometrías prismáticas: superficies planas, cavidades, ranuras, patrones de orificios taladrados y roscados, y perfiles contorneados. La capacidad de realizar múltiples operaciones (fresado + taladrado + roscado + mandrinado) en una sola configuración reduce los errores de alineación y los plazos de entrega.
Materiales
| Material | Idoneidad del VMC | Notas |
|---|---|---|
| Aluminio (6061/7075) | Excelente | Alta velocidad, excelente acabado, coste mínimo |
| Acero al carbono (1045, 4140) | Bien | Herramientas de carburo recubiertas que garantizan un corte estable |
| Acero inoxidable (304/316) | Bien | Se requieren velocidades más bajas y un refrigerante potente |
| Titanio | Moderado | Baja velocidad, alto par motor, control riguroso de la temperatura |
| Latón / Cobre | Bien | Suave, elimina las rebabas |
| Plásticos técnicos | Bien | Gestionar el calor y la deformación por sujeción |
Características técnicas principales
| Especificación | Por qué es importante |
|---|---|
| Desplazamiento en los ejes X, Y y Z | Envolvente máxima de la pieza |
| Tamaño y carga de la mesa | Capacidad de sujeción y peso máximo |
| Velocidad del husillo (RPM) | Capacidades de los materiales (aluminio frente a acero) |
| Par del husillo (Nm) | Capacidad de desbaste en materiales duros |
| Capacidad del cargador de herramientas | Complejidad de las operaciones múltiples |
| Tipo de cono (BT/CAT/HSK) | Rigidez y capacidad de velocidad |
| Precisión posicional | Tolerancias alcanzables |
| Líquido refrigerante (inmersión frente a TSC) | Operaciones de taladrado profundo y sensibles al calor |
Regla de coincidencia de especificaciones: Adapta la velocidad del husillo a la combinación de materiales (aluminio → altas revoluciones por minuto, acero → alto par). Elige una carrera con un margen de 20–30% respecto a las piezas más grandes. Selecciona el tamaño del almacén de herramientas en función del número de operaciones por pieza. El refrigerante a través del husillo (TSC) es imprescindible para el taladrado profundo y el mecanizado de acero inoxidable y titanio.
Factores que influyen en el coste
| Conductor | Impacto |
|---|---|
| Material | Más difícil = más lento = más caro |
| Tiempo de mecanizado | Factor de coste principal |
| Número de instalaciones | Cuantas más configuraciones, mayores serán los costes de mano de obra y alineación |
| Herramientas | Las herramientas especializadas aumentan el coste |
| Tolerancia / acabado | Cuanto más apretado, más lentas son las pasadas finales |
| Tamaño del lote | Mayor volumen = menor coste por pieza |
| Tipo de máquina | El sistema 5-axis cuesta más por hora, pero puede reducir el coste total |
Datos clave sobre los costes: Tarifa horaria de la máquina × tiempo de ciclo + coste de preparación ÷ tamaño del lote = coste por pieza. La máquina más barata por hora no siempre produce las piezas más baratas: un centro de mecanizado vertical (VMC) 5-axis con una tarifa horaria el doble, pero que elimina tres preparaciones, suele ofrecer un coste por pieza menor en componentes complejos de múltiples caras. En los proyectos que hemos llevado a cabo, las piezas optimizadas para la fabricación (DFM) —con menos configuraciones, radios estándar y tolerancias realistas— reducen de forma sistemática el coste de mecanizado con centro de mecanizado vertical (VMC) entre un 20 % y un 35 % en comparación con los diseños sobredimensionados.
Ventajas y limitaciones
| Ventajas | Limitaciones |
|---|---|
| Flexible para prototipos y lotes | Acumulación de virutas en la pieza de trabajo |
| Menores costes de instalación y equipamiento | Las piezas con múltiples caras requieren un nuevo posicionamiento (3 ejes) |
| Buena visibilidad y acceso para el operario | Las cavidades profundas dificultan el acceso de las herramientas |
| Amplia compatibilidad con materiales | Menor nivel de automatización que el HMC paletizado |
| Capacidad de fresado de precisión | Altura de la pieza limitada por el espacio libre del husillo |
Guía para la toma de decisiones
| Condición | Recomendación |
|---|---|
| Piezas prismáticas (placas, soportes) | CMC (3 ejes) |
| Prototipo / producción en series reducidas | VMC |
| Características multifacéticas | CENT V de 4 ejes o 5-axis |
| Producción multifacética a gran escala | Compara HMC |
| Preocupaciones relacionadas con caries profundas y astillas | Optimiza el líquido de refrigeración del centro de mecanizado vertical (VMC) o plantéate utilizar un centro de mecanizado horizontal (HMC) |
| Superficies complejas de forma libre | Centro de mecanizado vertical (VMC) 5-axis completo |
| Geometría estándar con un enfoque en la rentabilidad | Centro de mecanizado vertical de 3 ejes con optimización DFM |
Consejos sobre DFM
Profundidad del bolsillo de control: Las cavidades profundas requieren herramientas largas → vibraciones, corte más lento, mayor coste. Mantén una relación profundidad-anchura ≤ 4:1 siempre que sea posible. Utiliza radios estándar: Adapta los radios de las esquinas internas a los tamaños estándar de las fresas de extremo (R3, R5). Las esquinas internas muy pronunciadas requieren un mecanizado lento o el método EDM. Reducir al mínimo las configuraciones: Alinea las características para el mecanizado a partir de una o dos caras. Menos configuraciones = mayor precisión + menor coste. Gestionar paredes delgadas: Evita las paredes de menos de 1,0-1,5 mm, salvo que la función lo requiera: los elementos delgados se deforman bajo las fuerzas de corte. Especifica tolerancias realistas: ±0,05 mm para las características generales; ±0,01 mm únicamente cuando así lo exijan el ajuste o la función. Un exceso de tolerancia aumenta el tiempo de acabado y el coste de la inspección sin aportar ningún beneficio funcional.
Conclusión
El centro de mecanizado vertical es la plataforma CNC más versátil y ampliamente utilizada para piezas prismáticas de precisión, ya que combina fresado, taladrado, roscado y mandrinado en una operación automatizada de una sola configuración. Desde modelos de 3 ejes para soportes sencillos hasta sistemas completos de 5-axis para superficies de forma libre en el sector aeroespacial, las configuraciones de los centros de mecanizado verticales se adaptan a la complejidad de las piezas y al volumen de producción.
El coste depende del tiempo de ciclo, del número de configuraciones, del material y de la tolerancia, y no solo del tipo de máquina. La optimización del diseño para la fabricación (DFM) —radios estándar, profundidad controlada de los cavidades, tolerancias realistas y configuraciones minimizadas— permite una reducción de costes de entre 20 y 35% en programas típicos. Para la mayoría de las piezas de precisión CNC con volúmenes bajos o medios, un centro de mecanizado vertical (VMC) adecuadamente seleccionado ofrece el equilibrio óptimo entre precisión, flexibilidad y rentabilidad. ¿Necesita ayuda para seleccionar la configuración adecuada del VMC u optimizar sus piezas para el mecanizado con VMC? [Póngase en contacto con nuestro equipo de ingeniería] para obtener una revisión del DFM, la planificación del proceso y asistencia en la fabricación.
FAQ
¿Qué es un centro de mecanizado vertical?
Una plataforma de fresado CNC con husillo vertical: las herramientas se acercan a la pieza desde arriba. Combina fresado, taladrado, roscado y mandrinado con cambio automático de herramientas en una única configuración automatizada. La plataforma CNC más utilizada para piezas prismáticas de precisión.
VMC o HMC: ¿cuál debería elegir?
El centro de mecanizado vertical (VMC) ofrece flexibilidad, menor coste y es ideal para la producción de volúmenes bajos a medios. El centro de mecanizado horizontal (HMC) está pensado para la producción de grandes volúmenes de piezas con múltiples caras, con automatización de palés y una evacuación de virutas superior. Los VMC gestionan aproximadamente 80% de trabajos típicos de fresado de CNC.
¿Qué piezas puede fabricar un centro de mecanizado vertical?
Soportes, carcasas, placas, accesorios, moldes, disipadores térmicos, componentes médicos y cualquier geometría prismática con cavidades, orificios y superficies planas. Funciona con aluminio, acero, acero inoxidable, titanio y plásticos técnicos.
3 ejes frente a 5-axis: ¿en qué casos tiene sentido utilizar 5-axis?
Cuando la pieza presenta elementos en varias caras que requieren una tolerancia estrecha entre caras, o superficies de forma libre complejas, el método 5-axis elimina los cambios de configuración y mejora la precisión. Para piezas planas sencillas, el mecanizado de 3 ejes resulta más rentable. No especifiques el método 5-axis cuando el posicionamiento 3+2 permita obtener el mismo resultado.
¿Cómo reducir los costes de mecanizado con centro de mecanizado vertical?
Reducir al mínimo las configuraciones (diseñar para un acceso por una sola cara). Utilizar radios internos estándar. Controlar la profundidad de los huecos. Especificar tolerancias estrictas solo en las características funcionales. Elegir el material adecuado (el aluminio se mecaniza entre 2 y 3 veces más rápido que el acero inoxidable). La revisión de la fabricación (DFM) antes de la producción suele suponer un ahorro de entre 20 y 351 TP17T.


