
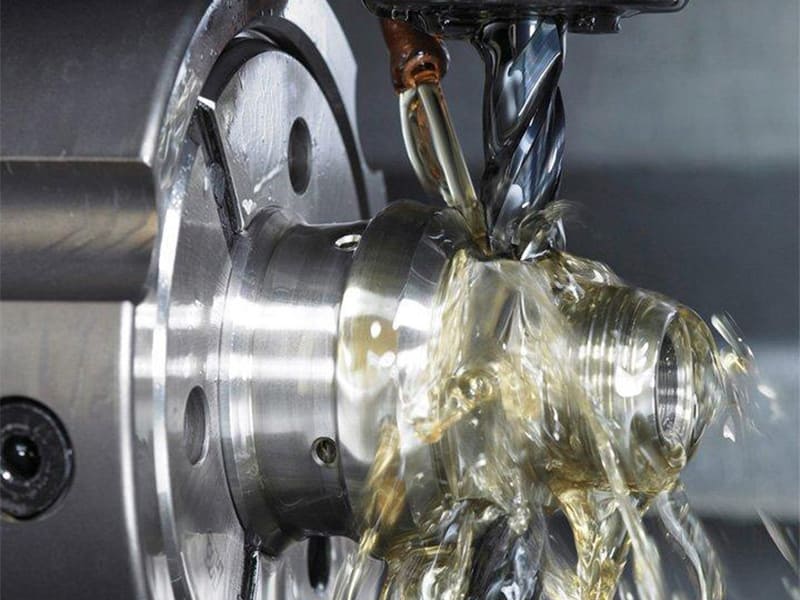
Cambie un fluido de corte por otro en el mismo trabajo CNC y podrá ver una diferencia del 30–40% en la vida útil de la herramienta, cambios medibles en el acabado superficial y desviaciones dimensionales que sacan las piezas de tolerancia. Hemos visto talleres perseguir problemas de desgaste de herramienta durante semanas antes de darse cuenta de que la causa raíz era la concentración degradada del refrigerante — no el grado de la plaquita, no las velocidades y avances. ¿Qué es realmente el fluido de corte? No es solo agua de enfriamiento. Es una variable de proceso funcional que afecta directamente el comportamiento de la herramienta, la integridad superficial y la economía de producción.
Este artículo cubre el fluido de corte desde una perspectiva de ingeniería y fabricación: qué hace, cómo funciona en la interfaz herramienta-viruta, los principales tipos de fluido y sus ventajas y desventajas, cómo hacer coincidir los fluidos con los materiales y operaciones, métodos de aplicación en sistemas CNC, consideraciones de salud y medio ambiente, y estrategias avanzadas de optimización. Ya sea que usted sea un ingeniero de fabricación que soluciona problemas de vida útil de herramienta, un diseñador que establece expectativas de acabado superficial, o un comprador que evalúa los factores de costo de producción, comprender el fluido de corte a nivel de sistema es esencial para un mecanizado CNC estable y predecible.
¿Qué es el fluido de corte y qué hace?
Definición
El fluido de corte (también llamado refrigerante de mecanizado) es un medio líquido o semilíquido que se suministra a la interfaz herramienta-viruta-pieza durante el corte de metales. Su propósito va mucho más allá de la reducción de temperatura. Un fluido de corte eficaz controla la generación de calor, la fricción, el flujo de viruta y la química superficial en la zona de corte — la región de mayor energía del proceso.
La distinción clave: el fluido de corte debe llegar exactamente donde ocurre el corte, no solo inundar el área de trabajo general. El rendimiento depende del método de aplicación, la presión, la química y la compatibilidad tanto con el material de la herramienta como con la aleación de la pieza.
Funciones principales
| Función | Función de ingeniería | Problemas que aborda |
|---|---|---|
| Enfriamiento | Elimina el calor de la herramienta y la pieza de trabajo | Ablandamiento de la herramienta, distorsión térmica |
| Lubricación | Reduce la fricción en la interfaz herramienta-viruta | Filo recrecido, desgaste rápido de flanco |
| Evacuación de virutas | Expulsa las virutas de la zona de corte | Re-corte, daño superficial |
| Protección contra la corrosión | Previene la oxidación de piezas y máquinas | Óxido, contaminación superficial |
Estas funciones están interrelacionadas. Una lubricación insuficiente aumenta las fuerzas de corte incluso cuando el enfriamiento parece adecuado. Una mala evacuación de viruta anula los beneficios de ambas. Por eso la selección del fluido de corte es una decisión a nivel de proceso — no una elección de accesorio secundario.
¿Cómo funcionan los fluidos de corte? Enfriamiento, lubricación y tribología
Generación de calor en el mecanizado
Durante el corte, el calor proviene de dos fuentes principales. La deformación por cizallamiento convierte la energía de corte en calor dentro de la zona de formación de viruta. La fricción en las interfaces herramienta-viruta y herramienta-pieza genera carga térmica adicional — especialmente con materiales adhesivos como el aluminio o los aceros inoxidables austeníticos.
En el mecanizado CNC de alta velocidad, las temperaturas localizadas en la interfaz pueden superar los 700–900°C aunque la pieza en su conjunto permanezca mucho más fría. El fluido de corte transporta el calor lejos del filo de corte, reduciendo el ablandamiento térmico y limitando la desviación dimensional.
Lubricación en la interfaz herramienta-viruta
La lubricación en el mecanizado sigue regímenes tribológicos, no un flujo de fluido simple. La lubricación límite domina — se forma una película química delgada directamente sobre la superficie de la herramienta, reduciendo el contacto metal-metal bajo presión extrema. La lubricación hidrodinámica juega un papel limitado debido a la alta presión de contacto, pero contribuye al flujo de viruta en zonas de menor carga.
Los aditivos tensoactivos también pueden reducir la energía superficial del material de la pieza (efecto Rehbinder), facilitando la formación de viruta y reduciendo las fuerzas de corte en la interfaz.
Aditivos EP y antidesgaste
Bajo cargas extremas, los fluidos de corte dependen de aditivos EP (Extreme Pressure / presión extrema) — típicamente compuestos de azufre, fósforo o cloro. Estos reaccionan químicamente con las superficies metálicas calientes para formar películas límite protectoras. El resultado: reducción del desgaste de flanco y cráter, supresión del filo recrecido y mayor vida útil de la herramienta en condiciones agresivas.
Sin embargo, la química de los aditivos debe coincidir con la aplicación. Una reactividad excesiva puede dañar los recubrimientos de la herramienta o manchar las superficies de la pieza — una compensación que requiere criterio de ingeniería, no solo recomendaciones del proveedor.
Principales tipos de fluidos de corte
Cada tipo representa una compensación diferente entre lubricación, enfriamiento, limpieza y control del proceso.
Aceites integrales (aceites puros)
Fluidos sin base de agua con aceite mineral y aditivos EP. Proporcionan una lubricación excelente para operaciones de baja velocidad y alta carga como roscado, brochado y tallado de engranajes. Sin embargo, la disipación de calor es deficiente y el riesgo de humo/niebla es mayor. Elija aceites integrales cuando la lubricación importe más que el enfriamiento.
Aceites solubles y emulsiones
Emulsiones de aceite en agua que equilibran lubricación y enfriamiento. Son la opción más versátil para fresado y torneado CNC general. Un factor crítico: el control de concentración. Demasiado baja causa corrosión y mala lubricación. Demasiado alta deja residuos y reduce el enfriamiento. En nuestra experiencia en el taller, la deriva de concentración es la causa individual más común de problemas de mecanizado relacionados con emulsiones.
Fluidos sintéticos y semisintéticos
Los fluidos sintéticos no contienen aceite mineral. Los semisintéticos combinan un pequeño contenido de aceite con química sintética. Ambos ofrecen excelente estabilidad térmica, limpieza y consistencia — ideales para CNC de alta velocidad y producción automatizada. La desventaja es una lubricidad inherente menor, que a menudo requiere aditivos EP para corte de servicio pesado.
MQL (Lubricación de Cantidad Mínima)
MQL suministra microdosis de lubricante directamente a la zona de corte. Minimiza el consumo de fluido y la limpieza, funcionando bien para el mecanizado de aluminio y operaciones de acabado. Sin embargo, MQL proporciona un enfriamiento muy limitado y no es adecuado para materiales sensibles al calor o cortes pesados.
| Tipo de fluido | Enfriamiento | Lubricación | Limpieza | Lo mejor para |
|---|---|---|---|---|
| Aceites integrales | Bajo | Muy alta | Bajo | Roscado, brochado |
| Aceites solubles | Alta | Moderado | Moderado | Mecanizado general CNC |
| Semisintético | Alta | Moderado | Alta | Mecanizado CNC de alta velocidad |
| Sintético | Muy alta | Baja | Muy alta | Producción automatizada |
| MQL | Muy bajo | Dirigido | Muy alta | Corte ligero, aluminio |
Cómo la selección del fluido de corte afecta el rendimiento de CNC
Vida útil de la herramienta y desgaste
El desgaste de la herramienta se acelera cuando el fluido de corte no gestiona la fricción y el calor localizado. El desgaste abrasivo y de flanco aumenta con una lubricación insuficiente. El astillado del filo resulta del choque térmico causado por un enfriamiento inconsistente. El filo recrecido (BUE) se forma cuando la química de lubricación no coincide con materiales dúctiles como el aluminio o el acero inoxidable.
Según nuestros datos de producción, cambiar de una emulsión de uso general a un fluido semisintético adecuadamente combinado en trabajos de acero inoxidable 316L extendió la vida útil del inserto en aproximadamente 35% — sin cambiar ningún parámetro de corte.
Acabado superficial e integridad
El fluido de corte afecta directamente la calidad superficial. Una mejor lubricación reduce el desgarro y el manchado, disminuyendo los valores de Ra. Un enfriamiento efectivo limita las capas superficiales afectadas por el calor que pueden alterar la dureza o introducir tensión residual. Un rendimiento deficiente del fluido a menudo produce acabados inconsistentes dentro del mismo lote — incluso con parámetros idénticos.
Precisión dimensional
El exceso de calor causa crecimiento de la herramienta, expansión de la pieza de trabajo y distorsión del dispositivo de sujeción. Una selección adecuada del refrigerante estabiliza la temperatura de corte y minimiza la deriva térmica durante ciclos largos. En mecanizado de alta precisión, incluso pequeñas variaciones de temperatura pueden exceder los límites de tolerancia si el rendimiento del fluido se degrada con el tiempo.
¿Qué fluidos de corte funcionan mejor para diferentes materiales?
Acero y acero aleado
Aceites solubles para torneado y fresado general. Semisintéticos para velocidades más altas. Para aceros aleados más duros, los fluidos con aditivos EP ayudan a reducir el desgaste de la herramienta y el astillado del filo. La protección contra la corrosión también es importante tanto para las piezas como para las máquinas.
Aluminio y aleaciones de aluminio
El aluminio es propenso al filo recrecido más que al calor extremo. Use refrigerantes sintéticos o semisintéticos con alta lubricidad. El MQL funciona bien para acabado y fresado de alta velocidad. Evite aditivos EP excesivos — son innecesarios y pueden manchar las superficies.
Acero inoxidable
Los aceros inoxidables combinan alta resistencia, baja conductividad térmica y un fuerte comportamiento de endurecimiento por trabajo. Use aceites solubles con paquetes EP fuertes o semisintéticos de alto rendimiento. La consistencia del fluido es crítica — el mecanizado de acero inoxidable es altamente sensible a la degradación de la lubricación.
Titanio y aleaciones resistentes al calor
El titanio concentra el calor en el filo de corte y reacciona químicamente con los materiales de la herramienta. Use emulsiones de alta lubricidad o aceites integrales con aditivos EP cuidadosamente combinados. En nuestra experiencia, la presión de entrega del refrigerante y la dirección del chorro a menudo importan más que el tipo de fluido en sí para trabajos de titanio.
| Material | Operaciones habituales | Fluido recomendado |
|---|---|---|
| Acero al carbono / aleado | Torneado, fresado | Aceite soluble, semisintético |
| Aleaciones de aluminio | Fresado, taladrado | Sintético, MQL |
| Acero inoxidable | Torneado, taladrado | Emulsión mejorada con EP |
| Aleaciones de titanio | Fresado, torneado | Emulsión / aceite de alta lubricidad |
¿Cómo se entregan los fluidos de corte en los sistemas CNC?
Refrigeración por inundación
Flujo continuo de alto volumen que cubre el área de corte. Disipación confiable de calor en masa y evacuación efectiva de virutas para operaciones abiertas. Simple y rentable. Sin embargo, la refrigeración por inundación tiene dificultades para penetrar zonas de corte profundas y pierde efectividad a velocidades de husillo muy altas.
Refrigeración por chorro de alta presión (HPC)
Entrega refrigerante a 30–70+ bar directamente en la interfaz herramienta-viruta. Superior ruptura de viruta, mejor enfriamiento del filo y vida útil de la herramienta más consistente en taladrado profundo y torneado. La contrapartida: mayor costo del sistema, herramientas especializadas y requisitos de mantenimiento. El HPC es estándar para acero inoxidable, acero aleado y operaciones de agujeros profundos.
Refrigeración por niebla y MQL
Muy bajo consumo de fluido, máquinas y piezas más limpias, costos de eliminación reducidos. La capacidad de enfriamiento limitada restringe su uso a mecanizado de aluminio y acabado ligero. No es adecuado para materiales intensivos en calor u operaciones de servicio pesado.
Mecanizado en seco
Elimina el fluido de corte por completo. Es factible cuando la generación de calor es baja, los recubrimientos de la herramienta toleran temperaturas elevadas y las tolerancias no son térmicamente sensibles. En la práctica, el mecanizado en seco se limita a hierro fundido y ciertas operaciones de aluminio.
Consideraciones de salud, seguridad y medio ambiente
Salud del operador
Los fluidos de corte pueden aerosolizarse a altas velocidades de husillo o bajo entrega de alta presión. La inhalación de niebla irrita el sistema respiratorio con el tiempo. El contacto de la piel con refrigerantes degradados causa dermatitis. Los controles de ingeniería — recintos, extracción de niebla, EPP apropiado — son parte integral de cualquier estrategia de refrigerante, no adiciones opcionales.
Mantenimiento del refrigerante
El crecimiento bacteriano prospera en refrigerantes a base de agua estancados, produciendo olores e irritantes para la piel. La deriva del pH degrada la lubricación y la protección contra la corrosión. Los aceites de arrastre y las virutas finas desestabilizan la química. El monitoreo regular de concentración, pH y carga microbiana mantiene tanto la consistencia del mecanizado como la seguridad del operador.
Alternativas sostenibles
Muchos fabricantes están adoptando formulaciones libres de boro y libres de formaldehído, fluidos con mejor biodegradabilidad y refrigerantes sintéticos con aditivos reducidos. Combinados con MQL, mecanizado en seco donde sea factible y recubrimientos de herramienta optimizados, estos enfoques minimizan el consumo de fluido sin comprometer el rendimiento.
Estrategias avanzadas de optimización
Intensificación del enfriamiento para materiales difíciles
Para acero inoxidable, titanio, Inconel y aceros endurecidos, la optimización se centra en la efectividad del refrigerante más que en el volumen. La entrega dirigida a través de la herramienta alcanza la interfaz de corte real. Los fluidos de mayor flujo y menor viscosidad mejoran el transporte de calor. La química combinada con el comportamiento del material — EP fuerte para titanio, lubricidad controlada para acero inoxidable — estabiliza la temperatura de corte en lugar de simplemente reducirla.
Ajuste de parámetros en sistemas CNC
Las máquinas CNC modernas permiten un control fino sobre la presión del refrigerante, el caudal y la orientación de la boquilla — configuraciones que la mayoría de los talleres dejan en valores predeterminados. Ajustar la presión según la operación (desbaste vs. acabado), optimizar el ángulo de la boquilla para prevenir la deflexión a altas RPM y sincronizar el refrigerante con la participación de la herramienta mejoran la repetibilidad.
Producción de lotes pequeños y personalizada
En producción de bajo volumen, la optimización del fluido de corte reduce desproporcionadamente el riesgo de retrabajo. Un comportamiento del fluido estable, limpio y predecible reduce la prueba y error durante las corridas de primera pieza, mejora la consistencia entre geometrías variables y extiende la vida útil de la herramienta cuando los parámetros cambian con frecuencia. En nuestra experiencia, los talleres experimentados priorizan la estabilidad y limpieza del fluido sobre la agresividad máxima de corte — porque el desperdicio cuesta más en lotes pequeños.
Conclusión
El fluido de corte no es un consumible secundario — es una parte integral del sistema de mecanizado CNC que influye directamente en el comportamiento de la herramienta, la estabilidad térmica, la integridad superficial y la confiabilidad del proceso. Una selección efectiva requiere evaluar juntas las propiedades del material, el tipo de operación, la severidad del corte y las restricciones del sistema. Un fluido que funciona para el fresado de aluminio puede fallar por completo en el taladrado de acero inoxidable o el torneado de titanio.
Cuando se seleccionan, aplican y mantienen adecuadamente, los fluidos de corte reducen significativamente el riesgo de fabricación, especialmente en producción de alta precisión, materiales difíciles de mecanizar o lotes pequeños. Para ingenieros y equipos de compras, comprender el fluido de corte a nivel de sistema es esencial para obtener resultados CNC estables, predecibles y rentables. ¿Necesita ayuda para optimizar su estrategia de fluidos de corte para su proyecto CNC? [Contacte a nuestro equipo de ingeniería] para soporte de procesos y servicios de mecanizado de precisión.
FAQ
¿Es siempre necesario el fluido de corte en el mecanizado CNC?
No siempre, pero en la mayoría de los escenarios de producción, sí. Puede omitir el fluido en ciertos mecanizados de hierro fundido, fresado ligero de aluminio u operaciones diseñadas específicamente para corte en seco con recubrimientos avanzados. Sin embargo, para altas velocidades, tolerancias estrechas, materiales difíciles o ciclos largos, el fluido de corte es esencial para controlar el calor, la fricción y la variabilidad del proceso.
¿Cuál es la diferencia entre refrigerante y fluido de corte?
“Refrigerante” enfatiza la eliminación de calor. “Fluido de corte” es el término de ingeniería más preciso: cubre enfriamiento, lubricación, evacuación de viruta y protección contra corrosión. Centrarse solo en el enfriamiento pasa por alto las funciones tribológicas y químicas que afectan fuertemente el desgaste de la herramienta y la integridad superficial.
¿Puede el MQL reemplazar los fluidos de corte tradicionales?
En aplicaciones específicas, sí, particularmente en mecanizado de aluminio a alta velocidad u operaciones de acabado donde la lubricación importa más que el enfriamiento. El MQL no puede manejar corte pesado, taladrado profundo, acero inoxidable o mecanizado de titanio donde la concentración de calor y las demandas de evacuación de viruta exceden su capacidad.
¿Cómo afecta el fluido de corte a la vida útil de la herramienta?
Directa y mediblemente. El fluido de corte reduce la fricción, disminuye la temperatura máxima del filo y previene el filo recrecido y el desgaste adhesivo. Una mala selección del fluido o condiciones degradadas del refrigerante aceleran el desgaste de flanco y el astillado del filo, incluso cuando los parámetros de corte permanecen sin cambios. Según nuestros datos de producción, una correspondencia adecuada del fluido puede extender la vida útil de la herramienta entre un 25 y un 40% en materiales difíciles.
¿Qué fluido de corte funciona mejor para aluminio frente a titanio?
Para aluminio: fluidos sintéticos o semisintéticos con alta lubricidad y bajo riesgo de manchas. El MQL suele ser efectivo. Para titanio: emulsiones de alta lubricidad o aceites integrales con aditivos EP cuidadosamente ajustados y suministro dirigido de alta presión. La elección óptima depende del tipo de operación y del método de suministro, no solo del material.


