
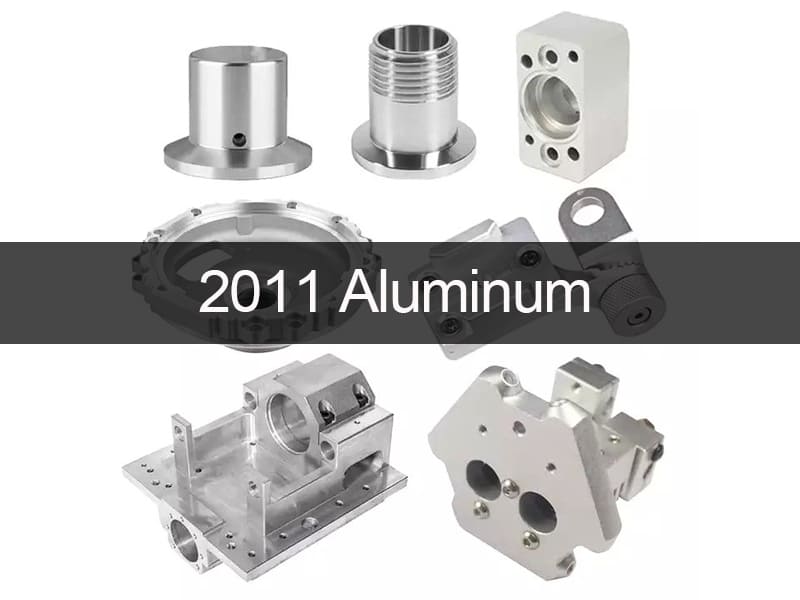
In der Nischenwelt der CNC-Zerspanungsteile und des automatischen Schraubendrehens hat die Aluminiumlegierung 2011 einen einzigartigen und dauerhaften Platz. Diese Legierung wurde entwickelt und standardisiert als das beste zerspanbare Aluminium, lange bevor Mehrspindel-Bearbeitungszentren üblich wurden. Sie wurde speziell entwickelt, um die Schnittleistung, die Spanbildung und die Maßwiederholbarkeit in Hochgeschwindigkeits-Produktionsumgebungen zu verbessern.
Auch wenn Allzwecklegierungen wie 6061 und hochfeste Legierungen wie 7075 immer beliebter werden, ist Aluminium 2011 immer noch die beste Wahl, wenn Geschwindigkeit wichtiger ist als strukturelle Flexibilität. Aber nur weil etwas leicht zu zerspanen ist, heißt das nicht, dass es in jeder Situation verwendet werden kann. Es ist hervorragend geeignet für die Herstellung präziser Drehteile wie Verbinder und Fittings, aber es gibt klare mechanische, korrosionsbedingte und regulatorische Grenzen für seine Verwendung. Dieser Leitfaden betrachtet Aluminium 2011 aus technischer Sicht und hilft Konstrukteuren und Einkaufsteams herauszufinden, wann es die beste Wahl ist und wann andere Legierungen besser geeignet sind.
Was ist die Aluminiumlegierung 2011? Grundlegende Definition und Klassifizierung von Legierungen
Was ist Aluminium 2011?
Al 2011, auch bekannt als zerspanbares Aluminium, ist eine Knetlegierung aus der 2xxx-Serie. Kupfer ist das Hauptlegierungselement in dieser Legierung. Sie wird normalerweise im T3- oder T8-Zustand geliefert und ist speziell für automatische Drehmaschinen und CNC-Maschinen vom Typ Schweizer Drehmaschine ausgelegt, im Gegensatz zu normalem Aluminium.
Aus metallurgischer Sicht ist 2011 besonders, weil Blei (Pb) und Wismut (Bi) absichtlich hinzugefügt wurden. Diese Elemente machen die Struktur nicht wirklich stärker; stattdessen wirken sie als winzige Spanbrecher.
“Kontext ”Zerspanbarkeit“: Bei dieser Legierung bedeutet “zerspanbar”, dass die Späne auf vorhersehbare Weise brechen, die Schnittkräfte niedrig sind und das Werkzeug im Eingriff bleibt.
Hauptanwendungsfall: Sie ist der Standard für die Herstellung von Präzisionsteilen mit hohem Volumen und kleinen Durchmessern, wie Verbinder, Fittings und Abstandsbolzen, auf Hochgeschwindigkeits-Drehzentren.
Der Schlüssel zur Auswahl der richtigen Materialien für moderne CNC-Fertigungsabläufe ist es, Aluminium 2011 als prozessorientiertes Material zu verstehen, anstatt als universelle strukturelle Lösung.
Die chemische Zusammensetzung von Aluminium 2011 und ihre Auswirkungen auf die Technik
Die chemische Zusammensetzung von Aluminium 2011 ist bewusst unausgewogen, sodass es leichter zu zerspanen als zu schweißen oder korrosionsbeständig zu machen ist. Die 6xxx-Serie hat eine Magnesium-Silizium-Mischung, aber 2011 verwendet ein Kupfer-Blei-Wismut-System.
Tabelle 1: Die übliche chemische Zusammensetzung von Aluminium 2011
| Artikel | Prozentsatz (Gew.%) | Haupttechnische Rolle |
| Aluminium (Al) | Bilanz | Basismatrix |
| Kupfer (Cu) | 5.0–6.0 | Dies ist der Hauptverstärker. Es macht das Material härter, aber weniger korrosionsbeständig. |
| Blei (Pb) | 0.2–0.6 | Der Spanbrecher. Erzeugt weiche Einschlüsse, die ein sauberes Scheren ermöglichen. |
| Wismut (Bi) | 0.2–0.6 | Arbeitet mit Blei zusammen, um die Oberflächengüte und Schmierung zu verbessern. |
| Eisen (Fe) | Max. 0,7 | Verunreinigung (kontrolliert). |
| Silizium (Si) | Max. 0,4 | Verunreinigung (kontrolliert). |
| Zink (Zn) | Max. 0,3 | Verunreinigung (kontrolliert). |
Wie Blei und Wismut die Zerspanbarkeit ermöglichen
Blei und Wismut lösen sich metallurgisch gesehen nicht im Aluminiumgitter auf. Stattdessen bilden sie separate, weiche Phasen mit niedrigem Schmelzpunkt, die im gesamten Material verteilt sind. Diese Einschlüsse wirken während der CNC-Zerspanung als lokale Spannungskonzentratoren an der Werkzeug-Span-Grenzfläche.
Dies erzeugt eine Kette von Ereignissen, die vorhersehbar ist:
-
Schmierung: Die Einschlüsse werden beim Schneiden weicher, was die innere Bewegung erleichtert.
-
Bruch: Der Span bricht sauber an diesen weichen Stellen, anstatt sich zu dehnen.
-
Ergebnis: Kurze, körnige Späne, die sofort abgeführt werden und “Vogelnestbildung” an automatischen Drehmaschinen verhindern.
Die Tatsache, dass dieser Mechanismus Aluminium 2011 zur am einfachsten zu zerspanenden Legierung macht, bedeutet auch, dass es weniger schweißbar und weniger korrosionsbeständig ist, was klare Grenzen für seine Verwendung in der Technik setzt.
Die physikalischen und mechanischen Eigenschaften von Aluminium 2011
Ingenieure sollten betrachten, wie gut Aluminium 2011 in der Fertigung funktioniert, nicht nur wie stark es ist. Es ist ziemlich stark, aber seine Dehnung und thermischen Eigenschaften sind darauf ausgelegt, das Schneiden zu erleichtern, anstatt es widerstandsfähiger gegen Stöße zu machen.
Mechanische Eigenschaften
Die folgenden Zahlen zeigen den Standard-T3-Zustand, der der häufigste Zustand für zerspante Teile ist.
Tabelle 2: Typische Werte für mechanische Eigenschaften
| Eigentum | Wert (typisch) | Im Vergleich zu 6061-T6 und wichtig für die Fertigung |
| Zugfestigkeit | ~380 MPa (55 ksi) | Höher (~310 MPa) Ausreichend für Gewindebefestigungen und Fittings. |
| Streckgrenze | ~295 MPa (43 ksi) | Ähnlich (~276 MPa); Gut darin, sich beim Zusammenbau nicht zu verbiegen. |
| Dehnung beim Bruch | 10–15% | Niedriger (weniger duktil) Kritisch: Geringere Duktilität hilft beim Spanbrechen. |
| Härte (Brinell) | ~95 HB | Ähnlich (~95 HB); Hart genug, um Gewinde vor Bruch zu schützen. |
| Scherfestigkeit | ~220 MPa | Höher als bei anderen Stiften. |
Technischer Einblick: Die Tatsache, dass Aluminium 2011 sich nicht so stark dehnt, ist gut für die Zerspanung. Geringere Duktilität bedeutet, dass das Material leicht bricht, wenn das Schneidwerkzeug verwendet wird, was gute Zerspanbarkeit ausmacht.
Physikalische Eigenschaften, die für die Zerspanung wichtig sind
Die Wärmeleitfähigkeit ist sehr wichtig, wenn CNC-Maschinen mit hohen Geschwindigkeiten laufen.
Tabelle 3: Physikalische Eigenschaften
| Eigentum | Wert | Auswirkung der CNC-Bearbeitung |
| Dichte | 2,82 g/cm³ | Etwas schwerer als die 6xxx-Serie, da sie mehr Kupfer und Blei enthält. |
| Wärmeleitfähigkeit | ~150 W/m-K | Durchschnittlich. Gut geeignet, um Wärme von der Werkzeugschneide abzuführen. |
| Schmelzbereich | 535–645 °C | Niedrigschmelzende Phasen (Pb/Bi) erleichtern den Spanbruch. |
Warum 2011 Aluminium ein Maßstab für Zerspanbarkeit ist
Die Zerspanbarkeit von 2011 Aluminium ist der Industriestandard für Knetaluminiumlegierungen. Sie wird oft als 100% zerspanbar im Vergleich zu anderen Aluminiumlegierungen bewertet, was sie zum Maßstab macht, an dem andere gemessen werden.
Spanbildung und Spansteuerung
Die Spansteuerung ist sehr wichtig bei der Massenproduktion. Lange, fadenförmige Späne sind ein großes Problem auf einer Schweizer Drehmaschine. Sie wickeln sich um das Werkzeug, beschädigen die Werkstückoberfläche und stoppen die Produktion. 2011 Aluminium erzeugt feine, körnige Späne, die den Schneidbereich sauber verlassen. Dieses Verhalten ist sehr wichtig für die “Lights-out”-Fertigung (unbemannte Fertigung), bei der die Zuverlässigkeit des Prozesses wichtiger ist als die Festigkeit der Rohmaterialien.
Qualität der Oberflächengüte und Maßhaltigkeit
Da die Späne sauber brechen und nicht verschmieren, hat 2011 Aluminium eine hervorragende Oberflächengüte im bearbeiteten Zustand.
-
Typische Rauheit: Ra 0,4 – 0,8 µm ist ein gängiges Ergebnis, das direkt vom Werkzeug erreicht werden kann, ohne zusätzliches Schleifen oder Polieren.
-
Dimensionsstabilität: Da die Schnittkräfte gering sind, verbiegt sich das Werkzeug weniger. Dies ermöglicht es Herstellern, enge Toleranzen bei langen, dünnen Teilen wie Stiften oder Wellen einzuhalten, die sich während der Bearbeitung verbiegen würden.
Werkzeugstandzeit und Hochgeschwindigkeitsbearbeitung
Die innere Schmierung durch Blei und Wismut reduziert die Reibung an der Werkzeugschneide. Dies ermöglicht es Herstellern, 2011 Aluminium mit viel höheren Schnittgeschwindigkeiten (SFM) zu bearbeiten als 6061 oder 7075, ohne dass die Werkzeuge so schnell verschleißen. Für Einkaufsteams bedeutet dies, dass die Maschinenkosten pro Stunde und die Werkzeugkosten pro Teil sinken.
CNC-Bearbeitungsregeln für Aluminium 2011
Um das Beste aus 2011 Aluminium herauszuholen, sollten die Bearbeitungsstrategien auf die Materialeigenschaften abgestimmt sein. Es ist ein Material, das am besten funktioniert, wenn man es schnell schneidet und kontinuierlich schneidet.
CNC-Drehen vs. CNC-Fräsen
-
CNC-Drehen (am besten): 2011 ist das Jahr für das Drehen. Es eignet sich am besten für kontinuierliche Schnittaufgaben, die in Schweizer Drehmaschinen und automatischen Schraubenmaschinen üblich sind. Die spanbrechenden Komponenten können ihre Aufgabe gut erfüllen, da sie ständig im Eingriff sind.
-
CNC-Fräsen (gut): Es kann gefräst werden, aber die Vorteile sind nicht so deutlich wie beim Drehen. Legierungen wie 6061 bieten oft eine bessere Balance der Zähigkeit, wenn der Schnitt unterbrochen wird (Fräsen). Aber 2011 ist immer noch schneller für komplexe gebohrte/gewinderollte Frästeile.
Empfohlene Bearbeitungspraktiken
Tabelle 4: Leitfaden für Bearbeitungsstrategien
| Parameter | Empfehlung | Technische Begründung |
| Schnittgeschwindigkeit (Drehen) | Hoch (300–400 m/min) | Nutzen Sie die gute Zerspanbarkeit der Legierung, um den maximalen Durchsatz zu erzielen. |
| Vorschubgeschwindigkeit | Aggressiv (0,1–0,3 mm/U) | Dies stellt sicher, dass der Span schert statt zu reiben, was den Spanbruch fördert. |
| Kühlmittelstrategie | Öl (Schweizer) oder leichte Flutung verwenden | Starke Flutung ist oft nicht erforderlich; MQL (Minimalmengenschmierung) funktioniert gut. |
| Werkzeuggeometrie | Standard/poliertes Hartmetall | Scharfe Kanten verhindern Aufbauschneiden (BUE). |
| Spanbrecher | Nicht so wichtig | Das Material bricht von selbst; eine aggressive Spanbrechergeometrie ist nicht erforderlich. |
Häufige Anwendungen von 2011 Aluminium in bearbeiteten Teilen
Die Geometrie und das Volumen von 2011 Aluminium bestimmen, wo es eingesetzt werden kann, nicht die strukturelle Belastung. Es wird nicht oft für Hauptstrukturteile von Flugzeugzellen verwendet, ist aber sehr verbreitet bei “Schraubenmaschinenteilen”.”
-
Präzisionsbefestigungselemente: Kundenspezifische Schrauben, Muttern, Bolzen und Gewindestangen, bei denen die Teilekosten von der Geschwindigkeit der Gewindeherstellung abhängen.
-
Steckverbinder und Fittings: Hydraulische, pneumatische und elektrische Fittings, die komplexes Drehen, Bohren und Gewindeschneiden erfordern.
-
Elektronische Abstandshalter: Kleine Hardware-Teile und Abstandshalter zur Montage von Leiterplatten (PCBs).
-
Automobilteile: Millionen von Kraftstoffsystemteilen, Bremskolben und Sensor-Gehäusen werden hergestellt.
-
Uhr- und Uhrenteile: wie Zahnräder, Ritzel und Gehäuse müssen mit sehr präzisen Maßen und einer glatten Oberfläche gefertigt werden.
Wenn das Teil ein in hoher Stückzahl gedrehtes Bauteil ist, das keinen korrosiven Umgebungen ausgesetzt wird und die Vorschriften Bleigehalt erlauben, wählen Sie 2011.
Wann 2011-Aluminium aufgrund seiner technischen Grenzen nicht verwendet werden sollte
2011 ist ein großartiger Werkstoff für die Fertigung, hat jedoch einige erhebliche Probleme in Bezug auf seine Verarbeitung. Wenn diese Grenzen bei der Konstruktion nicht berücksichtigt werden, führt dies oft zu Neukonstruktionen oder Qualifikationsfehlern in späteren Phasen.
Schlechte Schweißbarkeit
Schweißen Sie kein Aluminium aus 2011. Dies ist eine grundlegende Regel der Metallurgie. Wenn die Blei- und Wismutphasen erhitzt werden, schmelzen sie viel schneller als die Aluminiummatrix. Beim Schweißen schmelzen diese Phasen, was zu “Heißrissen”, Porosität und schwachen Schmelzzonen führt. Selbst mit kontrollierten WIG/MIG-Einstellungen ist die Schweißnaht nicht stark. Das Hartlöten ist genauso schwierig wie das Weichlöten.
Wenn Sie schweißen müssen, können Sie auch 6061 oder 5052 verwenden.
Geringe Korrosionsbeständigkeit
Im Vergleich zu den Serien 5xxx oder 6xxx ist 2011 eine kupferreiche Legierung (2xxx-Serie), die atmosphärischer und galvanischer Korrosion nicht gut standhält.
-
Das Risiko: In feuchten, salzhaltigen oder chemisch aggressiven Umgebungen kann es zu Lochfraß und interkristalliner Korrosion kommen.
-
Die Lösung: In den meisten Fällen müssen Teile mit einer Schutzbeschichtung (Nickel, Zink) oder einer chemischen Konversionsbeschichtung (Alodine) versehen werden.
Regulatorische Beschränkungen (RoHS / REACH)
Dies ist die wichtigste moderne Einschränkung. Blei ist in 2011 enthalten, daher erfüllt es möglicherweise nicht strenge Umweltstandards wie REACH, RoHS (Beschränkung gefährlicher Stoffe) oder bestimmte medizinische und lebensmittelsicherheitsbezogene Normen.
-
Die Auswirkung: Es ist oft nicht zulässig in medizinischen Implantaten, Maschinen mit Lebensmittelkontakt und Unterhaltungselektronik, die in der EU verkauft wird.
-
Die Alternative: Immer mehr Menschen verwenden bleifreie Automatenlegierungen wie 6026-Aluminium oder 6262-Aluminium, auch wenn diese bei der Bearbeitung nicht so gut funktionieren.
2011 vs. 6061 Aluminium: Ein praktischer Ansatz zur Materialauswahl
Bei der Beschaffung ist eine der häufigsten Fragen: Welches ist besser – 2011 oder 6061 Aluminium? Es geht nicht darum, welches “besser” ist, sondern welches am besten für den Prozess geeignet ist.
Tabelle 5: Ein technischer Vergleich von 2011 und 6061
| Funktion | 2011-T3 | 6061-T6 | Auswahlkriterien |
| Hauptstärke | Zerspanbarkeit (Geschwindigkeit und Oberflächengüte) | Vielseitigkeit (Schweißen, Korrosion und Festigkeit) | Verwenden Sie 2011 für Geschwindigkeit und 6061 für den allgemeinen Gebrauch. |
| Korrosionsbeständigkeit | Arm | Ausgezeichnet | Verwenden Sie 6061 für Teile, die im Außenbereich oder exponiert eingesetzt werden. |
| Schweißeignung | Sehr schlecht | Ausgezeichnet | Verwenden Sie 6061 für geschweißte Rahmen. |
| Eloxierverhalten | Schlecht/Unzuverlässig | Ausgezeichnet | Verwenden Sie 6061 für kosmetische Teile. |
| Typisches Produkt | Teile und Fittings für Drehautomaten | Strukturrahmen, Halterungen und Platten | |
| Kostentreiber | Geringere Bearbeitungszeit | Niedrigere Rohstoffkosten | 2011 spart Geld bei komplexen Teilen. |
Regel zur Auswahl:
-
Für viele kleine, komplexe Drehteile, bei denen Oberflächengüte und Toleranz wichtig sind, wählen Sie 2011.
-
Verwenden Sie 6061 für Strukturteile, Schweißbaugruppen oder Teile, die aus optischen Gründen eloxiert werden müssen.
Dinge, die bei der Oberflächenbehandlung von 2011-Aluminium zu beachten sind
Bei der Oberflächenbehandlung von 2011-Aluminium ist Vorsicht geboten. Die Chemie, die das Schneiden erleichtert, erschwert auch einige Veredelungsprozesse.
Grenzen des Eloxierens
Das Eloxieren von 2011-Aluminium ist möglich, aber oft schwierig.
-
Das Problem: Die Blei- und Wismuteinschlüsse eloxieren nicht, was bedeutet, dass sie winzige Löcher oder dunkle Flecken in der Oxidschicht hinterlassen.
-
Das Ergebnis: Die Oberfläche wirkt oft schmutzig, gelblich oder ungleichmäßig. Gefärbte Farben wie Schwarz oder Rot können fleckig oder ungleichmäßig wirken.
-
Empfehlung: Verwenden Sie 2011 nicht für kosmetische Teile, auch bekannt als “Klasse-A”-Oberflächen. Verwenden Sie es nur für funktionelles Harteloxieren, wenn das Aussehen nicht so wichtig ist.
Bevorzugte Oberflächenbehandlungen
Um 2011er Aluminium sicher zu halten, ohne auf seine mikrostrukturellen Schwächen aufmerksam zu machen, denken Sie an:
-
Chemisch Nickel (Elektrolos): ist hervorragend geeignet zum Schutz vor Korrosion, zur Erhöhung der Härte und zur Verringerung der Reibung. Es bedeckt die Bleieinschlüsse zuverlässig.
-
Chemische Konversion (Alodine/Chromatierung): Diese Methode verändert die Bauteilgröße nicht und verbessert die elektrische Leitfähigkeit sowie den Schutz gegen leichte Korrosion.
-
Verzinken: ist eine kostengünstige Möglichkeit, um gegen grundlegende Korrosion zu schützen.
Zusammenfassung: Was Konstrukteure und Einkäufer über die Technik wissen sollten
Die Aluminiumlegierung 2011 ist kein Allzweckmaterial; sie ist ein spezielles Werkzeug für effizientere Fertigung. Ihr Nutzenversprechen ist einfach: Sie opfert Schweißbarkeit und Korrosionsbeständigkeit, um die schnellste und gleichmäßigste Zerspanbarkeit aller Aluminiumlegierungen zu bieten.
Wichtige Punkte:
-
Schritt eins: Wählen Sie 2011 für die Serienfertigung im CNC-Drehen und Swiss Machining. Sie ist der Schlüssel zu kürzeren Zykluszeiten bei kleinen, komplexen Teilen.
-
Behalte den Vorsprung im Auge: Prüfen Sie vor der Spezifikation die Vorschriften (RoHS/Medizin). Für globale Konformität benötigen Sie möglicherweise bleifreie Alternativen wie 6026.
-
Seien Sie vorsichtig bei der Oberflächenbehandlung: Verwenden Sie 2011 nicht für dekorativ eloxierte Teile. Setzen Sie stattdessen auf Beschichtungen oder Konversionsschichten, um optische Probleme zu vermeiden.
-
Kein Schweißen: Betrachten Sie 2011 als eine “nur zerspanbare” Lösung.
Hersteller können die einzigartigen Eigenschaften von 2011er Aluminium nutzen, um Präzisionskomponenten kostengünstiger und mit besserer Qualität herzustellen, indem sie Werkstoffe wählen, die diesen technischen Gegebenheiten entsprechen.
FAQ
F: Ist 6061er Aluminium fester als 2011?
A: In Bezug auf die Zugfestigkeit ist 2011-T3 (~380 MPa) tatsächlich fester als 6061-T6 (~310 MPa). Aber 6061 ist zäher (duktiler) und deutlich korrosionsbeständiger, was es in der Praxis “fester” im Sinne der Lebensdauer macht.
F: Was bedeutet “gut zerspanbar”?
A: Aufgrund des enthaltenen Bleis und Wismuts. Diese Bestandteile wirken als innere Spanbrecher, sodass Späne in kleine Stücke statt in lange Bänder brechen. Dadurch werden Maschinenstopps vermieden, höhere Geschwindigkeiten ermöglicht und die Werkzeugstandzeit verlängert.
F: Ist es möglich, 2011er Aluminium zu schweißen?
A: Nein. Beim Schweißen schmelzen die bleihaltigen Einschlüsse mit niedrigem Schmelzpunkt, was zu “Heißrissen” und schwachen Verbindungen führt. Wenn Sie schweißen müssen, verwenden Sie 6061 oder 5052.
F: Erfüllt 2011er Aluminium die RoHS-Richtlinien?
A: Das hängt vom jeweiligen Ausnahmestatus ab. Blei ist in 2011 enthalten, was nicht zulässig ist. Einige Kupfer-/Aluminiumlegierungen dürfen bis zu 4% Blei nach Gewicht enthalten, aber viele Branchen bewegen sich hin zu bleifreien Legierungen wie 6026 oder 6262, um zukünftige Konformität sicherzustellen.
F: Rostet Aluminium aus 2011?
A: Aluminium rostet nicht wie Stahl, aber 2011 korrodiert leicht. Aufgrund des hohen Kupferanteils wird es in feuchten oder salzhaltigen Umgebungen schnell weiß und pulvrig und bildet Lochfraß, sofern es nicht durch Beschichtung oder Konversionsschicht geschützt ist.


