
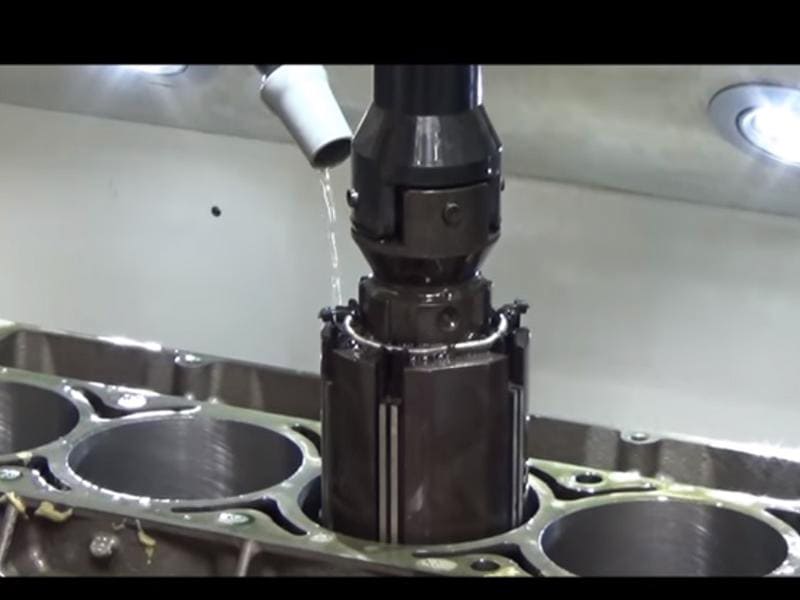
Schnelle Antwort: Das Honen ist ein präzises Schleifverfahren, bei dem mithilfe mehrerer Schleifsteine, die auf einem rotierenden, hin- und hergehenden Dorn montiert sind, 0,002–0,02 mm Material von zylindrischen Innenbohrungen abgetragen werden. Die gleichzeitige Dreh- und Axialbewegung korrigiert geometrische Fehler (Rundheit, Zylindrizität, Konizität) und erzeugt ein kreuzförmiges Oberflächenmuster im Winkel von 30°–60°, das den Schmierfilm hält. Erreichbare Toleranzen: ±0,001–0,010 mm Durchmesser; Oberflächenrauheit Ra 0,1–0,8 µm. Das Honen ist der abschließende Präzisionsschritt nach dem Grobbohren und Reiben – es formt die Bohrungen nicht, sondern optimiert ihre funktionale Leistungsfähigkeit hinsichtlich Dichtheit, Schmierung und Verschleißfestigkeit.
Was ist der Honvorgang?
Das Honen ist ein präziser, abrasiver Mikroveredelungsvorgang, der an zylindrischen Innenbohrungsflächen angewendet wird. Ein Honwerkzeug – ein Dorn, der mehrere Schleifsteine trägt – dehnt sich unter kontrolliertem Druck radial gegen die Bohrungswand aus, während es sich gleichzeitig entlang der Bohrungsachse dreht und hin- und herbewegt. Diese kombinierte kinematische Bewegung entfernt eine geringe, kontrollierte Materialmenge und erzeugt das charakteristische Kreuzrillenmuster in kontrollierten Winkeln von 30°–60°.
Was das Honen vom Bohren, Reiben oder Schleifen unterscheidet, ist sein Zweck. Beim Bohren und Reiben wird Material abgetragen, um die geometrische Lage und Größe festzulegen. Beim Honen wird die Größe ausgehend von einer vorbearbeiteten, nahezu endgültigen Abmessung verfeinert, geometrische Restfehler – Unrundheit, Konizität, Tonnenform – korrigiert und eine funktionale Oberflächenstruktur erzeugt, die das Verhalten der Bohrung im Betrieb bestimmt. Die Täler der Kreuzschraffur halten den Schmierfilm zurück; die tragenden Plateaus stützen die Gegenbauteile; die kontrollierte Rauheit bestimmt die Dichtungsleistung und das Einlaufverschleißverhalten.
Bei Bauteilen, bei denen die Leistung der Bohrung direkt die Zuverlässigkeit des Systems bestimmt – wie beispielsweise Motorzylinder, hydraulische Stellantriebe, Pneumatikzylinder, Präzisionsgetriebe und Komponenten für medizinische Geräte –, ist das Honen kein optionaler Endbearbeitungsschritt. Es ist der Prozess, der eine bearbeitete Bohrung in eine funktionsfähige Oberfläche verwandelt.
So funktioniert der Honvorgang
Ausdehnung von Schleifsteinen: Radiale Druckregelung
Das Honwerkzeug ist mit drei bis zwölf Schleifsteinen ausgestattet, die symmetrisch um den Dornkörper angeordnet sind. Die Steine werden durch einen mechanischen Keil, eine Feder oder einen hydraulischen Antrieb nach außen gegen die Bohrungswand gedrückt und üben dabei einen kontrollierten radialen Anpressdruck aus. Dieser Druck bestimmt die Abtragsrate und die Oberflächengüte:
- Höherer Druck: schnellere Materialabtragung, bessere Möglichkeiten zur Geometriekorrektur, jedoch erhöhtes Risiko von Oberflächenrissen
- Niedrigerer Druck: langsamere Abtragung, feinere Oberflächengüte, bessere Kontrolle der endgültigen Geometrie
In der Praxis wird beim Honen eine Strategie mit schrittweise abnehmendem Druck angewendet – mäßiger bis hoher Druck in der anfänglichen Kalibrierungsphase (Korrektur der Geometrie und Annäherung an den Zieldurchmesser), gefolgt von einer Niederdruck-Endbearbeitungsphase und einer „Spark-out“-Verweilphase (Verweilen des Werkzeugs an einer Position ohne Vorschub), um die Ziel-Ra-Rauheit und den Enddurchmesser zu erreichen.
Rotation und Hin- und Herbewegung: Der Kreuzschraubenmechanismus
Das charakteristische kinematische Merkmal des Honens ist die Kombination aus:
- Spindeldrehung (Werkzeug, das sich um seine eigene Achse dreht): Umfangsschneidgeschwindigkeit
- Hin- und Herbewegung (Werkzeug bewegt sich axial entlang der Bohrung): Abdeckung der gesamten Bohrungslänge und Bildung spiralförmiger Nuten
Das Schnittmuster dieser beiden Bewegungen erzeugt das Kreuzschraffurmuster. Der Winkel zur Bohrungsachse wird durch das Verhältnis von Hubgeschwindigkeit zu Drehgeschwindigkeit bestimmt:
- Höheres Hub-Drehungs-Verhältnis: steilerer Kreuzschraffurwinkel (nahe 60°)
- Geringeres Übersetzungsverhältnis: flacherer Winkel (nahe 30°)
Bei Anwendungen in Motorzylindern sind Kreuzschraffurwinkel von 40°–50° typisch – sie bieten eine ausreichende Ölrückhaltekapazität bei gleichzeitig ausreichender Auflagefläche zur Lastabtragung.
Warum das Kreuzschraffurmuster wichtig ist
Die schraffierte Oberfläche ist ein technisch beabsichtigtes Merkmal und kein Oberflächenfehler:
Ölauffang: Die sich kreuzenden Mikrotäler fungieren als verteilte Schmiermittelreservoirs, die den Ölfilm an der Gleitkontaktfläche während des Betriebs wieder auffüllen. Eine glatte Bohrungsoberfläche würde den Schmierfilm unter Belastung herausdrücken, was zu Grenzschmierung und beschleunigtem Verschleiß führen würde.
Kontrollierte Einlaufphase: Die tragenden Plateau-Bereiche übernehmen während der Einlaufphase die anfängliche Kontaktlast, während die Vertiefungen für die Schmierung sorgen. Da sich die Plateaus während der Einlaufphase nur minimal abnutzen, stabilisiert sich die Oberfläche auf ihre vorgesehene Betriebsgeometrie.
Dichtungsleistung: Eine kontrollierte Oberflächenrauheit von Ra 0,1–0,4 µm mit definierter Plateau- und Talstruktur sorgt für eine bessere Dichtwirkung als zu raue (hohe Leckagewege) oder zu glatte (Schmiermittelmangel) Oberflächen.
Prozessparameter und ihre Auswirkungen
| Parameter | Primäre Wirkung | Optimierungsansatz |
|---|---|---|
| Körnung des Steins | Ra und Materialabtragsrate | Grob (80–150) zum Vorbearbeiten; fein (320–600+) zum Endbearbeiten |
| Steindruck | Abtragsrate im Vergleich zur Oberflächenqualität | Abwärtsschaltung: hoch für die Vorbearbeitung, niedrig für die Endbearbeitung + Entgraten |
| Verhältnis von Drehzahl zu Hub | Schraffwinkel | Je nach Anwendung festlegen (in der Regel 40°–50° für Motoren) |
| Hublänge | Vollständige Bohrungsabdeckung, Verhinderung von Konizität | Jedes Bohrungsende um 1/3 Stone überdecken |
| Kühlmittel | Oberflächenintegrität, Spanabfuhr | Sauberes, gefiltertes Honöl; gleichmäßiger Durchfluss |
| Lagerbestandspauschale | Fähigkeit zur Geometriekorrektur | 0,01–0,03 mm Vorhonteil am Durchmesser |
Präzision und Oberflächengüte beim Honen
Maßgenauigkeit
Durch das Honen werden Durchmessertoleranzen von ±0,001–0,010 mm mit einer Rundheits- und Zylindrizitätskorrektur von 1–5 µm erreicht:
Was die Genauigkeit des Honens so einzigartig macht, ist der Mittelungseffekt durch mehrere Schleifsteine. Ist eine Seite der Bohrung etwas größer, tragen die Schleifsteine auf dieser Seite mehr Material ab, bis ein Gleichgewicht erreicht ist – die Schleifsteine korrigieren somit von sich aus asymmetrische Geometrien. Dieser selbstkorrigierende Mechanismus ist der Grund dafür, dass beim Honen eine Rundheitskorrektur erreicht werden kann, die das Einpunktbohren nicht bieten kann.
Die endgültige Maßgenauigkeit wird durch kontrollierten Materialabtrag unter Einsatz von Messverfahren während des Bearbeitungsprozesses (Luftmessung während des Honvorgangs) und durch Feinschliffdurchgänge bei reduziertem Druck erreicht.
Oberflächenrauheit
Erreichbare Oberflächenrauheit nach Honstufe:
| Honing-Stufe | Schleifkorn-Sortiment | Erreichbarer Ra-Wert |
|---|---|---|
| Materialabtrag (grob) | Körnung 80–150 | 1,0–2,5 µm |
| Halbfertig | Körnung 180–280 | 0,4–1,0 µm |
| Endhonen | Körnung 320–600 | 0,1–0,4 µm |
| Plattenhonen | Körnung 600+, niedriger Druck | 0,05–0,2 µm |
Bei Motorzylindern ist nicht allein der Ra-Wert maßgeblich, sondern es sind die Parameter der Abbott-Firestone-Lagerverhältniskurve – Rpk (reduzierte Spitzenhöhe), Rk (Kernrauheit), Rvk (Talfiefe) –, die die Plateauhöhe und die Talfiefe separat charakterisieren. Diese Parameter spiegeln wider, dass die funktionale Leistung vom Verhältnis von Plateau zu Tal abhängt und nicht nur von der durchschnittlichen Rauheit.
Funktionale Auswirkungen der Oberflächenqualität
Dichtungsleistung: Eine verbesserte Bohrungsgeometrie (Rundheit/Zylindrizität) in Verbindung mit einer kontrollierten Ra-Rauheit gewährleistet einen gleichmäßigen Kontakt mit Dichtungen oder Kolbenringen und verringert so Leckagen in Hydraulikzylindern, Pneumatiksystemen und Motorbohrungen.
Schmierverhalten: Die kreuzförmig angeordneten Rillen speichern Öl und geben es während der Gleitbewegung kontinuierlich ab, wodurch auch unter Belastung ein stabiler Schmierfilm aufrechterhalten wird.
Verschleißfestigkeit: Die flache Oberfläche dämpft anfängliche hohe Spitzen (wodurch der Einlaufverschleiß verringert wird), während die ausgewogene Struktur den Metall-auf-Metall-Kontakt im stationären Betrieb minimiert.
Honen vs. Schleifen vs. Aufreiben vs. Läppen
Prozessvergleich
| Parameter | Honieren | Innenrundschleifen | Aufbohren | Läppen |
|---|---|---|---|---|
| Hauptanwendung | Endbearbeitung der Innenbohrung | Innen- und Außenflächen | Bohrungsdimensionierung | Ultraflache oder Präzisionsoberflächen |
| Materialabtrag | 0,002–0,02 mm | 0,05–0,5 mm | 0,05–0,5 mm | < 0,002 mm |
| Erreichbarer Ra-Wert | 0,1–0,8 µm | 0,2–1,6 µm | 0,4–3,2 µm | < 0,05 µm |
| Geometriekorrektur | Ausgezeichnet (Rundheit, Zylindrizität) | Gut | Begrenzt | Ausgezeichnet (Ebenheit) |
| Kreuzschraffur | Ja (funktionsfähig) | Nein | Nein | Nein |
| Typische Bohrungstoleranz | ±0,001–0,010 mm | ±0,005–0,020 mm | ±0,010–0,050 mm | < ±0,001 mm |
Wann sollte man welchen Prozess wählen?
Wählen Sie „Honieren“ Wenn: Die Innenbohrung eine Kreuzschraffur zur Schmierung oder Abdichtung erfordert; eine Geometriekorrektur (Rundheit, Zylindrizität, Konizität) über die vorangegangene Bearbeitung hinaus erforderlich ist; Toleranz ±0,001–0,010 mm; Ra 0,1–0,8 µm.
Wählen Sie Innenschleifen Wenn: das Material für Schleifsteine zu hart ist (>60 HRC ohne CBN-Werkzeuge), ein größerer Materialabtrag (0,05–0,5 mm) erforderlich ist oder es sich um eine Außen- bzw. komplexe Geometrie handelt.
„Reaming“ auswählen Wenn: Die Maßgenauigkeit mit enger Toleranz die Hauptanforderung ist, Ra 0,4–1,6 µm akzeptabel ist und eine Kreuzschraffur-Oberflächenstruktur funktional nicht erforderlich ist. Das Reiben ist ein eindurchgangiger Maßbearbeitungsvorgang und kein Verfahren zur Geometriekorrektur.
Wählen Sie „Lapping“ Wenn: Ra-Werte unter 0,05 µm vorgeschrieben sind (optische Komponenten, Präzisionsventilsitze) oder extreme Anforderungen an die Ebenheit gestellt werden – dies gilt in der Regel nicht für zylindrische Bohrungen.
Arten des Honens
Herkömmliches Hubhonieren
Beim Hubhonen kommt ein Mehrdurchlaufverfahren zum Einsatz, bei dem das Honwerkzeug mehrere Hin- und Herbewegungen durch die Bohrung ausführt, dabei schrittweise Material abträgt und die Geometrie korrigiert. Steindruck, Drehzahl, Hubfrequenz und Zykluszeit werden so angepasst, dass der Solldurchmesser, die Rundheit und die Ra-Rauheit erreicht werden. Dank dieser Flexibilität eignet sich das Hubhonieren für Bohrungen mit erheblichen geometrischen Fehlern, schwankender Vorbearbeitungsqualität oder strengen Endspezifikationen.
Am besten geeignet für: Motorzylinder, Hydraulikzylinder, Komponenten für die Luft- und Raumfahrt, Reparaturarbeiten bei unregelmäßiger Bohrungsgeometrie.
Ein-Durchgang-Honen
Beim Ein-Durchgang-Honen wird ein Werkzeug mit festem Durchmesser und Diamant- oder CBN-Schleifmittel verwendet, das einmal oder eine geringe, festgelegte Anzahl von Malen durch die Bohrung geführt wird. Der Werkzeugdurchmesser wird auf die Sollbohrung voreingestellt; der Prozess passt sich nicht an geometrische Abweichungen an. Das Ein-Durchgang-Honen erzielt sehr hohe Produktionsraten und eine hervorragende Durchmesserkonstanz bei großen Chargen, setzt jedoch voraus, dass die Abmessungen der Eingangsbohrung bereits nahe am Endmaß liegen und relativ frei von geometrischen Abweichungen sind.
Am besten geeignet für: Großserienfertigung in der Automobilindustrie (Pleuelbohrungen, Bohrungen für Hydraulikventile), standardisierte Teile mit einheitlicher Vorbearbeitung.
Plateau-Honen
Das Plateau-Honieren ist ein verfeinertes Honverfahren, das speziell für die in Motorzylindern erforderliche Plateau-Tal-Oberflächenstruktur entwickelt wurde. Bei diesem Verfahren werden zunächst mit grober Körnung kreuzförmige Vertiefungen erzeugt, gefolgt von einem Durchgang mit feiner Körnung, der hohe Spitzen (und damit das tragfähige Plateau) entfernt, ohne die Vertiefungen aufzufüllen. Die resultierende Oberfläche zeichnet sich durch die Parameter Rpk, Rk und Rvk aus, die die funktionelle Leistungsfähigkeit der tribologischen Grenzfläche bestimmen.
Materialien zum Honen
Gusseisen
Gusseisen ist das ideale Material zum Honen. Graphitflocken (Grauguss) oder -knötchen (duktiles Gusseisen) sorgen für eine natürliche Schmierung an der Schnittstelle zwischen Schleifmittel und Werkstück, wodurch die Verstopfung des Schleifsteins verringert und die Oberflächengüte verbessert wird. Aluminiumoxid-Steine (Al₂O₃) erzielen gute Ergebnisse bei Grauguss mit einer Härte unter 45 HRC; keramisch gebundenes CBN bietet eine hervorragende Leistung bei gehärtetem Gusseisen.
Gehärteter Stahl
Für Bohrungen in gehärteten Bauteilen (50–65 HRC) – Hydraulikschieber, Ventilkörper, Präzisionsmessgeräte – ist das CBN-Honen das Standardverfahren. CBN gewährleistet die Integrität der Schneidkante bei hohen Härten, bei denen herkömmliche Schleifmittel schnell verschleißen würden. Diamanthonen wird für Keramik, Hartmetall und sehr harte Beschichtungen eingesetzt.
Nichteisenwerkstoffe
Das Honen von Aluminium und Messing erfordert Siliziumkarbid-Schleifmittel (die in duktilen Werkstoffen leichter schneiden als Al₂O₃), reduzierte Schnittgeschwindigkeiten und einen erhöhten Kühlmittelstrom, um weiche Späne wegzuspülen, die andernfalls die Poren des Honsteins verstopfen würden. Nach unseren Produktionserfahrungen bei der Bearbeitung von hydraulischen Aluminiumkomponenten hängt die Oberflächenqualität der Bohrung nach dem Honen in hohem Maße von der Reinheit des Kühlmittels ab – verunreinigtes Kühlmittel führt zu Oberflächenkratzern, die nicht von einer unzureichenden Schleifleistung zu unterscheiden sind.
Leitfaden zur Auswahl von Schleifmitteln
| Material | Härte | Empfohlenes Schleifmittel | Wichtige Überlegungen |
|---|---|---|---|
| Grauguss | < 45 HRC | Al₂O₃ oder SiC | Graphit verbessert die Schmierung |
| Legierter Stahl (4140) | < 45 HRC | Al₂O₃ | Standardauswahl |
| Gehärteter Stahl | > 50 HRC | CBN | Entscheidend für die Standzeit des Werkzeugs |
| Aluminium | Weich | SiC | Verschmierungsrisiko; sauberes Kühlmittel entscheidend |
| Keramik, Hartmetall | Sehr schwer | Diamant | Einzige Option bei einer Härte > 65 HRC |
Anwendungen nach Branche
Zylinder für Kraftfahrzeugmotoren
Die klassische Anwendung des Honens. Die Spezifikationen für die Zylinderbohrung bei Serienmotoren sehen in der Regel Folgendes vor:
- Kreuzschraffur bei 40°–50° zur Ringabdichtung und zum Ölrückhalt
- Ra 0,1–0,5 µm; Rpk 0,05–0,15 µm; Rvk 0,1–0,4 µm (Parameter für das Plateau-Honen)
- Rundlaufgenauigkeit von 0,005–0,010 mm über die gesamte Hublänge
- Rundheit innerhalb von 0,003–0,005 mm
Diese Spezifikationen regeln die Dichtwirkung der Kolbenringe (Kompression und Blow-by), den Ölverbrauch und den Verschleiß während der Einlaufphase des Motors. Bei Dieselmotoren für schwere Nutzfahrzeuge wird im Vergleich zu Benzinmotoren in der Regel eine größere Rillentiefe (Rvk 0,3–0,5 µm) vorgeschrieben, was den höheren Schmierbedarf bei höheren mittleren effektiven Drücken widerspiegelt.
Hydraulik- und Pneumatikzylinder
Die Oberflächenqualität der Bohrung eines Hydraulikzylinders bestimmt die Lebensdauer der Dichtungen, die interne Leckagerate und die Druckhaltigkeit. Typische Spezifikationen sehen einen Ra-Wert von 0,1–0,4 µm sowie eine Kontrolle der Rundheit und Zylindrizität vor – glatt genug für einen effektiven Dichtungskontakt ohne Schmiermittelmangel.
Nach unseren Produktionserfahrungen mit Bohrungen in Hydraulikverteilern für industrielle Automatisierungsanlagen wird durch das Honen auf Ra 0,2–0,3 µm bei einer Zylindrizität von maximal 0,003 mm durchweg eine Lebensdauer der Hydraulikdichtungen von mehr als 5.000 Betriebsstunden erreicht – im Vergleich zu unbearbeiteten Oberflächen (Ra 0,8–1,6 µm), bei denen bereits nach 500–1.000 Stunden Verschleißausfälle der Dichtungen auftreten.
Luft- und Raumfahrt sowie Verteidigung
Die Spezifikationen für das Honen in der Luft- und Raumfahrt unterliegen der Norm AS9100 sowie kundenspezifischen Standards. Bohrungen in Stellgliedern, hydraulischen Servoventilen und Fahrwerkszylindern erfordern eine Durchmessertoleranz von ±0,002–0,005 mm, eine Oberflächenrauheit von Ra 0,1–0,2 µm sowie eine vollständige Dokumentation der Geometriekorrektur. Für alle flugkritischen, gehonte Bauteile sind Materialrückverfolgbarkeit, Aufzeichnungen über die Messungen während des Fertigungsprozesses und ein Zertifikat der Endabnahme erforderlich.
Medizinprodukte
Bohrungen in chirurgischen Instrumenten, endoskopische Kanäle und Implantatoberflächen müssen gehont werden, um Maßgenauigkeit, Oberflächenglätte und die Abwesenheit von eingebetteten Schleifpartikeln zu gewährleisten. Die Anforderungen der Qualitätsdokumentation ISO 13485 gelten für alle gehonteten Bohrungsoberflächen in medizinischen Anwendungen. Implantatkomponenten aus Titan und Kobalt-Chrom müssen anhand festgelegter Reinigungs- und Prüfprotokolle auf das Fehlen eingebetteter Schleifpartikel überprüft werden.
Konstruktionsrichtlinien für das Honen (DFM)
Zuschlag für das Vorhonen
Das Honen erfordert eine festgelegte Aufmaßmenge aus dem vorangegangenen Bearbeitungsschritt – ist diese zu gering, kann die Geometrie nicht korrigiert werden; ist sie zu groß, erhöhen sich die Zykluszeit und die Kosten.
Übliche Toleranzen beim Durchmesser:
- Allgemeine industrielle Bohrungen: 0,01–0,03 mm
- Motorzylinder (erhebliche Geometriekorrektur): 0,02–0,05 mm
- Hochpräzise hydraulische Bohrungen (minimale Geometriekorrektur): 0,005–0,015 mm
Die Oberfläche vor dem Honen sollte nach dem Bohren oder Reiben eine Rauheit von Ra ≤ 1,6 µm aufweisen, damit die Honsteine die angestrebte Oberflächengüte innerhalb einer realistischen Zykluszeit erreichen können.
Bohrungsgeometrie: L/D-Verhältnis und Durchmesser
- Mindestbohrungsdurchmesser: ≥ 3–5 mm bei Standardwerkzeugen; kleinere Durchmesser erfordern spezielle Mikrohon-Ausrüstung
- Längen-Durchmesser-Verhältnis (L/D): ≤ 10:1 für zuverlässige Ergebnisse; bei einem höheren Verhältnis wird der Spanabtransport erschwert, das Risiko von Kegelbildung steigt und ein mehrstufiges Honen mit Führungsschuhen ist erforderlich
- Zugänglichkeit der Bohrung: Blindbohrungen können mit geeigneten Werkzeugen und einer kontrollierten Hubumkehr gehont werden; Durchgangsbohrungen sind vorzuziehen, sofern es die Funktion zulässt
DFM-Checkliste für geschliffene Bauteile
| Entwurfsentscheidung | Empfehlung |
|---|---|
| Toleranz der Vorbohrung | Abweichung vom Enddurchmesser von maximal 0,05 mm |
| Vorab-Schleifen Ra | ≤ 1,6 µm beim Bohren/Aufreiben |
| Zulage beim Durchmesser | 0,01–0,03 mm (0,005–0,015 mm für Präzisionsanwendungen) |
| Mindestbohrungsdurchmesser | ≥ 5 mm für Standardwerkzeuge |
| L/D-Verhältnis | ≤ 10:1 (Sonderwerkzeuge für höhere Übersetzungsverhältnisse) |
| Oberflächenbeschreibung | Ra und Schraffungswinkel angeben; oder Rk/Rpk/Rvk für Motor/Hydraulik |
| Zugänglichkeit der Bohrung | Einlauffasung angeben (mindestens 1×45°); Durchgangsbohrung bevorzugen |
| Zustand des Werkstücks beim Honen | Wärmebehandlungszustand angeben – gehärtet oder geglüht |
Häufige Probleme beim Honen und deren Lösungen
Zuweisung für Lagerbestandslücken
Symptom: Nach dem Honen bestehen weiterhin Geometriefehler – die Bohrung ist nach wie vor unrund oder konisch; die Maßtoleranz wird selbst bei ausreichender Oberflächengüte nicht eingehalten.
Grundlegende Ursache: Die Vorbohrung liegt zu nahe am endgültigen Sollwert, sodass nicht genügend Material übrig bleibt, damit der Mittelungsmechanismus die Geometrie korrigieren kann.
Lösung: Erhöhen Sie vor dem Honen die Bohr- oder Reibzugabe auf 0,01–0,03 mm des Durchmessers.
Falsches Schleifmittel für das Material
Symptom: Schneller Verschleiß der Schleifscheibe bei geringer Abtragsleistung oder schlechte Oberflächengüte mit übermäßigen Schnittspuren.
Grundlegende Ursache: Die Art des Schleifmittels ist nicht auf die Härte des Werkstücks abgestimmt. Al₂O₃ nutzt sich bei gehärtetem Stahl mit einer Härte von über 50 HRC schnell ab; SiC schneidet bei Gusseisen unnötig schnell und führt zu einer rauen Oberflächenbeschaffenheit.
Lösung: Wählen Sie das Schleifmittel entsprechend der Härte aus: Al₂O₃ für allgemeine Stahlsorten und Gusseisen unter 45 HRC; CBN über 50 HRC; Diamant für Keramik und Hartmetall.
Verunreinigung des Kühlmittels
Symptom: Zufällige Kratzer auf der geschliffenen Oberfläche; uneinheitliche Ra-Werte zwischen den Teilen; beschleunigte Steinablagerung.
Grundlegende Ursache: Metallspäne oder abrasive Partikel im Honölkreislauf, die beim Honen die Bohrungsoberfläche zerkratzen.
Lösung: Verwenden Sie ausschließlich speziell gefiltertes Honöl mit einer Filterfeinheit von 5–10 µm. Überwachen Sie den Eisengehalt im Kühlmittel. Trennen Sie das Honkühlmittel von den Bearbeitungskühlmittelsystemen.
Konus in geschliffener Bohrung
Symptom: Der Bohrungsdurchmesser ist an einem Ende messbar größer; die Vorgabe zur Geradheit wurde nicht eingehalten.
Grundlegende Ursache: Unzureichende Hublänge (Steine decken den Bohrungsdurchmesser nicht vollständig ab); ungleichmäßige Druckverteilung; Fehlausrichtung der Maschinenspindel.
Lösung: Stellen Sie sicher, dass die Hublänge den gesamten Durchmesser sowie jeweils ein Drittel der Steingröße über jedes Ende hinaus abdeckt. Überprüfen Sie die Ausrichtung der Spindel. Überprüfen Sie die gleichmäßige Druckverteilung über die gesamte Hublänge.
Wichtigste Erkenntnisse
- Das Honen ist ein präzises Schleifverfahren zur Endbearbeitung von Innenbohrungen, wobei 0,002–0,02 mm abgetragen werden, um eine Durchmessertoleranz von ±0,001–0,010 mm und eine Ra-Rauheit von 0,1–0,8 µm mit einem funktionalen Kreuzschliffmuster zu erreichen.
- Das Kreuzschraffurmuster ist ein technisch entwickeltes funktionales Merkmal — kein Oberflächenfehler — sorgt für Ölrückhaltung, Dichtwirkung und kontrollierten Einlaufverschleiß.
- Durch das Honen werden Geometrieabweichungen korrigiert, die bei Einpunktbearbeitungsverfahren nicht behoben werden können: Der Mechanismus zur Mittelwertbildung aus mehreren Messsteinen korrigiert Rundheits-, Zylindrizitäts- und Konusfehler.
- Die Reihenfolge der Schritte ist entscheidend: Beim Bohren wird das Loch hergestellt, beim Reiben wird der Durchmesser vergrößert, beim Honen werden die Präzision und die funktionale Oberflächenqualität optimiert.
- Die Auswahl des Schleifmittels hängt vom Material ab: Al₂O₃ für allgemeine Stahlsorten und Gusseisen mit einer Härte unter 45 HRC; CBN für gehärteten Stahl mit einer Härte über 50 HRC; Diamant für Keramik.
- Zuschlag für das Vorhonen (0,01–0,03 mm) und das L/D-Verhältnis der Bohrung (≤ 10:1) sind die entscheidenden Konstruktionsparameter für die Durchführbarkeit des Honvorgangs.
- Für OEM-Einkaufsteams, … die gemeinsame Angabe von Ra und Kreuzschraffurwinkel – oder Rpk/Rk/Rvk für Motor- und Hydraulikanwendungen – liefert eine vollständige funktionale Oberflächenspezifikation und nicht nur eine Maßtoleranz.
Häufig gestellte Fragen
Was versteht man unter dem Honvorgang in der Fertigung?
Das Honen ist ein präzises Schleifverfahren zur Oberflächenbearbeitung von zylindrischen Innenbohrungen. Ein Werkzeug, das mit mehreren Schleifsteinen bestückt ist, dreht sich und bewegt sich entlang der Bohrungsachse hin und her, während die Steine unter kontrolliertem Druck radial ausgeprezt werden. Diese gleichzeitige Bewegung trägt 0,002–0,02 mm Material ab, korrigiert geometrische Fehler (Rundheit, Zylindrizität, Konizität) und erzeugt die charakteristische Kreuzschraffur mit einem Winkel von 30°–60°. Erreichbare Toleranzen liegen bei ±0,001–0,010 mm im Durchmesser und Ra 0,1–0,8 µm. Das Honen ist der abschließende Präzisionsschritt nach dem Grobbohren und Reiben und sorgt für die endgültige funktionale Oberflächenqualität der Bohrung hinsichtlich Schmierung, Dichtheit und Verschleißfestigkeit.
Wie genau ist das Honen und welche Toleranzen lassen sich damit erreichen?
Durch das Honen werden in der Serienfertigung Durchmessertoleranzen von ±0,001–0,010 mm mit einer Rundheits- und Zylindrizitätskorrektur von 1–5 µm erreicht. Der Mechanismus für diese Genauigkeit beruht auf dem Mittelungseffekt mehrerer Schleifsteine – ist eine Seite der Bohrung größer, entfernen diese Steine so lange Material, bis die Rundheit erreicht ist, wodurch Positionierfehler der Maschine und Werkzeugrundlaufabweichungen ausgeglichen werden. Je nach Körnungsfolge und Druckstrategie ist eine Oberflächenrauheit Ra von 0,1–0,8 µm erreichbar. Die Endbearbeitung erfolgt durch Ausdünnungsdurchgänge (Verweildauer des Werkzeugs bei reduziertem Druck) und luftstromgestützte Messungen während des Prozesses, um wiederholbare Ergebnisse über alle Produktionschargen hinweg zu erzielen.
Was ist der Unterschied zwischen Honen und Schleifen?
Beim Honen werden mehrere gebundene Schleifsteine in einer Kombination aus Dreh- und Hin- und Herbewegung eingesetzt, um sehr geringe Materialmengen (0,002–0,02 mm) abzutragen, die Bohrungsgeometrie zu verbessern und die für Schmier- und Dichtungsanwendungen erforderliche kreuzschraffierte Oberflächenstruktur zu erzeugen. Beim Schleifen wird eine rotierende Schleifscheibe verwendet, um größere Materialmengen mit höherer Geschwindigkeit abzutragen; dieses Verfahren eignet sich für äußere zylindrische Flächen, ebene Flächen und die vorläufige Endbearbeitung von Bohrungen. Das Innenschleifen kann die Bohrungsmaße verfeinern, erzeugt jedoch nicht die durch das Honen entstehende Kreuzschliffstruktur und korrigiert die Rundheit der Bohrung weniger effektiv als der über die gesamte Bohrungslänge wirkende Mittelungsmechanismus des Honens mit mehreren Schleifsteinen.
Wann sollte das Honen anstelle des Reibens vorgeschrieben werden?
Wählen Sie das Honen anstelle des Reibens, wenn: die Bohrung eine kreuzschraffierte Oberflächenstruktur zur Schmierung oder Abdichtung erfordert; eine Toleranz von weniger als ±0,010 mm erforderlich ist; eine Geometriekorrektur (Rundheit, Zylindrizität, Konizität) über das durch das Bohren Erreichte hinaus erforderlich ist; oder eine Ra-Rauheit unter 0,8 µm vorgeschrieben ist. Das Reiben ist ein eindurchlaufiger Maßbearbeitungsvorgang, bei dem der Bohrungsdurchmesser auf ±0,010–0,050 mm und die Oberflächengüte auf Ra 0,4–1,6 µm verbessert werden, ohne die Rundheit zu korrigieren oder eine Kreuzschliffstruktur zu erzeugen. Entscheiden Sie sich für das Reiben, wenn Maßgenauigkeit und eine mäßige Oberflächengüte ausreichen; wählen Sie das Honen, wenn eine funktionale Oberflächenstruktur und Geometriekorrektur erforderlich sind.
Was sind die Ursachen für Fehler beim Honen und wie lassen sich diese vermeiden?
Die drei häufigsten Fehler beim Honen sind: unzureichende Vorhon-Zugabe – wodurch zu wenig Material für die Geometriekorrektur verbleibt; falsche Wahl des Schleifmittels – Al₂O₃ nutzt sich auf gehärtetem Stahl mit einer Härte von über 50 HRC schnell ab, sodass stattdessen CBN erforderlich ist; und Verunreinigung des Kühlmittels – Späne im Honöl verursachen zufällige Oberflächenkratzer. Zur Vermeidung ist sicherzustellen, dass beim Vorhonieren ein Aufmaß von 0,01–0,03 mm gegenüber der vorangegangenen Bohrbearbeitung vorhanden ist, ein auf die Werkstückhärte abgestimmtes Schleifmittel ausgewählt wird und spezielles, gefiltertes Honöl mit einer Filterfeinheit von 5–10 µm unter regelmäßiger Überwachung verwendet wird. Die meisten Qualitätsprobleme beim Honen resultieren aus Entscheidungen bei der Prozesseinstellung und nicht aus Einschränkungen der Maschinenleistung.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der Präzisionsbearbeitung und Bohrungsnachbearbeitung von Motorzylinderlaufbuchsen, hydraulischen Stellantrieben, Luft- und Raumfahrtkomponenten sowie industriellen Präzisionsgeräten. Technische Referenzen: ISO 13715 (Angabe der Oberflächenstruktur), ASME B46.1 (Oberflächenstruktur – Rauheit, Welligkeit und Lage), SAE J1094 (Honung von Zylinderbohrungen), ISO 13485 (Qualitätssysteme für Medizinprodukte).
Beschaffung von präzisionsgehonte Bohrungen oder integrierte CNC-Bearbeitung und -Honen?
Bei CMS bieten wir komplette Arbeitsabläufe vom Bohren bis zum Honen für Hydraulikkomponenten, präzise Industrieböhrungen und kundenspezifisch gefertigte Teile – vom Bohren auf nahezu endgültige Maße mit kontrollierter Aufmaßzugabe bis hin zum Honen auf Endtoleranz und Ra-Spezifikation mit Messungen während des Fertigungsprozesses. Jeder Honauftrag wird vor Produktionsbeginn auf die Machbarkeit hinsichtlich des L/D-Verhältnisses, die Auswahl des Schleifmittels und die Angemessenheit des Aufmaßes geprüft.
[Angebot für eine DFM-Prüfung und Präzisionshonen anfordern →]


