
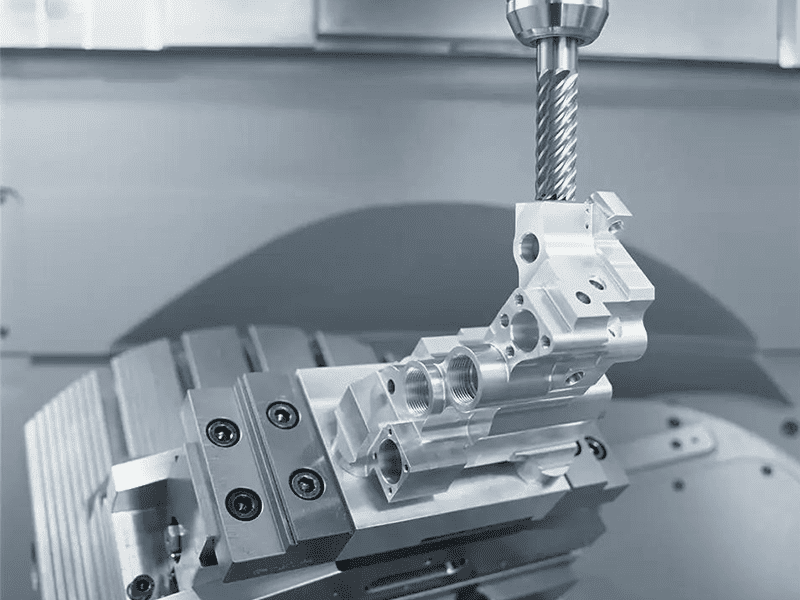
Aynı alüminyum gövde için iki teklif — biri $35/parça, diğeri $85/parça. Aynı malzeme, aynı çizim, aynı miktar. Fiyat farkı, her atölyenin toleransları nasıl yorumladığına (biri her yerde ±0,01 mm varsayıyor, diğeri çizimi doğru okuyor ve kritik olmayan özellikleri ±0,05 mm'de işliyor), iki kurulumda mı yoksa dört kurulumda mı çalıştırdıklarına ve operasyonları nasıl sıraladıklarına bağlıdır. CNC işleme parçaları maliyetini gerçekte neyin yönlendirdiğini anlamak, mühendislerin daha ucuz parçalar tasarlamasına ve alıcıların aşırı fiyatlı teklifleri — ya da tehlikeli derecede düşük fiyatlı olanları — fark etmesine yardımcı olur.
Bu makale, CNC işleme maliyetini üretim perspektifinden ele alıyor: ana maliyet faktörleri, malzeme seçiminin fiyatı nasıl etkilediği, işleme süresinin denkleme neden hakim olduğu, parça tasarımının maliyeti nasıl artırıp azalttığı, sıkı toleransların gerçek etkisi, yüzey bitirme maliyetleri, prototip ile seri üretim ekonomisi ve kaliteden ödün vermeden maliyeti düşürmeye yönelik pratik stratejiler.
CNC İşleme Maliyetini Neler Belirler?
Fiyatlandırma formülü basittir: Malzeme + İşleme Süresi + Kurulum + Bitirme + Muayene = Parça Maliyeti. Her faktör, geometriye, toleransa ve miktara bağlı olarak farklı katkı sağlar.
| Maliyet Faktörü | Neler Yönlendirir |
|---|---|
| Malzeme | Alaşım türü, stok boyutu, fire oranı |
| İşleme süresi | Geometri karmaşıklığı, operasyon sayısı, kesme parametreleri |
| Kurulum | Programlama, fikstürleme, takım hazırlığı — parti başına sabit |
| Yüzey bitirme | Anodizasyon, kaplama, boyama, boncuklama |
| Muayene | CMM ölçümü, boyutsal doğrulama, dokümantasyon |
İşleme süresi, hassas parçalarda toplam maliyetin tipik olarak –70%'sini oluşturur. Kurulum maliyeti parti başına sabittir — prototiplerde yıkıcı, büyük serilerde ihmal edilebilir. Üretim verilerimize göre, aynı parça üzerinde iyi optimize edilmiş bir program, optimize edilmemiş bir yaklaşıma kıyasla işleme süresini –35% azaltabilir — bu da programlama kalitesini en büyük gizli maliyet değişkenlerinden biri haline getirir.
Malzeme Seçimi Maliyeti Nasıl Etkiler
Malzeme seçimi maliyeti üç kanaldan yönlendirir: hammadde fiyatı, işlenebilirlik (kesme hızı ve takım aşınması) ve çevrim süresi.
| Malzeme | İşlenebilirlik | Alüminyuma Göre Nispi Maliyet |
|---|---|---|
| Alüminyum (6061/7075) | Mükemmel — yüksek hızlar, düşük takım aşınması | 1× (temel) |
| Paslanmaz çelik (304/316) | Orta — daha yavaş hızlar, daha yüksek takım aşınması | 1.5–2× |
| Titanyum (Ti-6Al-4V) | Zor — çok yavaş, hızlı takım aşınması | 3–5× |
| Mühendislik plastikleri (POM, PEEK) | İyi — hızlı kesme, düşük kuvvetler | 0,8–1,5× (PEEK pahalıdır) |
Alüminyum en hızlı ve en ucuz işlenir. Yüksek iş mili hızları, düşük kesme kuvvetleri ve mükemmel talaş tahliyesi, onu maliyete duyarlı parçalar için varsayılan seçim haline getirir. Paslanmaz çelik daha yavaş hızlar ve daha yüksek takım aşınması nedeniyle 1,5–2× daha pahalıdır. Titanyum 3–5× daha pahalıdır — ısı kesme kenarında yoğunlaşır, takımlar hızla aşınır ve ilerleme hızları önemli ölçüde düşer. Atölye deneyimimizde, 316L paslanmazdan 6061 alüminyuma geçmek (uygulamanın izin verdiği durumlarda) tipik olarak işleme maliyetini –50% azaltır.
İşleme Süresi: En Büyük Maliyet Etkeni
CNC makineleri çalışma süresine göre faturalandırır. İş mili ne kadar uzun çalışırsa, maliyet o kadar yüksek olur. Makine saatlik ücretleri (ekipmana bağlı olarak tipik olarak $50–150/saat) amortisman, takım, güç ve operatör genel giderlerini içerir.
İşleme süresini artıran faktörler: daha fazla takım yolu gerektiren karmaşık geometri, daha yavaş ilerlemeleri zorlayan derin cepler ve ince duvarlar, çoklu takım değişimleri, bitirme geçişleri gerektiren sıkı toleranslar ve sınırlı makine erişiminden kaynaklanan çoklu kurulum operasyonları.
Üretimimizden gerçek örnek: Basit bir alüminyum braket — yüzey frezeleme, delme, pah kırma — 12 dakika sürer. Derin cepler, ince duvarlar, dişli delikler ve ±0,02 mm toleranslara sahip benzer boyutlu bir gövde 55 dakika sürer. Aynı malzeme, aynı makine, neredeyse 5× çevrim süresi.
| Parça Tipi | Tipik Çevrim Süresi | Maliyet Aralığı |
|---|---|---|
| Basit braket (alüminyum) | 10–15 dk | Düşük |
| Çok özellikli gövde (paslanmaz) | 60–90 dk | Orta-yüksek |
| Karmaşık havacılık parçası (5-axis) | 2–4 saat | Yüksek |
Parça Tasarımı Maliyeti Nasıl Yönlendirir
CAD'de alınan tasarım kararları, işleme maliyeti üzerinde çoğu mühendisin fark ettiğinden daha fazla etkiye sahiptir.
İnce duvarlar (alüminyumda 1,0 mm'nin altında, çelikte 2,0 mm) titreşimi ve deformasyonu önlemek için daha yavaş ilerlemeleri zorlar. Derin boşluklar (derinlik > 4× genişlik) daha yüksek sapma riski ve daha yavaş kesme ile uzun takımlar gerektirir. Keskin iç köşeler yavaş kesen küçük parmak frezeler gerektirir — iç köşelerde R0,3 yerine R1 belirtmek cep işleme süresini –30% azaltabilir. Sıkı toleranslar son işleme geçişleri, daha yavaş ilerlemeler ve CMM muayene süresi ekleyin.
Sık karşılaştığımız bir tuzak: tasarımcıların yalnızca 2–3 özelliğin gerçekten ihtiyaç duyduğu durumlarda her ölçüye ±0,01 mm tolerans belirtmesi. Kritik olmayan özellikler için ISO 2768 genel tolerans sınıflarına göre dar toleransları seçici olarak uygulamak, işlevi etkilemeden maliyeti düşürmenin en hızlı yoludur.
Tolerans ve Maliyet
| Hoşgörü | Maliyet Etkisi | Ne Zaman Kullanılmalı |
|---|---|---|
| ±0,1 mm | Düşük — standart parametreler | Kritik olmayan özellikler |
| ±0,05 mm | Orta — kontrollü işleme | Genel mekanik geçmeler |
| ±0,01 mm | Yüksek — son işleme geçişleri, CMM muayene | Rulman yatakları, eşleşen yüzeyler |
| ±0,005 mm | Çok yüksek — taşlama gerekebilir | Hassas geçmeler, sızdırmazlık yüzeyleri |
Her sıkılaşan kademe işleme süresini, takım maliyetini ve muayene gereksinimlerini artırır. Üretim verilerimize göre, bir alüminyum gövdede ±0,05 mm'den ±0,01 mm'ye geçmek tipik olarak işleme maliyetine –40% ekler. ±0,005 mm'ye geçmek bunu iki katına çıkarabilir — genellikle CNC işleminin üzerine taşlama operasyonları gerektirir.
Yüzey İşleme Maliyetleri
İşleme sonrası yüzey işleme, prosese bağlı olarak toplam parça maliyetine tipik olarak %5–30% ekler.
| Bitir | Maliyet Etkisi | En Uygun Olan |
|---|---|---|
| Boncuk püskürtme | Düşük | Tekdüze mat doku, anodizasyon öncesi hazırlık |
| Eloksal | Düşük–orta | Alüminyum korozyon/aşınma koruması |
| Toz boya | Orta | Endüstriyel kullanım için kalın dayanıklı kaplama |
| Elektrokaplama | Orta-yüksek | Korozyon koruması, iletkenlik |
Boncuklama + anodizasyon, alüminyum CNC parçalar için en yaygın kombinasyondur — iyi kozmetik, korozyon koruması ve makul maliyet. Paslanmaz çelik için pasivasyon veya elektroparlatma, kaplamadan daha az maliyet ekler ancak çoğu uygulama için yeterli koruma sağlar.
Prototip ve Seri Üretim
Kurulum maliyetleri (programlama, fikstürleme, takım hazırlığı, ilk parça muayenesi) parti başına sabittir. Bir prototipte, tüm kurulum maliyeti tek parçaya yüklenir. 1.000 parçalık bir üretimde ise birim başına birkaç kuruşa yayılır.
| Miktar | Tipik Parça Başına Maliyet (örnek) |
|---|---|
| 1 adet (prototip) | $120 |
| 10 adet | $40 |
| 100 adet | $18 |
| 000 adet | $10 |
Prototipler doğası gereği pahalıdır — ve olmalıdır. Üretim takım ve fikstürlerine geçmeden önce tasarımları doğrularlar. Tasarım stabilize olduğunda, seri üretime geçiş birim maliyeti önemli ölçüde düşürür. Teslim ettiğimiz projelerde, prototipten 500+ birime ölçeklendirmeden önce tasarımı stabilize etmek, parça başına maliyeti tipik olarak –85% azaltır.
CNC İşleme Maliyeti Nasıl Düşürülür
Geometriyi basitleştirin. Gereksiz cepleri ortadan kaldırın, boşluk derinliklerini azaltın ve ek kurulumları zorlayan özelliklerden kaçının. Ortadan kaldırılan her kurulum, 15–30 dakika kesme dışı süre tasarrufu sağlar.
Toleransları seçici olarak gevşetin. ±0,01 mm'yi yalnızca fonksiyonel geçmelere uygulayın. Diğer her şey için ±0,05–0,1 mm kullanın. Bu tek değişiklik genellikle işleme maliyetinden –30% düşürür.
İşlenebilir malzemeler seçin. Uygulamanın izin verdiği yerlerde paslanmaz çelik yerine alüminyum. Yapısal olmayan plastik parçalar için PEEK yerine POM.
Parti boyutunu artırın. 5'ten 50 parçaya geçmek bile birim başına kurulum maliyetini –90% düşürür.
DFM geri bildirimini erken alın. Programlamadan önce 10 dakikalık bir tasarım incelemesi, saatlerce işleme süresinden tasarruf sağlayabilir. Deneyimlerimize göre, erken DFM girdisi toplam proje maliyetini ortalama –25% azaltır.
Sonuç
CNC işleme parçalarının maliyeti malzemeye, işleme süresine, parça tasarım karmaşıklığına, toleranslara, yüzey işlemeye ve üretim hacmine bağlıdır. İşleme süresi baskındır — geometri, operasyon sayısı ve tolerans gereksinimleri tarafından yönlendirilir. Malzeme seçimi temel çizgiyi belirler. Üretim hacmi, sabit maliyetlerin nasıl dağıtıldığını belirler. Maliyeti düşürmenin en iyi yolu, başlangıçtan itibaren üretilebilirlik göz önünde bulundurularak tasarım yapmaktır — programlama bittikten sonra tedarikçiyle yeniden pazarlık yapmak değil.
Bu maliyet etkenlerini anlamak, mühendislerin daha iyi tasarım kararları almasına ve satın almacıların teklifleri yalnızca fiyata göre değil öze göre değerlendirmesine yardımcı olur. CNC parça tasarımınızı maliyet açısından optimize etmek için yardıma mı ihtiyacınız var? DFM incelemesi ve rekabetçi hassas işleme teklifleri için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
CNC işleme parçaları ne kadar tutar?
Büyük ölçüde değişkendir. Küçük partilerde basit alüminyum parçalar: parça başına $20–80. Dar toleranslar ve çok eksenli işleme ile karmaşık paslanmaz çelik veya titanyum parçalar: her biri birkaç yüz dolar. Maliyet hacimle önemli ölçüde düşer — kurulum ve programlama maliyetleri daha fazla birime yayılır.
CNC işlenmiş parçalar neden pahalıdır?
İşleme süresi, malzeme maliyeti, kurulum ve kalite muayenesi hepsi katkıda bulunur. Derin cepler, dar toleranslar ve çoklu kurulumlar içeren karmaşık geometri, çevrim süresini artırır — en büyük maliyet etkeni. Prototipler orantısız kurulum maliyeti taşır çünkü bu sabit maliyetler yalnızca birkaç parçaya uygulanır.
CNC işleme için en ucuz malzeme nedir?
Alüminyum alaşımları (6061, 7075) — metaller arasında en yüksek kesme hızları, en düşük takım aşınması, en kısa çevrim süreleri. POM ve naylon gibi mühendislik plastikleri de düşük maliyetle verimli işlenir. Paslanmaz çelik ve titanyum, daha yavaş işleme ve daha yüksek takım aşınması nedeniyle önemli ölçüde daha pahalıdır.
Daha dar tolerans maliyeti artırır mı?
Evet — ölçülebilir şekilde. Her sıkılaşan kademe daha yavaş hızlar, son işleme geçişleri, daha iyi takımlama ve ek muayene gerektirir. Çoğu mekanik parça için ±0,05 mm yeterlidir. Gereksiz maliyetten kaçınmak için ±0,01 mm veya daha dar toleransı yalnızca işlevsel olarak kritik özellikler için belirtin.
CNC işleme maliyetini nasıl düşürebilirim?
Geometriyi basitleştirin, kritik olmayan toleransları gevşetin, işlenebilir malzemeler seçin, parti boyutunu artırın ve tasarımı sonlandırmadan önce DFM geri bildirimi alın. Bu stratejileri birleştirmek, yalnızca işlev için optimize edilmiş tasarımlara kıyasla toplam maliyeti genellikle –40% azaltır.


