
Hızlı Cevap: CNC havacılık parçalarının işlenmesi standart endüstriyel işlemeden üç bileşik açıdan farklıdır: tolerans gereksinimleri bir mertebe daha sıkıdır (kritik arayüzlerde ±0,002–0,010 mm, genel endüstriyel parçalar için ±0,020–0,050 mm'ye kıyasla), birincil malzemeler — titanyum Ti-6Al-4V, Inconel 718 ve yüksek mukavemetli alüminyum alaşımları 7075 ve 2024 — standart mühendislik metallerinden önemli ölçüde daha zor işlenir ve her boyut, malzeme sertifikası, işleme parametresi ve muayene sonucu belgelenmeli ve sertifikasyon için izlenebilir olmalıdır. İzlenebilirlik belgelerinden yoksun hassas işlenmiş bir parça, boyutsal doğruluğu ne olursa olsun havacılık tedarik zincirlerinde reddedilir. Bu gereksinimlerin birleşimi, havacılık CNC işlemesini eşdeğer endüstriyel işlemeden parça başına yaklaşık 3–10× daha pahalı hale getirir; bu, boyutsal arızanın, malzeme kusurunun veya proses uygunsuzluğunun felaket sonuçlar doğurabileceği güvenlik açısından kritik ortam tarafından haklı çıkarılır.
Havacılık CNC İşlemesi Neden Temelden Farklıdır
Havacılık ve endüstriyel CNC işlemesi arasındaki ayrım bir derece meselesi değildir — kullanım için kabul edilebilir parçalar üretmek için gereken üretim sistemindeki bir farktır.
Tolerans farkının fiziksel sonuçları vardır: Endüstriyel bir pompadaki ±0,025 mm olarak belirtilen bir yatak deliği, yatağın dış bileziğinin bu tolerans aralığında oturmasına izin verir. Yatak, tam tolerans zarfı boyunca kabul edilebilir performans gösterir. Bir uçak ana iniş takımındaki ±0,005 mm olarak belirtilen aynı delik, bu seviyede kontrol edilmelidir çünkü kritik bağlantıdaki yatak ön yükü ve gerilme dağılımı bu boyuta göre hesaplanmıştır. Deliğin ±0,018 mm'de üretilmesi — ki endüstriyel işlemede geçer — tasarımcının hesapladığından farklı bir gerilme durumu yaratır ve potansiyel olarak yorulma ömrünü uçağın tasarlanan servis aralığının altına düşürür.
Malzeme performans gereksinimi işleme prosesi boyunca uzanır: Titanyum ve Inconel havacılıkta işlenebilirlik için değil, çalışma koşulları altındaki mekanik özellikleri için belirtilir (titanyum mukavemet-ağırlık oranı ve yorulma direnci için; Inconel 600°C üzerindeki sıcaklıklarda mukavemetin korunması için). İşleme prosesi bu malzeme özelliklerini korumalıdır — mikroyapısal hasara neden olan aşırı ısı girdisinden kaçınmak, yorulma ömrünü azaltan takım kaynaklı artık gerilmeden kaçınmak ve bitirme operasyonlarında yüzey bütünlüğünü korumak. Standart endüstriyel işleme pratiği çevrim süresi için optimize eder; havacılık işleme pratiği yüzey bütünlüğü ve malzeme özelliği korunması için optimize eder.
İzlenebilirlik gereksiniminin endüstriyel bir eşdeğeri yoktur: Her havacılık parçası, ham malzeme kütüğünden (kimyasal bileşimi ve mekanik özellikleri doğrulayan hadde test raporu ile) her üretim operasyonu boyunca nihai muayene kaydına kadar izlenebilir olmalıdır. Bu bürokratik bir yük değildir — havacılık tedarik zincirinin, hizmetteki herhangi bir parçanın daha sonra keşfedilen belirli bir malzeme kusurundan, belirli bir takım sorunundan veya belirli bir proses sapmasından etkilenip etkilenmediğini belirleyebilmesinin aracıdır. Bu izlenebilirliğe sahip olmayan bir uçak parçası, ölçülen boyutları ne olursa olsun yasal olarak kullanılamaz.
Standart vs Havacılık CNC İşlemesi: Temel Farklar
| Faktör | Standart Endüstriyel CNC | Havacılık CNC |
|---|---|---|
| Boyutsal tolerans | Tipik ±0,020–0,050 mm | Kritik özelliklerde ±0,002–0,010 mm |
| Yüzey bitirme gereksinimi | Genel Ra 1,6–3,2 µm | Ra 0,4–1,6 µm; spesifikasyona göre yüzey bütünlüğü |
| Birincil malzemeler | Alüminyum, yumuşak çelik, paslanmaz | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Muayene | Örneklemeye dayalı boyutsal kontrol | Kritik özelliklerde 100% muayene; CMM |
| İlk Madde Muayenesi | Genellikle atlanır | Zorunlu (AS9100 / müşteriye özel) |
| Malzeme izlenebilirliği | Gerekli değil | Hadde test raporu gerekli; parti izlenebilir |
| İşleme parametresi kayıtları | Saklanmaz | Kalite planına göre saklanır |
| Kalite sistemi | ISO 9001 veya yok | Minimum AS9100; müşteriye özel eklemeler |
| Arıza sonucu | Üretim maliyeti | Uçuş güvenliği; dava; düzenleyici işlem |
Havacılık CNC İşlemesinde Kullanılan Malzemeler
Havacılıkta kullanılan malzemeler, işlenebilirlik gözetilmeksizin çalışma ortamı altındaki performans için seçilir — yüksek sıcaklık, yüksek çevrimsel gerilme, korozyon maruziyeti, radyasyon. Bu, temel işleme zorluğunu yaratır: malzeme hizmette ne kadar iyi performans gösterirse, işlenmesi o kadar zor olur.
Titanyum Ti-6Al-4V
Ti-6Al-4V, havacılık yapısal ve motor bileşenleri için standart titanyum alaşımıdır: çekme mukavemeti yaklaşık 1.000 MPa, yoğunluk 4,43 g/cm³ (çeliğin yaklaşık 57%'si), mükemmel yorulma direnci ve yüzey işlemi gerektirmeyen korozyon direnci.
İşleme sorunu: Titanyumun termal iletkenliği yaklaşık 7 W/m·K'dir — alüminyumun 170 W/m·K'sinin yaklaşık 4%'si. Kesme kenarında üretilen ısı iş parçasına veya talaşa dağılamaz. Takım-iş parçası arayüzünde yoğunlaşır, takım sıcaklığını hızla yükseltir ve takım kenarı arızasına neden olur. Titanyum için kesme hızları tipik olarak 30–80 m/dk'dır, alüminyum için 300–600 m/dk'ya kıyasla — birim malzeme kaldırma başına 5–10× çevrim süresi cezası.
Ayrıca, titanyumun kesici takım malzemeleriyle (özellikle yüksek sıcaklıkta karbür bağlayıcılarla) güçlü reaktivitesi yapışma ve difüzyon aşınmasına neden olur. Elmas kaplamalı ve CBN takımlar — diğer sert malzemeler için etkili — kesme sıcaklıklarındaki kimyasal reaktivite nedeniyle titanyum için uygun değildir. Yüksek basınçlı soğutucu ile (kesme bölgesinde 70+ bar) TiAlN kaplamalı karbür takımlar standart yaklaşımdır.
İnce duvar etkileri: İnce kesitli titanyum bileşenler (duvarları 2,0 mm'nin altında olanlar) işleme sırasında termal distorsiyon ve kesme kuvvetleri altında elastik sapma riski altındadır. Titanyumun düşük modül-mukavemet oranı (mukavemetine kıyasla), ince duvarların eşdeğer çelik duvarlara göre kesme kuvvetleri altında daha fazla sapması anlamına gelir; bu da azaltılmış kesme teması ve çoklu hafif finiş geçişleri gerektirir.
Inconel 718 ve Nikel Süper Alaşımları
Inconel 718, 600°C'nin üzerindeki sıcaklıklara maruz kalan uçak motoru bileşenlerinde — türbin diskleri, yanma odası gövdeleri ve yüksek sıcaklık bölgelerindeki bağlantı elemanları — kullanılır çünkü nikel-krom-molibden bileşimi, titanyum ve alüminyumun yapısal kabiliyetlerinin çoğunu kaybettiği sıcaklıklarda 1.000 MPa'nın üzerinde akma dayanımını korur.
İşleme sorunu: Inconel kesme sırasında ciddi şekilde iş sertleşmesine uğrar — her kesme geçişi, ana malzemeden daha sert bir yüzey bırakır ve bir sonraki geçişin bu daha sert bölgeden kesmesini gerektirir. İş sertleşmesi, yüksek malzeme mukavemeti ve düşük termal iletkenliğin (13 W/m·K) kombinasyonu, yaygın mühendislik alaşımları arasında en yüksek spesifik kesme kuvvetlerini ve en hızlı takım aşınmasını üretir. Inconel 718 kaba tornalamada karbür takım ömrü, kenar kabul edilebilir boyutsal kontrolün ötesinde bozulmadan önce tipik olarak 5–15 dakikadır. Seramik ve CBN takımlar daha yüksek kesme hızlarına izin verir ancak şok yüklerine karşı hassastır.
Proses etkileri: Inconel işleme, titreşimi en aza indirmek için rijit kurulumlar (titreşim takım aşınmasını hızlandırır ve takım kırılmasına neden olabilir), sürtünme ve iş sertleşmesini önleyen minimumun üzerinde talaş yükünü korumak için dikkatli ilerleme hızı kontrolü ve termal hasarı önlemek için yüksek basınçlı soğutma gerektirir.
Havacılık Alüminyum Alaşımları: 7075-T6 ve 2024-T3
Havacılık alüminyum alaşımları titanyumdan yaklaşık 5–10 kat daha hızlı işlenir, ancak ağırlığın birincil tasarım faktörü olduğu yapısal uygulamalar için belirtilir (7075 için yoğunluk 2,77 g/cm³, Ti-6Al-4V için 4,43 g/cm³). 7075-T6, iyi yorulma direnci ile 500–570 MPa çekme mukavemetine ulaşır. 2024-T3, daha iyi yorulma çatlağı yayılma direnci ile 440–470 MPa'ya ulaşır ve gövde kaplaması, kanat yapısı ve yorulma açısından kritik paneller için standart haline gelir.
İşleme avantajı: Yüksek kesme hızları (300–600 m/dak), düşük kesme kuvvetleri ve iyi talaş oluşumu havacılık alüminyum işlemeyi verimli kılar. Birincil hassasiyet zorluğu, duvar kalınlığı 2,0 mm'nin altında olan ağırlık optimize edilmiş yapılarda ince duvar distorsiyonu ve malzeme asimetrik olarak çıkarıldığında T6/T3 tavlamasından kaynaklanan artık gerilmenin boyutsal stabilite üzerindeki etkileridir.
Korozyon kırılganlığı: Titanyumun aksine, 7075 ve 2024 korozyona karşı hassastır — 7075’in yüksek çinko içeriği onu gerilme korozyon çatlamasına yatkın hale getirir; 2024’ün bakır içeriği, farklı metallerle temas halinde galvanik korozyona karşı hassas hale getirir. Yüzey işlemi (anodizasyon, kimyasal film, astar) neredeyse tüm açıkta kalan havacılık alüminyum yüzeylerinde belirtilir ve işleme prosesi, sonraki işlem prosesiyle uyumlu bir yüzey durumu bırakmalıdır.
Havacılık Üretiminde 5 Eksenli İşleme
5-axis CNC işleme (X, Y, Z ve iki döner eksenin eşzamanlı kontrolü) havacılıkta üç nedenden dolayı orantısız derecede önemlidir:
Kurulum konsolidasyonu tolerans birikimini azaltır: 3 eksenli işlemede, karmaşık bir bileşenin farklı yüzeylerindeki özellikler ayrı kurulumlar gerektirir. Her yeniden bağlama, konumsal hata getirir — bağlama kalitesine bağlı olarak eksen başına tipik olarak 0,010–0,030 mm. Beş yüzeyde özelliklere sahip bir havacılık braketi için, beş kurulumlu bir 3 eksenli işleme dizisi, bitişik olmayan yüzeylerdeki özellikler arasında 0,050–0,150 mm konumsal hata biriktirebilir. 5-axis işleme tüm yüzeyleri bir veya iki kurulumda birleştirerek bu birikmiş hatayı tek kurulum bağlama hatasına (tipik olarak 0,005–0,015 mm) indirir.
Derin ve açılı özellikler için kısa, rijit takımlar: 3 eksenli işlemede, dikeyle açılı özellikler ya uzun erişimli takımlar (azaltılmış rijitlik ile) ya da çoklu kurulumlar gerektirir. 5-axis işleme, iş milini açılı özelliklere kısa, rijit takımlarla yaklaşmak için eğer ve 3 eksende 10:1 oranında takım gerektirecek özellikler için bile takım uzunluk-çap oranını yaklaşık 4:1'in altında tutar. Daha düşük takım sarkması, daha az sapma, daha az titreşim ve daha iyi boyutsal doğruluk anlamına gelir.
Konturlu geometride fonksiyonel yüzey kalitesi: Aerodinamik veya yapısal gereksinimleri olan havacılık yüzeyleri için (türbin kanat profilleri, gövde konturları, bileşik kavisli braketler), 5-axis işleme yüzey normaline göre tutarlı bir takım temas koşulu korur, daha tekdüze yüzey finishi üretir ve 3 eksenli namlu bitirme işleminin kavisli yüzeylerde ürettiği tarak yüksekliği varyasyonunu azaltır.
3+2 ile eşzamanlı 5-axis ayrımı: “Bir makinedeki ”5-axis kabiliyeti" ya 3+2 (iş parçasını statik olarak konumlandıran iki döner eksen, ardından üç doğrusal eksenle işleme — esasen çok istasyonlu bir 3 eksenli operasyon) ya da eşzamanlı 5-axis (beş eksenin tümü aynı anda hareket eder) anlamına gelebilir. Karmaşık havacılık geometrisi için eşzamanlı 5-axis daha iyi yüzey kalitesi ve daha az takım değişimi sağlar; çok yüzeyli prizmatik bileşenler için 3+2 yeterli ve daha ekonomik olabilir.
Hassasiyet ve İzlenebilirlik: İki Tartışılamaz Gereksinim
Hassasiyet Doğrulama
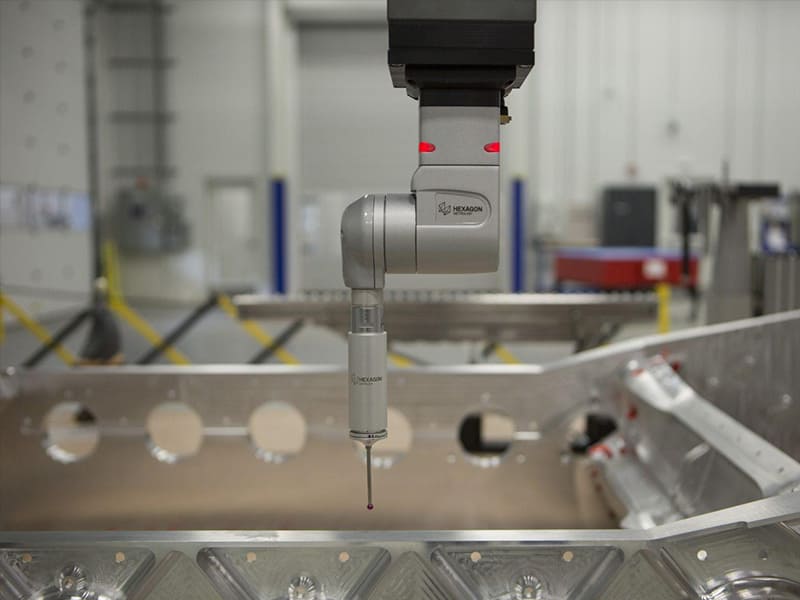
Havacılık muayenesi, kritik özelliklerde boyutsal doğruluğu doğrulamak için standart olarak CMM (koordinat ölçüm makinesi) kullanır. Bir CMM, parça yüzeyini tanımlanmış konumlarda problar ve çizimin GD&T spesifikasyonuna karşı gerçek boyutları, form hatalarını (düzlük, yuvarlaklık, silindiriklik) ve konum hatalarını (deliklerin gerçek konumu, paralellik, diklik) hesaplar.
Havacılık CNC parçaları için, CMM muayenesi tipik olarak:
- İlk Numune Muayenesi (FAI): İlk üretim biriminde tüm çizim özelliklerinin 100% doğrulanır. FAI raporu her boyutun ölçülen değerini belgeleyerek üretim prosesinin tüm tolerans spesifikasyonları içinde parça üretebildiğini doğrular.
- Proses içi ölçüm: Kritik boyutlar, yeniden ölçüme erişilemez hale getirecek operasyonlardan önce, işleme sırasında kilit aşamalarda doğrulanır.
- Üretimde istatistiksel örnekleme: FAI tamamlandıktan sonra, üretim partileri prosesin istatistiksel kontrol altında kaldığını doğrulayan kabiliyet çalışmaları (Cp/Cpk) ile tanımlanmış bir örnekleme planına göre muayene edilir.
Bir havacılık çiziminde ±0,005 mm toleransının 0,003 mm dışında olan bir boyut, belgelenmiş bir disposition gerektiren bir uygunsuzluktur — ya mühendislik incelemesi ve resmi kabul (belgelenmiş gerekçe ile), mümkünse yeniden işleme ya da hurdaya ayırma. Endüstriyel üretimde yaygın olan gayri resmi “yeterince yakın” kabulü havacılık prosesinin bir parçası değildir.
Malzeme ve Proses İzlenebilirliği
Her havacılık parçası, hammadde kaynağından son teslimata kadar izlenebilir olmalıdır. İzlenebilirlik zinciri şunları içerir:
Malzeme sertifikasyonu: Her ısı (üretim partisi) için kimyasal bileşimi ve mekanik özellikleri doğrulayan hammadde tedarikçisinden değirmen test raporu (MTR). MTR, geçerli malzeme standardı için belirtilen tüm özellikleri kapsamalıdır (Ti-6Al-4V için AMS 4928, Inconel 718 için AMS 5662, alüminyum ısıl işlemi için AMS 2770).
Parti kontrolü: Parçalar, bir malzeme kusuru tespit edilirse müşteriye gönderilmiş olsun ya da olmasın potansiyel olarak etkilenen tüm parçaların belirlenebilmesi ve geri çağrılabilmesi için malzeme ısı numarasına ve üretim partisine göre ayrılmalıdır.
Proses kayıtları: İşleme parametrelerinin dokümantasyonu (operatör, makine, takım değişiklikleri, her aşamadaki muayene sonuçları) saklanır ve her parça numarası ve seri numarasıyla ilişkilendirilir. Bu, bir parça kullanımda arızalandığında kök neden analizini mümkün kılar — arızanın belirli bir malzeme partisiyle, belirli bir işleme operasyonuyla veya belirli bir operatör/makine kombinasyonuyla ilgili olup olmadığının belirlenmesini sağlar.
Havacılık Bileşenleri için Üretim Proseslerinin Karşılaştırılması
| Süreç | En İyi Uygulama | Havacılık için Sınırlama |
|---|---|---|
| CNC işleme | Dar toleranslı hassas parçalar; prototipler; düşük-orta hacim | Yüksek hacimde parça başına daha yüksek maliyet |
| Yatırım dökümü | Karmaşık iç geometri; yüksek hacim; net şekle yakın | Boyutsal tolerans tipik olarak ±0,1–0,3 mm; NDT gerektiren gözeneklilik riski |
| Eklemeli imalat (DMLS, EBM) | Topoloji ile optimize edilmiş şekiller; karmaşık iç kanallar | Yüzey kalitesi; malzeme özelliği değişkenliği; kalifikasyon maliyeti |
| Sac metal imalatı | İnce paneller, braketler, muhafazalar | Sabit kalınlıkta şekillendirilmiş geometriyle sınırlıdır |
| Dövme + CNC bitirme işlemi | Yüksek mukavemetli yapısal parçalar; üretim hacimleri | Takım maliyeti; dövme kalıpları için teslim süresi |
Yapısal bileşenler için standart havacılık üretim sırası: Dövme veya kütük malzeme → kaba CNC işleme → ısıl işlem → yarı bitirme CNC işleme → yüzey işleme → hassas arayüzlerin son CNC işlemesi → CMM muayenesi → işlenmiş arayüzlerin yüzey işlemesi (gerekirse). Bu sıra, boyutsal kontrolün önemli olduğu hassas özellikler için CNC işlemeyi kullanırken, dövme yorulma ömrünü belirleyen temel mikroyapıyı ve malzeme özelliklerini sağlar.
Havacılık Parçaları için CNC İşleme Tedarikçisi Seçimi
| Değerlendirme Kriteri | Doğrulanacaklar | Neden Önemli |
|---|---|---|
| Kalite sistemi sertifikasyonu | Minimum AS9100 Rev D; müşteriye özel ek gereksinimler | Sadece işleme kabiliyetini değil, kontrollü üretim sistemini sağlar |
| Malzeme işleme deneyimi | Titanyum, Inconel, havacılık alüminyumu (7075, 2024) — kanıtlanmış proses kayıtları | Bu malzemeler belirli parametreler gerektirir; deneyim eksikliği hurdaya neden olur |
| 5-axis işleme kabiliyeti | Gerçek eşzamanlı 5-axis makineler, sadece 3+2 konumlandırma değil | Karmaşık havacılık geometrisi eşzamanlı çok eksenli kontrol gerektirir |
| CMM muayene kabiliyeti | Uygun ölçüm aralığı, prob sistemi ve GD&T raporlaması ile CMM | Metroloji sınıfı ölçüm olmadan havacılık toleransları doğrulanamaz |
| İlk Madde Muayenesi süreci | AS9100 / AS9102 ile uyumlu belgelenmiş FAI prosedürü | Havacılık tedarik zincirlerinde üretim onayından önce FAI zorunludur |
| İzlenebilirlik sistemi | Malzeme parti kontrolü, proses kayıtları, seri numarası izlenebilirliği | Havacılık parçaları kanıtlanmış izlenebilirlik olmadan kullanılamaz |
| Mühendislik/DFM kabiliyeti | Çizimleri üretilebilirlik ve tolerans fizibilitesi açısından inceleme yeteneği kanıtlanmış | Takım yatırımı yapıldıktan sonra tolerans imkansızlıklarının keşfedilmesini önler |
AS9100 sertifikasyonu sorusu: AS9100, işleme kalitesinin garantisi değildir, ancak kalitenin nasıl kontrol edildiğini tanımlayan belgelenmiş bir sistemdir. AS9100'ü olmayan bir atölye kabul edilebilir parçalar üretebilir, ancak tutarlı tekrarlanabilirliği, belgelenmiş izlenebilirliği ve denetlenebilir uygunluğu sağlayan sistemden yoksundur. Havacılık ana yüklenicileri ve Tier 1 tedarikçileri için AS9100 sertifikasyonu veya eşdeğer sistem uygunluk kanıtı minimum yeterlilik gereksinimidir.
Önemli Noktalar
- Havacılık CNC işleme aynı anda daha sıkı toleranslar, daha sert malzemeler ve zorunlu izlenebilirlik gerektirir — bu üç gereksinimin birleşimi havacılık üretimini tanımlayan şeydir, tek başına hiçbir faktör değil.
- Titanyum Ti-6Al-4V ve Inconel 718, alüminyuma kıyasla 5–10× daha uzun işleme çevrim süreleri gerektirir düşük termal iletkenlik, iş sertleşmesi ve hızlı takım aşınması nedeniyle — bu, havacılık işlemesinin endüstriyel işlemeden parça başına daha pahalı olmasının birincil nedenidir.
- 5-axis işleme karmaşık havacılık geometrisi için gereklidir: kurulum birleştirme, birikmiş konumsal hatayı 0,050–0,150 mm'den (çoklu 3 eksenli kurulumlar) 0,005–0,015 mm'ye (tek 5-axis kurulumu) düşürür ve daha kısa takım çıkıntısı boyutsal doğruluğu iyileştirir.
- İzlenebilirlik belgeleri olmadan doğru boyutlandırılmış bir parça havacılık tedarik zincirlerinde kabul edilemez: izlenebilirlik gereksinimi bürokratik değildir — uçağın hizmet ömrü boyunca riski yönetme mekanizmasıdır.
- AS9100 sertifikasyonu havacılık tedarikçileri için minimum kalite sistemi kanıtıdır: tek başına işleme kalitesini garanti etmez, ancak havacılık programlarının gerektirdiği proses kontrolü, muayene ve izlenebilirlik için belgelenmiş sistemi sağlar.
- En yaygın havacılık tedarik hatası, kalite sistemi, izlenebilirlik kabiliyeti ve malzeme deneyimini doğrulamadan fiyata göre tedarikçi seçmektir: AS9100 uyumlu belgeler üretemeyen bir tedarikçi, işleme doğruluğundan bağımsız olarak havacılık kabul edilebilir parçalar teslim edemez.
- OEM tedarik ve tasarım ekipleri için: havacılık CNC parçaları için RFQ yayınlarken, malzeme spesifikasyonunu (sadece alaşım adı değil, tam AMS veya ASTM tanımı), gerekli kalite belgelerini (AS9102'ye göre FAI, malzeme sertifikaları, muayene raporları) ve geçerli standartları ekleyin. Bu bilgilere erişimi olmadan teklif veren tedarikçiler yükümlülüklerinin tam kapsamını değerlendiremez ve bu bağlam olmadan yapılan ilk teklifler havacılık programları için anlamlı değildir.
Sık Sorulan Sorular
Havacılık CNC işlemesini standart işlemeden farklı kılan nedir?
Havacılık CNC işlemesi üç bileşik açıdan farklıdır. Tolerans gereksinimleri önemli ölçüde daha sıkıdır — kritik arayüzler ±0,002–0,010 mm olarak belirtilir, tipik endüstriyel parçalar için ±0,020–0,050 mm'ye kıyasla — ve bu toleranslar güvenlik açısından kritik montajlar için doğrudan fiziksel sonuçlara sahiptir. Malzemeler (titanyum, Inconel, yüksek mukavemetli alüminyum) işlenebilirlik için değil, aşırı ortamlarda performans için belirtilmiştir ve 5–10× daha uzun çevrim süreleri ve hızlı takım aşınması üretir. Son olarak, her parça, uçağın hizmet ömrü boyunca izlenebilirliğe olanak tanıyan bir formatta malzeme sertifikasyonu, proses kayıtları ve tam boyutsal muayene ile belgelenmelidir. Bu gereksinimlerden herhangi biri havacılığı endüstriyel işlemeden ayırt eder; üçü birlikte onu farklı bir üretim disiplini yapar.
Havacılık uygulamaları için en yaygın olarak CNC işlenen malzemeler nelerdir?
Havacılıkta CNC işlemede kullanılan dört ana malzeme şunlardır: titanyum Ti-6Al-4V (yaklaşık 1.000 MPa çekme dayanımı, yoğunluk 4,43 g/cm³, yorulma direnciyle birlikte yüksek dayanım-ağırlık oranı gerektiren yapısal ve motor bileşenlerinde baskın); Inconel 718 (600°C+ sıcaklıkta >1.000 MPa akma dayanımını koruyan nikel süper alaşımı, yüksek sıcaklık motor bileşenleri için); alüminyum 7075-T6 (500–570 MPa çekme, 2,77 g/cm³, maksimum ağırlık azaltımının tasarımı yönlendirdiği gövde yapısı ve muhafazalar için); ve alüminyum 2024-T3 (440–470 MPa, gövde panelleri ve kanat yapısı için üstün yorulma çatlak direnci). Her malzeme belirli işleme zorlukları sunar: titanyumun düşük ısı iletkenliği ısıyı takım ucunda yoğunlaştırır; Inconel'in işlenerek sertleşmesi hızlı takım aşınmasına neden olur; alüminyumun ince cidarlı tasarımları kalıntı gerilme ve distorsiyon zorlukları yaratır.
Havacılık parçaları için 5-axis işleme neden önemlidir?
5-axis işleme havacılıkta üç nedenden dolayı önemlidir. Birincisi, karmaşık bir bileşenin birden fazla yüzeyini bir veya iki kurulumda birleştirerek çoklu kurulumlu 3 eksenli işlemede biriken konum hatasını (her yeniden konumlandırma başına 0,010–0,030 mm) ortadan kaldırır. 3 eksenli işlemede beş kurulum gerektiren bir parça için bu, bitişik olmayan özellikler arasındaki konum hatasını 0,050–0,150 mm'den tek bir 5-axis kurulumunda 0,005–0,015 mm'ye düşürebilir. İkincisi, eşzamanlı 5-axis işleme, iş milinin 3 eksende gerekli olan uzun erişimli takımlar yerine kısa, rijit takımlarla açılı ve derin özelliklere yaklaşmasını sağlar; boyutsal doğruluğu artırır ve titreşimi azaltır. Üçüncüsü, aerodinamik ve yapısal konturlu yüzeyler için 5-axis tutarlı takım-yüzey temasını koruyarak 3 eksenli varil frezelemeden daha düzgün bir yüzey kalitesi üretir.
Bir havacılık CNC işleme tedarikçisi hangi kalite sertifikalarına sahip olmalıdır?
Havacılık CNC işleme için minimum kalite sistemi sertifikası AS9100 Rev D'dir — ISO 9001'in havacılığa özgü uzantısı olup risk yönetimi, konfigürasyon yönetimi, ilk parça muayenesi ve sahte malzeme önleme gereksinimlerini ekler. Birçok havacılık ana yüklenicisi ve Tier 1 tedarikçisi ek müşteriye özgü gereksinimlere sahiptir (ısıl işlem ve tahribatsız muayene gibi özel prosesler için NADCAP akreditasyonu; belirli AS9102 İlk Parça Muayene prosedürleri; ihracat kontrollü içerik için ITAR kaydı). Yalnızca ISO 9001'e sahip bir tedarikçinin bir kalite sistemi vardır, ancak çoğu program tarafından gerekli olan havacılığa özgü kontrollerden yoksundur. Her ikisine de sahip olmayan bir tedarikçinin belgelenmiş bir kalite sistemi yoktur ve havacılık parçaları için kullanılmamalıdır.
Havacılık CNC işlenmiş parçaları için hangi dokümantasyon gereklidir?
Havacılık CNC işlenmiş parçaları için standart dokümantasyon paketi şunları içerir: hammadde sertifikasyonu (geçerli AMS veya ASTM malzeme spesifikasyonuna göre değirmen test raporu, kullanılan spesifik malzeme ısısı için kimyasal bileşimi ve mekanik özellikleri doğrulayan); İlk Parça Muayene raporu (AS9102'ye göre 100% boyutsal doğrulama, ilk üretim biriminde her çizim boyutunun ölçüldüğünü ve tolerans içinde olduğunu doğrulayan); üretim muayene kayıtları (kritik boyutlar için Cp/Cpk ≥ 1,33 gösterilen bir örnekleme planında her bir sonraki parti için boyutsal raporlar); proses kayıtları (kalite planında tanımlandığı şekilde makine, operatör, tarih ve takım kayıtlarını içeren işleme operasyon kayıtları); ve uygunluk sertifikası (parçaların belirtilen çizim, malzeme ve proses gereksinimlerine uygun olarak üretildiğine dair imzalı beyan). Bu belgelerden herhangi birinin eksik olması, boyutsal doğruluk ne olursa olsun parçaların bir havacılık montajında kullanılmasını engeller.
CMS mühendislik ekibi tarafından, uçak yapısal uygulamaları, İHA programları, aviyonik muhafazaları, hidrolik sistemler ve uydu bileşenleri için titanyum Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 ve PEEK'te havacılık bileşenleri üreten 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: AMS 4928 (Titanyum Ti-6Al-4V Çubuk ve Kütük), AMS 5662 (Inconel 718 Çubuk), AS9100 Rev D (Kalite Yönetim Sistemleri — Havacılık), AS9102 (İlk Parça Muayenesi), ASM Handbook Vol. 16 (Titanyum ve Süper Alaşımların İşlenmesi).
Hassas CNC İşlenmiş Havacılık Bileşenleri mi Tedarik Ediyorsunuz?
CMS olarak, titanyum, Inconel ve havacılık alüminyumunda CNC işlenmiş havacılık parçaları üretiyoruz — 5-axis işleme kabiliyeti, AS9100 uyumlu kalite sistemleri, CMM ilk parça muayenesi, tam malzeme izlenebilirliği ve değirmen sertifikaları ile boyutsal raporları içeren dokümantasyon paketleriyle.
[Havacılık CNC işleme spesifikasyon incelemesi ve teklifi isteyin →]


