
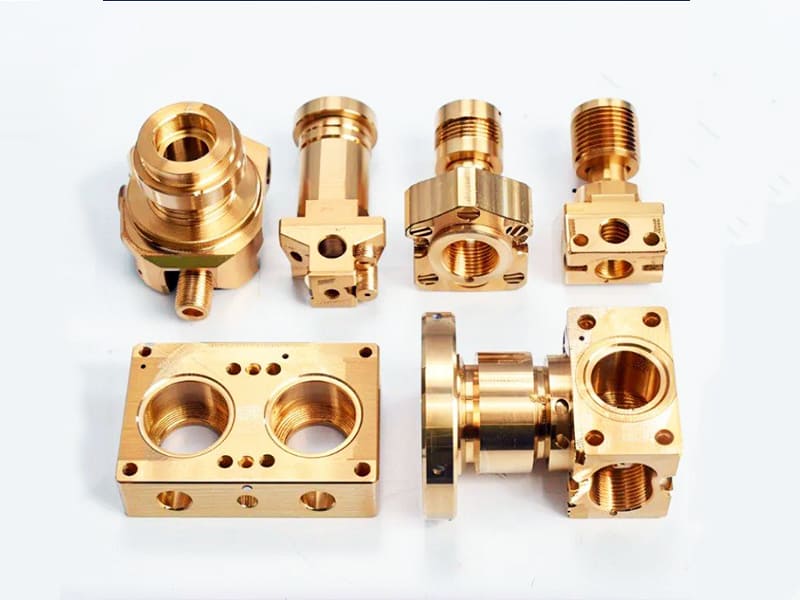
Hızlı Cevap: Pirinç, alüminyum ile aynı şekilde anodize edilemez. Alüminyum anodizing işe yarar çünkü alüminyum, elektrokimyasal oksidasyon yoluyla kontrollü kalınlığa kadar büyütülebilen (tipik olarak dekoratif 10–25 µm, sert anodizing için 50+ µm'ye kadar) kararlı, homojen bir Al₂O₃ (alüminyum oksit) katmanı oluşturur. Pirinç bir bakır-çinko alaşımıdır ve elektrokimyasal olarak oksitlendiğinde, bakır CuO/Cu₂O oluştururken çinko aynı anda ZnO oluşturur — bu oksitler farklı hızlarda büyür, farklı kalınlıklar üretir ve homojen şekilde bağlanmaz. Ortaya çıkan katman tipik olarak 1–3 µm'den daha az kalınlıkta, düzensiz, zayıf yapışmış ve renk tutarsızlığı gösterir. Korozyon direnci, iletkenlik veya tutarlı görünüm gerektiren çoğu CNC işlenmiş pirinç bileşen için mühendislik açısından tercih edilen alternatifler nikel kaplama (5–25 µm, mükemmel korozyon direnci ve iletkenlik), PVD kaplama (1–5 µm, sertlik 1.500–3.000 HV, tutarlı renk) veya şeffaf lak (düşük maliyetli kararma koruması) seçenekleridir.
Pirinç Neden Alüminyum Gibi Anodize Edilemez
Pirinç anodizing sınırlamasının açıklaması süreçle ilgili değil, elektrokimyasaldır. Anodizing, ana metal yoğun, sürekli bir film olarak büyüyen tek, kararlı bir oksit oluşturduğunda işe yarar.
Alüminyumun elverişli kimyası: Alüminyum, uygulanan akımla bir sülfürik asit banyosunda oksitlendiğinde, reaksiyon yüzey boyunca homojen olarak Al₂O₃ üretir. Oksit:
- Çoğu ortamda kimyasal olarak kararlıdır
- Koherenttir — büyük boşluklar veya aralıklar olmadan sürekli bir film oluşturur
- Yapışkandır — bir oksit-metal arayüzü aracılığıyla alüminyum alt tabakaya güçlü şekilde bağlanır
- Orta katman yapısında gözeneklidir, sızdırmazlık öncesi sonraki boyamaya izin verir
- Kalınlık yaklaşık 5 µm'den (flash anodize) 50+ µm'ye (sert anodize Tip III) kadar kontrol edilebilir
Pirincin karışık oksit sorunu: Pirinç, bakır (tipik olarak 55–70%) ve çinko (30–45%) içerir. Elektrokimyasal oksidasyon sırasında:
- Bakır, potansiyele ve sıcaklığa bağlı olarak CuO (siyah) ve Cu₂O (kırmızı-kahverengi) oluşturur
- Çinko, ZnO (beyaz veya soluk) oluşturur
- Bu iki oksit sistemi farklı hızlarda büyür ve aynı yüzeyde yan yana farklı morfolojiler üretir
- Pirinç içindeki bakır açısından zengin ve çinko açısından zengin mikroyapısal bölgeler arasındaki arayüz, oksit katmanında süreksizlikler oluşturur
- Sonuç, mekanik olarak zayıf, görsel olarak tutarsız ve minimum bariyer koruması sağlayan düzensiz, karışık bir oksittir
Kalınlık karşılaştırması: Alüminyum anodizing, kontrollü bir banyoda rutin olarak 10–25 µm yoğun oksit üretir. Pirince uygulanan en kontrollü elektrokimyasal oksidasyon süreçleri, yaklaşık 1–3 µm'lik karışık bir oksit katmanı üretir — bunun başlıca nedeni, rekabet eden oksit reaksiyonlarının tek bir koherent filmin kalınlığı homojen şekilde oluşturmasına izin vermemesidir.
Renk tutarsızlığı: Alüminyum anodizingde, gözenekli oksit, gözenek yapısı tutarlı olduğu için boyayı homojen olarak emer. Pirinçte ise düzensiz oksit, homojen boya emilimini engeller ve yetersiz pirinç anodizingin en görünür işareti olan lekeli, düzensiz rengi üretir.
Pirinç Elektrokimyasal Olarak Oksitlendiğinde Gerçekte Ne Olur
Pirinçte “gerçek” anodizing elde edilemese de, elektrokimyasal oksidasyon süreçleri gerçekçi beklentilerle dekoratif amaçlarla uygulanabilir.
Süreç Sırası
Adım 1 — Yüzey hazırlığı (kritik): Pirincin yüzey durumu, son yüzey görünümü üzerinde oksidasyon parametrelerinden daha fazla etkiye sahiptir. İşleme yağı, soğutma sıvısı kalıntısı, polisaj bileşikleri ve elleçlemeden kaynaklanan oksit katmanları, homojen oksidasyonu engeller. Hazırlık tipik olarak şunları içerir:
- Alkali temizlik (yağları, parmak izlerini, işleme kalıntısını giderir)
- Hafif asitte hafif asit dekapanı (yüzey oksitlerini giderir, yüzeyi oksidasyon için aktive eder)
- Her adım arasında deiyonize su ile durulama
Aşırı dekapanlama pirince özgü bir risktir: uzun süreli asit maruziyeti, yüzeyden çinkoyu tercihen gidererek bakır açısından zengin bir katman (dezinkifikasyon) bırakır — bu katman, ana alaşımdan farklı şekilde oksitlenir ve renk tutarlılığını kötüleştirir.
Adım 2 — Elektrolit seçimi: Alüminyum anodizingin aksine (standart sülfürik asit, 18–22°C'de ~150–200 g/L), pirinç elektrokimyasal oksidasyonu tipik olarak fosforik asit bazlı elektrolitler kullanır. Fosforik asit, bakıra karşı sülfürik asitten daha az agresiftir ve çukurlaşma ile düzensiz dağlama eğilimini azaltır. Özel süreçlerde karışık asit sistemleri de kullanılır.
Adım 3 — Akım uygulaması: Pirinç parça (anot), elektrolitten akım geçtikçe oksitlenir. Akım yoğunluğu, banyo sıcaklığı ve süre birincil süreç değişkenleridir. Bu parametrelerin daha sıkı kontrolü tutarlılığı artırır ancak Cu/Zn sisteminin temel karışık oksit davranışının üstesinden gelemez.
Adım 4 — Son işlem: Oksidasyondan sonra, şeffaf lak, mum veya pasivasyon işlemi ile sızdırmazlık, yüzeyi stabilize eder ve aksi takdirde kararmaya neden olacak ileri oksidasyonu yavaşlatır. Sızdırmazlık olmadan, elektrokimyasal olarak oksitlenmiş pirinç yüzeyi havada daha fazla oksitlendikçe rengini değiştirmeye devam eder.
Sürecin Ürettiği Şey
Elektrokimyasal olarak oksitlenmiş pirinç yüzeyi şunları üretir:
- Kahverengi, bronz veya koyu tonlarda ince, karışık bir oksit katmanı (< 1–3 µm)
- Mat ile saten arası yüzey görünümü
- Sınırlı kararma direnci (çıplak pirinçten üstün, kaplanmış yüzeylerden önemli ölçüde düşük)
- Alaşım bileşimi, yüzey pürüzlülüğü ve süreç koşullarına göre değişen renk
İşleme kalitesi bağımlılığı: Yüzey dokusunu gizleyebilen kalın boya veya kaplamanın aksine, pirinç üzerindeki ince oksit tabakası alttaki yüzeyi takip eder ve belirginleştirir. Ra 1,6 µm'ye kadar işlenmiş bir parça, yüzey işlemi boyunca işleme çizgilerini ve takım izlerini gösterecektir. Ra 0,4 µm veya altına cilalanmış bir parça, oksidasyon sonrası daha homojen ve rafine bir görünüm üretir. Görünüm açısından kritik olan herhangi bir pirinç uygulaması için, yüzey işleminden önce Ra ≤ 0,4–0,8 µm'ye cilalama pratikte zorunludur.
Pirinç Anodizasyonu (Elektrokimyasal Oksidasyon) Ne Zaman Mantıklıdır
Pirincin kontrollü elektrokimyasal oksidasyonunun yeterli performans sağladığı belirli uygulama kategorileri vardır:
Kabul edilen renk varyasyonuna sahip dekoratif donanım: Tasarım amacının sıcak, mat, “eskitilmiş pirinç” estetiği olduğu dolap kulpları, mimari kaplamalar, aydınlatma armatürleri ve teşhir bileşenleri. Hassas üretimde bir kusur olan pirinç oksidasyonunun doğal renk varyasyonu, antika veya zanaatkâr görünümü aranan uygulamalarda estetik bir özelliğe dönüşür.
Düşük temas yüzeyleri: Minimum mekanik temas gören ön paneller, kapaklar, teşhir muhafazaları ve mimari elemanlar. İnce oksit tabakası düşük aşınma direncine sahiptir, ancak sürtünme, çizilme veya taşıma basıncına maruz kalmayacağı uygulamalarda kabul edilebilir düzeyde dayanabilir.
Maliyet hassasiyetli dekoratif bileşenler: Görsel görünüm önemli olduğunda ancak hassas kontrollü olmadığında ve PVD veya kaplama maliyeti gerekçelendirilemediğinde, elektrokimyasal oksidasyon çıplak pirinç veya basit lake kaplamaya kıyasla düşük maliyetle bir üst seviye sunar.
Sanatsal ve takı uygulamaları: Sanatsal metal işçiliğinde ve bazı takılarda, pirinç oksidasyonunun doğal varyasyonu kasıtlıdır. Farklı alaşım bölgeleri, dokular ve işlemler, tekdüze kaplama ile elde edilmesi imkânsız olan karmaşık renk desenleri üretir.
Pirinç Oksidasyon İşleminin KULLANILMAMASI Gereken Durumlar
Pirinç elektrokimyasal oksidasyonunun sınırlamaları, onu birkaç yaygın mühendislik uygulaması için uygunsuz kılar:
Korozyon açısından kritik uygulamalar: Oksit tabakası anlamlı korozyon koruması sağlamak için çok ince (< 3 µm), süreksiz ve zayıf yapışkanlıdır. Nemli ortamlarda, tuzlu havada veya herhangi bir kimyasal maruziyette, oksitlenmiş pirinç oksit tabakasının altında kararmaya ve korozyona uğramaya devam eder. Oksitlenmiş pirincin ASTM B117 tuz spreyi testi performansı tipik olarak ilk korozyona kadar saat cinsinden ölçülürken, nikel kaplı pirinç için yüzlerce saat ile karşılaştırılır.
Elektrik kontakları ve konnektörler: Pirinç, elektrik iletkenliği nedeniyle konnektörlerde, terminallerde ve kontak yaylarında yaygın olarak kullanılır. Oksit tabakası kontak direncini artırır ve elektriksel performansa değişkenlik katar. Bir kontak yüzeyine uygulanan herhangi bir elektrokimyasal oksidasyon işlemi, o uygulamada pirinç kullanmanın amacını bozar.
Üretimde tutarlı renk: Pirinç oksidasyonunun partiden partiye renk varyasyonu, görsel tutarlılığın belirtildiği üretim ortamlarıyla uyumsuzdur. Pirinç alaşım bileşimi üretim partileri arasında izin verilen sınırlar içinde değiştiğinden ve yüzey durumu ile oksidasyon işlem parametrelerinin tümü sonucu etkilediğinden, farklı zamanlarda üretilen parçalar arasında renk eşleştirmesi güvenilir değildir.
Aşınma yüzeyleri ve kayma kontakları: Pirinç oksit tabakasının sertliği, temel pirinç alaşımınınkinden çok daha düşüktür ve tabaka herhangi bir mekanik temas altında hızla aşınır. Kayma yüzeyleri, düğmeler, valf gövdeleri, bağlantı parçaları ve döngüsel taşıma gören herhangi bir parça için, oksitlenmiş bir yüzeyin yüzey ömrü tipik olarak işlevsel bir kaplamadan beklenen yıllar yerine haftalar ila aylardır.
CNC Pirinç Parçalar için Alternatif Yüzey İşlem Süreçleri
| Bitir | Kalınlık | Sertlik | Korozyon Direnci | İletkenlik | Renk Tutarlılığı | Göreceli Maliyet |
|---|---|---|---|---|---|---|
| Elektriksiz nikel | 5–25 µm | 500–700 HV | Mükemmel | Orta | Mükemmel | Orta |
| Elektrolitik nikel | 5–25 µm | 200–400 HV | İyi | İyi | Mükemmel | Orta |
| Sert krom | 2–250 µm | 800–1.000+ HV | Orta | Düşük | İyi | Orta-yüksek |
| Altın flaş kaplama | Nikel üzerine 0,1–0,5 µm | Düşük | Mükemmel | Mükemmel | Mükemmel | Yüksek |
| PVD (TiN, CrN, DLC) | 1–5 µm | 500–3.000 HV | İyi | Düşük | Mükemmel | Yüksek |
| Şeffaf lake | 5–20 µm | Düşük | Orta | Değişmemiş | İyi | Düşük |
| Kimyasal oksidasyon | <3 µm | Çok düşük | Zayıf | Orta | Zayıf | Düşük |
Nikel Kaplama — En Yaygın Mühendislik Çözümü
Elektriksiz nikel, hem korozyon direnci hem de boyutsal tutarlılık gerektiren CNC pirinç parçalar için standart seçimdir. Otokatalitik biriktirme mekanizması, parça geometrisinden bağımsız olarak tekdüze kalınlık üretir — iç özellikler, kör delikler ve dişli portlar içeren karmaşık şekiller için elektrokaplamaya kıyasla kritik bir avantaj.
Pirinçteki elektrik kontakları ve konnektörler için, elektrolitik nikel kaplama yeterli iletkenliği korurken korozyon koruması sağlar. Nikel kaplı bir pirinç pim, standart kontak kuvvetlerinde tipik olarak 5 mΩ'nun altında kontak direnci elde eder — oksidasyon öncesi çıplak pirinçle karşılaştırılabilir, ancak çıplak pirincin kararması gibi bozulmak yerine aylarca hizmet boyunca stabil kalır.
PVD Kaplama — Üstün Performans ve Estetik
Fiziksel buhar biriktirme (PVD), 1.500–3.000 HV sertliğinde sert, ince kaplamalar (TiN altın rengi, CrN gümüş, TiAlN koyu, DLC koyu gri/siyah) üretir — en sert nikel kaplamadan 5–10× daha sert. Premium tüketici ürünleri, lüks donanım ve aşınma açısından kritik dekoratif parçalar için PVD şunları sağlar:
- Parti veya alaşım bileşimine göre değişmeyen tutarlı, tekrarlanabilir renk
- Haftalar yerine yıllarla ölçülen aşınma direnci
- Toleransları önemli ölçüde etkilemeyen çok ince biriktirme (1–5 µm)
- Karmaşık parça geometrileriyle uyumluluk (görüş hattı sınırlaması geçerlidir, ancak çoğu donanım şekli için yönetilebilir)
PVD maliyeti kaplamadan önemli ölçüde yüksektir ve süreç tipik olarak yapışmayı sağlamak için pirinç üzerine nikel veya krom alt kaplama gerektirir.
Şeffaf Lake — Kararmaya Karşı Basit Koruma
Doğal pirinç renginin istendiği ve yalnızca kararma önlemenin gerekli olduğu iç mekân uygulamaları için, şeffaf lake (nitroselüloz, poliüretan veya akrilik esaslı) minimum maliyetle etkili koruma sağlar. Lake, çoğu kontak uygulaması için elektrik iletkenliğini önemli ölçüde etkilemez, pirincin metalik görünümünü korur ve hasar görmesi durumunda kolayca sıyrılıp yeniden uygulanabilir.
Sınırlama: lake düşük mekanik sertliğe sahiptir ve düzenli taşıma altında çizilir ve dökülür. Sık sık taşınan veya monte edilip sökülen parçalar için lake ömrü kısadır.
Pirinç Oksidasyon Yüzey İşleminde Yaygın Kusurlar
| Kusur | Görünüm | Kök Neden | Önleme |
|---|---|---|---|
| Düzensiz renk (lekelenme) | Yamalı kahverengi/koyu alanlar | Bakır-çinko diferansiyel oksidasyonu; yüzey kirlenmesi | Ra ≤ 0,8 µm'ye kadar polisaj; temizliği iyileştirin; alaşım kaynağını standartlaştırın |
| İşleme hattı görünürlüğü | Son işlem boyunca görünür takım izleri | Son işlem öncesi Ra çok yüksek | Ra ≤ 0,4 µm'ye kadar polisaj; daha ince son işlem geçişleri kullanın |
| Soyulma veya pul pul dökülme | Oksit ayrılır | Doğal zayıf oksit yapışması; aşırı oksidasyon | İşlem süresini azaltın; oksidasyondan hemen sonra şeffaf kaplama ekleyin |
| Koyu lekeler veya çizgiler | Yerelleşmiş siyah alanlar | Aşırı oksidasyon; yerelleşmiş akım yoğunlaşması; kirlenme | Akım yoğunluğunu kontrol edin; ön temizliği iyileştirin |
| Parti bazında renk değişimi | Farklı partilerden gelen parçalar farklı görünür | Spesifikasyon içinde alaşım bileşimi değişkenliği; proses kayması | Malzeme tedarikçisini ve kalitesini standartlaştırın; renk açısından kritik parçalar için PVD kullanın |
Bu tablodan çıkarılacak en pratik açıdan önemli sonuç: pirinç oksidasyon son işlemindeki çoğu kusur, proses parametre hatalarından değil, malzeme değişkenliğinden (alaşım bileşimi) veya yüzey durumundan (işleme kalitesi, temizlik) kaynaklanır. Bu üst akış değişkenlerinin kontrolünün iyileştirilmesi, oksidasyon parametrelerinin ince ayarlanmasından daha tutarlı sonuçlar üretir.
Yüzey Son İşlemi Gerektiren Pirinç Parçalar için DFM Kılavuzları
İşlem öncesi yüzey kalitesi: Pirinç üzerinde herhangi bir yüzey işlemi için, son işlemden önce hedef Ra'ya ulaşın. Oksidasyon öncesi pirinci Ra ≤ 0,4 µm'ye kadar polisajlamak, Ra 1,6 µm'de işlem yapmaktan önemli ölçüde daha tekdüze bir sonuç üretir. Kaplama için, Ra ≤ 0,8 µm genellikle yeterlidir çünkü kaplanmış katman bazı yüzey pürüzlülüğünü ortalar.
Kenar kalitesi: Çapak alma ve kenar kırma (0,2–0,5 mm pah) herhangi bir yüzey işleminden önce yapılmalıdır. Çapaklar ve keskin kenarlar, elektrokimyasal işlemlerde yerel yüksek akım yoğunluğu alanları oluşturarak bu noktalarda kalın, pürüzlü oksit birikimi üretir. Kaplama için, kenar birikimi de bir endişe kaynağıdır — keskin kenarlar düz yüzeylerden daha fazla birikim alır.
Kör delik yönlendirmesi: Herhangi bir ıslak kimyasal işlem (kaplama veya oksidasyon) için, kör delikli parçalar işlem sırasında delikler aşağı bakacak şekilde yönlendirilmeli, çözeltinin boşalmasına izin verilmeli ve gecikmiş lekelenme veya korozyona neden olan kimyasal hapsolmayı önlemelidir.
Diş koruması: Kaplanacak dişli pirinç bileşenler için, diş toleranslarında kaplama kalınlığını hesaba katın. 10 µm nikel katmanı, dış diş hatve çapına yaklaşık 0,020 mm ekler. Kaplama sonrası sıkı tolerans gerektiren dişler, kaplama öncesi alt ölçüde işlenmeli ve telafi belirtilen kaplama kalınlığı ve toleransından hesaplanmalıdır.
Son işlem öncesi karışık malzemeli montajlardan kaçının: Mümkün olduğunda, pirinç bileşenleri montajdan önce son işleme tabi tutun. Bir montaj pirinç ve başka bir metal içeriyorsa, montaja son işlem uygulamak galvanik korozyon riski oluşturur ve farklı malzemelerde uyumsuz yüzeyler üretebilir.
Önemli Noktalar
- Pirinç, alüminyum ile aynı şekilde anodize edilemez: Cu/Zn karışık oksit sistemi, alüminyumda elde edilebilen tekdüze, kalın, kararlı Al₂O₃ katmanı yerine tutarsız, ince (< 3 µm), zayıf yapışan bir katman üretir.
- Pirincin elektrokimyasal oksidasyonu öncelikle dekoratiftir: elde edilen yüzey herhangi bir fonksiyonel mühendislik kaplamasından daha ince ve zayıftır, minimum korozyon koruması sağlar ve üretimde tutarlı renk elde edemez.
- Oksitlenmiş bir pirinç yüzeyin görünümü, oksidasyon prosesinden çok ön işlem kalitesine bağlıdır: görünüm açısından kritik parçalar için oksidasyon öncesi Ra ≤ 0,4–0,8 µm'ye kadar polisaj pratikte zorunludur; Ra 1,6+ µm'deki işleme izleri oksidasyon işlemi tarafından gizlenmez, aksine güçlendirilir.
- Pirinçte korozyon direnci için, nikel kaplama (elektroless veya elektrolitik) mühendislik standardıdır: 5–25 µm nikel, yüzlerce saatle ölçülen ASTM B117 tuz spreyi direnci sağlar; oksitlenmiş pirinç yüzeyler için bu süre saatlerle ifade edilir.
- Premium pirinç parçalarda aşınma direnci ve tutarlı renk için, PVD kaplama tercih edilen çözümdür: 1–5 µm PVD (TiN, CrN, DLC), 1.500–3.000 HV sertlik ve alaşım parti değişkenliğinden bağımsız tamamen tekrarlanabilir renk elde eder.
- Pirinçteki elektrik kontakları ve konnektörler için, herhangi bir oksit bazlı işlemden kaçının: oksit katmanı kontak direncini artırır; nikel veya altın kaplama, pirinç konnektör pimleri ve terminalleri için doğru son işlemdir.
- OEM tedarik ekipleri için: bir pirinç bileşen çizimi “anodizasyon” belirttiğinde, tasarımcıyla gerçek anodizasyon performansının (korozyon koruması, sert yüzey) mı amaçlandığını yoksa amacın dekoratif yüzey modifikasyonu mu olduğunu netleştirin. Bunlar temelde farklı prosesler — ve farklı tedarikçiler gerektirir. Kaplama prosesi olarak teslim edilen “pirinç anodizasyon” spesifikasyonu boyutsal muayeneden geçebilir ancak görünüm standardından kalabilir ve bunun tersi de geçerlidir.
Sık Sorulan Sorular
Pirinç anodize edilebilir mi?
Alüminyum ile aynı şekilde değil. Alüminyum anodizasyonu işe yarar çünkü alüminyum, kontrollü elektrokimyasal koşullar altında tekdüze, kalın, yapışkan bir film olarak büyüyen tek, kararlı bir oksit (Al₂O₃) oluşturur. Pirinç bir bakır-çinko alaşımıdır ve elektrokimyasal olarak oksitlendiğinde hem bakır hem de çinko aynı anda farklı oksitler oluşturur. Bu karışık oksitler farklı oranlarda büyür, farklı kalınlıklar üretir ve tekdüze bağlanmaz — alüminyumda elde edilebilen kontrollü 10–50+ µm oksit yerine ince (< 3 µm), yamalı, zayıf yapışan bir yüzeyle sonuçlanır. Anodizasyon benzeri proseslerde pirince uygulanan yüzey işlemi daha doğru bir şekilde elektrokimyasal oksidasyon veya kontrollü patinasyon olarak tanımlanır ve yalnızca dekoratif amaçlar için kullanılır.
CNC işlenmiş pirinç parçalar için en iyi yüzey kalitesi nedir?
En iyi yüzey, işlevsel gereksinime bağlıdır. Elektriksel iletkenliği korurken korozyon direnci için (konnektörler, terminaller, kontaklar): nikel kaplama (elektriksiz veya elektrolitik, 5–15 µm) standart tercihtir; yüzlerce saat tuz spreyi direnci ve kararlı kontak direnci sağlar. Aşınma direnci ve üstün görünüm için (donanım, tüketici ürünleri, tıbbi cihazlar): PVD kaplama (TiN altın, DLC siyah, CrN gümüş, 1.500–3.000 HV'de 1–5 µm) sertlik ve renk tutarlılığının en iyi kombinasyonunu sunar. Maliyet etkin kararma önleme için (dekoratif iç mekân uygulamaları): şeffaf lak (nitroselüloz veya akrilik, 5–20 µm) doğal pirinç görünümünü minimum maliyetle korur. Dekoratif vintage veya eskitilmiş görünüm için (sanatsal, mobilya donanımı): kontrollü elektrokimyasal oksidasyon veya kimyasal patina, eskitilmiş pirincin karakteristik kahverengi/bronz tonlarını üretir.
Elektrokimyasal olarak oksitlenmiş pirinç neden eşit olmayan renge sahiptir?
Oksitlenmiş pirinçte eşit olmayan renk, iki eşzamanlı faktörden kaynaklanır. Birincisi, pirinç mikroyapısı, farklı hızlarda oksitlenen ve farklı renklerde oksitler üreten bakırca zengin ve çinkoca zengin fazlar (taneler) içerir (bakır koyu kırmızı-kahverengi CuO üretir; çinko daha açık ZnO üretir). Bu farklılık, alaşımın mikroyapısal tane desenini izleyen renk varyasyonu üretir. İkincisi, yüzey durumundaki herhangi bir değişiklik — işleme izleri, kalıntı yağ, farklı üretim partilerinden gelen parçalar arasındaki hafif bileşim farklılıkları — oksidasyon hızında yerel varyasyon üreterek renk varyasyonunu güçlendirir. Temel sorun, yüzey işlem sürecinin malzemenin karışık, tekdüze olmayan oksitler üretme yönündeki doğal eğiliminin üstesinden gelememesidir.
Pirinç anodizasyonu alüminyum anodizasyonuyla nasıl karşılaştırılır?
Temel özellikler açısından karşılaştırma: alüminyum anodizasyon 10–50+ µm kararlı Al₂O₃ üretir, sertliği 400–450 HV'ye kadar çıkar (Tip III sert anodizasyon), alt tabakaya mükemmel yapışma ve tutarlı renk için boyanabilir gözenekli yapı sunar. Pirinç elektrokimyasal oksidasyonu < 3 µm karışık CuO/ZnO üretir, sertliği çok düşüktür, yapışması zayıftır ve boyanabilir gözenekli yapısı yoktur (renk oksidin kendisinden gelir ve tutarsızdır). Tuz püskürtme korozyon direnci: 25 µm'ye anodize edilmiş alüminyum tipik olarak ASTM B117'ye göre ilk korozyona kadar 300–500 saat dayanır; oksitlenmiş pirinç tipik olarak 24–72 saat içinde başarısız olur. Anodizasyon alüminyum için standart bir endüstriyel prosestir; pirincin elektrokimyasal oksidasyonu sınırlı endüstriyel kullanımı olan niş bir dekoratif prosestir.
Pirinç oksidasyon bitişinde soyulma veya pullanmaya ne sebep olur?
Soyulma, pirinç üzerindeki karışık oksit tabakasının alt tabaka ile güçlü bir metalurjik bağ oluşturmaması nedeniyle meydana gelir — alüminyum anodizasyonunun aksine, burada Al₂O₃ tabakası ana metalden sürekli olarak geçiş yapar. Pirinç oksit tabakası, bir oksit-metal geçiş bölgesi yerine öncelikle yüzey pürüzlülüğüne mekanik yapışma yoluyla bağlanır. Bu, kaplamaya uygulanan herhangi bir gerilmenin — termal döngü, mekanik temas veya oksit tabakasının kendisinin iç gerilmesi (eğer çok kalınsa veya olumsuz koşullar altında biriktirilmişse) — yapışma hatasına neden olabileceği anlamına gelir. Uzun vadeli çözüm, oksidasyon prosesini iyileştirmek değil, pirinç alt tabakaya gerçek bir bağ oluşturan farklı bir bitiş yaklaşımı (kaplama veya PVD) kullanmaktır.
CMS mühendislik ekibi tarafından yazılmıştır; konnektörler, hidrolik bağlantı parçaları, dekoratif donanım, enstrümantasyon ve tüketici elektroniği OEM üretim programları için nikel kaplama, altın kaplama, PVD kaplama ve şeffaf lak dahil olmak üzere koordineli yüzey bitişi ile hassas pirinç bileşenler üreten 15+ yıllık CNC işleme deneyimine sahiptir. Teknik referanslar: ASTM B117 (Tuz Püskürtme Testi), ASTM B733 (Pirinç Üzerinde Otokatalitik Nikel-Fosfor Kaplamalar), ASM Handbook Vol. 5 (Yüzey Mühendisliği: Bakır Alaşımlarının Oksidasyonu ve Kaplanması), MIL-DTL-16232 (Fosfat Kaplamalar), Schlesinger M. — Electroplating (Bakır Alaşım Kaplama bölümü).
Yüzey Bitişli CNC İşlenmiş Pirinç Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, hassas CNC işlenmiş pirinç bileşenler — valfler, konnektörler, bağlantı parçaları, muhafazalar ve donanım — üretiyoruz ve doğrulanmış kalınlık, XRF doğrulaması ve ilk numune muayenesi ile nikel kaplama, altın kaplama, PVD kaplama ve şeffaf lak bitişini koordine ediyoruz.
[Pirinç bileşen bitiş spesifikasyonu ve CNC işleme teklifi isteyin →]


