
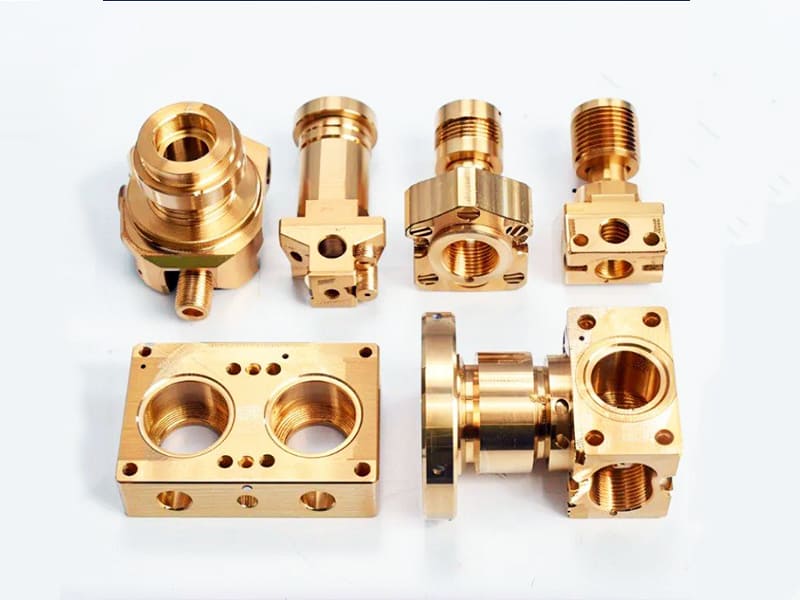
Réponse rapide : Le laiton ne peut pas être anodisé de la même manière que l’aluminium. L’anodisation de l’aluminium fonctionne car celui-ci forme une couche stable et uniforme d’Al₂O₃ (oxyde d’aluminium) dont l’épaisseur peut être contrôlée (généralement entre 10 et 25 µm pour l’anodisation décorative, et jusqu’à plus de 50 µm pour l’anodisation dure) grâce à une oxydation électrochimique. Le laiton est un alliage de cuivre et de zinc ; lorsqu’il est oxydé par voie électrochimique, le cuivre forme du CuO/Cu₂O tandis que le zinc forme simultanément du ZnO — ces oxydes se développent à des vitesses différentes, produisent des épaisseurs variables et ne se lient pas de manière uniforme. La couche obtenue présente généralement une épaisseur inférieure à 1 à 3 µm, est irrégulière, faiblement adhérente et de couleur inégale. Pour la plupart des composants en laiton usinés CNC nécessitant une résistance à la corrosion, une conductivité ou un aspect homogène, les alternatives privilégiées par les ingénieurs sont le nickelage (5 à 25 µm, excellente résistance à la corrosion et conductivité), le revêtement PVD (1 à 5 µm, dureté de 1 500 à 3 000 HV, couleur homogène) ou la laque transparente (protection anti-ternissure à faible coût).
Pourquoi le laiton ne peut-il pas être anodisé comme l'aluminium ?
La raison pour laquelle l'anodisation du laiton présente des limites est d'ordre électrochimique et non liée au procédé lui-même. L'anodisation fonctionne lorsque le métal de base forme un oxyde unique et stable qui se développe sous la forme d'un film dense et continu.
Les propriétés chimiques avantageuses de l'aluminium : Lorsque l'aluminium s'oxyde dans un bain d'acide sulfurique sous l'effet d'un courant électrique, la réaction produit de l'Al₂O₃ de manière uniforme sur toute la surface. L'oxyde est :
- Chimiquement stable dans la plupart des environnements
- Cohérent — forme un film continu, sans grands vides ni interstices
- Adhérent — adhère fortement au substrat en aluminium grâce à une interface oxyde-métal
- Sa structure intermédiaire est poreuse, ce qui permet de le teindre avant de le sceller
- Épaisseur réglable d'environ 5 µm (anodisation rapide) à plus de 50 µm (anodisation dure de type III)
Le problème des oxydes mixtes à Brass : Le laiton contient du cuivre (généralement entre 55 et 70%) et du zinc (entre 30 et 45%). Lors de l'oxydation électrochimique :
- Le cuivre s'oxyde en CuO (noir) et en Cu₂O (rouge-brun) selon le potentiel et la température
- Le zinc s'oxyde en ZnO (blanc ou pâle)
- Ces deux systèmes d'oxydes se développent à des vitesses différentes et produisent des morphologies distinctes, côte à côte, sur une même surface.
- L'interface entre les domaines microstructuraux riches en cuivre et ceux riches en zinc au sein du laiton engendre des discontinuités dans la couche d'oxyde
- On obtient ainsi un oxyde mixte irrégulier, qui présente une faible résistance mécanique, un aspect hétérogène et offre une protection barrière minimale.
Comparaison des épaisseurs : L'anodisation de l'aluminium permet généralement d'obtenir une couche d'oxyde dense de 10 à 25 µm dans un bain contrôlé. Les procédés d'oxydation électrochimique les plus contrôlés appliqués au laiton produisent une couche d'oxyde mixte d'environ 1 à 3 µm, principalement parce que les réactions d'oxydation concurrentes ne permettent pas à un film unique et cohérent de s'épaissir de manière uniforme.
Incohérence des couleurs : Dans le cadre de l'anodisation de l'aluminium, l'oxyde poreux absorbe le colorant de manière uniforme, car la structure poreuse est homogène. Sur le laiton, l'oxyde irrégulier empêche une absorption uniforme du colorant, ce qui donne lieu à une couleur tachetée et inégale, signe le plus visible d'une anodisation insuffisante du laiton.
Que se passe-t-il lorsque le laiton subit une oxydation électrochimique ?
Bien qu'il ne soit pas possible de réaliser une “ véritable ” anodisation sur le laiton, des procédés d'oxydation électrochimique peuvent être utilisés à des fins décoratives, avec des résultats satisfaisants.
Séquence de processus
Étape 1 — Préparation de la surface (étape cruciale) : L'état de la surface du laiton a davantage d'influence sur l'aspect final de la finition que les paramètres d'oxydation. L'huile d'usinage, les résidus de liquide de refroidissement, les produits de polissage et les couches d'oxyde résultant de la manipulation empêchent tous une oxydation uniforme. La préparation comprend généralement :
- Nettoyage alcalin (élimine les traces de graisse, les empreintes digitales et les résidus d'usinage)
- Décapage léger à l'acide doux (élimine les oxydes de surface, active la surface pour l'oxydation)
- Rinçage à l'eau déionisée entre chaque étape
Le « surdécapage » est un risque propre au laiton : une exposition prolongée à l'acide élimine de manière préférentielle le zinc de la surface, laissant une couche enrichie en cuivre (dézincification) qui s'oxyde différemment du reste de l'alliage, ce qui nuit à l'uniformité de la couleur.
Étape 2 — Choix de l'électrolyte : Contrairement à l'anodisation de l'aluminium (acide sulfurique standard, environ 150 à 200 g/L à une température comprise entre 18 et 22 °C), l'oxydation électrochimique du laiton utilise généralement des électrolytes à base d'acide phosphorique. L'acide phosphorique est moins agressif envers le cuivre que l'acide sulfurique, ce qui réduit le risque de piqûres et de gravure inégale. Des systèmes à acides mixtes sont également utilisés dans des procédés spécialisés.
Étape 3 — Demande en cours : La pièce en laiton (anode) s'oxyde lorsque le courant traverse l'électrolyte. La densité de courant, la température du bain et la durée constituent les principales variables du procédé. Un contrôle plus rigoureux de ces paramètres améliore l'uniformité du résultat, mais ne permet pas de surmonter le comportement fondamental propre aux oxydes mixtes du système Cu/Zn.
Étape 4 — Après le traitement : Après l'oxydation, une finition à la laque transparente, à la cire ou un traitement de passivation permet de stabiliser la surface et de ralentir la poursuite de l'oxydation qui, sans cela, entraînerait un ternissement. Sans cette finition, la surface du laiton oxydée par voie électrochimique continue de changer de couleur à mesure qu'elle s'oxyde davantage au contact de l'air.
Ce que ce processus permet d'obtenir
La surface en laiton oxydée par voie électrochimique produit :
- Une fine couche d'oxydes mixtes (< 1–3 µm) présentant des teintes brunes, bronze ou foncées
- Aspect de surface mat à satiné
- Résistance limitée au ternissement (supérieure à celle du laiton nu, mais nettement inférieure à celle des surfaces plaquées)
- Couleur qui varie en fonction de la composition de l'alliage, de la rugosité de la surface et des conditions de fabrication
La dépendance de la qualité d'usinage : Contrairement à une peinture épaisse ou à un placage qui peuvent masquer la texture de la surface, la fine couche d'oxyde sur le laiton épouse et met en valeur la surface sous-jacente. Une pièce usinée à Ra 1,6 µm laissera apparaître les lignes d'usinage et les marques d'outils à travers la finition. Une pièce polie à Ra 0,4 µm ou moins présente un aspect plus uniforme et raffiné après oxydation. Pour toute application en laiton où l’aspect est déterminant, un polissage à Ra ≤ 0,4–0,8 µm avant la finition est pratiquement indispensable.
Quand l'anodisation du laiton (oxydation électrochimique) est-elle indiquée ?
Il existe certaines catégories d'applications pour lesquelles l'oxydation électrochimique contrôlée du laiton offre des performances satisfaisantes :
Quincaillerie décorative présentant des variations de couleur tolérées : Poignées d'armoires, moulures architecturales, luminaires et éléments de présentation pour lesquels l'esthétique visée est celle d'un “ laiton vieilli ”, au rendu mat et chaleureux. Les variations naturelles de couleur dues à l'oxydation du laiton — qui constituent un défaut dans la fabrication de précision — deviennent un atout esthétique dans les applications recherchant un aspect antique ou artisanal.
Surfaces peu exposées aux contacts : Panneaux avant, capots, boîtiers d'affichage et éléments architecturaux soumis à un contact mécanique minimal. La fine couche d'oxyde présente une faible résistance à l'usure, mais dans les applications où elle ne sera pas frottée, rayée ou soumise à des pressions liées à la manipulation, elle peut offrir une durée de vie acceptable.
Éléments décoratifs à coût maîtrisé : Lorsque l'aspect esthétique est important mais ne fait pas l'objet d'un contrôle de précision, et que le coût du dépôt physique en phase vapeur (PVD) ou du placage ne se justifie pas, l'oxydation électrochimique offre une solution supérieure au laiton nu ou au simple laquage, à moindre coût.
Applications artistiques et joaillières : Dans la ferronnerie d'art et certains bijoux, les variations naturelles liées à l'oxydation du laiton sont recherchées. Les différentes zones d'alliage, textures et traitements produisent des motifs de couleurs complexes qu'il serait impossible d'obtenir avec un placage uniforme.
Quand il ne faut PAS recourir au traitement d'oxydation du laiton
Les limites de l'oxydation électrochimique du laiton en font une technique inadaptée à plusieurs applications courantes dans le domaine de l'ingénierie :
Applications sensibles à la corrosion : La couche d'oxyde est trop fine (< 3 µm), discontinue et présente une adhérence insuffisante pour offrir une protection efficace contre la corrosion. Dans des environnements humides, en présence d’air salin ou de toute exposition à des produits chimiques, le laiton oxydé continuera à se ternir et à se corroder sous la couche d’oxyde. Les performances du laiton oxydé lors de l’essai au brouillard salin ASTM B117 sont généralement mesurées en heures jusqu’à l’apparition de la première corrosion, contre plusieurs centaines d’heures pour le laiton nickelé.
Contacts et connecteurs électriques : Le laiton est largement utilisé dans les connecteurs, les bornes et les ressorts de contact en raison de sa conductivité électrique. La couche d'oxyde augmente la résistance de contact et introduit une variabilité dans les performances électriques. Tout processus d'oxydation électrochimique appliqué à une surface de contact va à l'encontre de l'objectif de l'utilisation du laiton dans cette application.
Une couleur homogène tout au long de la production : Les variations de couleur d’un lot à l’autre résultant de l’oxydation du laiton sont incompatibles avec les environnements de production où l’uniformité visuelle est une exigence. Étant donné que la composition de l’alliage de laiton varie, dans des limites admissibles, d’un lot de production à l’autre, et que l’état de la surface ainsi que les paramètres du processus d’oxydation influent tous sur le résultat, il est impossible de garantir une correspondance de couleur entre des pièces produites à des moments différents.
Surfaces d'usure et contacts glissants : La dureté de la couche d'oxyde de laiton est bien inférieure à celle de l'alliage de laiton de base, et cette couche s'use rapidement sous l'effet de tout contact mécanique. Pour les surfaces de glissement, les boutons, les corps de vannes, les raccords et toute pièce soumise à des manipulations répétitives, la durée de vie en surface d'une finition oxydée est généralement de quelques semaines à quelques mois, et non de plusieurs années comme on pourrait s'y attendre avec un revêtement fonctionnel.
Procédés de finition alternatifs pour les pièces en laiton CNC
| Terminer | Épaisseur | Dureté | Résistance à la corrosion | Conductivité | Cohérence des couleurs | Coût relatif |
|---|---|---|---|---|---|---|
| Nickel chimique | 5-25 µm | 500 à 700 HV | Excellent | Modéré | Excellent | Moyen |
| Nickel électrolytique | 5-25 µm | 200 à 400 HV | Bon | Bon | Excellent | Moyen |
| Chrome dur | 2 à 250 µm | 800 à 1 000+ HV | Modéré | Faible | Bon | Moyenne-élevée |
| Placage à chaud à l'or | 0,1 à 0,5 µm sur nickel | Faible | Excellent | Excellent | Excellent | Élevé |
| PVD (TiN, CrN, DLC) | 1 à 5 µm | 1 500 à 3 000 HV | Bon | Faible | Excellent | Élevé |
| Vernis transparent | 5 à 20 µm | Faible | Modéré | Inchangé | Bon | Faible |
| Oxydation chimique | < 3 µm | Très faible | Pauvre | Modéré | Pauvre | Faible |
Le nickelage — La solution technique la plus courante
Le nickelage chimique est le choix standard pour les pièces en laiton CNC qui doivent à la fois résister à la corrosion et présenter une grande stabilité dimensionnelle. Le mécanisme de dépôt autocatalytique permet d'obtenir une épaisseur uniforme quelle que soit la géométrie de la pièce — un avantage décisif par rapport à la galvanoplastie pour les formes complexes comportant des détails internes, des trous borgnes et des orifices filetés.
Pour les contacts et connecteurs électriques en laiton, le nickelage électrolytique permet de conserver une conductivité adéquate tout en assurant une protection contre la corrosion. Une broche en laiton nickelée présente généralement une résistance de contact inférieure à 5 mΩ sous des forces de contact standard — comparable à celle du laiton nu avant oxydation, mais stable pendant plusieurs mois d’utilisation, contrairement au laiton nu qui se ternit et perd de ses propriétés au fil du temps.
Revêtement PVD — Performances et esthétique haut de gamme
Le dépôt physique en phase vapeur (PVD) permet d’obtenir des revêtements minces et durs (TiN de couleur or, CrN argenté, TiAlN foncé, DLC gris foncé/noir) présentant une dureté comprise entre 1 500 et 3 000 HV — soit 5 à 10 fois plus durs que le nickel plaqué le plus dur. Pour les produits grand public haut de gamme, la quincaillerie de luxe et les pièces décoratives soumises à une forte usure, le PVD offre :
- Une couleur homogène et reproductible qui ne varie pas d'un lot à l'autre ni en fonction de la composition de l'alliage
- Une résistance à l'usure qui se mesure en années plutôt qu'en semaines
- Dépôt très fin (1 à 5 µm) qui n'affecte pas de manière significative les tolérances
- Compatibilité avec les géométries complexes des pièces (une limitation liée à la ligne de visée s'applique, mais elle reste gérable pour la plupart des formes de pièces)
Le coût du dépôt physique en phase vapeur (PVD) est nettement plus élevé que celui du placage, et le procédé nécessite généralement l'application d'une sous-couche de nickel ou de chrome sur le laiton afin d'assurer l'adhérence.
Vernis transparent — Une protection simple contre le ternissement
Pour les applications en intérieur où l'on souhaite conserver la couleur naturelle du laiton et où seule une protection contre le ternissement est nécessaire, une laque transparente (à base de nitrocellulose, de polyuréthane ou d'acrylique) offre une protection efficace à moindre coût. La laque n'altère pas de manière significative la conductivité électrique dans la plupart des applications de contact, préserve l'aspect métallique du laiton et peut être facilement décapée puis réappliquée en cas de détérioration.
Limite : la laque présente une faible dureté mécanique et peut se rayer ou s'écailler en cas d'utilisation normale. Pour les pièces fréquemment manipulées ou soumises à des montages et démontages répétés, la durée de vie de la laque est courte.
Défauts courants dans la finition par oxydation du laiton
| Défaut | Aspect | Cause première | La prévention |
|---|---|---|---|
| Couleur inégale (taches) | Zones brunes ou foncées dispersées | Oxydation différentielle du cuivre et du zinc ; contamination de surface | Polissage jusqu'à Ra ≤ 0,8 µm ; amélioration du nettoyage ; normalisation de la source d'alliage |
| Visibilité de la ligne d'usinage | Traces d'outils visibles à travers la finition | Valeur Ra trop élevée avant la fin de l'opération | Polir jusqu’à obtenir un Ra ≤ 0,4 µm ; effectuer des passes de finition plus fines |
| Desquamation ou écaillage | L'oxyde se détache | Faible adhérence inhérente de l'oxyde ; sur-oxydation | Réduire la durée du traitement ; appliquer la couche de finition immédiatement après l'oxydation |
| Taches sombres ou stries | Zones noires localisées | Sur-oxydation ; concentration localisée de courant ; contamination | Contrôler la densité de courant ; améliorer le pré-nettoyage |
| Variations de couleur d'un lot à l'autre | Les pièces issues de lots différents présentent un aspect différent | Variation de la composition de l'alliage dans les limites des spécifications ; dérive du processus | Harmoniser les fournisseurs et les nuances des matériaux ; recourir au dépôt physique en phase vapeur (PVD) pour les pièces où la couleur est un critère essentiel |
La conclusion la plus importante sur le plan pratique qui se dégage de ce tableau est la suivante : la plupart des défauts observés lors de la finition par oxydation du laiton sont dus soit à la variabilité du matériau (composition de l’alliage), soit à l’état de la surface (qualité de l’usinage, propreté), et non à des erreurs dans les paramètres du procédé. Améliorer le contrôle de ces variables en amont permet d’obtenir des résultats plus homogènes que le réglage fin des paramètres d’oxydation.
Directives DFM pour les pièces en laiton nécessitant une finition de surface
État de surface avant traitement : Pour tout traitement de surface du laiton, veillez à atteindre la valeur Ra souhaitée avant la finition. Le polissage du laiton jusqu’à une valeur Ra ≤ 0,4 µm avant l’oxydation donne un résultat nettement plus homogène que le traitement à une valeur Ra de 1,6 µm. Pour le placage, une valeur Ra ≤ 0,8 µm est généralement suffisante, car la couche plaquée atténue en partie la rugosité de surface.
Qualité des arêtes : L'ébavurage et le chanfreinage (chanfrein de 0,2 à 0,5 mm) doivent être effectués avant tout traitement de surface. Les bavures et les arêtes vives créent des zones locales de forte densité de courant lors des procédés électrochimiques, ce qui entraîne la formation d'une couche d'oxyde épaisse et rugueuse à ces endroits. En matière de placage, l'accumulation de matière sur les arêtes constitue également un problème : les arêtes vives reçoivent en effet davantage de dépôt que les surfaces planes.
Orientation des trous borgnes : Pour tout procédé chimique en milieu humide (galvanoplastie ou oxydation), les pièces comportant des trous borgnes doivent être orientées de manière à ce que les trous soient tournés vers le bas pendant le traitement, ce qui permet à la solution de s'écouler et évite que les produits chimiques ne restent coincés, ce qui pourrait entraîner une coloration différée ou de la corrosion.
Protection du filetage : Pour les composants filetés en laiton destinés à être placés, il convient de tenir compte de l'épaisseur du revêtement dans les tolérances du filetage. Une couche de nickel de 10 µm ajoute environ 0,020 mm au diamètre primitif du filetage extérieur. Les filetages nécessitant une tolérance serrée après placage doivent être usinés en sous-cote avant le placage, la compensation étant calculée à partir de l'épaisseur de revêtement spécifiée et de la tolérance.
Évitez les assemblages de matériaux différents avant la finition : Dans la mesure du possible, effectuez la finition des pièces en laiton avant leur assemblage. Si un ensemble comprend du laiton et un autre métal, le fait d'appliquer un traitement de finition à l'ensemble présente un risque de corrosion galvanique et peut entraîner des finitions incompatibles entre les différents matériaux.
Principaux enseignements
- Le laiton ne peut pas être anodisé de la même manière que l'aluminium: le système d'oxydes mixtes Cu/Zn produit une couche irrégulière, mince (< 3 µm) et peu adhérente, contrairement à la couche d'Al₂O₃ uniforme, épaisse et stable que l'on peut obtenir sur l'aluminium.
- L'oxydation électrochimique du laiton a avant tout un but décoratif: la surface obtenue est plus fine et moins résistante que n'importe quel revêtement technique fonctionnel ; elle offre une protection minimale contre la corrosion et ne permet pas d'obtenir une couleur homogène en production.
- L'aspect d'une surface en laiton oxydée dépend davantage de la qualité de l'usinage préalable que du processus d'oxydation lui-même.: un polissage permettant d'atteindre une rugosité Ra ≤ 0,4–0,8 µm avant l'oxydation est pratiquement indispensable pour les pièces dont l'aspect est déterminant ; les traces d'usinage présentant une rugosité Ra supérieure ou égale à 1,6 µm sont amplifiées, et non masquées, par le traitement d'oxydation.
- Pour assurer la résistance à la corrosion du laiton, le nickelage (chimique ou électrolytique) constitue la norme technique.: Le nickel d'une épaisseur comprise entre 5 et 25 µm offre une résistance au brouillard salin conforme à la norme ASTM B117, mesurée en centaines d'heures, contre quelques heures seulement pour les surfaces en laiton oxydé.
- Pour garantir la résistance à l'usure et une couleur homogène des pièces en laiton haut de gamme, le revêtement PVD est la solution privilégiée.: Le dépôt PVD (TiN, CrN, DLC) d'une épaisseur de 1 à 5 µm permet d'atteindre une dureté comprise entre 1 500 et 3 000 HV et offre une couleur parfaitement reproductible, indépendamment des variations entre les lots d'alliage.
- Pour les contacts et connecteurs électriques en laiton, évitez tout traitement à base d'oxyde: la couche d'oxyde augmente la résistance de contact ; un placage au nickel ou à l'or constitue la finition appropriée pour les broches et les bornes des connecteurs en laiton.
- À l'attention des équipes d'approvisionnement des équipementiers: lorsqu'un plan de pièce en laiton mentionne “ anodisation ”, il convient de préciser avec le concepteur s'il s'agit d'une véritable anodisation (protection contre la corrosion, surface dure) ou d'une simple modification décorative de la surface. Ces deux procédés sont fondamentalement différents et nécessitent de faire appel à des fournisseurs distincts. Une spécification de “ anodisation du laiton ” réalisée sous forme de procédé de placage passerait l’inspection dimensionnelle mais pourrait ne pas satisfaire aux normes d’aspect, et inversement.
Questions fréquemment posées
Le laiton peut-il être anodisé ?
Ce n’est pas la même chose que pour l’aluminium. L’anodisation de l’aluminium fonctionne parce que celui-ci forme un oxyde unique et stable (Al₂O₃) qui se développe sous forme d’un film uniforme, épais et adhérent dans des conditions électrochimiques contrôlées. Le laiton est un alliage de cuivre et de zinc, et le cuivre comme le zinc forment simultanément des oxydes différents lorsqu’ils subissent une oxydation électrochimique. Ces oxydes mixtes se développent à des vitesses différentes, présentent des épaisseurs variables et ne se lient pas de manière uniforme, ce qui donne une surface mince (< 3 µm), irrégulière et faiblement adhérente, contrairement à la couche d’oxyde contrôlée de 10 à 50 µm (voire plus) que l’on peut obtenir sur l’aluminium. Le traitement de surface appliqué au laiton dans des procédés de type anodisation est plus précisément décrit comme une oxydation électrochimique ou une patine contrôlée, et n’est utilisé qu’à des fins décoratives.
Quelle est la meilleure finition de surface pour les pièces en laiton usinées en CNC ?
Le choix du meilleur revêtement dépend des exigences fonctionnelles. Pour assurer une résistance à la corrosion tout en conservant la conductivité électrique (connecteurs, bornes, contacts) : le nickelage (chimique ou électrolytique, 5 à 15 µm) est la solution standard, offrant des centaines d’heures de résistance au brouillard salin et une résistance de contact stable. Pour la résistance à l’usure et un aspect haut de gamme (quincaillerie, produits de grand public, dispositifs médicaux) : le revêtement PVD (TiN doré, DLC noir, CrN argenté, 1 à 5 µm à 1 500–3 000 HV) offre la meilleure combinaison de dureté et d’uniformité de couleur. Pour une protection économique contre le ternissement (applications décoratives en intérieur) : la laque transparente (à base de nitrocellulose ou d’acrylique, 5 à 20 µm) préserve l’aspect naturel du laiton à moindre coût. Pour un aspect décoratif vintage ou vieilli (objets d’art, quincaillerie d’ameublement) : l’oxydation électrochimique contrôlée ou la patine chimique produit les teintes brunes/bronze caractéristiques du laiton vieilli.
Pourquoi le laiton oxydé par voie électrochimique présente-t-il une couleur inégale ?
La couleur inégale du laiton oxydé résulte de deux facteurs simultanés. Premièrement, la microstructure du laiton contient des phases (grains) riches en cuivre et en zinc qui s’oxydent à des vitesses différentes et produisent des oxydes de couleurs différentes (le cuivre produit du CuO rouge-brun foncé ; le zinc produit du ZnO plus clair). Cette différence entraîne une variation de couleur qui suit le motif microstructural des grains de l’alliage. D'autre part, toute variation de l'état de la surface — traces d'usinage, résidus d'huile, légères différences de composition entre des pièces issues de lots de production différents — entraîne une variation locale de la vitesse d'oxydation, amplifiant ainsi les variations de couleur. Le problème fondamental réside dans le fait que le processus de finition ne peut pas surmonter la tendance inhérente au matériau à produire des oxydes mixtes et non uniformes.
En quoi l'anodisation du laiton diffère-t-elle de celle de l'aluminium ?
Comparaison des principales propriétés : l’anodisation de l’aluminium produit une couche d’Al₂O₃ stable de 10 à plus de 50 µm, avec une dureté pouvant atteindre 400 à 450 HV (anodisation dure de type III), une excellente adhérence au substrat et une structure poreuse pouvant être teintée pour une couleur homogène. L’oxydation électrochimique du laiton produit une couche de moins de 3 µm composée d’un mélange de CuO et de ZnO, présentant une très faible dureté, une adhérence insuffisante et aucune structure poreuse pouvant être teintée (la couleur provient de l’oxyde lui-même, ce qui donne un résultat irrégulier). Résistance à la corrosion au brouillard salin : l’aluminium anodisé à 25 µm atteint généralement 300 à 500 heures selon la norme ASTM B117 avant l’apparition de la première corrosion ; le laiton oxydé présente généralement une défaillance dans un délai de 24 à 72 heures. L’anodisation est un procédé industriel standard pour l’aluminium ; l’oxydation électrochimique du laiton est un procédé décoratif de niche dont l’utilisation industrielle est limitée.
Quelles sont les causes de l'écaillage ou de la desquamation lors de la finition par oxydation du laiton ?
Le décollement est dû au fait que la couche d'oxyde mixte sur le laiton ne forme pas de liaison métallurgique solide avec le substrat — contrairement à l'anodisation de l'aluminium, où la couche d'Al₂O₃ se fond de manière continue à partir du métal de base. La couche d’oxyde du laiton se lie principalement par adhérence mécanique à la rugosité de la surface plutôt que par le biais d’une zone de transition oxyde-métal. Cela signifie que toute contrainte appliquée au revêtement — cycles thermiques, contact mécanique ou contrainte interne de la couche d’oxyde elle-même si celle-ci est trop épaisse ou a été déposée dans des conditions défavorables — peut entraîner une défaillance de l’adhérence. La solution à long terme ne consiste pas à améliorer le processus d’oxydation, mais à recourir à une autre technique de finition (plaquage ou PVD) permettant de former une véritable liaison avec le substrat en laiton.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans l'usinage CNC et spécialisée dans la fabrication de composants en laiton de précision avec des finitions de surface coordonnées — notamment le nickelage, le dorage, revêtement PVD et la laque transparente — destinés aux programmes de fabrication OEM de connecteurs, de raccords hydrauliques, de quincaillerie décorative, d’instrumentation et d’électronique grand public. Références techniques : ASTM B117 (essai au brouillard salin), ASTM B733 (revêtements autocatalytiques de nickel-phosphore sur le laiton), ASM Handbook Vol. 5 (Ingénierie des surfaces : oxydation et placage des alliages de cuivre), MIL-DTL-16232 (Revêtements de phosphate), Schlesinger M. — Electroplating (chapitre sur le placage des alliages de cuivre).
Vous recherchez des pièces en laiton usinées CNC avec finition de surface ?
Chez CMS, nous fabriquons des composants en laiton usinés de haute précision — vannes, connecteurs, raccords, boîtiers et pièces de quincaillerie — et nous assurons la coordination des opérations de nickelage, de dorure, de revêtement PVD et de finition au vernis transparent, avec contrôle de l'épaisseur, vérification par XRF et inspection du premier article.
[Demander un cahier des charges pour la finition d'une pièce en laiton et un devis d'usinage CNC →]


