
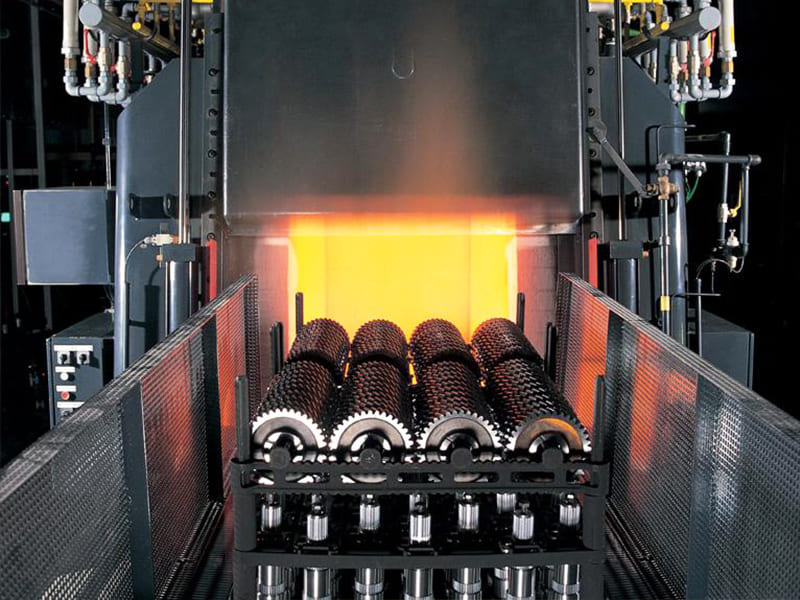
Hızlı Cevap: Yüzey sertleştirme, sert ve aşınmaya dirençli bir dış katman (yüzey derinliği tipik olarak 0,1–3,0 mm) oluştururken tok ve sünek bir çekirdeği koruyan bir ısıl işlem sürecidir — ne tam sertleştirmenin ne de işlem görmemiş çeliğin elde edebileceği çift özellikli bir yapı üretir. Başlıca yöntemler sementasyon (düşük karbonlu çeliğe karbon difüzyonu, yüzey sertliği 58–62 HRC), nitrürleme (alaşımlı çeliğe nitrojen difüzyonu, yüzey sertliği 65–72 HRC, su verme gerektirmez), karbonitrürleme (birleşik karbon ve nitrojen difüzyonu), indüksiyon sertleştirme (lokalize yüzey ısıtma ve su verme) ve alevle sertleştirmedir (lokalize torç ısıtma ve su verme). Yöntem seçimi gerekli yüzey derinliğine, temel çelik bileşimine, izin verilen distorsiyona ve parça geometrisine bağlıdır. Yüzey sertleştirme; yüzey aşınma direnci ile çekirdek darbe tokluğunun aynı anda optimize edilmesi gereken dişliler, miller, kamlar, pimler ve bağlantı elemanları için esastır.
Yüzey Sertleştirme Nedir?
Yüzey sertleştirme, bir metal bileşenin yalnızca dış katmanını değiştiren bir ısıl işlem süreçleri ailesidir — sert ve aşınmaya dirençli bir yüzey ( “yüzey” ) oluştururken iç kısmı ( “çekirdek” ) nispeten yumuşak ve sünek bir durumda bırakır. Bu çift özellikli yapı mühendislik hedefidir: sert yüzey aşınmaya, yorulmaya ve yüzey temas gerilmelerine direnir; tok çekirdek darbe yüklerini absorbe eder ve şok altında gevrek kırılmayı önler.
Bu yaklaşımın mühendislik değeri alternatiflerle karşılaştırıldığında netleşir:
Tam sertleştirme tüm bileşeni içten dışa sertleştirir. Sonuç, baştan sona yüksek sertliktir — mükemmel aşınma direnci — ancak bileşeni darbeye, şok yüklemeye ve gerilme konsantrasyonlarında gevrek kırılmaya karşı savunmasız kılan gevreklik. Tam sertleştirme, şok yüklemeye maruz kalmayan kesici takımlar ve aşınma blokları için uygundur, ancak dişliler, miller ve yük taşıyan bileşenler için uygun değildir.
Sertleştirme yok (normalize edilmiş veya tavlanmış çelik kullanılarak) çekirdeğin tokluğunu ve işlenebilirliğini sağlar, ancak kayma veya yuvarlanma temasındaki bileşenler için yetersiz yüzey aşınma direnci sunar.
Yüzey sertleştirme her iki alternatifin de başaramadığını başarır: yüksek yüzey sertliği (yüzeyde tipik olarak 58–65+ HRC) ile daha düşük sertlikteki bir çekirdeğin tokluğunu (tipik olarak 25–45 HRC) birleştirir. Bu kombinasyon, yüzey sertleştirilmiş dişlilerin, tahrik millerinin, pimlerin ve kamların rutin olarak ne tam sertleştirilmiş ne de sertleştirilmemiş eşdeğerlerinin eşleşemeyeceği hizmet ömürlerine ulaşmasının nedenidir.
Mühendislik Değeri: Yüzey ve Çekirdek Özellikleri
Yüzey sertleştirilmiş bileşen, yüzeyden çekirdeğe doğru kasıtlı olarak tasarlanmış bir gradyan oluşturur:
| Bölge | Sertlik | Temel Özellik | Mühendislik Fonksiyonu |
|---|---|---|---|
| Yüzey tabakası (0–0,5 mm) | 58–72 HRC (sürece bağlı olarak) | Aşınma direnci, yorulma mukavemeti | Aşınmaya, temas yorulmasına, yüzey hasarına direnir |
| Geçiş bölgesi (0,5–2 mm) | 35–55 HRC | Ara gradyan | Temas gerilmesi altında yüzey katmanını destekler |
| Çekirdek | 20–40 HRC | Tokluk, süneklik | Darbeyi absorbe eder, gevrek kırılmayı önler |
Bu gradyan bir kusur değildir — tasarım amacıdır. Sertleştirme süreci tarafından yüzeyde oluşturulan basma yönündeki kalıntı gerilmeler de yorulma ömrünü önemli ölçüde iyileştirir: yüzeydeki basma gerilmesi, eğilme yüklerinden kaynaklanan çekme gerilmelerine karşı koyarak yorulma sınırını yükseltir. Döner eğilme testlerinde sementasyon ve nitrürleme uygulanmış bileşenler, eşdeğer işlem görmemiş veya tam sertleştirilmiş bileşenlerden rutin olarak –100 daha yüksek yorulma sınırları sergiler.
Kanonik örnek olarak dişli dişleri: Evolvent diş yüzeyi, Hertzian temas gerilmesi altında çukurlaşma aşınmasına direnmek için 58–62 HRC sertlik gerektirir. Dişli gövdesi ve diş kökü, kavrama şok yüklemesini ve kökteki eğilme gerilmesini absorbe etmek için tok kalmalıdır. Yüzey sertleştirme her ikisini aynı anda sağlar — başka hiçbir tek işlem bu kombinasyonu başaramaz.
Yüzey Sertleştirme Yöntemleri: Mühendislik Profilleri
Sementasyon (Kutu, Gaz ve Vakum Sementasyonu)
Sementasyon, parçayı yüksek sıcaklıkta karbon açısından zengin bir atmosfere maruz bırakarak düşük karbonlu bir çeliğin (tipik olarak %0,1–0,25 temel karbon) yüzey katmanına ilave karbon sokar. Karbon çelik yüzeyine difüze olur ve yerel karbon içeriğini kontrollü bir derinliğe kadar yaklaşık %0,8–1,0’a yükseltir. Sementasyon tabakası daha sonra martenzit — yüzey sertliğinden sorumlu sert, yüksek karbonlu faz — üretmek için su verilir.
Süreç varyantları:
- Gaz sementasyonu: En yaygın endüstriyel yöntem. Parçalar, hidrokarbon gazları (metan, propan, endotermik gaz) atmosferinde 850–950°C’ye ısıtılır. Yüzey derinliği sıcaklık ve süre ile kontrol edilir — tipik 0,5–3,0 mm yüzey derinlikleri sıcaklıkta 4–24 saat gerektirir. Gaz sementasyonu doğru atmosfer kontrolü sağlar ve büyük hacimli üretim için uygundur.
- Vakum sementasyonu (düşük basınçlı sementasyon): Darbeli hidrokarbon gazı enjeksiyonu ile vakum fırınında 900–1050°C’de gerçekleştirilir. Çok düzgün yüzey derinlikleri, yüzey oksidasyonu yok ve hassas bileşenler için mükemmel tekrarlanabilirlik üretir. Otomotiv şanzıman dişlileri ve havacılık dişli sistemleri için standarttır.
- Kutu sementasyonu: Parçalar sızdırmaz kutularda katı karbon açısından zengin bir bileşiğe gömülür ve fırında ısıtılır. Yavaş, daha az kontrol edilebilir, modern üretimde nadiren kullanılır.
Çelikler: Sementasyon düşük karbonlu çelik (%0,10–0,25 C) gerektirir — düşük temel karbon, su verme sonrası çekirdeğin tok kalmasını sağlar. Standart sementasyon kaliteleri: 8620, 4118, 4320, 9310 (havacılık), 17CrNiMo6 (ağır hizmet dişli sistemleri için Avrupa standardı).
Yüzey derinliği ve sertliği:
- Sertleşme derinliği (50 HRC'ye kadar): tipik olarak 0,5–3,0 mm; ağır hizmet dişlileri 1,5–2,5 mm belirtebilir
- Yüzey sertliği: 58–62 HRC
- Çekirdek sertliği: 25–40 HRC (alaşıma ve kesit boyutuna bağlıdır)
Sementasyon sonrası işlemler: Karbürleme ve su verme sonrasında parçalar genellikle su verme sırasındaki distorsiyondan kaynaklanan boyutsal hassasiyeti geri kazanmak için taşlama ve honlamaya tabi tutulur. Hassas dişliler için sıralama karbürleme → su verme → temperleme (gevrekliği gidermek için 150–180°C) → son diş geometrisi için sert dişli taşlama şeklindedir.
Nitrürleme (Gaz Nitrürleme ve Plazma Nitrürleme)
Nitrürleme, nispeten düşük sıcaklıkta (480–570°C) ve sonrasında su verme gerektirmeden çelik yüzeyine azot verir. Azot, alaşım elementleriyle (krom, alüminyum, molibden, vanadyum) birleşerek yüzey katmanı içinde son derece sert nitrür çökeltileri oluşturur.
Karbürlemeden temel mühendislik farkı: Nitrürleme, çeliğin kritik sıcaklığının altında gerçekleştirildiğinden ve su verme gerektirmediğinden, boyutsal distorsiyon karbürlemeden çok daha düşüktür. Hassas bileşenler (hidrolik valf makaraları, hassas miller, enjeksiyon kalıp boşlukları) için nitrürlemenin net şekle yakın koruması belirleyici bir proses avantajıdır.
Gaz nitrürleme: Parçalar amonyak atmosferinde 480–550°C'de 10–100+ saat tutulur. Azot difüzyonu karbon difüzyonundan daha yavaş olduğundan uzun çevrim süreleri gereklidir. Tipik sertleştirilmiş tabaka derinlikleri 0,1–0,5 mm'dir (ince tabaka, çok yüksek yüzey sertliği).
Plazma nitrürleme (iyon nitrürleme): Yüzeyde azot iyon bombardımanını hızlandırmak için plazma deşarjı kullanır; bu sayede daha düşük sıcaklıklar (350–550°C), daha kısa çevrim süreleri ve yüzeydeki nitrür bileşik tabakasının (beyaz tabaka) daha iyi kontrolü sağlanır. Plazma prosesi, metalik fikstürlerle maskeleme yaparak bölgelerin seçici olarak nitrürlenmesini sağlar ve özellikle karmaşık geometrili bileşenler için kullanışlıdır.
Çelikler: Nitrürleme, önemli miktarda krom, alüminyum, molibden veya vanadyum içeren alaşımlı çeliklerde en iyi sonucu verir — bu elementler kararlı nitrürler oluşturur. Yaygın kaliteler: 4140, 4150 (çekirdek mukavemeti için su verme ve temperleme sonrası), Nitralloy 135M (takım için H13), 31CrMoV9 (Avrupa standardı nitrürleme çeliği).
Sınırlamalar: Nitrürleme, önemli alaşım elementleri içermeyen karbon çeliğinde iyi sonuç vermez — elde edilen yüzey nispeten yumuşaktır. Ayrıca, ekonomik olarak elde edilebilen maksimum tabaka derinliği (< 0,5 mm), daha derin tabaka gereken yüksek temas gerilmesi uygulamalarında kullanılabilirliği sınırlar.
Yüzey derinliği ve sertliği:
- Tabaka derinliği: 0,1–0,5 mm (karbürlemeden çok daha ince)
- Yüzey sertliği: 65–72 HRC (karbürlemeden daha yüksek)
- Çekirdek sertliği: Önceki ısıl işleme bağlıdır (tipik olarak nitrürlemeden önce 28–35 HRC'ye su verilip temperlenir)
Karbonitrürleme
Karbonitrürleme, karbürleme ve nitrürlemenin unsurlarını birleştirir — karbon ve azot 700–900°C sıcaklıklarda yüzeye eşzamanlı olarak difüze edilir. Birleşik atmosfer, saf karbürlemeden daha yüksek sertliğe sahip bir tabaka (azot sertleşebilirliği artırır) ve saf nitrürlemeden daha iyi tabaka derinliği üretir.
Karbonitrürleme tipik olarak, gaz karbürleme ekipmanının sermaye maliyeti olmadan orta düzeyde tabaka derinliği gerektiren uygulamalar için düşük alaşımlı veya sade karbon çelikleri üzerinde ince tabakalara (0,05–0,75 mm) uygulanır. Yaygın uygulamalar: bağlantı elemanları, küçük dişliler, kamlar ve karbürleme hattı erişiminin sınırlı olduğu damgalı parçalar.
İndüksiyonla Sertleştirme
İndüksiyonla sertleştirme, bir çelik bileşenin yalnızca yüzey katmanını östenitleme sıcaklığının üzerine hızla ısıtmak için elektromanyetik indüksiyon kullanır ve ardından hemen su verilir. Proses çeliğin karbon içeriğini değiştirmez — temel çeliğin su verme sırasında yeterli yüzey sertliği elde etmek için yeterli karbona (tipik olarak %0,40–0,55 C, orta karbonlu çelik) sahip olması gerekir.
Proses mühendisliği:
- Parça yüzeyinin etrafına veya yanına bir bakır indüksiyon bobini yerleştirilir
- Kontrollü frekansta (1 kHz ila 1 MHz) alternatif akım, parça yüzeyinde girdap akımları indükler
- Girdap akımları yüzey katmanını saniyeler içinde östenitleme sıcaklığına (çoğu orta karbonlu çelik için 820–870°C) ısıtır
- Hemen su veya polimer su verme, martenzitik bir tabaka üretir
Frekans ve tabaka derinliği ilişkisi: Daha yüksek frekans ısıtmayı daha sığ bir katmanla sınırlar (yüksek frekansta deri derinliği = daha küçük). Düşük frekanslar (1–10 kHz) daha büyük dişli dişleri ve miller için daha derin ısıtma üretir; yüksek frekanslar (100 kHz–1 MHz) küçük çaplı parçalar için sığ tabakalar ve içten ısıtma olmadan yüzey sertleştirmesi üretir.
Yüzey derinliği ve sertliği:
- Tabaka derinliği: 0,5–6 mm (frekans ve bekleme süresiyle ayarlanabilir)
- Yüzey sertliği: 55–65 HRC (karbon içeriği ve alaşıma bağlı)
- Çekirdek sertliği: Ön işlem durumundan değişmez
Avantajları: Çok hızlıdır (karbürleme için saatler yerine bölge başına saniyeler); belirli bölgelerin seçici sertleştirilmesi; karbürlemeye kıyasla minimum distorsiyon; yüksek hacimli üretim için tamamen otomatikleştirilebilir. Otomotiv krank mili muyluları, eksantrik milleri, direksiyon kremayer dişleri ve şanzıman milleri için yaygın olarak kullanılır.
Çelik gereksinimleri: Orta karbonlu çelikler (1040, 1045, 4140, 4340) indüksiyonla sertleştirme için standarttır. Parçanın yeterli temel karbona sahip olması gerekir — düşük karbonlu karbürleme çeliğini indüksiyonla sertleştirmeye çalışmak yetersiz sertlik üretir.
Alevle Sertleştirme
Alevle sertleştirme, bileşen yüzeyini östenitleme sıcaklığına ısıtmak için doğrudan oksi-yakıt veya oksi-propan alevi kullanır ve ardından hemen su verilir. Proses prensipte indüksiyonla sertleştirmeye benzer ancak indüksiyon yerine yanma ısısı kullanır.
Uygulamalar: Alevle sertleştirme en ekonomik olarak, özel indüksiyon bobinlerinin pahalı olacağı büyük, düzensiz veya benzersiz şekilli bileşenler (büyük dişliler, kılavuzlar, kayıt yüzeyleri) için veya büyük parçalardaki küçük alanların seçici sertleştirilmesi için kullanılır. İndüksiyonla sertleştirmeye kıyasla daha az kontrol edilebilir ve daha fazla distorsiyon ve yüzey oksidasyonu üretir.
Tabaka Derinliği: Tasarım ve Spesifikasyon
Tabaka derinliği en kritik yüzey sertleştirme spesifikasyonlarından biridir ve uygulamanın temas gerilmesine ve kesit boyutuna uygun olmalıdır.
Toplam tabaka derinliği (TCD): Sertliğin belirli bir temel değere (genellikle işlenmemiş çekirdek sertliği veya 50 HRC ya da 25 HRC gibi tanımlanmış bir değer) düştüğü noktaya kadar olan derinlik.
Etkin tabaka derinliği (ECD): Belirli bir sertlik değerine ulaşılan derinlik, en yaygın olarak ISO 2639'a göre 50 HRC veya Avrupa otomotiv standartlarına göre 550 HV.
| Sertleştirilmiş Tabaka Derinliği Aralığı | Tipik Uygulama | Süreç |
|---|---|---|
| 0,1–0,3 mm | İnce tabaka, maksimum yüzey sertliği, minimum distorsiyon | Nitrürleme |
| 0,3–0,8 mm | Orta yüzeyli dişliler, hassas pimler, bağlantı elemanları | Gaz/vakum karbürleme (kısa çevrim) |
| 0,8–1,5 mm | Standart otomotiv dişlileri, tahrik milleri, rulman muyluları | Gaz/vakum karbürleme |
| 1,5–3,0 mm | Ağır hizmet tipi dişliler, büyük miller, arazi tipi aktarma organları | Derin karbonlama (sementasyon) |
| 2,0–6,0 mm | Büyük makine elemanları, krank milleri, kılavuz yüzeyleri | İndüksiyonla sertleştirme |
Dişliler için tasarım kuralı: Etkin karbonlama derinliği, diş modülünün yaklaşık 15–20%'si olmalıdır (metrik dişli sisteminde modül = 25,4/çapsal adım). Modül 4 bir dişli için tipik olarak 0,6–0,8 mm etkin karbonlama derinliği belirtilir.
Sertleştirmede (Case Hardening) Çarpılma: Kritik Üretim Zorluğu
Çarpılma, sertleştirmedeki en büyük pratik zorluktur ve doğrudan işlem sonrası talaşlı imalat gereksinimlerini, toleransları ve maliyetleri etkiler.
Çarpılma Neden Oluşur
Faz dönüşümünden kaynaklanan hacim değişiklikleri: Su verme sırasında östenit martensite dönüşürken hacim yaklaşık %2–4% artar (karbon içeriğine bağlı olarak). Bu dönüşüm homojen olmayan şekilde gerçekleşirse (geometri nedeniyle farklı bölgeler farklı hızlarda soğur), diferansiyel genleşme gerilmeleri eğrilmeye ve boyutsal değişime neden olur.
Isıl gradyanlar: Sertleştirilen sıcak yüzey ile daha soğuk çekirdek arasındaki dik sıcaklık gradyanı, hem ısıtma hem de su verme sırasında kalıcı çarpılmaya yol açan ısıl gerilmeler oluşturur.
Artık gerilme gevşemesi: Önceki talaşlı imalat işlemlerinden kalan artık gerilmeler ısıtma sırasında serbest kalabilir ve önceden var olan çarpılmanın ortaya çıkmasına neden olur.
İşleme Göre Çarpılma
| Süreç | Tipik Çarpılma Seviyesi | Birincil Neden |
|---|---|---|
| Gaz/vakum karbürleme | Orta ile yüksek arası | ~850°C'den yüksek sıcaklıkta su verme |
| Nitrürleme | Çok düşük | Kritik sıcaklığın altında, su verme yok |
| Plazma nitrürleme | Çok düşük | Düşük sıcaklık, su verme yok |
| İndüksiyonla sertleştirme | Düşük ila orta | Lokalize ısıtma; kısmi su verme |
| Alevle sertleştirme | Orta | İndüksiyondan daha az kontrollü |
Hassas bileşenler için (yakın toleranslı dişliler, yatak muyluları, hassas miller), sementasyondan kaynaklanan çarpılma şu yöntemlerle yönetilir:
- Sertleştirme sonrası taşlama payı bırakma (tipik olarak taşlama yüzeylerinde 0,05–0,15 mm, dişli dişlerinde 0,1–0,3 mm)
- İnce dişliler ve halkalar için fikstürleme ve presli su verme kullanma
- Sertleştirme sonrası gerilme giderme (150–180°C'de temperleme)
- Nihai boyutları geri kazanmak için sert bitirme (taşlama, honlama)
Nitrürlemenin düşük çarpılması, işlem sonrası taşlama kabul edemeyen bileşenler için cazip kılar — karmaşık geometrili valf makaraları, hassas kalıplar ve taşlama erişiminin imkansız olduğu parçalar.
Sertleştirme (Case Hardening) için Çelik Seçimi
Ana çelik bileşimi, hangi sertleştirme işleminin uygulanabilir olduğunu, hangi yüzey ve çekirdek sertliğinin elde edilebileceğini ve hangi karbonlama derinliğinin ekonomik olarak pratik olduğunu belirler.
Sementasyon Çelik Kaliteleri
| Sınıf | C İçeriği | Alaşım İçeriği | Tipik Uygulama |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Standart otomotiv dişlileri, pimler |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Ağır hizmet tipi dişliler, miller |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Havacılık dişlileri, yüksek kırılma tokluğu |
| 4118 | 0.18–0.23% | Cr, Mo | Genel sementasyon, bağlantı elemanları |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Avrupa ağır hizmet tipi dişli standardı |
Nitrürleme Çelik Kaliteleri
| Sınıf | C İçeriği | Alaşım İçeriği | Tipik Uygulama |
|---|---|---|---|
| 4140 (nitrürlemeden önce su verilmiş ve temperlenmiş) | 0.38–0.43% | Cr, Mo | Genel mühendislik, hidrolik bileşenler |
| 4150 | 0.48–0.53% | Cr, Mo | Daha yüksek çekirdek sertliği gereksinimi |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Özel nitrürleme kalitesi, maksimum yüzey sertliği |
| H13 takım çeliği | 0.32–0.45% | Cr, Mo, V | Basınçlı döküm kalıpları, ekstrüzyon takımları |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Avrupa nitrürleme standardı |
İndüksiyon/Alev ile Sertleştirme için Orta Karbonlu Çelikler
| Sınıf | C İçeriği | Tipik Uygulama |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Genel miller, pimler, kamlar |
| 4140 | 0.38–0.43% | Alaşımlı miller, krank milleri, dişliler |
| 4340 | 0.38–0.43% | Yüksek mukavemetli miller, havacılık |
Yüzey Sertleştirme Yöntemlerinin Karşılaştırması
| Mülkiyet | Karbürleme | Nitrürleme | Karbonitrürleme | İndüksiyonla Sertleştirme | Alevle Sertleştirme |
|---|---|---|---|---|---|
| Yüzey sertliği | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Sertleştirilmiş tabaka derinliği aralığı | 0,5–3,0 mm | 0,1–0,5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Proses sıcaklığı | 850–950°C | 480–570°C | 700–900°C | 820–870°C (yüzey) | 820–870°C (yüzey) |
| Su verme gerekli | Evet | Hayır | Evet | Evet | Evet |
| Distorsiyon seviyesi | Orta–Yüksek | Çok Düşük | Orta | Düşük–Orta | Orta |
| Ana çelik gereksinimi | Düşük karbonlu (0,1–0,25% C) | Alaşımlı (Cr, Mo, Al, V) | Düşük-orta karbonlu | Orta karbonlu (0,4–0,55% C) | Orta karbonlu |
| Sonrası işleme | Genellikle gerekli | Genellikle gerekli değil | Bazen gerekli | Bazen gerekli | Bazen gerekli |
| Tipik çevrim süresi | 4–24 saat | 10–100+ saat | 2–8 saat | Saniyelerden dakikalara | Dakikalar |
| Ana ekipman | Yüksek (fırın, atmosfer) | Yüksek (fırın) | Orta | Orta (indüksiyon ünitesi) | Düşük |
Uygulamalar
Otomotiv Aktarma Organları
Sementasyon ve taşlama işleminden geçmiş dişliler manuel şanzımanlarda, diferansiyel ayna ve pinyon takımlarında ve otomatik şanzımanlardaki planet dişli takımlarında baskındır. 58–62 HRC yüzey sertliği (Hertz gerilmesi altında temas yorulması direnci için) ile tok çekirdeğin (diş kökündeki eğilme yorulması ve kavrama sırasındaki darbe yüklemesi için) kombinasyonu yalnızca yüzey sertleştirme ile güvenilir şekilde elde edilir. Vakumlu sementasyonu takiben presle su verme ve sert dişli taşlama, hassas otomotiv şanzıman dişlileri için standart üretim sırasıdır.
İndüksiyonla sertleştirilmiş krank mili muyluları ve eksantrik milleri hem binek otomobil hem de ticari araç motorlarında standarttır — muylular yatak burçlarına karşı yeterli aşınma direnci için 55–60 HRC gerektirirken, krank mili gövdesi yanma yüklemesinden kaynaklanan eğilme yorulması için tokluk gerektirir.
Havacılık Dişli Sistemleri
Havacılık dişlileri — helikopter şanzıman planet kademeleri, turbofan aksesuar dişli kutuları, aktüatör tahrik dişlileri — sıkı kontrol edilen kimyasal bileşime ve çok düşük kükürt ve fosfor içeriğine sahip 9310 sementasyon çeliği (UNS G93106) veya benzeri premium kaliteleri belirtir. 58–62 HRC yüzey sertliği AMS 2759/7'ye göre belirtilir ve etkin sertleşme derinliği modül ve temas gerilmesiyle eşleştirilir. Yorgunluk ömrü gereksinimleri otomotiv standartlarını çok aşar; bu da çift vakumlu ergitilmiş çelik (vakum indüksiyon ergitme, vakum ark yeniden ergitme — VIM/VAR) kullanımını ve bitmiş dişli dişlerinin 100% manyetik parçacık muayenesini zorunlu kılar.
Endüstriyel Makineler
Nitrürleme, hidrolik valf makaraları ve pompa bileşenleri, hassas enjeksiyon kalıp boşlukları, ekstrüzyon vidası ve namlu yüzeyleri ile hassas takım tezgahı milleri için standart prosestir. Yüksek yüzey sertliği (65–72 HRC), çok düşük distorsiyon (önceki taşlama ile elde edilen form toleranslarının korunması) ve iyileştirilmiş korozyon direnci kombinasyonu, nitrürlemeyi işlem sonrası yeniden işleme kabul edemeyen bileşenler için ideal kılar.
İndüksiyonla sertleştirilmiş kızak yolları, kremayer dişleri ve takım tezgahı kayıt yüzeyleri, tüm makine yapısını sertleştirmeden ihtiyaç duyulan yerde lokalize yüzey sertliği sağlar.
Yüzey Sertleştirilmiş Bileşenler için DFM Hususları
Sertleştirme Sonrası İşleme Payı Bırakın
Sertleştirme sonrası taşlanacak sementasyon bileşenleri için, sertleştirme öncesi çizim ölçülerinde taşlama sonrası payı belirtin:
- Dişli dişleri: Sert dişli taşlama için her tarafta 0,1–0,3 mm pay
- Yatak muyluları: Silindirik taşlama için 0,05–0,15 mm çap payı
- Düz yüzeyler: Yüzey taşlama için her tarafta 0,05–0,10 mm
Taşlama payını belirtmeden sertleştirme öncesi çizimde nihai ölçüleri belirtmeyin — bu, hassas bileşenler için yüzey sertleştirme spesifikasyonlarındaki en yaygın hatadır.
Minimum Distorsiyon için Tasarım
- Simetrik geometri, asimetrikten daha az distorsiyona uğrar
- İnce kesitler kalın kesitlerden daha fazla distorsiyona uğrar (farklı soğuma hızları)
- Keskin köşeler, kama yuvaları ve ani kesit değişiklikleri distorsiyon yoğunlaşma noktaları oluşturur
- Halka dişliler ve ince dişliler için, presle su verme fikstürleri su verme sırasında distorsiyonu sınırlar
Doğru Sertleşme Derinliğini Belirtin
İnce kesitlerde aşırı derin sertleşme, tamamen sertleşmeye (tok çekirdeği ortadan kaldırarak) ve gevrekleşmeye neden olabilir. Kılavuz olarak, sertleşme derinliği ince kesitlerdeki sementasyon bileşenleri için kesit kalınlığının 25%'sini aşmamalıdır. İnce cidarlı dişliler veya ince miller için, çekirdek sünekliğini korumak üzere azaltılmış sertleşme derinliği belirtilmelidir.
Sertleştirilmemesi Gereken Yüzeyleri Maskeleyin
İşlenebilir kalması veya kontrollü sertliği koruması gereken yatak delikleri, dişli bölümleri ve pres geçme özellikleri, belirtilen yüzeylerde sertleşme oluşumunu önlemek için maskelenebilir (sementasyon için bakır kaplama; nitrürleme için mekanik maskeleme).
Önemli Noktalar
- Yüzey sertleştirme, kasıtlı olarak tasarlanmış bir sertlik gradyanı oluşturur: sert yüzey (prosese bağlı olarak 58–72 HRC) ile tok çekirdek (25–40 HRC) kombinasyonu — ne tam sertleştirme ne de işlem yapılmaması ile mümkün olan bir kombinasyon.
- Karbürleme en yüksek hacimli yüzey sertleştirme prosesidir: düşük karbonlu çeliğe 850–950°C'de karbon difüzyonu, dişliler, miller ve tahrik bileşenleri için uygun olan 58–62 HRC'de 0,5–3,0 mm sertleşme derinliği üretir. Su verme ve işlem sonrası taşlama gerektirir.
- Nitrürleme en yüksek yüzey sertliğini (65–72 HRC), en ince sertleşme tabakasını (0,1–0,5 mm) ve tüm prosesler arasında en düşük distorsiyonu sağlar — işlem sonrası yeniden işleme kabul edemeyen hassas bileşenler için doğru seçimdir.
- İndüksiyonla sertleştirme en hızlı prosestir, mevcut yeterli karbon içeriğine sahip orta karbonlu çelikler için uygundur ve tüm bileşeni işlemeden seçici bölge sertleştirmeye olanak tanır.
- Distorsiyon birincil üretim zorluğudur sementasyonda — sertleştirme sonrası taşlama payı sertleştirme öncesinde belirtilmeli ve sert bitirme üretim planına dahil edilmelidir.
- Çelik seçimi prosese bağlıdır: sementasyon için düşük karbonlu çelik (%0,10–0,25% C); nitrürleme için Cr, Mo, Al veya V içeren alaşımlı çelik; indüksiyon ve alevle sertleştirme için orta karbonlu çelik (%0,40–0,55% C).
- OEM tedarik ekipleri için: Mühendislik çizimlerindeki yüzey sertleştirme spesifikasyonları proses yöntemini, sertleşme derinliğini (belirtilen sertliğe kadar etkin sertleşme derinliği), yüzey sertliğini (HRC veya HV), çekirdek sertliğini, temel çelik kalitesini ve geçerli proses standardını (havacılık sementasyonu için AMS 2759/7, nitrürleme için AMS 2759/10, otomotiv için SAE J423) içermelidir.
Sık Sorulan Sorular
Yüzey sertleştirme nedir ve neden kullanılır?
Yüzey sertleştirme, bir çelik bileşenin yalnızca dış katmanını sertleştiren — sert, aşınmaya dirençli bir yüzey tabakası oluşturan — ancak tok, sünek bir çekirdeği koruyan bir ısıl işlem prosesidir. Bir bileşenin aynı anda yüzey aşınmasına direnmesi ve darbe yüklerine dayanması gerektiğinde kullanılır — ne tam sertleştirmenin (tüm parçayı gevrekleştiren) ne de işlem görmemiş çeliğin (yüzey sertliğinden yoksun) karşılayamayacağı gereksinimler. Dişliler, miller, kamlar, pimler ve bağlantı elemanları başlıca uygulamalardır çünkü yüzeyleri aşınmaya ve yuvarlanma teması yorulmasına direnmeli, gövdeleri ise darbeyi absorbe etmeli ve gevrek kırılmayı önlemelidir. Yüzey sertleştirme ile oluşturulan basma yönündeki kalıntı gerilmeler de yorulma ömrünü önemli ölçüde iyileştirir.
Karbürleme ve nitrürleme arasındaki fark nedir?
Karbürleme, düşük karbonlu çelik yüzeyine yüksek sıcaklıkta (850–950°C) karbon ekler ve ardından martenzitik bir yüzey tabakası oluşturmak için su verme işlemi uygulanır. 0,5–3,0 mm yüzey tabakası derinliği ve 58–62 HRC yüzey sertliği üretir. Su verme işlemi önemli ölçüde distorsiyona neden olur ve genellikle sertleştirme sonrası taşlama gerektirir. Nitrürleme, alaşımlı çelik yüzeyine düşük sıcaklıkta (480–570°C) azot ekler ve ardından su verme işlemi uygulanmaz. Daha sığ tabakalar (0,1–0,5 mm) ve daha yüksek yüzey sertliği (65–72 HRC) ile çok düşük distorsiyon üretir — genellikle sertleştirme sonrası işleme gerekmez. Derin tabaka ve orta düzeyde distorsiyon kabul edilebilir olduğunda karbürleme seçilir; minimum distorsiyon, maksimum yüzey sertliği ve karmaşık geometrinin korunması gerektiğinde nitrürleme seçilir.
Yüzey sertleştirmede tabaka ne kadar derin olmalıdır?
Tabaka derinliği, uygulamanın temas gerilmeleri ve kesit geometrisine göre belirlenir. Genel bir mühendislik kılavuzu olarak: karbürlenmiş dişliler için etkin tabaka derinliği yaklaşık olarak diş modülünün 15–20%'si olmalıdır (örn. modül 4 bir dişli için 0,6–0,8 mm). Rulman muyluları için tipik olarak 0,8–1,5 mm tabaka derinliği kullanılır. Ağır hizmet arazi tipi dişliler için 2,0–3,0 mm tabaka derinlikleri belirtilir. Nitrürlenmiş bileşenler için tipik olarak 0,1–0,3 mm'dir. Tabaka derinliği, ince bölgelerin tamamen sertleşmesini ve tok çekirdeğin kaybolmasını önlemek için parçanın ince kesit kalınlığının yaklaşık 25%'sini aşmamalıdır.
Yüzey sertleştirme için en iyi çelikler hangileridir?
Çelik seçimi prosese bağlıdır. Karbürleme için düşük karbonlu alaşımlı çelikler kullanın: 8620 (standart otomotiv dişlileri), 4320 (ağır hizmet dişlileri), 9310 (maksimum kırılma tokluğu gerektiren havacılık dişli sistemleri). Nitrürleme için nitrür oluşturucu elementler içeren alaşımlı çelikler kullanın: 4140, 4150 (genel mühendislik), Nitralloy 135M (maksimum yüzey sertliği), H13 (takım). İndüksiyon sertleştirme için orta karbonlu çelikler kullanın: 1045 (genel miller), 4140 (alaşımlı miller ve krank milleri), 4340 (yüksek mukavemetli havacılık ve savunma). Proses için yanlış çelik kullanmak — düz karbon çeliğini nitrürlemeye çalışmak veya düşük karbonlu karbürleme sınıfı bir çeliği indüksiyonla sertleştirmek — malzeme değiştirilmeden düzeltilemeyecek yetersiz sonuçlar üretir.
Yüzey sertleştirme boyutsal hassasiyeti nasıl etkiler?
Yüzey sertleştirme, özellikle karbürleme, su verme sırasında martenzitik dönüşümün hacim genleşmesi, yüzey ile çekirdek arasındaki sıcaklık farkından kaynaklanan termal gerilmeler ve ısıtma sırasında artık işleme gerilmelerinin serbest bırakılması yoluyla boyutsal değişiklikler meydana getirir. Karbürlenmiş dişliler ve miller için yüzey başına 0,05–0,3 mm boyutsal değişiklikler tipiktir — nihai çizim ölçülerine ulaşmak için sertleştirme sonrası taşlama gerektirir. Nitrürleme çok daha düşük distorsiyon üretir çünkü çeliğin kritik sıcaklığının altında ve su verme işlemi olmadan çalışır — iyi hazırlanmış bileşenlerde tipik olarak < 0,025 mm boyutsal değişiklik. İndüksiyon sertleştirme, geometriye ve su verme yöntemine bağlı olarak ara düzeyde distorsiyon üretir. Hassas bileşenler için yüzey sertleştirme, başlangıçtan itibaren üretim planına dahil edilmeli; sertleştirme öncesi uygun işleme payı ve sertleştirme sonrası sert finisaj işlemi planlanmalıdır.
CMS mühendislik ekibi tarafından yazılmıştır; otomotiv, havacılık ve endüstriyel OEM üretim uygulamaları için yüzey sertleştirilmiş bileşenlerde — karbürlenmiş dişliler ve miller, nitrürlenmiş hidrolik bileşenler ve indüksiyonla sertleştirilmiş tahrik parçaları — 15+ yıllık hassas CNC işleme deneyimiyle. Teknik referanslar: AMS 2759/7 (Çelik Parçaların Karbürlenmesi ve Isıl İşlemi), AMS 2759/10 (Çelik Parçaların Nitrürlenmesi), SAE J423 (Yüzey Sertleştirilmiş Parçalar için Sertlik Ölçüm Yöntemleri), ISO 2639 (Etkin Tabaka Derinliği Ölçümü), AGMA 2004 (Dişli Metalurjisi).
Yüzey Sertleştirme Gerektiren CNC İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, hassas CNC işleme ve yüzey sertleştirmeyi tek bir yönetilen iş akışında koordine ediyoruz — sertleştirme öncesi ölçülerde sertleştirme sonrası taşlama payını belirliyor, malzeme ve geometri için uygun yüzey sertleştirme prosesini seçiyor ve ısıl işlem sonrası nihai çizim ölçüsüne kadar sert finisaj (taşlama, honlama) sağlıyoruz. Her yüzey sertleştirme spesifikasyonu, üretim başlamadan önce çelik sınıfı uyumluluğu, ulaşılabilir tabaka derinliği ve distorsiyon yönetimi açısından incelenir.
[DFM incelemesi ve yüzey sertleştirilmiş bileşen işleme teklifi isteyin →]


