
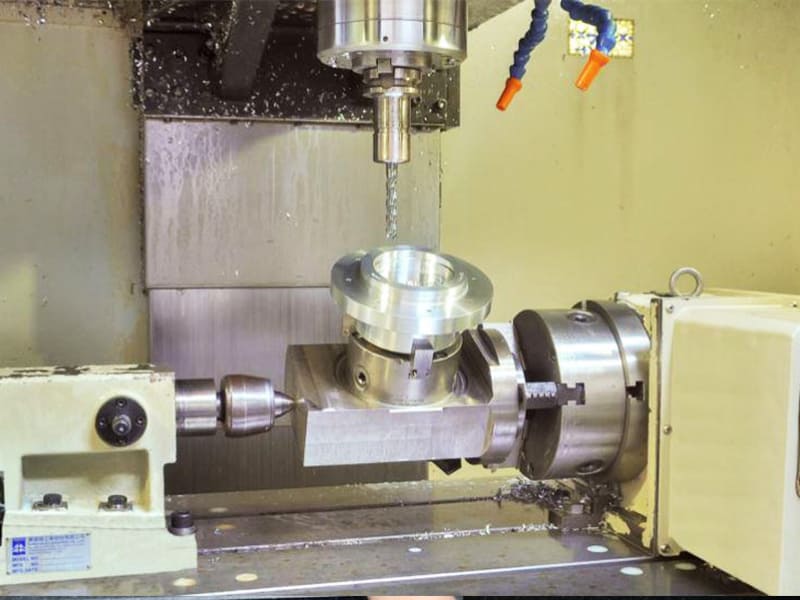
Hızlı Cevap: 4 eksenli bir CNC makinesi, standart 3 eksenli X/Y/Z hareketine döner bir A ekseni ekleyerek iş parçasının kesim sırasında dönmesini sağlar. Bu, tek bir kurulumda çok yönlü işlemeye olanak tanır — 3 eksenli işlerde süreyi, maliyeti ve tolerans hatasını artıran yeniden konumlandırmayı ortadan kaldırır. Kurulum süresi çok yüzeyli bileşenler için tipik olarak –80% düşer. 4. eksen, 5-axis işlemenin yerini almaz — takımı eğemez veya alt kesikleri işleyemez — ancak doğru parça geometrileri için maliyetin –70%'si karşılığında kabaca % yeteneği sunar.
4 Eksenli CNC Makinesi Nedir?
4 eksenli bir CNC makinesi, geleneksel 3 eksenli işlemenin standart X, Y ve Z doğrusal eksenlerine döner bir eksen — A ekseni olarak adlandırılır — ekleyen bir frezeleme sistemidir. A ekseni, iş parçasını X ekseni etrafında döndürerek farklı yüzeyleri manuel yeniden konumlandırma olmadan kesici takıma sunar.
Dört eksen birlikte şu şekilde çalışır:
- X ekseni — sola/sağa takım hareketi
- Y ekseni — öne/arkaya takım hareketi
- Z ekseni — yukarı/aşağı takım hareketi
- A ekseni — X ekseni etrafında dönme hareketi (iş parçası döner)
Pratikte iş parçası, makine yatağına bağlı bir döner tabla veya aynaya monte edilir. CNC programı, kesici takım hareketini X, Y ve Z'de A ekseni dönüşüyle koordine ederek makinenin tek bir sürekli kurulumda bir parçanın birden fazla yüzünü takıma sunmasını sağlar.
Bu yetenek, çok yüzeyli işlemenin ekonomisini önemli ölçüde değiştirir. 3 eksenli bir merkezde işlenen altıgen bir bileşen altı ayrı kurulum gerektirir — altı sıkma işlemi, altı hizalama, konumlandırma hatası verme için altı fırsat. Aynı bileşen 4 eksenli bir makinede tek kurulumda tamamlanır ve A ekseni her yüzü konumuna indeksler. Kurulum süresi düşer, konumsal doğruluk artar ve kurulumlar arası tolerans yığılması riski ortadan kalkar.
İndeksli ve Sürekli 4 Eksen İşleme: Kritik Bir Ayrım
Tüm 4 eksenli CNC işleme aynı değildir. İndeksli ve sürekli çalışma arasındaki ayrım, 4 eksenli bir kurulumun hangi parçaları işleyebileceğini belirler — ve bunlar arasında seçim yapmak, 4 eksenli işteki en önemli proses kararlarından biridir.
İndeksli 4 Eksen İşleme (3+1 Modu)
İndeksli çalışma — bazen 3+1 işleme olarak adlandırılır — döndür-durdur-kes dizisini izler. A ekseni parçayı tanımlı bir açısal konuma döndürür, yerine kilitlenir ve ardından standart 3 eksenli kesim devam eder. O yüz tamamlandığında A ekseni bir sonraki konuma döner ve işlem tekrarlanır.
Bu, üretim CNC işlemede en yaygın 4 eksenli yaklaşımdır. Eşzamanlı 4 eksene göre programlanması daha basittir, kararlı kesme koşulları üretir (iş parçası kesim sırasında sabittir) ve çok yüzeyli endüstriyel bileşenlerin çoğunu etkili şekilde işler.
En iyi uygulamalar: Prizmatik gövdeler, valf gövdeleri, konektör blokları, çok yüzeyli braketler — özelliklerin tanımlı açısal konumlarda ayrık yüzlerde bulunduğu herhangi bir parça.
Sürekli (Eşzamanlı) 4 Eksen İşleme
Eşzamanlı 4 eksenli işleme, kesim sırasında A ekseni dönüşünü doğrusal takım hareketiyle gerçek zamanlı olarak koordine eder. İş parçası takım hareket ederken sürekli döner ve silindirik geometri etrafını saran veya helisel yörüngeleri izleyen takım yolları üretir.
Bu mod, gelişmiş CAM programlama ve gerçek 4 eksenli interpolasyon yapabilen bir denetleyici gerektirir. Kesme koşulları indeksli moda göre daha dinamiktir ve dikkatli parametre yönetimi gerektirir. Ancak indeksli modda geometrik olarak imkansız olan özellikleri — helisel kanallar, kam profilleri, silindirik kontur frezeleme — mümkün kılar.
En iyi uygulamalar: Kam lobları, helisel yuvalar, türbin benzeri silindirik konturlar, döner gravürler, senkronize dönüş gerektiren diş formları.
Çoğu OEM üretim parçası için indeksli 4 eksenli işleme, gerekli yeteneği daha düşük programlama karmaşıklığı ve maliyetle sunar. Eşzamanlı çalışma, indeksli konumlandırmayla yaklaşılamayan gerçekten silindirik veya helisel özellikler için ayrılmıştır.
Eksen CNC İşleme Performansını Nasıl İyileştirir
eksen, üretim performansını dört ölçülebilir boyutta iyileştirir — teorik yetenek değil, pratik üretim sonuçları.
Kurulum Süresi Azaltma
Çok yüzeyli parçaların 3 eksenli üretiminde, her yeniden konumlandırma operatörün parçayı çözmesini, yeniden konumlandırmasını, yeniden göstergesini, yeniden sıkmasını ve yeniden sıfırlamasını gerektirir. Karmaşık 4 yüzeyli bir gövdede bu işlem yüz başına 20–30 dakika tüketebilir — son yüz tamamlanmadan önce 80–120 dakika kesim dışı süre.
4 eksenli indeksli işlemede, dört yüzün tümü tek bir sıkmada erişilebilir. A ekseni yeniden konumlandırma dakikalar değil saniyeler alır. Çok yüzeyli alüminyum gövdeler ve paslanmaz çelik konektör bloklarındaki üretim deneyimimizde, 3 eksenden 4 eksenli kurulumlara geçiş toplam kesim dışı kurulum süresini –75% azalttı — doğrudan parça başına daha düşük maliyete ve daha yüksek makine kullanımına dönüşerek.
Özellikler Arası Konumsal Doğruluk
3 eksenli işlemede bir parça her yeniden sıkıldığında yeni bir konumlandırma hatası ortaya çıkar. Yüz başına ±0,01 mm'ye yeniden gösterge yapan deneyimli operatörler bile birden fazla kurulumda tolerans yığılması biriktirir. Yüzler arası ±0,02 mm konumsal tolerans gerektiren 4 yüzeyli bir bileşende, bu yığılma işleme varyasyonu daha düşünülmeden tüm tolerans bütçesini tüketebilir.
4 eksenli bir kurulum, kurulumlar arası konumlandırma hatasını tamamen ortadan kaldırır. Tüm özellikler, işlem boyunca korunan tek bir referans datumuyla işlenir. Yüzler arası diklik ve konumsal ilişkiler, manuel yeniden sıkma yerine makinenin döner eksen doğruluğuyla — endüstriyel servo döner tablalarda tipik olarak ±0,005° veya daha iyi — kontrol edilir.
Yüzler Arası Yüzey Tutarlılığı
3 eksenli işlerde yüzeyler arasında manuel yeniden konumlandırma, yüzey geçişlerinde genellikle ince uyumsuzluklara yol açar — kurulumlar arasında referans datumu kaymasından kaynaklanan hafif farklı yüzey yükseklikleri, işlenmiş profillerde küçük kademe değişiklikleri. Dört eksenli işleme, işlem boyunca sürekli datum referansı koruyarak bunu ortadan kaldırır. Sonuç, parçanın tamamında daha iyi görsel ve işlevsel yüzey tutarlılığıdır — bu, yüzey kalitesinin katı standartlara göre denetlendiği havacılık ve tıbbi uygulamalarda önemlidir.
Verim ve Makine Kullanımı
Azaltılan kurulum süresi doğrudan makine kullanımını iyileştirir — mevcut makine saatlerinin kurulum yerine kesme işlemine harcanan yüzdesi. İki 8 saatlik vardiya çalıştıran bir işleme merkezi için, kurulum yoğun 3 eksenli parçaları 4 eksenli çalışmaya dönüştürmek, etkin kesme süresini rutin olarak mevcut saatlerin –65'inden –85'ine çıkarır. Kullanımdaki bu iyileşme, ek ekipman yatırımı gerektirmeden parça başına maliyeti düşürür.
4 Eksen CNC vs 3 Eksen CNC: Parçanız İçin Hangisi Doğru?
3 eksen ile 4 eksen arasındaki seçim, hangi makinenin daha gelişmiş olduğuyla ilgili değildir — belirli bir parça geometrisi için hangi sürecin toplam maliyeti en aza indirdiğiyle ilgilidir. Dört eksenli makineler daha yüksek saatlik ücretler, daha karmaşık programlama gerektirir ve A ekseni konfigürasyonu gerektirir. Doğru parçalar için bu maliyetler kurulum tasarruflarıyla fazlasıyla telafi edilir. Basit parçalar için ise bunlar saf ek yüktür.
4 Eksen Ne Zaman Daha İyi Ekonomi Sağlar
- 3 veya daha fazla yüzeyde özellikleri olan parçalar — kurulum tasarrufları 4 eksenli programlama maliyetini hızla haklı çıkarır
- Çevresel özelliklere sahip silindirik parçalar — bir mil veya silindir etrafında kama yuvaları, çapraz delikler, radyal kanallar
- Çok yüzeyli bileşenlerin yüksek hacimli üretimi — birim maliyet avantajı miktarla birlikte katlanır
- Yüzeyler arasında sıkı konumsal tolerans gerektiren parçalar — yeniden sıkıştırma konumlandırma hatasını ortadan kaldırır
3 Eksen Ne Zaman Daha İyi Seçimdir
- Basit 2.5D parçalar — yalnızca bir veya iki yüzeyde özellikleri olan plakalar, kapaklar, braketler 3 eksenli basitlikten ve daha düşük saatlik ücretten yararlanır
- Düşük hacimli prototipler — tek parça veya 3 parçalık seriler nadiren 4 eksenli programlama yatırımını haklı çıkarır
- Dönme veya çok yüzeyli geometrisi olmayan parçalar — 4. eksen eklemek hiçbir kabiliyet faydası sağlamaz ve yalnızca maliyet ekler
- Kısa teslim süresiyle sıkı bütçe — 3 eksenli programlama daha hızlıdır; acil basit parçalar için 3 eksen teslim süresinde kazanır
| Kriter | 3 Eksenli CNC | 4 Eksenli CNC |
|---|---|---|
| Parça geometrisi | Basit, 1–2 yüzey | Çok yüzeyli, silindirik, radyal özellikler |
| Kurulum karmaşıklığı | Birden fazla yeniden bağlama | Tek kurulum |
| Yüzeyler arası konumsal doğruluk | Yeniden bağlamadan kaynaklanan yığılma | Tek referans datumu |
| Programlama karmaşıklığı | Daha düşük | Orta (endeksli) ila yüksek (eşzamanlı) |
| Makine saatlik ücreti | Daha düşük | Daha yüksek |
| Toplam parça maliyeti (çok yüzeyli) | Genellikle daha yüksek | Genellikle daha düşük |
| İçin en iyisi | Basit geometri, düşük hacim | Karmaşık geometri, orta-yüksek hacim |
Pratik kural: bir parçanın konumsal olarak birbiriyle ilişkili olması gereken özelliklere sahip 3 veya daha fazla yüzeyi varsa, 4 eksenli neredeyse her zaman toplam parça maliyetinde 3 eksenliden daha ekonomiktir — daha yüksek makine ücreti hesaba katıldığında bile — çünkü kurulum tasarrufları ücret farkından daha ağır basar.
4 Eksenli CNC vs 5 Axis CNC: Kabiliyet, Maliyet ve Doğru Uygulama
4 eksenli ve 5-axis işleme arasındaki karşılaştırma, hassas CNC üretiminde en yaygın süreç seçimi kararlarından biridir. Cevap tamamen parça geometrisine bağlıdır — ve her iki yönde de yanlış yapmak pahalıdır.
5 Eksenlinin 4 Eksene Göre Sağladığı Ek Avantajlar
Bir 5-axis CNC makinesi, üç doğrusal eksene iki ek dönme ekseni ekler — konfigürasyona bağlı olarak tipik olarak B ve C veya A ve C. Bu eksenler, takımın iş parçasına göre herhangi bir yönde eğilmesini sağlar; serbest formlu eğrisel yüzeylerin işlenmesine, alt kesiklere erişime ve kesim boyunca sürekli takım yönelimi optimizasyonuna olanak tanır.
5 Eksenlinin Maliyet Primi
Beş eksenli işleme önemli bir maliyet primi gerektirir: üretim 5-axis merkezleri tipik olarak $400.000–$1.000.000+ tutarındadır; yetenekli 4 eksenli kurulumlar için bu rakam $80.000–$300.000'dir. Programlama süresi önemli ölçüde daha uzundur — 5-axis CAM, endeksli 4 eksenlinin gerektirmediği tam simülasyon ve çarpışma doğrulaması gerektirir. Kurulum ve fikstürleme de daha karmaşıktır. Gerçekten eşzamanlı 5-axis operasyonu gerektiren parçalar için bu prim tamamen haklıdır. 4 eksenli endeksli modda işlenebilen parçalar için prim, fayda sağlamadan maliyet ekler.
4 Eksenlinin 5 Axis Yerine Geçebileceği Durumlar
Üretim deneyimimizde, 5-axis işleme için teklif edilen parçaların önemli bir kısmı, en yüksek kabiliyetli sürece varsayılan olarak yönelmek yerine geometri dikkatlice analiz edildiğinde, 4 eksenli olarak daha düşük maliyetle eşit derecede iyi üretilebilir.
4 eksenli aşağıdaki durumlarda yeterlidir:
- Özellikler düzenli açısal aralıklarla ayrık yüzeylerdeyse (endeksli erişim yeterlidir)
- Parça geometrisi bir eksen etrafında dönel simetrikse (milller, silindirler, silindirik muhafazalar)
- Radyal özellikler (delikler, kanallar, kama yuvaları) merkezi bir eksen etrafında dağılmışsa
- Sürekli kavisli yüzeyler veya alt kesikler mevcut değilse
5-axis gerçekten aşağıdaki durumlarda gereklidir:
- Yüzey geometrisi birden fazla açısal yönde sürekli değişiyorsa (pompa çarkı kanatları, türbin kanat profilleri)
- Alt kesiklere veya özelliklere yalnızca takım eğilerek erişilebiliyorsa
- Karmaşık eğrilik üzerindeki sıkı toleranslar sürekli optimal takım yönelimi gerektiriyorsa
- Üst düzey havacılık veya medikal bileşenler, endeksli konumlandırmanın ulaşamayacağı geometrik karmaşıklık gerektiriyorsa
| Faktör | 4 Eksenli CNC | 5 Axis CNC |
|---|---|---|
| Hareket eksenleri | X, Y, Z + A-dönüşü | X, Y, Z + 2 dönme ekseni |
| Serbest formlu yüzey işleme | Sınırlı | Mükemmel |
| Alt kesik erişimi | Hayır | Evet |
| Programlama karmaşıklığı | Orta | Yüksek |
| Makine maliyeti | $80.000–$300.000 | $400.000–$1.000.000+ |
| İşleme saatlik ücreti | Orta | Yüksek |
| En iyi geometri | Silindirik, endeksli çok yüzeyli | Karmaşık serbest form, alt kesikler, kanat profilleri |
| Kabiliyet-maliyet oranı | 50–70% maliyetle ~80% kabiliyet | Tam kabiliyet, tam maliyet |
Kullanışlı bir çalışma prensibi: Bir parça çizimi, takım eğimi gerektirmeden A ekseni dönüşünün 360°'si içinde erişilebilen özelliklere ayrıştırılabiliyorsa, 4 eksenli indeksli işleme yeterlidir. Herhangi bir özellik takımın dönüş eksenine değişken açılarla yaklaşmasını gerektiriyorsa, 5-axis gereklidir.
4 Eksenli CNC Makineler için En İyi Uygulamalar
Miller, Silindirler ve Silindirik Bileşenler
Silindirik parçalar, 4 eksenli işlemenin doğal alanıdır. A ekseni dönüşü çevresel yüzeyi sürekli olarak açığa çıkararak kama yuvalarının, çapraz deliklerin, düz yüzeylerin, çevresel kanalların ve radyal özelliklerin herhangi bir yeniden konumlandırma olmadan işlenmesini sağlar. İşlenmiş özelliklerin mil merkez hattına göre eşmerkezliliği döner eksen tarafından korunur — bu, zaten tornalanmış bir milin ayrı bir işlemde yeniden bağlanmasından mekanik olarak daha doğrudur.
Bu, tahrik milleri, silindirler, burçlar, iş milleri ve özellikleri merkezi bir eksen etrafında dağılmış herhangi bir bileşen için geçerlidir. Endüstriyel otomasyon milleriyle üretim deneyimimizde, çapraz deliklerin ve kama yuvalarının profil özellikleriyle aynı kurulumda 4 eksenli işlenmesi, sürekli olarak ±0,01 mm veya daha iyi özellikler arası konumsal doğruluk elde eder — bu sonuçların çoklu kurulumlu 3 eksenli yaklaşımlarla tekrarlanması zordur.
Çok Yüzeyli Gövdeler, Vana Gövdeleri ve Manifoldlar
Dört, beş veya altı yüzeyde işlenmiş özellikler gerektiren bileşenler — cıvata deliği desenleri, portlar, konumlandırma delikleri, havşa delikleri — güçlü 4 eksenli adaylardır. İndeksli dönüş, her yüzeyi yeniden bağlama olmadan kesici takıma sunar. Farklı yüzeylerdeki özellikler arasındaki konumsal ilişkiler, manuel yeniden hizalama yerine makine tarafından kontrol edilir. Hidrolik vana gövdeleri, pnömatik manifoldlar, dişli kutusu gövdeleri ve elektronik konektör blokları bu kategoriye girer ve tipik olarak 3 eksenli çoklu kurulum yaklaşımlarına kıyasla –50% çevrim süresi azalması gösterir.
Havacılık Yapısal Bileşenleri (Serbest Formlu Olmayan)
Havacılık braketleri, montaj blokları, aktüatör gövdeleri ve konektör bileşenleri sıklıkla sıkı konumsal toleranslarla çok yüzeyli işleme gerektirir — ancak bunlar eşzamanlı 5-axis operasyonu gerektiren serbest formlu, sürekli kavisli yüzeyler değildir. Bu sınıf havacılık parçaları için, 4 eksenli indeksli işleme, 5-axis'den önemli ölçüde daha düşük maliyetle gerekli doğruluk ve yüzey kalitesini elde eder. Havacılık Endüstrileri Birliği'ne (AIA) göre, çok eksenli CNC işleme, işlenmiş havacılık bileşenleri için standart üretim yöntemidir ve eksen sayısı geometrik karmaşıklığa göre seçilir.
Medikal Silindirik Bileşenler
Kemik vidaları, ortopedik bağlantı elemanları, cerrahi alet milleri ve dental implant ön formları ağırlıklı olarak silindiriktir ve özellikleri eksen etrafında dağılmıştır — ideal bir 4 eksenli geometri. Tek kurulum avantajı, iş parçası elleçlemesini en aza indirmenin kontaminasyon riskini azalttığı medikal üretimde özellikle değerlidir. ISO 13485 kalite sistemi gereksinimleri süreç tekrarlanabilirliğini vurgular; tek kurulumlu 4 eksenli işleme, yeniden bağlama değişkenlerini azaltarak tekrarlanabilirliği doğrudan iyileştirir.
Dişli Taslakları ve Döner Gravür
Dişli taslakları, özelliklerin çevre boyunca eşit dağılımını gerektirir — doğası gereği 4 eksenli bir geometri. Silindirik yüzeylerde seri numaralarının, logoların ve parça tanımlamasının döner gravürü, 4 eksenli sürekli operasyonun manuel indekslemenin eşleşemeyeceği tutarlı derinlik ve aralık ürettiği bir diğer uygulamadır.
4 Eksenli CNC İşlemenin Avantajları
Azaltılmış Fikstür Karmaşıklığı ve Maliyeti
Üç eksenli çok yüzeyli işleme, her kurulum yönelimi için ayrı bir fikstür gerektirir. Birden fazla özel fikstürün tasarlanması, üretilmesi ve bakımı ön maliyet ekler ve kalite riski olarak fikstürden fikstüre varyasyon getirir. Dört eksenli işleme bunu tüm operasyon için tek bir fikstüre indirger, fikstür set maliyetlerini ortadan kaldırır ve kalite kontrol zincirini basitleştirir.
Konumlandırma Hatalarından Daha Düşük Hurda Oranı
Boyutsal hataların ortaya çıktığı yer yeniden bağlamadır. Yeniden konumlandırmadan kaynaklanan hizalama hataları, muayene farklı yüzeylerdeki özellikler arasındaki konumsal toleransların spesifikasyon dışı olduğunu ortaya çıkarana kadar görünmez — bu noktada parça genellikle kurtarılamaz. Tek kurulumlu 4 eksenli işleme bu arıza modunu ortadan kaldırır. Çok yüzeyli bileşenler için üretim verilerimize dayanarak, 3 eksenli çoklu kurulumdan 4 eksenli tek kurulum operasyonuna geçiş, karmaşık gövdelerde konumlandırmayla ilgili hurdayı –80% azalttı.
Parti Üretimi için Daha Yüksek Verim
Kurulum süresi tasarrufları parti miktarları boyunca birleşir. 3 eksenli işte yüz başına 15 dakika yeniden konumlandırma ile 4 yüzeyli bir bileşenin 100 parçalık partisi için toplam kurulum ek yükü 100 × 3 yeniden konumlandırma adımı × 15 dakika = 75 saattir. Eşdeğer 4 eksenli partide A ekseni yeniden konumlandırması yüz başına yaklaşık 30 saniyedir — parti genelinde toplam yeniden konumlandırma süresi 2 saatin altına düşer. Bu 73 saatlik fark, daha düşük parça başı maliyete ve daha hızlı teslimata dönüşen doğrudan çevrim süresi azalmasıdır.
Otomasyon Uyumluluğu
Palet değiştiricili veya robotik parça yüklemeli dört eksenli makineler, gözetimsiz çok yüzeyli işleme çalıştırabilir — makine yükler, tüm yüzeyler boyunca indeksler ve yüzeyler arasında operatör müdahalesi olmadan parçayı tamamlar. Bu, 4 eksenliyi işgücü maliyeti azaltmanın bir üretim stratejisi olduğu ışıksız üretim ortamları için çok uygun hale getirir.
4 Eksenli CNC Makinelerin Sınırlamaları
4 eksenli işlemenin nerede doğru araç olmaktan çıktığını anlamak, nerede üstün olduğunu bilmek kadar önemlidir.
Alttan Kesiklere veya Gizli Özelliklere Erişemez
A ekseni iş parçasını bir eksen etrafında döndürür, ancak kesici takım iş miline göre sabit bir yönelimi korur. Yalnızca takımın eğilmesiyle erişilebilen özellikler — alttan kesikler, ters açılar, gizli iç geometriler — standart 4 eksenli operasyonda erişilemez. Bu geometriler 5-axis işleme veya farklı bir kurulumda ikincil operasyonlar gerektirir.
Serbest Form Yüzeyler için Uygun Değildir
Değişken normal vektörlere sahip sürekli kavisli yüzeyler — türbin kanat profilleri, impeller kanalları, aerodinamik kaplamalar — 4 eksenli makinelerin sağlayamayacağı eşzamanlı çok eksenli takım yönlendirme kontrolü gerektirir. Bu yüzeyleri indeksli konumlandırma ile yaklaşık olarak işlemeye çalışmak, geometrik doğruluk gereksinimlerini karşılayamayan yüzeyli (fasetli) yüzeyler üretir.
Döner Eksen Rijitlik Kısıtlamaları
A ekseni hareketini sağlayan döner tabla veya ayna, katı fikstür bağlamada mevcut olmayan bir esneklik (uyum) ortaya çıkarır. Uzun, ağır veya asimetrik iş parçaları, özellikle ağır kesintili kesimlerde, kesme kuvvetleri altında sapma veya titreşim yaşayabilir. Bu, bazı durumlarda daha muhafazakâr kesme parametreleri gerektirir. Uzun miller için, puntadan destek kısmen ikinci bir destek noktası sağlayarak bunu giderir. Ağır prizmatik parçalar için, döner tabla yük kapasitesi iş parçası ağırlığına ve kesme kuvveti büyüklüğüne göre değerlendirilmelidir.
3 Eksenliden Daha Karmaşık CAM Programlama
Eşzamanlı 4 eksenli programlama, 4 eksenli takım yolu oluşturma ve çarpışma simülasyonu yapabilen CAM yazılımı gerektirir. İndeksli programlama nispeten basittir, ancak karmaşık silindirik özellikler için eşzamanlı 4 eksenli takım yolları, standart 3 eksenli çalışmadan daha fazla programlama süresi ve beceri gerektirir. Düşük hacimli basit parçalar için bu yatırım haklı görülmeyebilir.
4 Eksen CNC Makine Maliyeti: Ekipman Yatırımı ve İşleme Ekonomisi
Ekipman Fiyat Aralıkları
| Makine Kategorisi | Yaklaşık Maliyet (USD) | Tipik Kabiliyet |
|---|---|---|
| Masaüstü / hobi 4 eksenli CNC | $5.000–$20.000 | Yalnızca hafif malzemeler, düşük hassasiyet |
| Giriş seviyesi endüstriyel (3+1 döner tabla) | $30.000–$80.000 | Genel endüstriyel parçalar, orta tolerans |
| Orta seviye VMC + 4. eksen | $80.000–$200.000 | Hassas üretim, çoğu endüstriyel alaşım |
| Üretim sınıfı 4 eksenli | $200.000–$500.000+ | Havacılık, sıkı tolerans, otomasyona hazır |
OEM üretim ortamları için, giriş seviyesi endüstriyel ve orta seviye kategorileri üretim gereksinimlerinin çoğunu karşılar. Üretim sınıfı kademesi, proses sertifikasyonu, otomatik yükleme ve tutarlı ±0,005 mm kabiliyeti gerektiren havacılık ve medikal programlar için geçerlidir.
Makine Maliyetini Etkileyen Temel Faktörler
İş mili performansı — daha yüksek RPM (12.000–24.000 RPM) alüminyum ve hafif alaşım işleme hızını artırır; daha yüksek tork çelik ve titanyum ile başa çıkar.
Döner tabla kalitesi — temel bir pnömatik indeksleyici ile hassas servo döner tabla arasındaki fark, ±0,1° ile ±0,005° açısal konumlandırma doğruluğu arasındaki farktır. Sıkı açısal özellik ilişkileri için hassas servo döner tabla şarttır.
CNC denetleyici — Fanuc, Siemens ve Heidenhain denetleyicileri gerçek eşzamanlı 4 eksen enterpolasyonunu destekler. Giriş seviyesi denetleyiciler yalnızca indeksli 3+1 çalışmayı destekleyebilir, bu da uygulama aralığını sınırlar.
Makine rijitliği — kutu kızak yapısı ağır kesintili kesimler için daha yüksek rijitlik sağlar; lineer kızaklar yüksek hızlı bitirme için daha iyi dinamik performans sunar.
Toplam Parça Maliyeti Doğru Karşılaştırma Ölçütüdür
4 eksenli iş için tedarikçi tekliflerini değerlendiren OEM alıcıları için ilgili ekonomi, toplam parça maliyetidir — yalnızca makine saat ücreti değil. $85/saat ile çalışan ve 4 yüzeyli bir parçayı tek 45 dakikalık kurulumda tamamlayan bir 4 eksenli makine, toplam 2 saat süren dört kurulum gerektiren $60/saat hızındaki bir 3 eksenli makineden daha düşük parça maliyeti üretir; bu, muayene ve hurda riski hesaba katılmadan önce bile geçerlidir.
4 Eksen CNC İşleme için DFM Kılavuzları
Tasarım kararlarının 4 eksenli işleme maliyeti üzerindeki etkisi çoğu mühendisin fark ettiğinden daha fazladır. 4 eksenli çalışma için optimize edilmiş parçalar daha hızlı işlenir, daha az takım değişimi gerektirir ve döner eksen kısıtlamaları dikkate alınmadan tasarlanmış parçalardan daha iyi kalite sonuçları üretir.
Özellikleri Döner Eksene Hizalayın
En yüksek verimli 4 eksenli tasarımlar tüm özellikleri ortak bir dönme ekseni etrafında düzenler. Merkezi bir şaft ekseni etrafında veya düzenli açısal aralıklarla (90°, 120°, 60°) yüzeylerde dağıtılan özellikler, basit A ekseni indeksleme ile sırayla işlenir. A ekseni dönüşü dışındaki bir eksende yeniden bağlama gerektiren ilgisiz düzlemlerdeki özellikler ek kurulumlar gerektirir — 4 eksen avantajını ortadan kaldırır.
Derin Dar Ceplerden ve İnce Duvarlardan Kaçının
Derin, dar cepler, kesme kuvvetleri altında sapma gösteren uzun erişimli takım gerektirir — döner eksenin ek uyumluluk getirdiği 4 eksenli kurulumlarda bu durum daha da belirginleşir. Cepler için önerilen derinlik-genişlik oranı 3:1 veya daha azdır. Titanyum veya paslanmaz çelikte 1,5–2 mm'nin altındaki ve alüminyumda 1 mm'nin altındaki ince duvarlar, çevrim süresini uzatan muhafazakâr kesme parametreleri gerektirir. İşlevin izin verdiği durumlarda cep genişliğini artırmak, köşe radüsleri eklemek (minimum cep derinliğinin 30%'sine eşit) ve minimum duvar kalınlığını artırmak işleme süresini azaltır ve boyutsal kararlılığı iyileştirir.
Uzun Şaftlarda Punta Desteği için Tasarım
Yaklaşık 4–5× çapından daha uzun şaft veya silindirik parçalar için punta desteği olmadan kesme kuvvetleri iş parçası sapmasına ve tırlama sesine neden olur. Şaft parçalarının her iki ucuna standart bir merkez deliği (60° dahil açı) eklemek, tüm işleme operasyonu boyunca punta desteğini mümkün kılar — uzun silindirik bileşenlerde elde edilebilir toleransı ve yüzey kalitesini önemli ölçüde iyileştiren basit bir tasarım özelliği.
Sıkı Toleransları Seçici Olarak Uygulayın
4 eksenli işlemede, döner konumlandırma üzerindeki sıkı toleranslar (açısal özellik konumu, yüzeyden yüzeye diklik) nispeten düşük maliyetle elde edilebilir çünkü bunlar döner eksen tarafından kontrol edilir — makine kontrollü bir parametre. Özellik geometrisi üzerindeki sıkı boyutsal toleranslar, herhangi bir süreçte olduğu gibi aynı muhafazakâr işleme parametrelerini gerektirir. ±0,01 mm veya daha sıkı toleransları yalnızca montaj veya işlevin özellikle gerektirdiği yerlerde uygulayın; işlevsel olmayan geometride ISO 2768-m toleranslarına izin verin.
4 eksenli parça çizimlerini inceleme deneyimimizde, tipik endüstriyel bileşenlerdeki sıkı toleransların 20–30%'si, standart toleranslara gevşetilmesi ürün performansını etkilemeden işleme maliyetini –20% azaltacak işlevsel olmayan özellikler üzerindedir.
4 Eksen Parçalar için DFM Kontrol Listesi
| Tasarım Sorusu | DFM Eylemi |
|---|---|
| Tüm özellikler 360° A ekseni dönüşü içinde erişilebilir mi? | Takım eğimi gerektiren özellikleri yeniden tasarlayın |
| Cep derinlik-genişlik oranları ≤ 3:1 mi? | Cep genişliğini artırın veya derinliği azaltın |
| 4× çapından uzun şaftlarda merkez delikleri var mı? | Punta desteği için merkez delikleri ekleyin |
| Açısal özellikler düzenli aralıklarla mı? | Programlamayı basitleştirin ve indeks sayısını azaltın |
| Sıkı toleranslar işlevsel özelliklerle sınırlı mı? | Kritik olmayan geometriye ISO 2768-m uygulayın |
| İç köşeler cep derinliğinin ≥ 30%'si kadar radüslü mü? | Köşelerdeki dalma operasyonlarını ortadan kaldırın |
4 Eksen CNC Makineleri Kullanan Endüstriler
Havacılık ve Uzay
Havacılık, yapısal braketler, montaj blokları, aktüatör muhafazaları ve konektör bileşenleri için 4 eksenli işlemeyi yoğun şekilde kullanır — hava aracı gövdesi ve aviyonik donanımın büyük bir bölümünü oluşturan prizmatik, çok yüzeyli yapısal parçalar. Bu parçalar yüzeyler arasında sıkı konumsal toleranslar gerektirir ve tek kurulumlu 4 eksenli işleme bunu 5-axis maliyeti olmadan sağlar. Ayrım önemlidir: 4 eksen prizmatik çok yüzeyli havacılık bileşenlerini etkili şekilde işler ancak kanat profili yüzeyleri, impeller kanatları veya sürekli değişen geometriye sahip formlar için uygun değildir.
Tıbbi
Medikal cihaz üretimi, kemik vidaları, ortopedik bağlantı elemanları, cerrahi şaftlar ve implant ön formları için 4 eksen kullanır — doğal 4 eksen geometrileri olan çevresel özelliklere sahip ağırlıklı olarak silindirik parçalar. Tek kurulumlu işleme, iş parçası elleçlemesini ve ilgili kontaminasyon riskini azaltır; bu doğrudan ISO 13485 süreç kontrol gereksinimleriyle ilgilidir.
Endüstriyel Otomasyon
Otomasyon sistemleri şaftlar, dişliler, kaplinler ve döner bileşenler etrafında inşa edilir — 4 eksen uygulamalarının en güçlü kategorisi. Otomasyon şaftlarındaki radyal özelliklerin (çapraz delikler, kama yuvaları, zamanlama işaretleri) hassas hizalanması, servo döner tablaların sağladığı açısal konumlandırma doğruluğunu gerektirir. Otomasyon donanımının yüksek hacimli üretimi de parti miktarları boyunca 4 eksen kurulum tasarruflarından önemli ölçüde faydalanır.
Savunma ve Elektronik
Savunma bileşenleri — hassas muhafazalar, montaj yapıları, sensör kutuları — genellikle izlenebilirlik gereksinimleriyle birlikte çok yüzeyli işleme gerektirir ve bu da tek kurulumlu işlemeyi tercih ettirir. Elektronik üretimi, çok yüzeyli geometriyi sıkı boyutsal gereksinimlerle birleştiren konnektör muhafazaları, RF bileşenleri ve ısı emici yapılar için 4 eksen kullanır.
Doğru 4 Eksen CNC Kurulumunu Seçmek
Makine konfigürasyonunu üretim gereksinimleriyle eşleştirmek bir yatırım verimliliği kararıdır. Aşırı özellik belirleme, fayda sağlamadan maliyet ekler; eksik özellik belirleme ise 4 eksenli işlemenin verimlilik avantajlarını aşındıran süreç geçici çözümlerini zorunlu kılar.
| Üretim Senaryosu | Önerilen Konfigürasyon |
|---|---|
| Prototipleme, genel endüstriyel | VMC + indeksleme rotary tabla, standart kontrolör |
| Silindirik seri üretim (milli) | Punta desteği ile 4 eksen, servo rotary tabla |
| Çok yüzeyli hassas bileşenler | Orta seviye VMC + hassas servo rotary tabla |
| Yüksek hacimli otomatik üretim | Palet değiştiricili veya robotik yüklemeli 4 eksen |
| Eşzamanlı silindirik konturlar | Gerçek 4 eksen enterpolasyon kontrolörlü makine |
CNC işleme tedarikçilerini değerlendiren OEM alıcıları için ilgili sorular şunlardır: Tedarikçinin 4 eksen kurulumu hassas servo döner tabla içeriyor mu (sadece pnömatik indeksleyici değil)? Kontrolörleri eşzamanlı 4 eksen çalışmasını destekliyor mu? Döner tabla yük kapasitesi iş parçası ağırlığına göre nedir? Bu sorular, proses yeteneği olan tedarikçileri, hassas çok yüzeyli bileşenler için gereken tolerans ve tutarlılığı sağlayamayabilecek 4 eksen kapasitesine sahip olanlardan ayırır.
Önemli Noktalar
- 4 eksenli CNC makinesi, X/Y/Z hareketine A ekseni rotasyonu ekler , tek bir kurulumda çok yüzeyli işlemeye olanak tanır ve yeniden bağlamanın konumlandırma hatalarını ve zaman maliyetlerini ortadan kaldırır.
- İndeksli 4 eksen (döndür-durdur-kes) endüstriyel çok yüzeyli parçaların çoğunu işler; eşzamanlı 4 eksen yalnızca helisel ve sürekli kavisli silindirik özellikler için gereklidir.
- 50–80% kurulum süresi tasarrufu 3 eksenden 4 eksene geçen çok yüzeyli bileşenler için tipiktir ve buna bağlı olarak konumsal hurda azalması görülür.
- Dört eksen, dönel veya indeksli yüzey geometrisine sahip parçalar için 5-axis yeteneğinin yaklaşık 80%'sini 50–70% maliyetle sunar — 5-axis yalnızca serbest formlu yüzeyler, alt kesikler ve sürekli açılı özellikler için gereklidir.
- En iyi 4 eksen uygulamaları miller, silindirik bileşenler, çok yüzeyli muhafazalar, valf gövdeleri, havacılık yapısal braketleri, tıbbi silindirik parçalar ve özelliklerin bir dönme ekseni etrafında dağıldığı her türlü geometridir.
- 4 eksen için DFM özellikleri döner eksene hizalamak, derin dar cepleri önlemek, uzun millerde puntal destek hükümlerini dahil etmek ve sıkı toleransları seçici olarak uygulamak anlamına gelir.
- OEM alıcıları için, bir tedarikçinin 4 eksen yeteneğini değerlendirmek, servo döner tabla hassasiyetini, kontrolör eşzamanlı enterpolasyon yeteneğini ve yük kapasitesini doğrulamak anlamına gelir — sadece 4. eksenin mevcut olup olmadığını değil.
Sık Sorulan Sorular
4 eksenli CNC makinesi nedir ve nasıl çalışır?
4 eksenli bir CNC makinesi, standart 3 eksenli X/Y/Z işlemeye döner A ekseni ekler ve iş parçasının kesme sırasında dönmesini sağlar. A ekseni makine tablasına monte edilir ve iş parçası bir aynaya veya döner fikstüre bağlanır. CNC programları, takım hareketini X, Y ve Z'de A ekseni rotasyonuyla koordine eder ve tek bir kurulumda birden fazla yüzeyi veya parçanın tam çevresini kesici takıma sunar. Bu, çok yüzeyli parçalar için 3 eksenli işlemede gereken manuel yeniden konumlandırmayı ortadan kaldırır, kurulum süresini 50–80% azaltır ve operasyon boyunca sürekli bir referans datum koruyarak konumsal doğruluğu artırır.
3 eksen ve 4 eksen CNC işleme arasındaki fark nedir?
Üç eksenli CNC makineleri kesici takımı yalnızca X, Y ve Z yönlerinde hareket ettirir. 3 eksenli bir makinede çok yüzeyli işleme, her yüzey için manuel yeniden konumlandırma ve yeniden bağlama gerektirir — her yeniden konumlandırma zaman, maliyet ve potansiyel konumlandırma hatası getirir. Dört eksenli işleme, iş parçasını yeniden bağlamadan farklı yüzeyleri ve çevresel yüzeyleri açığa çıkarmak için döndüren A eksenini ekler. Üç veya daha fazla yüzeyde özelliklere sahip parçalar veya çevresel geometriye sahip parçalar için, 4 eksenli işleme genellikle daha yüksek makine saatlik ücretine rağmen daha düşük toplam parça maliyeti üretir, çünkü kurulum tasarrufları ücret farkını dengeler. Basit tek yüzeyli parçalar için 3 eksen daha maliyet etkin bir seçim olmaya devam eder.
4 eksenli bir CNC makinesi 5 eksenli bir makinenin yerini alabilir mi?
Bazen — ancak yalnızca belirli geometrik türler için. Dört eksenli işleme, dönel simetriye sahip parçalar, ayrık indeksli yüzeylerdeki özellikler ve A ekseni rotasyonunun 360°'si içinde erişilebilen radyal veya çevresel özellikler için yeterlidir. Bu geometriler için 4 eksen, 5-axis yeteneğinin yaklaşık 80%'sini 50–70% maliyetle işler. Beş eksenli işleme, sürekli kavisli serbest formlu yüzeylere (türbin kanatları, pervaneler), yalnızca takımın eğilmesiyle erişilebilen alt kesik özelliklere ve indeksli konumlara ayrıştırılamayan karmaşık çok açılı geometrilere sahip parçalar için gereklidir. Pratik soru: tüm parça özelliklerine takım eğimi olmadan A ekseni rotasyonunun 360°'si içinde erişilebilir mi? Evet ise, 4 eksen yeterlidir.
Hangi parçalar 4 eksen CNC işleme için en uygundur?
En güçlü uygulamalar şunlardır: çevresel özellikler (kama yuvaları, çapraz delikler, kanallar) gerektiren miller ve silindirler; 3–6 yüzeyde özellik gerektiren çok yüzeyli prizmatik muhafazalar; birden fazla yüzeyde portları olan valf gövdeleri ve hidrolik manifoldlar; düzgün dağıtılmış özelliklere sahip dişli boşlukları ve silindirik bileşenler; yüzeyler arasında sıkı konumsal toleranslara sahip havacılık yapısal braketleri ve montaj blokları; kemik vidaları ve alet milleri gibi tıbbi silindirik parçalar; ve özelliklerin merkezi bir dönme ekseni etrafında düzenlendiği her türlü bileşen. Basit tek yüzeyli geometriye sahip parçalar için 3 eksen daha uygundur; karmaşık serbest formlu veya alt kesik geometriye sahip parçalar 5-axis gerektirir.
4 eksen CNC işleme ne kadar hassastır?
Endüstriyel servo döner tabla kurulumlarında, 4 eksenli işleme ±0,005° veya daha iyi açısal konumlandırma doğruluğu ve standart özelliklerde ±0,01 mm doğrusal boyutsal toleranslar elde eder. Tek kurulum avantajı, genellikle çok yüzeyli parçalar için 4 ekseni 3 eksenden daha hassas hale getirir, çünkü yeniden bağlamanın getirdiği kümülatif konumlandırma hatasını ortadan kaldırır. Kritik değişken döner tabla kalitesidir — hassas bir servo döner tabla, pnömatik bir indeksleyiciden temelde daha hassastır ve fark, sıkı toleranslı çok yüzeyli bileşenlerdeki konumsal tolerans sonuçlarında açıkça görülür.
4 eksen CNC işleme, 3 eksen ve 5 eksene kıyasla ne kadar maliyetlidir?
4 eksen işlemede makine saatlik ücretleri, daha yüksek ekipman maliyeti ve programlama karmaşıklığı nedeniyle genellikle 3 eksen ücretlerinin 20–40% üzerinde seyreder. Ancak çok yüzeyli parçalar için, 4 eksenin kurulum süresi tasarrufu, daha yüksek ücrete rağmen genellikle 3 eksenden daha düşük toplam parça maliyetiyle sonuçlanır. 5-axis ile karşılaştırıldığında, 4 eksen işleme –60% daha düşük makine maliyetiyle çalışır; 4 eksen kabiliyeti dahilindeki parçalar için programlama süresi ve kurulum karmaşıklığı önemli ölçüde daha düşüktür. Doğru maliyet karşılaştırması her zaman toplam parça maliyetidir — malzeme, kurulum, işleme, muayene ve yeniden işleme — yalnızca makine saatlik ücreti değil.
4 eksen CNC işlemenin sınırlamaları nelerdir?
Ana sınırlamalar şunlardır: alttan kesme veya takım eğimi gerektiren özelliklere erişememe (bunlar 5-axis gerektirir); sürekli değişen geometriye sahip serbest formlu yüzeyler için sınırlı kabiliyet; punta desteği olmadan çok uzun veya ağır iş parçalarında sapma veya tırlama (chatter) yaratabilen döner eksen rijitlik kısıtlamaları; ve özellikle eşzamanlı 4 eksen operasyonu için 3 eksenden daha karmaşık programlama. Dört eksen, iyi tanımlanmış bir kabiliyet aralığını kaplar — çok yüzeyli ve silindirik geometri için 3 eksenden daha yetenekli, karmaşık üç boyutlu yüzeyler için 5-axis'den daha az yetenekli. Süreci geometriyle eşleştirmek, 4 eksen işlemenin maliyet ve kalite avantajlarını elde etmenin anahtarıdır.
OEM alıcıları bir 4 eksen CNC tedarikçisini değerlendirirken ne sormalıdır?
En önemli sorular şunlardır: Döner tabla hassas bir servo tahrik mi kullanıyor ve açısal konumlandırma doğruluğu nedir? CNC denetleyicisi gerçek eşzamanlı 4 eksen interpolasyonunu mu destekliyor yoksa yalnızca 3+1 indeksli operasyonu mu? Döner tabla yük kapasitesi ve maksimum salınım çapı nedir? Tedarikçi, çok yüzeyli özellikler için referans verilen konumsal ölçümlerle CMM muayene raporları sağlayabilir mi? Havacılık veya medikal parçalar için, tedarikçi 4 eksen operasyonunu kapsayan proses sertifikasyonuna (AS9100, ISO 13485) sahip mi? Bu sorular, bir tedarikçinin 4 eksen kurulumunun hassas çok yüzeyli bileşenlerin gerektirdiği konumsal doğruluğu ve proses kontrolünü tutarlı bir şekilde sağlayıp sağlayamayacağını belirler.
Havacılık, medikal, endüstriyel otomasyon ve OEM üretim uygulamaları için 3 eksen, 4 eksen ve 5-axis işleme alanında 15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: Aerospace Industries Association (AIA) Manufacturing Technology Report, ISO 230-1 (Takım Tezgahı Doğruluk Testi), ISO 13485 (Medikal Cihaz Kalite Sistemleri).
Hassas Çok Yüzeyli veya Silindirik CNC Bileşenleri mi Tedarik Ediyorsunuz?
CMS olarak, 4 eksen CNC işleme kabiliyetimiz hassas servo döner tablaları, silindirik özellikler için eşzamanlı 4 eksen interpolasyonunu ve referans verilen konumsal raporlamayla tam CMM muayenesini içerir. Teklif vermeden önce her 4 eksen işi döner eksen hizalaması, DFM optimizasyonu ve tolerans uygulanabilirliği açısından inceleriz — böylece üretim başladıktan sonra sürprizler değil, doğru fiyatlandırma ve üretilebilir parçalar elde edersiniz.
[DFM incelemesi ve 4 eksen CNC işleme teklifi isteyin →]


