
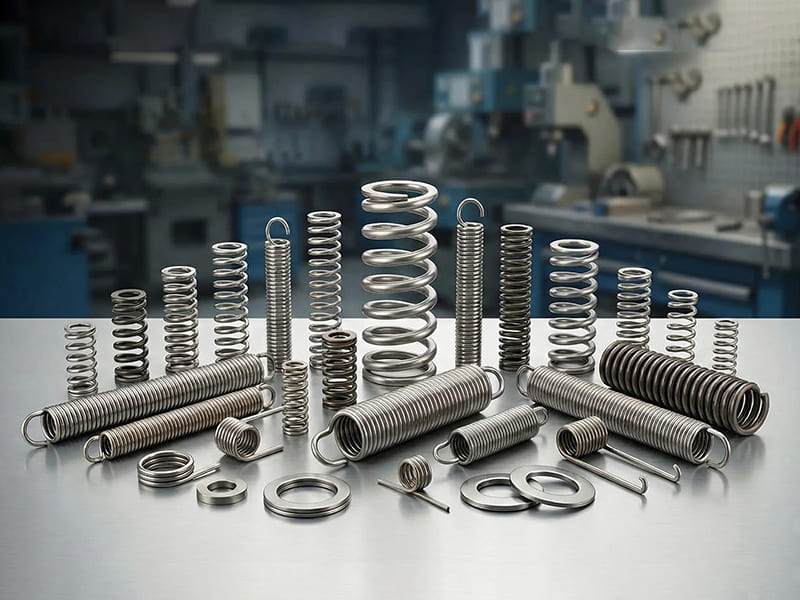
Yaylar, mekanik tasarımdaki en aldatıcı derecede basit bileşenler arasındadır. Ucuzdurlar, standartlaştırılmışlardır ve kolayca temin edilebilirler — ki bu tam da mühendislerin yanlış bir seçimin ne kadar kötü sonuçlanabileceğini hafife almasının nedenidir. Sadece serbest uzunluğa göre seçilen ve katı yükseklik boşluğu kontrol edilmeyen bir basma yayı, yanlış sarım yönünde monte edilen bir burulma yayı, yüksek çevrimli bir uygulamada yetersiz kancalara sahip bir çekme yayı — bunlar egzotik arıza modları değildir. Bunlar, çizim incelemesinde değil, üretimde ortaya çıkan türden problemlerdir.
Bu makale, yay türlerini listelemekle yetinmemektedir. Amaç, yay türünü, malzemeyi, geometriyi ve yorulma gereksinimlerini gerçek uygulama kararlarına bağlamaktır. İster bir valf aktüatörü için geri dönüş yayı belirliyor olun, ister cıvatalı bir bağlantı ön yüklemesi için disk yay seçiyor olun, isterse ağır yük uygulaması için soğuk sargı ile sıcak sargı üretimi arasında seçim yapıyor olun — seçim mantığı, katalog numarası kadar önemlidir.
Yay Nedir ve Gerçekte Nasıl Çalışır?
Yay, yük altında elastik enerji depolayan ve bu yük kaldırıldığında bunu öngörülebilir şekilde serbest bırakan mekanik bir elemandır. Yayları gerçek tasarımlarda kullanışlı kılan şey, kuvvet ile yer değiştirme arasındaki kontrollü ilişkidir — bu ilişki tel çapı, sargı geometrisi, malzeme veya uç konfigürasyonu değiştirilerek ayarlanabilir.
Hooke Yasası ve Geçerli Olduğu Durumlar
Temel ilişki F = kx'tir; burada F uygulanan kuvvet, k yay oranı (sertlik) ve x serbest konumdan yer değiştirmedir. Lineer yaylar için — standart helezon yayların çoğunluğu — k çalışma aralığı boyunca sabit kalır, bu da kuvvet ve sehimi doğrudan orantılı ve öngörülebilir kılar.
Tüm yaylar bu ilişkiyi izlemez ve bunun iyi bir nedeni vardır. Artan oranlı yaylar sıkıştıkça sertleşir; bu tam da otomotiv süspansiyon mühendislerinin istediği şeydir: sürüş konforu için yumuşak başlangıç tepkisi, dibe vurmayı önlemek için daha yüksek sehimlerde artan sertlik. Değişken hatveli helezon yaylar ve konik yaylar bunu çevreleyen mekanizmaya karmaşıklık eklemeden başarır.
Pratik tasarım çalışmalarında iki nokta sürekli göz ardı edilir. Birincisi, Hooke Yasası yalnızca elastik aralıkta geçerlidir — bir yayı nominal sehiminin ötesinde çalıştırmak kalıcı şekil değişikliğine neden olur ve etkin yay oranını değiştirir. İkincisi, monte edilmiş durum serbest uzunluk kadar önemlidir. Kağıt üzerinde doğru görünen bir yay, montaj ön yüklemesi hesaba katıldığında çalışma stroku için yetersiz kalan sehime sahip olabilir.
Mühendislikte Dört Ana Yay Türü
Mühendislik pratiğinde yay sınıflandırması görünümle değil, yük yönüyle başlar. Yay türünü, kuvvetin montajda gerçekte nasıl uygulandığıyla eşleştirmek, ilk ve en önemli seçim kararıdır.
Basma Yayları
Basma yayları en yaygın kullanılan türdür. Basma yönünde eksenel yükler taşırlar, kuvvet altında kısalırlar ve serbest uzunluklarına doğru geri iterler. Standart açık sargılı helezon basma yayları çok yönlüdür, iyi anlaşılmıştır ve çok geniş bir boyut ve malzeme yelpazesinde temin edilebilir.
Sıklıkla atlanan kilit mühendislik hususları:
Narinlik oranı ve burkulma: Serbest uzunluk, sargı dış çapının kabaca 4 katını aştığında burkulma riski önemli ölçüde artar. Yayın yük altında hizalı kalmasını sağlamak için kılavuzlar veya destek pimleri genellikle gerekir — sadece önerilmez.
Katı yükseklik boşluğu: Maksimum sıkıştırmadaki çalışma uzunluğu, katı yüksekliği (aktif sargı sayısı × tel çapı) yeterli bir marjla aşmalıdır. Katı yüksekliğe kadar sıkıştırılan yaylar yay işlevini tamamen kaybeder ve doğrudan basma yüklerini çevreleyen yapıya iletir; bu genellikle tasarım amacı değildir.
Uç koşulları: Kapalı ve taşlanmış uçlar düz yatak yüzeyleri sağlar ve yay uçlarının eşleşen bileşenlere gömülme eğilimini azaltır. Açık uçlar hafif yükler için yeterlidir ancak kılavuzlu uygulamalarda değişken temas ve artan sürtünme getirir.
Tipik uygulamalar: valf geri dönüş mekanizmaları, zımba pres takımları, darbe emici tamponlar, buton geri dönüşleri ve tanımlanmış bir eksenel strok boyunca kontrol edilebilir bir direnç kuvveti gerektiren hemen hemen her uygulama.
Çekme (Gerilme) Yayları
Çekme yayları çekme yükleri taşır — gerilmeye direnirler ve yük kaldırıldığında serbest uzunluklarına dönerler. Çoğu çekme yayı bir başlangıç gerilimiyle sarılır: yayın uzamaya başlamasından önce aşılması gereken yerleşik bir ön yükleme. Bu, yayın yüklü olmadığında bile gergin kalması gereken mekanizmalarda sabit bir geri dönüş kuvveti sağlamak için kullanışlıdır.
Çekme yaylarındaki baskın arıza modu sargılarda değil — kancalarda veya halkalarda ortaya çıkar. Kanca kıvrımlarındaki gerilme yığılması, sargı gövdesindekinden 2–3 kat daha yüksek olabilir; yüksek çevrimli uygulamalarda yorulma çatlakları burada başlar. 10⁶ çevrimin üzerindeki çalışma çevrimleri için çekme yayı belirleyen mühendisler, ya kıvrım yarıçapını dışa kaydıran uzatılmış kancalar kullanmalı ya da kancasız yaylar (makineyle halkalanmış uçlar veya dişli insertler) belirleyip harici bağlantı donanımı kullanmalıdır.
Tipik uygulamalar: garaj kapısı dengeleme sistemleri, yay yüklü mandallar, web işleme ekipmanında gerginlik kontrolü ve mekanizma geri dönüş yayları.
Burulma Yayları
Burulma yayları lineer kuvvet yerine tork üretir. Sargı eksenleri etrafında burulurlar ve yük bacaklara (sargı gövdesinden düz uzantılar) uygulanır. Yay sarıldıkça — veya konfigürasyona bağlı olarak çözüldükçe — dönme yönünde bir geri getirme kuvveti uygular.
Sıklıkla sorunlara neden olan iki montaj detayı:
Sarım yönü: Burulma yayları, uygulanan torka göre doğru yönde sarılmalıdır. Bir burulma yayını açılma yönünde yüklemek sargı çapını artırır (gerilmeyi azaltır), kapanma yönünde yüklemek ise sargı çapını azaltır ve gerilme yığılmasını artırır. Bunun yanlış yapılması yorulma ömrünü önemli ölçüde azaltır.
Bacak gerilme yığılması: Sargı gövdesi ile bacak arasındaki geçiş, yüksek gerilme bölgesidir. Bacak bağlantı noktalarındaki keskin bükülmeler, yaygın bir yorulma başlangıç noktasıdır. Geniş bükülme yarıçapları ve kontrollü bacak geometrisi, hizmet ömrünü önemli ölçüde iyileştirir.
Tipik uygulamalar: kapı ve kapak menteşeleri, klips mekanizmaları, mandallar, kollar ve pedallardaki geri dönüş yayları ve tüketici cihazlarındaki mekanizma sıfırlama yayları.
Sabit Kuvvet Yayları
Sabit kuvvet yayları, sıkıca sarılmış bir rulo halinde sarılmış düz şerit yaylardır. Şerit açıldıkça, eğilme momenti ne kadar şerit uzatılmış olursa olsun neredeyse sabit kalır — geniş bir hareket aralığı boyunca esasen düz bir kuvvet-yer değiştirme eğrisi üretir.
Bu özellik, geleneksel bir helezon yayın sapma ile artan kuvvetinin sorun yarattığı uygulamalarda gerçekten kullanışlıdır. Kablo yönetim sistemleri, geri çekilebilir kablo makaraları ve dikey yükler için denge mekanizmaları, sabit kuvvet davranışından fayda sağlar. Dezavantajı, sabit kuvvet yaylarının uzatılmamış haldeyken helezon yaylara göre uzamsal olarak daha az verimli olması ve doğru çalışması için belirli bir muhafaza geometrisi gerektirmesidir.
| Yay Tipi | Yük Modu | Temel Özellik | Birincil Uygulamalar |
|---|---|---|---|
| Sıkıştırma | Eksenel basma | Çok yönlü, yaygın olarak bulunabilir | Tamponlar, valfler, darbe emilimi |
| Uzatma | Eksenel çekme | Başlangıç gerilmesi ön yüklemesi | Kapılar, bağlantılar, dengeleyiciler |
| Burulma | Dönme | Tork çıkışı | Menteşeler, kelepçeler, kol geri dönüşleri |
| Sabit kuvvet | Doğrusal aşırı hareket | Neredeyse sabit çıkış kuvveti | Toplayıcılar, kablo yönetimi |
Bilinmeye Değer Özel Yay Tipleri
Standart helisel yaylar her sorunu çözmez. Birkaç özel tasarım, belirli mühendislik kısıtlamalarında geleneksel yaylardan sürekli olarak daha iyi performans gösterir — ve alan veya yük sorunları belirginleşene kadar tasarım döngüsünün sonlarına kadar sıklıkla göz ardı edilirler.
Disk (Belleville) Yayları
Disk yaylar, minimum eksenel alanda çok yüksek eksenel yükler taşıyan konik olarak şekillendirilmiş dairesel disklerdir. Yük-sehim davranışı oldukça doğrusal değildir ve diskin yükseklik-kalınlık oranı (h/t) değiştirilerek ayarlanabilir. h/t ≈ 0,4'te yay yaklaşık olarak doğrusal davranır; h/t > 1,4'te eğri, neredeyse sabit kuvvet bölgesi olan S şeklini alır.
Daha pratik olarak faydalı olan istifleme davranışıdır. Seri olarak istiflenmiş disk yaylar (koni yukarı, koni aşağı, dönüşümlü) yükü korurken toplam hareketi artırır. Paralel olarak istiflenmiş (tüm koniler aynı yöne bakan) yaylar, aynı sehimde yük kapasitesini çoğaltır. Seri ve paralel istiflemeyi birleştirmek, mühendislerin dar bir paket içinde belirli yük-sehim hedeflerine ulaşmasını sağlar.
Bu yaylar, cıvatalı bağlantı ön yükleme uygulamalarında standarttır — özellikle titreşimin geleneksel cıvata geriliminin zamanla gevşemesine neden olacağı durumlarda. Yay, termal döngü ve titreşim boyunca conta veya bağlantı arayüzü boyunca basma yükünü periyodik yeniden torklama gerektirmeden korur.
Dalga Yayları
Dalga yaylar, önemli ölçüde azaltılmış katı yükseklikte — tipik olarak eşdeğer bir helezon yayın 50%'si — basma yayı işlevini elde eder. Dalgalı dalga formu, yükü çevre boyunca daha eşit şekilde dağıtarak kılavuzlu uygulamalarda gövde duvarlarına karşı sürtünmeyi azaltır.
İstif yüksekliğinin birincil paketleme kısıtlaması olduğu hassas mekanizmalarda — rulman ön yükleme sistemleri, elektromekanik aktüatörler, tıbbi cihaz bileşenleri — dalga yaylar düzenli olarak standart helezon yayların imkansız kıldığı tasarımları mümkün kılar. Tasarım ödünleşimi yük kapasitesidir: dalga yaylar genellikle eşdeğer çaplı helezon yaylardan daha düşük tepe yükleri taşır, bu da değiştirmeden önce dikkatli yük analizini önemli kılar.
Yaprak Yaylar
Yaprak yaylar burulma veya basma yerine eğilmede çalışır. Tek bir yaprak veya yaprak yığını, konsol veya basit mesnetli kiriş olarak işlev görerek yüksek yük kapasitesini yapısal işlevsellikle birleştirir. Araç süspansiyon uygulamalarında, yay aynı zamanda yanal konumlandırma elemanı olarak hizmet eder — iki yapısal işlevi tek bir bileşende birleştirir.
Ağır araç süspansiyonlarındaki çok yapraklı düzenekler için, progresif sertlik davranışı (hafif yüklendiğinde daha yumuşak, ağır yük altında daha sert) değişken yaprak uzunlukları ve yapraklar arası sürtünme yoluyla elde edilir. Modern mono-yaprak kompozit yaylar (fiberglas/epoksi) benzer performansı önemli ölçüde azaltılmış ağırlıkta elde eder — yaysız kütlenin taşıma verimliliğini doğrudan etkilediği ticari araç uygulamalarında önemlidir.
Spiral (Saat) Yayları
Spiral yaylar, düz sarılmış bir şeritte dönme enerjisi depolar ve açısal yer değiştirme aralığı boyunca tork serbest bırakır. Sınırlı açısal sehimde (tipik olarak 360°'nin altında) çalışan burulma yaylarının aksine, spiral yaylar birden fazla tam dönüş boyunca çalışabilir — bu da onları uzun açısal hareket boyunca tutarlı tork gerektiren geri çekilebilir mekanizmalar ve aletler için uygun hale getirir.
| Tasarım Kısıtlaması | Standart Helezon Yaya Daha İyi Alternatif |
|---|---|
| Çok yüksek yük, minimum eksenel alan | Disk / Belleville yayı |
| Dar istif yüksekliği sınırı | Dalga yayı |
| Birleşik yay + yapısal işlev | Yaprak yayı |
| Büyük açısal hareket boyunca dönme enerjisi | Spiral / saat yayı |
Doğru Yay Nasıl Seçilir: Mühendislik Karar Çerçevesi
Yay seçimi, çoğu katalog sayfasının kabul ettiğinden daha fazla değişken içerir. Bunları sırayla ele almak, bir geometriyle başlayıp onu haklı çıkarmak için geriye doğru çalışmaktan daha güvenilir sonuçlar üretir.
Adım 1: Yük Yönünü ve Hareket Tipini Tanımlayın
Yük yönü, hangi yay tipinin uygulanabilir olduğunu belirler. Eksenel basma yükü — basma yayı. Eksenel çekme yükü — çekme yayı. Dönme torku — burulma yayı. Büyük hareket boyunca sabit kuvvet — sabit kuvvet yayı. Birinci adımda bunu yanlış yapmak, sonraki hiçbir optimizasyonun düzeltemeyeceği sorunlar yaratır.
Ayrıca yüklemenin statik (sabit yük, döngü yok) mi yoksa dinamik (yük durumları arasında döngü) mi olduğunu tanımlayın. Statik uygulamalar genellikle affedicidir — akma dayanımı belirleyicidir. Dinamik uygulamalar yorulma analizi gerektirir — tek başına akma dayanımı yetersizdir.
Adım 2: Alan Kısıtlamalarını Belirleyin
Mevcut eksenel yükseklik ve radyal alan, yay geometrisini doğrudan kısıtlar. Kılavuzlu uygulamalardaki basma yayları için, monte edilmiş uzunluk, katı yükseklik ve çalışma stroku hepsi gövde hareketi içinde sığmalıdır. Maksimum dış çap ve minimum iç çap, hangi helezon geometrisinin mümkün olduğunu tanımlar.
Standart helezon geometrisi sığmadığında — özellikle eksenel yükseklik bağlayıcı kısıtlama olduğunda — özel helezon yay geometrilerine başvurmadan önce dalga yaylar ve disk yaylar değerlendirilmelidir. Çoğu durumda, bu alternatifler alan sorununu yetersiz yüksekliğe bir helezon yayı sıkıştırmaya çalışmaktan daha güvenilir şekilde çözer.
Adım 3: Gerekli Yay Oranını Hesaplayın
Yay oranı k (N/mm veya lb/in) kuvvet-sehim ilişkisini tanımlar: k = F / x. Gerekli oran, hem gereken kuvveti hem de o kuvvetteki izin verilen sehimi bilmekten gelir. Bu aşamadaki yaygın hatalar:
- Yayın strokun diğer ucunda da gereksinimleri karşılayıp karşılamadığını kontrol etmeden k'yı bir çalışma noktasında hesaplamak
- Ön yükü göz ardı etmek — yay, düzenekte serbest uzunluğunda bile minimum kuvvet sağlaması gerekebilir
- Yaylar istiflendikçe yay oranının değiştiğini unutmak (seri k'yı azaltır, paralel k'yı artırır)
k belirlendikten sonra, tel çapı, sarım çapı ve aktif sarım sayısı standart yay tasarım denklemlerinden veya tasarım yazılımından belirlenebilir.
Adım 4: Yorulma Ömrünü ve Güvenlik Katsayısını Belirleyin
Birkaç bin yük çevriminden fazla olan her uygulamada yay seçimini yorulma belirler. Yaylar için endüstri standardı yorulma tasarımı, uygulamaları kabaca şu şekilde sınıflandırır:
- Statik veya düşük çevrim (< 10⁴ çevrim): Akma dayanımı belirleyicidir; yorulma analizi genellikle gereksizdir
- Orta çevrim (10⁴ ila 10⁶ çevrim): Yorulma kontrol edilmelidir; yüzey durumu ve gerilme yığılması önemlidir
- High cycle (> 10⁶ cycles): Fatigue governs completely; surface finish, residual stress from shot peening, and stress concentration factors at hooks or legs are all design inputs
Safety factors of 1.5× are a practical minimum for dynamic applications; 2.0–3.0× is appropriate when load uncertainty is significant or consequences of failure are high. Automotive suspension springs, valve springs in engines, and clutch return springs typically see 10⁷ to 10⁸ cycles across their service life — fatigue life must be calculated explicitly, not assumed.
Spring Selection Checklist
| Faktör | Key Questions |
|---|---|
| Load direction | Compressive, tensile, or torsional? Static or dynamic? |
| Space constraints | Maximum axial height, OD, ID? Guided or unguided? |
| Force and travel | Required force at minimum and maximum deflection? Working stroke? |
| Spring rate | What k is needed? Linear or progressive? |
| Fatigue life | Expected cycle count? Required safety factor? |
| Malzeme | Temperature range? Corrosive environment? Conductivity needed? |
| Üretim | Standard catalog or custom? What tolerances are required? |
Spring Materials: Properties and Selection Logic
Material selection for springs is a performance-cost trade-off governed by fatigue requirements, operating temperature, and environmental exposure.
High-Carbon Spring Steel (ASTM A228, EN 10270-1)
Patented and cold-drawn hard-drawn wire is the backbone of commercial spring manufacturing. Good fatigue resistance at an economical price point — tensile strength for 1 mm wire runs approximately 2,000–2,200 MPa depending on grade, dropping with increasing wire diameter. Surface quality directly affects fatigue life: bright drawn wire with minimal seam defects outperforms standard hard-drawn wire in cycle-sensitive applications.
The limitation is corrosion. Uncoated carbon steel springs rust rapidly in humid, outdoor, or aqueous environments. Zinc or phosphate coatings provide modest protection; for more aggressive environments, either stainless steel or a dedicated protective coating is required.
Stainless Steel (302/304, 316, 17-7 PH)
Grades 302/304 cover most general-purpose stainless spring requirements — reasonable fatigue resistance with excellent atmospheric corrosion resistance. Grade 316 adds molybdenum for improved chloride resistance, appropriate for marine, food processing, and chemical environments.
For high-strength stainless spring applications — where the yield strength of 302/304 is insufficient — 17-7 PH (precipitation-hardening stainless) in CH900 condition achieves tensile strengths of 1,650–1,900 MPa with good corrosion resistance. This grade is standard for aerospace and medical device springs where both corrosion resistance and high fatigue strength are required simultaneously.
The cost premium over carbon steel is significant — roughly 3–5× for standard grades — but the elimination of coating requirements and extended service life in corrosive environments often justifies the difference in lifecycle cost analysis.
Alloy Steel (Chrome-Silicon, Chrome-Vanadium)
Chrome-silicon (51CrSi4, SAE 9254) and chrome-vanadium (51CrV4) steels are the materials of choice when maximum fatigue life in clean environments is the requirement. Engine valve springs, clutch springs, and high-performance suspension springs consistently use these grades.
Chrome-vanadium offers superior fatigue resistance in the as-drawn condition and excellent toughness at the elevated temperatures seen in engine applications. Chrome-silicon provides the highest tensile strength among common spring wire grades — up to 2,100 MPa for small wire diameters — and is particularly effective when combined with shot peening to introduce beneficial compressive residual stress at the wire surface.
Copper Alloys (Phosphor Bronze, Beryllium Copper)
Copper-based spring materials are specified when electrical conductivity, magnetic neutrality, or resistance to saltwater corrosion drives the design. Phosphor bronze (C51000) offers good corrosion resistance and non-magnetic behavior — relevant for springs in instruments or assemblies near magnetic sensors. Beryllium copper (C17200) achieves spring-quality tensile strengths (1,100–1,400 MPa after age hardening) with excellent conductivity, making it the premium choice for electrical contact springs.
Both grades have lower fatigue resistance than steel and are substantially more expensive. They’re appropriate for niche applications, not as general substitutes for steel springs.
| Malzeme | Tensile Strength (typical) | Yorulma Direnci | Korozyon Direnci | Maliyet |
|---|---|---|---|---|
| Hard-drawn carbon steel | 1,600–2,200 MPa | İyi | Zayıf | Düşük |
| 302/304 stainless | 1,300–1,700 MPa | Orta | Mükemmel | Yüksek |
| 17-7 PH stainless | 1,650–1,900 MPa | İyi | Mükemmel | Çok yüksek |
| Chrome-vanadium alloy | 1,700–2,100 MPa | Mükemmel | Orta | Orta |
| Fosforlu bronz | 700–1,000 MPa | Orta | Mükemmel | Orta-yüksek |
| Beryllium copper | 1,100–1,400 MPa | Orta | Mükemmel | Çok yüksek |
Manufacturing Considerations: What Designers and Buyers Often Miss
The manufacturing process builds performance into a spring — or takes it away. Understanding which process decisions matter helps both designers writing specifications and buyers evaluating quotes.
Cold Coiling vs Hot Coiling
Cold coiling is standard for wire diameters below approximately 16 mm. The process work-hardens the wire surface as it’s coiled, contributing to the final tensile strength. Dimensional accuracy is excellent — spring rate tolerances of ±5% and free length tolerances of ±0.5 mm are standard for quality cold-coiled springs. Post-coiling stress relief (typically 200–250°C for carbon steel) removes coiling stresses without reducing hardness significantly.
Hot coiling is used for large wire diameters (typically above 16 mm) and for springs requiring complex geometry that cold-coiling tooling can’t achieve. The bar or rod stock is heated above the recrystallization temperature, coiled on a mandrel, then quenched and tempered to final hardness. Dimensional accuracy is lower than cold coiling — free length tolerances of ±1–2 mm are typical before final grinding — but the process can handle material cross-sections that cold coiling equipment simply can’t manage.
End Finishing and Grinding
Closed and ground ends on compression springs require face grinding to produce flat, perpendicular bearing surfaces. The grinding process removes a small amount of material from each end — important to account for in total coil count and free length specification. Improper grinding introduces stress concentrations at the wire surface and can locally reduce wire cross-section, reducing load capacity at precisely the highest-stress location.
CNC spring grinding machines control face parallelism (typically within 1° for standard commercial springs, 0.5° for precision grades) and ensure consistent solid height across a production lot. Specifying the required parallelism tolerance on drawings avoids receiving springs that meet free length and rate requirements but rock under load due to non-parallel ends.
Shot Peening and Its Effect on Fatigue Life
Shot peening introduces beneficial compressive residual stress into the wire surface layer (0.1–0.3 mm depth for typical wire diameters). This compressive layer must be overcome before tensile fatigue stresses can initiate cracks, effectively raising the fatigue endurance limit. For high-cycle applications — engine valve springs, suspension springs, precision instrument springs — shot peening after coiling and before stress relief can improve fatigue life by 20–50% at the same stress level.
The process is well-established but must be specified explicitly. Standard commercial spring quotes don’t include shot peening unless it’s called out. For springs with duty cycles above 10⁶ cycles in high-stress applications, it’s worth the modest cost addition.
Custom vs Standard Catalog Springs
Standard catalog springs make sense when the application is reasonably common, lead time and cost are priorities, and performance requirements don’t exceed catalog limits. They’re the right answer for most secondary mechanism springs, returns, and buffers where custom design won’t provide meaningful performance improvement.
Custom springs are justified when: the required combination of rate, free length, and outer diameter isn’t available in standard catalogs; the material must be non-standard (titanium alloys for aerospace weight reduction, Inconel for high-temperature service); tolerances are tighter than commercial standard; or fatigue life requirements exceed what stock springs are designed for. Custom manufacturing lead times of 4–8 weeks are typical for initial production lots; tooling costs are generally modest for standard coil geometries.
Common Spring Selection Mistakes and How to Avoid Them
Most spring failures in production don’t trace back to manufacturing defects — they come from specification errors made during design. Three mistakes account for the majority of field failures:
Operating too close to solid height or maximum extension: Designers often size the working stroke without leaving adequate margin from the spring’s physical limits. A compression spring compressed to within 1 mm of solid height under peak load will occasionally reach solid height due to load variation, manufacturing tolerances, or assembly variation — and transmit direct load to the structure in a way the design never accounted for. Build in at least 10–15% of free length as clearance above solid height at maximum deflection.
Underspecifying fatigue life requirements: A spring that meets force and rate requirements but is rated for 10⁵ cycles in an application that actually sees 10⁷ cycles will fail prematurely — typically in 3–6 months of production use. Specifying expected cycle count on the drawing forces the spring manufacturer to select appropriate wire grade, surface treatment, and safety factor to achieve that life.
Substituting standard coil springs into space-constrained designs: Forcing a standard coil spring into a housing that’s 20% too short creates either buckling risk (spring too slender) or solid-height clearance problems (spring too compressed). Wave springs and disc springs exist precisely to resolve this constraint — evaluating them early eliminates the compromise.
Gerçek Uygulama Örnekleri
Automotive Suspension: Progressive Rate Coil Springs
Modern automotive coil spring suspensions use variable-pitch springs — compression springs with non-uniform coil spacing that produce a progressive spring rate. At low deflection (light load, smooth roads), the closely spaced coils contact their neighbors and become inactive, leaving only the widely spaced coils working at a lower effective rate for ride comfort. Under heavy loading or large suspension travel, all coils engage and the effective rate increases. This behavior is achieved through coil geometry alone, without any added complexity.
Material: chrome-silicon alloy steel (SAE 9254), shot-peened, with epoxy powder coat for corrosion protection. Target fatigue life: 10⁷ cycles minimum at rated load cycling.
Industrial Press Tooling: Nitrogen Gas Springs vs Compression Springs
In metal stamping and progressive die tooling, die springs (heavy-duty compression springs) have traditionally provided blank-holding and stripper-plate force. For applications requiring high force in minimal installation height, nitrogen gas springs are increasingly used. A gas spring with 50 mm stroke provides essentially constant force throughout that travel — unlike a coil spring, whose force increases approximately linearly with compression.
For standard punch press applications, high-strength chrome-silicon die springs in standard color-coded force ranges (light, medium, heavy, extra-heavy per ISO/NAAMS standards) remain the economical default. Nitrogen gas springs justify their higher cost in applications where force uniformity across the stroke meaningfully improves part quality.
Precision Instrument: Wave Spring for Bearing Preload
In a compact optical instrument design, a bearing preload spring must fit within a 3 mm axial space between the bearing outer ring and housing shoulder, providing 120 N of preload force. A standard coil spring would require at least 8–10 mm of installation height to achieve this combination of load and deflection. A wave spring (stainless 302, single-turn with 4 waves) achieves the same 120 N at 1.5 mm deflection within a 2.8 mm solid height — fitting the constraint with margin remaining.
Sonuç
Understanding types of springs is the starting point, not the destination. Compression, extension, torsion, and constant-force springs cover the majority of applications — but selecting the right one requires working through load direction, space constraints, required spring rate, and fatigue life requirements in sequence, not picking based on visual familiarity. Special designs like disc springs, wave springs, and leaf springs solve specific engineering problems that standard helical springs can’t address efficiently.
Material selection adds another layer: carbon steel for cost-effective industrial use, stainless steel for corrosion resistance, alloy steel for maximum fatigue performance, copper alloys for conductivity or non-magnetic requirements. Manufacturing choices — cold vs hot coiling, shot peening, end grinding quality — build the final performance into the physical part. Treat springs as engineered components with quantifiable requirements, specify those requirements explicitly on drawings, and the probability of a spring becoming the failure point in your system drops substantially.
Sıkça Sorulan Sorular
What are the main types of springs in mechanical engineering?
The four primary load types cover most applications: compression springs (axial compressive load), extension springs (axial tensile load), torsion springs (rotational torque), and constant force springs (near-constant output over large travel). Beyond these, disc springs, wave springs, leaf springs, and spiral springs address specific constraints around load density, space efficiency, or energy storage that standard helical types can’t meet as effectively.
Compression vs extension spring — which should I use?
The load direction in the application determines this. If the spring is compressed between two surfaces, use a compression spring. If two components pull apart and need to be returned, use an extension spring. The choice isn’t aesthetic — it’s governed by how the spring is mechanically loaded. Putting an extension spring in a compressive application creates installation and fatigue problems that no specification adjustment can fix.
How do I calculate the right spring rate?
Spring rate k = F / x, where F is the required force at deflection x. Calculate k at both ends of the working stroke to confirm the spring meets requirements throughout its travel range, not just at the nominal operating point. Wire diameter, coil diameter, and active coil count then determine k per standard helical spring design equations: k = (Gd⁴) / (8D³n), where G is the shear modulus of the material, d is wire diameter, D is mean coil diameter, and n is the number of active coils.
When should I use a wave spring instead of a coil spring?
Use a wave spring when axial installation height is a hard constraint that a coil spring can’t meet at the required load and deflection. Wave springs typically achieve the same load in 50% of the axial height of an equivalent coil spring. They’re particularly valuable in precision assemblies, bearing preload applications, and any design where adding axial length would require changing housing geometry, increasing product size, or reducing functional travel.
Can springs be custom manufactured to precise specifications?
Yes. Custom coil spring manufacturing is well-established for non-standard combinations of rate, free length, outer diameter, wire diameter, material, or end configuration. CNC spring coilers produce custom springs with spring rate tolerances of ±3–5% and free length tolerances of ±0.3–0.5 mm for precision grades. Custom springs are justified when standard catalog options don’t meet combined dimensional and performance requirements — typically for specialized load paths, extreme environments, or high-cycle fatigue applications where off-the-shelf springs carry insufficient safety margin.


