
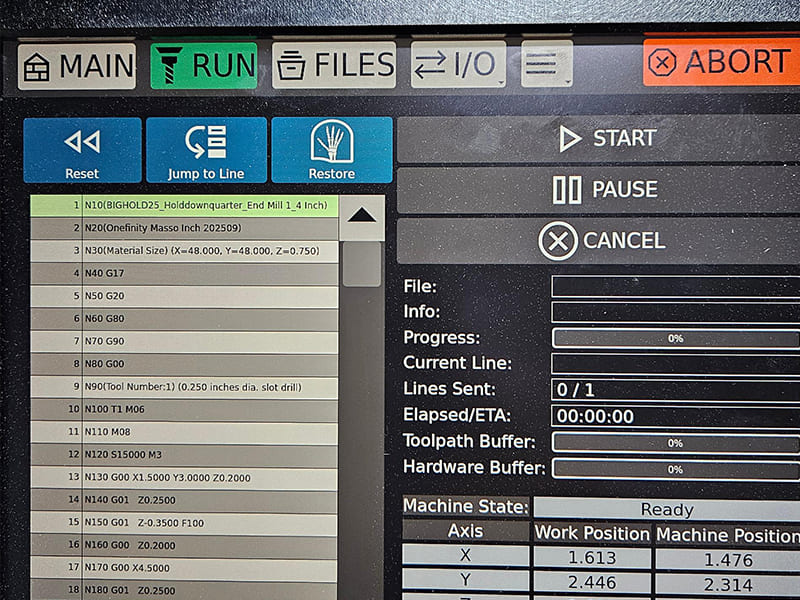
Bir CNC makinesinin yaptığı her hareket — her ilerleme hızı, her iş mili başlatması, her takım değişimi — G kodu ve M kodu tarafından yönlendirilir. Bu iki komut türü, CAM tarafından oluşturulan takım yolu ile gerçek metal kaldırma arasındaki talimat katmanını oluşturur. G kodu geometriyi ve hareketi kontrol eder; M kodu bu hareketi güvenli ve etkili kılan makine durumunu kontrol eder. Bunların birlikte nasıl çalıştığını anlamak, güvenilir üretim kodu yazabilen programcıları yalnızca CAM'in ürettiğini çalıştırabilenlerden ayıran şeydir.
Bu makale, G kodu ve M kodunu pratik bir mühendislik bakış açısıyla ele almaktadır: her birinin neyi kontrol ettiği, program yapısı ve modal durum mantığının nasıl çalıştığı, gerçek işleme bağlamıyla yaygın kodlar, taşınabilirliği etkileyen denetleyici farklılıkları ve çoğu çarpışmaya ve hurdaya neden olan programlama hataları. Amaç bir komut referans listesi değil — CNC programlarını öngörülebilir ve tekrarlanabilir kılan yürütme mantığının anlaşılmasıdır.
G Kodu ve M Kodu Nedir? Temel Ayrım
Temel ayrım basittir. G kodu takım hareketini ve geometriyi kontrol eder. M kodu makine durumunu ve yardımcı fonksiyonları kontrol eder. Her ikisi de gereklidir. Hiçbiri diğeri olmadan çalışmaz.
| Aspect | G Kodu | M Kodu |
|---|---|---|
| Birincil rol | Takım hareketi ve geometri | Makine fonksiyonu ve durumu |
| Kontroller | Eksenler, interpolasyon, ilerlemeler, koordinat sistemleri | İş mili, soğutma sıvısı, takım değişimleri, program akışı |
| Etkiler | Doğruluk, yüzey kalitesi, çevrim süresi | Güvenlik, güvenilirlik, kesme koşulları |
| Örnekler | G00, G01, G02, G17, G54 | M03, M05, M06, M08, M30 |
G Kodu: Geometri ve Hareket Mantığı
G kodları şu soruyu yanıtlar: bu geometriyi oluşturmak için takım nasıl hareket etmelidir? Konumlandırma modunu, interpolasyon türünü, ilerleme davranışını ve hangi koordinat sisteminin aktif olduğunu tanımlarlar. Yüzey kalitesi, boyutsal doğruluk ve takım yükü dağılımı, G kodlarının nasıl yapılandırıldığı ve sıralandığı tarafından doğrudan şekillendirilir.
G kodunu programın geometrik beyni olarak düşünün. Takımın nereye gitmesi gerektiğini ve oraya nasıl ulaşması gerektiğini bilir.
M Kodu: Makine ve PLC Kontrolü
M kodları farklı bir soruyu yanıtlar: bu hareketi yürütürken makine nasıl davranmalıdır? İş mili başlatma ve yönünü, soğutma sıvısı aktivasyonunu, takım değişimlerini ve program akış kontrolünü yönetirler. Bu fonksiyonların tümü, hareket denetleyicisinden ayrı bir kontrol katmanı olan makinenin PLC'si (Programlanabilir Mantık Denetleyicisi) aracılığıyla yönetilir.
Bunu düşünmenin faydalı bir yolu: G kodu yolu tanımlar; M kodu bu yol boyunca kesme koşullarını hazırlar ve sürdürür. Doğru tanımlanmış bir takım yolu, iş mili çalışmıyorsa, yanlış takım yüklüyse veya soğutma sıvısı aktif değilse anında başarısız olur. Bu koşullar tamamen M kodu alanıdır.
CNC Program Yapısı: Bloklar, Modal Durumlar ve Yürütme Mantığı
CNC programlamadaki en önemli kavramlardan biri — ve en beklenmedik davranışa neden olanlardan biri — denetleyicinin programları basit bir sıralı talimat listesi olarak değil, bir durum makinesi, olarak yürüttüğünü anlamaktır.
Bloklar ve Yürütme Sırası
Bir CNC programı bloklardan oluşur — genellikle her biri bir talimat satırı. Denetleyici her bloğu soldan sağa okur ve bir birim olarak yürütür. Kritik olarak, denetleyici niyeti yorumlamaz. Yalnızca mevcut bloğu, önceki bloklar tarafından ayarlanan modal durumlarla birleştirilmiş olarak görür.
Bu, aynı görünen iki hareket komutunun, programda daha önce neyin oluşturulduğuna bağlı olarak tamamen farklı davranabileceği anlamına gelir. Bunu yanlış yapmak, çoğu beklenmedik CNC davranışının temel nedenidir.
Modal vs Modal Olmayan Kodlar
Bu ayrım, program davranışını anlamak için esastır:
Modal kodlar açıkça değiştirilene kadar aktif kalır. Bir kez ayarlandığında, geçersiz kılınana kadar sonraki tüm bloklarda kalıcı olur. Örnekler:
- Hareket modu (G00, G01, G02) — farklı bir hareket modu çağrılana kadar aktif kalır
- Konumlandırma modu (G90/G91) — mutlak veya artımlı, değiştirilene kadar ayarlı kalır
- Düzlem seçimi (G17/G18/G19) — aktif kesme düzlemi kalıcıdır
Modal olmayan kodlar göründükleri blokta bir kez yürütülür, sonrasında başka bir etkisi olmaz. Belirli sabit çevrim iptalleri ve bekleme komutları tipik örneklerdir.
| Davranış | Modal Kodlar | Modal Olmayan Kodlar |
|---|---|---|
| Durum kalıcılığı | Değiştirilene kadar aktif | Bir kez yürüt |
| Yanlış anlaşılırsa risk | Sonraki bloklarda istenmeyen hareket | Genellikle yerel etki |
| Yaygın örnekler | G00, G01, G90, G91, G17 | Tek seferlik eylemler, belirli çevrim iptalleri |
Pratik sonuç: önceki bir işlemden aktif kalan modal bir G01, bir sonraki hızlı konumlandırma hareketinin ilerleme hızında kesme hareketi olarak yürütülmesine neden olur. Bu, çarpışmaya davetiye çıkarmaktır — ve modal durumu anlayarak tamamen önlenebilir.
Program Mantık Aşamaları
Her güvenilir CNC programı üç mantıksal aşamayı takip eder:
Başlatma: Makine durumunu açıkça oluşturun. Birimleri (G20/G21), düzlemi (G17), konumlandırma modunu (G90), iş ofsetini (G54 veya eşdeğeri) ve ilerleme modunu ayarlayın. Asla kontrolcü varsayılanlarına güvenmeyin — makineler arasında farklılık gösterirler.
İşleme: G kodu hareket ve geometri için baskındır. M kodları kesme koşullarını arka planda sürdürür — iş mili çalışmaya devam eder, soğutma sıvısı aktif kalır, takım devrede kalır.
Kapatma: Güvenli, bilinen bir duruma dönün. Takım geri çekilir, iş mili ve soğutma sıvısı durur, program sona erer ve bir sonraki çevrim için sıfırlanır.
Ana G Kodu Türleri: Hareket, Konumlandırma ve Sabit Çevrimler
Her G kodunu listelemek yerine, üç işlevsel kategoriyi anlamak, her türün pratik işleme operasyonlarında ne zaman ve neden kullanıldığını netleştirir.
Hareket ve Enterpolasyon G Kodları
Bu kodlar kesici takımın noktalar arasında nasıl hareket ettiğini tanımlar. Yüzey kalitesi, çevrim süresi ve takım yüklenmesi üzerinde en doğrudan etkiye sahiptirler.
G00 – Hızlı konumlandırma Takımı maksimum makine hızında hareket ettirir. Yalnızca kesme dışı hareketler için kullanılır: yaklaşma, geri çekilme, takım değiştirme konumlandırması ve boşluk hareketleri. G00, yol doğruluğu yerine hıza öncelik verir — çoğu makinede noktalar arasındaki gerçek yol düz bir çizgi değildir. Fikstür ve iş parçası boşluğu varsayılmamalı, doğrulanmalıdır.
G01 – Doğrusal enterpolasyon Takımı programlanan ilerleme hızında düz bir çizgide hareket ettirir. Çoğu frezeleme ve tornalama operasyonu için birincil kesme hareketidir. İlerleme hızı F ile belirtilir — ve bu F değeri değiştirilene kadar modal olarak kalıcıdır.
G02 / G03 – Dairesel enterpolasyon G02 saat yönünde yaylar oluşturur; G03 saat yönünün tersine yaylar oluşturur. Dairesel cepler, köşe radüsleri, filetolar ve kontur işleme için kullanılır. Merkez noktası veya yarıçap (R) belirtilmelidir. Çoğu kontrolcüde yay yönü aktif düzleme (G17/G18/G19) göredir — XY düzlemi dışında yay programlarken önemli bir detaydır.
Kritik ayrım: G00 kesimler arasında konumlandırma içindir. G01/G02/G03 talaş kaldırma içindir. G01 amaçlanan yerde G00 kullanmak — veya hızlı konumlandırma gerektiğinde G01'i aktif bırakmak — çarpışmaların ve aşırı kesmelerin en yaygın nedenlerinden biridir.
Koordinat Sistemi ve Konumlandırma G Kodları
Bu kodlar nerede hareketin gerçekleştiğini tanımlar, takımın nasıl hareket ettiğini değil.
İş koordinat sistemleri (G54–G59) Her ofset, makine sıfırı ile parça sıfırı arasındaki ilişkiyi saklar. Farklı iş ofsetleri çağrılarak aynı programda birden fazla fikstür veya kurulum aktif olabilir. Pratik işlemede, G54 tek kurulumlu işler için varsayılandır; G55–G59 çoklu fikstür paletleri veya mezar taşı fikstürleri için kullanılır.
G90 – Mutlak konumlandırma Tüm koordinatlar aktif iş sıfırına referans verir. X50'ye bir hareket, mevcut takım konumundan bağımsız olarak her zaman parça sıfırına göre X50'ye gider. Bu, çoğu üretim programı için standart moddur — öngörülebilirdir ve doğrulaması kolaydır.
G91 – Artımlı konumlandırma Her koordinat mevcut takım konumuna göre hareket eder. G91 tekrarlayan desenler ve simetrik özellikler için güçlüdür, ancak istemeden aktif bırakılırsa tehlikelidir. Artımlı bir G01 Z-1.0 “şu an neredeyseniz oradan 1mm aşağı hareket et” anlamına gelir — parça sıfırından değil. Bu, derinlik hatalarının ve çarpışmaların önemli bir kaynağıdır.
Sabit Çevrimler
Sabit çevrimler, tekrarlayan delme, raybalama ve kılavuz çekme dizilerini tek satırlık çağrılara sıkıştırır. Her delik için yaklaşma, ilerleme, bekleme, geri çekilme ve boşluğu ayrı ayrı programlamak yerine, bir sabit çevrim tüm diziyi otomatik olarak yönetir.
Yaygın örnekler arasında G81 (delme), G83 (derin delikler için kademeli delme), G84 (kılavuz çekme) ve G76 (ince raybalama) bulunur. Parametreler tipik olarak delik derinliği, geri çekilme düzlemi, ilerleme hızı ve çevrime özgü seçenekleri içerir.
Burada iki mühendislik noktası önemlidir. Birincisi, sabit çevrimler modaldır — açıkça iptal edilene kadar (tipik olarak G80 ile) aktif kalırlar. Bir yeniden konumlandırma hareketinden önce delme çevrimini iptal etmeyi unutmak, makinenin her ara konumda delmesine neden olabilir. İkincisi, geri çekilme davranışı kontrolcüler arasında farklılık gösterir — bilinmeyen makinelerde derin delik çevrimlerini çalıştırmadan önce kademeli delme geri çekilme mantığını doğrulayın.
Yaygın M Kodları: Neyi Kontrol Ederler ve Zamanlama Neden Önemlidir
M kodları genellikle önemsiz ayrıntılar olarak görülür — iş milini başlatmak ve soğutma sıvısını açmak için temel komutlar. Pratikte, M kodu zamanlaması ve sıralaması takım yolu geometrisi kadar kritiktir. Bunları yanlış yapmak takımlara, parçalara ve bazen makinelere mal olur.
İş Mili Kontrolü
M03 – İş mili açık (saat yönü) Sağ el takımları için standart kesme yönü. Herhangi bir kesme G kodu çalıştırılmadan önce aktif olmalıdır. Aynı blokta veya önceki blokta bir S değeri (iş mili hızı) ekleyin.
M04 – İş mili açık (saat yönünün tersine) Sol el takımları, belirli delik işleme operasyonları ve belirli konfigürasyonlarda diş frezeleme için kullanılır. Standart bir sağ el parmak frezesiyle M04 kullanmak hem takıma hem de iş parçasına anında zarar verir.
M05 – İş mili durdur Takım değişimleri, prob operasyonları ve program duraklamalarından önce gereklidir. Çoğu makinede, M06 (takım değişimi) iş milini otomatik olarak durdurur — ancak M06'dan önce açıkça M05 programlamak daha iyi bir uygulamadır ve daha taşınabilirdir.
Soğutma Sıvısı Kontrolü
M08 – Soğutma sıvısı açık Sel soğutma sıvısını etkinleştirir. Birden fazla soğutma sıvısı seçeneği olan makinelerde, belirli M kodları sel, sis ve iş mili içi soğutma sıvısı arasında seçim yapabilir — makinenin M kodu listesini kontrol edin.
M09 – Soğutma sıvısı kapalı Takım değişimlerinden önce ve program sonunda kapatın. Takım değişimi sırasında soğutma sıvısını açık bırakmak, takım değişim pozisyonunda düzen sorunları ve potansiyel güvenlik sorunları yaratır.
Soğutma sıvısı zamanlaması çoğu programcının kabul ettiğinden daha önemlidir. Titanyum işlemede (Ti-6Al-4V), soğutma sıvısı kesme kenarı iş parçasına temas etmeden önce aktif olmalıdır — temastan sonra açmak termal koruma için çok geçtir. Alüminyum 6061'de, sis veya sel soğutma sıvısı yığılmış kenarı önler ve yüzey kalitesini korur. M08 çağrısı önce ilk kesme G01'den önce, sonra değil.
Takım Değişimi ve Program Akışı
M06 – Takım değişimi Bir T koduyla belirtilen takıma otomatik takım değişimini gerçekleştirir. Güvenli yürütme, takımın takım değişim pozisyonuna geri çekilmesini ve iş milinin durdurulmasını gerektirir. Standart sıra: G00 ile Z açıklığına → M05 → T___ → M06.
M00 – Program durdurma (koşulsuz) Yürütmeyi duraklatır. Makine durur ve operatör girişini bekler. Süreç içi muayene, manuel operasyonlar veya çevrim ortasında fikstür ayarlamaları için kullanılır.
M01 – İsteğe bağlı durdurma Yalnızca kontrol ünitesinde isteğe bağlı durdurma anahtarı aktifse durur. Üretimde atlanabilen ancak kurulum veya ilk parça çalıştırmalarında etkinleştirilen muayene noktaları için kullanışlıdır.
M30 – Program sonu ve sıfırlama Programı sonlandırır ve başa sarar. Bir üretim CNC programını sonlandırmanın doğru yolu. M02 geri sarma olmadan sonlandırır — üretim kodunda bundan kaçının.
| Fonksiyon Grubu | M Kodları | Mühendislik Rolü |
|---|---|---|
| Mil | M03 / M04 / M05 | Kesmeyi etkinleştir ve durdur; yönü kontrol et |
| Soğutma sıvısı | M08 / M09 | Termal kontrol, talaş tahliyesi, yüzey kalitesi |
| Takım yönetimi | M06 | Takım değişimi sıralaması |
| Program akışı | M00 / M01 / M30 | Güvenlik durdurmaları, muayene, çevrim sıfırlama |
G Kodu ve M Kodu Birlikte Nasıl Çalışır: Pratik Bir Frezeleme Örneği
G ve M kodları arasındaki koordinasyon, gerçek bir işleme operasyonunun yürütme mantığını izlediğinizde netleşir. İşte bir alüminyum 6061 iş parçası üzerinde basit bir yüzey frezeleme geçişinin durum yönetimi perspektifinden görünümü:
Aşama 1: Makine Hazırlığı (M kodları kesme koşullarını oluşturur)
G21 G90 G17 G54 ; Metrik, mutlak, XY düzlemi, iş ofseti ayarla
Herhangi bir kesme hareketinden önce, makine durumu tamamen tanımlanmıştır: doğru takım, doğru yönde doğru hızda çalışan iş mili, soğutma sıvısı aktif, takım iş parçasının üzerinde güvenli konumda.
Aşama 2: Kesme Hareketi (G kodları yolu kontrol eder)
G00 Z2.0 ; Z yaklaşma yüksekliğine hızlı hareket
G01 komutları gerçek malzeme kaldırmayı kontrol eder. Aşama 1'deki iş mili ve soğutma sıvısı M kodları modal olarak aktif kalır — her kesim için yeniden çağrılmalarına gerek yoktur, ancak Aşama 2 başlamadan önce oluşturulmuş olmaları gerekir.
Aşama 3: Güvenli Çıkış (makineyi bilinen duruma geri döndür)
G01 Z2.0 F600 ; İlerleme hızında geri çekil (hızlı değil — kontrollü)
Çıkış sırasının her unsurunun bir amacı vardır. Hızlı harekete geçmeden önce ilerleme hızında geri çekilmek, takım hala hafif temasta ise dalma izlerini önler. İş mili durdurulmadan önce soğutma sıvısının kapatılması, yavaşlama sırasında soğutma sıvısının püskürtülmesini önler. G00 ile başlangıç pozisyonuna gitmek bir sonraki çevrim için güvenilir şekilde hazırlık yapar.
Bu üç aşamalı mantık — hazırla, yürüt, geri yükle — çoğu CNC programlama hatasını önleyen zihinsel modeldir.
Kontrol Ünitesi Farklılıkları: G Kodu ve M Kodu Neden Gerçekten Evrensel Değildir
ISO 6983 / RS274 ortak bir sözdizimi temeli sağlar, ancak kontrol ünitesi üreticileri davranışı önemli ölçüde genişletir ve değiştirir. Bir makinede sorunsuz çalışan bir program, aynı donanıma sahip olsa bile başka bir makinede alarmlara veya beklenmeyen hareketlere neden olabilir.
Yaygın Değişiklik Alanları
Fanuc tabanlı kontrol üniteleri: En yaygın kullanılan endüstriyel kontrol üniteleri. Fanuc büyük bir ortak çekirdek tanımlar, ancak makine üreticisi seçenekleri davranış ekler veya değiştirir. Macro B sözdizimi, probing M kodları ve canned cycle parametreleri Fanuc ailesi içinde bile makineler arasında sıklıkla farklılık gösterir.
Haas kontrol üniteleri: Temel hareket G kodları için büyük ölçüde Fanuc uyumludur, ancak Haas birçok işlev için basitleştirilmiş veya tescilli M kodları kullanır. Haas makinelerinde yazılan programlar genellikle Fanuc makinelerine aktarıldığında M kodu ayarlamaları gerektirir.
LinuxCNC: Açık kaynaklı ve son derece yapılandırılabilir. Standart RS274 sözdizimini destekler, ancak gelişmiş davranış kullanıcı tanımlıdır. Özel makineler için güçlüdür; tutarlı davranış sağlamak için dikkatli yapılandırma dokümantasyonu gerektirir.
| Alan | Tipik Değişiklik |
|---|---|
| Takım değişimi (M06) | Konumlandırma, güvenlik kontrolleri, ATC davranışı |
| Canned cycle'lar | Parametreler, geri çekilme modları, peck davranışı |
| Soğutma sıvısı M kodları | Birden fazla soğutma sıvısı tipi, belirli kod atamaları |
| Makro değişkenleri | Sözdizimi, kullanılabilirlik, değişken numaralandırma |
| Varsayılan modal durumlar | Düzlem seçimi, ilerleme modu, açılışta birimler |
Taşınabilirlik En İyi Uygulamaları
Kontrol üniteleri arası uyumluluk için en güvenilir yaklaşım:
- Varsayılanlara asla güvenmeyin. Program başlangıcında birimleri, düzlemi, konumlandırma modunu ve iş koordinat sistemini açıkça ayarlayın.
- Kontrol ünitesine özgü kısayollardan kaçının birden fazla makine için tasarlanan programlarda.
- Standart olmayan M kodlarını yorumlayın işlevleriyle birlikte — gelecekteki programcılar, belgeleme olmadan M88'in sizin özel makinenizde ne yaptığını bilemez.
- Her kontrol ünitesinde doğrulayın ilk üretim çalıştırmasından önce, program “çalışması gerektiği” halde bile.”
Yaygın G Kodu ve M Kodu Hataları: Teşhis ve Önleme
Çoğu CNC arızası sözdizimi hatalarına değil, durum yönetimi hatalarına dayanır. Kontrol ünitesi kendisine söyleneni tam olarak uyguladı — sorun, programcının hangi modal durumların aktif olduğunu tam olarak hesaba katmamasıdır.
| Hata | Kök Neden | Önleme |
|---|---|---|
| Modal kalıntı | Önceki bloktan aktif kalan G90/G91, G00/G01 veya düzlem seçimi | Program başlangıcında ve kritik işlemlerden önce kritik modal durumları açıkça sıfırlayın |
| Yanlış koordinat sistemi | Program, makine kurulumundan farklı bir iş koordinat sistemi veya birim sistemi varsayar | G54–G59, G90/G91, G20/G21'i açıkça ayarlayın — asla varsaymayın |
| Beklenmeyen hızlı hareket | Hızlı konumlandırma amaçlandığında G01 hâlâ aktif veya tam tersi | Hareket amacının değiştiği her blokta hareket G kodunu yeniden belirtin |
| İş mili/soğutma sıvısı zamanlaması | Kesme hareketi başladıktan sonra yerleştirilen M kodları | M08 ve M03'ü ön koşul olarak değerlendirin: ilk G01'den önce aktif |
| Güvenli olmayan takım değişimi | İş mili durdurulmadan veya güvenli geri çekilme konumu olmadan M06 çağrılması | Standart takım değiştirme sırasını uygulayın: geri çekilme → M05 → T___ → M06 |
| Tutarsız cycle davranışı | Yeniden konumlandırmadan önce modal canned cycle (G83, G84) iptal edilmedi | Canned cycle'ları G80 ile açıkça iptal edin; otomatik iptal edildiklerini varsaymayın |
| Program ikinci çalıştırmada başarısız oluyor | Gizli modal durumlar program sona erdikten sonra da devam eder | Tam kapatma dizisiyle M30 kullanın; program başlangıcında tüm durumları başlatın |
Gerçek Bir Örnek: Artımlı Mod Aktif Bırakıldı
Yaygın bir atölye olayı: bir programcı bir cıvata çemberi delme deseni için G91 (artımlı) kullanır. Kademeli çevrim doğru çalışır. Ardından G80 çevrimi iptal eder, ancak G91 asla G90'a sıfırlanmaz. Bir sonraki işlem — bir cep frezeleme geçişi — artımlı koordinatları kullanır. X50 Y30'a (mutlak) hareket etmek yerine, makine o anda bulunduğu konumdan 50 mm ve 30 mm hareket eder.
Sonuç: yanlış konumda frezeleme geçişi, hurdaya ayrılan parça, potansiyel çarpışma.
Düzeltme: ekleyin G90 hemen sonraki satıra G80 artımlı moddan dönerken. Tek karakter. Bir parça kurtarır.
Güvenilir CNC Programlama için En İyi Uygulamalar
Güvenilir programlar, makine veya kontrol ünitesinden bağımsız olarak ortak yapısal özellikleri paylaşır. Bu uygulamalar hataları azaltır, sorun gidermeyi basitleştirir ve programları orijinal yazar dışında biri tarafından sürdürülebilir hale getirir.
Başlatma Bloğu — Her Zaman
Her programı tam bir durum başlatma ile başlatın:
G21 G90 G17 G54 G94 G40 G49 ; Metrik, mutlak, XY düzlemi, WCS 1,
; dakika başına ilerleme, kesici kompanzasyonunu iptal et, takım uzunluğunu iptal et.
Bu tek blok çoğu modal durum taşınması sorununu ortadan kaldırır. Yazması beş saniye sürer ve saatlerce sorun gidermeden tasarruf sağlar.
Mantıksal Sınırlarda Açık Durum Değişiklikleri.
Herhangi bir yeni işlem türünden önce — özellikle delme ve frezeleme arasındaki değişikliklerde, farklı fikstürler arasında veya manuel müdahalelerden sonra — kritik modal durumları yeniden oluşturun. Önceki işlemin makineyi doğru durumda bıraktığını varsaymayın.
M Kodu Sıralama Kuralları
- Bu sırayı tutarlı bir şekilde izleyin:
- Güvenli Z açıklığına geri çekil
- Takım değişimi gerekiyorsa iş milini durdur (M05)
- T koduyla takım değişimi (M06)
- Yeni hızda iş milini başlat (M03 S___) ve soğutucuyu aç (M08)
- Yaklaşma noktasına konumlan
Kesme hareketine başla.
4. ve 5. adımları tersine çevirmek — iş mili ve soğutucu aktif olmadan önce konuma hareket etmek — çoğu kontrol ünitesinde teknik olarak geçerlidir ancak kötü bir uygulamadır. İş milinin hıza ulaşmak için zamana ihtiyacı vardır; soğutucunun takım devreye girmeden önce kesme bölgesine ulaşması gerekir.
Sadece Sözdizimini Değil, Amacı Yorumlayın ; Kötü yorum: ; G01 X50 F300 (doğrusal hareket) ; İyi yorum:
; Datum yüzeyinde bitirme geçişi - derinlik 0.1mm, 0 stok bırak neden Yorumlar bir kod dizisinin neden var olduğunu ve hangi varsayımları yaptığını açıklamalıdır, kodun zaten söylediklerini tekrarlamamalıdır.
Çalıştırmadan Önce Simülasyon ile Doğrulayın
Çalıştırmadan Önce Simülasyonla Doğrulayın.
Sonuç
Deneyimli programcılar bile kesme öncesi simülasyon yapar. Modern CAM simülasyonu, kodda doğru görünen ancak makinede çarpışmalara neden olan takım yolu hatalarını, tutucu çarpışmalarını ve hızlı hareket girişimini yakalar. 10% ilerleme hızında kuru çalıştırmalar ve her işlem aşamasının görsel kontrolü, simülasyonun gözden kaçırdığı kalan sorunları yakalar.
G kodu ve M kodu iki ayrı CNC komut listesi değildir — bunlar tek bir makine kontrol sisteminin iki koordineli katmanıdır. G kodu takımın nereye ve nasıl hareket edeceğini tanımlar; M kodu makinenin bu hareketi güvenli ve etkili bir şekilde gerçekleştirmek için doğru durumda olmasını sağlar. Bunların nasıl etkileşime girdiğini, modal durumun program blokları arasında nasıl devam ettiğini ve kontrol ünitesi farklılıklarının davranışı nasıl etkilediğini anlamak, üretimde güvenilir şekilde çalışan kod ile ideal koşullar altında bir makinede bir kez çalışan kod arasındaki farkı yaratan şeydir.
Sıkça Sorulan Sorular
Güvenilir CNC programlama durum yönetimi disiplininden gelir: açık başlatma, öngörülebilir yürütme aşamaları ve dikkatli M kodu zamanlaması. G kodunu ve M kodunu ezberlenecek izole komutlar olarak değil, koordineli bir mantık sistemi olarak anlayan programcılar, makineler ve vardiyalar arasında taşınabilir, güvenli ve bakımı kolay programlar yazar.
G kodu frezeleme ve tornalama makineleri için aynı mıdır?.
Tam olarak değil. Temel hareket kodları (G01, G02) her ikisinde de görünür, ancak bağlam önemli ölçüde farklıdır. Frezeleme düzlem seçimi (G17/G18/G19) ve çok eksenli koordinatlar kullanır. Tornalama merkezleri çap/yarıçap kontrolü (bazı kontrol ünitelerinde G7/G8), diş açma için iş mili senkronize hareketi (G32, G92) ve torna özel kademeli çevrimleri (G71, G72) kullanır. Temel sözdizimi paylaşılır; uygulama mantığı, frezeleme deneyiminin otomatik olarak tornalama programlamasına aktarılmaması için yeterince farklıdır.
M kodları CNC makineleri arasında evrensel midir?.
Hayır — ve öyle olduklarını varsaymak risklidir. M03 (iş mili saat yönü), M05 (iş mili durdurma) ve M30 (program sonu) gibi temel kodlar geniş ölçüde tutarlıdır. Ancak soğutucu kontrolü, prob ölçümü, sıkıştırma, palet değişimleri ve otomasyonla ilgili işlevler kontrol ünitesine, makine üreticisine ve konfigürasyona göre önemli ölçüde değişir. Bunlara güvenmeden önce her spesifik makinedeki M kodu atamalarını her zaman doğrulayın.
Aynı G kodu neden farklı kontrol ünitelerinde farklı davranır?.
ISO 6983 sözdizimini tanımlar, davranışı değil. Kontrol üniteleri standardı kendi varsayılanları, seçenekleri ve yorumlarıyla genişletir. Kademeli çevrim parametreleri, yay tanımları, güç açılışında varsayılan modal durumlar ve takım değişimi konumlandırması hepsi farklılık gösterebilir. Açık, savunmacı kod yazmak — varsayılanlara güvenmek yerine tüm modal durumları ayarlamak — kontrol üniteleri arası farklılıkları ele almanın tek güvenilir yoludur.
CAM yazılımı manuel G/M kodu bilgisinin yerini alabilir mi?.
CAM yazılımı doğru takım yollarını verimli bir şekilde oluşturur, ancak kodu anlama ihtiyacını ortadan kaldırmaz. Mühendisler ve makinistler program mantığını doğrulamak, beklenmeyen davranışlarda hata ayıklamak, çevrim süresini optimize etmek ve tedarikçilerle ve operatörlerle açıkça iletişim kurmak için hâlâ G ve M kodu bilgisine ihtiyaç duyar. CAM yazmayı değiştirir; mühendislik muhakemesini değiştirmez.
Durumla ilgili hatalar en ciddi olaylara neden olur. En yüksek riskli hatalar şunlardır: iş parçasına çok yakın gerçekleştirilen G00 hızlı hareketler; istemeden etkin bırakılan G91 artımlı mod; kesme hareketinden önce atlanan M03 iş mili başlatma; güvenli geri çekilme olmadan çağrılan M06 takım değiştirme; ve yeniden konumlandırmadan önce iptal edilmeyen kademeli çevrimler (G83, G84). Bunların hiçbiri sözdizimi hatası üretmez — denetleyici bunları şikayet etmeden yürütür. Hasar mekanik olarak meydana gelir.


