
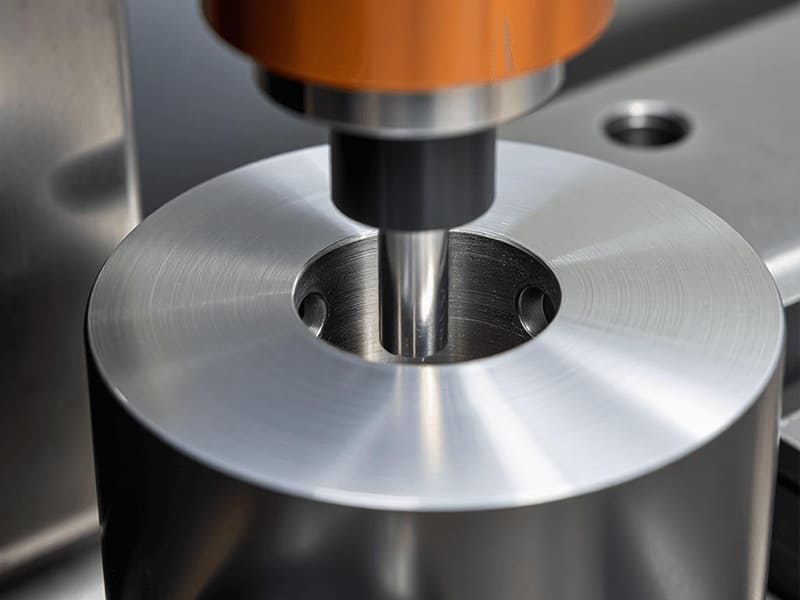
Корпус подшипника требует допуска H7 (±0,01 мм) на отверстии Ø20 мм для правильной посадки с натягом. Только сверление даёт разброс ±0,15 мм — некоторые отверстия слишком свободны для надёжного удержания подшипника. Добавление операции развёртывания после сверления уменьшает разброс диаметра до ±0,01 мм с шероховатостью поверхности Ra 1,6 мкм. Каждое отверстие обеспечивает стабильную посадку с натягом. Доля брака при сборке снижается с 12% до менее 1%. Этап развёртывания добавляет примерно 15 секунд к времени цикла и $0,80 на деталь — против $18 на деталь затрат на переделку из-за свободно сидящих подшипников в отверстиях, обработанных только сверлением. Мы регулярно назначаем развёртывание для отверстий с критичными посадками во всех CNC программах обработки. Развёртывание — это прецизионная финишная операция, которая доводит предварительно просверленное или предварительно расточенное отверстие путём снятия небольшого количества материала (обычно 0,1–0,3 мм) с помощью многолезвийного режущего инструмента (развёртки). Оно не создаёт отверстия — оно корректирует и доводит их, обеспечивая жёсткие допуски (H7/H8), гладкие поверхности (Ra 0,8–3,2 мкм) и надёжные посадочные соединения, которые одно сверление обеспечить не может.
Это руководство охватывает принцип работы развёртывания, его применение, сравнение со сверлением/растачиванием/хонингованием, типы развёрток, критерии выбора, допуски и шероховатость поверхности, распространённые проблемы, факторы стоимости, лучшие практики CNC и схему принятия решений.
Как работает развёртывание
Развёртка — это многозубый режущий инструмент (обычно 4–8 режущих кромок), который входит в предварительно обработанное отверстие и снимает тонкий равномерный слой материала. Процесс выполняется на более низкой скорости и с меньшим усилием, чем сверление — инструмент направляется существующим отверстием, а не режет агрессивно.
Последовательность процесса: Предварительное сверление или растачивание отверстия с небольшим недобором (оставить припуск 0,1–0,3 мм) → Выбор развёртки, соответствующей конечному диаметру и классу посадки → Работа на более низкой скорости, чем при сверлении, со стабильной подачей и надлежащей смазкой → Развёртка снимает тонкий равномерный слой, улучшая точность диаметра, круглость и шероховатость поверхности.
Ключевой механизм: Развёртывание работает за счёт направления, а не силы. Многолезвийный инструмент следует по существующей осевой линии отверстия, распределяя съём материала равномерно по всем зубьям. Это обеспечивает стабильный диаметр и гладкую поверхность — но также означает, что развёртывание не может исправить серьёзные геометрические погрешности. Если просверленное отверстие значительно смещено или некруглое, развёртывание повторит эти погрешности. Одна распространённая ошибка, которую мы наблюдаем: ожидание, что развёртывание исправит плохо просверленное отверстие — развёртывание повышает точность, но не корректирует положение или соосность. Если требуется исправление расположения или прямолинейности отверстия, сначала необходимо растачивание.
Примечание о сетчатом рисунке: В отличие от хонингования, развёртывание не создаёт функциональный сетчатый рисунок. Оно создаёт гладкое отверстие, подходящее для посадки и соосности, но не оптимизированное для удержания масла или поверхностей скользящих уплотнений.
Для чего применяется развёртывание
| Применение | Особенность | Зачем развёртывание |
|---|---|---|
| Отверстия под штифты | Установочные отверстия | Точное выравнивание и повторяемое позиционирование |
| Посадочные места подшипников | Отверстия под подшипники | Правильная посадка (с натягом/с зазором) |
| Втулки / гильзы | Отверстия под втулки | Контролируемый зазор и износ |
| Автомобильная промышленность | Двигатель, тормоза, подвеска | Стабильность сборки и долговечность |
| Аэрокосмическая промышленность | Отверстия под крепёж | Распределение нагрузки в критичных по безопасности узлах |
| Медицинский | Отверстия для приборов / имплантатов | Точность и качество поверхности |
Развёртывание применяется выборочно — только для функциональных отверстий, где точность диаметра, шероховатость поверхности и посадка напрямую влияют на сборку, движение или безопасность. Обычные отверстия под зазор не нуждаются в развёртывании; достаточно сверления. По нашим производственным данным, примерно 15–25% отверстий на типичных прецизионных CNC деталях требуют развёртывания — остальные адекватно обрабатываются только сверлением или растачиванием. Избыточное назначение развёртывания для неответственных отверстий добавляет ненужные затраты без функциональной выгоды.
Развёртывание против сверления, растачивания и хонингования
| Процесс | Цель | Съём материала | Точность | Лучшее для |
|---|---|---|---|---|
| Бурение | Создание отверстия | Высокий | ±0,1–0,3 мм | Первичное формирование отверстия |
| Скучно | Увеличение + исправление соосности | Средний | ±0,01–0,05 мм | Положение и прямолинейность |
| Расширитель | Финишный диаметр + поверхность | Низкий (0,1–0,3 мм) | ±0,005–0,02 мм (H7) | Конечный размер и посадка |
| Хонингование | Геометрия + функциональная поверхность | Очень низкий | ±0,001–0,005 мм | Круглость, сетчатый рисунок |
Типичная технологическая цепочка для прецизионных отверстий: Сверление → Растачивание (при необходимости коррекции соосности) → Развёртывание (для окончательного диаметра и посадки). Хонингование добавляется только тогда, когда требуется функциональная текстура поверхности (удержание масла, герметизация).
Ключевые различия: Сверление создаёт отверстие. Растачивание корректирует его положение и геометрию. Развёртывание обеспечивает окончательный диаметр и поверхность с точностью до класса посадки. Хонингование совершенствует геометрию и добавляет функциональную текстуру поверхности. Каждый этап последовательно улучшает качество — они дополняют, а не конкурируют друг с другом.
Типы развёрток
| Тип | Лучшее для | Примечания |
|---|---|---|
| Машинная развёртка | Общее производство CNC | Наиболее распространённая, прямой/конический хвостовик |
| Твердосплавная развёртка | Большие объёмы, твёрдые материалы | Длительный срок службы, более высокая стоимость |
| Развёртка из быстрорежущей стали | Общая обработка, малые объёмы | Низкая стоимость, достаточна для большинства материалов |
| Ручная развертка | Ручная пригонка, ремонт | Небольшой направляющий конус, зависит от оператора |
| Развёртка для конических штифтов | Отверстия под конические штифты | Обеспечивает точную конусность (например, 1:50) |
| Насадная развертка | Отверстия большого диаметра | Сменная головка на оправке, экономически эффективна |
| Регулируемая развертка | Обслуживание, малые объёмы | Гибкий диаметр, менее точная |
Логика выбора: Общее CNC → машинная развёртка. Твёрдые материалы или большие объёмы → твердосплавная. Малые объёмы или общее применение → HSS. Большие отверстия → насадная развёртка. Конические элементы → развёртка для конических штифтов. По нашему опыту на производстве, твердосплавные развёртки в производственных программах по алюминию служат примерно в 5–8 раз дольше, чем аналоги из HSS — более высокая первоначальная стоимость окупается в течение первых 200–300 отверстий за счёт устранения замен инструмента и повышения стабильности.
Допуски и чистота поверхности
| Параметр | Типичная возможность |
|---|---|
| Допуск по диаметру | ±0,005–0,02 мм (обычно H7/H8) |
| Шероховатость поверхности | Ra 0,8–3,2 мкм |
| Улучшение круглости | Умеренное (следует геометрии предварительного отверстия) |
Что влияет на точность: Качество предварительного отверстия — наиболее критичный фактор — развёртывание следует по существующей траектории отверстия. Биение инструмента (даже 0,01 мм) приводит к завышенным отверстиям. Жёсткость станка и закрепление напрямую влияют на круглость и качество поверхности. Скорость резания и подача должны быть сбалансированы — слишком медленно вызывает трение (плохая чистота), слишком быстро вызывает шероховатость и износ.
Важное ограничение: Развёртывание не может исправить серьёзные геометрические погрешности (положение, прямолинейность, сильная конусность). Для этого требуется растачивание перед развёртыванием. Хорошо расточенное предварительное отверстие с правильным припуском под развёртывание даёт наилучшие результаты.
Типичные проблемы и решения
| Проблема | Причина | Решение |
|---|---|---|
| Завышенный диаметр отверстия | Биение инструмента, изношенная развёртка, чрезмерная подача | Проверить соосность, заменить инструмент, уменьшить подачу |
| Плохое качество поверхности | Неправильная скорость/подача, недостаточное охлаждение | Оптимизировать параметры, улучшить смазку |
| Следы от вибрации | Низкая жёсткость, большой вылет | Улучшить закрепление, укоротить инструмент |
| Коническое отверстие | Несоосность, неравномерный припуск | Улучшить предварительное отверстие, обеспечить соосность |
| Поломка инструмента | Чрезмерный припуск, забивание стружкой | Уменьшить припуск, улучшить отвод стружки |
Большинство проблем при развёртывании связаны с наладкой, а не с инструментом. Завышенные отверстия — наиболее распространённая проблема — обычно возникают из-за биения инструмента или изношенных кромок, а не из-за неправильного диаметра развёртки. По нашим производственным данным, примерно 70% проблем с качеством развёртывания, которые мы диагностируем, решаются за счёт улучшения закрепления инструмента (переход на гидравлические или термозажимные патроны) и проверки качества предварительного отверстия — а не за счёт замены самой развёртки.
Факторы стоимости
Развёртывание добавляет дополнительные затраты по сравнению со сверлением: дополнительная смена инструмента, время обработки (обычно 10–30 секунд на отверстие) и контроль (калибры-пробки или нутромеры для проверки посадки). Развёртки из HSS стоят дешевле изначально; твердосплавные дороже, но служат в 5–8 раз дольше в производстве.
Когда развёртывание оправдывает затраты: Установочные штифты, посадочные места подшипников, отверстия втулок, отверстия под аэрокосмический крепёж — любое отверстие, где точность посадки напрямую влияет на сборку, движение или безопасность. Стоимость развёртывания (обычно $0,50–2,00 за отверстие) ничтожна по сравнению с затратами на отказ сборки, несоосность или дефекты в эксплуатации.
Когда можно пропустить развёртывание: Общие отверстия под зазор, некритичные сквозные отверстия, элементы, где допуск сверления (±0,1 мм) достаточен. Указание развёртывания для каждого отверстия тратит время цикла и усилия на контроль.
Лучшие практики CNC
Контроль размера предварительного отверстия: Оставьте припуск 0,1–0,3 мм. Слишком мало → трение. Слишком много → вибрация и износ. Скорость ниже, чем при сверлении: Развёртывание требует более мягкого резания — умеренная скорость при стабильной подаче. Используйте подходящую СОЖ: Снижает нагрев, улучшает чистоту обработки, продлевает срок службы инструмента. Критично для нержавеющей стали и титана. Минимизируйте биение: Используйте прецизионные держатели. Даже биение 0,01 мм даёт измеримо завышенный диаметр отверстий. Никогда не вращайте в обратную сторону внутри отверстия: Извлекайте развёртку при вращении вперёд, чтобы предотвратить повреждение поверхности. Проверяйте первые изделия: Проверьте диаметр, чистоту поверхности и круглость перед серийным запуском. Скорректируйте параметры по результатам первой детали. В реализованных нами проектах создание проверенного процесса по первым изделиям для развёрнутых отверстий снижает уровень брака партии примерно на 60% по сравнению с запуском производства без проверки первых изделий.
Руководство по принятию решений
| Нужно | Процесс |
|---|---|
| Создание отверстия | Бурение |
| Точное положение/соосность | Скучно |
| Окончательный диаметр + гладкая поверхность | Расширитель |
| Геометрия + функциональная поверхность | Хонингование |
| Критично для посадки (штыри H7, подшипники) | Расширитель |
| Общее отверстие под зазор | Только сверление |
Заключение
Развёртывание — это операция прецизионной отделки отверстия, а не его создания. Оно снимает 0,1–0,3 мм материала для достижения допуска H7/H8 (±0,005–0,02 мм) и чистоты поверхности Ra 0,8–3,2 мкм на предварительно обработанных отверстиях. Применяйте его выборочно для критичных для посадки элементов (установочные штифты, подшипники, втулки, аэрокосмический крепёж), где точность диаметра и качество поверхности напрямую влияют на сборку и эксплуатацию.
Успех зависит от качества предварительного отверстия (развёртывание следует существующей геометрии), контроля биения инструмента, правильного припуска и стабильных условий обработки. Большинство проблем при развёртывании связаны с наладкой, а не с развёрткой. Стоимость incremental ($0,50–2,00/отверстие), но предотвращает отказы при сборке, которые стоят в 10–20 раз дороже. Нужна помощь в назначении развёртывания для вашей прецизионной программы CNC? [Свяжитесь с нашей инженерной командой] для планирования процесса, анализа DFM и производственной поддержки.
Часто задаваемые вопросы
Что такое развёртывание?
Прецизионная отделка, которая улучшает предварительно просверленное отверстие путём снятия 0,1–0,3 мм многорезцовой развёрткой. Достигает допуска H7/H8 (±0,005–0,02 мм) и чистоты поверхности Ra 0,8–3,2 мкм. Это не создание отверстия — это его коррекция и отделка.
Чем развёртывание отличается от сверления?
Сверление быстро создаёт отверстия с точностью ±0,1–0,3 мм. Развёртывание отделывает существующие отверстия до ±0,005–0,02 мм с гладкой поверхностью. Сверление = черновое создание. Развёртывание = прецизионная отделка.
Когда следует использовать развёртывание вместо растачивания?
Растачивание корректирует положение, соосность и прямолинейность отверстия. Развёртывание отделывает окончательный диаметр и поверхность до точности класса посадки. Сначала используйте растачивание, если отверстие требует геометрической коррекции, затем развёртывание для окончательного размера.
Какую развёртку выбрать?
Патронная развёртка для общего производства CNC. Твердосплавная для больших объёмов или твёрдых материалов (срок службы в 5–8 раз дольше). HSS для меньших объёмов. Подбирайте развёртку под материал, допуск и объём производства.
Добавляет ли развёртывание значительные затраты?
Incremental — обычно $0,50–2,00 за отверстие в дополнительном времени цикла и оснастке. Оправдано для критичных для посадки элементов, где важна точность сборки. Пропускайте для общих отверстий под зазор, где допуск сверления достаточен.


