
Быстрый ответ: Обработка аэрокосмических деталей CNC отличается от стандартной промышленной обработки по трём взаимосвязанным параметрам: требования к допускам на порядок жёстче (±0,002–0,010 мм на критических сопряжениях по сравнению с ±0,020–0,050 мм для обычных промышленных деталей), основные материалы — титан Ti-6Al-4V, Inconel 718 и высокопрочные алюминиевые сплавы 7075 и 2024 — значительно труднее поддаются обработке, чем стандартные конструкционные металлы, и каждый размер, сертификат на материал, параметр обработки и результат контроля должны быть задокументированы и прослеживаемы для сертификации. Прецизионно обработанная деталь, не имеющая документации о прослеживаемости, отклоняется в аэрокосмических цепочках поставок независимо от её размерной точности. Сочетание этих требований делает аэрокосмическую обработку CNC примерно в 3–10 раз дороже за деталь по сравнению с эквивалентной промышленной обработкой, что оправдано средой, критичной для безопасности, где размерный отказ, дефект материала или несоответствие процесса могут привести к катастрофическим последствиям.
Почему аэрокосмическая обработка CNC принципиально отличается
Различие между аэрокосмической и промышленной обработкой CNC — это не вопрос степени, а разница в производственной системе, необходимой для изготовления деталей, пригодных к использованию.
Разница в допусках имеет физические последствия: Отверстие под подшипник в промышленном насосе с допуском ±0,025 мм позволяет наружному кольцу подшипника сесть в пределах этого диапазона допуска. Подшипник работает приемлемо во всём диапазоне допуска. То же отверстие в основной стойке шасси самолёта с допуском ±0,005 мм должно контролироваться на этом уровне, потому что предварительный натяг подшипника и распределение напряжений в критическом соединении рассчитываются исходя из этого размера. Изготовление отверстия с ±0,018 мм — что прошло бы в промышленной обработке — создаёт иное напряжённое состояние, чем рассчитал конструктор, потенциально снижая усталостную долговечность ниже проектного срока службы самолёта.
Требование к характеристикам материала распространяется на весь процесс обработки: Титан и Inconel применяются в аэрокосмической отрасли не из-за обрабатываемости, а из-за их механических свойств в рабочих условиях (титан — для прочности на единицу веса и усталостной стойкости; Inconel — для сохранения прочности при температурах выше 600°C). Процесс обработки должен сохранять эти свойства материала — избегая чрезмерного тепловложения, вызывающего микроструктурные повреждения, избегая остаточных напряжений от инструмента, снижающих усталостную долговечность, и поддерживая целостность поверхности на финишных операциях. Стандартная промышленная практика обработки оптимизируется по времени цикла; аэрокосмическая практика обработки оптимизируется по целостности поверхности и сохранению свойств материала.
Требование прослеживаемости не имеет промышленного эквивалента: Каждая аэрокосмическая деталь должна быть прослеживаемой от исходной заготовки (с сертификатом качества завода, подтверждающим химический состав и механические свойства) через каждую производственную операцию до final inspection record. Это не бюрократическая нагрузка — это средство, с помощью которого аэрокосмическая цепочка поставок может определить, затронута ли какая-либо деталь в эксплуатации конкретным дефектом материала, конкретной проблемой оснастки или конкретным отклонением процесса, обнаруженным позже. Авиационная деталь без такой прослеживаемости юридически непригодна к использованию независимо от её измеренных размеров.
Стандартная vs аэрокосмическая обработка CNC: ключевые различия
| Фактор | Стандартная промышленная CNC | Аэрокосмическая CNC |
|---|---|---|
| Допуски на размеры | ±0,020–0,050 мм типично | ±0,002–0,010 мм на критических элементах |
| Требование к чистоте поверхности | Ra 1,6–3,2 мкм в общем случае | Ra 0,4–1,6 мкм; целостность поверхности согласно спецификации |
| Основные материалы | Алюминий, мягкая сталь, нержавеющая сталь | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Инспекция | Выборочный размерный контроль | 100% контроль критических элементов; CMM |
| Контроль первой статьи | Часто опускается | Обязателен (AS9100 / по требованиям заказчика) |
| Прослеживаемость материала | Не требуется | Требуется сертификат качества завода; партия прослеживаема |
| Записи параметров обработки | Не сохраняются | Сохраняются согласно плану качества |
| Система качества | ISO 9001 или отсутствует | AS9100 как минимум; дополнения по требованиям заказчика |
| Последствия отказа | Стоимость производства | Безопасность полётов; судебные иски; регуляторные меры |
Материалы, используемые в аэрокосмической обработке CNC
Материалы, используемые в аэрокосмической отрасли, выбираются по характеристикам в рабочей среде — высокая температура, высокие циклические нагрузки, воздействие коррозии, радиация — без учёта обрабатываемости. Это создаёт основную проблему обработки: чем лучше материал работает в эксплуатации, тем труднее его обрабатывать.
Титан Ti-6Al-4V
Ti-6Al-4V — стандартный титановый сплав для аэрокосмических конструкционных и двигательных компонентов: предел прочности примерно 1 000 МПа, плотность 4,43 г/см³ (примерно 57% стали), превосходная усталостная стойкость и коррозионная стойкость, не требующая поверхностной обработки.
Проблема обработки: Теплопроводность титана составляет примерно 7 Вт/м·К — примерно 4% от 170 Вт/м·К алюминия. Тепло, генерируемое на режущей кромке, не может рассеиваться в заготовку или стружку. Оно концентрируется на границе инструмент-заготовка, быстро повышая температуру инструмента и вызывая отказ режущей кромки. Скорости резания для титана обычно составляют 30–80 м/мин по сравнению с 300–600 м/мин для алюминия — штраф по времени цикла в 5–10 раз на единицу съёма материала.
Кроме того, высокая химическая активность титана по отношению к материалам режущего инструмента (особенно к связкам твердого сплава при повышенных температурах) вызывает адгезионный и диффузионный износ. Инструменты с алмазным покрытием и из кубического нитрида бора (CBN) — эффективные для других твердых материалов — не подходят для титана из-за химической активности при температурах резания. Стандартным подходом является применение твердосплавных инструментов с покрытием TiAlN и охлаждающей жидкости высокого давления (70+ бар в зоне резания).
Влияние на тонкостенные элементы: Тонкостенные титановые компоненты (толщина стенки менее 2,0 мм) подвержены риску термической деформации во время обработки и упругого прогиба под действием сил резания. Низкое соотношение модуля упругости к прочности титана (относительно его прочности) означает, что тонкие стенки прогибаются под действием сил резания сильнее, чем эквивалентные стальные стенки, что требует уменьшения съема материала при резании и выполнения нескольких легких чистовых проходов.
Inconel 718 и никелевые суперсплавы
Inconel 718 используется в компонентах авиационных двигателей, подвергающихся воздействию температур выше 600°C — турбинных дисках, корпусах камер сгорания и крепежных элементах в высокотемпературных зонах — поскольку его никель-хром-молибденовый состав сохраняет предел текучести выше 1 000 МПа при температурах, при которых титан и алюминий теряют большую часть своих структурных характеристик.
Проблема обработки: Inconel сильно наклепывается при резании — каждый проход оставляет поверхность тверже основного материала, требуя от следующего прохода резания через эту упрочненную зону. Сочетание наклепа, высокой прочности материала и низкой теплопроводности (13 Вт/м·К) создает наибольшие удельные силы резания и наиболее быстрый износ инструмента среди всех распространенных конструкционных сплавов. Стойкость твердосплавного инструмента при черновом точении Inconel 718 обычно составляет 5–15 минут до того, как кромка изнашивается за пределы приемлемого контроля размеров. Керамические и CBN-инструменты позволяют использовать более высокие скорости резания, но чувствительны к ударным нагрузкам.
Влияние на процесс: Обработка Inconel требует жестких установок для минимизации вибрации (которая ускоряет износ инструмента и может вызвать его поломку), тщательного контроля подачи для поддержания нагрузки на стружку выше минимума, предотвращающего трение и наклеп, и охлаждающей жидкости высокого давления для предотвращения термического повреждения.
Аэрокосмические алюминиевые сплавы: 7075-T6 и 2024-T3
Аэрокосмические алюминиевые сплавы обрабатываются примерно в 5–10 раз быстрее титана, но применяются для конструкционных деталей, где вес является основным критерием проектирования (плотность 2,77 г/см³ для 7075 против 4,43 г/см³ для Ti-6Al-4V). 7075-T6 достигает предела прочности при растяжении 500–570 МПа с хорошей усталостной стойкостью. 2024-T3 достигает 440–470 МПа с лучшим сопротивлением распространению усталостных трещин, что делает его стандартом для обшивки фюзеляжа, конструкции крыла и усталостно-критичных панелей.
Преимущество в обработке: Высокие скорости резания (300–600 м/мин), низкие силы резания и хорошее стружкообразование делают обработку аэрокосмического алюминия эффективной. Основная проблема точности — деформация тонких стенок в весооптимизированных конструкциях с толщиной стенки менее 2,0 мм и влияние остаточных напряжений от отпуска T6/T3 на размерную стабильность при асимметричном удалении материала.
Уязвимость к коррозии: В отличие от титана, 7075 и 2024 подвержены коррозии — высокое содержание цинка в 7075 делает его склонным к коррозионному растрескиванию под напряжением; содержание меди в 2024 делает его восприимчивым к гальванической коррозии при контакте с разнородными металлами. Поверхностная обработка (анодирование, химическая пленка, грунтовка) предусмотрена практически для всех открытых поверхностей аэрокосмического алюминия, и процесс обработки должен оставлять состояние поверхности, совместимое с последующим процессом обработки.
5-осевая обработка в аэрокосмическом производстве
5-axis CNC обработка (одновременное управление X, Y, Z и двумя поворотными осями) непропорционально важна в аэрокосмической отрасли по трем причинам:
Консолидация установок снижает накопление допусков: При 3-осевой обработке элементы на разных гранях сложного компонента требуют отдельных установок. Каждое перезакрепление вносит позиционную погрешность — обычно 0,010–0,030 мм на ось в зависимости от качества оснастки. Для аэрокосмического кронштейна с элементами на пяти гранях последовательность 3-осевой обработки с пятью установками может накопить 0,050–0,150 мм позиционной погрешности между элементами на несмежных гранях. 5-axis обработка объединяет все грани в одну или две установки, снижая эту накопленную погрешность до погрешности закрепления при одной установке (обычно 0,005–0,015 мм).
Короткие жесткие инструменты для глубоких и угловых элементов: При 3-осевой обработке элементы под углом к вертикали требуют либо инструментов с большим вылетом (со сниженной жесткостью), либо нескольких установок. 5-axis обработка наклоняет шпиндель для подхода к угловым элементам короткими жесткими инструментами, поддерживая отношение длины инструмента к диаметру ниже примерно 4:1 даже для элементов, которые потребовали бы инструмент с отношением 10:1 при 3-осевой обработке. Меньший вылет инструмента означает меньшее отклонение, меньшую вибрацию и лучшую размерную точность.
Качество функциональных поверхностей на контурной геометрии: Для аэрокосмических поверхностей с аэродинамическими или конструкционными требованиями (профили турбинных лопаток, контуры планера, кронштейны со сложной кривизной) 5-axis обработка поддерживает постоянные условия контакта инструмента относительно нормали к поверхности, обеспечивая более равномерную чистоту поверхности и снижая разброс высоты гребешков, который создает 3-осевая бочкообразная финишная обработка на криволинейных поверхностях.
Различие между 3+2 и одновременной 5-axis: “Возможность 5-axis” на станке может означать либо 3+2 (две поворотные оси, которые статически позиционируют заготовку, затем обработка тремя линейными осями — по сути, многостанционная 3-осевая операция), либо одновременную 5-axis (все пять осей движутся одновременно). Для сложной аэрокосмической геометрии одновременная 5-axis обеспечивает лучшее качество поверхности и меньше смен инструмента; для многогранных призматических компонентов 3+2 может быть достаточно и более экономично.
Точность и прослеживаемость: два непреложных требования
Верификация точности
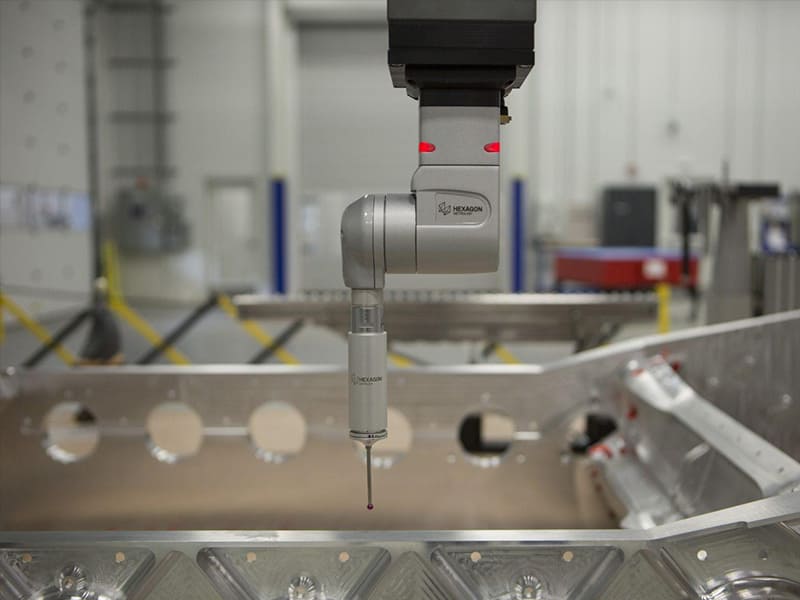
Аэрокосмический контроль использует CMM (координатно-измерительную машину) в качестве стандарта для проверки размерной точности критических элементов. CMM ощупывает поверхность детали в заданных точках и вычисляет фактические размеры, погрешности формы (плоскостность, круглость, цилиндричность) и позиционные погрешности (истинное положение отверстий, параллельность, перпендикулярность) относительно GD&T спецификации чертежа.
Для аэрокосмических CNC деталей контроль на CMM обычно включает:
- Контроль первой статьи (FAI): 100% всех элементов чертежа, проверенных на первой производственной единице. Отчет FAI документирует измеренное значение каждого размера, подтверждая, что производственный процесс способен изготавливать детали в пределах всех допусков.
- Измерения в процессе обработки: Критические размеры проверяются во время обработки на ключевых этапах, до операций, которые сделают их недоступными для повторного измерения.
- Статистическая выборка при производстве: После завершения FAI производственные партии контролируются по определенному плану выборки с исследованиями воспроизводимости (Cp/Cpk), подтверждающими, что процесс остается в статистически управляемом состоянии.
Размер, отклоняющийся на 0,003 мм от допуска ±0,005 мм на аэрокосмическом чертеже, является несоответствием, требующим документированного решения — либо инженерного анализа и официального принятия (с документированным обоснованием), либо доработки, если это возможно, либо отбраковки. Неформальное принятие по принципу “достаточно близко”, распространённое в промышленном производстве, не является частью аэрокосмического процесса.
Прослеживаемость материалов и процессов
Каждая аэрокосмическая деталь должна быть прослеживаемой от происхождения сырья до конечной поставки. Цепочка прослеживаемости включает:
Сертификация материала: Отчёт о заводских испытаниях (MTR) от поставщика сырья, подтверждающий химический состав и механические свойства для каждой плавки (производственной партии) материала. MTR должен охватывать все указанные свойства для применимого стандарта материала (AMS 4928 для Ti-6Al-4V, AMS 5662 для Inconel 718, AMS 2770 для термообработки алюминия).
Контроль партий: Детали должны быть разделены по плавке материала и производственной партии, чтобы в случае выявления дефекта материала все потенциально затронутые детали могли быть идентифицированы и отозваны независимо от того, были ли они отгружены заказчику.
Записи о процессах: Документация параметров обработки (оператор, станок, замены инструмента, результаты контроля на каждом этапе) сохраняется и привязывается к каждому номеру детали и серийному номеру. Это позволяет провести анализ первопричин при отказе детали в эксплуатации — определить, связан ли отказ с конкретной партией материала, конкретной операцией обработки или конкретным сочетанием оператор/станок.
Сравнение производственных процессов для аэрокосмических компонентов
| Процесс | Лучшее приложение | Ограничение для аэрокосмической отрасли |
|---|---|---|
| обработка на станках CNC | Прецизионные детали с жёсткими допусками; прототипы; малый и средний объём | Более высокая стоимость за деталь при большом объёме |
| Литьё по выплавляемым моделям | Сложная внутренняя геометрия; большой объём; форма, близкая к конечной | Размерный допуск обычно ±0,1–0,3 мм; риск пористости, требующий неразрушающего контроля |
| Аддитивное производство (DMLS, EBM) | Топологически оптимизированные формы; сложные внутренние каналы | Чистота поверхности; изменчивость свойств материала; стоимость квалификации |
| Изготовление из листового металла | Тонкие панели, кронштейны, корпуса | Ограничено формообразованной геометрией постоянной толщины |
| Ковка + финишная обработка CNC | Высокопрочные конструкционные детали; объёмы производства | Стоимость оснастки; срок изготовления штампов для ковки |
Стандартная аэрокосмическая производственная последовательность для конструкционных компонентов: Поковка или заготовка → черновая обработка CNC → термообработка → получистовая обработка CNC → обработка поверхности → финальная обработка CNC прецизионных интерфейсов → контроль CMM → обработка поверхности обработанных интерфейсов (при необходимости). В этой последовательности обработка CNC применяется для прецизионных элементов, где важен контроль размеров, тогда как ковка обеспечивает базовую микроструктуру и свойства материала, определяющие усталостную долговечность.
Выбор поставщика обработки CNC для аэрокосмических деталей
| Критерий оценки | Что проверять | Почему это важно |
|---|---|---|
| Сертификация системы качества | AS9100 Rev D как минимум; дополнительные требования заказчика | Обеспечивает контролируемую производственную систему, а не только возможности обработки |
| Опыт работы с материалами | Титан, Inconel, аэрокосмический алюминий (7075, 2024) — подтверждённые протоколы процессов | Эти материалы требуют определённых параметров; недостаток опыта приводит к браку |
| Возможности обработки 5-axis | Настоящие одновременные станки 5-axis, а не просто 3+2 позиционирование | Сложная аэрокосмическая геометрия требует одновременного многоосевого управления |
| Возможности контроля CMM | CMM с соответствующим диапазоном измерений, измерительной системой и отчётностью GD&T | Невозможно проверить аэрокосмические допуски без измерений метрологического класса |
| Процесс инспекции первой статьи | Документированная процедура FAI в соответствии с AS9100 / AS9102 | FAI обязательна до утверждения производства в аэрокосмических цепочках поставок |
| Система прослеживаемости | Контроль партий материалов, протоколы процессов, прослеживаемость по серийным номерам | Аэрокосмические детали не могут быть использованы без подтверждённой прослеживаемости |
| Инженерные возможности / возможности DFM | Подтверждённая способность анализировать чертежи на технологичность и реализуемость допусков | Предотвращает обнаружение невозможности соблюдения допусков после изготовления оснастки |
Вопрос о сертификации AS9100: AS9100 не является гарантией качества обработки, но это документированная система, определяющая, как контролируется качество. Цех без AS9100 может быть способен производить приемлемые детали, но не имеет системы, обеспечивающей стабильную повторяемость, документированную прослеживаемость и проверяемое соответствие. Для генеральных подрядчиков аэрокосмической отрасли и поставщиков первого уровня сертификация AS9100 или эквивалентное подтверждение соответствия системы является минимальным квалификационным требованием.
Основные выводы
- Аэрокосмическая обработка CNC требует одновременно более жёстких допусков, более твёрдых материалов и обязательной прослеживаемости — сочетание этих трёх требований определяет аэрокосмическое производство, а не какой-либо один фактор в отдельности.
- Титан Ti-6Al-4V и Inconel 718 требуют в 5–10 раз более длительного времени цикла обработки, чем алюминий из-за низкой теплопроводности, наклёпа и быстрого износа инструмента — это основная причина, по которой аэрокосмическая обработка стоит дороже за деталь, чем промышленная обработка.
- Обработка 5-axis необходима для сложной аэрокосмической геометрии: консолидация установок снижает накопленную позиционную погрешность с 0,050–0,150 мм (множественные 3-осевые установки) до 0,005–0,015 мм (одна установка 5-axis), а меньший вылет инструмента улучшает точность размеров.
- Правильно размеренная деталь без документации о прослеживаемости недопустима в аэрокосмических цепочках поставок: требование прослеживаемости не является бюрократическим — это механизм управления рисками на протяжении всего срока службы воздушного судна.
- Сертификация AS9100 — минимальное подтверждение системы качества для аэрокосмических поставщиков: сама по себе она не гарантирует качество обработки, но обеспечивает документированную систему управления процессами, контроля и прослеживаемости, требуемую аэрокосмическими программами.
- Наиболее распространённая ошибка при аэрокосмическом снабжении — выбор поставщиков по цене без проверки системы качества, возможностей прослеживаемости и опыта работы с материалами: поставщик, который не может предоставить документацию, соответствующую AS9100, не может поставить детали, приемлемые для аэрокосмической отрасли, независимо от точности обработки.
- Для OEM отделов закупок и проектирования: при выпуске RFQ на аэрокосмические детали CNC включайте спецификацию материала (полное обозначение AMS или ASTM, а не только название сплава), требуемую документацию по качеству (FAI по AS9102, сертификаты на материалы, отчёты о контроле) и применимые стандарты. Поставщики, предлагающие цену без доступа к этой информации, не могут оценить полный объём своих обязательств, и первоначальные предложения без этого контекста не имеют значения для аэрокосмических программ.
Часто задаваемые вопросы
Чем аэрокосмическая обработка CNC отличается от стандартной обработки?
Аэрокосмическая обработка CNC отличается тремя взаимосвязанными аспектами. Требования к допускам существенно жёстче — критические интерфейсы задаются в пределах ±0,002–0,010 мм по сравнению с ±0,020–0,050 мм для типичных промышленных деталей — и эти допуски имеют прямые физические последствия для критичных с точки зрения безопасности узлов. Материалы (титан, Inconel, высокопрочный алюминий) выбираются для работы в экстремальных условиях, а не по обрабатываемости, что приводит к в 5–10 раз более длительным циклам обработки и быстрому износу инструмента. Наконец, каждая деталь должна быть задокументирована сертификацией материалов, протоколами процессов и полным размерным контролем в формате, обеспечивающем прослеживаемость на протяжении всего срока службы воздушного судна. Любое из этих требований само по себе отличало бы аэрокосмическую обработку от промышленной; все три вместе делают её отдельной производственной дисциплиной.
Какие материалы наиболее часто подвергаются обработке CNC для аэрокосмических применений?
Четыре основных материала для аэрокосмической обработки CNC: титан Ti-6Al-4V (предел прочности на растяжение примерно 1 000 МПа, плотность 4,43 г/см³, доминирует в конструкционных и двигательных компонентах, требующих высокого соотношения прочности к весу с сопротивлением усталости); Inconel 718 (никелевый суперсплав, сохраняющий предел текучести >1 000 МПа при 600°C+ для высокотемпературных компонентов двигателя); алюминий 7075-T6 (предел прочности на растяжение 500–570 МПа, 2,77 г/см³, для конструкции планера и корпусов, где максимальное снижение веса определяет конструкцию); и алюминий 2024-T3 (440–470 МПа с превосходной стойкостью к усталостному растрескиванию для панелей фюзеляжа и конструкции крыла). Каждый материал представляет специфические проблемы обработки: низкая теплопроводность титана концентрирует тепло на вершине инструмента; наклёп Inconel вызывает быстрый износ инструмента; тонкостенные конструкции из алюминия создают проблемы остаточных напряжений и деформации.
Почему обработка 5-axis важна для аэрокосмических деталей?
Обработка 5-axis важна в аэрокосмической отрасли по трём причинам. Во-первых, она объединяет несколько поверхностей сложного компонента в одну или две установки, устраняя позиционную погрешность (0,010–0,030 мм за каждое перепозиционирование), которая накапливается при многоустановочной 3-осевой обработке. Для детали, требующей пяти установок при 3-осевой обработке, это может снизить позиционную погрешность с 0,050–0,150 мм между несмежными элементами до 0,005–0,015 мм при одной установке 5-axis. Во-вторых, одновременная обработка 5-axis позволяет шпинделю подходить к угловым и глубоким элементам короткими жёсткими инструментами вместо длинновылетных инструментов, требуемых при 3-осевой обработке, улучшая размерную точность и снижая вибрацию. В-третьих, для аэродинамических и конструкционных контурных поверхностей 5-axis поддерживает постоянный контакт инструмента с поверхностью, обеспечивая более равномерную чистоту поверхности, чем 3-осевое бочкообразное фрезерование.
Какие сертификаты качества должны быть у поставщика аэрокосмической обработки CNC?
Минимальная сертификация системы качества для аэрокосмической обработки CNC — AS9100 Rev D — отраслевое расширение ISO 9001 для аэрокосмической отрасли, добавляющее требования к управлению рисками, управлению конфигурацией, инспекции первой статьи и предотвращению контрафактных материалов. Многие аэрокосмические головные компании и поставщики первого уровня имеют дополнительные требования конкретных заказчиков (аккредитация NADCAP для специальных процессов, таких как термообработка и неразрушающий контроль; конкретные процедуры инспекции первой статьи AS9102; регистрация ITAR для экспортно-контролируемого содержимого). Поставщик только с ISO 9001 имеет систему качества, но не имеет аэрокосмических специфических средств контроля, требуемых большинством программ. Поставщик, не имеющий ни того, ни другого, не имеет документированной системы качества и не должен использоваться для аэрокосмических деталей.
Какая документация требуется для аэрокосмических деталей, обработанных CNC?
Стандартный пакет документации для аэрокосмических деталей, обработанных CNC, включает: сертификацию сырья (отчёт о заводских испытаниях в соответствии с применимой спецификацией материала AMS или ASTM, подтверждающий химический состав и механические свойства для конкретной используемой партии материала); отчёт об инспекции первой статьи (100% размерная верификация по AS9102, подтверждающая, что каждый размер чертежа был измерен и находится в пределах допуска на первой производственной единице); записи производственного контроля (размерные отчёты для каждой последующей партии по плану выборки с подтверждённым Cp/Cpk ≥ 1,33 для критических размеров); записи процессов (записи операций обработки с указанием станка, оператора, даты и записей инструмента, как определено планом качества); и сертификат соответствия (подписанная декларация о том, что детали были произведены в соответствии с указанными требованиями чертежа, материала и процесса). Отсутствие любого из этих документов препятствует использованию деталей в аэрокосмической сборке, независимо от размерной точности.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, производящей аэрокосмические компоненты из титана Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 и PEEK для конструкционных применений летательных аппаратов, программ БПЛА, корпусов авионики, гидравлических систем и спутниковых компонентов. Технические ссылки: AMS 4928 (титановый пруток и заготовка Ti-6Al-4V), AMS 5662 (пруток Inconel 718), AS9100 Rev D (системы менеджмента качества — аэрокосмическая отрасль), AS9102 (инспекция первой статьи), ASM Handbook Vol. 16 (обработка титана и суперсплавов).
Закупка прецизионных аэрокосмических компонентов, обработанных CNC?
В CMS мы производим аэрокосмические детали, обработанные CNC, из титана, Inconel и аэрокосмического алюминия — с возможностями обработки 5-axis, системами качества, соответствующими AS9100, инспекцией первой статьи CMM, полной прослеживаемостью материалов и пакетами документации, включая заводские сертификаты и размерные отчёты.
[Запросить обзор спецификации и расценки на аэрокосмическую обработку CNC →]


