
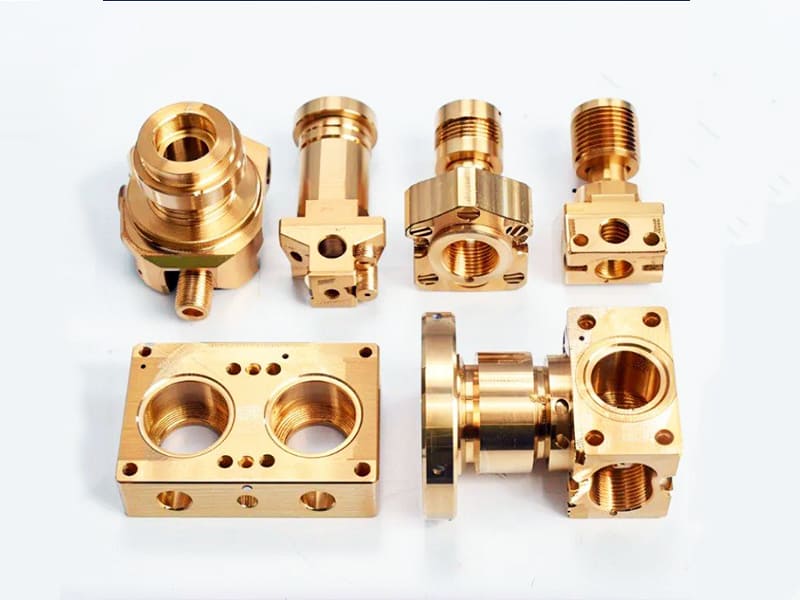
Быстрый ответ: Латунь нельзя анодировать так же, как алюминий. Анодирование алюминия работает потому, что алюминий образует стабильный, однородный слой Al₂O₃ (оксида алюминия), который можно наращивать до контролируемой толщины (обычно 10–25 мкм для декоративного, до 50+ мкм для твердого анодирования) посредством электрохимического окисления. Латунь — это медно-цинковый сплав, и при электрохимическом окислении медь образует CuO/Cu₂O, а цинк одновременно образует ZnO — эти оксиды растут с разной скоростью, дают разную толщину и не связываются равномерно. Получаемый слой обычно имеет толщину менее 1–3 мкм, неравномерен, слабо сцеплен и неоднороден по цвету. Для большинства обработанных на CNC латунных компонентов, требующих коррозионной стойкости, электропроводности или стабильного внешнего вида, предпочтительными с инженерной точки зрения альтернативами являются никелирование (5–25 мкм, превосходная коррозионная стойкость и электропроводность), PVD-покрытие (1–5 мкм, твердость 1 500–3 000 HV, стабильный цвет) или прозрачный лак (недорогая защита от потускнения).
Почему латунь нельзя анодировать так же, как алюминий
Объяснение ограничения анодирования латуни является электрохимическим, а не связанным с процессом. Анодирование работает, когда основной металл образует единый, стабильный оксид, который растет в виде плотной, непрерывной пленки.
Благоприятная химия алюминия: Когда алюминий окисляется в ванне серной кислоты с приложенным током, реакция равномерно по всей поверхности produces Al₂O₃. Оксид является:
- Химически стабильным в большинстве сред
- Когерентным — образует непрерывную пленку без крупных пустот или разрывов
- Адгезионным — прочно связывается с алюминиевой подложкой через границу раздела оксид-металл
- Пористым в своей средне-слойной структуре, что позволяет проводить последующее окрашивание перед уплотнением
- С контролируемой толщиной от примерно 5 мкм (flash-анодирование) до 50+ мкм (твердое анодирование Type III)
Проблема смешанных оксидов латуни: Латунь содержит медь (обычно 55–70%) и цинк (30–45%). Во время электрохимического окисления:
- Медь окисляется до CuO (черный) и Cu₂O (красно-коричневый) в зависимости от потенциала и температуры
- Цинк окисляется до ZnO (белый или бледный)
- Эти две оксидные системы растут с разной скоростью и образуют разные морфологии рядом друг с другом на одной и той же поверхности
- Граница раздела между богатыми медью и богатыми цинком микроструктурными областями внутри латуни создает разрывы в оксидном слое
- Результатом является нерегулярный, смешанный оксид, который механически слаб, визуально неоднороден и обеспечивает минимальную барьерную защиту
Сравнение толщины: Анодирование алюминия обычно дает 10–25 мкм плотного оксида в контролируемой ванне. Наиболее контролируемые процессы электрохимического окисления, применяемые к латуни, дают смешанный оксидный слой толщиной примерно 1–3 мкм — главным образом потому, что конкурирующие оксидные реакции не позволяют единой когерентной пленке равномерно наращивать толщину.
Неоднородность цвета: При анодировании алюминия пористый оксид равномерно поглощает краситель, поскольку структура пор однородна. На латуни нерегулярный оксид препятствует равномерному поглощению красителя, что приводит к пятнистому, неравномерному цвету, который является наиболее заметным признаком неадекватного анодирования латуни.
Что происходит, когда латунь подвергается электрохимическому окислению
Хотя “истинное” анодирование на латуни недостижимо, процессы электрохимического окисления могут применяться в декоративных целях с реалистичными ожиданиями.
Последовательность процесса
Шаг 1 — Подготовка поверхности (критично): Состояние поверхности латуни оказывает большее влияние на внешний вид финишного покрытия, чем параметры окисления. Обрабатывающее масло, остатки СОЖ, полировальные составы и оксидные слои от обращения — все это препятствует равномерному окислению. Подготовка обычно включает:
- Щелочную очистку (удаляет масла, отпечатки пальцев, остатки механической обработки)
- Легкое кислотное травление в слабой кислоте (удаляет поверхностные оксиды, активирует поверхность для окисления)
- Промывку деионизированной водой между каждым этапом
Перетравливание — это риск, специфичный для латуни: длительное воздействие кислоты преимущественно удаляет цинк с поверхности, оставляя обогащенный медью слой (обесцинкование), который окисляется иначе, чем основной сплав — ухудшая однородность цвета.
Шаг 2 — Выбор электролита: В отличие от анодирования алюминия (стандартная серная кислота, ~150–200 г/л при 18–22°C), электрохимическое окисление латуни обычно использует электролиты на основе фосфорной кислоты. Фосфорная кислота менее агрессивна по отношению к меди, чем серная кислота, снижая склонность к точечной коррозии и неравномерному травлению. Смешанно-кислотные системы также используются в специальных процессах.
Шаг 3 — Подача тока: Латунная деталь (анод) окисляется при протекании тока через электролит. Плотность тока, температура ванны и время являются основными переменными процесса. Более строгий контроль этих параметров улучшает однородность, но не может преодолеть фундаментальное поведение смешанных оксидов системы Cu/Zn.
Шаг 4 — Постобработка: После окисления уплотнение прозрачным лаком, воском или пассивационная обработка стабилизирует поверхность и замедляет дальнейшее окисление, которое иначе вызвало бы потускнение. Без уплотнения электрохимически окисленная поверхность латуни продолжает менять цвет по мере дальнейшего окисления на воздухе.
Что дает процесс
Электрохимически окисленная поверхность латуни дает:
- Тонкий, смешанный оксидный слой (< 1–3 мкм) с коричневыми, бронзовыми или темными тонами
- Матовый или сатиновый внешний вид поверхности
- Ограниченную стойкость к потускнению (превосходит голую латунь, значительно уступает гальваническим покрытиям)
- Цвет, который варьируется в зависимости от состава сплава, шероховатости поверхности и условий процесса
Зависимость от качества механической обработки: В отличие от толстой краски или гальванического покрытия, которые могут скрыть текстуру поверхности, тонкий оксидный слой на латуни повторяет и усиливает нижележащую поверхность. Деталь, обработанная до Ra 1,6 мкм, будет показывать линии обработки и следы инструмента через финишное покрытие. Деталь, отполированная до Ra 0,4 мкм или ниже, дает более однородный, утонченный внешний вид после окисления. Для любого критичного к внешнему виду применения латуни полировка до Ra ≤ 0,4–0,8 мкм перед финишной обработкой фактически обязательна.
Когда анодирование латуни (электрохимическое окисление) имеет смысл
Существуют конкретные категории применения, где контролируемое электрохимическое окисление латуни обеспечивает адекватные характеристики:
Декоративная фурнитура с допустимой вариацией цвета: Ручки для шкафов, архитектурные элементы, осветительные приборы и выставочные компоненты, где тёплая матовая эстетика “состаренной латуни” является дизайнерским замыслом. Естественная вариация цвета при окислении латуни — которая является дефектом в точном производстве — становится эстетической особенностью в применениях, стремящихся к антикварному или ремесленному виду.
Поверхности с низким контактом: Передние панели, крышки, корпуса дисплеев и архитектурные элементы, подвергающиеся минимальному механическому контакту. Тонкий оксидный слой обладает низкой износостойкостью, но в применениях, где он не будет тереться, царапаться или подвергаться давлению при обращении, он может служить приемлемо.
Экономичные декоративные компоненты: Когда внешний вид важен, но не требует точного контроля, и затраты на PVD или гальваническое покрытие не оправданы, электрохимическое окисление обеспечивает уровень выше голой латуни или простого лакирования при низкой стоимости.
Художественные и ювелирные применения: В художественной обработке металла и некоторых ювелирных изделиях естественная вариация окисления латуни является намеренной. Различные зоны сплава, текстуры и обработки создают сложные цветовые узоры, которые были бы невозможны при равномерном гальваническом покрытии.
Когда окислительную обработку латуни НЕ следует использовать
Ограничения электрохимического окисления латуни делают его непригодным для ряда распространённых инженерных применений:
Критичные для коррозии применения: Оксидный слой слишком тонкий (< 3 мкм), прерывистый и плохо сцепленный, чтобы обеспечить значимую защиту от коррозии. Во влажной среде, морском воздухе или при любом химическом воздействии окисленная латунь продолжит тускнеть и корродировать под оксидным слоем. Результаты испытания окисленной латуни в соляном тумане по ASTM B117 обычно измеряются в часах до первой коррозии, по сравнению с сотнями часов для латуни с никелевым покрытием.
Электрические контакты и разъёмы: Латунь широко используется в разъёмах, клеммах и контактных пружинах благодаря её электропроводности. Оксидный слой увеличивает контактное сопротивление и вносит изменчивость в электрические характеристики. Любой процесс электрохимического окисления, применённый к контактной поверхности, сводит на нет цель использования латуни в этом применении.
Стабильность цвета в производстве: Межпартийная вариация цвета при окислении латуни несовместима с производственными условиями, где задана визуальная однородность. Поскольку состав латунного сплава варьируется в допустимых пределах между производственными партиями, а состояние поверхности и параметры процесса окисления влияют на результат, подбор цвета между деталями, изготовленными в разное время, ненадёжен.
Поверхности трения и скользящие контакты: Твёрдость оксидного слоя латуни значительно ниже твёрдости базового латунного сплава, и слой быстро истирается при любом механическом контакте. Для скользящих поверхностей, ручек, корпусов клапанов, фитингов и любой детали, подвергающейся циклическому обращению, срок службы окисленной отделки обычно составляет недели-месяцы, а не годы, ожидаемые от функционального покрытия.
Альтернативные процессы отделки для латунных деталей CNC
| Отделка | Толщина | Твердость | Коррозионная стойкость | Проводимость | Однородность цвета | Относительная стоимость |
|---|---|---|---|---|---|---|
| Химическое никелирование | 5–25 мкм | 500–700 HV | Отлично | Умеренный | Отлично | Средний |
| Гальваническое никелирование | 5–25 мкм | 200–400 HV | Хорошо | Хорошо | Отлично | Средний |
| Твёрдый хром | 2–250 мкм | 800–1 000+ HV | Умеренный | Низкий | Хорошо | Средне-высокий |
| Золотое флэш-покрытие | 0,1–0,5 мкм поверх никеля | Низкий | Отлично | Отлично | Отлично | Высокий |
| PVD (TiN, CrN, DLC) | 1–5 мкм | 1 500–3 000 HV | Хорошо | Низкий | Отлично | Высокий |
| Прозрачный лак | 5–20 мкм | Низкий | Умеренный | Без изменений | Хорошо | Низкий |
| Химическое окисление | <3 мкм | Очень низкий | Бедный | Умеренный | Бедный | Низкий |
Никелирование — наиболее распространённое инженерное решение
Химическое никелирование является стандартным выбором для латунных деталей CNC, требующих как коррозионной стойкости, так и размерной стабильности. Механизм автокаталитического осаждения обеспечивает равномерную толщину независимо от геометрии детали — критическое преимущество перед гальваническим покрытием для сложных форм с внутренними элементами, глухими отверстиями и резьбовыми портами.
Для электрических контактов и разъёмов из латуни электролитическое никелирование поддерживает достаточную проводимость, обеспечивая при этом защиту от коррозии. Латунный штырь с никелевым покрытием достигает контактного сопротивления обычно ниже 5 мОм при стандартных контактных усилиях — сопоставимо с голой латунью до окисления, но стабильно в течение месяцев службы, а не деградирует, как тускнеет голая латунь.
PVD-покрытие — премиальная производительность и эстетика
Физическое осаждение из паровой фазы (PVD) создаёт твёрдые тонкие покрытия (TiN золотого цвета, CrN серебристого, TiAlN тёмного, DLC тёмно-серого/чёрного) с твёрдостью 1 500–3 000 HV — в 5–10 раз твёрже самого твёрдого никелевого покрытия. Для премиальных потребительских товаров, люксовой фурнитуры и износостойких декоративных деталей PVD обеспечивает:
- Однородный, воспроизводимый цвет, не зависящий от партии или состава сплава
- Износостойкость, измеряемую годами, а не неделями
- Очень тонкое осаждение (1–5 мкм), незначительно влияющее на допуски
- Совместимость со сложной геометрией деталей (ограничение прямой видимости применяется, но управляемо для большинства форм фурнитуры)
Стоимость PVD существенно выше, чем гальванического покрытия, и процесс обычно требует никелевой или хромовой подслойки на латуни для обеспечения адгезии.
Прозрачный лак — простая защита от потускнения
Для внутренних применений, где желателен естественный цвет латуни и требуется только предотвращение потускнения, прозрачный лак (нитроцеллюлозный, полиуретановый или акриловый) обеспечивает эффективную защиту при минимальных затратах. Лак не оказывает значительного влияния на электропроводность для большинства контактных применений, сохраняет металлический вид латуни и может быть легко удалён и нанесён заново при повреждении.
Ограничение: лак обладает низкой механической твёрдостью и будет царапаться и скалываться при регулярном обращении. Для деталей, которые часто берут в руки или собирают/разбирают, срок службы лака невелик.
Типичные дефекты при окислительной отделке латуни
| Дефект | Внешний вид | Основная причина | Профилактика |
|---|---|---|---|
| Неравномерный цвет (пятнистость) | Пятнистые коричневые/тёмные участки | Дифференциальное окисление меди и цинка; загрязнение поверхности | Полировать до Ra ≤ 0,8 мкм; улучшить очистку; стандартизировать источник сплава |
| Видимость линий обработки | Следы обработки, видимые сквозь отделку | Ra слишком высокий перед финишной обработкой | Полировать до Ra ≤ 0,4 мкм; использовать более тонкие финишные проходы |
| Отслаивание или шелушение | Оксид отслаивается | Собственная слабая адгезия оксида; переокисление | Сократить время процесса; нанести прозрачное покрытие сразу после оксидирования |
| Тёмные пятна или полосы | Локальные чёрные участки | Переокисление; локальная концентрация тока; загрязнение | Контролировать плотность тока; улучшить предварительную очистку |
| Различие цвета от партии к партии | Детали из разных партий выглядят по-разному | Вариация состава сплава в пределах спецификации; дрейф процесса | Стандартизировать поставщика и марку материала; использовать PVD для деталей с критичным цветом |
Наиболее практически важный вывод из этой таблицы: большинство дефектов при оксидировании латуни связано либо с вариабельностью материала (состав сплава), либо с состоянием поверхности (качество обработки, чистота), а не с ошибками параметров процесса. Улучшение контроля этих вышестоящих переменных даёт более стабильные результаты, чем тонкая настройка параметров оксидирования.
Рекомендации DFM для латунных деталей, требующих финишной обработки поверхности
Чистота поверхности перед обработкой: Для любой обработки поверхности латуни необходимо достичь целевого Ra перед финишной обработкой. Полировка латуни до Ra ≤ 0,4 мкм перед оксидированием даёт значительно более равномерный результат, чем обработка при Ra 1,6 мкм. Для гальванического покрытия Ra ≤ 0,8 мкм обычно достаточно, поскольку покрытие сглаживает часть шероховатости поверхности.
Качество кромок: Удаление заусенцев и притупление кромок (фаска 0,2–0,5 мм) следует выполнять перед любой обработкой поверхности. Заусенцы и острые кромки создают локальные зоны высокой плотности тока в электрохимических процессах, что приводит к образованию толстого, грубого оксидного слоя в этих точках. Для гальванического покрытия наращивание на кромках также является проблемой — острые кромки получают больше осадка, чем плоские поверхности.
Ориентация глухих отверстий: Для любого мокрого химического процесса (гальванизация или оксидирование) детали с глухими отверстиями следует ориентировать так, чтобы отверстия были открыты вниз во время обработки, что позволяет раствору стекать и предотвращает захват химикатов, вызывающий отложенное появление пятен или коррозию.
Защита резьбы: Для латунных деталей с резьбой, которые будут покрываться гальваническим способом, необходимо учитывать толщину покрытия в допусках на резьбу. Слой никеля толщиной 10 мкм добавляет примерно 0,020 мм к среднему диаметру наружной резьбы. Резьбы, требующие точного допуска после покрытия, следует обрабатывать с занижением перед гальванизацией, при этом компенсация рассчитывается исходя из заданной толщины покрытия и допуска.
Избегайте сборок из разнородных материалов перед финишной обработкой: По возможности выполняйте финишную обработку латунных компонентов до сборки. Если сборка содержит латунь и другой металл, применение финишной обработки к сборке создаёт риск гальванической коррозии и может привести к несовместимым покрытиям на разных материалах.
Основные выводы
- Латунь нельзя анодировать так же, как алюминий: смешанная оксидная система Cu/Zn образует неоднородный, тонкий (< 3 мкм), слабо адгезионный слой вместо равномерного, толстого, стабильного слоя Al₂O₃, достижимого на алюминии.
- Электрохимическое оксидирование латуни является преимущественно декоративным: полученная поверхность тоньше и слабее любого функционального инженерного покрытия, обеспечивает минимальную защиту от коррозии и не может обеспечить стабильный цвет в производстве.
- Внешний вид оксидированной латунной поверхности зависит больше от качества предварительной механической обработки, чем от процесса оксидирования: полировка до Ra ≤ 0,4–0,8 мкм перед оксидированием фактически обязательна для деталей с критичным внешним видом; следы обработки при Ra 1,6+ мкм усиливаются, а не скрываются оксидированием.
- Для коррозионной стойкости латуни никелевое покрытие (химическое или электролитическое) является инженерным стандартом: никель толщиной 5–25 мкм обеспечивает стойкость к солевому туману по ASTM B117, измеряемую сотнями часов, против часов для оксидированных латунных поверхностей.
- Для износостойкости и стабильного цвета на премиальных латунных деталях PVD-покрытие является предпочтительным решением: PVD толщиной 1–5 мкм (TiN, CrN, DLC) достигает твёрдости 1 500–3 000 HV и полностью воспроизводимого цвета независимо от вариации партии сплава.
- Для электрических контактов и разъёмов из латуни избегайте любой обработки на основе оксидов: оксидный слой увеличивает контактное сопротивление; никелевое или золотое покрытие является правильной отделкой для латунных контактных штырьков и клемм.
- Для отделов закупок OEM-производителей: когда на чертеже латунного компонента указано “анодирование”, уточните у конструктора, подразумевается ли истинная анодирующая производительность (защита от коррозии, твёрдая поверхность) или же целью является декоративное модифицирование поверхности. Они требуют принципиально разных процессов — и разных поставщиков. Спецификация “анодирование латуни”, выполненная как процесс гальванизации, пройдёт размерный контроль, но может не соответствовать стандарту внешнего вида, и наоборот.
Часто задаваемые вопросы
Можно ли анодировать латунь?
Не так, как алюминий. Анодирование алюминия работает потому, что алюминий образует единый, стабильный оксид (Al₂O₃), который растёт как равномерная, толстая, адгезионная плёнка в контролируемых электрохимических условиях. Латунь — это медно-цинковый сплав, и как медь, так и цинк образуют разные оксиды одновременно при электрохимическом окислении. Эти смешанные оксиды растут с разной скоростью, дают разную толщину и не связываются равномерно — в результате получается тонкая (< 3 мкм), пятнистая, слабо адгезионная поверхность вместо контролируемого оксида 10–50+ мкм, достижимого на алюминии. Обработка поверхности, применяемая к латуни в процессах, подобных анодированию, более точно описывается как электрохимическое оксидирование или контролируемое патинирование и используется только в декоративных целях.
Какая лучшая финишная обработка поверхности для латунных деталей, обработанных на станке CNC?
Лучшая отделка зависит от функциональных требований. Для коррозионной стойкости при сохранении электропроводности (разъёмы, клеммы, контакты): никелирование (химическое или электролитическое, 5–15 мкм) является стандартным выбором, обеспечивая сотни часов устойчивости к солевому туману и стабильное контактное сопротивление. Для износостойкости и премиального внешнего вида (фурнитура, потребительские товары, медицинские изделия): PVD-покрытие (TiN золотой, DLC чёрный, CrN серебристый, 1–5 мкм при 1 500–3 000 HV) обеспечивает наилучшее сочетание твёрдости и стабильности цвета. Для экономичной защиты от потускнения (декоративные интерьерные применения): прозрачный лак (нитроцеллюлозный или акриловый, 5–20 мкм) сохраняет естественный вид латуни при минимальных затратах. Для декоративного винтажного или состаренного вида (художественные изделия, мебельная фурнитура): контролируемое электрохимическое окисление или химическое патинирование создаёт коричнево-бронзовые тона, характерные для состаренной латуни.
Почему электрохимически окисленная латунь имеет неравномерный цвет?
Неравномерный цвет окисленной латуни является результатом двух одновременных факторов. Во-первых, микроструктура латуни содержит богатые медью и богатые цинком фазы (зёрна), которые окисляются с разной скоростью и образуют оксиды разного цвета (медь образует тёмно-красно-коричневый CuO; цинк образует более светлый ZnO). Эта разница создаёт вариацию цвета, повторяющую микроструктурный зерновой рисунок сплава. Во-вторых, любое изменение состояния поверхности — следы обработки, остатки масла, незначительные различия в составе между деталями из разных производственных партий — вызывает локальные колебания скорости окисления, усиливая вариацию цвета. Основная проблема заключается в том, что процесс отделки не может преодолеть inherentную склонность материала к образованию смешанных, неоднородных оксидов.
Как анодирование латуни соотносится с анодированием алюминия?
Сравнение по ключевым свойствам: анодирование алюминия создаёт 10–50+ мкм стабильного Al₂O₃ с твёрдостью до 400–450 HV (твёрдое анодирование Type III), превосходной адгезией к подложке и окрашиваемой пористой структурой для стабильного цвета. Электрохимическое окисление латуни создаёт < 3 мкм смешанного CuO/ZnO, очень низкую твёрдость, слабую адгезию и не имеет окрашиваемой пористой структуры (цвет исходит от самого оксида, который нестабилен). Коррозионная стойкость в солевом тумане: алюминий, анодированный до 25 мкм, обычно выдерживает 300–500 часов по ASTM B117 до первой коррозии; окисленная латунь обычно разрушается в течение 24–72 часов. Анодирование — стандартный промышленный процесс для алюминия; электрохимическое окисление латуни — нишевый декоративный процесс с ограниченным промышленным применением.
Что вызывает отслаивание или шелушение при оксидировании латуни?
Отслаивание происходит потому, что смешанный оксидный слой на латуни не образует прочной металлургической связи с подложкой — в отличие от анодирования алюминия, где слой Al₂O₃ непрерывно переходит от основного металла. Оксидный слой латуни связывается преимущественно через механическую адгезию к шероховатости поверхности, а не через зону перехода оксид-металл. Это означает, что любое напряжение, приложенное к покрытию — термическое циклирование, механический контакт или внутреннее напряжение самого оксидного слоя, если он слишком толстый или был нанесён в неблагоприятных условиях — может вызвать адгезионный отказ. Долгосрочное решение — не улучшать процесс окисления, а использовать другой подход к отделке (гальваническое покрытие или PVD), который образует подлинную связь с латунной подложкой.
Написано инженерной командой CMS с более чем 15-летним опытом обработки CNC, производящей прецизионные латунные компоненты с согласованной отделкой поверхности — включая никелирование, золочение, PVD-покрытие и прозрачный лак — для соединителей, гидравлических фитингов, декоративной фурнитуры, контрольно-измерительных приборов и производственных программ потребительской электроники OEM. Технические ссылки: ASTM B117 (испытание в соляном тумане), ASTM B733 (автокаталитические никель-фосфорные покрытия на латуни), ASM Handbook Vol. 5 (инженерия поверхностей: оксидирование и гальванизация медных сплавов), MIL-DTL-16232 (фосфатные покрытия), Schlesinger M. — Electroplating (глава о гальванизации медных сплавов).
Закупка обработанных на станках латунных компонентов CNC с отделкой поверхности?
В CMS мы производим прецизионные обработанные на станках латунные компоненты CNC — клапаны, соединители, фитинги, корпуса и фурнитуру — и координируем никелирование, золочение, PVD-покрытие и отделку прозрачным лаком с проверенной толщиной, XRF-верификацией и инспекцией первой статьи.
[Запросить спецификацию отделки латунного компонента и расчёт стоимости обработки CNC →]


