
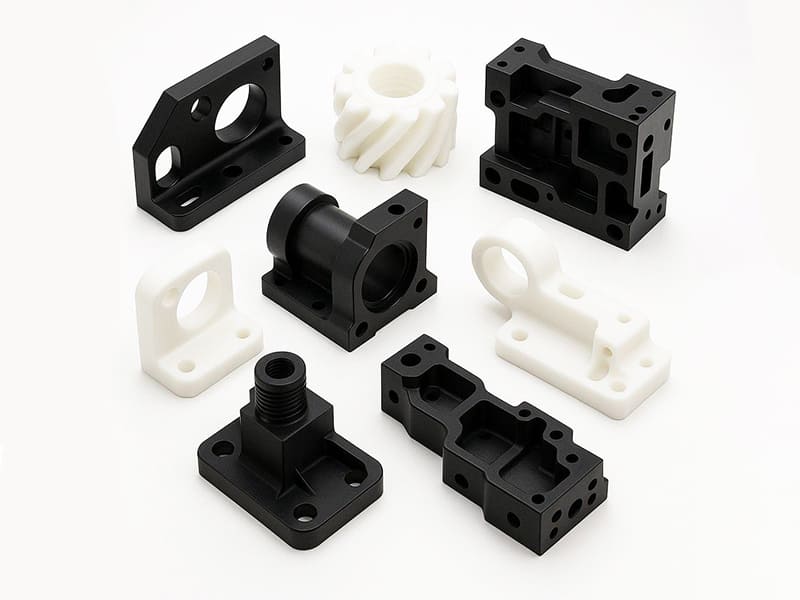
Быстрый ответ: Пять основных технологий производства пластмассовых изделий предназначены для принципиально разных областей применения: литье под давлением (высокоточные сложные детали с допуском ±0,05–0,1 мм, средние и крупные партии, $5 000–$100 000+ инструментов), выдувное формование (полые цельные изделия — бутылки, резервуары, воздуховоды — при больших объёмах производства), экструзия (профили непрерывного однородного поперечного сечения — трубы, трубки, уплотнители — с низкой стоимостью за метр), ротационное формование (крупные полые детали при малых и средних объемах производства с низкими затратами на инструмент) и термоформование (тонкостенная упаковка и крышки, изготовленные из листового материала, с низкой стоимостью инструмента). Выбор технологии определяется в первую очередь геометрией детали, годовым объемом производства, требуемыми допусками на размеры и бюджетом на инструменты. Использование неподходящей технологии — например, литья под давлением для детали с годовым объемом производства 500 единиц или термоформования для конструкционного элемента — приводит к возникновению проблем с затратами и качеством, которые невозможно решить путем оптимизации процесса.
Почему выбор метода переработки пластмасс является стратегическим решением
Выбор неверного процесса производства пластмассовых изделий является одной из самых серьезных и практически необратимых ошибок на этапе разработки продукта. Как правило, эта ошибка незаметна на этапе проектирования — стоимость инструмента для термоформования в размере $8 000 выглядит привлекательной по сравнению со стоимостью формы для литья под давлением в $40 000 — но обходится дорого, когда процесс не может обеспечить соблюдение требований к допускам, когда себестоимость единицы продукции при серийном производстве остается неконкурентоспособной или когда конструктивные особенности приходится упрощать, чтобы учесть технологические ограничения.
Эти три роли, принимающие решения, по-разному воспринимают эту проблему:
Инженеры обнаружить, что выбранный технологический процесс не позволяет обеспечить требуемые допуски, качество поверхности или эксплуатационные характеристики конструкции после завершения изготовления инструмента. Перепроектирование и переоснащение обходятся дорого; уступки в конструкции также обходятся дорого из-за отказов в эксплуатации.
Дизайнеры обнаруживают, что геометрические особенности, задуманные в отрыве от реальных условий — тонкие стенки, острые углы, сложные внутренние конструкции — оказываются нереализуемыми или слишком затратными в рамках выбранного технологического процесса, что вынуждает повторно дорабатывать проект в условиях уже сжатых сроков разработки.
Отделы закупок непосредственно ощущают на себе влияние этих факторов на затраты: инвестиции в производственное оборудование, которые невозможно окупить при текущих объемах производства; удельные затраты, не позволяющие устанавливать конкурентоспособные цены; либо ограниченные возможности поставщиков, которые негативно сказываются на качестве или сроках поставки.
Правильный подход заключается в том, чтобы рассматривать выбор технологического процесса как инженерное решение с множеством переменных, принимаемое на ранних этапах разработки продукта, а не как деталь, связанную с закупками, которая решается уже после завершения проектирования.
Пять основных технологий производства пластмасс
Литье под давлением
Литье под давлением является основным технологическим процессом производства пластмассовых изделий, обеспечивающим точное, повторяемое и крупносерийное изготовление деталей сложной геометрии. Расплавленный пластик под высоким давлением впрыскивается в закрытую металлическую форму, удерживается под давлением до затвердевания материала, а затем извлекается из формы. Форма определяет все характеристики детали — диаметр, толщину стенок, текстуру поверхности, внутреннюю геометрию — с точностью размеров ±0,05–0,1 мм, что является стандартом для серийного инструмента.
Что он производит: Любая трехмерная деталь, которую можно извлечь из двухкомпонентной (или более) формы — корпуса, разъемы, шестерни, кронштейны, медицинские компоненты, конструкционные детали для автомобилей. Подрезы, резьба и сложные внутренние элементы могут быть реализованы с помощью боковых приводов, складных сердечников и механизмов вставки.
Экономика: Стоимость инструментов в диапазоне от $5 000 до $100 000+ является основной инвестицией; время цикла на одну единицу обычно составляет 10–60 секунд (в зависимости от размера детали и материала). При объёмах производства свыше 10 000 единиц в год литье под давлением становится конкурентоспособным по стоимости и, как правило, является наиболее экономичным процессом. При объёмах менее 5 000 единиц затраты на амортизацию пресс-формы в расчёте на одну деталь часто делают более экономичными обработку на станках с ЧПУ или термоформование.
Основные проектные требования:
- Равномерная толщина стенок (обычно 1,0–4,0 мм; отклонение от номинального значения более чем на ±25% приводит к короблению и появлению вмятин)
- На всех поверхностях, перпендикулярных линии разъема формы, следует предусмотреть углы спуска не менее 1°–3°
- Не допускаются подрезы без соответствующего механизма пресс-формы (боковое действие или подъемник)
- Проектирование расположения заслонок для управления траекторией потока и минимизации линий сварки
- Припуск на усадку в размерах пресс-формы (обычно 0,4–2,5% в зависимости от материала)
Выдувное формование
При выдувном формовании получают полые цельные пластиковые детали путем раздувания нагретой пластиковой трубки (заготовки) внутри закрытой формы. Этот процесс идеально подходит для изготовления полых контейнеров и компонентов — он позволяет за одну операцию создать внутреннюю полость без швов, для чего при литье под давлением потребовались бы сложные пресс-формы, сборка и соединения, сопряженные с риском утечки.
Что он производит: Бутылки, канистры, топливные баки, автомобильные воздухозаборные каналы, компоненты систем отопления, вентиляции и кондиционирования воздуха, резервуары для жидкостей, а также любые детали, основным функциональным требованием к которым является наличие замкнутого внутреннего объема.
Три основных варианта:
- Экструзионно-выдувное формование: Наиболее распространенный метод: заготовка выдавливается, форма закрывается вокруг нее, а затем изделие раздувается с помощью воздуха. Стандартно применяется для производства бутылок из ПЭНД, канистр и автомобильных баков.
- Литье с выдувом: Заготовка изготавливается методом литья под давлением на сердечнике, а затем переносится в форму для выдувного формования. Обеспечивается более высокая точность размеров; используется для производства фармацевтических и косметических флаконов.
- Выдувное формование с растяжением (ISBM): Двухосная ориентация посредством комбинированного растяжения и выдувания; позволяет производить ПЭТ-бутылки с высокой прозрачностью и высокой прочностью. Стандарт для тары для напитков.
Экономика: Стоимость инструментов ниже, чем при литье под давлением, при одинаковой сложности деталей; при крупных объемах производства себестоимость единицы продукции очень низкая (объемы производства упаковки для фармацевтической продукции и напитков исчисляются миллионами единиц в год). Не подходит для деталей, требующих строгих допусков на размеры внутренних элементов.
Экструзия
При экструзии пластмасс расплавленный материал непрерывно продавливается через формовую матрицу, в результате чего получается изделие с постоянным поперечным сечением любой длины. Данный процесс чрезвычайно эффективен для серийного производства профилей, труб и листов с низкой себестоимостью за погонный метр.
Что он производит: Трубы и трубопроводы (водопроводные трубы из ПВХ, газовые трубы из полиэтилена, гидравлические шланги из нейлона), оконные рамы и архитектурные профили, уплотнительные ленты и прокладки, пластиковые листы и пленки (которые впоследствии подвергаются термоформовке, резке или ламинированию), изоляция и оболочка проводов.
Экономика: Стоимость пресс-форм умеренная; себестоимость единицы продукции в расчете на линейный метр при серийном производстве очень низкая. Не подходит для изготовления отдельных трехмерных деталей.
Ограничение по геометрии процесса: Поперечное сечение экструдированной детали должно оставаться постоянным по всей длине. Любые элементы, изменяющиеся по длине (фланцы через определенные промежутки, впрессованные кронштейны, изменения поперечного сечения), требуют проведения дополнительных операций после экструзии. Это не ограничение, а скорее определяющая характеристика процесса — экструзия показывает наилучшие результаты именно в тех случаях, когда профиль является постоянным.
Ротационное формование
При ротационном формовании (ротомолдинге) порошкообразный пластик наносится на внутренние стенки закрытой формы, которая вращается в двух направлениях в печи, в результате чего материал спекается, образуя бесшовную полую деталь. Данный процесс позволяет изготавливать крупные полые детали с равномерной толщиной стенок при очень низких затратах на инструмент.
Что он производит: Резервуары для хранения воды (объемом от 100 до 100 000 литров), емкости для хранения химикатов, корпуса каяков, сельскохозяйственные водопои, оборудование для детских площадок, уличная мебель, морские буи и промышленные контейнеры. Отличительной особенностью является большая по размеру полая геометрия низкой сложности.
Экономика: Стоимость инструментов является самой низкой среди всех основных технологий переработки пластмасс при одинаковых размерах деталей — форма для 500-литрового резервуара стоит $3 000–$10 000, тогда как использование аналогичной формы для литья под давлением было бы нецелесообразно. Себестоимость единицы продукции за цикл выше, чем при литье под давлением (продолжительность цикла составляет 20–60 минут), однако для очень крупных деталей практической альтернативы просто нет.
Ограничения по размерам: Детали, изготовленные методом ротоформования, имеют более широкие допуски на размеры по сравнению с деталями, изготовленными методом литья под давлением — типичный диапазон отклонений составляет ±3–6 мм для крупных деталей — а также ограниченные возможности по созданию сложной внутренней геометрии или элементов с узкими допусками. Толщина стенок определяется весом загрузки материала, а не геометрией формы.
Термоформование
При термоформовании плоский пластиковый лист нагревается до температуры размягчения, после чего с помощью вакуума, давления или механического воздействия ему придается форма на (или в) пресс-форме. В результате этого процесса из листового материала получаются неглубокие трехмерные изделия.
Что он производит: Лотки для упаковки пищевых продуктов, блистерные упаковки, одноразовые стаканы и контейнеры, упаковки типа «кламшелл», лотки для медицинских изделий, панели салона автомобилей, чехлы для оборудования, а также любые тонкостенные детали, геометрия которых может быть получена путем формовки плоского листа.
Экономика: Стоимость инструментов очень низкая (алюминиевые формы для прототипного термоформования стоят от $500 до $5,000; серийные пресс-формы — $3 000–$20 000), а срок от разработки до выпуска первых серийных деталей составляет от нескольких дней до нескольких недель. Себестоимость единицы продукции низкая для тонкостенной упаковки, выпускаемой большими партиями.
Основные ограничения: При термоформовке невозможно изготовить детали с подрезами, внутренними элементами или равномерной толщиной стенок — материал истончается в углах и при глубокой вытяжке. Этот процесс подходит для изготовления упаковки и крышек, но не для конструкционных элементов. Допуски на размеры значительно более широкие, чем при литье под давлением (обычно ±0,5–2,0 мм против ±0,05–0,1 мм при литье под давлением).
Справочник по сравнению процессов
| Характеристика | Литье под давлением | Выдувное формование | Экструзия | Ротационное формование | Термоформование |
|---|---|---|---|---|---|
| Идеальная геометрия | Сложное 3D | Полая, закрытая | Постоянное поперечное сечение | Большая полость | Неглубокое 3D из листа |
| Допуски на размеры | ±0,05–0,1 мм | ±0,2–0,5 мм | ±0,2–0,5 мм | ±3–6 мм | ±0,5–2,0 мм |
| Затраты на инструментарий | $5 000–$100 000+ | $3 000–$30 000 | $2 000–$20 000 | $1 000–$15 000 | $500–$20 000 |
| Объем экономической деятельности | > 10 000 единиц в год | > 5 000 единиц в год | Непрерывное производство | 50–5 000 единиц в год | > 2 000 единиц в год |
| Качество отделки поверхности | Отлично | Хорошо | Хорошо | Умеренный | Умеренный |
| Время цикла | 10–60 секунд | 20–120 секунд | Непрерывный | 20–60 минут | 30–120 секунд |
| Контроль толщины стенок | Отлично | Хорошо | Отлично | Умеренный | Плохое (утончение по углам) |
Система принятия решений: как инженеры выбирают технологию производства изделий из пластмассы
Выбор технологического процесса в инженерной практике представляет собой последовательный процесс отбора, а не одновременное многокритериальное сравнение. На каждом этапе один или несколько процессов отсеиваются как технически неосуществимые или экономически нецелесообразные, что позволяет сузить круг приемлемых вариантов.
Шаг 1: Геометрия детали
Геометрия — это самый эффективный отдельный фильтр: она исключает процессы, с помощью которых физически невозможно получить требуемую форму.
Является ли эта деталь полой с закрытой внутренней полостью?
- Да, большие объемы (>5 000 в год): выдувное формование
- Да, большие размеры (>50 литров) или небольшой объём: ротационное формование
Имеет ли деталь постоянное поперечное сечение вдоль линейной оси?
- Да: экструзия (изготовление по длине, резка)
Изготовлена ли деталь из плоского листа (небольшая глубина, без подрезов)?
- Да: Термоформование
Имеет ли деталь сложную трехмерную форму с внутренними элементами, резьбой, ребрами жесткости или требованиями к точности?
- Да: литье под давлением
Шаг 2: Годовой объем производства
После того как геометрия сужает круг возможных процессов, экономическая целесообразность определяется объемом производства.
| Годовой объем | Направление процесса |
|---|---|
| 1–500 единиц | Обработка на станках с ЧПУ или 3D-печать (без изготовления пресс-форм, высокая себестоимость единицы продукции) |
| 500–5 000 единиц | Промежуточное оборудование — пресс-формы для литья под давлением с мягкими формами ($1,500–$5,000); вакуумное литье; термоформование |
| 5 000–50 000 единиц | Производственное литье под давлением; выдувное формование, если изделие имеет полые элементы |
| > 50 000 единиц | Литье под давлением, выдувное формование или экструзия в зависимости от геометрии |
Экономический порог рентабельности между обработкой на станках с ЧПУ и литьем под давлением обычно составляет 500–2 000 единиц в зависимости от сложности детали и стоимости пресс-формы. При объёме производства ниже этого диапазона затраты на амортизацию пресс-формы в расчёте на одну деталь превышают затраты на обработку на станках с ЧПУ; при объёме выше этого диапазона ситуация меняется на противоположную. Этот порог рентабельности следует точно рассчитывать для каждого проекта, а не исходить из приблизительных предположений.
Шаг 3: Допуски на размеры и качество поверхности
Требования к допуску еще больше ограничивают количество применимых технологических процессов:
- ±0,05–0,1 мм или с большей точностью: Литье под давлением — единственный стандартный производственный процесс, позволяющий обеспечить такой допуск при обработке пластмасс. При механической обработке пластмасс с ЧПУ можно достичь точности ±0,01–0,05 мм, однако такой подход экономически целесообразен только при мелкосерийном производстве.
- ±0,2–0,5 мм: Литье под давлением, выдувное формование, экструзия
- Допустимое отклонение ±1–3 мм: Все процессы жизнеспособны
- ±3–6 мм или более: Допускается использование методов ротационного формования и термоформования
Что касается требований к качеству поверхности (эстетический вид, оптическая прозрачность, текстурированная поверхность), литье под давлением с использованием полированных стальных форм обеспечивает максимально достижимое качество. Термоформование и выдувное формование позволяют получить приемлемое качество поверхности для упаковочных и функциональных поверхностей.
Шаг 4: Бюджет на изготовление инструментов и экономическая обоснованность
Рассчитайте амортизацию инструмента на единицу продукции для наиболее подходящего технологического процесса при прогнозируемом объеме производства:
Амортизация инструмента на единицу продукции = Стоимость инструмента / Ожидаемый объем производства за срок службы инструмента
Пример: пресс-форма $40 000, обеспечивающая выпуск 500 000 единиц за весь срок службы = амортизация пресс-формы $0,08 за единицу. При общем объёме производства 5 000 единиц: амортизация пресс-формы составляет $8,00 на единицу — эту сумму необходимо добавить к переменным производственным затратам на единицу продукции.
Если расчётная общая стоимость (амортизация инструментов + переменные производственные затраты) для технологически предпочтительного процесса превышает приемлемую рентабельность единицы продукции, то предпочтительным может оказаться процесс с более низкой стоимостью инструментов, даже если он накладывает ограничения на конструкцию. Именно поэтому для изготовления упаковки часто выбирают термоформование, несмотря на более низкие конструктивные характеристики — с экономической точки зрения оно несопоставимо с литьем под давлением при производстве тонкостенной, высокообъемной и чувствительной к себестоимости упаковки.
Шаг 5: Проверка совместимости материалов
Не все пластиковые материалы подходят для всех технологических процессов:
- Литье под давлением: Совместим практически со всеми термопластиками — ABS, PC, нейлон, PP, POM, PEEK, PVC, TPE, TPU
- Выдувное формование: Требуются материалы с прочностью расплава, достаточной для формирования заготовки — HDPE, PP, PET, PVC, PC; не подходит для PEEK или высоковязких инженерных пластиков
- Экструзия: Широкая совместимость с материалами — ПВХ, ПЭ, ПП, АБС, ПЭТГ, ТПУ; материал должен поддаваться переработке в непрерывном режиме
- Ротационное формование: Преобладают LLDPE и HDPE в порошкообразной форме; выбор материалов ограничен по сравнению с литьем под давлением
- Термоформование: Листовые материалы — HIPS, ABS, PETG, PP, PVC, PC; материал должен выпускаться в виде листов и поддаваться термоформовке без чрезмерного истончения
Особенности выбора технологических процессов в различных отраслях
Инженерная практика в каждой отрасли пришла к выбору конкретных технологических процессов на основе данных об эксплуатационных характеристиках, накопленных за десятилетия. Понимание этих закономерностей служит надёжной отправной точкой для разработки новых продуктов.
Автомобильная промышленность
Производство автомобильных пластиковых деталей охватывает самый широкий спектр технологических процессов среди всех отраслей промышленности:
Литье под давлением находит широкое применение в производстве: элементов внутренней отделки, корпусов разъемов, кронштейнов датчиков, дверных панелей, деталей приборной панели — всех тех изделий, которые требуют строгих допусков, качественной обработки поверхности и больших объемов производства.
Выдувное формование используется в следующих изделиях: топливные баки (многослойный полиэтилен высокой плотности (HDPE) для обеспечения барьерных свойств), баки для охлаждающей жидкости, баки для жидкости омывателя лобового стекла, воздухозаборные каналы — все это полые изделия, требующие бесшовной герметичной конструкции при крупносерийном производстве.
Экструзия используется для: уплотнительных прокладок, краевых молдинг, окантовки коврового покрытия и пластиковых трубок по всему автомобилю.
Выбор технологического процесса в автомобильной промышленности обусловлен большими объёмами производства (100 000–1 000 000+ единиц в год), что оправдывает инвестиции в изготовление пресс-форм для литья под давлением, а также конкретными требованиями производителей оригинального оборудования (OEM) к материалам и качеству (ISO/TS 16949).
Медицинские устройства
Литье под давлением занимает доминирующее положение в производстве пластиковых компонентов для медицинского оборудования благодаря сочетанию требований, которые ни один другой технологический процесс не способен удовлетворить одновременно:
- Жесткие допуски на размеры при сборке устройств и обеспечении работоспособности механизмов
- Высококачественные поверхности, обеспечивающие простоту очистки, совместимость со стерилизацией и безопасность при контакте с пациентом
- Валидированные процессы для обеспечения соответствия нормативным требованиям (FDA 21 CFR, часть 820; ISO 13485)
- Стабильность результатов при работе с большими партиями в рамках квалификации устройств
Производство медицинских изделий методом литья под давлением также предполагает использование материалов медицинского назначения (класс VI по стандарту USP, прошедших испытания в соответствии с ISO 10993), производство в условиях чистых помещений, ведение полной документации по проверке размеров в соответствии с требованиями к истории изделия, а также валидированные пресс-формы с документированным контролем изменений.
Упаковка
Выбор технологического процесса в упаковочной промышленности практически полностью определяется экономическими соображениями:
Термоформование для жесткой упаковки пищевых продуктов (лотки, упаковки типа «кламшелл», блистеры) — стоимость пресс-форм составляет $2 000–$15 000 по сравнению с $30 000–$80 000 для литья под давлением, при этом обеспечивается достаточная точность размеров для выполнения упаковочных функций.000–$80 000 при литье под давлением, при этом обеспечивается достаточная точность размеров для выполнения функций упаковки.
Выдувное формование для бутылок и тары для жидкостей — единственный процесс, позволяющий производить бесшовную полыю тару с той производительностью (тысячи единиц в час) и при таких удельных затратах (доли цента за бутылку), которые необходимы для конкурентоспособной упаковки.
Экструзия для пленки, листов, пакетов и гибкой упаковки — производится в рулонном виде и подвергается дальнейшей переработке.
Литье под давлением в упаковочной промышленности применяется исключительно для изготовления деталей, требующих высокой точности конструкции или сложной геометрии — крышек и укупорочных элементов, дозирующих механизмов, деталей насосов.
Потребительская электроника
Литье под давлением является доминирующим методом изготовления корпусов и несущих элементов бытовой электроники по следующим причинам:
- Сложная внутренняя геометрия (крепежные выступы, защелкивающиеся фиксаторы, элементы для прокладки кабелей, вырезы для разъемов) требует использования возможностей 3D-литья под давлением
- Качество отделки поверхности (косметические поверхности класса A, мелкая текстура, однородность цвета) можно обеспечить только при литье под давлением с использованием полированных стальных форм
- Объемы производства в размере 50 000–1 000 000+ единиц в год оправдывают инвестиции в инструментальное оснащение
- Для автоматизации сборки необходима согласованность компонентов
Структура затрат по каждому процессу
Понимание структуры затрат — а не только цены за единицу — имеет решающее значение для экономического анализа жизненного цикла.
Экономика литья под давлением
Общая себестоимость одной детали = (Стоимость инструмента / Объем производства) + Переменная удельная себестоимость
Факторы, влияющие на стоимость инструментального оборудования: Сложность детали (количество полостей, побочные механизмы, класс качества поверхности), материал пресс-формы (алюминий для прототипа/моста, сталь P20 для серийного производства, H13 или S136 для условий с высокой степенью износа или оптических применений), размер пресс-формы и количество полостей.
При объеме производства 100 000 единиц в год с использованием пресс-формы $40 000 в течение 3-летнего срока службы инструмента амортизация инструмента составляет $0,13 на единицу. Переменная себестоимость единицы продукции (материалы + время работы станка + вторичные операции) обычно колеблется в диапазоне от $0,30 до $5,00 в зависимости от размера детали и времени цикла.
Экономика термоформования
Основным преимуществом является стоимость инструментов ($500–$15 000). Переменные затраты конкурентоспособны при производстве тонкостенных деталей. Скрытые затраты связаны с эффективностью использования материала — при термоформовке образуются скелетные отходы из листа между формованными деталями, которые обычно составляют 20–40% от веса листа. Эти отходы можно переработать в вторичное сырьё, но они представляют собой потерю материала, которая не имеет места при литье под давлением (где можно использовать почти 100% от веса заготовки).
Экономика ротационного формования
Низкая стоимость инструментов ($1 000–$15 000) компенсируется длительным временем цикла (20–60 минут на цикл) и более низкой производительностью труда в час. Для крупных деталей, для которых не существует альтернативы, ротоформование является экономически оправданным. Для деталей среднего размера, которые можно изготавливать как методом ротационного формования, так и методом литья под давлением, переходный объем производства обычно составляет 2 000–5 000 единиц в год.
Распространенные ошибки при выборе технологического процесса производства пластмасс
Использование литья под давлением для мелкосерийного производства
Изготавливаемая по технологии $40 000 литьевая форма, обеспечивающая выпуск в общей сложности 2 000 единиц продукции, увеличивает затраты на амортизацию инструмента на $20,00 за единицу ещё до учёта каких-либо производственных затрат. Для потребительского продукта стоимостью $15 это делает производство экономически нецелесообразным. Правильным подходом для мелкосерийного производства является использование промежуточного инструмента (формы для литья под давлением из алюминия на $3 000–$8 000 единиц), термоформования, обработки на станках с ЧПУ или вакуумного литья в зависимости от геометрии изделия.
Использование термоформования для изготовления инженерных конструкционных элементов
В процессе термоформования толщина стенок варьируется — в углах и местах глубокой вытяжки она значительно меньше, чем на плоских участках. Для конструкционных элементов, у которых толщина стенок определяет несущую способность, такая изменчивость является причиной конструктивного отказа. Корпус, рассчитанный на толщину стенок 3 мм, после термоформования будет иметь толщину стенок в углах 1,5–2,0 мм, что снижает жесткость и прочность именно в тех зонах, где наблюдается наибольшая концентрация напряжений.
Неучёт изменений в конструкции после изготовления инструментов
Модификации форм для литья под давлением обходятся в $1 000–$20 000 в зависимости от сложности. Перед принятием решения о изготовлении пресс-форм конструкции должны пройти валидацию посредством анализа DFM, моделирования и испытаний прототипов на станках с ЧПУ. Самая дорогостоящая ошибка при выборе технологического процесса заключается не в том, чтобы выбрать неверный процесс, а в том, чтобы приступить к изготовлению пресс-формы на основе недостаточно проверенной конструкции, а затем оплачивать модификацию пресс-формы после завершения её изготовления.
Смешение процессов разработки прототипов с производственными процессами
Обработка на станках с ЧПУ и 3D-печать — отличные методы изготовления прототипов. Однако для большинства пластиковых деталей, объем производства которых превышает несколько сотен единиц в год, они не являются целесообразными производственными процессами. Переход от прототипа к серийному производству должен сопровождаться тщательной переоценкой технологического процесса — характеристики прототипа, изготовленного из пластика с помощью ЧПУ, не позволяют прогнозировать характеристики серийной продукции, полученной методом литья под давлением, поскольку свойства материала (кристалличность, остаточное напряжение, качество поверхности) различаются в этих двух процессах.
Основные выводы
- Выбор процесса определяется в первую очередь геометрией, затем объемом, а затем допуском: полые детали → выдувное или ротационное формование; детали с постоянным поперечным сечением → экструзия; сложные трехмерные формы → литье под давлением; тонкостенные детали, изготовленные из листового материала → термоформование.
- Годовой объем производства определяет экономическую эффективность инструментального оборудования: литье под давлением становится экономически выгодным при объёме производства свыше ~5 000–10 000 единиц в год; при меньших объёмах, как правило, более экономичными являются промежуточные технологии или альтернативные методы с меньшими затратами на изготовление пресс-форм.
- Требования к допуску ограничивают выбор технологического процесса: Для обеспечения точности размеров в пределах ±0,05–0,1 мм необходимо использовать литье под давлением; термоформование (±0,5–2,0 мм) и ротоформование (±3–6 мм) не подходят для изготовления прецизионных инженерных деталей.
- Выбор технологического процесса должен предшествовать разработке рабочего проекта: При проектировании детали с учетом требований к равномерности толщины стенок и угла наклона для литья под давлением получается деталь, отличная от той, которая разрабатывается с учетом ограничений, связанных с формованием листа при термоформовке.
- Сравнение затрат должно учитывать совокупные затраты на весь срок службы: амортизация инструментов + переменные удельные затраты + брак и доработка + вторичные операции + затраты на сборку — а не только затраты на инструменты или удельные затраты в отдельности.
- В каждой отрасли сложились проверенные комбинации технологических процессов: автомобилестроение (литье под давлением + выдувное формование), медицинская промышленность (литье под давлением в соответствии с ISO 13485), упаковочная промышленность (термоформование + выдувное формование), электроника (литье под давлением).
- Для отделов закупок OEM-производителей: заказать анализ DFM до принятия решения о производстве инструментов; потребовать предоставление разбивки затрат с указанием амортизации инструментов при прогнозируемом годовом объеме производства; убедиться, что выбор технологического процесса основан на анализе геометрии и объемов, а не на традициях или предпочтениях поставщика.
Часто задаваемые вопросы
Какой процесс производства пластмасс является наиболее распространенным?
Литье под давлением является наиболее широко используемым процессом производства пластиковых деталей, на долю которого приходится большая часть пластиковых компонентов в автомобилестроении, медицине, бытовой электронике и промышленности. Его доминирующее положение обусловлено сочетанием преимуществ для крупносерийного производства: точность (допуск ±0,05–0,1 мм), возможность изготовления сложной трехмерной геометрии, превосходная качество поверхности, короткие циклы (10–60 секунд) и высокая степень автоматизации, позволяющая минимизировать затраты на рабочую силу при масштабном производстве. В сфере упаковки и полых контейнеров в своих сегментах доминируют термоформование и выдувное формование.
Как выбрать между литьем под давлением и термоформованием?
Основными факторами, определяющими выбор технологии, являются сложность геометрии и требуемый допуск по размерам. Литье под давлением необходимо в следующих случаях: деталь имеет сложную трехмерную геометрию (внутренние элементы, подрезы, резьба, углы с малым радиусом); требуется допуск по размерам, более узкий, чем ±0,5 мм; критически важна однородность толщины стенок детали; или объем производства свыше 5 000–10 000 единиц в год делает инвестиции в пресс-формы экономически целесообразными. Термоформование подходит в следующих случаях: деталь имеет тонкие стенки и небольшую глубину (формованная из плоского листа); основным требованием является выполнение функции упаковки или крышки; бюджет на изготовление пресс-форм ограничен; допустим допуск ±0,5–2,0 мм; и объем производства оправдывает экономическую целесообразность листового формования.
Какой процесс производства пластмасс лучше всего подходит для мелкосерийного производства?
При объемах производства менее примерно 500–1 000 единиц обработка пластмасс с ЧПУ (из цельного прутка или листового материала) обеспечивает оптимальное соотношение точности размеров, гибкости конструкции и себестоимости единицы продукции без необходимости вложений в изготовление пресс-форм. При объёмах 1 000–5 000 единиц, когда требуется геометрия, характерная для литья под давлением, использование промежуточного инструмента (мягкого алюминиевого инструмента) позволяет получать детали, изготовленные методом литья под давлением, при стоимости инструмента $1 500–$8 000 по сравнению с $15,000–$100 000 для производственного инструмента из закаленной стали. Вакуумное литье является целесообразным вариантом для партий из 50–500 единиц деталей, требующих материалов и качества поверхности, соответствующих серийному производству. 3D-печать подходит для функциональных прототипов, в которых не требуются свойства материалов, характерные для серийного производства.
Какие допуски обеспечиваются при различных технологиях производства пластмасс?
Литье под давлением позволяет достичь самых жестких допусков: ±0,05–0,1 мм для правильно спроектированных деталей из стабильных материалов (ABS, PC, POM) в контролируемых технологических условиях. Выдувное формование обеспечивает допуски ±0,2–0,5 мм по внешним размерам при ограниченном контроле толщины стенок. Экструзия обеспечивает точность ±0,2–0,5 мм по размерам поперечного сечения. Ротационное формование обеспечивает точность ±3–6 мм для крупных деталей — подходит для резервуаров для хранения и наружного оборудования, но не для компонентов, требующих точной подгонки при сборке. Термоформование обеспечивает точность ±0,5–2,0 мм с дополнительными отклонениями из-за истончения материала в углах. Обработка пластмасс на станках с ЧПУ обеспечивает точность ±0,01–0,05 мм (в зависимости от материала), что делает её наиболее точным вариантом для производства прецизионных пластмассовых деталей небольшими партиями.
Каковы основные ошибки при выборе технологического процесса производства пластмасс?
Наиболее серьезными ошибками являются: принятие решения о создании пресс-формы для литья под давлением при недостаточном объеме производства (самая распространенная ошибка, когда стоимость пресс-формы невозможно окупить при фактических объемах производства); выбор термоформования для конструктивных элементов, где требуются равномерная толщина стенок и жесткие допуски (физика процесса делает невозможным обеспечение равномерной толщины стенок); продолжение использования прототипных технологий (ЧПУ, 3D-печать) при производственных объемах, при которых литье под давлением позволило бы снизить удельную себестоимость в 5–10 раз; а также неучёт затрат на изменения в конструкции после завершения изготовления пресс-формы (затраты на модификацию пресс-формы в размере от $1 000 до $20 000 являются наиболее предотвратимыми затратами при разработке изделий из пластика, что можно обеспечить за счёт надлежащей экспертизы DFM до принятия решения об изготовлении пресс-формы).
Подготовлено инженерной командой CMS, обладающей более чем 15-летним опытом в области прецизионной обработки на станках с ЧПУ, экспертизы конструкций форм для литья под давлением и производства пластиковых компонентов для автомобильной, медицинской, электронной и промышленной отраслей, а также для OEM-производства. Технические ссылки: ISO 294 («Литье под давлением испытательных образцов из термопластов»), ASTM D4000 («Система классификации пластиковых материалов»), ISO 13485 («Системы качества медицинских изделий — Требования к пластиковым компонентам»), IATF 16949 (Управление качеством в автомобильной промышленности — процессы производства пластмасс).
Нужна помощь в выборе подходящего метода изготовления пластиковых деталей?
В компании CMS мы проводим анализ технологичности (DFM) технических характеристик пластиковых деталей, оценивая, какие методы — ЧПУ-обработка пластика, литьевые формы с перемычками или процессы серийного производства — наиболее подходят для вашей геометрии, объема производства и требований к допускам. Кроме того, мы изготавливаем прецизионные пластиковые прототипы из POM, PEEK, нейлона, ABS и PC для проверки конструкции до принятия решения о изготовлении пресс-форм.
[Заказать экспертизу по выбору метода пластиковой обработки и анализ технологичности (DFM) →]


