
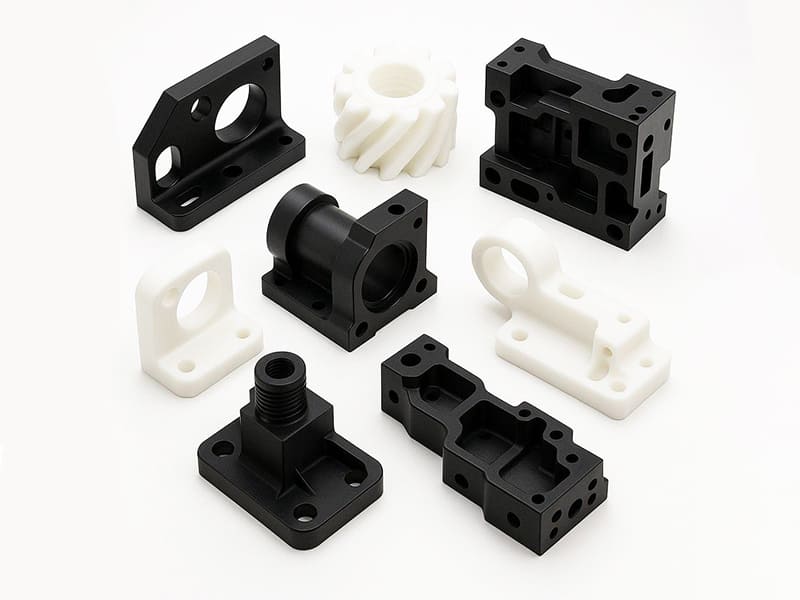
Respuesta rápida: Los cinco procesos principales de fabricación de plásticos sirven para aplicaciones fundamentalmente diferentes: moldeo por inyección (piezas complejas de alta precisión, tolerancia de ±0.05–0.1 mm, volumen medio a alto, $5,000–$100,000+ en utillaje), moldeo por soplado (piezas huecas de una sola pieza — botellas, tanques, conductos — a alto volumen), extrusión (perfiles continuos de sección transversal uniforme — tuberías, tubos, sellos — a bajo costo por metro), rotomoldeo (piezas huecas grandes a volumen bajo a medio con baja inversión en utillaje) y termoformado (envases y cubiertas de pared delgada formados a partir de láminas a bajo costo de utillaje). La selección del proceso se rige principalmente por la geometría de la pieza, el volumen de producción anual, la tolerancia dimensional requerida y el presupuesto de utillaje. Usar el proceso incorrecto — moldeo por inyección para una pieza con volumen anual de 500 unidades, o termoformado para un componente estructural de ingeniería — produce costos y problemas de calidad que no pueden resolverse mediante la optimización del proceso.
Por qué la selección del proceso de plástico es una decisión estratégica
Seleccionar el proceso de fabricación de plásticos incorrecto es uno de los errores más consecuentes y menos reversibles en el desarrollo de productos. El error es típicamente invisible en la etapa de diseño — un costo de utillaje de termoformado de $8,000 parece atractivo en comparación con un molde de inyección de $40,000 — pero se vuelve costoso cuando el proceso no puede cumplir con los requisitos de tolerancia, cuando el costo por unidad sigue siendo no competitivo a volumen, o cuando las características de diseño deben simplificarse para ajustarse a las limitaciones del proceso.
Los tres roles de decisión experimentan este problema de manera diferente:
Ingenieros descubren que el proceso seleccionado no puede cumplir con los requisitos de tolerancia, acabado superficial o rendimiento estructural después de que el utillaje está completo. El rediseño y el retooling son costosos; comprometer el diseño también es costoso en fallas de campo.
Diseñadores encuentran que las características geométricas concebidas de forma aislada — paredes delgadas, esquinas afiladas, estructuras internas complejas — son inviables o prohibitivamente costosas en el proceso seleccionado, lo que requiere iteración de diseño cuando el cronograma de desarrollo ya está bajo presión.
Equipos de adquisiciones experimentan el impacto de costos directamente: inversión en utillaje que no puede amortizarse a los volúmenes de producción reales, costos por unidad que impiden precios competitivos, o limitaciones de capacidad del proveedor que restringen la calidad o la entrega.
El enfoque correcto es tratar la selección del proceso como una decisión de ingeniería multivariable tomada temprano en el desarrollo del producto — no un detalle de adquisición resuelto después de que el diseño está finalizado.
Los cinco procesos principales de fabricación de plásticos
Moldeo por inyección
El moldeo por inyección es el proceso dominante de fabricación de plásticos para la producción de piezas de geometría compleja, de alta precisión, repetible y de alto volumen. El plástico fundido se inyecta a alta presión en un molde metálico cerrado, se mantiene bajo presión mientras el material se solidifica y luego se expulsa. El molde define cada característica de la pieza — diámetro, espesor de pared, textura superficial, geometría interna — con precisión dimensional de ±0.05–0.1 mm como estándar para utillaje de producción.
Lo que produce: Cualquier forma tridimensional que pueda expulsarse de un molde de dos piezas (o más) — carcasas, conectores, engranajes, soportes, componentes médicos, piezas estructurales automotrices. Los socavados, roscas y características internas complejas pueden manejarse mediante acciones laterales, núcleos colapsables y mecanismos de insertos.
Economía: El costo de utillaje de $5,000–$100,000+ es la inversión principal; el tiempo de ciclo por unidad es típicamente de 10–60 segundos (dependiendo del tamaño de la pieza y el material). A volúmenes de producción superiores a 10,000 unidades/año, el moldeo por inyección se vuelve competitivo en costos y es típicamente el proceso más económico. Por debajo de 5,000 unidades, el costo de amortización del molde por pieza a menudo hace que el mecanizado CNC o el termoformado sean más económicos.
Requisitos críticos de diseño:
- Espesor de pared uniforme (1.0–4.0 mm típico; variación más allá de ±25% del nominal causa alabeo y marcas de hundimiento)
- Ángulos de desmoldeo de 1°–3° mínimo en todas las superficies perpendiculares a la línea de partición del molde
- Sin socavados sin el mecanismo de molde correspondiente (acción lateral o elevador)
- Diseño de la ubicación de la compuerta para controlar la trayectoria de flujo y minimizar las líneas de soldadura
- Margen de contracción en las dimensiones del molde (típicamente 0.4–2.5% dependiendo del material)
Moldeo por soplado
El moldeo por soplado produce piezas de plástico huecas de una sola pieza inflando un tubo de plástico calentado (parisón) dentro de un molde cerrado. El proceso es especialmente adecuado para contenedores y componentes huecos — crea una cavidad interna sin costuras en una sola operación que requeriría utillaje complejo, ensamblaje y uniones con riesgo de fugas en el moldeo por inyección.
Lo que produce: Botellas, bidones, tanques de combustible, conductos de admisión de aire automotrices, componentes HVAC, depósitos de fluidos y cualquier componente cuyo requisito funcional principal sea un volumen interno contenido.
Tres variantes principales:
- Moldeo por soplado por extrusión: El más común; el parisón se extruye, el molde se cierra alrededor de él, el aire infla la pieza. Estándar para botellas de HDPE, garrafas, tanques automotrices.
- Moldeo por soplado por inyección: El parisón se moldea por inyección sobre un núcleo y luego se transfiere a un molde de soplado. Mayor precisión dimensional; se usa para botellas farmacéuticas y cosméticas.
- Moldeo por soplado con estiramiento (ISBM): Orientación biaxial mediante estiramiento y soplado combinados; produce botellas de PET de alta claridad y alta resistencia. Estándar para envases de bebidas.
Economía: El costo de utillaje es menor que el moldeo por inyección para una complejidad de pieza equivalente; el costo por unidad es muy bajo a alto volumen (los envases farmacéuticos y de bebidas se producen en millones de unidades por año). No es apropiado para piezas que requieren tolerancias dimensionales ajustadas en características internas.
Extrusión
La extrusión de plástico fuerza continuamente material fundido a través de un dado con forma, produciendo una pieza con sección transversal constante de cualquier longitud. El proceso es extremadamente eficiente para la producción de largas series de perfiles, tubos y láminas a bajo costo por metro lineal.
Lo que produce: Tuberías y conductos (tubería de agua de PVC, línea de gas de polietileno, manguera hidráulica de nailon), marcos de ventanas y perfiles arquitectónicos, tiras de sellado y juntas, láminas y películas plásticas (que posteriormente se termoforman, cortan o laminan), aislamiento y revestimiento de cables.
Economía: El costo de la herramienta de troquel es moderado; el costo por unidad por metro lineal es muy bajo para producciones continuas. No es aplicable para piezas tridimensionales discretas.
Restricción de la geometría del proceso: La sección transversal de una pieza extruida debe ser constante a lo largo de su longitud. Cualquier característica que varíe a lo largo de la longitud (bridas en intervalos específicos, soportes moldeados, cambios en la sección transversal) requiere operaciones secundarias después de la extrusión. Esto no es una limitación, sino la característica definitoria del proceso: la extrusión sobresale precisamente cuando el perfil es constante.
Moldeo Rotacional
El moldeo rotacional (rotomoldeo) deposita plástico en polvo en las paredes interiores de un molde cerrado que gira biaxialmente en un horno, sinterizando el material en una pieza hueca sin costuras. El proceso produce componentes huecos grandes con espesor de pared uniforme a un costo de herramienta muy bajo.
Lo que produce: Tanques de almacenamiento de agua (de 100 litros a 100,000 litros), recipientes de almacenamiento químico, cascos de kayak, abrevaderos agrícolas, equipos de juegos infantiles, muebles de exterior, boyas marinas y contenedores industriales. La característica definitoria es una geometría grande, hueca y de baja complejidad.
Economía: El costo de la herramienta es el más bajo de cualquier proceso plástico importante para un tamaño de pieza equivalente: un molde para tanque de 500 litros cuesta $3,000–$10,000, mientras que un molde de inyección equivalente sería poco práctico. El costo por unidad es más alto por ciclo que en el moldeo por inyección (tiempos de ciclo de 20 a 60 minutos), pero para piezas muy grandes no hay alternativa práctica.
Limitaciones dimensionales: Las piezas rotomoldeadas tienen tolerancias dimensionales más holgadas que las piezas moldeadas por inyección — variación típica de ±3–6 mm en piezas grandes — y capacidad limitada para producir geometría interna compleja o características de tolerancia ajustada. El espesor de pared se controla por el peso de la carga de material, no por la geometría del molde.
Termoformado
El termoformado calienta una lámina plástica plana hasta la temperatura de ablandamiento y luego la forma sobre (o dentro de) un molde utilizando vacío, presión o asistencia mecánica. El proceso produce formas tridimensionales poco profundas a partir de láminas.
Lo que produce: Bandejas de envasado de alimentos, blísteres, vasos y contenedores desechables, envases de concha, bandejas para dispositivos médicos, paneles interiores automotrices, cubiertas de equipos y cualquier pieza de pared delgada cuya geometría se pueda lograr formando una lámina plana.
Economía: El costo de la herramienta es muy bajo (los moldes de aluminio para termoformado de prototipos cuestan $500–$5,000; la herramienta de producción $3,000–$20,000) y el tiempo de entrega desde el diseño hasta las primeras piezas de producción es de días a semanas. El costo por unidad es bajo para envases de pared delgada de alto volumen.
Limitaciones críticas: El termoformado no puede producir piezas con socavados, características internas o espesor de pared uniforme — el material se adelgaza en esquinas y embuticiones profundas. El proceso es adecuado para empaques y cubiertas, no para componentes estructurales de ingeniería. Las tolerancias dimensionales son significativamente más amplias que en el moldeo por inyección (±0.5–2.0 mm típico versus ±0.05–0.1 mm para moldeo por inyección).
Referencia de comparación de procesos
| Característica | Moldeo por inyección | Moldeo por soplado | Extrusión | Moldeo Rotacional | Termoformado |
|---|---|---|---|---|---|
| Mejor geometría | 3D complejo | Hueco cerrado | Sección transversal constante | Hueco grande | 3D poco profundo desde lámina |
| Tolerancia dimensional | ±0,05–0,1 mm | ±0,2–0,5 mm | ±0,2–0,5 mm | ±3–6 mm | ±0,5–2,0 mm |
| Coste de los utillajes | $5.000–$100.000+ | $3.000–$30.000 | $2.000–$20.000 | $1.000–$15.000 | $500–$20.000 |
| Volumen económico | > 10.000 unidades/año | > 5,000 unidades/año | Producción continua | 50–5,000 unidades/año | > 2,000 unidades/año |
| Calidad del acabado superficial | Excelente | Bien | Bien | Moderado | Moderado |
| Tiempo de ciclo | 10–60 segundos | 20–120 segundos | Continuo | 20–60 minutos | 30–120 segundos |
| Control del espesor de pared | Excelente | Bien | Excelente | Moderado | Deficiente (adelgazamiento en esquinas) |
Marco de decisión: Cómo seleccionan los ingenieros un proceso de fabricación de plásticos
La selección de procesos en la práctica de ingeniería es un proceso de eliminación secuencial, no una comparación simultánea de múltiples criterios. Cada paso elimina uno o más procesos como técnicamente inviables o económicamente inapropiados, reduciendo los candidatos viables.
Paso 1: Geometría de la pieza
La geometría es el filtro único más poderoso — elimina procesos que no pueden producir físicamente la forma requerida.
¿Es la pieza hueca con cavidad interna cerrada?
- Sí, alto volumen (>5,000/año): Moldeo por soplado
- Sí, tamaño grande (>50 litros) o bajo volumen: Moldeo rotacional
¿Tiene la pieza una sección transversal constante a lo largo de un eje lineal?
- Sí: Extrusión (producida a longitud, cortada)
¿Se forma la pieza a partir de una lámina plana (profundidad poco profunda, sin socavados)?
- Sí: Termoformado
¿Es la pieza una forma 3D compleja con características internas, roscas, nervaduras o requisitos de precisión?
- Sí: Moldeo por inyección
Paso 2: Volumen de producción anual
Después de que la geometría reduce los procesos viables, el volumen de producción determina la viabilidad económica.
| Volumen anual | Dirección del proceso |
|---|---|
| 1–500 unidades | Mecanizado CNC o impresión 3D (sin herramiental, costo unitario alto) |
| 500–5,000 unidades | Herramental puente — molde de inyección con herramiental blando ($1,500–$5,000); fundición al vacío; termoformado |
| 5,000–50,000 unidades | Moldeo por inyección de producción; soplado si la geometría es hueca |
| > 50,000 unidades | Moldeo por inyección, soplado o extrusión según la geometría |
El punto de equilibrio económico entre el mecanizado CNC y el moldeo por inyección suele estar en el rango de 500–2,000 unidades, dependiendo de la complejidad de la pieza y el costo del molde. Por debajo de este rango, el costo de amortización del molde por pieza supera el costo del mecanizado CNC; por encima, la situación se invierte. Este punto de equilibrio debe calcularse explícitamente para cada proyecto, no asumirse.
Paso 3: Tolerancia dimensional y calidad superficial
Los requisitos de tolerancia restringen aún más los procesos viables:
- ±0.05–0.1 mm o más estricto: El moldeo por inyección es el único proceso de fabricación estándar capaz de lograr esta tolerancia en plástico. El mecanizado CNC de plástico alcanza ±0.01–0.05 mm, pero solo es económico para bajo volumen.
- ±0.2–0.5 mm: Moldeo por inyección, soplado, extrusión
- ±1–3 mm aceptable: Todos los procesos son viables
- ±3–6 mm o más: El rotomoldeo y el termoformado son aceptables
Para requisitos de acabado superficial (grado cosmético, claridad óptica, acabado texturizado), el moldeo por inyección con herramiental de acero pulido proporciona la mayor calidad alcanzable. El termoformado y el soplado logran una calidad superficial aceptable para envases y superficies funcionales.
Paso 4: Presupuesto de herramiental y validación económica
Calcule la amortización del herramiental por unidad para el proceso más adecuado al volumen proyectado:
Amortización del herramiental por unidad = Costo del herramiental / Volumen de producción esperado durante la vida útil del herramiental
Ejemplo: Molde de inyección de $40,000 que produce 500,000 unidades durante su vida útil = $0.08/unidad de amortización del herramiental. Con una producción total de 5,000 unidades: $8.00/unidad de amortización del herramiental — que debe sumarse al costo variable de producción por unidad.
Si el costo total calculado (amortización del herramiental + costo variable de producción) para el proceso técnicamente preferido supera la economía unitaria aceptable, un proceso con menor costo de herramiental puede ser preferible incluso si impone restricciones de diseño. Esta es la razón por la que el termoformado se selecciona a menudo para envases a pesar de su menor rendimiento estructural — la economía es incompatible con el moldeo por inyección para envases de pared delgada, alto volumen y sensibles al costo.
Paso 5: Verificación de compatibilidad de materiales
No todos los materiales plásticos son compatibles con todos los procesos:
- Moldeo por inyección: Compatible con prácticamente todos los termoplásticos — ABS, PC, Nylon, PP, POM, PEEK, PVC, TPE, TPU
- Soplado: Requiere materiales con resistencia de fundido adecuada para la formación del párison — HDPE, PP, PET, PVC, PC; no es adecuado para PEEK o plásticos de ingeniería de alta viscosidad
- Extrusión: Amplia compatibilidad de materiales — PVC, PE, PP, ABS, PETG, TPU; el material debe ser procesable en forma continua
- Rotomoldeo: LLDPE y HDPE en forma de polvo son dominantes; selección de materiales limitada en comparación con el moldeo por inyección
- Termoformado: Materiales en lámina — HIPS, ABS, PETG, PP, PVC, PC; el material debe estar disponible en forma de lámina y debe termoformarse sin adelgazamiento excesivo
Patrones de selección de procesos específicos de la industria
La práctica de ingeniería en cada industria ha convergido en selecciones de procesos específicas basadas en décadas de datos de rendimiento acumulados. Comprender estos patrones proporciona un punto de partida confiable para el desarrollo de nuevos productos.
Automotor
Los componentes plásticos automotrices abarcan la gama más amplia de procesos en cualquier industria:
Moldeo por inyección domina para: componentes de acabado interior, carcasas de conectores, soportes de sensores, paneles de puerta, componentes de tablero — todos requieren tolerancias ajustadas, buen acabado superficial y alto volumen de producción.
Soplado es estándar para: tanques de combustible (HDPE multicapa para rendimiento de barrera), depósitos de refrigerante, tanques de líquido lavaparabrisas, conductos de admisión de aire — todos huecos, que requieren construcción sellada sin fugas a alto volumen.
Extrusión se utiliza para: sellos de burlete, molduras de borde, recortes de alfombra y tuberías plásticas en todo el vehículo.
La selección de procesos automotrices está impulsada por el alto volumen (100,000–1,000,000+ unidades/año), que justifica la inversión en herramiental de moldeo por inyección, y por especificaciones específicas de material y calidad OEM (ISO/TS 16949).
Productos sanitarios
El moldeo por inyección domina los componentes plásticos de dispositivos médicos debido a la combinación de requisitos que ningún otro proceso satisface simultáneamente:
- Tolerancias dimensionales ajustadas para el ensamblaje del dispositivo y la función del mecanismo
- Superficies de alta calidad para limpieza, compatibilidad con esterilización y contacto con el paciente
- Procesos validados para cumplimiento regulatorio (FDA 21 CFR Parte 820, ISO 13485)
- Consistencia en grandes lotes para calificación de dispositivos
El moldeo por inyección médica también involucra materiales de grado médico (USP Clase VI, probados según ISO 10993), entornos de producción en sala limpia, registros completos de inspección dimensional según los requisitos del historial del dispositivo, y herramientas validadas con control documentado de cambios.
Empaque
La selección de procesos en la industria del empaque está casi totalmente impulsada por la economía:
Termoformado para empaques rígidos de alimentos (bandejas, contenedores tipo concha, blísteres) — costo de herramienta de $2,000–$15,000 frente a $30,000–$80,000 para moldeo por inyección, con precisión dimensional adecuada para la función del empaque.
Soplado para botellas y contenedores de líquidos — el único proceso que produce contenedores huecos sin costuras a las tasas de producción (miles de unidades por hora) y costos unitarios (fracciones de centavo por botella) que el empaque competitivo requiere.
Extrusión para película, lámina, bolsas y empaque flexible — producidos en forma continua y convertidos en etapas posteriores.
El moldeo por inyección se utiliza en empaques solo para componentes que requieren precisión estructural o geometría compleja — tapas y cierres, mecanismos de dosificación, componentes de bombas.
Electrónica de consumo
El moldeo por inyección es dominante para carcasas de electrónica de consumo y componentes estructurales porque:
- La geometría interna compleja (torretas de montaje, clips de ajuste a presión, características de enrutamiento de cables, recortes para conectores) requiere la capacidad 3D del moldeo por inyección
- La calidad del acabado superficial (superficies cosméticas Clase A, textura fina, consistencia de color) solo se logra mediante moldeo por inyección con herramientas de acero pulido
- Los volúmenes de producción de 50,000–1,000,000+ unidades/año justifican la inversión en herramientas
- La consistencia del componente es requerida para la automatización de ensamblaje
La Estructura de Costos de Cada Proceso
Comprender la estructura de costos — no solo el precio unitario — es esencial para el análisis económico del ciclo de vida.
Economía del Moldeo por Inyección
Costo total por pieza = (Costo de herramienta / Volumen de producción) + Costo variable unitario
Factores que impulsan el costo de la herramienta: Complejidad de la pieza (número de cavidades, acciones laterales, grado de acabado superficial), material del molde (aluminio para prototipo/puente, acero P20 para producción, H13 o S136 para aplicaciones de alto desgaste u ópticas), tamaño del molde y número de cavidades.
A 100,000 unidades/año con un molde de $40,000 durante una vida útil de 3 años, la amortización de la herramienta = $0.13/unidad. El costo variable unitario (material + tiempo de máquina + operaciones secundarias) típicamente varía de $0.30–$5.00 dependiendo del tamaño de la pieza y el tiempo de ciclo.
Economía del Termoformado
El costo de la herramienta ($500–$15,000) es la principal ventaja. El costo variable es competitivo para piezas de pared delgada. El costo oculto es la eficiencia del material — el termoformado genera desperdicio esquelético de la lámina entre las piezas formadas, típicamente 20–40% del peso de la lámina. Este desperdicio puede reciclarse como material molido, pero representa una pérdida de material que no ocurre en el moldeo por inyección (que puede usar casi el 100% del peso del disparo).
Economía del Rotomoldeo
El bajo costo de herramienta ($1,000–$15,000) se compensa con un tiempo de ciclo lento (20–60 minutos por ciclo) y menor productividad laboral por hora. Para piezas grandes donde no existe alternativa, el rotomoldeo está económicamente justificado. Para piezas medianas disponibles tanto en configuraciones de rotomoldeo como de moldeo por inyección, el volumen de cruce es típicamente de 2,000–5,000 unidades/año.
Errores Comunes en la Selección de Procesos de Manufactura de Plásticos
Usar Moldeo por Inyección para Producción de Bajo Volumen
Un molde de inyección de $40,000 que produce 2,000 unidades en total agrega $20.00/unidad al costo de amortización de la herramienta antes de agregar cualquier costo de producción. Para un producto de consumo de $15, esto hace que la economía sea imposible. El enfoque correcto para producción de bajo volumen es herramienta puente (moldes de inyección de aluminio a $3,000–$8,000), termoformado, mecanizado CNC, o fundición al vacío dependiendo de la geometría.
Usar Termoformado para Componentes Estructurales de Ingeniería
El termoformado produce espesor de pared variable — las esquinas y los tiros profundos son significativamente más delgados que las secciones planas. Para componentes estructurales donde el espesor de pared determina la capacidad de carga, esta variabilidad es un modo de falla de diseño. Una carcasa diseñada con 3 mm de espesor de pared tendrá 1.5–2.0 mm en las esquinas después del termoformado — reduciendo rigidez y resistencia exactamente en las zonas de mayor concentración de esfuerzos.
No Contemplar Cambios de Diseño Después de la Herramienta
Las modificaciones de moldes de inyección cuestan $1,000–$20,000 dependiendo de la complejidad. Los diseños deben validarse antes del compromiso de la herramienta mediante revisión DFM, simulación y pruebas de prototipos CNC. El error más costoso en la selección de procesos no es elegir el proceso equivocado — es comprometerse con la herramienta con un diseño insuficientemente validado, y luego pagar por la modificación del molde después de que la herramienta está completa.
Confundir Procesos de Prototipo con Procesos de Producción
El mecanizado CNC y la impresión 3D son excelentes procesos de prototipo. No son procesos de producción viables para la mayoría de los componentes plásticos por encima de unos pocos cientos de unidades por año. La transición de prototipo a producción debe incluir una reevaluación explícita del proceso — el rendimiento del prototipo en plástico mecanizado CNC no predice el rendimiento de producción del moldeo por inyección, porque las propiedades del material (cristalinidad, esfuerzo residual, calidad superficial) difieren entre los dos procesos.
Principales conclusiones
- La selección del proceso está impulsada principalmente por la geometría, luego el volumen, luego la tolerancia: piezas huecas → soplado o rotomoldeo; sección transversal constante → extrusión; formas 3D complejas → moldeo por inyección; formado de lámina de pared delgada → termoformado.
- El volumen de producción anual determina la economía de la herramienta: el moldeo por inyección se vuelve competitivo en costos por encima de ~5,000–10,000 unidades/año; por debajo de esto, los procesos puente o alternativas de menor costo de herramienta son típicamente más económicos.
- Los requisitos de tolerancia restringen la selección del proceso: precisión dimensional de ±0.05–0.1 mm requiere moldeo por inyección; el termoformado (±0.5–2.0 mm) y el rotomoldeo (±3–6 mm) son inapropiados para componentes de ingeniería de precisión.
- La selección del proceso debe preceder al diseño detallado: diseñar una pieza para los requisitos de uniformidad de espesor de pared y ángulos de desmoldeo del moldeo por inyección produce una pieza diferente que diseñar para las restricciones de formado de láminas del termoformado.
- La comparación de costos debe ser el costo total del ciclo de vida: amortización de herramientas + costo unitario variable + desperdicio y retrabajo + operaciones secundarias + costo de ensamblaje — no solo el costo de herramientas o el costo unitario de forma aislada.
- Cada industria ha convergido en combinaciones de procesos probadas: automotriz (moldeo por inyección + soplado), médico (moldeo por inyección bajo ISO 13485), empaques (termoformado + moldeo por soplado), electrónica (moldeo por inyección).
- Para los equipos de compras de los fabricantes de equipos originales (OEM): solicitar un análisis de DFM antes del compromiso de herramientas; exigir un desglose de costos que muestre la amortización de herramientas al volumen anual proyectado; verificar que la selección del proceso se base en un análisis de geometría y volumen, no en convenciones o preferencias del proveedor.
Preguntas frecuentes
¿Cuál es el proceso de fabricación de plásticos más común?
El moldeo por inyección es el proceso de fabricación de plásticos más utilizado para piezas discretas, representando la mayoría de los componentes plásticos en aplicaciones automotrices, médicas, electrónica de consumo e industriales. Su dominio refleja su combinación de ventajas para producción de alto volumen: precisión (tolerancia de ±0.05–0.1 mm), capacidad para producir geometría tridimensional compleja, excelente acabado superficial, ciclos cortos (10–60 segundos) y operación altamente automatizada que minimiza el costo de mano de obra a escala. Para empaques y contenedores huecos, el termoformado y el moldeo por soplado son dominantes en sus respectivos segmentos.
¿Cómo elijo entre moldeo por inyección y termoformado?
Los factores de decisión principales son la complejidad geométrica y la tolerancia dimensional requerida. El moldeo por inyección es necesario cuando: la pieza tiene geometría tridimensional compleja (características internas, socavados, roscas, radios de esquina ajustados); se requiere una tolerancia dimensional más estricta que ±0,5 mm; la uniformidad del espesor de pared estructural es crítica; o el volumen de producción superior a 5.000–10.000 unidades/año hace que la inversión en herramientas sea económica. El termoformado es apropiado cuando: la pieza es de pared delgada y poco profunda (formada a partir de una lámina plana); la función de embalaje o cubierta es el requisito principal; el presupuesto de herramientas es limitado; se acepta una tolerancia de ±0,5–2,0 mm; y el volumen de producción justifica la economía del formado de láminas.
¿Qué proceso de fabricación de plásticos es el mejor para producción de bajo volumen?
Para volúmenes de producción inferiores a aproximadamente 500–1.000 unidades, el mecanizado de plástico CNC (a partir de barra sólida o stock de lámina) proporciona la mejor combinación de precisión dimensional, flexibilidad de diseño y costo por unidad sin inversión en herramientas. Para 1.000–5.000 unidades donde se requiere geometría de moldeo por inyección, las herramientas puente (herramientas blandas de aluminio) proporcionan piezas moldeadas por inyección a un costo de herramientas de $1.500–$8.000 frente a $15.000–$100.000 para herramientas de producción de acero endurecido. La fundición al vacío es una opción viable para 50–500 unidades de piezas que requieren materiales representativos de producción y acabado superficial. La impresión 3D es apropiada para prototipos funcionales donde no se requieren propiedades de material de producción.
¿Qué tolerancias logran los diferentes procesos de fabricación de plásticos?
El moldeo por inyección logra las tolerancias más ajustadas: ±0,05–0,1 mm para piezas bien diseñadas en materiales estables (ABS, PC, POM) bajo condiciones de proceso controladas. El moldeo por soplado logra ±0,2–0,5 mm en dimensiones externas, con control limitado del espesor de pared. La extrusión logra ±0,2–0,5 mm en dimensiones de sección transversal. El moldeo rotacional logra ±3–6 mm en piezas grandes — apropiado para tanques de almacenamiento y equipos para exteriores, pero no para componentes de ajuste de ensamblaje. El termoformado logra ±0,5–2,0 mm, con variación adicional por adelgazamiento del material en las esquinas. El mecanizado de plástico CNC logra ±0,01–0,05 mm (dependiente del material), lo que lo convierte en la opción de mayor precisión para piezas de plástico de precisión de bajo volumen.
¿Cuáles son los mayores errores en la selección del proceso de fabricación de plásticos?
Los errores más consecuentes son: comprometerse con herramientas de moldeo por inyección a un volumen de producción insuficiente (el error más común, donde el costo del molde no puede amortizarse a los números de producción reales); seleccionar termoformado para componentes estructurales de ingeniería donde se requieren uniformidad del espesor de pared y tolerancias ajustadas (la física del proceso hace imposible un espesor de pared uniforme); continuar usando procesos de prototipo (CNC, impresión 3D) en volúmenes de producción donde el moldeo por inyección reduciría el costo unitario en 5–10×; y no contabilizar los costos de cambios de diseño después de que las herramientas estén completas (los costos de modificación de moldes de $1.000–$20.000 son el costo más evitable en el desarrollo de productos plásticos, mediante una revisión adecuada de DFM antes del compromiso con las herramientas).
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, revisión de diseño de moldes de inyección y fabricación de componentes plásticos para aplicaciones de fabricación automotriz, médica, electrónica e industrial OEM. Referencias técnicas: ISO 294 (Moldeo por Inyección de Probetas de Termoplásticos), ASTM D4000 (Sistema de Clasificación para Materiales Plásticos), ISO 13485 (Sistemas de Calidad para Dispositivos Médicos — Requisitos de Componentes Plásticos), IATF 16949 (Gestión de Calidad Automotriz — Procesos de Fabricación de Plásticos).
¿Necesita ayuda para seleccionar el proceso de fabricación de plásticos adecuado para sus componentes?
En CMS, proporcionamos revisión de DFM para especificaciones de componentes plásticos — evaluando si el mecanizado de plástico CNC, moldes de inyección con herramientas puente o procesos de producción en volumen son los más apropiados para su geometría, volumen y requisitos de tolerancia. También mecanizamos prototipos de plástico de precisión en POM, PEEK, Nylon, ABS y PC para validación de diseño antes del compromiso con las herramientas.
[Solicitar una revisión de selección de proceso plástico y análisis de DFM →]


