
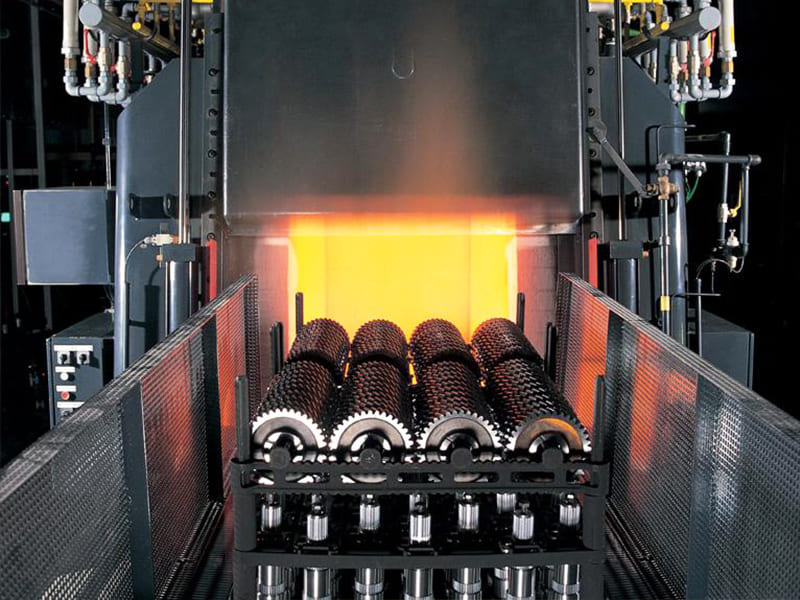
Быстрый ответ: Поверхностная закалка — это процесс термической обработки, который создаёт твёрдый, износостойкий наружный слой (глубина слоя обычно 0,1–3,0 мм), сохраняя при этом вязкую, пластичную сердцевину — создавая структуру с двойными свойствами, которой не может достичь ни сквозная закалка, ни незакалённая сталь. Основные методы — цементация (диффузия углерода в низкоуглеродистую сталь, твёрдость слоя 58–62 HRC), азотирование (диффузия азота в легированную сталь, твёрдость слоя 65–72 HRC, закалка не требуется), нитроцементация (совместная диффузия углерода и азота), индукционная закалка (локальный нагрев поверхности и закалка) и пламенная закалка (локальный нагрев горелкой и закалка). Выбор метода зависит от требуемой глубины слоя, состава базовой стали, допустимой деформации и геометрии компонента. Поверхностная закалка необходима для зубчатых колёс, валов, кулачков, пальцев и крепежа, где износостойкость поверхности и ударная вязкость сердцевины должны быть одновременно оптимизированы.
Что такое поверхностная закалка?
Поверхностная закалка — это семейство процессов термической обработки, которые изменяют только наружный слой металлического компонента — создавая твёрдую, износостойкую поверхность (“слой”) и оставляя внутреннюю часть (“сердцевину”) в относительно мягком, пластичном состоянии. Эта структура с двойными свойствами и является инженерной целью: твёрдая поверхность сопротивляется износу, усталости и контактным напряжениям; вязкая сердцевина поглощает ударные нагрузки и предотвращает хрупкое разрушение при ударе.
Инженерная ценность этого подхода становится очевидной при сравнении с альтернативами:
Сквозная закалка закаляет весь компонент насквозь. Результат — высокая твёрдость по всему объёму — превосходная износостойкость — но хрупкость, которая делает компонент уязвимым к удару, ударным нагрузкам и хрупкому разрушению в концентраторах напряжений. Сквозная закалка подходит для режущих инструментов и износостойких блоков, не подвергающихся ударным нагрузкам, но непригодна для зубчатых колёс, валов и несущих компонентов.
Без закалки (с использованием нормализованной или отожжённой стали) обеспечивает вязкость и обрабатываемость сердцевины, но недостаточную износостойкость поверхности для компонентов в скользящем или катящемся контакте.
Поверхностная закалка достигает того, чего не может ни одна из альтернатив: высокая твёрдость поверхности (обычно 58–65+ HRC на поверхности) в сочетании с вязкостью сердцевины с более низкой твёрдостью (обычно 25–45 HRC). Это сочетание — причина того, что поверхностно закалённые зубчатые колёса, приводные валы, пальцы и кулачки регулярно достигают срока службы, которого не могут обеспечить ни сквозная закалка, ни незакалённые аналоги.
Инженерная ценность: свойства поверхности vs сердцевины
Поверхностно закалённый компонент создаёт намеренно спроектированный градиент от поверхности к сердцевине:
| Зона | Твердость | Ключевое свойство | Инженерная функция |
|---|---|---|---|
| Поверхностный слой (0–0,5 мм) | 58–72 HRC (в зависимости от процесса) | Износостойкость, усталостная прочность | Сопротивляется абразивному износу, контактной усталости, повреждению поверхности |
| Переходная зона (0,5–2 мм) | 35–55 HRC | Промежуточный градиент | Поддерживает поверхностный слой при контактном напряжении |
| Сердцевина | 20–40 HRC | Вязкость, пластичность | Поглощает удар, предотвращает хрупкое разрушение |
Этот градиент не является дефектом — это замысел конструкции. Сжимающие остаточные напряжения, введённые на поверхности процессом закалки, также значительно улучшают усталостную долговечность: сжимающее поверхностное напряжение противодействует растягивающим напряжениям от изгибающих нагрузок, повышая предел выносливости. Цементированные и азотированные компоненты в испытаниях на вращающийся изгиб регулярно демонстрируют пределы выносливости на 30–100% выше, чем эквивалентные незакалённые или сквознозакалённые компоненты.
Зубья зубчатых колёс как канонический пример: Поверхность эвольвентного зуба требует твёрдости 58–62 HRC для сопротивления питтинговому износу при герцевском контактном напряжении. Тело зубчатого колеса и ножка зуба должны оставаться вязкими, чтобы поглощать ударную нагрузку зацепления и изгибающее напряжение в ножке. Поверхностная закалка обеспечивает и то, и другое одновременно — никакая другая отдельная обработка не достигает такого сочетания.
Методы поверхностной закалки: инженерные профили
Цементация (твердая, газовая и вакуумная цементация)
Цементация вводит дополнительный углерод в поверхностный слой низкоуглеродистой стали (обычно 0,1–0,25% базового углерода), подвергая деталь воздействию богатой углеродом атмосферы при повышенной температуре. Углерод диффундирует в поверхность стали, повышая местное содержание углерода примерно до 0,8–1,0% на контролируемую глубину. Цементированный слой затем закаляется для получения мартенсита — твёрдой высокоуглеродистой фазы, ответственной за твёрдость слоя.
Варианты процесса:
- Газовая цементация: Наиболее распространённый промышленный метод. Детали нагреваются до 850–950°C в атмосфере углеводородных газов (метан, пропан, эндотермический газ). Глубина слоя контролируется температурой и временем — типичные глубины слоя 0,5–3,0 мм требуют 4–24 часов при температуре. Газовая цементация обеспечивает точный контроль атмосферы и подходит для крупносерийного производства.
- Вакуумная цементация (низконапорная цементация): Выполняется при 900–1050°C в вакуумной печи с импульсной инжекцией углеводородного газа. Обеспечивает очень равномерную глубину слоя, отсутствие окисления поверхности и превосходную повторяемость для точных компонентов. Стандарт для автомобильных трансмиссионных шестерён и аэрокосмических зубчатых передач.
- Твёрдая цементация: Детали заделываются в твёрдый богатый углеродом компаунд в герметичных ящиках и нагреваются в печи. Медленный, менее контролируемый, редко используется в современном производстве.
Стали: Цементация требует низкоуглеродистой стали (0,10–0,25% C) — низкое содержание углерода в основе обеспечивает сохранение вязкости сердцевины после закалки. Стандартные марки для цементации: 8620, 4118, 4320, 9310 (аэрокосмическая отрасль), 17CrNiMo6 (европейский стандарт для тяжелонагруженных зубчатых передач).
Глубина цементованного слоя и твёрдость:
- Глубина слоя (до 50 HRC): обычно 0,5–3,0 мм; для тяжелонагруженных зубчатых передач может указываться 1,5–2,5 мм
- Твёрдость поверхности: 58–62 HRC
- Твёрдость сердцевины: 25–40 HRC (зависит от сплава и размера сечения)
Операции после цементации: После цементации и закалки детали обычно подвергаются шлифованию и хонингованию для восстановления точности размеров, потерянной из-за деформации при закалке. Для прецизионных зубчатых колёс последовательность такова: цементация → закалка → отпуск (150–180°C для снятия хрупкости) → твёрдое зубошлифование до финальной геометрии зуба.
Азотирование (газовое азотирование и плазменное азотирование)
Азотирование вводит азот в поверхность стали при относительно низкой температуре (480–570°C) без последующей закалки. Азот соединяется с легирующими элементами (хромом, алюминием, молибденом, ванадием), образуя чрезвычайно твёрдые нитридные выделения в поверхностном слое.
Ключевое инженерное отличие от цементации: Поскольку азотирование проводится ниже критической температуры стали и не требует закалки, деформация размеров значительно ниже, чем при цементации. Для прецизионных компонентов (золотники гидравлических клапанов, прецизионные шпиндели, полости литьевых форм) сохранение формы, близкой к конечной, при азотировании является решающим технологическим преимуществом.
Газовое азотирование: Детали выдерживаются при 480–550°C в атмосфере аммиака в течение 10–100+ часов. Длительные циклы необходимы, поскольку диффузия азота медленнее диффузии углерода. Типичные глубины слоя составляют 0,1–0,5 мм (тонкий слой, очень высокая поверхностная твёрдость).
Плазменное азотирование (ионное азотирование): Использует плазменный разряд для ускорения бомбардировки поверхности ионами азота, что позволяет снизить температуру (350–550°C), сократить время цикла и улучшить контроль нитридного соединительного слоя (белого слоя) на поверхности. Плазменный процесс позволяет избирательно азотировать участки путём маскирования металлическими приспособлениями и особенно полезен для компонентов сложной геометрии.
Стали: Азотирование лучше всего работает на легированных сталях, содержащих значительное количество хрома, алюминия, молибдена или ванадия — элементов, образующих стабильные нитриды. Распространённые марки: 4140, 4150 (после закалки и отпуска до прочности сердцевины), Nitralloy 135M (H13 для инструмента), 31CrMoV9 (европейский стандарт азотируемой стали).
Ограничения: Азотирование плохо работает на углеродистой стали без значительных легирующих элементов — получаемая поверхность относительно мягкая. Кроме того, максимальная экономически достижимая глубина слоя (< 0,5 мм) ограничивает применимость в условиях высоких контактных напряжений, где требуется более глубокий слой.
Глубина цементованного слоя и твёрдость:
- Глубина слоя: 0,1–0,5 мм (намного тоньше, чем при цементации)
- Поверхностная твёрдость: 65–72 HRC (выше, чем при цементации)
- Твёрдость сердцевины: Зависит от предшествующей термообработки (обычно закалка и отпуск до 28–35 HRC перед азотированием)
Нитроцементация
Нитроцементация объединяет элементы цементации и азотирования — углерод и азот одновременно диффундируют в поверхность при температурах 700–900°C. Комбинированная атмосфера создаёт слой с более высокой твёрдостью, чем при чистой цементации (азот повышает прокаливаемость), и лучшей глубиной слоя, чем при чистом азотировании.
Нитроцементация обычно применяется для тонких слоёв (0,05–0,75 мм) на низколегированных или обычных углеродистых сталях для применений, требующих умеренной глубины слоя без капитальных затрат на оборудование для газовой цементации. Типичные применения: крепёж, малые зубчатые колёса, кулачки и штампованные детали, где доступ к линии цементации ограничен.
Индукционная закалка
Индукционная закалка использует электромагнитную индукцию для быстрого нагрева только поверхностного слоя стального компонента выше температуры аустенитизации с последующей немедленной закалкой. Процесс не изменяет содержание углерода в стали — базовая сталь должна иметь достаточное содержание углерода (обычно 0,40–0,55% C, среднеуглеродистая сталь) для достижения адекватной поверхностной твёрдости при закалке.
Технология процесса:
- Медный индукционный виток располагается вокруг или рядом с поверхностью детали
- Переменный ток контролируемой частоты (1 кГц до 1 МГц) индуцирует вихревые токи в поверхности детали
- Вихревые токи нагревают поверхностный слой до температуры аустенитизации (820–870°C для большинства среднеуглеродистых сталей) за секунды
- Немедленная закалка в воде или полимере создаёт мартенситный слой
Связь частоты и глубины слоя: Более высокая частота ограничивает нагрев более тонким слоем (глубина скин-слоя меньше при более высокой частоте). Низкие частоты (1–10 кГц) обеспечивают более глубокий нагрев для крупных зубьев зубчатых колёс и валов; высокие частоты (100 кГц–1 МГц) создают тонкие слои для деталей малого диаметра и поверхностной закалки без сквозного нагрева.
Глубина цементованного слоя и твёрдость:
- Глубина слоя: 0,5–6 мм (регулируется частотой и временем выдержки)
- Поверхностная твёрдость: 55–65 HRC (зависит от содержания углерода и легирующих элементов)
- Твёрдость сердцевины: Не изменяется от состояния до обработки
Преимущества: Очень быстро (секунды на зону против часов при цементации); избирательная закалка определённых зон; минимальная деформация по сравнению с цементацией; может быть полностью автоматизирована для крупносерийного производства. Широко используется для шеек коленчатых валов автомобилей, распределительных валов, зубьев рулевой рейки и валов трансмиссии.
Требования к стали: Среднеуглеродистые стали (1040, 1045, 4140, 4340) являются стандартными для индукционной закалки. Деталь должна иметь достаточное базовое содержание углерода — попытка индукционной закалки низкоуглеродистой цементуемой стали даёт недостаточную твёрдость.
Пламенная закалка
Пламенная закалка использует прямое кислородно-топливное или кислородно-пропановое пламя для нагрева поверхности компонента до температуры аустенитизации с последующей немедленной закалкой. Процесс аналогичен по принципу индукционной закалке, но использует тепло сгорания, а не индукцию.
Применение: Пламенная закалка наиболее экономично применяется для крупных, нерегулярных или уникальных по форме компонентов, где изготовление индивидуальных индукционных витков было бы дорогостоящим (крупные зубчатые колёса, направляющие, скользящие поверхности), или для избирательной закалки небольших участков на крупных деталях. Она менее контролируема и создаёт больше деформации и поверхностного окисления, чем индукционная закалка.
Глубина слоя: проектирование и спецификация
Глубина слоя является одной из наиболее критичных спецификаций поверхностной закалки и должна соответствовать контактному напряжению и размеру сечения применения.
Общая глубина слоя (TCD): Глубина до точки, где твёрдость падает до заданного базового значения (часто твёрдость необработанной сердцевины или определённое значение, такое как 50 HRC или 25 HRC).
Эффективная глубина слоя (ECD): Глубина до заданного значения твердости, чаще всего 50 HRC согласно ISO 2639 или 550 HV согласно европейским автомобильным стандартам.
| Диапазон глубины цементированного слоя | Типичная область применения | Процесс |
|---|---|---|
| 0,1–0,3 мм | Тонкий слой, максимальная поверхностная твердость, минимальная деформация | Азотирование |
| 0,3–0,8 мм | Умеренные поверхностные зубчатые колеса, прецизионные штифты, крепежные изделия | Газовое/вакуумное цементирование (короткий цикл) |
| 0,8–1,5 мм | Стандартные автомобильные зубчатые колеса, приводные валы, шейки подшипников | Газовая/вакуумная цементация |
| 1,5–3,0 мм | Тяжелонагруженные зубчатые колёса, крупные валы, трансмиссии внедорожной техники | Цементация на большую глубину слоя |
| 2,0–6,0 мм | Крупные элементы машин, коленчатые валы, направляющие поверхности | Индукционная закалка |
Правило проектирования для зубчатых колёс: Эффективная глубина цементованного слоя должна составлять приблизительно 15–20% от модуля зуба (модуль = 25,4/диаметральный шаг в метрической зубчатой передаче). Для зубчатого колеса с модулем 4 обычно задаётся эффективная глубина слоя 0,6–0,8 мм.
Коробление при поверхностной закалке: критическая производственная проблема
Коробление — это самая серьёзная практическая проблема при поверхностной закалке, напрямую влияющая на требования к последующей механической обработке, допуски и затраты.
Почему возникает коробление
Объёмные изменения от фазового превращения: Когда аустенит превращается в мартенсит при закалке, объём увеличивается приблизительно на 2–4% (в зависимости от содержания углерода). Если это превращение происходит неравномерно (разные зоны охлаждаются с разной скоростью из-за геометрии), дифференциальные напряжения расширения вызывают коробление и изменение размеров.
Тепловые градиенты: Резкий температурный градиент между нагретой поверхностью, подвергаемой закалке, и более холодной сердцевиной создаёт термические напряжения как при нагреве, так и при закалке, что приводит к необратимому короблению.
Релаксация остаточных напряжений: Остаточные напряжения от предыдущих операций механической обработки могут сниматься при нагреве, вызывая проявление ранее существовавшего коробления.
Коробление по процессам
| Процесс | Типичный уровень коробления | Основная причина |
|---|---|---|
| Газовая/вакуумная цементация | Умеренный до высокого | Высокотемпературная закалка от ~850°C |
| Азотирование | Очень низкий | Ниже критической температуры, без закалки |
| Плазменное азотирование | Очень низкий | Низкая температура, без закалки |
| Индукционная закалка | Низкий до умеренного | Локальный нагрев; частичная закалка |
| Пламенная закалка | Умеренный | Менее контролируемая, чем индукционная |
Для прецизионных компонентов (зубчатые колёса с узкими допусками, шейки подшипников, прецизионные валы) коробление от цементации управляется путём:
- Оставления припуска на шлифование после закалки (обычно 0,05–0,15 мм на шлифуемых поверхностях, 0,1–0,3 мм на зубьях зубчатых колёс)
- Использования приспособлений и прессовой закалки для тонких зубчатых колёс и колец
- Снятия напряжений после закалки (отпуск при 150–180°C)
- Твёрдой финишной обработки (шлифование, хонингование) для восстановления окончательных размеров
Малое коробление при азотировании делает его привлекательным для компонентов, которые не могут быть подвергнуты шлифованию после обработки — золотники клапанов сложной геометрии, прецизионные пресс-формы и детали, где доступ для шлифования невозможен.
Выбор стали для поверхностной закалки
Состав базовой стали определяет, какой процесс поверхностной закалки применим, какая твёрдость поверхностного слоя и сердцевины достижима и какая глубина слоя экономически целесообразна.
Марки цементуемых сталей
| Класс | Содержание C | Содержание легирующих элементов | Типичная область применения |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Стандартные автомобильные зубчатые колёса, пальцы |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Тяжелонагруженные зубчатые колёса, валы |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Аэрокосмические зубчатые передачи, высокая трещиностойкость |
| 4118 | 0.18–0.23% | Cr, Mo | Общая цементация, крепёжные изделия |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Европейский стандарт для тяжелонагруженных зубчатых передач |
Марки азотируемых сталей
| Класс | Содержание C | Содержание легирующих элементов | Типичная область применения |
|---|---|---|---|
| 4140 (улучшение перед азотированием) | 0.38–0.43% | Cr, Mo | Общее машиностроение, гидравлические компоненты |
| 4150 | 0.48–0.53% | Cr, Mo | Требование более высокой твёрдости сердцевины |
| Нитросплав 135M | 0.35–0.41% | Cr, Mo, Al | Специализированная марка для азотирования, максимальная поверхностная твёрдость |
| Инструментальная сталь H13 | 0.32–0.45% | Cr, Mo, V | Пресс-формы для литья под давлением, инструмент для экструзии |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Европейский стандарт азотирования |
Среднеуглеродистые стали для индукционной/пламенной закалки
| Класс | Содержание C | Типичная область применения |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Общие валы, пальцы, кулачки |
| 4140 | 0.38–0.43% | Легированные валы, коленчатые валы, шестерни |
| 4340 | 0.38–0.43% | Высокопрочные валы, аэрокосмическая отрасль |
Сравнение методов поверхностной закалки
| Недвижимость | Цементация | Азотирование | Нитроцементация | Индукционная закалка | Пламенная закалка |
|---|---|---|---|---|---|
| Твёрдость поверхности | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Диапазон глубины упрочнённого слоя | 0,5–3,0 мм | 0,1–0,5 мм | 0,05–0,75 мм | 0,5–6,0 мм | 1–6 мм |
| Температура процесса | 850–950°C | 480–570°C | 700–900°C | 820–870°C (поверхность) | 820–870°C (поверхность) |
| Требуется закалка | Да | Нет | Да | Да | Да |
| Уровень деформации | Умеренно-высокий | Очень низкий | Умеренный | Низкий–умеренный | Умеренный |
| Требование к базовой стали | Низкоуглеродистая (0,1–0,25% C) | Легированная (Cr, Mo, Al, V) | Низко- и среднеуглеродистая | Среднеуглеродистая (0,4–0,55% C) | Среднеуглеродистая |
| Механическая обработка после процесса | Часто требуется | Обычно не требуется | Иногда требуется | Иногда требуется | Иногда требуется |
| Типичное время цикла | 4–24 часа | 10–100+ часов | 2–8 часов | Секунды–минуты | Минуты |
| Капитальное оборудование | Высокое (печь, атмосфера) | Высокое (печь) | Умеренный | Умеренное (индукционная установка) | Низкий |
Приложения
Автомобильные трансмиссии
Цементированные и шлифованные зубчатые колёса доминируют в механических коробках передач, главных парах дифференциалов и планетарных передачах автоматических коробок передач. Сочетание поверхностной твёрдости 58–62 HRC (для сопротивления контактной усталости при напряжении Герца) и вязкой сердцевины (для сопротивления изгибной усталости у основания зуба и ударным нагрузкам при зацеплении) надёжно достигается только посредством поверхностной закалки. Вакуумная цементация с последующей закалкой под прессом и твёрдым зубошлифованием является стандартной производственной последовательностью для точных автомобильных зубчатых колёс.
Индукционно закалённые шейки коленчатых валов и распределительные валы являются стандартом как в двигателях легковых, так и коммерческих автомобилей — шейки требуют 55–60 HRC для достаточной износостойкости против вкладышей подшипников, тогда как тело коленчатого вала требует вязкости для сопротивления изгибной усталости от нагрузок сгорания.
Аэрокосмические зубчатые передачи
Аэрокосмические зубчатые колёса — планетарные ступени трансмиссии вертолётов, коробки приводов турбовентиляторных двигателей, шестерни приводов исполнительных механизмов — требуют цементируемой стали 9310 (UNS G93106) или аналогичных высококачественных марок с жёстко контролируемым химическим составом и очень низким содержанием серы и фосфора. Твёрдость поверхностного слоя 58–62 HRC задаётся согласно AMS 2759/7, при этом эффективная глубина слоя подбирается в соответствии с модулем и контактным напряжением. Требования к усталостной долговечности значительно превышают автомобильные стандарты, что обусловливает применение стали двойного вакуумного переплава (вакуумно-индукционная плавка, вакуумно-дуговой переплав — VIM/VAR) и магнитопорошкового контроля 100% готовых зубьев.
Промышленное оборудование
Азотирование является стандартным процессом для золотников гидравлических клапанов и компонентов насосов, полостей прецизионных литьевых форм, поверхностей экструзионных шнеков и цилиндров, а также шпинделей прецизионных станков. Сочетание высокой поверхностной твёрдости (65–72 HRC), очень малой деформации (сохранение допусков формы, достигнутых предварительным шлифованием) и улучшенной коррозионной стойкости делает азотирование идеальным для компонентов, которые не допускают повторной механической обработки после термообработки.
Индукционно закалённые направляющие, зубья реек и скользящие направляющие станков обеспечивают локальную поверхностную твёрдость там, где это необходимо, без закалки всей конструкции станка.
Соображения DFM для поверхностно закалённых компонентов
Оставляйте припуск на механическую обработку после закалки
Для цементируемых компонентов, которые будут шлифоваться после закалки, указывайте припуск под шлифование в размерах на чертеже до закалки:
- Зубья зубчатых колёс: припуск 0,1–0,3 мм на сторону для твёрдого зубошлифования
- Шейки под подшипники: припуск по диаметру 0,05–0,15 мм для круглого шлифования
- Плоские поверхности: 0,05–0,10 мм на сторону для плоского шлифования
Не указывайте окончательные размеры на чертеже до закалки без определения припуска на шлифование — это наиболее распространённая ошибка в спецификациях поверхностной закалки для прецизионных компонентов.
Проектирование с учётом минимальной деформации
- Симметричная геометрия деформируется меньше, чем несимметричная
- Тонкие сечения деформируются больше, чем толстые (различия в скорости охлаждения)
- Острые углы, шпоночные пазы и резкие изменения сечения создают концентраторы деформации
- Для зубчатых венцов и тонких зубчатых колёс приспособления для закалки под прессом ограничивают деформацию при закалке
Указывайте правильную глубину слоя
Чрезмерно глубокий слой на тонких сечениях может вызвать сквозную закалку (устраняя вязкую сердцевину) и хрупкость. В качестве ориентира глубина слоя не должна превышать 25% толщины сечения для цементируемых компонентов на тонких сечениях. Для тонкостенных зубчатых колёс или тонких валов необходимо указывать уменьшенную глубину слоя для сохранения пластичности сердцевины.
Маскируйте поверхности, которые не должны быть закалены
Отверстия под подшипники, резьбовые участки и посадочные поверхности с натягом, которые должны оставаться обрабатываемыми или сохранять контролируемую твёрдость, могут быть замаскированы (меднение для цементации; механическое маскирование для азотирования) для предотвращения образования слоя на указанных поверхностях.
Основные выводы
- Поверхностная закалка создаёт намеренно спроектированный градиент твёрдости: твёрдая поверхность (58–72 HRC в зависимости от процесса) в сочетании с вязкой сердцевиной (25–40 HRC) — комбинация, невозможная ни при сквозной закалке, ни без обработки.
- Цементация является наиболее массовым процессом поверхностной закалки: диффузия углерода в низкоуглеродистую сталь при 850–950°C обеспечивает глубину слоя 0,5–3,0 мм при 58–62 HRC, подходящую для зубчатых колёс, валов и приводных компонентов. Требует закалки и шлифования после обработки.
- Азотирование обеспечивает наивысшую поверхностную твёрдость (65–72 HRC), наименьшую глубину слоя (0,1–0,5 мм) и наименьшую деформацию среди всех процессов — правильный выбор для прецизионных компонентов, которые не допускают повторной механической обработки после термообработки.
- Индукционная закалка является самым быстрым процессом, подходящим для среднеуглеродистых сталей с уже достаточным содержанием углерода, и позволяет выполнять локальную закалку зон без обработки всего компонента.
- Деформация является основной производственной проблемой при цементации — припуск на шлифование после закалки должен быть указан до закалки, а твёрдая финишная обработка должна быть включена в производственный план.
- Выбор стали зависит от процесса: низкоуглеродистая сталь (0,10–0,25% C) для цементации; легированная сталь с Cr, Mo, Al или V для азотирования; среднеуглеродистая сталь (0,40–0,55% C) для индукционной и пламенной закалки.
- Для отделов закупок OEM-производителей: спецификации поверхностной закалки на инженерных чертежах должны включать метод процесса, глубину слоя (эффективная глубина слоя до указанной твёрдости), поверхностную твёрдость (HRC или HV), твёрдость сердцевины, базовую марку стали и применимый стандарт процесса (AMS 2759/7 для аэрокосмической цементации, AMS 2759/10 для азотирования, SAE J423 для автомобильной промышленности).
Часто задаваемые вопросы
Что такое поверхностная закалка и почему она применяется?
Поверхностная закалка — это процесс термической обработки, который закаляет только наружный слой стального компонента — создавая твёрдый, износостойкий поверхностный слой — при сохранении вязкой, пластичной сердцевины. Она применяется, когда компонент должен одновременно сопротивляться поверхностному износу и выдерживать ударные нагрузки — требования, которые не могут удовлетворить ни сквозная закалка (которая делает всю деталь хрупкой), ни необработанная сталь (которая не имеет поверхностной твёрдости). Зубчатые колёса, валы, кулачки, пальцы и крепёжные изделия являются основными областями применения, поскольку их поверхности должны сопротивляться износу и контактной усталости при качении, а их тела должны поглощать удары и предотвращать хрупкое разрушение. Остаточные сжимающие напряжения, вносимые поверхностной закалкой, также значительно улучшают усталостную долговечность.
В чем разница между цементацией и азотированием?
Цементация насыщает углеродом поверхность низкоуглеродистой стали при высокой температуре (850–950°C) с последующей закалкой для получения мартенситного слоя. Она обеспечивает глубину слоя 0,5–3,0 мм и поверхностную твердость 58–62 HRC. Закалка вызывает значительную деформацию, что обычно требует шлифования после упрочнения. Азотирование насыщает азотом поверхность легированной стали при низкой температуре (480–570°C) без последующей закалки. Оно обеспечивает меньшую глубину слоя (0,1–0,5 мм) при более высокой поверхностной твердости (65–72 HRC) с очень низкой деформацией — механическая обработка после упрочнения обычно не требуется. Цементация выбирается, когда допустимы глубокий слой и умеренная деформация; азотирование выбирается, когда требуются минимальная деформация, максимальная поверхностная твердость и сохранение сложной геометрии.
Какой должна быть глубина слоя при поверхностной закалке?
Глубина слоя задается исходя из контактных напряжений и геометрии сечения применения. В качестве общего инженерного ориентира: для цементованных зубчатых колес эффективная глубина слоя должна составлять приблизительно 15–20% от модуля зуба (например, 0,6–0,8 мм для зубчатого колеса с модулем 4). Для подшипниковых шеек типична глубина слоя 0,8–1,5 мм. Для тяжелонагруженных зубчатых колес внедорожной техники задается глубина слоя 2,0–3,0 мм. Для азотированных компонентов типична глубина 0,1–0,3 мм. Глубина слоя не должна превышать приблизительно 25% толщины тонкого сечения детали, чтобы избежать сквозной закалки тонких элементов и устранения вязкой сердцевины.
Какие стали лучше всего подходят для поверхностной закалки?
Выбор стали зависит от процесса. Для цементации используйте низкоуглеродистые легированные стали: 8620 (стандартные автомобильные зубчатые колеса), 4320 (тяжелонагруженные зубчатые колеса), 9310 (аэрокосмические зубчатые передачи, требующие максимальной трещиностойкости). Для азотирования используйте легированные стали, содержащие нитридообразующие элементы: 4140, 4150 (общее машиностроение), Nitralloy 135M (максимальная поверхностная твердость), H13 (инструментальная оснастка). Для индукционной закалки используйте среднеуглеродистые стали: 1045 (обычные валы), 4140 (легированные валы и коленчатые валы), 4340 (высокопрочные аэрокосмические и оборонные). Использование неподходящей стали для процесса — попытка азотировать обычную углеродистую сталь или индукционно закалить низкоуглеродистую цементуемую марку — дает неудовлетворительные результаты, которые невозможно исправить без замены материала.
Как поверхностная закалка влияет на размерную точность?
Поверхностная закалка, особенно цементация, вносит размерные изменения за счет объемного расширения при мартенситном превращении во время закалки, термических напряжений из-за разницы температур между поверхностью и сердцевиной, а также снятия остаточных напряжений от механической обработки при нагреве. Для цементованных зубчатых колес и валов типичны размерные изменения 0,05–0,3 мм на поверхность — что требует шлифования после упрочнения для достижения окончательных размеров по чертежу. Азотирование вызывает гораздо меньшую деформацию, поскольку протекает ниже критической температуры стали без закалки — обычно < 0,025 мм размерного изменения на хорошо подготовленных компонентах. Индукционная закалка дает промежуточный уровень деформации в зависимости от геометрии и метода охлаждения. Для прецизионных компонентов поверхностная закалка должна быть включена в производственный план с самого начала, с соответствующим припуском на механическую обработку до упрочнения и твердой финишной обработкой после упрочнения.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной механической обработки CNC компонентов с поверхностной закалкой — цементованных зубчатых колес и валов, азотированных гидравлических компонентов и индукционно закаленных деталей приводов — для автомобильного, аэрокосмического и промышленного производства OEM. Технические ссылки: AMS 2759/7 (Цементация и термическая обработка стальных деталей), AMS 2759/10 (Азотирование стальных деталей), SAE J423 (Методы измерения твердости поверхностно закаленных деталей), ISO 2639 (Измерение эффективной глубины слоя), AGMA 2004 (Металлургия зубчатых колес).
Ищете механически обработанные компоненты CNC, требующие поверхностной закалки?
В CMS мы координируем прецизионную механическую обработку CNC и поверхностную закалку в едином управляемом рабочем процессе — задавая припуск на шлифование после упрочнения в размерах до упрочнения, выбирая подходящий процесс поверхностной закалки для материала и геометрии и обеспечивая твердую финишную обработку (шлифование, хонингование) до окончательных размеров по чертежу после термической обработки. Каждая спецификация поверхностной закалки проверяется на совместимость марки стали, достижимую глубину слоя и управление деформацией до начала производства.
[Запросить DFM-анализ и коммерческое предложение на механическую обработку компонентов с поверхностной закалкой →]


