
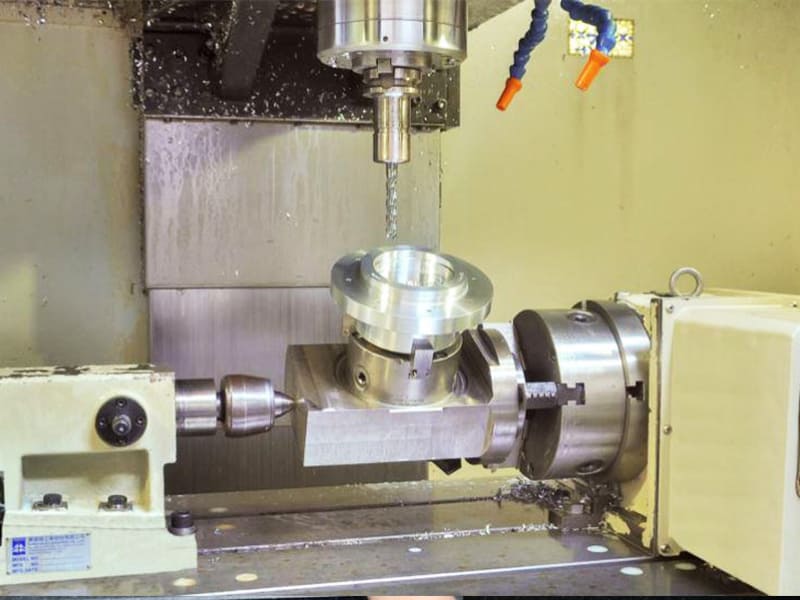
Быстрый ответ: Станок с 4 осями CNC добавляет поворотную ось A к стандартному перемещению по 3 осям X/Y/Z, позволяя заготовке вращаться во время резания. Это обеспечивает многостороннюю обработку за одну установку — устраняя переустановку, которая увеличивает время, стоимость и погрешность допуска при 3-осевой работе. Время наладки обычно снижается на 50–80% для многосторонних деталей. 4-я ось не является заменой 5-axis обработки — она не может наклонять инструмент или обрабатывать поднутрения — но она обеспечивает примерно 80% возможностей при 50–70% стоимости для подходящих геометрий деталей.
Что такое станок с 4 осями CNC?
Станок с 4 осями CNC — это фрезерная система, которая добавляет поворотную ось — обозначаемую как ось A — к стандартным линейным осям X, Y и Z обычной 3-осевой обработки. Ось A вращает заготовку вокруг оси X, открывая различные поверхности для режущего инструмента без ручной переустановки.
Четыре оси работают вместе следующим образом:
- Ось X — перемещение инструмента влево/вправо
- Ось Y — перемещение инструмента вперёд/назад
- Ось Z — перемещение инструмента вверх/вниз
- Ось A — вращательное движение вокруг оси X (заготовка вращается)
На практике заготовка устанавливается на поворотном столе или патроне, прикреплённом к станине станка. Программа CNC координирует перемещение режущего инструмента по осям X, Y и Z с вращением оси A, позволяя станку представить инструменту несколько сторон детали в рамках одной непрерывной установки.
Эта возможность значительно меняет экономику многосторонней обработки. Шестигранный компонент, обрабатываемый на 3-осевом центре, требует шести отдельных установок — шести операций зажима, шести выравниваний, шести возможностей внести погрешность позиционирования. Тот же компонент на 4-осевом станке обрабатывается за одну установку, при этом ось A индексирует каждую грань в нужное положение. Время наладки сокращается, точность позиционирования улучшается, а риск накопления допусков между установками устраняется.
Индексированная и непрерывная 4-осевая обработка: критическое различие
Не вся 4-осевая обработка CNC одинакова. Различие между индексированной и непрерывной работой определяет, какие детали может обрабатывать 4-осевая установка — и выбор между ними является одним из наиболее важных технологических решений в 4-осевой работе.
Индексированная 4-осевая обработка (режим 3+1)
Индексированная работа — иногда называемая обработкой 3+1 — следует последовательности поворот-остановка-резание. Ось A поворачивает деталь в определённое угловое положение, фиксируется на месте, а затем выполняется стандартное 3-осевое резание. Когда эта грань обработана, ось A поворачивается в следующее положение, и процесс повторяется.
Это наиболее распространённый 4-осевой подход в производственной обработке CNC. Он проще в программировании, чем одновременная 4-осевая обработка, обеспечивает стабильные условия резания (заготовка неподвижна во время резания) и эффективно обрабатывает большинство многосторонних промышленных компонентов.
Лучшие применения: Призматические корпуса, корпуса клапанов, соединительные блоки, многосторонние кронштейны — любые детали, где элементы расположены на дискретных гранях в определённых угловых положениях.
Непрерывная (одновременная) 4-осевая обработка
Одновременная 4-осевая обработка координирует вращение оси A с линейным перемещением инструмента в реальном времени во время резания. Заготовка вращается непрерывно, пока инструмент перемещается, создавая траектории, которые огибают цилиндрическую геометрию или следуют по винтовым траекториям.
Этот режим требует продвинутого CAM-программирования и контроллера, способного на истинную 4-осевую интерполяцию. Условия резания более динамичны, чем в индексированном режиме, что требует тщательного управления параметрами. Однако он позволяет создавать элементы — винтовые канавки, профили кулачков, цилиндрическое контурное фрезерование — которые геометрически невозможны в индексированном режиме.
Лучшие применения: Кулачковые выступы, винтовые пазы, турбиноподобные цилиндрические контуры, ротационная гравировка, резьбовые профили, требующие синхронизированного вращения.
Для большинства производственных деталей OEM индексированная 4-осевая обработка обеспечивает требуемые возможности при меньшей сложности программирования и стоимости. Одновременная работа предназначена для действительно цилиндрических или винтовых элементов, которые не могут быть аппроксимированы индексированным позиционированием.
Как 4-я ось улучшает производительность обработки CNC
4-я ось улучшает производственные показатели по четырём измеримым параметрам — не теоретическая возможность, а практические производственные результаты.
Сокращение времени наладки
При 3-осевом производстве многосторонних деталей каждая переустановка требует от оператора разжать, переустановить, повторно выверить, повторно зажать и повторно обнулить деталь. На сложном 4-стороннем корпусе этот процесс может занимать 20–30 минут на грань — 80–120 минут нерабочего времени до завершения последней грани.
При 4-осевой индексированной обработке все четыре грани доступны в рамках одного зажима. Перепозиционирование оси A занимает секунды, а не минуты. В нашем производственном опыте с многосторонними алюминиевыми корпусами и соединительными блоками из нержавеющей стали переход с 3-осевых на 4-осевые установки сократил общее нерабочее время наладки на 60–75% — что напрямую выражается в снижении стоимости на деталь и повышении загрузки станка.
Точность позиционирования между элементами
Каждый раз, когда деталь повторно зажимается при 3-осевой обработке, вносится новая погрешность позиционирования. Даже опытные операторы, повторно выверяющие до ±0,01 мм на грань, накапливают погрешность допусков across multiple setups. На 4-стороннем компоненте, требующем позиционного допуска ±0,02 мм между гранями, это накопление может исчерпать весь бюджет допуска ещё до учёта вариаций обработки.
4-осевая установка полностью устраняет погрешность позиционирования между установками. Все элементы обрабатываются от единой базы, поддерживаемой на протяжении всей операции. Перпендикулярность и позиционные соотношения между гранями контролируются точностью поворотной оси станка — обычно ±0,005° или лучше на промышленных серводвигательных поворотных столах — а не ручным повторным зажимом.
Однородность поверхности между гранями
Ручное перепозиционирование между гранями при 3-осевой обработке часто приводит к незаметным несоответствиям на переходах между гранями — слегка различной высоте поверхности, незначительным ступенчатым изменениям в обработанных профилях, возникающим из-за смещения базовой системы отсчёта между установками. Четырёхосевая обработка устраняет это за счёт поддержания непрерывной базовой системы отсчёта на протяжении всего процесса. Результат — лучшая визуальная и функциональная согласованность поверхностей по всей детали, что важно в аэрокосмической и медицинской отраслях, где качество поверхности проверяется по строгим стандартам.
Производительность и загрузка станка
Сокращение времени наладки напрямую улучшает загрузку станка — процент доступного машинного времени, затрачиваемого на резание, а не на наладку. Для обрабатывающего центра, работающего в две 8-часовые смены, перевод деталей с трудоёмкой наладкой с 3-осевой на 4-осевую обработку обычно увеличивает эффективное время резания с 55–65% доступных часов до 75–85%. Такое улучшение загрузки снижает себестоимость детали без необходимости дополнительных капиталовложений в оборудование.
4 Axis CNC против 3 Axis CNC: что подходит для вашей детали?
Выбор между 3-осевой и 4-осевой обработкой — это не вопрос того, какой станок более совершенен, а вопрос того, какой процесс минимизирует общую стоимость для данной геометрии детали. Четырёхосевые станки имеют более высокие почасовые ставки, более сложное программирование и требуют конфигурации с осью A. Для подходящих деталей эти затраты с лихвой окупаются экономией на наладке. Для простых деталей они являются чистыми накладными расходами.
Когда 4 оси обеспечивают лучшую экономику
- Детали с элементами на 3 или более гранях — экономия на наладке быстро оправдывает стоимость 4-осевого программирования
- Цилиндрические детали с элементами по окружности — шпоночные пазы, поперечные отверстия, радиальные пазы вокруг вала или ролика
- Крупносерийное производство многогранных компонентов — преимущество в удельной себестоимости растёт с объёмом
- Детали, требующие жёсткого позиционного допуска между гранями — устраняет погрешность позиционирования при повторном закреплении
Когда 3 оси — лучший выбор
- Простые 2.5D-детали — пластины, крышки, кронштейны с элементами только на одной или двух гранях выигрывают от простоты 3-осевой обработки и более низкой почасовой ставки
- Мелкосерийные прототипы — единичные или трёхштучные партии редко оправдывают вложения в 4-осевое программирование
- Детали без вращательной или многогранной геометрии — добавление 4-й оси не даёт никакого прироста возможностей и лишь увеличивает стоимость
- Ограниченный бюджет с коротким сроком — 3-осевое программирование быстрее; для срочных простых деталей 3 оси выигрывают по времени выполнения
| Критерий | 3 оси CNC | 4 оси CNC |
|---|---|---|
| Геометрия детали | Простая, 1–2 поверхности | Многосторонние, цилиндрические, радиальные элементы |
| Сложность наладки | Многократные перезажимы | Одна наладка |
| Позиционная точность по поверхностям | Накопление погрешности от перезажима | Единая базовая система отсчёта |
| Сложность программирования | Нижний | Умеренная (позиционная) до высокой (одновременной) |
| Почасовая ставка станка | Нижний | Выше |
| Общая стоимость детали (многосторонняя) | Часто выше | Часто ниже |
| Идеально подходит для | Простая геометрия, малый объём | Сложная геометрия, средне-высокий объём |
Практическое правило: если деталь имеет 3 или более поверхностей с элементами, которые должны быть позиционно связаны друг с другом, 4 оси почти всегда экономичнее, чем 3 оси, по общей стоимости детали — даже с учётом более высокой ставки станка — потому что экономия на наладке перевешивает разницу в ставке.
4 оси CNC против 5 Axis CNC: возможности, стоимость и правильное применение
Сравнение 4-осевой и 5-axis обработки — одно из наиболее распространённых решений по выбору процесса в точном производстве CNC. Ответ полностью зависит от геометрии детали — и ошибка в любую сторону обходится дорого.
Что 5 осей добавляют к 4 осям
Станок 5-axis CNC добавляет две дополнительные поворотные оси к трём линейным осям — обычно B и C, или A и C в зависимости от конфигурации. Эти оси позволяют инструменту наклоняться в любом направлении относительно заготовки, обеспечивая обработку свободных криволинейных поверхностей, доступ к поднутрениям и непрерывную оптимизацию ориентации инструмента на протяжении всего резания.
Стоимостная надбавка за 5 осей
Пятиосевая обработка требует значительной стоимостной надбавки: производственные центры 5-axis обычно стоят $400,000–$1,000,000+, по сравнению с $80,000–$300,000 для полноценных 4-осевых установок. Время программирования существенно больше — 5-axis CAM требует полного моделирования и проверки на столкновения, чего не требует позиционная 4-осевая обработка. Наладка и оснастка также сложнее. Для деталей, которые действительно требуют одновременной 5-axis работы, эта надбавка полностью оправдана. Для деталей, обрабатываемых в 4-осевом позиционном режиме, надбавка добавляет стоимость без пользы.
Когда 4 оси могут заменить 5 Axis
В нашем производственном опыте значительная доля деталей, рассчитанных на 5-axis обработку, может быть произведена одинаково хорошо на 4 осях с меньшими затратами — когда геометрия анализируется тщательно, а не выбирается по умолчанию процесс с наибольшими возможностями.
4 оси достаточно, когда:
- Элементы находятся на дискретных поверхностях с регулярными угловыми интервалами (позиционного доступа достаточно)
- Геометрия детали rotational symmetric вокруг одной оси (валы, ролики, цилиндрические корпуса)
- Радиальные элементы (отверстия, пазы, шпоночные канавки) распределены вокруг центральной оси
- Отсутствуют непрерывно изогнутые поверхности или поднутрения
5-axis действительно требуется, когда:
- Геометрия поверхности непрерывно изменяется в нескольких угловых направлениях (лопатки рабочих колёс, турбинные профили)
- Поднутрения или элементы доступны только при наклоне инструмента
- Жёсткие допуски на сложную кривизну требуют непрерывной оптимальной ориентации инструмента
- Высококлассные аэрокосмические или медицинские компоненты требуют геометрической сложности, которую позиционное позиционирование не может обеспечить
| Фактор | 4 оси CNC | 5 Axis CNC |
|---|---|---|
| Оси движения | X, Y, Z + A-вращение | X, Y, Z + 2 поворотные оси |
| Обработка свободных поверхностей | Ограниченный | Отлично |
| Доступ к поднутрениям | Нет | Да |
| Сложность программирования | Умеренный | Высокий |
| Стоимость станка | $80 000–$300 000 | $400 000–$1 000 000+ |
| Почасовая ставка обработки | Умеренный | Высокий |
| Идеальная геометрия | Цилиндрические, позиционные многосторонние | Сложные свободные формы, поднутрения, аэродинамические профили |
| Соотношение возможностей и стоимости | ~80% возможностей при 50–70% стоимости | Полные возможности, полная стоимость |
Полезный рабочий принцип: если чертёж детали можно разложить на элементы, все из которых доступны в пределах 360° поворота оси A без наклона инструмента, достаточно 4-осевой позиционной обработки. Если для каких-либо элементов требуется подвод инструмента под разными углами к оси вращения, необходима 5-axis.
Лучшие применения 4-осевых станков CNC
Валы, ролики и цилиндрические компоненты
Цилиндрические детали — естественная область применения 4-осевой обработки. Вращение оси A непрерывно открывает circumferential surface, позволяя обрабатывать шпоночные канавки, поперечные отверстия, лыски, кольцевые канавки и радиальные элементы без какой-либо переустановки. Соосность обработанных элементов относительно осевой линии вала обеспечивается поворотной осью — механически точнее, чем повторное закрепление уже обточенного вала в отдельной операции.
Это применимо к приводным валам, роликам, втулкам, шпинделям и любым компонентам, где элементы распределены вокруг центральной оси. В нашем производственном опыте с валами для промышленной автоматизации 4-осевая обработка поперечных отверстий и шпоночных канавок в одной установке с профильными элементами стабильно обеспечивает точность взаимного расположения элементов ±0,01 мм или лучше — результаты, которые трудно воспроизвести при многопозиционной 3-осевой обработке.
Многосторонние корпуса, клапанные блоки и коллекторы
Компоненты, требующие обработанных элементов на четырёх, пяти или шести сторонах — схемы болтовых отверстий, порты, установочные отверстия, цековки — являются сильными кандидатами для 4-осевой обработки. Позиционное вращение подаёт каждую сторону к режущему инструменту без повторного закрепления. Позиционные взаимосвязи между элементами на разных сторонах контролируются станком, а не ручной переустановкой. Гидравлические клапанные блоки, пневматические коллекторы, корпуса редукторов и блоки электронных разъёмов — все относятся к этой категории и обычно демонстрируют сокращение времени цикла на 30–50% по сравнению с 3-осевыми многопозиционными подходами.
Аэрокосмические конструкционные компоненты (несвободные формы)
Аэрокосмические кронштейны, монтажные блоки, корпуса приводов и соединительные компоненты часто требуют многосторонней обработки с жёсткими позиционными допусками — но они не являются свободными, непрерывно криволинейными поверхностями, требующими одновременной 5-axis-обработки. Для этого класса аэрокосмических деталей 4-осевая позиционная обработка обеспечивает требуемую точность и качество поверхности при значительно меньшей стоимости, чем 5-axis. Согласно Ассоциации аэрокосмической промышленности (AIA), многоосевая обработка CNC является стандартным производственным методом для механически обрабатываемых аэрокосмических компонентов, при этом количество осей выбирается исходя из геометрической сложности.
Медицинские цилиндрические компоненты
Костные винты, ортопедические крепёжные элементы, стержни хирургических инструментов и заготовки зубных имплантатов преимущественно цилиндрические с элементами, распределёнными вокруг оси — идеальная 4-осевая геометрия. Преимущество одной установки особенно ценно в медицинском производстве, где минимизация манипуляций с заготовкой снижает риск загрязнения. Требования системы качества ISO 13485 подчёркивают воспроизводимость процесса; 4-осевая обработка с одной установкой напрямую повышает воспроизводимость за счёт сокращения переменных повторного закрепления.
Заготовки зубчатых колёс и ротационная гравировка
Заготовки зубчатых колёс требуют равномерного распределения элементов по окружности — это по своей сути 4-осевая геометрия. Ротационная гравировка серийных номеров, логотипов и идентификации деталей на цилиндрических поверхностях — ещё одно применение, где 4-осевая непрерывная работа обеспечивает стабильную глубину и шаг, которые ручное индексирование не может воспроизвести.
Преимущества 4-осевой обработки CNC
Снижение сложности и стоимости оснастки
Трёхосевая многосторонняя обработка требует отдельной оснастки для каждой позиции установки. Проектирование, изготовление и обслуживание нескольких специализированных приспособлений добавляет первоначальные затраты и вносит вариацию между приспособлениями как риск качества. Четырёхосевая обработка сводит это к одному приспособлению для всей операции, устраняя затраты на настройку оснастки и упрощая цепочку контроля качества.
Снижение уровня брака от ошибок позиционирования
Повторное закрепление — это место, где вносятся размерные ошибки. Ошибки совмещения от переустановки невидимы до тех пор, пока inspection не выявит, что позиционные допуски между элементами на разных сторонах выходят за пределы спецификации — в этот момент деталь часто уже невозможно исправить. 4-осевая обработка с одной установкой устраняет этот вид отказа. По нашим производственным данным для многосторонних компонентов переход от 3-осевой многопозиционной к 4-осевой одноустановочной операции снизил брак, связанный с позиционированием, на 60–80% на сложных корпусах.
Повышенная производительность для серийного производства
Экономия времени на настройку накапливается по всей партии. Для партии из 100 штук 4-стороннего компонента с 15 минутами перепозиционирования на каждую сторону при 3-осевой работе общие затраты на настройку составляют 100 × 3 шага перепозиционирования × 15 минут = 75 часов. Эквивалентная 4-осевая партия имеет перепозиционирование оси A примерно 30 секунд на сторону — общее время перепозиционирования по всей партии падает ниже 2 часов. Эта разница в 73 часа является прямым сокращением времени цикла, что выражается в снижении стоимости за деталь и более быстрой поставке.
Совместимость с автоматизацией
Четырёхосевые станки с паллетными сменщиками или роботизированной загрузкой деталей могут выполнять многостороннюю обработку без оператора — станок загружает, индексирует по всем сторонам и завершает деталь без вмешательства оператора между сторонами. Это делает 4-осевую обработку хорошо подходящей для безлюдных производственных сред, где снижение затрат на оплату труда является производственной стратегией.
Ограничения 4-осевых станков CNC
Понимание того, где 4-осевая обработка перестаёт быть правильным инструментом, так же важно, как и знание того, где она превосходна.
Невозможность доступа к поднутрениям или скрытым элементам
Ось A вращает заготовку вокруг одной оси, но режущий инструмент сохраняет фиксированную ориентацию относительно шпинделя. Элементы, доступные только при наклоне инструмента — поднутрения, обратные углы, скрытые внутренние геометрии — недостижимы при стандартной 4-осевой обработке. Такие геометрии требуют 5-axis обработки или вторичных операций на другой установке.
Не подходит для свободных поверхностей
Непрерывно искривлённые поверхности с изменяющимися векторами нормали — лопатки турбин, каналы рабочих колёс, аэродинамические обтекатели — требуют одновременного многоосевого управления ориентацией инструмента, которое 4-осевые станки обеспечить не могут. Попытка аппроксимировать такие поверхности с помощью позиционного индексирования приводит к огранённым поверхностям, не отвечающим требованиям геометрической точности.
Ограничения жёсткости поворотной оси
Поворотный стол или патрон, обеспечивающий движение по оси A, вносит податливость, отсутствующую при жёстком закреплении в приспособлении. Длинные, тяжёлые или асимметричные заготовки могут испытывать прогиб или вибрацию под действием сил резания, особенно при тяжёлых прерывистых резах. В некоторых случаях это требует более консервативных режимов резания. Для длинных валов поддержка задней бабкой частично решает эту проблему, обеспечивая вторую точку опоры. Для тяжёлых призматических деталей грузоподъёмность поворотного стола необходимо оценивать с учётом массы заготовки и величины силы резания.
Более сложное CAM-программирование, чем для 3 осей
Одновременное 4-осевое программирование требует CAM-системы, способной генерировать 4-осевые траектории инструмента и моделировать столкновения. Позиционное программирование относительно просто, но одновременные 4-осевые траектории для сложных цилиндрических элементов требуют больше времени и навыков, чем стандартная 3-осевая работа. Для мелкосерийных простых деталей такие затраты могут быть не оправданы.
Стоимость 4-осевого станка CNC: капиталовложения в оборудование и экономика обработки
Диапазоны цен на оборудование
| Категория станка | Ориентировочная стоимость (долл. США) | Типичная возможность |
|---|---|---|
| Настольный / любительский 4-осевой CNC | $5 000–$20 000 | Только мягкие материалы, низкая точность |
| Начальный промышленный уровень (поворотный стол 3+1) | $30 000–$80 000 | Общепромышленные детали, умеренные допуски |
| VMC среднего класса + 4-я ось | $80 000–$200 000 | Прецизионное производство, большинство промышленных сплавов |
| Производственный 4-осевой станок | $200 000–$500 000+ | Аэрокосмическая отрасль, жёсткие допуски, готовность к автоматизации |
Для производственных сред OEM начальный промышленный и средний категории охватывают большинство производственных требований. Уровень производственного класса актуален для аэрокосмических и медицинских программ, требующих сертификации процессов, автоматизированной загрузки и стабильной точности ±0,005 мм.
Ключевые факторы, определяющие стоимость станка
Характеристики шпинделя — более высокие обороты (12 000–24 000 об/мин) повышают производительность обработки алюминия и лёгких сплавов; более высокий крутящий момент обеспечивает обработку стали и титана.
Качество поворотного стола — разница между базовым пневматическим делительным устройством и прецизионным серво-поворотным столом — это разница между точностью углового позиционирования ±0,1° и ±0,005°. Для точных угловых взаимосвязей элементов прецизионный серво-поворотный стол необходим.
Контроллер CNC — контроллеры Fanuc, Siemens и Heidenhain поддерживают истинную одновременную 4-осевую интерполяцию. Контроллеры начального уровня могут поддерживать только индексированную работу 3+1, что ограничивает диапазон применения.
Жёсткость станка — конструкция с коробчатыми направляющими обеспечивает более высокую жёсткость для тяжёлых прерывистых резов; линейные направляющие обеспечивают лучшие динамические характеристики для высокоскоростной чистовой обработки.
Общая стоимость детали — правильная метрика сравнения
Для покупателей OEM, оценивающих предложения поставщиков для 4-осевой работы, соответствующая экономика — это общая стоимость детали, а не только почасовая ставка станка. 4-осевой станок, работающий при $85/час и выполняющий деталь с 4 гранями за одну 45-минутную установку, обеспечивает более низкую стоимость детали, чем 3-осевой станок при $60/час, требующий четырёх установок общей продолжительностью 2 часа, ещё до учёта контроля и риска брака.
Рекомендации DFM для 4-осевой обработки CNC
Проектные решения оказывают большее влияние на стоимость 4-осевой обработки, чем большинство инженеров осознаёт. Детали, оптимизированные для 4-осевой работы, обрабатываются быстрее, требуют меньше смен инструмента и дают лучшие результаты по качеству, чем детали, спроектированные без учёта ограничений поворотной оси.
Выравнивайте элементы по поворотной оси
Наиболее эффективные 4-осевые конструкции организуют все элементы вокруг общей оси вращения. Элементы, распределённые вокруг центральной оси вала или на гранях с регулярными угловыми интервалами (90°, 120°, 60°), обрабатываются последовательно с простым индексированием по оси A. Элементы на несвязанных плоскостях, требующие переустановки на оси вне вращения оси A, вынуждают дополнительные установки — устраняя преимущество 4-осевой обработки.
Избегайте глубоких узких карманов и тонких стенок
Глубокие узкие карманы требуют инструмента большой длины вылета, который отклоняется под действием сил резания — это усиливается на 4-осевых установках, где поворотная ось вносит дополнительную податливость. Рекомендуемое соотношение глубины к ширине карманов — 3:1 или менее. Тонкие стенки менее 1,5–2 мм в титане или нержавеющей стали и менее 1 мм в алюминии требуют консервативных параметров резания, что увеличивает время цикла. Там, где позволяет функциональность, увеличение ширины кармана, добавление радиусов углов (минимум равный 30% глубины кармана) и увеличение минимальной толщины стенки сокращают время обработки и повышают размерную стабильность.
Проектируйте для поддержки задней бабкой на длинных валах
Для валов или цилиндрических деталей длиной более примерно 4–5× диаметра силы резания без поддержки задней бабкой вызывают отклонение заготовки и вибрацию. Включение стандартного центрового отверстия (с углом 60°) на обоих концах валов обеспечивает поддержку задней бабкой на протяжении всей операции обработки — простая конструктивная особенность, которая значительно улучшает достижимый допуск и качество поверхности на длинных цилиндрических компонентах.
Применяйте жёсткие допуски выборочно
В 4-осевой обработке жёсткие допуски на поворотное позиционирование (угловое расположение элементов, перпендикулярность граней) достижимы при относительно низкой стоимости, поскольку они контролируются поворотной осью — параметром, управляемым станком. Жёсткие размерные допуски на геометрию элементов требуют тех же консервативных параметров обработки, что и в любом процессе. Применяйте допуски ±0,01 мм или жёстче там, где сборка или функция специально этого требуют; допускайте допуски ISO 2768-m на нефункциональной геометрии.
По нашему опыту анализа чертежей 4-осевых деталей, 20–30% жёстких допусков на типичных промышленных компонентах приходятся на нефункциональные элементы, где ослабление до стандартных допусков снизило бы стоимость обработки на 10–20% без влияния на характеристики продукта.
Контрольный список DFM для 4-осевых деталей
| Вопрос проектирования | Действие DFM |
|---|---|
| Доступны ли все элементы в пределах 360° вращения оси A? | Перепроектируйте любые элементы, требующие наклона инструмента |
| Соотношения глубины к ширине карманов ≤ 3:1? | Увеличьте ширину кармана или уменьшите глубину |
| Имеют ли валы длиннее 4× диаметра центровые отверстия? | Добавьте центровые отверстия для поддержки задней бабкой |
| Находятся ли угловые элементы через регулярные интервалы? | Упростите программирование и сократите число индексаций |
| Ограничены ли жёсткие допуски функциональными элементами? | Применяйте ISO 2768-m к некритичной геометрии |
| Имеют ли внутренние углы радиус ≥ 30% глубины кармана? | Устраните операции врезания в углах |
Отрасли, использующие 4-осевые станки CNC
Аэрокосмическая промышленность
Аэрокосмическая отрасль широко использует 4-осевую обработку для структурных кронштейнов, монтажных блоков, корпусов приводов и соединительных компонентов — призматических многофейсовых структурных деталей, составляющих большую долю элементов планера и авионики. Эти детали требуют жёстких позиционных допусков по граням, что 4-осевая обработка с одной установкой обеспечивает без стоимости 5-axis. Различие важно: 4-осевая обработка эффективно справляется с призматическими многофейсовыми аэрокосмическими компонентами, но не подходит для поверхностей аэродинамических профилей, лопаток импеллеров или форм с непрерывно изменяющейся геометрией.
Медицинский
Производство медицинских изделий использует 4-осевую обработку для костных винтов, ортопедических крепежей, хирургических валов и заготовок имплантатов — преимущественно цилиндрических деталей с окружными элементами, которые являются естественными 4-осевыми геометриями. Обработка с одной установкой сокращает манипуляции с заготовкой и связанный риск загрязнения, что напрямую относится к требованиям контроля процессов ISO 13485.
Промышленная автоматизация
Автоматизированные системы строятся вокруг валов, шестерён, муфт и вращающихся компонентов — это самая сильная категория применений 4-осевой обработки. Точное выравнивание радиальных элементов (поперечных отверстий, шпоночных пазов, установочных меток) на валах автоматизации требует угловой точности позиционирования, которую обеспечивают серводвигательные поворотные столы. Крупносерийное производство компонентов автоматизации также значительно выигрывает от экономии на настройке 4-осевой обработки при серийных объёмах.
Оборона и электроника
Оборонные компоненты — прецизионные корпуса, монтажные конструкции, корпуса датчиков — часто требуют многосторонней обработки с требованиями к прослеживаемости, что благоприятствует обработке за один установ. В производстве электроники 4-осевая обработка применяется для корпусов разъёмов, ВЧ-компонентов и структур радиаторов, которые сочетают многостороннюю геометрию с жёсткими требованиями к размерам.
Выбор правильной конфигурации 4-осевого CNC
Сопоставление конфигурации станка с производственными требованиями — это решение об эффективности инвестиций. Завышение характеристик добавляет затраты без выгоды; занижение вынуждает применять обходные технологические решения, которые подрывают преимущества 4-осевой обработки в эффективности.
| Производственный сценарий | Рекомендуемая конфигурация |
|---|---|
| Прототипирование, общее машиностроение | VMC + делительный поворотный стол, стандартный контроллер |
| Серийное производство цилиндрических деталей (валов) | 4-осевая с поддержкой задней бабки, серводвигательный поворотный стол |
| Многосторонние прецизионные компоненты | VMC среднего класса + прецизионный серводвигательный поворотный стол |
| Крупносерийное автоматизированное производство | 4-осевая обработка с поддонным сменщиком или роботизированной загрузкой |
| Одновременная обработка цилиндрических контуров | Станок с контроллером истинной 4-осевой интерполяции |
Для покупателей OEM, оценивающих поставщиков обработки CNC, актуальны следующие вопросы: включает ли 4-осевая конфигурация поставщика прецизионный серводвигательный поворотный стол (а не просто пневматический делительный механизм)? Поддерживает ли их контроллер одновременную 4-осевую работу? Какова грузоподъёмность поворотного стола относительно веса заготовки? Эти вопросы отличают поставщиков с реальными технологическими возможностями от тех, чьи 4-осевые возможности могут не обеспечить допуск и стабильность, требуемые для прецизионных многосторонних деталей.
Основные выводы
- 4-осевой станок CNC добавляет вращение по оси A к перемещению по X/Y/Z, обеспечивая многостороннюю обработку за один установ и устраняя ошибки позиционирования и затраты времени на повторное закрепление.
- Позиционная 4-осевая обработка (поворот-стоп-резание) охватывает большинство промышленных многосторонних деталей; одновременная 4-осевая обработка требуется только для винтовых и непрерывно криволинейных цилиндрических элементов.
- Экономия времени на установку 50–80% типична для многосторонних деталей при переходе с 3-осевой на 4-осевую обработку, с соответствующим снижением брака по позиционированию.
- Четырёхосевая обработка обеспечивает примерно 80% возможностей 5-axis при 50–70% стоимости для деталей с вращательной или позиционной геометрией граней — 5-axis требуется только для свободных поверхностей, поднутрений и непрерывно угловых элементов.
- Лучшие применения 4-осевой обработки — это валы, цилиндрические компоненты, многосторонние корпуса, корпуса клапанов, аэрокосмические структурные кронштейны, медицинские цилиндрические детали и любая геометрия, где элементы распределены вокруг оси вращения.
- DFM для 4-осевой обработки означает выравнивание элементов по оси вращения, избегание глубоких узких карманов, включение опор задней бабки для длинных валов и выборочное применение жёстких допусков.
- Для OEM покупателей, оценка 4-осевых возможностей поставщика означает подтверждение точности серводвигательного поворотного стола, способности контроллера к одновременной интерполяции и грузоподъёмности — а не просто наличия 4-й оси.
Часто задаваемые вопросы
Что такое 4-осевой станок CNC и как он работает?
4-осевой станок CNC добавляет поворотную ось A к стандартной 3-осевой обработке X/Y/Z, позволяя заготовке вращаться во время резания. Ось A устанавливается на столе станка, заготовка закрепляется в патроне или на поворотном приспособлении. Программы CNC координируют перемещение инструмента по X, Y и Z с вращением оси A, подавая несколько граней или полную окружность детали к режущему инструменту за один установ. Это устраняет ручное перепозиционирование, требуемое при 3-осевой обработке многосторонних деталей, сокращая время установки на 50–80% и повышая точность позиционирования за счёт поддержания непрерывной базы отсчёта на протяжении всей операции.
В чём разница между 3-осевой и 4-осевой обработкой CNC?
Трёхосевые станки CNC перемещают режущий инструмент только в направлениях X, Y и Z. Многосторонняя обработка на 3-осевом станке требует ручного перепозиционирования и повторного закрепления для каждой грани — каждое перепозиционирование вносит время, затраты и потенциальную ошибку позиционирования. Четырёхосевая обработка добавляет ось A, которая вращает заготовку для открытия различных граней и окружных поверхностей без повторного закрепления. Для деталей с элементами на трёх или более гранях или с окружной геометрией 4-осевая обработка обычно даёт более низкую общую стоимость детали, несмотря на более высокую почасовую ставку станка, поскольку экономия на установке перевешивает разницу в ставке. Для простых односторонних деталей 3-осевая обработка остаётся более экономичным выбором.
Может ли 4-осевой станок CNC заменить 5-осевой станок?
Иногда — но только для определённых типов геометрии. Четырёхосевой обработки достаточно для деталей с вращательной симметрией, элементами на дискретных позиционных гранях и радиальными или окружными элементами, доступными в пределах 360° вращения оси A. Для такой геометрии 4-осевая обработка обеспечивает примерно 80% возможностей 5-axis при 50–70% стоимости. Пятиосевая обработка требуется для деталей с непрерывно криволинейными свободными поверхностями (лопатки турбин, рабочие колёса), элементами поднутрения, доступными только при наклоне инструмента, и сложной многоугловой геометрией, которую нельзя разложить на позиционные положения. Практический вопрос: доступны ли все элементы детали в пределах 360° вращения оси A без наклона инструмента? Если да, 4-осевой обработки достаточно.
Какие детали лучше всего подходят для 4-осевой обработки CNC?
Наиболее сильные применения: валы и ролики, требующие окружных элементов (шпоночные канавки, поперечные отверстия, пазы); многосторонние призматические корпуса с элементами на 3–6 гранях; корпуса клапанов и гидравлические коллекторы с портами на нескольких гранях; заготовки зубчатых колёс и цилиндрические компоненты с равномерно распределёнными элементами; аэрокосмические структурные кронштейны и монтажные блоки с жёсткими допусками позиционирования по граням; медицинские цилиндрические детали, такие как костные винты и стержни инструментов; и любой компонент, где элементы организованы вокруг центральной оси вращения. Детали с простой односторонней геометрией лучше обрабатывать на 3-осевых станках; детали со сложной свободной или поднутренней геометрией требуют 5-axis.
Насколько точна 4-осевая обработка CNC?
На промышленных установках с серводвигательным поворотным столом 4-осевая обработка обеспечивает угловую точность позиционирования ±0,005° или лучше и линейные размерные допуски ±0,01 мм на стандартных элементах. Преимущество одного установа часто делает 4-осевую обработку точнее 3-осевой для многосторонних деталей, поскольку она устраняет накопленную ошибку позиционирования, вносимую повторным закреплением. Критическая переменная — качество поворотного стола: прецизионный серводвигательный поворотный стол принципиально точнее пневматического делительного механизма, и эта разница чётко проявляется в результатах допусков позиционирования на многосторонних компонентах с жёсткими допусками.
Сколько стоит 4-осевая обработка CNC по сравнению с 3-осевой и 5-осевой?
Почасовые ставки на 4-осевую обработку обычно на 20–40% выше, чем на 3-осевую, из-за более высокой стоимости оборудования и сложности программирования. Однако для многосторонних деталей экономия времени на наладку при 4-осевой обработке часто приводит к более низкой общей стоимости детали, чем при 3-осевой, несмотря на более высокую ставку. По сравнению с 5-axis, 4-осевая обработка обходится на 40–60% дешевле по стоимости станка, со значительно меньшим временем программирования и сложностью наладки для деталей в пределах возможностей 4-осевой обработки. Правильное сравнение затрат — это всегда общая стоимость детали: материал, наладка, обработка, контроль и доработка, — а не только почасовая ставка станка.
Каковы ограничения 4-осевой обработки CNC?
Основные ограничения: невозможность доступа к поднутрениям или элементам, требующим наклона инструмента (для этого нужна 5-axis); ограниченные возможности для свободных поверхностей с непрерывно изменяющейся геометрией; ограничения жёсткости поворотной оси, которые могут вызывать прогиб или вибрацию на очень длинных или тяжёлых заготовках без поддержки задней бабкой; и более сложное программирование, чем для 3-осевой обработки, особенно при одновременной 4-осевой работе. Четырёхосевая обработка занимает чётко определённый диапазон возможностей — более производительна, чем 3-осевая, для многосторонней и цилиндрической геометрии, менее производительна, чем 5-axis, для сложных трёхмерных поверхностей. Соответствие процесса геометрии — ключ к достижению преимуществ 4-осевой обработки по стоимости и качеству.
Какие вопросы должны задавать покупатели OEM при оценке поставщика 4-осевой CNC?
Наиболее важные вопросы: использует ли поворотный стол прецизионный сервопривод и какова точность углового позиционирования? Поддерживает ли контроллер CNC истинную одновременную 4-осевую интерполяцию или только 3+1 индексированную работу? Какова грузоподъёмность поворотного стола и максимальный диаметр качания? Может ли поставщик предоставить отчёты контроля CMM с позиционными измерениями относительно баз для многосторонних элементов? Для аэрокосмических или медицинских деталей — имеет ли поставщик сертификацию процессов (AS9100, ISO 13485), охватывающую 4-осевую обработку? Эти вопросы позволяют определить, может ли 4-осевая оснастка поставщика стабильно обеспечивать позиционную точность и управление процессами, необходимые для прецизионных многосторонних компонентов.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC на 3-осевых, 4-осевых и 5-axis станках для аэрокосмической, медицинской, промышленной автоматизации и производственных применений OEM. Технические источники: Отчёт по производственным технологиям Ассоциации аэрокосмической промышленности (AIA), ISO 230-1 (Испытания точности станков), ISO 13485 (Системы качества медицинских изделий).
Ищете прецизионные многосторонние или цилиндрические компоненты CNC?
В CMS наши возможности 4-осевой обработки CNC включают прецизионные серво-поворотные столы, одновременную 4-осевую интерполяцию для цилиндрических элементов и полный контроль CMM с позиционной отчётностью относительно баз. Мы проверяем каждую 4-осевую работу на соосность поворотной оси, оптимизацию DFM и выполнимость допусков перед выставлением цен — так вы получаете точное ценообразование и технологичные детали, а не сюрпризы после начала производства.
[Запросить DFM-анализ и расчёт стоимости 4-осевой обработки CNC →]


