
Отдел закупок заказывает крепёж из “18/8 нержавеющей стали” для монтажа оборудования на побережье — предполагая, что 18/8 означает достаточную морскую коррозионную стойкость. В течение 14 месяцев на головках болтов, подверженных воздействию соляного тумана, появляется питтинговая коррозия. Поставщик предоставил материал, соответствующий описанию состава 18/8 (~18% Cr, ~8% Ni) — технически корректно. Но “18/8” не гарантирует содержание молибдена, необходимое для стойкости к хлоридам. Замена на нержавеющую сталь 316 (которая добавляет 2–3% Mo для стойкости к питтингу) полностью устраняет коррозию. Урок: 18/8 описывает состав, а не эксплуатационные возможности в конкретных средах. Мы регулярно указываем марки нержавеющей стали на CNC обработанных компонентах — и наиболее распространённая ошибка в спецификациях — использование “18/8” в качестве марки, когда на самом деле это сокращённое обозначение состава, которое не гарантирует сертификацию, прослеживаемость или пригодность для окружающей среды.
Нержавеющая сталь 18/8 содержит примерно 18% хрома и 8% никеля — что относит её к семейству аустенитных нержавеющих сталей. В большинстве коммерческих контекстов она эквивалентна нержавеющей стали 304. Однако “18/8” — это неформальное обозначение, тогда как 304 — это стандартизированная марка с контролируемыми диапазонами состава, определёнными механическими свойствами и полной сертификацией. Это различие важно для инженерных применений. Это руководство охватывает, что означает 18/8, как она соотносится с 304 и 316, химический состав, ключевые свойства, различие 18/8 против 18/10 против 18/0, обрабатываемость, сварку, анализ стоимости и практическую систему выбора.
Что означает 18/8?
Цифры описывают содержание хрома и никеля: 18% Cr + 8% Ni.
Хром (18%) образует тонкий, стабильный пассивный слой оксида хрома (Cr₂O₃) при воздействии кислорода — этот самовосстанавливающийся барьер делает нержавеющую сталь “нержавеющей”. Он предотвращает ржавчину, сопротивляется окислению и обеспечивает коррозионную защиту в воздухе и влаге.
Никель (8%) стабилизирует аустенитную кристаллическую структуру — сохраняя сталь немагнитной, пластичной и прочной при комнатной температуре. Никель улучшает формуемость (глубокая вытяжка, гибка без растрескивания), свариваемость и стойкость к коррозионным средам.
Вместе эти элементы создают наиболее широко используемое семейство нержавеющих сталей — балансируя коррозионную стойкость, механические характеристики и технологичность при умеренной стоимости.
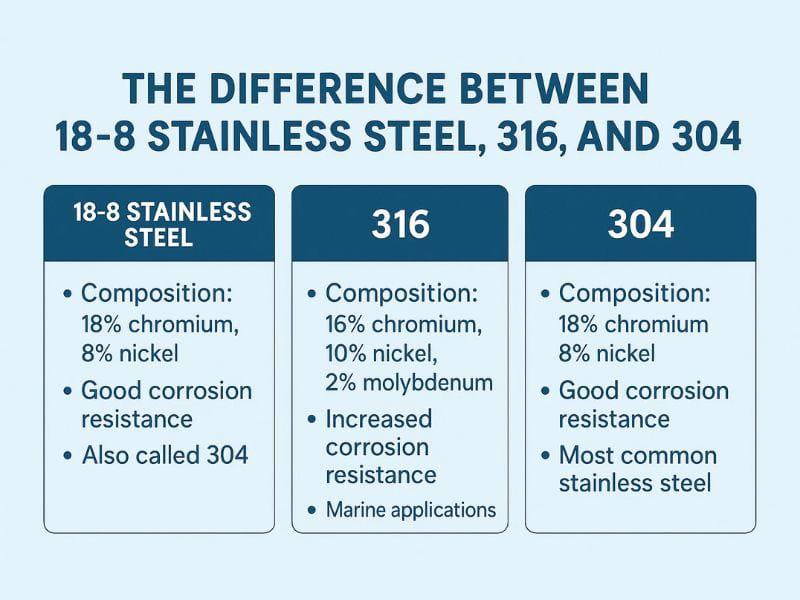
18/8 против 304 против 316
| Фактор | 18/8 | 304 | 316 |
|---|---|---|---|
| Значение | Описание состава | Стандартизированная марка | Стандартизированная марка |
| Состав | ~18% Cr, ~8% Ni | Cr 18–20%, Ni 8–10.5% (контролируемый) | Cr 16–18%, Ni 10–14%, Mo 2–3% |
| Сертификация | Часто не указана | ASTM/EN/ISO с MTC | ASTM/EN/ISO с MTC |
| Коррозия | Хорошая (общая) | Хорошая (стабильная) | Отличная (стойкость к хлоридам) |
| Стоимость | Средний | Средний | ~20–40% выше |
| Идеально подходит для | Кухонная утварь, общий крепёж | CNC детали, пищевое оборудование | Морская, химическая, медицинская |
18/8 против 304
В коммерческом использовании 18/8 и 304 функционально эквивалентны — одинаковый диапазон состава, одинаковые общие характеристики. Критическое различие: 304 — это формальная марка по ASTM A240/A276 с контролируемой химией, определёнными механическими свойствами и полной прослеживаемостью через сертификаты качества (MTC). “18/8” гарантирует приблизительный состав, но не сертификацию, воспроизводимость или соответствие.
Практическое правило: Потребительские товары (кухонная утварь, крепёж) → 18/8 приемлема. Инженерные чертежи, CNC детали, сертифицированные компоненты → всегда указывайте 304 (или 304L для сварных сборок). Согласно нашим производственным данным, примерно 15% материала “18/8”, который мы получаем от несертифицированных поставщиков, показывает состав за пределами диапазонов спецификации 304 — в основном низкое содержание никеля, которое снижает коррозионные характеристики. Указание 304 с требованием MTC устраняет эту вариацию.
304 против 316
Определяющее различие: молибден (Mo) в количестве 2–3% в 316. Этот единственный элемент значительно улучшает стойкость к хлоридам, питтингу и щелевой коррозии — специфическим механизмам поражения в морской воде, прибрежном воздухе и химических средах.
304 обеспечивает хорошую общую коррозионную стойкость — достаточную для внутренних, пищевых и мягких наружных применений. 316 требуется, когда среда включает соль, хлориды, кислоты или длительное химическое воздействие. Одна распространённая ошибка, которую мы видим: указание 304 для прибрежных установок, потому что “это нержавеющая сталь” — затем замена питтингованных компонентов на 316 по премиальной цене аварийного ремонта. Проверка фактической среды при выборе материала предотвращает это.
Химический состав
| Элемент | 18/8 / 304 | 316 | Функция |
|---|---|---|---|
| Железо (Fe) | Баланс | Баланс | Основной металл |
| Хром (Cr) | ~18–20% | ~16–18% | Пассивный слой, коррозионная стойкость |
| Никель (Ni) | ~8–10.5% | ~10–14% | Стабилизатор аустенита, прочность |
| Молибден (Mo) | — | ~2–3% | Стойкость к хлоридам/питтингу |
| Углерод (C) | ≤0,08% | ≤0,08% | Влияет на свариваемость |
| Mn, Si, N | Следовые количества | Следовые количества | Раскисление, прочность |
Низкоуглеродистая (≤0.08%) снижает выделение карбидов при сварке — повышая стойкость к межкристаллитной коррозии в зонах термического влияния. Для сварных сборок, требующих максимальной коррозионной надёжности, указываются 304L или 316L (≤0.03% C).
Ключевые свойства
| Недвижимость | Значение | Инженерное значение |
|---|---|---|
| Плотность | ~8,0 г/см³ | ~3× алюминия, обеспечивает массу/стабильность |
| Прочность на разрыв | ~515 МПа | Хорошая общая конструкционная прочность |
| Предел текучести | ~205 МПа | Умеренная несущая способность |
| Модуль упругости | ~193 ГПа | Высокая жесткость |
| Диапазон плавления | ~1400–1450°C | Подходит для повышенных температур |
| Магнетизм | Преимущественно немагнитная | Может стать слегка магнитной после холодной обработки |
Аустенитная структура обеспечивает отличную формуемость — глубокая вытяжка, гибка и штамповка без растрескивания. Это делает 18/8/304 стандартным материалом для изготовления листового металла, CNC обработанных корпусов и оборудования для пищевой промышленности.
Коррозионные характеристики: Пассивный слой оксида хрома защищает от ржавчины, окисления и общей атмосферной коррозии. Эффективен для внутренних помещений, контакта с пищевыми продуктами и умеренного воздействия наружной среды. Недостаточен для длительного воздействия хлоридов (перейти на 316).
18/8 vs 18/10 vs 18/0
| Тип | Cr | Ni | Коррозионная стойкость | Магнитная | Стоимость |
|---|---|---|---|---|---|
| 18/0 | 18% | 0% | Нижний | Да (ферритная) | Нижний |
| 18/8 | 18% | 8% | Хорошо | В основном нет | Средний |
| 18/10 | 18% | 10% | Немного лучше | В основном нет | Выше |
Эти обозначения встречаются преимущественно на кухонной посуде и продуктах, контактирующих с пищей. Разница заключается в содержании никеля: больше никеля улучшает коррозионную стойкость, качество поверхности (более блестящий вид) и пластичность. 18/0 (без никеля) — ферритная — магнитная, менее коррозионностойкая и более дешёвая. 18/8 обеспечивает оптимальный баланс для большинства применений. 18/10 предлагает незначительное улучшение при более высокой стоимости — обычно оправдано только для премиальной посуды.
Обработка на станках с ЧПУ
18/8 (304) поддаётся CNC-обработке, но сложнее алюминия из-за аустенитной структуры.
Проблемы: Наклёп — материал быстро упрочняется при деформации, что затрудняет последующие резы, если инструмент останавливается или трётся. Наростообразование (BUE) из-за адгезии материала к режущим инструментам. Длинная сливная стружка, которую трудно удалять. Низкая теплопроводность задерживает тепло в зоне резания.
Рекомендации: Острые твердосплавные инструменты с положительной геометрией переднего угла и покрытиями TiAlN/TiCN. Поддерживать достаточную подачу, чтобы оставаться ниже наклёпанного слоя — избегать лёгких трущих резов. Высоконапорная СОЖ для управления теплом и дробления стружки. Жёсткие установки для минимизации вибрации на чистовых проходах.
По нашему опыту на производстве, 304 нержавеющая сталь обрабатывается примерно в 2–2,5 раза медленнее, чем алюминий 6061, с на 40–50% большим расходом инструмента — поведение наклёпа является основным фактором затрат. Указание отожжённого состояния (вместо наклёпанного) снижает сложность обработки примерно на 20%.
Сварка и изготовление
18/8 (304) хорошо сваривается — TIG (GTAW) для чистых точных швов (пищевая/медицинская), MIG для толстых секций, лазерная сварка для тонких листов с минимальной деформацией.
Ключевые риски: Сенсибилизация — чрезмерное тепло может вызвать выделение карбидов в зоне термического влияния, снижая коррозионную стойкость near сварных швов. Деформация от высокого теплового расширения. Загрязнение поверхности (окалина), compromising гигиену на деталях, контактирующих с пищей.
Смягчение последствий: Использовать 304L (низкоуглеродистая ≤0.03%) для сварных сборок для предотвращения сенсибилизации. Контролировать подвод тепла (предпочтительно TIG/лазер). После сварки — травление и пассивация для восстановления поверхностной коррозионной защиты. Правильное закрепление для управления деформацией.
Анализ затрат
| Класс | Относительная стоимость | Фактор затрат |
|---|---|---|
| 18/0 / 430 | Нижний | Без никеля |
| 18/8 / 304 | Средний (базовый) | ~8% никеля |
| 316 | +20–40% | Никель + молибден |
| 316L | +25–45% | Низкоуглеродистая + Mo |
Содержание никеля является основным фактором стоимости — и цены на никель волатильны, что вызывает колебания цен на нержавеющую сталь больше, чем на углеродистую. По нашим производственным данным, премия за материал 304 к 316 составляет в среднем 25–30% — но разница в стоимости обработки минимальна (оба обрабатываются одинаково). Разница в общей стоимости детали обычно составляет 15–20% с учётом обработки, отделки и контроля.
Перспектива общей стоимости: Цена материала — лишь часть уравнения. Время обработки (наклёп увеличивает время цикла по сравнению с алюминием), расход инструмента и отделка поверхности (пассивация, полировка) — всё это вносит вклад. Во многих случаях стоимость обработки превышает стоимость материала для CNC обработанных деталей из нержавеющей стали.
Руководство по выбору
| Сценарий | Выбрать | Причина |
|---|---|---|
| Внутреннее / пищевое / общее | 18/8 или 304 | Сбалансированные характеристики, экономически эффективный |
| Инженерные чертежи / сертификация | 304 (с MTC) | Стандартизированный, прослеживаемый |
| Сварные сборки | 304L или 316L | Низкое содержание углерода предотвращает сенсибилизацию |
| Морская / прибрежная / химическая среда | 316 | Молибден для стойкости к хлоридам |
| Приоритет бюджета, мягкие условия | 18/0 / 430 | Более низкая стоимость (без никеля) |
| Премиальная посуда / эстетика | 18/10 | Немного лучшая отделка и стойкость |
Логика выбора: Сначала окружающая среда → затем сертификация → затем стоимость. Хлоридные среды требуют 316. Требования к прослеживаемости требуют указания конкретной марки (а не просто “18/8”). Сварные сборки должны использовать марки L. Проекты с ограниченным бюджетом в мягких условиях могут использовать 18/0.
Заключение
Нержавеющая сталь 18/8 описывает состав (~18% Cr, ~8% Ni), который близко соответствует нержавеющей стали 304 — наиболее широко используемой аустенитной марке. Для коммерческих продуктов “18/8” является приемлемым сокращением. Для инженерных применений 304 обеспечивает стандартизированную спецификацию, сертификацию и прослеживаемость, которые “18/8” сам по себе не гарантирует.
Переход на 316 добавляет молибден для стойкости к хлоридам и точечной коррозии — это необходимо для морских, химических и прибрежных применений, где 304 корродирует. Переход на марки L (304L, 316L) снижает содержание углерода для улучшения стойкости к коррозии в зоне сварки. Выбор материала следует по схеме: окружающая среда → сертификация → метод изготовления → стоимость. Нужна помощь в выборе подходящей марки нержавеющей стали для ваших механически обработанных или изготовленных компонентов? [Свяжитесь с нашей инженерной командой] для получения рекомендаций по материалам, анализа DFM и поддержки в производстве.
Часто задаваемые вопросы
Что такое нержавеющая сталь 18/8?
Аустенитная нержавеющая сталь, содержащая ~18% хрома и ~8% никеля — коммерчески эквивалентна 304. Хром обеспечивает коррозионную стойкость (пассивный оксидный слой), никель стабилизирует аустенитную структуру для пластичности и ударной вязкости. Неформальное описание состава, а не формальная марка.
Является ли 18/8 тем же, что и 304?
Функционально да в большинстве коммерческих применений. Однако 304 — это стандартизированная марка (ASTM A240/A276) с контролируемыми диапазонами состава, определёнными свойствами и сертификацией. “18/8” сам по себе не гарантирует соответствие спецификации или прослеживаемость — всегда указывайте 304 для инженерных применений.
В чём разница между 304 и 316?
Молибден (2–3% в 316) — значительно улучшает стойкость к хлоридам, точечной и щелевой коррозии. 304 подходит для внутреннего, пищевого и мягкого наружного применения. 316 необходим для морских, химических и прибрежных сред. Надбавка к стоимости: ~20–40% за материал.
Ржавеет ли нержавеющая сталь 18/8?
Хорошая стойкость к ржавчине в нормальных условиях — пассивный слой оксида хрома предотвращает окисление. Однако она может подвергаться точечной коррозии или корродировать в солёной воде, средах с высоким содержанием хлоридов или агрессивных химических условиях. Для таких сред требуется 316 с молибденом.
Можно ли механически обрабатывать 18/8?
Да — широко обрабатывается для точных компонентов. Сложнее, чем алюминий, из-за наклёпа, повышенного износа инструмента и концентрации тепла. Требуется острая твердосплавная оснастка, достаточные подачи и правильная СОЖ. Обрабатывается примерно в 2–2,5 раза медленнее алюминия.


