
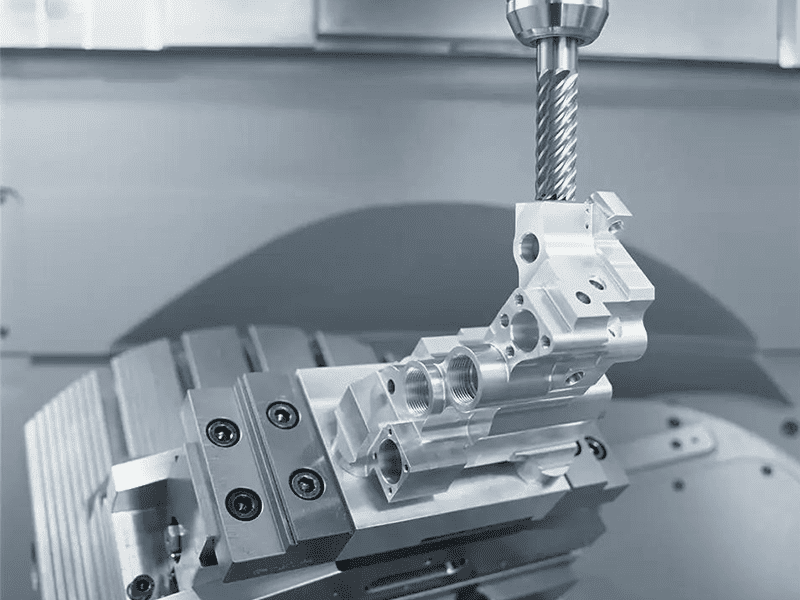
Два предложения на один и тот же алюминиевый корпус — одно по $35/деталь, другое по $85/деталь. Тот же материал, тот же чертёж, то же количество. Разница в цене сводится к тому, как каждый цех интерпретирует допуски (один предполагает ±0,01 мм везде, другой правильно читает чертёж и обрабатывает некритичные элементы до ±0,05 мм), выполняют ли они обработку за две установки или за четыре, и как они выстраивают последовательность операций. Понимание того, что на самом деле определяет стоимость обработки деталей CNC, помогает инженерам проектировать более дешёвые детали, а закупщикам — выявлять завышенные предложения или опасно заниженные.
В этой статье разбирается стоимость обработки CNC с производственной точки зрения: основные факторы стоимости, как выбор материала влияет на цену, почему время обработки доминирует в уравнении, как конструкция детали повышает или понижает стоимость, реальное влияние жёстких допусков, стоимость отделки поверхности, экономика прототипного и серийного производства, а также практические стратегии снижения стоимости без ущерба для качества.
Что определяет стоимость обработки CNC?
Формула ценообразования проста: Материал + Время обработки + Наладка + Отделка + Контроль = Стоимость детали. Каждый фактор вносит разный вклад в зависимости от геометрии, допуска и количества.
| Фактор стоимости | Что на это влияет |
|---|---|
| Материал | Тип сплава, размер заготовки, коэффициент отходов |
| Время обработки | Сложность геометрии, количество операций, режимы резания |
| Настройка | Программирование, оснастка, подготовка инструмента — фиксировано на партию |
| Отделка поверхности | Анодирование, гальванизация, покрытие, дробеструйная обработка |
| Инспекция | CMM измерение, проверка размеров, документация |
Время обработки обычно составляет 50–70% от общей стоимости точных деталей. Стоимость наладки фиксирована на партию — губительна для прототипов, незначительна для крупных серий. По нашим производственным данным, хорошо оптимизированная программа для одной и той же детали может сократить время обработки на 20–35% по сравнению с неоптимизированным подходом — что делает качество программирования одной из крупнейших скрытых переменных стоимости.
Как выбор материала влияет на стоимость
Выбор материала определяет стоимость через три канала: цена сырья, обрабатываемость (скорость резания и износ инструмента) и время цикла.
| Материал | Обрабатываемость | Относительная стоимость по сравнению с алюминием |
|---|---|---|
| Алюминий (6061/7075) | Отличная — высокие скорости, низкий износ инструмента | 1× (базовый уровень) |
| Нержавеющая сталь (304/316) | Умеренная — более низкие скорости, повышенный износ инструмента | 1.5–2× |
| Титан (Ti-6Al-4V) | Сложная — очень медленно, быстрый износ инструмента | 3–5× |
| Инженерные пластики (POM, PEEK) | Хорошая — быстрое резание, низкие усилия | 0,8–1,5× (PEEK дорогой) |
Алюминий обрабатывается быстрее всего и дешевле всего. Высокие скорости шпинделя, низкие силы резания и отличный отвод стружки делают его стандартом для деталей, чувствительных к стоимости. Нержавеющая сталь стоит в 1,5–2× дороже из-за более низких скоростей и повышенного износа инструмента. Титан стоит в 3–5× дороже — тепло концентрируется на режущей кромке, инструменты быстро изнашиваются, а подачи значительно снижаются. По нашему цеховому опыту, переход с нержавеющей стали 316L на алюминий 6061 (там, где это позволяет применение) обычно сокращает стоимость обработки на 40–50%.
Время обработки: Главный фактор стоимости
Станки CNC выставляют счёт по времени работы. Чем дольше работает шпиндель, тем выше стоимость. Почасовые ставки станков (обычно $50–150/час в зависимости от оборудования) включают амортизацию, оснастку, электроэнергию и накладные расходы оператора.
Что увеличивает время обработки: сложная геометрия, требующая большего количества траекторий инструмента, глубокие карманы и тонкие стенки, вынуждающие снижать подачи, множественные смены инструмента, жёсткие допуски, требующие чистовых проходов, и многоустановочные операции из-за ограниченного доступа станка.
Реальный пример из нашего производства: Простой алюминиевый кронштейн — торцевое фрезерование, сверление, снятие фаски — обрабатывается 12 минут. Корпус аналогичного размера с глубокими карманами, тонкими стенками, резьбовыми отверстиями и допусками ±0,02 мм обрабатывается 55 минут. Тот же материал, тот же станок, почти 5× время цикла.
| Тип детали | Типичное время цикла | Диапазон стоимости |
|---|---|---|
| Простой кронштейн (алюминий) | 10–15 мин | Низкий |
| Корпус с множеством элементов (нержавеющая сталь) | 60–90 мин | Средне-высокая |
| Сложная аэрокосмическая деталь (5-axis) | 2–4 часа | Высокий |
Как конструкция детали определяет стоимость
Конструктивные решения, принятые в CAD, влияют на стоимость обработки больше, чем большинство инженеров осознаёт.
Тонкие стенки (ниже 1,0 мм в алюминии, 2,0 мм в стали) вынуждают снижать подачи для предотвращения вибрации и деформации. Глубокие полости (глубина > 4× ширины) требуют длинных инструментов с повышенным риском отклонения и более медленного резания. Острые внутренние углы требуют малых концевых фрез, которые режут медленно — указание R1 вместо R0,3 на внутренних углах может сократить время обработки кармана на 25–30%. Жёсткие допуски добавьте финишные проходы, снизьте подачи и увеличьте время на CMM контроль.
Одна распространённая ошибка, которую мы видим: конструкторы указывают ±0,01 мм на каждом размере, тогда как фактически это необходимо лишь для 2–3 элементов. Выборочное применение жёстких допусков согласно классам общих допусков ISO 2768 для некритичных элементов — самый быстрый способ снизить стоимость без ущерба для функциональности.
Допуски и стоимость
| Толерантность | Влияние на стоимость | Когда использовать |
|---|---|---|
| ±0,1 мм | Низкая — стандартные параметры | Некритичные элементы |
| ±0,05 мм | Умеренная — контролируемая обработка | Общие механические посадки |
| ±0,01 мм | Высокая — финишные проходы, CMM контроль | Посадочные места под подшипники, сопрягаемые поверхности |
| ±0,005 мм | Очень высокая — может потребоваться шлифование | Прецизионные посадки, уплотнительные поверхности |
Каждая ступень ужесточения увеличивает время обработки, стоимость инструмента и требования к контролю. По нашим производственным данным, переход с ±0,05 мм на ±0,01 мм для алюминиевого корпуса обычно добавляет 30–40% к стоимости обработки. Переход на ±0,005 мм может удвоить её — часто требуя шлифовальных операций вдобавок к CNC обработке.
Стоимость чистовой обработки поверхности
Постобработка поверхности обычно добавляет 5–30% к общей стоимости детали в зависимости от процесса.
| Отделка | Влияние на стоимость | Лучшее для |
|---|---|---|
| Дробеструйная обработка | Низкий | Однородная матовая текстура, подготовка перед анодированием |
| Анодирование | Низкий-средний | Защита алюминия от коррозии/износа |
| Порошковое покрытие | Средний | Толстое долговечное покрытие для промышленного применения |
| Гальваника | Средне-высокая | Защита от коррозии, электропроводность |
Дробеструйная обработка + анодирование — наиболее распространённая комбинация для алюминиевых CNC деталей: хороший внешний вид, защита от коррозии и приемлемая стоимость. Для нержавеющей стали пассивация или электрохимическое полирование обходятся дешевле гальванического покрытия, но обеспечивают достаточную защиту для большинства применений.
Прототип vs. серийное производство
Затраты на подготовку (программирование, оснастка, подготовка инструмента, контроль первой детали) фиксированы на партию. Для прототипа все затраты на подготовку приходятся на одну деталь. При партии в 1 000 штук они распределяются до копеек за единицу.
| Количество | Типичная стоимость за деталь (пример) |
|---|---|
| 1 штука (прототип) | $120 |
| 10 штук | $40 |
| 100 штук | $18 |
| 1 000 штук | $10 |
Прототипы дороги по своей природе — и должны быть такими. Они проверяют конструкцию до вложения средств в производственную оснастку и приспособления. Как только конструкция стабилизируется, переход к серийному производству резко снижает стоимость единицы. В реализованных нами проектах стабилизация конструкции перед масштабированием с прототипа до 500+ единиц обычно снижает стоимость за деталь на 70–85%.
Как снизить стоимость CNC обработки
Упростите геометрию. Устраните ненужные карманы, уменьшите глубину полостей и избегайте элементов, требующих дополнительных установок. Каждая устранённая установка экономит 15–30 минут вспомогательного времени.
Выборочно ослабьте допуски. Применяйте ±0,01 мм только для функциональных посадок. Используйте ±0,05–0,1 мм для всего остального. Это единственное изменение часто снижает стоимость обработки на 20–30%.
Выбирайте обрабатываемые материалы. Алюминий вместо нержавеющей стали там, где это позволяет применение. POM вместо PEEK для неконструкционных пластиковых деталей.
Увеличьте размер партии. Даже переход с 5 на 50 штук снижает затраты на подготовку на единицу на 80–90%.
Получите обратную связь по DFM на раннем этапе. 10-минутная проверка конструкции перед программированием может сэкономить часы обработки. По нашему опыту, раннее участие DFM снижает общую стоимость проекта в среднем на 15–25%.
Заключение
Стоимость CNC обработки деталей зависит от материала, времени обработки, сложности конструкции детали, допусков, чистовой обработки поверхности и объёма производства. Время обработки доминирует — оно определяется геометрией, количеством операций и требованиями к допускам. Выбор материала задаёт базовый уровень. Объём производства определяет распределение фиксированных затрат. Лучший способ снизить стоимость — проектировать с учётом технологичности с самого начала, а не пересматривать условия с поставщиком после завершения программирования.
Понимание этих факторов стоимости помогает инженерам принимать более обоснованные проектные решения, а закупщикам — оценивать предложения по существу, а не только по цене. Нужна помощь в оптимизации конструкции вашей CNC детали по стоимости? [Свяжитесь с нашей инженерной командой] для DFM-анализа и конкурентных предложений на прецизионную обработку.
Часто задаваемые вопросы
Сколько стоят CNC детали?
Диапазон очень широк. Простые алюминиевые детали в малых партиях: $20–80 за деталь. Сложные детали из нержавеющей стали или титана с жёсткими допусками и многоосевой обработкой: несколько сотен долларов за штуку. Стоимость значительно снижается с объёмом — затраты на подготовку и программирование распределяются на большее количество единиц.
Почему CNC детали дорогие?
Время обработки, стоимость материала, подготовка и контроль качества — всё это вносит вклад. Сложная геометрия с глубокими карманами, жёсткими допусками и множественными установками увеличивает время цикла — крупнейший фактор стоимости. Прототипы несут непропорциональные затраты на подготовку, поскольку эти фиксированные затраты приходятся всего на несколько деталей.
Какой материал самый дешёвый для CNC обработки?
Алюминиевые сплавы (6061, 7075) — наивысшие скорости резания, наименьший износ инструмента, кратчайшее время цикла среди металлов. Инженерные пластики, такие как POM и нейлон, также эффективно обрабатываются при низкой стоимости. Нержавеющая сталь и титан стоят значительно дороже из-за более медленной обработки и повышенного износа инструмента.
Увеличивает ли стоимость более жёсткий допуск?
Да — измеримо. Каждая ступень ужесточения требует более низких скоростей, финишных проходов, лучшего инструмента и дополнительного контроля. Для большинства механических деталей достаточно ±0,05 мм. Указывайте ±0,01 мм или жёстче только для функционально критичных элементов, чтобы избежать ненужных затрат.
Как я могу снизить стоимость CNC обработки?
Упростите геометрию, ослабьте допуски для некритичных размеров, выбирайте обрабатываемые материалы, увеличивайте размер партии и получайте обратную связь по DFM до финализации конструкции. Сочетание этих стратегий обычно снижает общую стоимость на 20–40% по сравнению с конструкциями, оптимизированными только для функциональности.


