
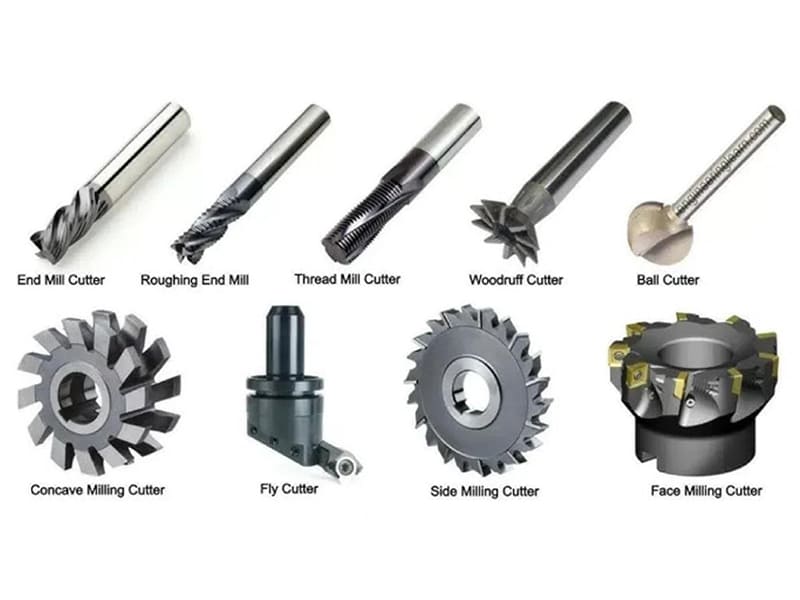
Два станка CNC с идентичными характеристиками могут давать кардинально разные результаты — и в девяти случаях из десяти разница сводится к фрезе. Неправильное число зубьев для материала, чрезмерный вылет инструмента, покрытие, способствующее наростообразованию при обработке алюминия — это проблемы, которые мы устраняем еженедельно. Фрезы — это не расходники, которые берут с полки. Это инженерные решения, напрямую определяющие время цикла, качество поверхности, стойкость инструмента и себестоимость детали.
Эта статья представляет собой структурированное руководство по фрезам с инженерной и производственной точки зрения. Мы рассматриваем типы фрез, материалы и покрытия инструментов, геометрию резания, стратегию выбора по материалу и операции, типичные проблемы и способы их устранения, а также вопрос стоимости монолитного и сборного инструмента. Будь вы программистом CNC, оптимизирующим траектории инструмента, инженером-конструктором, согласовывающим допуски с возможностями обработки, или закупщиком, оценивающим стоимость оснастки относительно производительности, цель — помочь вам выбрать правильную фрезу, а не просто любую фрезу.
Что такое фрезы и как они работают?
Определение
Фреза — это вращающийся многолезвийный режущий инструмент, который удаляет материал с заготовки путём сдвиговой деформации. В отличие от однолезвийных токарных резцов, фрезы имеют несколько режущих кромок (зубьев), распределённых по корпусу инструмента. Когда фреза вращается и подаётся по заготовке, каждый зуб периодически вступает в контакт с материалом и снимает небольшую стружку.
Это прерывистое резание является ключевой особенностью фрезерования. Оно обеспечивает более высокую скорость съёма материала и гибкость при выполнении таких операций, как шлицефрезерование, контурное фрезерование, обработка карманов и торцевое фрезерование. Эффективность работы фрезы зависит от соответствия её геометрии и материала обрабатываемой заготовке и предполагаемой операции.
Основные компоненты фрезы
Понимание основных частей проясняет, почему конструкции различаются и как работают фрезы:
Хвостовик: Часть, зажимаемая держателем инструмента или цангой. Диаметр и длина хвостовика влияют на жёсткость и биение — оба фактора напрямую влияют на вибрацию и точность.
Режущие кромки / зубья: Острые кромки, срезающие материал. Количество зубьев и подготовка кромок определяют нагрузку на зуб, силы резания и качество поверхности.
Стружечные канавки: Винтовые канавки, образующие режущие кромки и обеспечивающие пути отвода стружки. Количество канавок и угол наклона винтовой линии балансируют пространство для стружки и прочность инструмента.
Диаметр и длина инструмента: Диаметр влияет на ширину контакта и достижимую скорость съёма материала. Длина (особенно вылет) влияет на жёсткость и чувствительность к вибрации.
В совокупности эти элементы управляют стружкообразованием, теплоотводом, стабильностью и качеством обработки. Выбор правильной комбинации необходим для предсказуемой производительности обработки на CNC.
Какие основные типы фрез существуют?
Фрезы классифицируются по геометрии, характеру резания и назначению. Соответствие типа фрезы особенностям детали, требованиям к поверхности и целям производительности — первый шаг в любом решении по выбору инструмента.
Концевые фрезы (плоские, сферические, с радиусом скругления)
Концевые фрезы — наиболее универсальный тип фрез в работе на CNC.
Плоские концевые фрезы имеют квадратный торец для создания плоскодонных карманов, пазов и острых внутренних углов. Они обеспечивают хороший контроль размеров и справляются с большинством общецелевых операций обработки.
Шаровые концевые фрезы имеют полусферический наконечник, идеальный для 3D-контурной обработки, пресс-форм и свободных поверхностей. Однако эффективная скорость резания снижается вблизи центра инструмента, что требует тщательного подбора параметров для качества обработки.
Концевые фрезы с радиусом скругления сочетают небольшой радиус в переходе от наконечника к корпусу. Это повышает прочность кромки и увеличивает стойкость инструмента по сравнению с острыми углами. Они предпочтительны для переходов от черновой к чистовой обработке и для деталей, требующих снижения концентрации напряжений в элементах.
Торцевые и цилиндрические фрезы
Торцевые фрезы эффективно обрабатывают большие плоские поверхности с использованием сменных пластин. Они обеспечивают высокую скорость съёма материала, стабильное качество кромки благодаря индексации пластин и гибкость при работе с различными материалами путём замены марок пластин.
Цилиндрические фрезы (простые фрезерные фрезы) — это инструменты большего диаметра для тяжёлого съёма материала на горизонтальных установках. Они превосходно работают при прямых широких резах, где жёсткость и производительность важнее требований к чистоте обработки.
Специальные фрезы
Специализированные фрезы решают задачи, которые стандартные концевые фрезы не могут эффективно обработать:
- Резьбовые фрезы создают внутренние или наружные резьбы методом винтовой интерполяции — обеспечивая превосходный контроль по сравнению с нарезанием метчиком, особенно в твёрдых или хрупких материалах
- Фрезы для шпоночных пазов прорезают шпоночные канавки и шпоночные пазы на валах
- Зуборезные фрезы формируют профили зубьев с точным контролем формы
- Фасковые и ласточкины фрезы создают фаски, зенковки и элементы с поднутрением
| Тип фрезы | Ключевая геометрия | Типичные области применения |
|---|---|---|
| Плоская концевая фреза | Квадратный торец | Пазы, карманы, контуры |
| Сферическая концевая фреза | Скруглённый наконечник | 3D-поверхности, пресс-формы |
| Концевая фреза с радиусом скругления | Скруглённый угол | Износостойкая чистовая обработка, снижение напряжений |
| Торцевая фреза | Сменные пластины | Плоские поверхности, высокая скорость съёма материала |
| Цилиндрическая фреза | Широкая режущая кромка | Тяжёлые прямые резы |
| Резьбовая фреза | Винтовое фрезерование | Внутренняя/наружная резьба |
| Фаска / фреза «ласточкин хвост» | Угловой профиль | Скосы, поднутрения |
Как геометрия фрезы влияет на производительность резания?
Производительность фрезы зависит от геометрии в той же степени, что и от материала инструмента или возможностей станка. Незначительные различия в числе зубьев, углах и пропорциях напрямую влияют на силы резания, отвод стружки, вибрацию и качество поверхности.
Число зубьев и угол наклона винтовой линии
Число зубьев определяет, сколько кромок вступает в контакт за один оборот. Меньшее число зубьев (2–3) обеспечивает большее пространство для стружки — критически важно для алюминия и других пластичных материалов, образующих длинную непрерывную стружку. Большее число зубьев (4–6+) повышает жёсткость инструмента и обеспечивает более плавное резание сталей, где стружка короче, а силы выше.
Угол наклона винтовой линии определяет, насколько плавно каждый зуб входит в рез. Больший угол наклона обеспечивает более плавное врезание и снижение вибрации, но уменьшает прочность сердцевины. Меньшие углы наклона повышают жёсткость, но могут увеличить силы резания. На практике фрезы с большим углом наклона (40–45°) предпочтительны для алюминия, тогда как конструкции с умеренным углом (30–35°) являются стандартом для стали.
Передний угол и задний угол
Передний угол влияет на лёгкость сдвига материала. Положительный передний угол снижает силы резания и тепловыделение, улучшая качество поверхности — особенно для мягких или вязких материалов. Отрицательный или нейтральный передний угол повышает прочность кромки для более твёрдых сталей, где вязкость важнее остроты.
Задний угол предотвращает трение задней поверхности инструмента об обработанную поверхность. Недостаточный задний угол вызывает трение и накопление тепла. Чрезмерный задний угол ослабляет режущую кромку. Баланс переднего и заднего углов определяет остроту кромки versus износостойкость — центральный компромисс в любой конструкции фрезы.
Диаметр инструмента и отношение длины к диаметру
Большие диаметры повышают жёсткость и производительность съёма материала, но могут ограничить доступ к узким элементам. Отношение длины к диаметру (L/D) — ключевой показатель вибрации. Длинные вылеты резко увеличивают риск дребезга.
Из нашего производственного опыта: поддержание L/D ниже 4:1 предотвращает большинство проблем с вибрацией. Когда длинный вылет неизбежен, компенсируйте меньшим числом зубьев, усиленной сердцевиной или уменьшенным радиальным врезанием.
| Параметр | Основной эффект | Инженерный компромисс |
|---|---|---|
| Количество флейт | Подача на зуб, жёсткость | Эвакуация стружки vs. жёсткость |
| Угол наклона винтовой линии | Плавность врезания | Вибрация vs. прочность |
| Передний угол | Сила резания | Острота vs. износостойкость |
| Задний угол | Контроль трения | Стойкость кромки vs. тепло |
| Соотношение L/D | Стабильность | Вылет vs. риск дребезга |
Из каких материалов изготавливают фрезы?
Материал инструмента и покрытие определяют пределы скорости фрезы, теплостойкость, стабильность кромки и экономическую эффективность.
Твёрдый сплав vs. HSS vs. кобальт
Фрезы из твёрдого сплава (цельные или со сменными пластинами) обладают очень высокой твёрдостью и красностойкостью. Они обеспечивают более высокие скорости резания и длительный срок службы при обработке сталей, нержавеющих сталей и твёрдых сплавов. Их жёсткость повышает точность и качество поверхности. Компромисс: твёрдый сплав хрупок — жёсткость оснастки и предотвращение ударов критически важны.
Фрезы из HSS (быстрорежущей стали) более вязкие и неприхотливые. Они лучше переносят вибрацию и прерывистое резание, что делает их пригодными для ручных фрезерных станков, низкоскоростных работ и более мягких материалов. Однако более низкая теплостойкость ограничивает скорость резания и производительность.
Фрезы из кобальтовой HSS заполняют пробел. Добавление кобальта повышает красностойкость и износостойкость по сравнению со стандартной HSS, сохраняя лучшую вязкость, чем у твёрдого сплава. Их часто выбирают для инструментов малого диаметра или менее жёстких станков.
Покрытия и их функции
Покрытия снижают трение, сопротивляются износу и управляют теплом на режущей кромке:
- TiN: Универсальное покрытие; повышает износостойкость и улучшает смазывающие свойства
- TiCN: Более высокая твёрдость, чем у TiN; лучшая производительность при обработке абразивных материалов
- AlTiN (TiAlN): Отличная термическая стабильность; идеально подходит для высокоскоростной сухой резки сталей
Одна из распространённых ошибок, которую мы наблюдаем: применение инструментов с покрытием AlTiN при обработке алюминия. Некоторые покрытия способствуют наростообразованию на мягких металлах. Для алюминия 6061 и 7075 инструменты из полированного твёрдого сплава без покрытия или с покрытием ZrN обычно дают лучшие результаты.
| Материал инструмента | Лучшее для | Trade-Off |
|---|---|---|
| Монолитный твердый сплав | Сталь, нержавеющая сталь, твёрдые сплавы | Хрупкость, более высокая стоимость |
| HSS | Мягкие металлы, низкоскоростная обработка | Низкая теплостойкость |
| Кобальтовая HSS | Тяжёлые резы, малогабаритный инструмент | Медленнее, чем твёрдый сплав |
| Твердый сплав с покрытием | Высокоскоростная, сухая резка | Критически важен выбор покрытия |
Как выбрать правильный инструмент для фрезерования
Выбор правильного инструмента для фрезерования — это задача оптимизации, балансирующая поведение материала, геометрию, производительность и стоимость. Структурированный подход всегда лучше метода проб и ошибок.
Подбор фрезы под материал заготовки
Алюминий (6061/7075): Приоритет — отвод стружки и острые кромки. Используйте 2–3-зубые фрезы из полированного твёрдого сплава с большим углом наклона винтовой линии (40–45°). Избегайте покрытий, способствующих наростообразованию. По нашим производственным данным, переход с 4-зубой на 2-зубую фрезу при обработке карманов в алюминии сократил время цикла на 15% и устранил проблемы с забиванием стружки.
Углеродистая/легированная сталь: Предпочтительны 4–6-зубые твёрдосплавные фрезы с умеренным углом наклона винтовой линии (30–35°) для обеспечения жёсткости. Покрытия TiCN или AlTiN повышают износостойкость на более высоких скоростях.
Нержавеющая сталь (304/316L): Выбирайте острую геометрию с положительным передним углом для снижения наклёпа. Меньший угол наклона винтовой линии и контролируемая подача на зуб помогают управлять тепловыделением. Покрытия AlTiN являются стандартом.
Титановые сплавы (Ti-6Al-4V): Требуют низких скоростей резания, высокой прочности кромки и термической стабильности. Используйте прочный твёрдый сплав со специализированными покрытиями AlTiN. Минимизируйте глубину врезания и отдавайте приоритет жёсткой оснастке.
Стратегия черновой и чистовой обработки
Определите цель операции перед выбором фрезы:
Черновая обработка нацелена на максимальную скорость съёма материала. Используйте черновые фрезы с переменным углом наклона винтовой линии, меньшим числом зубьев и более прочным сердечником для обработки повышенных нагрузок и прерывистых резов.
Отделка отдаёт приоритет качеству поверхности и точности размеров. Выбирайте фрезы с большим числом зубьев, инструменты с радиусом при вершине и стабильной геометрией для снижения вибрации.
По нашему опыту, разделение инструментов для черновой и чистовой обработки стабильно снижает общее время цикла и продлевает срок службы инструмента по сравнению с подходом «один инструмент на всё» — даже несмотря на большее число смен инструмента.
Практический алгоритм выбора
| Этап принятия решения | Ключевой вопрос |
|---|---|
| Материал | Каким поведением стружки и тепловыделением необходимо управлять? |
| Операция | Эффективность черновой обработки или качество чистовой? |
| Геометрия | Необходимое число зубьев, угол наклона винтовой линии, прочность угла? |
| Параметры | Остаются ли подачи/скорости в пределах рабочего диапазона инструмента? |
| Экономика | Что обеспечивает наименьшую стоимость на готовую деталь? |
Как инструменты для фрезерования применяются в операциях CNC
Эффективная обработка CNC зависит не только от самой фрезы, но и от того, как инструменты для фрезерования интегрируются в конкретные операции и настройки станка.
Типовые операции
Шпоночная обработка (фрезерование пазов) требует полного врезания на всю ширину и эффективного отвода стружки. Меньшее число зубьев и жёсткие фрезы позволяют управлять силами резания и предотвращать забивание стружки.
Контурное фрезерование использует концевые фрезы со сферическим концом или радиусом при вершине для обработки профилей и 3D-поверхностей. Плавные траектории инструмента и постоянное врезание критически важны для качества поверхности.
Обработка карманов сочетает осевое и радиальное резание. Геометрия фрезы должна балансировать стружечное пространство и прочность, чтобы избежать накопления тепла при обработке глубоких полостей.
Фрезерование торцов использует торцевые фрезы для достижения плоскостности и высокой скорости съёма материала (MRR). Геометрия пластин и диаметр фрезы сильно влияют на качество обработки и эффективность.
Каждая операция создаёт различные направления сил и условия взаимодействия. Именно поэтому один резец редко работает оптимально во всех задачах.
Инструментальная оснастка и устойчивость
Даже лучшая фреза работает хуже без надлежащей инструментальной оснастки. Точность и жёсткость держателя напрямую влияют на биение, вибрацию и износ. Прецизионные цанги, термозажимные или гидравлические держатели минимизируют биение для финишных операций.
Держите вылет инструмента как можно короче. Чрезмерный вылет увеличивает прогиб и риск вибрации — особенно с инструментами малого диаметра или твёрдыми материалами. При высокоскоростной обработке динамическая балансировка сборки «инструмент–держатель» также имеет значение. Дисбаланс ухудшает качество поверхности и сокращает срок службы как шпинделя, так и инструмента.
Распространённые проблемы фрез и способы их устранения
Даже на современных станках CNC проблемы с фрезами возникают при несоответствии выбора инструмента, геометрии или параметров. Выявление первопричин позволяет устранять проблемы в источнике, а не на последующих этапах.
Сколы режущей кромки или преждевременный износ. Обычно вызваны чрезмерными силами резания, прерывистым резанием или хрупким материалом инструмента. Перейдите на более прочную геометрию кромки (радиус при вершине вместо острых углов), уменьшите радиальное врезание или выберите более вязкую марку.
Плохой отвод стружки. Приводит к повторному резанию, накоплению тепла и разрушению кромки — особенно при обработке алюминия и глубоких карманов. Используйте меньшее число зубьев, большие углы наклона винтовой линии и обеспечьте эффективный отвод стружки с помощью СОЖ или обдува воздухом. Небольшое увеличение подачи также помогает стружке ломаться и выводиться.
Вибрация и дребезг. Проявляются как шум, видимые следы инструмента и нестабильное резание. Основные причины включают вылет инструмента, недостаточную жёсткость и неблагоприятное взаимодействие. Укоротите длину инструмента, увеличьте диаметр, выберите фрезы с переменным углом наклона винтовой линии или отрегулируйте частоту вращения шпинделя для выхода из зон резонанса.
Нестабильное качество поверхности. Часто связано с биением, износом инструмента или неправильной геометрией для финишной обработки. Большое число зубьев, острые кромки и прецизионные держатели улучшают стабильность. Разделение чернового и чистового инструмента также стабилизирует результаты.
| Проблема | Основное решение |
|---|---|
| Сколы кромки | Более прочная геометрия, более вязкий материал |
| Пакетирование стружки | Меньше зубьев, лучший отвод |
| Болтовня | Меньший вылет, изменение геометрии |
| Черновая поверхность | Инструмент и держатель для финишной обработки |
Цельные и сборные фрезы: стоимость и производительность
Выбор между цельными и сборными фрезами напрямую влияет на стоимость обработки, производительность и обслуживание. Правильный выбор зависит от того, насколько инструмент соответствует вашему производству — а не только от его цены.
Когда цельные фрезы оправданы
Цельные фрезы (обычно цельные концевые фрезы из твёрдого сплава) превосходно работают при малых диаметрах, сложной геометрии и точной обработке. Они обеспечивают превосходный контроль биения и доступ к узким элементам — узким пазам, глубоким карманам и 3D-контурам. Для финишных операций цельные фрезы часто обеспечивают лучшее качество поверхности и точность размеров.
С точки зрения стоимости цельные фрезы экономичны для малых и средних объёмов и прототипирования. Хотя при износе требуется замена всего инструмента, более низкая начальная стоимость и простота делают их практичными для гибких условий CNC.
Когда выигрывают сборные фрезы
Сборные фрезы используют сменные пластины, оптимизированные для высокой скорости съёма материала и повторяемого производства. Они доминируют в торцевом фрезеровании и тяжёлой черновой обработке, где режущие кромки быстро изнашиваются. Вместо замены всего корпуса инструмента операторы поворачивают или меняют пластины — минимизируя простои и отходы инструмента.
В крупносерийном производстве сборные системы снижают стоимость на деталь, повышают стабильность и позволяют быстро менять марки для разных материалов. Более высокие начальные инвестиции окупаются за счёт lower долгосрочной стоимости обработки и лучшей масштабируемости.
| Аспект | Цельные фрезы | Сборные фрезы |
|---|---|---|
| Точность | Очень высокий | Высокий |
| Возможность съёма материала | Умеренный | Высокий |
| Замена инструмента | Весь инструмент | Только пластина |
| Первоначальные затраты | Нижний | Выше |
| Лучшее применение | Финишная обработка, малые элементы | Черновая обработка, плоские поверхности |
Заключение
Выбор фрез — это системное инженерное решение. Только тип фрезы не определяет производительность — реальные результаты зависят от того, как геометрия, материал инструмента, покрытие и параметры резания работают вместе в рамках ограничений станка и заготовки. Число зубьев, угол наклона винтовой линии, геометрия переднего угла и жёсткость напрямую влияют на отвод стружки, силы резания, вибрацию и качество поверхности. Материал инструмента и покрытия определяют безопасный диапазон скоростей, а подачи и скорости определяют, будет ли этот потенциал реализован или потерян.
Когда эти факторы рассматриваются вместе, результат измерим: меньший износ инструмента, более короткое время цикла, более стабильное качество и сниженная стоимость на деталь. Правильная фреза — это не просто инструмент, это множитель производительности и ключевой фактор стабильности производства. Нужна помощь в выборе правильных фрез для вашего проекта CNC? [Свяжитесь с нашей инженерной командой] для рекомендаций по оснастке и поддержки прецизионной обработки.
Часто задаваемые вопросы
Какой тип фрезы наиболее распространён?
Концевая фреза — наиболее широко используемая фреза в обработке CNC. Плоские концевые фрезы используются для общего фрезерования пазов, карманов и профилирования. Сферические концевые фрезы являются стандартом для 3D-поверхностей и работы с пресс-формами. Концевые фрезы с радиусом при вершине предпочтительны там, где важны стойкость кромки и более плавные переходы. Их универсальность делает концевые фрезы выбором по умолчанию в большинстве цехов CNC.
Сколько зубьев использовать для алюминия и стали?
Для алюминия используйте 2–3 зуба, чтобы максимизировать пространство для стружки и предотвратить её пакетирование. Алюминий образует длинную, пластичную стружку, требующую эффективного отвода. Для стали лучше подходят 4–6 зубьев, поскольку стальная стружка короче. Большее число зубьев также повышает жёсткость инструмента и качество поверхности при обработке более твёрдых материалов.
Всегда ли твердосплавные фрезы лучше быстрорежущих?
Не всегда. Твёрдый сплав превосходит при высоких скоростях, твёрдых материалах и точной обработке благодаря своей твёрдости и теплостойкости. Однако быстрорежущие фрезы более вязкие и менее требовательные при низкоскоростной обработке, менее жёстких установках или прерывистом резании. По нашему опыту, “лучший” выбор зависит от возможностей станка, материала и объёма производства — а не только от материала инструмента.
Как продлить срок службы фрезы?
Стойкость инструмента улучшается, когда геометрия, материал и параметры согласованы. Используйте подходящее количество зубьев и угол наклона винтовой канавки для отвода стружки. По возможности поддерживайте вылет не более 4:1 по соотношению L/D. Придерживайтесь рекомендуемых нагрузок на режущую кромку и обеспечивайте стабильное закрепление инструмента с минимальным биением. Кроме того, разделение черновых и чистовых инструментов снижает концентрацию износа и повышает стабильность.
Когда следует использовать сборные фрезерные головки вместо монолитных?
Выбирайте сборные фрезы для высоких скоростей съёма материала, обработки плоских поверхностей и средне- и крупносерийного производства. Они особенно эффективны при торцевом фрезеровании и тяжёлом черновом обдире, где поворот пластин снижает простои и стоимость обработки одной детали. Монолитные фрезы остаются лучшим выбором для небольших элементов, труднодоступных зон и чистовых операций, где приоритетом являются точность и качество поверхности.


