
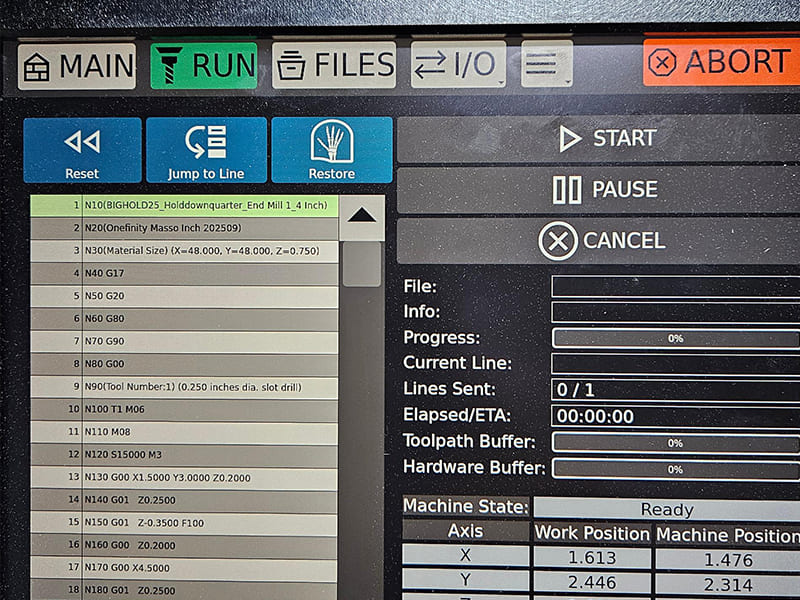
Каждое движение станка CNC — каждая подача, каждый запуск шпинделя, каждая смена инструмента — управляется G-кодом и M-кодом. Эти два типа команд образуют слой инструкций между траекторией инструмента, сгенерированной CAM, и фактическим съёмом металла. G-код управляет геометрией и движением; M-код управляет состоянием станка, которое делает это движение безопасным и эффективным. Понимание того, как они работают вместе, — это то, что отличает программистов, способных писать надёжный производственный код, от тех, кто может лишь запускать то, что генерирует CAM.
В этой статье рассматриваются G-код и M-код с практической инженерной точки зрения: что контролирует каждый из них, как работают структура программы и логика модальных состояний, распространённые коды с реальным контекстом обработки, различия контроллеров, влияющие на переносимость, и ошибки программирования, которые вызывают большинство аварий и брака. Цель — не список команд для справки, а понимание логики выполнения, которая делает программы CNC предсказуемыми и повторяемыми.
Что такое G-код и M-код? Основное различие
Фундаментальное разделение довольно простое. G-код управляет движением инструмента и геометрией. M-код управляет состоянием станка и вспомогательными функциями. Оба необходимы. Ни один не работает без другого.
| Аспект | G-код | M-код |
|---|---|---|
| Основная роль | Движение инструмента и геометрия | Функция и состояние станка |
| Контролирует | Оси, интерполяция, подачи, системы координат | Шпиндель, СОЖ, смена инструмента, поток программы |
| Влияет на | Точность, качество поверхности, время цикла | Безопасность, надёжность, условия резания |
| Примеры | G00, G01, G02, G17, G54 | M03, M05, M06, M08, M30 |
G-код: геометрия и логика движения
G-коды отвечают на вопрос: как должен двигаться инструмент, чтобы создать эту геометрию? Они определяют режим позиционирования, тип интерполяции, поведение подачи и активную систему координат. Качество поверхности, точность размеров и распределение нагрузки на инструмент напрямую зависят от того, как структурированы и упорядочены G-коды.
Думайте о G-коде как о геометрическом мозге программы. Он знает, куда должен попасть инструмент и как он должен туда добраться.
M-код: управление станком и ПЛК
M-коды отвечают на другой вопрос: как должен вести себя станок при выполнении этого движения? Они управляют запуском и направлением шпинделя, активацией СОЖ, сменой инструмента и управлением потоком программы. Все эти функции управляются через ПЛК станка (программируемый логический контроллер) — отдельный слой управления, отличный от контроллера движения.
Полезный способ думать об этом: G-код определяет путь; M-код подготавливает и поддерживает условия для резания по этому пути. Правильно определённая траектория инструмента немедленно даёт сбой, если шпиндель не вращается, загружен не тот инструмент или СОЖ не активна. Эти условия — полностью территория M-кода.
Структура программы CNC: блоки, модальные состояния и логика выполнения
Одна из самых важных концепций в программировании CNC — и та, что вызывает больше всего неожиданного поведения — это понимание того, что контроллер выполняет программы как конечный автомат, а не как простой последовательный список инструкций.
Блоки и порядок выполнения
Программа CNC состоит из блоков — обычно по одной строке инструкции в каждом. Контроллер читает каждый блок слева направо и выполняет его как единое целое. Критически важно, что контроллер не интерпретирует намерение. Он видит только текущий блок в сочетании с любыми модальными состояниями, установленными предыдущими блоками.
Это означает, что две одинаково выглядящие команды движения могут вести себя совершенно по-разному в зависимости от того, что было установлено ранее в программе. Неправильное понимание этого — коренная причина большинства неожиданных поведений CNC.
Модальные и немодальные коды
Это различие имеет решающее значение для понимания поведения программы:
Модальные коды остаются активными до явного изменения. После установки они сохраняются во всех последующих блоках до переопределения. Примеры:
- Режим движения (G00, G01, G02) — остаётся активным до вызова другого режима движения
- Режим позиционирования (G90/G91) — абсолютное или инкрементальное остаётся установленным до изменения
- Выбор плоскости (G17/G18/G19) — активная плоскость резания сохраняется
Немодальные коды выполняются один раз в том кадре, где они появляются, и затем не оказывают дальнейшего воздействия. Типичными примерами являются команды отмены конкретных постоянных циклов и команды выдержки.
| Поведение | Модальные коды | Немодальные коды |
|---|---|---|
| Сохранение состояния | Активны до изменения | Выполняются один раз |
| Риск при неверном понимании | Непреднамеренное перемещение в последующих кадрах | Обычно локальный эффект |
| Типичные примеры | G00, G01, G90, G91, G17 | Однократные действия, отмена конкретных циклов |
Практическое следствие: модальный G01, оставшийся активным от предыдущей операции, приведёт к тому, что следующее перемещение быстрого позиционирования выполнится как режущее перемещение с рабочей подачей. Это — предпосылка к аварии, и её вполне можно предотвратить, понимая модальное состояние.
Логические фазы программы
Каждая надёжная программа CNC следует трём логическим фазам:
Инициализация: Явно задать состояние станка. Установить единицы измерения (G20/G21), плоскость (G17), режим позиционирования (G90), рабочую систему координат (G54 или эквивалент) и режим подачи. Никогда не полагайтесь на настройки контроллера по умолчанию — они различаются на разных станках.
Механическая обработка: G-коды доминируют в управлении движением и геометрией. M-коды поддерживают условия резания в фоновом режиме — шпиндель продолжает вращаться, СОЖ остаётся активной, инструмент остаётся в зацеплении.
Завершение: Возврат в безопасное, известное состояние. Инструмент отводится, шпиндель и СОЖ останавливаются, программа завершается и сбрасывается для следующего цикла.
Основные типы G-кодов: движение, позиционирование и постоянные циклы
Вместо перечисления каждого G-кода понимание трёх функциональных категорий проясняет, когда и почему каждый тип используется в практических операциях обработки.
G-коды движения и интерполяции
Эти коды определяют, как режущий инструмент перемещается между точками. Они оказывают наиболее прямое влияние на качество поверхности, время цикла и нагрузку на инструмент.
G00 – Быстрое позиционирование Перемещает инструмент с максимальной скоростью станка. Используется исключительно для перемещений без резания: подвод, отвод, позиционирование при смене инструмента и перемещения на безопасном расстоянии. G00 отдаёт приоритет скорости над точностью траектории — фактическая траектория между точками на большинстве станков не является прямой линией. Зазоры до приспособления и заготовки должны быть проверены, а не предполагаться.
G01 – Линейная интерполяция Перемещает инструмент по прямой линии с запрограммированной подачей. Это основное режущее движение для большинства операций фрезерования и точения. Подача задаётся с помощью F — и это значение F сохраняется модально до изменения.
G02 / G03 – Круговая интерполяция G02 генерирует дуги по часовой стрелке; G03 генерирует дуги против часовой стрелки. Используется для круговых карманов, радиусов углов, галтелей и контурной обработки. Необходимо указать центральную точку или радиус (R). На большинстве контроллеров направление дуги определяется относительно активной плоскости (G17/G18/G19) — важная деталь при программировании дуг вне плоскости XY.
Критическое различие: G00 предназначен для позиционирования между резами. G01/G02/G03 предназначены для съёма материала. Использование G00 там, где предполагается G01 — или оставление G01 активным, когда требуется быстрое позиционирование — является одной из наиболее частых причин аварий и зарезов.
G-коды системы координат и позиционирования
Эти коды определяют где происходит движение, а не как перемещается инструмент.
Рабочие системы координат (G54–G59) Каждая коррекция хранит взаимосвязь между нулём станка и нулём детали. Несколько приспособлений или установок могут быть активны в одной программе путём вызова различных рабочих коррекций. В практической обработке G54 является значением по умолчанию для работы с одной установкой; G55–G59 используются для многоместных паллет или приспособлений типа «надгробие».
G90 – Абсолютное позиционирование Все координаты отсчитываются от активного рабочего нуля. Перемещение в X50 всегда идёт в X50 относительно нуля детали, независимо от текущего положения инструмента. Это стандартный режим для большинства производственных программ — он предсказуем и легко проверяется.
G91 – Инкрементальное позиционирование Каждая координата перемещается относительно текущего положения инструмента. G91 эффективен для повторяющихся patterns и симметричных элементов, но опасен, если оставлен активным непреднамеренно. Инкрементальный G01 Z-1.0 означает “переместиться вниз на 1 мм от текущего положения” — а не от нуля детали. Это значительный источник ошибок по глубине и аварий.
Постоянные циклы
Постоянные циклы сокращают повторяющиеся последовательности сверления, растачивания и нарезания резьбы до однострочных вызовов. Вместо программирования подвода, подачи, выдержки, отвода и выхода в безопасную точку отдельно для каждого отверстия, постоянный цикл автоматически выполняет полную последовательность.
Типичные примеры включают G81 (сверление), G83 (прерывистое сверление для глубоких отверстий), G84 (нарезание резьбы метчиком) и G76 (тонкое растачивание). Параметры обычно включают глубину отверстия, плоскость отвода, подачу и опции, специфичные для цикла.
Здесь важны два инженерных момента. Во-первых, постоянные циклы являются модальными — они остаются активными до явной отмены (обычно с помощью G80). Забыв отменить цикл сверления перед перемещением на новую позицию, можно заставить станок сверлить в каждой промежуточной позиции. Во-вторых, поведение отвода различается на разных контроллерах — проверьте логику отвода при прерывистом сверлении перед запуском циклов глубокого сверления на незнакомых станках.
Общие M-коды: что они контролируют и почему важна синхронизация
M-коды часто воспринимаются как второстепенные — базовые команды для запуска шпинделя и включения СОЖ. На практике синхронизация и последовательность M-кодов так же критичны, как геометрия траектории инструмента. Ошибки в них стоят инструментов, деталей, а иногда и станков.
Управление шпинделем
M03 – Шпиндель включён (по часовой стрелке) Стандартное направление резания для правых инструментов. Должен быть активен до выполнения любого G-кода резания. Укажите значение S (частота вращения шпинделя) в том же кадре или в предыдущем.
M04 – Шпиндель включён (против часовой стрелки) Используется для левых инструментов, некоторых операций растачивания и резьбофрезерования в определённых конфигурациях. Использование M04 со стандартной правой концевой фрезой немедленно повреждает и инструмент, и заготовку.
M05 – Останов шпинделя Требуется перед сменой инструмента, операциями измерения и паузами программы. На большинстве станков M06 (смена инструмента) автоматически останавливает шпиндель — но явное программирование M05 перед M06 является лучшей практикой и более переносимым.
Управление СОЖ
M08 – СОЖ включена Активирует подачу СОЖ поливом. На станках с несколькими вариантами СОЖ конкретные M-коды могут выбирать между поливом, распылением и подачей СОЖ через шпиндель — проверьте список M-кодов станка.
M09 – СОЖ выключена Выключайте перед сменой инструмента и в конце программы. Оставление СОЖ активной во время смены инструмента создаёт проблемы с уборкой и потенциальные риски безопасности в позиции смены инструмента.
Синхронизация СОЖ важнее, чем признаёт большинство программистов. При обработке титана (Ti-6Al-4V) СОЖ должна быть активна до входа режущей кромки в заготовку — включение после контакта слишком поздно для термической защиты. В алюминии 6061 распыление или полив СОЖ предотвращает наростообразование и сохраняет качество поверхности. Вызов M08 должен быть до перед первым режущим G01, а не после.
Смена инструмента и поток программы
M06 – Смена инструмента Выполняет автоматическую смену инструмента на инструмент, указанный T-кодом. Безопасное выполнение требует отвода инструмента в позицию смены и останова шпинделя. Стандартная последовательность: G00 к зазору по Z → M05 → T___ → M06.
M00 – Останов программы (безусловный) Приостанавливает выполнение. Станок останавливается и ждёт ввода оператора. Используется для контроля в процессе обработки, ручных операций или настройки приспособлений в середине цикла.
M01 – Опциональный останов Останавливает только если переключатель опционального останова активен на контроллере. Полезен для точек контроля, которые можно пропустить в производстве, но активировать при наладке или обработке первой детали.
M30 – Конец программы и сброс Завершает программу и перематывает в начало. Правильный способ завершения производственной программы CNC. M02 завершает без перемотки — избегайте его в производственном коде.
| Группа функций | M-коды | Роль инженера |
|---|---|---|
| Шпиндель | M03 / M04 / M05 | Включение и останов резания; управление направлением |
| Охлаждающая жидкость | M08 / M09 | Термоконтроль, удаление стружки, качество поверхности |
| Управление инструментом | M06 | Последовательность смены инструмента |
| Поток программы | M00 / M01 / M30 | Аварийные остановы, контроль, сброс цикла |
Как G-код и M-код работают вместе: практический пример фрезерования
Координация между G- и M-кодами становится ясной при трассировке логики выполнения реальной операции обработки. Вот как выглядит простой проход торцевого фрезерования заготовки из алюминия 6061 с точки зрения управления состоянием:
Фаза 1: Подготовка станка (M-коды устанавливают условия резания)
G21 G90 G17 G54 ; Установить метрическую систему, абсолютные координаты, плоскость XY, смещение заготовки
До любого движения резания состояние станка полностью определено: правильный инструмент, шпиндель вращается в нужном направлении с нужной скоростью, СОЖ активна, инструмент безопасно позиционирован над заготовкой.
Фаза 2: Движение резания (G-коды управляют траекторией)
G00 Z2.0 ; Ускоренный ход к высоте подхода по Z
Команды G01 управляют фактическим съёмом материала. M-коды шпинделя и СОЖ из Фазы 1 остаются активными модально — нет необходимости вызывать их повторно для каждого реза, но они должны быть установлены до начала Фазы 2.
Фаза 3: Безопасный выход (возврат станка в известное состояние)
G01 Z2.0 F600 ; Отвод на подаче (не ускоренно — контролируемо)
Каждый элемент последовательности выхода имеет своё назначение. Отвод на подаче перед переходом на ускоренный ход предотвращает следы врезания, если инструмент всё ещё слегка касается заготовки. Выключение СОЖ до останова шпинделя предотвращает разбрызгивание СОЖ во время выбега. G00 в домашнюю позицию надёжно подготавливает станок к следующему циклу.
Эта трёхфазная логика — подготовка, выполнение, восстановление — является мысленной моделью, которая предотвращает большинство ошибок программирования CNC.
Различия контроллеров: почему G-код и M-код не являются по-настоящему универсальными
ISO 6983 / RS274 обеспечивает общую синтаксическую базу, но производители контроллеров значительно расширяют и изменяют поведение. Программа, которая чисто работает на одном станке, может вызвать аварийные сигналы или неожиданные движения на другом — даже при идентичном оборудовании.
Общие области вариаций
Контроллеры на базе Fanuc: Наиболее широко используемые промышленные контроллеры. Fanuc определяет большое общее ядро, но опции производителя станка добавляют или изменяют поведение. Синтаксис Macro B, M-коды измерительных циклов и параметры канонических циклов часто различаются между станками даже в пределах семейства Fanuc.
Контроллеры Haas: В значительной степени совместимы с Fanuc для базовых G-кодов перемещения, но Haas использует упрощённые или проприетарные M-коды для многих функций. Программы, написанные на станках Haas, часто требуют корректировки M-кодов при переносе на станки Fanuc.
LinuxCNC: Открытый исходный код и высокая конфигурируемость. Поддерживает стандартный синтаксис RS274, но расширенное поведение определяется пользователем. Мощный инструмент для нестандартных станков; требует тщательной документации конфигурации для обеспечения согласованного поведения.
| Область | Типичная вариация |
|---|---|
| Смена инструмента (M06) | Позиционирование, проверки безопасности, поведение ATC |
| Канонические циклы | Параметры, режимы отвода, поведение при прерывистом сверлении |
| M-коды охлаждения | Несколько типов охлаждения, конкретные назначения кодов |
| Макропеременные | Синтаксис, доступность, нумерация переменных |
| Состояния модальности по умолчанию | Выбор плоскости, режим подачи, единицы измерения при включении |
Лучшие практики переносимости
Наиболее надёжный подход к кросс-контроллерной совместимости:
- Никогда не полагайтесь на значения по умолчанию. Явно задавайте единицы измерения, плоскость, режим позиционирования и смещение заготовки в начале программы.
- Избегайте специфичных для контроллера сокращений в программах, предназначенных для нескольких станков.
- Комментируйте нестандартные M-коды с указанием их функции — будущие программисты не узнают, что делает M88 на вашем конкретном станке, без документации.
- Проверяйте на каждом контроллере перед первым производственным запуском, даже если программа “должна работать”.”
Распространённые ошибки G-кодов и M-кодов: диагностика и предотвращение
Большинство сбоев CNC связаны с ошибками управления состояниями, а не с синтаксическими ошибками. Контроллер выполнил именно то, что ему было указано — проблема в том, что программист не полностью учёл, какие модальные состояния были активны.
| Ошибка | Основная причина | Профилактика |
|---|---|---|
| Перенос модального состояния | G90/G91, G00/G01 или выбор плоскости остались активными с предыдущего блока | Явно сбрасывайте критичные модальные состояния в начале программы и перед критичными операциями |
| Неверная система координат | Программа предполагает смещение заготовки или систему единиц, отличные от настройки станка | Задавайте G54–G59, G90/G91, G20/G21 явно — никогда не предполагайте |
| Неожиданное ускоренное перемещение | G01 всё ещё активен, когда требуется ускоренное позиционирование, или наоборот | Повторно указывайте G-код перемещения в каждом блоке, где меняется характер движения |
| Синхронизация шпинделя/охлаждения | M-коды размещены после начала резания | Рассматривайте M08 и M03 как предварительные условия: активны до первого G01 |
| Небезопасная смена инструмента | M06 вызван без остановки шпинделя или безопасного положения отвода | Соблюдайте стандартную последовательность смены инструмента: отвод → M05 → T___ → M06 |
| Несогласованное поведение цикла | Модальный канонический цикл (G83, G84) не отменён перед перепозиционированием | Отменяйте канонические циклы явно с помощью G80; не предполагайте, что они отменяются автоматически |
| Программа даёт сбой при втором запуске | Скрытые модальные состояния сохраняются после завершения программы | Используйте M30 с полной последовательностью завершения; инициализируйте все состояния в начале программы |
Реальный пример: инкрементальный режим оставлен активным
Распространённый случай в цехе: программист использует G91 (инкрементальный режим) для сверления отверстий по окружности. Постоянный цикл выполняется корректно. Затем G80 отменяет цикл, но G91 так и не сбрасывается на G90. Следующая операция — проход фрезерования кармана — использует инкрементальные координаты. Вместо перемещения в X50 Y30 (абсолютные), станок перемещается на 50 мм и 30 мм от текущего положения.
Результат: проход фрезерования в неправильном месте, бракованная деталь, потенциальная авария.
Исправление: добавьте G90 в строку сразу после G80 при возврате из инкрементального режима. Один символ. Спасает деталь.
Лучшие практики для надёжного программирования CNC
Надёжные программы имеют общие структурные характеристики независимо от станка или системы управления. Эти практики снижают количество ошибок, упрощают диагностику и делают программы поддерживаемыми кем-то, кроме первоначального автора.
Блок инициализации — всегда
Начинайте каждую программу с полной инициализации состояний:
G21 G90 G17 G54 G94 G40 G49 ; Метрическая система, абсолютные координаты, плоскость XY, СКС 1,
Этот единственный блок устраняет большинство проблем с переносом модальных состояний. Его написание занимает пять секунд и экономит часы диагностики.
Явные изменения состояний на логических границах
Перед любым новым типом операции — особенно при переходе между сверлением и фрезерованием, между различными приспособлениями или после ручного вмешательства — заново установите критические модальные состояния. Не предполагайте, что предыдущая операция оставила станок в нужном состоянии.
Правила последовательности M-кодов
Соблюдайте этот порядок последовательно:
- Отвод на безопасную высоту Z
- Останов шпинделя (M05), если требуется смена инструмента
- Смена инструмента (M06) с T-кодом
- Запуск шпинделя на новых оборотах (M03 S___) и включение СОЖ (M08)
- Позиционирование в точку подхода
- Начало движения резания
Изменение порядка шагов 4 и 5 — перемещение в позицию до активации шпинделя и СОЖ — технически допустимо на большинстве контроллеров, но является плохой практикой. Шпинделю нужно время для набора оборотов; СОЖ должна достичь зоны резания до входа инструмента в материал.
Комментируйте намерение, а не просто синтаксис
Плохой комментарий: ; G01 X50 F300 (линейное перемещение) Хороший комментарий: ; Чистовой проход по базовой поверхности - глубина 0,1 мм, припуск 0
Комментарии должны объяснять почему зачем существует последовательность кода и какие допущения она делает, а не пересказывать то, что код уже говорит.
Проверяйте симуляцией перед запуском
Даже опытные программисты выполняют симуляцию перед резкой. Современная CAM-симуляция выявляет ошибки траектории инструмента, столкновения с держателем и помехи быстрых перемещений, которые выглядят корректно в коде, но вызывают аварии на станке. Пробные прогоны на подаче 10% с визуальной проверкой каждой фазы операции выявляют оставшиеся проблемы, которые симуляция пропускает.
Заключение
G-код и M-код — это не два отдельных списка команд CNC, а два скоординированных уровня единой системы управления станком. G-код определяет, куда и как движется инструмент; M-код обеспечивает нахождение станка в правильном состоянии для безопасного и эффективного выполнения этого движения. Понимание того, как они взаимодействуют, как модальное состояние сохраняется между блоками программы и как различия контроллеров влияют на поведение, — это то, что отличает код, надёжно работающий в производстве, от кода, работающего один раз, на одном станке, в идеальных условиях.
Надёжное программирование CNC проистекает из дисциплины управления состояниями: явная инициализация, предсказуемые фазы выполнения и тщательная синхронизация M-кодов. Программисты, которые понимают G-код и M-код как скоординированную логическую систему, а не как изолированные команды для запоминания, пишут программы, которые переносимы, безопасны и легко поддерживаются на разных станках и сменах.
Часто задаваемые вопросы
Одинаков ли G-код для фрезерных и токарных станков?
Не совсем. Основные коды движения (G01, G02) присутствуют в обоих, но контекст существенно различается. Фрезерование использует выбор плоскости (G17/G18/G19) и многоосевые координаты. Токарные центры используют управление по диаметру/радиусу (G7/G8 на некоторых контроллерах), синхронизированное со шпинделем движение для нарезания резьбы (G32, G92) и токарно-специфичные постоянные циклы (G71, G72). Базовый синтаксис общий; логика применения достаточно различна, что опыт фрезерования не переносится автоматически на программирование токарных работ.
Универсальны ли M-коды для станков CNC?
Нет — и предполагать их универсальность рискованно. Базовые коды, такие как M03 (шпиндель по часовой стрелке), M05 (останов шпинделя) и M30 (конец программы), широко согласованы. Но управление СОЖ, измерение, зажим, смена паллет и функции, связанные с автоматизацией, значительно различаются в зависимости от контроллера, производителя станка и конфигурации. Всегда проверяйте назначения M-кодов на каждом конкретном станке, прежде чем полагаться на них.
Почему один и тот же G-код ведёт себя по-разному на разных контроллерах?
ISO 6983 определяет синтаксис, а не поведение. Контроллеры расширяют стандарт своими настройками по умолчанию, опциями и интерпретациями. Параметры постоянных циклов, определения дуг, модальные состояния по умолчанию при включении питания и позиционирование при смене инструмента могут различаться. Написание явного, защитного кода — установка всех модальных состояний вместо reliance на значения по умолчанию — единственный надёжный способ справиться с межконтроллерными различиями.
Может ли CAM-программа заменить знание G/M-кодов вручную?
CAM-программа эффективно генерирует корректные траектории инструмента, но не устраняет необходимость понимания кода. Инженерам и операторам по-прежнему нужно знание G- и M-кодов для проверки логики программы, отладки неожиданного поведения, оптимизации времени цикла и чёткой коммуникации с поставщиками и операторами. CAM заменяет набор текста; он не заменяет инженерное суждение.
Какие ошибки в G- и M-кодах наиболее опасны?
Ошибки, связанные с состояниями, приводят к наиболее серьёзным инцидентам. Наиболее рискованные ошибки: ускоренные перемещения G00, выполняемые слишком близко к заготовке; режим инкрементальной работы G91, оставленный активным непреднамеренно; пропуск запуска шпинделя M03 перед режущим движением; вызов смены инструмента M06 без безопасного отвода; и постоянные циклы (G83, G84), не отменённые перед перепозиционированием. Ни одна из них не вызывает синтаксических ошибок — контроллер выполняет их без предупреждений. Повреждения происходят механически.


